
Герметик вместо прокладки: как выбрать анаэробный герметик для фланцев
Анаэробный герметик может заменить вырубную прокладку, но только при соблюдении строгих условий. Это не универсальная альтернатива всем типам уплотнений, а технически обоснованное решение для жестких металлических фланцевых соединений с контролируемым зазором. Статья поможет инженерам и закупщикам разобраться, когда герметик действительно подменяет прокладку, как его правильно выбрать по параметрам узла и как применять на практике, чтобы избежать утечек и преждевременного отказа соединения.
Целевая аудитория - технические специалисты, ответственные за подбор материалов для авиационных и промышленных узлов, а также специалисты по техническому снабжению, которые сталкиваются с вопросами о взаимозаменяемости уплотнителей.
Когда герметик действительно заменяет прокладку
Анаэробный герметик может использоваться вместо вырубной прокладки только на жестких металлических фланцах.
Ключевое условие - материал должен быть именно металлическим: сталь, чугун, алюминиевые сплавы. Герметик полимеризуется в отсутствие воздуха и при контакте с поверхностью металла, образуя эластичный слой, который перекрывает микронеровности и мелкие щели.
Однако не все фланцевые соединения подходят для замены прокладки герметиком. Условия применения строгие:
Поверхности должны быть жесткими и не деформироваться при затяжке болтов.
Зазор между фланцами находится в диапазоне 0,05–0,25 мм для стандартных материалов и до 0,50 мм для высоковязких тиксотропных составов.
Шероховатость поверхности должна быть в пределах Ra 0,8–3,2 мкм.
Плоскостность фланца - не более 0,1 мм на 400 мм длины.
Минимальная ширина перекрытия герметика по поверхности фланца составляет 5 мм, вокруг болтов - около 3 мм.
Для проверки соответствия поверхностей начните с визуального осмотра и простого контроля: приложите линейку или прямую кромку к посадочной поверхности. Если щель заметна невооруженным глазом или превышает 0,5 мм, герметик использовать нельзя - такой узел требует традиционной резиновой или пробковой прокладки.
Типы анаэробных герметиков и правила выбора по параметрам
Современные анаэробные фланцевые герметики различаются по вязкости, скорости отверждения и температурным пределам.
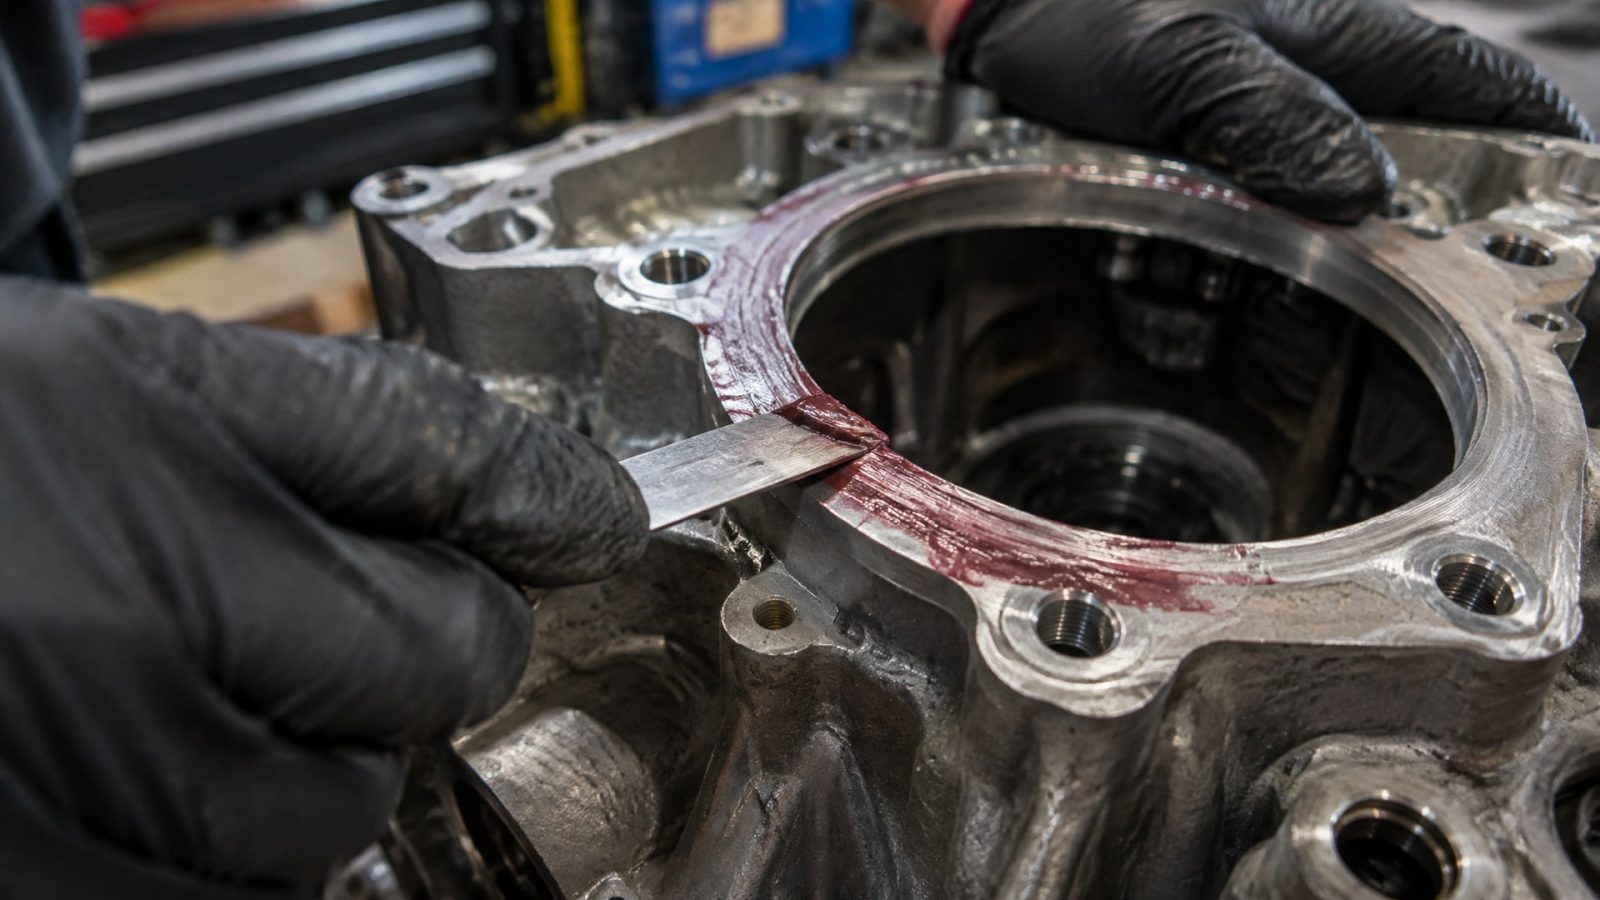
Выбор конкретного состава зависит от рабочих условий узла: температуры, давления жидкости, вибрации и типа среды.
Низковязкие составы
Низковязкие анаэробные герметики текучи и хорошо проникают в микронеровности поверхности. Они подходят для узлов с минимальным зазором (0,05–0,15 мм) и хорошей плоскостностью фланцев. Такие составы используют на прецизионных соединениях, где важна стабильность и минимальное количество герметика. Скорость отверждения у них выше, чем у вязких аналогов, особенно при активировании праймером.
Высоковязкие тиксотропные составы
Высоковязкие тиксотропные герметики держат форму и не растекаются по поверхности. Они справляются с более крупными зазорами (до 0,50 мм) и допускают небольшие неровности посадочных поверхностей. Однако из-за повышенной вязкости отверждаются дольше, если нет активатора. Такие составы часто применяют на крупных промышленных фланцах и узлах, где плоскостность поверхностей не идеальна.
Критерии выбора по температурному диапазону
Рабочий температурный диапазон типовых анаэробных герметиков - от −55 до +150 °C. Однако для узлов с более экстремальными условиями (например, на поддонах двигателя или коллекторах) нужно проверить спецификацию конкретного продукта. Долговечность герметизирующей пленки зависит от максимальной рабочей температуры: при постоянном нагреве выше расчетной составы деградируют и теряют эластичность.
Закупщикам рекомендуется запросить у поставщика техлист с указанием полного температурного диапазона, механических характеристик при сдвиге (обычно указывается в МПа) и стандартов испытаний (ISO 10123, ISO 4587, ISO 6922). Эти данные критичны для разработки спецификации узла.
Подготовка поверхности и пошаговое применение герметика
Качество герметизации на 80 % зависит от подготовки поверхности.
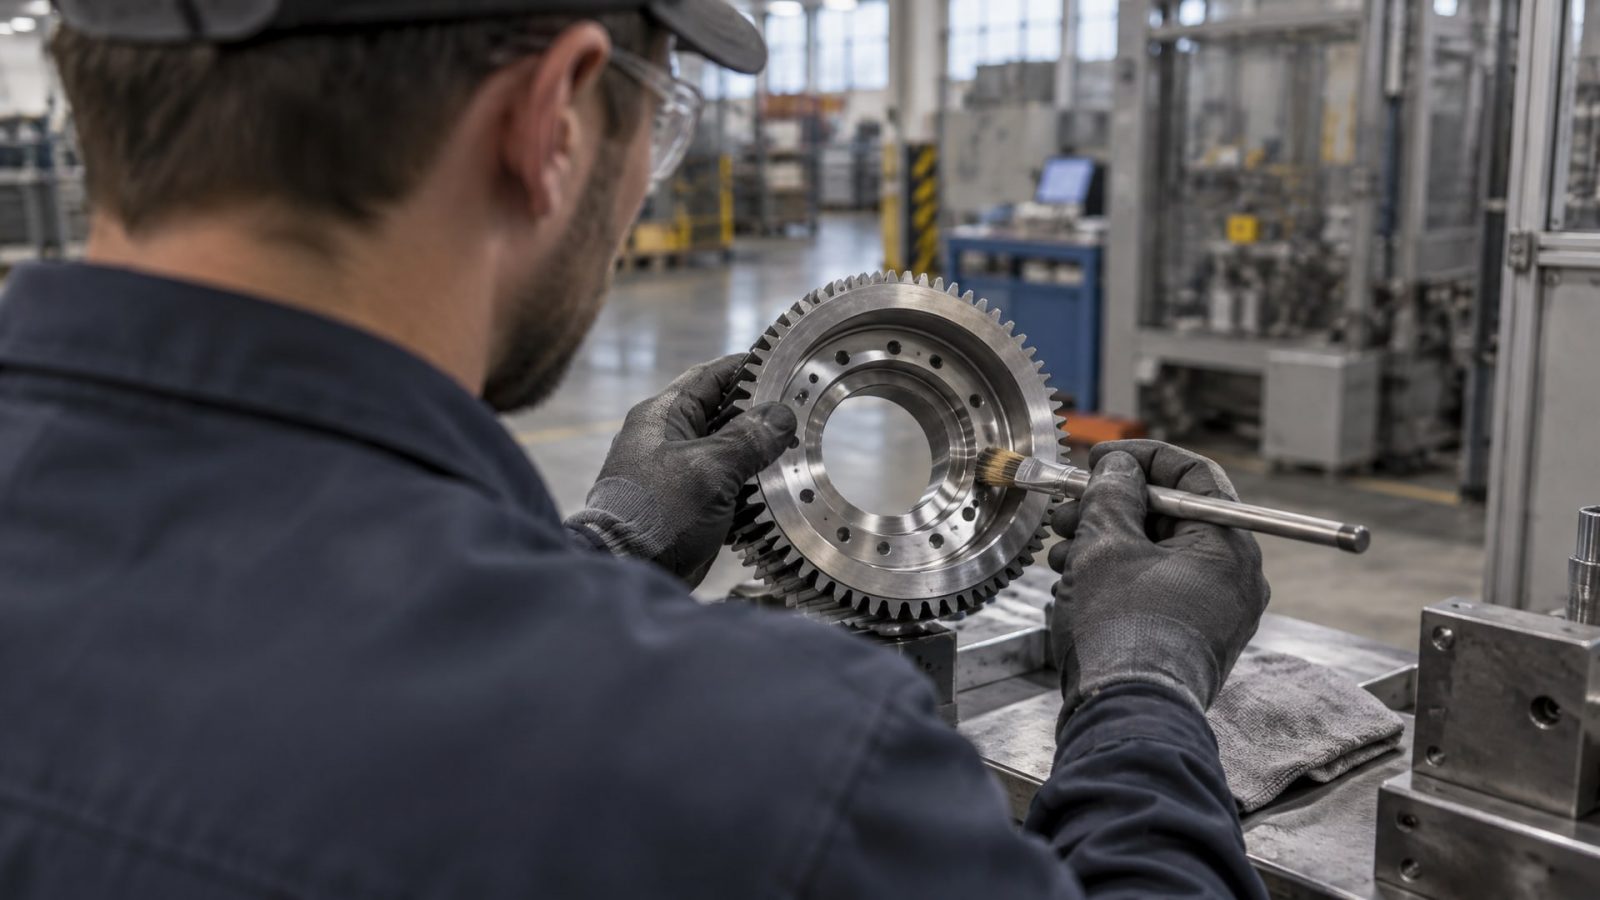
Даже идеально подобранный герметик не даст надежного уплотнения, если фланец загрязнен остатками масла, старой прокладки или грязи.
Очистка посадочных поверхностей
Перед нанесением герметика удалите все механические загрязнения: грязь, пыль, фрагменты старой прокладки. Для этого используйте стальную щетку или пластиковый скребок. После механической очистки протрите поверхность безворсовой тканью, смоченной в органическом растворителе (например, ацетон или изопропиловый спирт). Полностью удалите масло и жиры - они препятствуют полимеризации герметика и значительно снижают прочность уплотнения.
Дайте поверхности высохнуть не менее 5–10 минут перед нанесением герметика. На рабочих участках, где невозможно полностью избежать жирных пятен, применяют активатор (праймер), который ускоряет отверждение даже на пассивных металлах и загрязненных поверхностях.
Нанесение герметика на фланец
Нанесите герметик непрерывным валиком по одной посадочной поверхности фланца, отступив 3 мм от края и от мест установки болтов. Слой должен быть ровным и достаточным для заполнения зазора, но не чрезмерным - избыток герметика не повышает герметичность и может выдавиться при затяжке. Рекомендуемая толщина нанесенного слоя - примерно 0,2–0,3 мм.
Для узлов с контролируемым зазором (когда нужна высокая надежность) используйте центрирующие элементы или направляющие, чтобы избежать бокового смещения фланцев при сборке. Смещение может разорвать герметизирующую пленку и привести к утечкам.
Сборка и затяжка болтов
Соберите узел сразу после нанесения герметика, пока он не начал полимеризоваться. Затяните болты равномерно по штатному моменту затяжки, следуя спецификации узла. Не создавайте избыточное давление - это может выжать герметик из стыка.
Ключевой момент: повторная подтяжка болтов после полимеризации герметика обычно не требуется и даже не рекомендуется без явного указания в технической документации. Попытка дотянуть болты может механически разрушить уже отвердевший герметик, привести к нарушению герметичности и появлению утечек.
Время отверждения и ввод в работу
Полное отверждение анаэробного герметика занимает 24 часа при комнатной температуре (22 °C) без применения активатора. При использовании праймера или активатора время значительно сокращается - до нескольких часов в зависимости от состава. Узел можно вводить в работу только после полной полимеризации, иначе герметик размазывается и теряет эффективность.
На практике закупщики и инженеры часто применяют активаторы для ускорения отверждения, чтобы не останавливать производство на длительное время. Выбор активатора зависит от типа металла и состояния поверхности: для пассивных материалов (нержавеющая сталь, некоторые сплавы) активатор почти обязателен.
Где герметик не заменяет прокладку
Важно ясно понимать, где герметик не может использоваться вместо прокладки.
Первое и главное ограничение - широкозазорные соединения с неплоскими или деформируемыми поверхностями. Если зазор превышает 0,50 мм или поверхность имеет волнистость более 0,1 мм на 400 мм, герметик не даст надежного уплотнения.
На вибрационных узлах (компрессоры, насосы с высокочастотными колебаниями) герметик работает хуже, чем эластичная резиновая прокладка. Вибрация передает микросдвиги на герметизирующую пленку, что может привести к ее усталостному разрушению. Для таких узлов лучше применять традиционные прокладочные материалы.
Кроме того, на фланцах с малой площадью контакта или на соединениях, требующих частой разборки и сборки (например, для периодического обслуживания), герметик проигрывает прокладке: при разборке герметик разрушается, и при повторной сборке нужно полностью удалять остатки и наносить новый слой. Это усложняет регламент обслуживания.
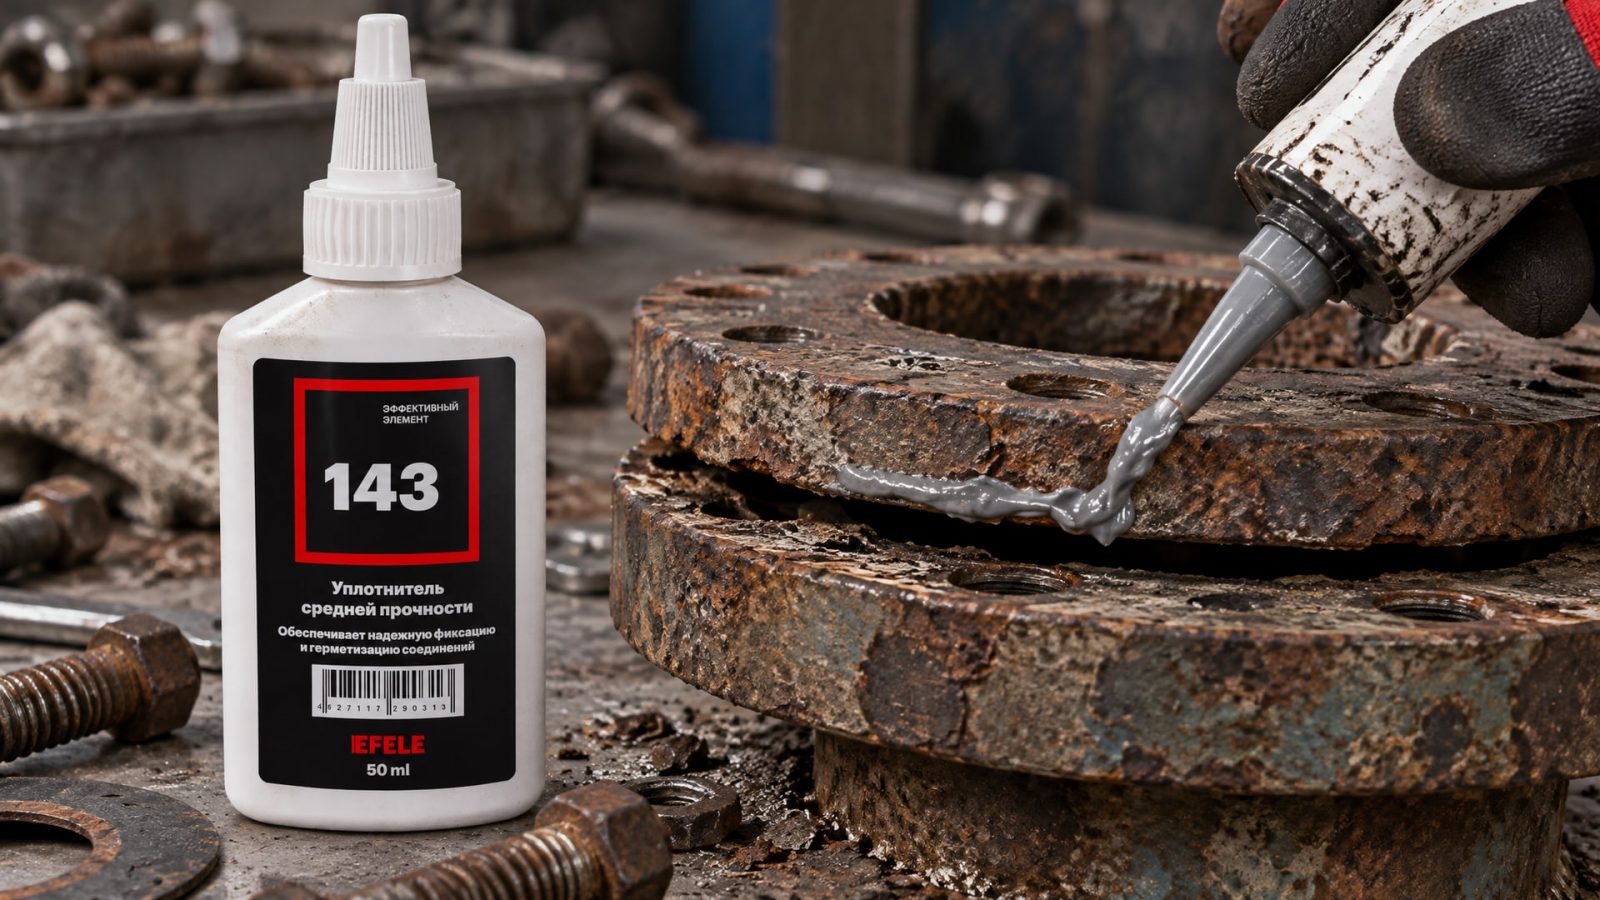
Поддоны двигателей, крышки клапанных механизмов, фланцы термостатов и коллекторы - узлы, где выбор между герметиком и прокладкой должен приниматься на основе конструкторской документации и рекомендаций производителя оборудования. Для герметизации фланцевых соединений, требующих периодической разборки и надежности на длительное время, на производствах часто прибегают к анаэробным составам. Например, анаэробный герметик EFELE 143 обеспечивает прочное уплотнение и устойчивость к высокотемпературным режимам, что особенно важно при работе с агрессивными технологическими жидкостями и перепадами температуры. Инженеры выбирают такой состав, когда важна одновременная надежность и возможность последующего демонтажа без повреждения фланцев.
Как избежать типичных ошибок при замене прокладки герметиком
Ошибка 1: применение герметика без предварительной очистки поверхности.
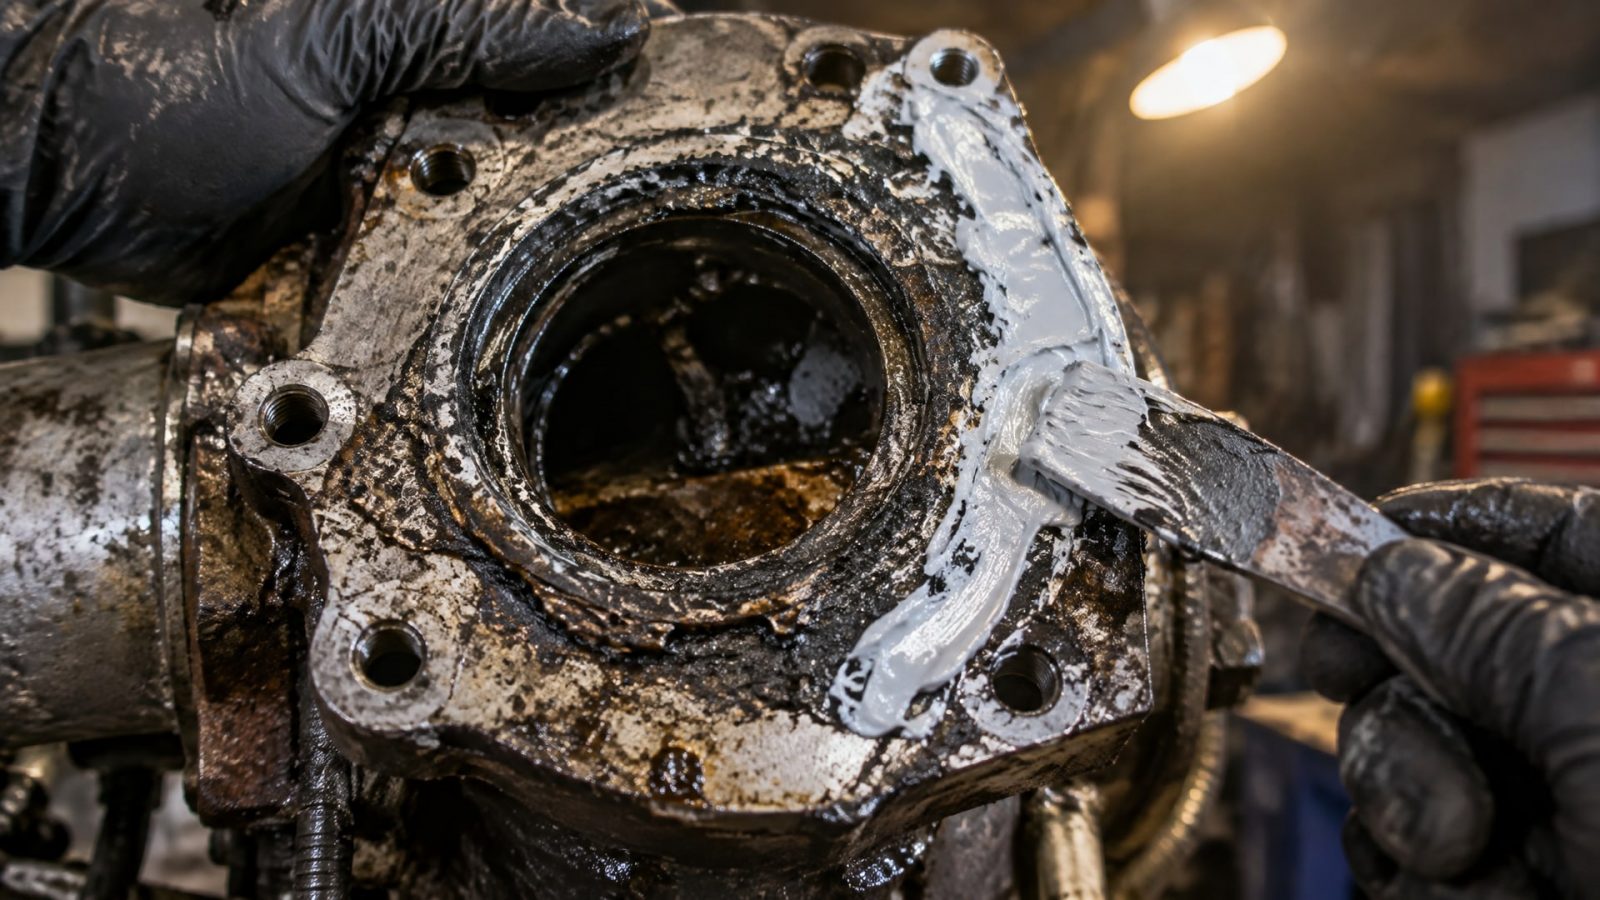
Загрязнение маслом, старыми прокладками или грязью - главная причина герметичности соединений. Никогда не наносите герметик на грязный фланец, надеясь, что состав «проникнет» сквозь загрязнение. Это не происходит.
Ошибка 2: выбор герметика без учета зазора и шероховатости поверхности. Если вы не проверили фактический зазор и состояние поверхности, рискуете приобрести и применить неподходящий состав. Результат - утечки и затраты на переделку.
Ошибка 3: нанесение слишком большого количества герметика. Избыток состава не повышает герметичность, а вытекает из под фланца, приводит к загрязнению узла и затрудняет последующий демонтаж. Придерживайтесь рекомендаций спецификации: достаточно тонкого валика по периметру.
Ошибка 4: повторная подтяжка болтов. Герметик полимеризуется и теряет пластичность. Попытка дотянуть болты спустя часы или дни может разрушить герметизирующую пленку и создать микротрещины, через которые возникнут утечки.
Ошибка 5: применение герметика в узлах, спроектированных под традиционную прокладку. Конструктор рассчитывает фланец (нагрузка, ширина перекрытия, болты) с учетом типа уплотнения. Замена без инженерной оценки может привести к разрушению уплотнения при эксплуатации.
Часто задаваемые вопросы
Можно ли использовать герметик вместо прокладки на любом фланце?
Нет, только на жестких металлических фланцах с контролируемым зазором (0,05–0,25 мм). Для деформируемых или широкозазорных соединений герметик не подходит. Обязательно проверьте спецификацию узла и фактическое состояние посадочных поверхностей перед применением.
Какой герметик использовать вместо прокладки поддона?
Выбор зависит от температурных условий и типа жидкости. Для поддонов двигателей требуется герметик с рабочим диапазоном минимум от −20 до +120 °C. Проверьте техлист производителя оборудования: там указаны допустимые материалы и момент затяжки. Не наносите герметик без предварительной консультации с инженерной документацией.
Чем отличается герметик вместо прокладки от обычного силиконового герметика?
Анаэробные фланцевые герметики полимеризуются без воздуха и при контакте с металлом, образуя твердый слой. Силиконовые герметики отверждаются на воздухе и остаются эластичными. Для фланцевых соединений используют анаэробные составы - они обеспечивают герметичность на прецизионных зазорах.
Нужно ли подтягивать болты после применения герметика?
Обычно нет. Повторная подтяжка может механически разрушить герметизирующую пленку и привести к утечкам. Затягивайте болты один раз - по штатному моменту, и больше не трогайте, пока герметик полностью не отвердеет. Если техдокументация требует подтяжки, это будет явно указано.
Как долго герметик сохраняет герметичность после отверждения?
При правильном применении и соблюдении температурных условий анаэробные герметики работают столько же, сколько традиционные прокладки - несколько лет или десятков тысяч часов. Долговечность зависит от температуры, давления, вибрации и типа среды. Проверяйте спецификацию конкретного состава.
Заключение
Анаэробный герметик может заменить вырубную прокладку, но это решение требует инженерной оценки и строгого соблюдения условий применения. Герметик подходит только для жестких металлических фланцев с зазором 0,05–0,25 мм, хорошей плоскостностью и шероховатостью в пределах Ra 0,8–3,2 мкм. Качество герметизации зависит прежде всего от подготовки поверхности: тщательная очистка от масла, грязи и остатков старой прокладки - залог надежного уплотнения.
Перед применением герметика проверьте фактический зазор, проконсультируйтесь с техдокументацией узла и убедитесь, что выбранный состав соответствует температурным и химическим условиям эксплуатации. Не пытайтесь использовать герметик на деформируемых фланцах или в узлах с частой разборкой - это приведет к потере герметичности и дополнительным расходам. Соблюдая эти правила, вы получите надежное уплотнение и избежите типичных ошибок при замене прокладки герметиком.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как эффективно проводить обслуживание системы СОЖ, удаляя масляные отложения и шлам, не прерывая производственный процесс.
Смазка для резиновых уплотнителей защитит двери автомобиля от примерзания в холодное время года.
Ремонт посадочного места подшипника без пресса и нагрева возможен с помощью анаэробных фиксаторов, что экономит время и средства.