
Как обеспечить герметичность резьбовых соединений при высоких температурах
При эксплуатации промышленного оборудования в условиях повышенных температур герметичность резьбовых соединений становится одной из ключевых задач. Утечки жидкостей и газов через неплотные соединения приводят к потерям производительности, загрязнению окружающей среды и потенциальным опасным ситуациям. Решение заключается в правильном выборе и применении высокотемпературного герметика, специально разработанного для работы в таких условиях.
Эта статья адресована техническим специалистам, инженерам и закупщикам, которые сталкиваются с необходимостью уплотнения резьбовых соединений в условиях высоких температур. Вы узнаете, какие типы герметиков существуют, как правильно выбрать состав для конкретного температурного режима и какие ошибки при монтаже приводят к потере герметичности.
Анаэробные резьбовые герметики: как они работают при высоких температурах
Анаэробный герметик для резьбы работает принципиально иначе, чем силиконовые или другие вещества общего назначения.
Состав отверждается без контакта с воздухом: когда вы наносите его на резьбу и затягиваете соединение, воздух вытесняется, создается анаэробная среда, и полимеризация начинается. Это означает, что герметик проникает между витками и минеральными неровностями, заполняя микропоры и создавая герметичный барьер.
Для высокотемпературных приложений критично то, что полимеризация протекает с образованием прочной сетчатой структуры, которая остается эластичной и не разрушается при нагревании. Типовой диапазон работы стандартного анаэробного герметика составляет -55...+150 °C, но для применения при более высоких температурах производители выпускают специализированные составы. Такие герметики содержат модификаторы, которые позволяют им выдерживать температуру до +180...+200 °C, а иногда и до +204 °C (400 °F).
Важно понимать, что герметичность достигается не сразу после сборки. На этапе низкого давления герметик уже работает, но полная стойкость к давлению разрыва требует выдержки: для большинства составов минимум 24 часа, для максимальных характеристик -72 часа. Это время необходимо для завершения полимеризации по всему объему зазора.
Выбор герметика по температурному режиму
Одна из распространенных ошибок - использование универсального «высокотемпературного герметика» вместо специального резьбового.
Если ваше оборудование работает при температуре ниже +150 °C, стандартный анаэробный герметик справится. Но если нужна термостойкость до +180 °C или выше, требуется целенаправленный выбор.
Производители прямо указывают рабочий диапазон в техническом описании (TDS). Заявление «термостойкий» или даже «высокотемпературный герметик для металла» без конкретных цифр не гарантирует стойкость к вашему температурному режиму. Поэтому перед закупкой сверьтесь со спецификацией и убедитесь, что заявленный верхний предел температуры на 10-15 °C выше максимальной рабочей температуры узла.
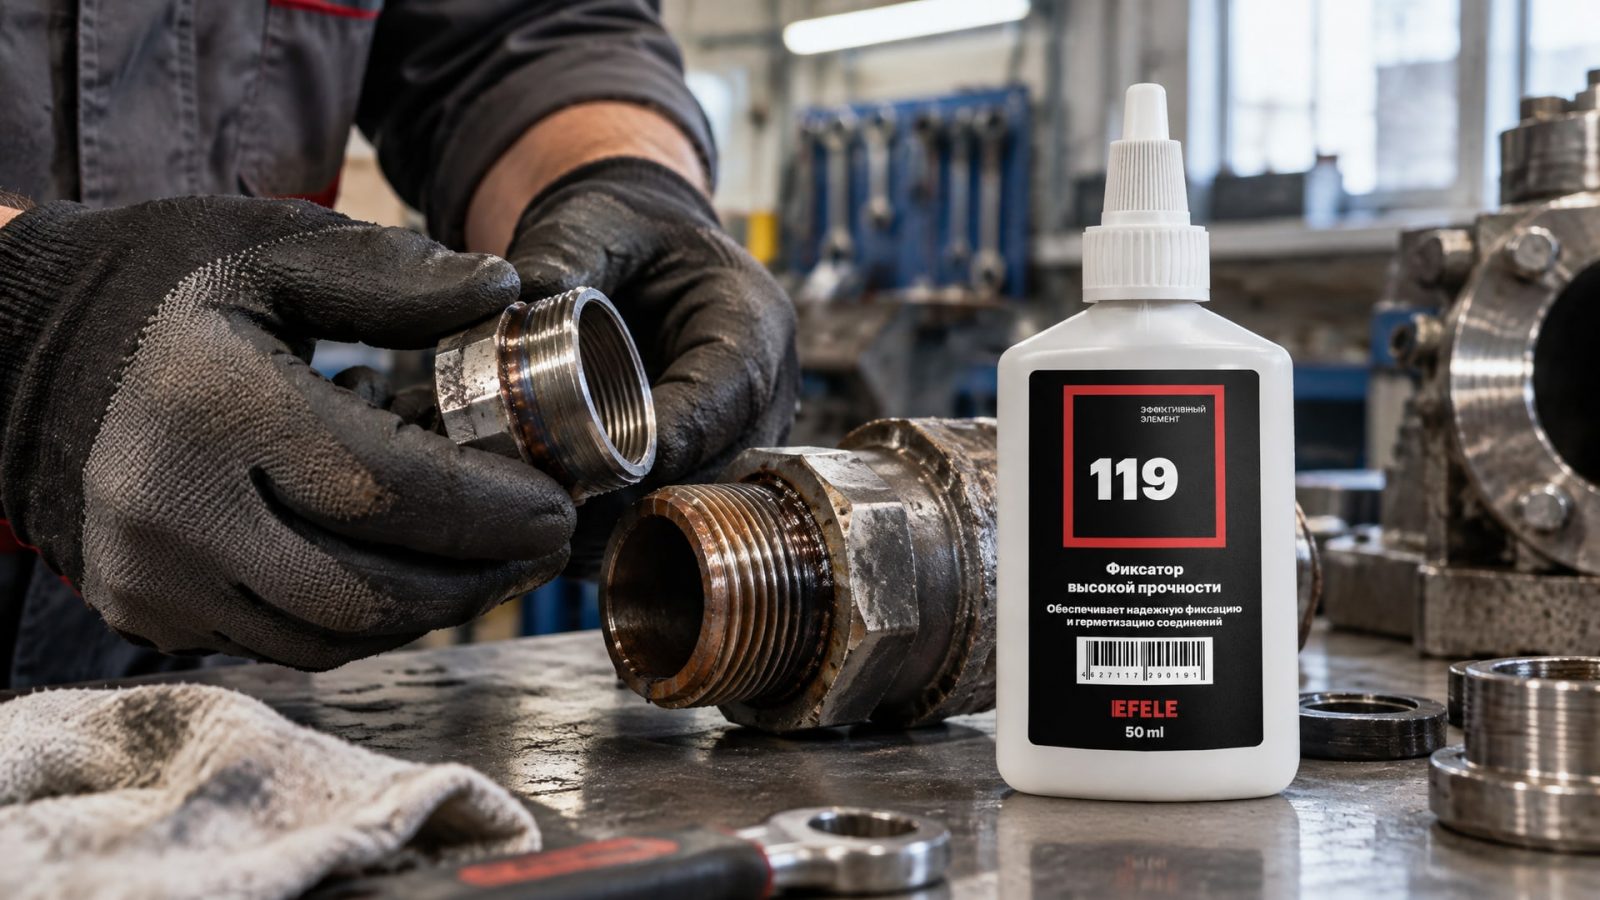
Для особо экстремальных условий, когда требуется выдержать температуру выше +200 °C, рекомендуется анаэробный клей с повышенной термостойкостью. Примером такого решения служит EFELE 119, специально разработанный для обеспечения герметичности резьбовых соединений в условиях экстремально высоких температур до +280 °C. Этот состав обеспечивает надежное уплотнение там, где обычные герметики неэффективны, и сохраняет герметичность при циклических перепадах температур.
Если же речь идет об уплотнении не самого резьбового соединения, а корпуса печи, дымохода или прокладки, тогда логика выбора другая. В этом случае может потребоваться герметик силиконовый высокотемпературный, который выдерживает до +260 °C длительно и до +316 °C кратковременно, но это уже другой класс продукта.
Подготовка поверхности и применение герметика
Герметичность резьбового соединения напрямую зависит от состояния поверхности.
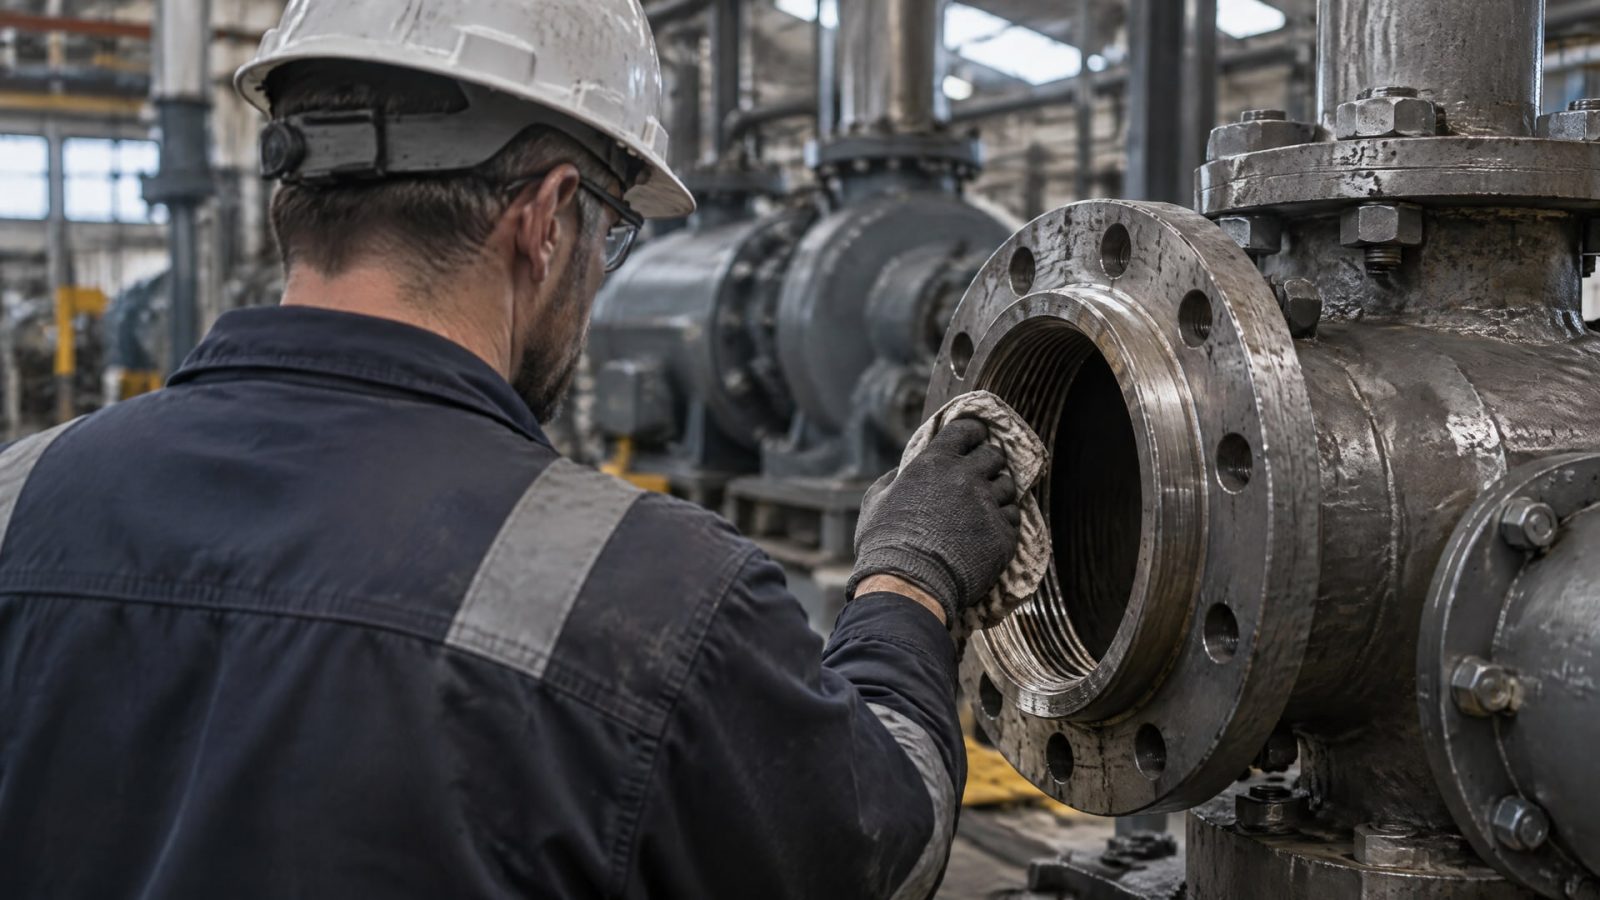
Если на витках остается масло, смазка или загрязнения, анаэробный герметик плохо смачивает металл, полимеризация замедляется, и прочность уплотнения падает. Поэтому перед нанесением герметика следует тщательно очистить витки резьбы растворителем и дать им высохнуть.
Для пассивных металлов - нержавеющей стали, алюминия, гальванических покрытий - стандартной очистки может быть недостаточно. Такие поверхности образуют окисные пленки, которые замедляют полимеризацию анаэробного герметика. Для ускорения отверждения производители рекомендуют использовать активатор (праймер). Активатор наносится тонким слоем на очищенную поверхность, и это обеспечивает гораздо более стабильное и быстрое отверждение герметика.
Методика нанесения проста: герметик наносят на ведущие витки наружной резьбы (обычно 2-4 витка, в зависимости от размера), оставляя первый виток без герметика. Для крупных резьб рекомендуется наносить состав и на мужскую, и на женскую резьбу, чтобы обеспечить полное заполнение зазора. После нанесения соединение затягивают до рекомендуемого момента затяжки (это указано в спецификации узла), и начинается процесс полимеризации.
Большие зазоры в резьбовых соединениях - проблема для отверждения. На крупных резьбах объем между витками велик, анаэробный герметик полимеризуется медленнее и может не набрать расчетную прочность. В таких случаях стоит учитывать удлинение времени выдержки перед подачей давления.
Время отверждения и готовность к нагреву
Один из самых частых вопросов от практиков: когда можно включить оборудование?
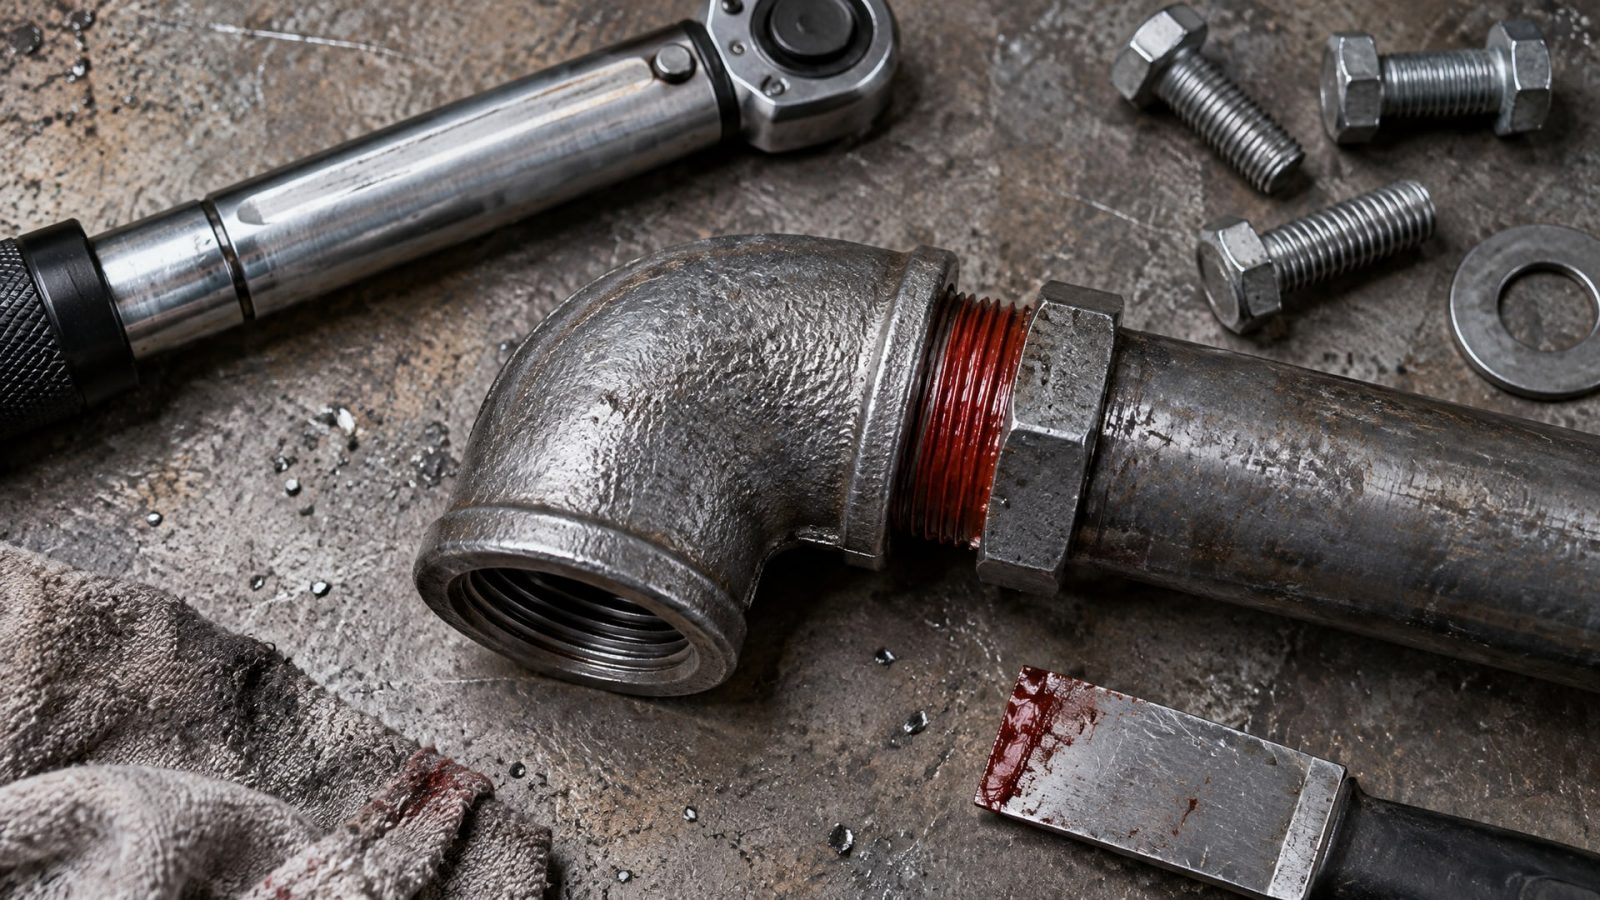
Ответ зависит от типа герметика и условий эксплуатации. Сразу после сборки герметик обеспечивает герметичность при низком давлении, но полная стойкость к давлению разрыва требует полного отверждения.
Для типового высокотемпературного резьбового герметика минимальное время до заполнения системы давлением составляет 24 часа при комнатной температуре. Однако для достижения максимальной прочности рекомендуется выдержка 72 часа. Температура окружающей среды влияет на скорость отверждения: при холоде процесс замедляется, при тепле ускоряется.
После полного отверждения герметик готов к нагреву. Важно помнить, что первое нагревание резьбового соединения должно быть плавным, без резких скачков температуры. Это дает герметику возможность адаптироваться к тепловым напряжениям и предотвращает образование микротрещин.
Если узел должен разбираться (например, для технического обслуживания), высокотемпературные анаэробные герметики позволяют демонтаж обычным инструментом, хотя требуется некоторое усилие. После разборки остатки старого герметика нужно удалить полностью, и при повторной сборке нанести свежий состав. Повторное использование остатков из предыдущей сборки неэффективно.
Частые ошибки при выборе и применении герметика
Первая ошибка - ориентация на цвет.
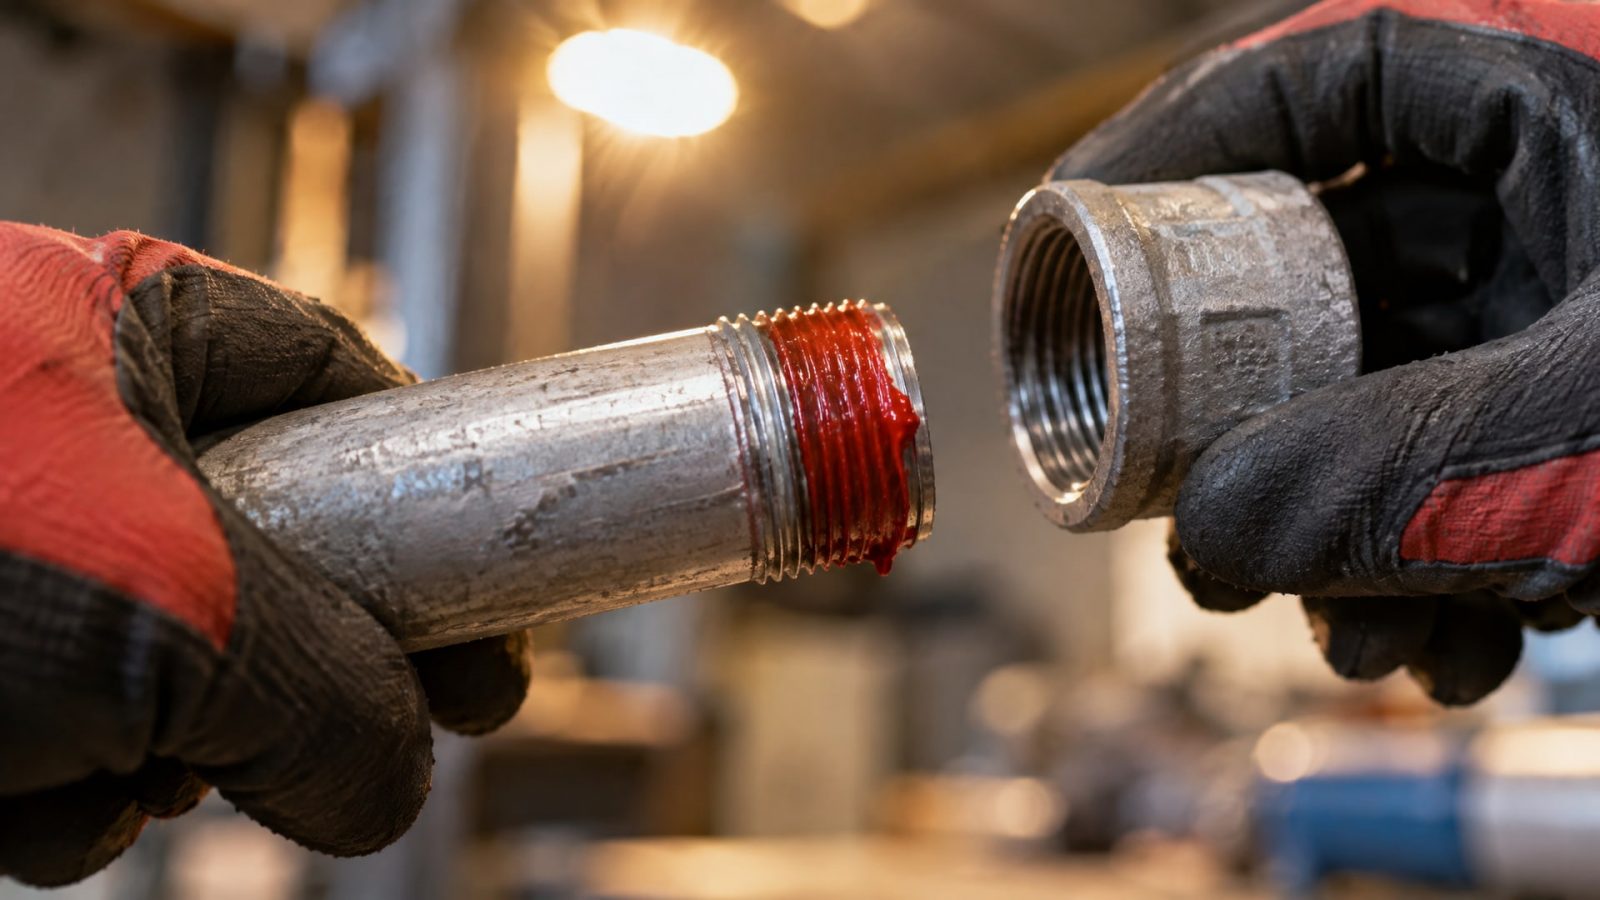
Герметик красный высокотемпературный встречается часто, и многие думают, что красный цвет - признак высокой температурной стойкости. На практике это не так. Цвет - просто маркер для визуального контроля и различия продуктов. Стойкость к температуре не зависит от цвета и определяется химической формулировкой. Герметик черный высокотемпературный может работать при той же температуре, что и красный, или отличаться. Проверяйте TDS, а не цвет.
Вторая ошибка - попытка герметизировать пластиковые резьбы анаэробными составами, которые для этого не предназначены. Многие высокотемпературные резьбовые герметики явно указывают ограничение: «не рекомендуется для пластика и резины». Причина в том, что полимеризация анаэробного герметика может привести к растрескиванию или разрыхлению пластика. Для таких случаев нужны специальные составы с допуском на эластомеры.
Третья ошибка - путаница между типами герметиков. Герметик силиконовый высокотемпературный - отличный выбор для швов печей, уплотнения прокладок и корпусных пятен, но не для резьбовых соединений. Силиконовые герметики требуют других условий отверждения, имеют другую адгезию к металлу и могут оказать смазывающее действие на витки, что снижает надежность уплотнения.
Четвертая ошибка - игнорирование подготовки поверхности. Даже лучший герметик плохо работает на грязной или покрытой маслом поверхности. Производители категорически требуют очистки и обезжиривания, и эта рекомендация - не просто совет, а гарантийное условие.
Пятая ошибка - ускорение ввода в давление. Если спецификация указывает 24 часа, это минимум, а не предложение. Попытка сэкономить время приводит к неполной полимеризации и последующим утечкам под давлением или при нагреве.
Применение при герметизации трубопроводов и фланцев
Резьбовые соединения встречаются не только в инженерных узлах, но и в системах трубопроводов.
Здесь герметичность особенно важна, так как утечка среды может быть опасной и дорогостоящей. Для герметизации резьбовых стыков трубопроводов, работающих при повышенной температуре, выбор между традиционной кассетной лентой (фум-лента) и герметиком существует уже давно. Герметик имеет преимущество: он полностью заполняет микропоры металла, обеспечивает герметичность при циклических нагрузках и деформациях, и не высохнет со временем.
Для такого применения имеет смысл использовать специализированный термостойкий герметик для металла, а не универсальный состав. Если трубопровод работает при температуре выше +150 °C, выбирайте герметик с явно заявленной стойкостью +180...+200 °C.
В случаях, когда требуется термостойкость до +180 °C и возможность демонтажа соединения без разрушения резьбы, рекомендуется использовать термостойкий анаэробный герметик EFELE 126. Этот состав обеспечивает надежное уплотнение, быстро полимеризуется при комнатной температуре и допускает демонтаж после полного отверждения, что удобно при техническом обслуживании и ремонте систем.
Для фланцевых соединений резьбовые герметики работают в той же логике, но здесь может потребоваться дополнительная прокладка, если фланец плоский и зазор велик. Резьбовой герметик не предназначен для больших открытых зазоров; его задача - заполнение микронеровностей между витками, а не уплотнение широкой щели.
Часто задаваемые вопросы
Какая максимальная температура для анаэробного резьбового герметика?
Типовые составы работают до +150 °C, специальные высокотемпературные варианты - до +180...+204 °C. Точное значение указано в техническом описании. Если нужна стойкость выше +200 °C, потребуется особый анаэробный клей с повышенными характеристиками. Для еще более экстремальных температур переходят на другие классы герметиков (например, силиконовые), но они не подходят для резьбы.
Герметик красный высокотемпературный отличается от других цветом?
Нет, цвет - просто признак для различия и контроля. Красный, черный, белый высокотемпературный герметик может иметь одинаковые или разные характеристики. Определяющий фактор - не цвет, а химический состав и стойкость к температуре, указанная в техническом листе. Всегда проверяйте спецификацию продукта, а не полагайтесь на визуальные признаки.
Можно ли использовать герметик силиконовый высокотемпературный для резьбы?
Нет, это разные продукты. Силиконовый герметик предназначен для швов, уплотнения прокладок и корпусных щелей печей и дымоходов. Для резьбовых соединений нужен специализированный анаэробный герметик, который заполняет микротрещины между витками и набирает прочность при отверждении.
Сколько времени нужно ждать перед подачей давления?
Минимум 24 часа при комнатной температуре; для полной прочности -72 часа. Это указано в инструкции к герметику. Попытка ускорить процесс приведет к неполной полимеризации и утечкам.
Подходит ли герметик для пластиковых резьб?
Не всегда. Большинство высокотемпературных анаэробных герметиков не рекомендуются для пластика и резины. Перед применением проверьте совместимость в техническом описании. Если нужна герметизация пластиковой резьбы, используйте состав, явно допущенный для этого материала.
Заключение
Герметичность резьбовых соединений при высоких температурах обеспечивается правильным выбором высокотемпературного герметика и соблюдением технологии его применения. Анаэробные резьбовые герметики, работающие в диапазоне -55...+150 °C (стандартные) или до +204 °C (специальные), остаются наиболее надежным решением для промышленных приложений. Ключевые факторы успеха: чистая обезжиренная поверхность, использование активатора для пассивных металлов, правильное нанесение состава и выдержка полного времени отверждения перед вводом в давление.
Следующий шаг: определите точный температурный режим вашего узла, проверьте совместимость герметика с металлами соединения и материалом резьбы, затем проведите испытание на небольшом узле перед масштабным внедрением. Это минимизирует риск утечек и обеспечит надежную работу оборудования в течение длительного времени.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать разъемный фиксатор резьбы для соединений, которые требуют регулярной разборки.
Узнайте, как осуществить переход с индустриальных на пищевые масла без промывки системы и минимизировать риски для производства.
Узнайте, как правильно использовать проникающую смазку для резьбовых соединений, чтобы открутить прикипевшие болты и гайки без срыва граней.