
Как предотвратить загрязнение пищевой продукции смазочными материалами
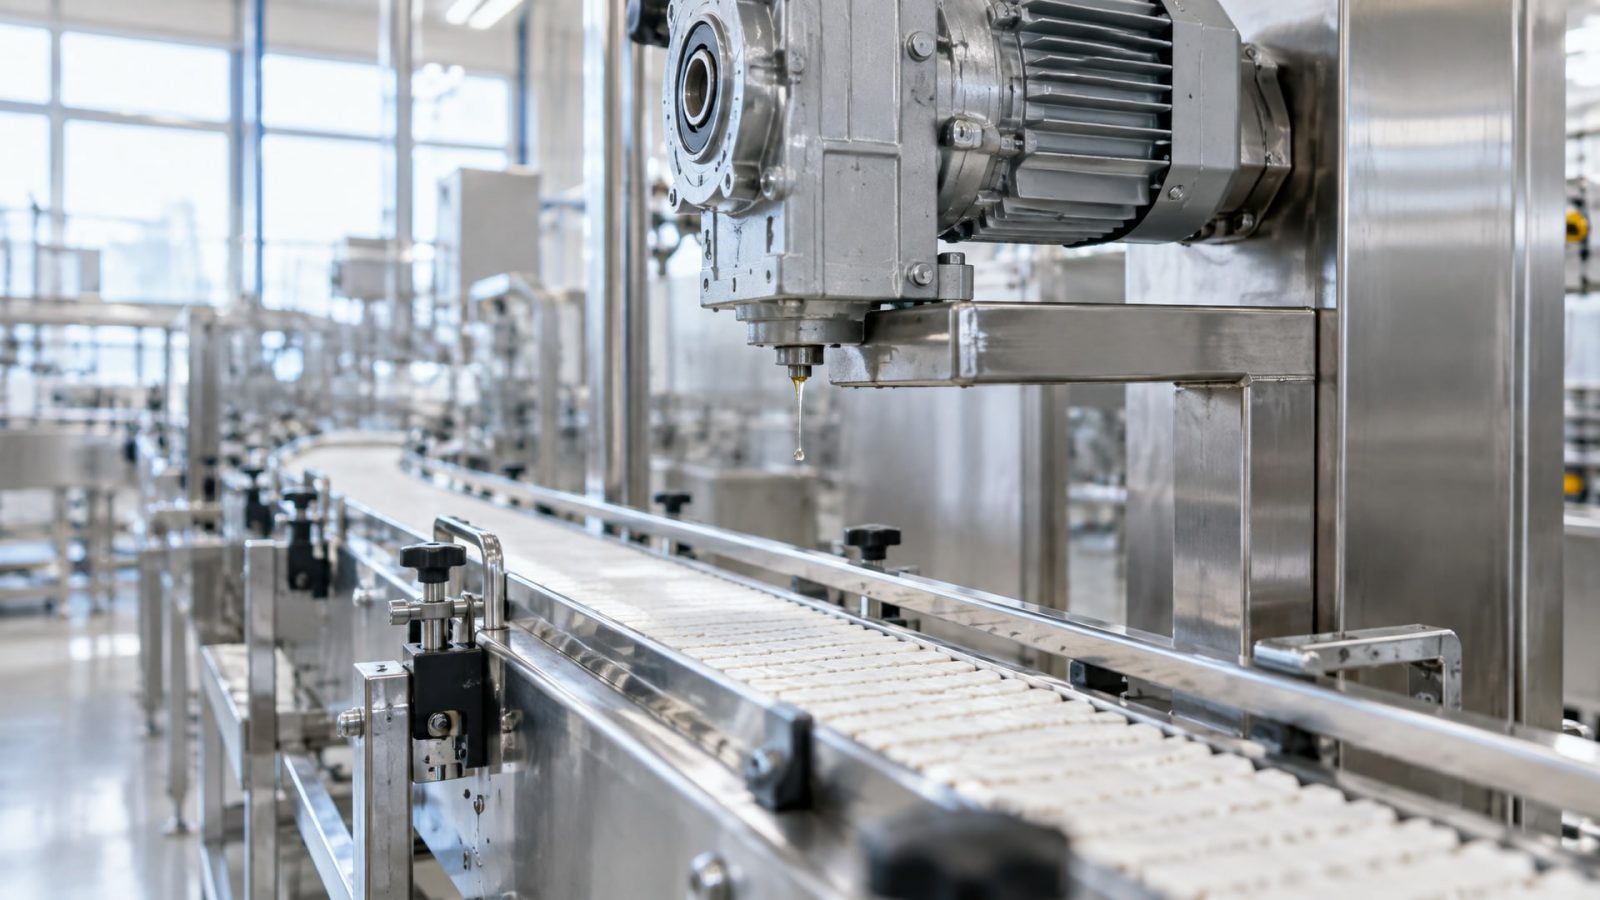
Загрязнение пищевой продукции смазкой - это не просто нарушение стандартов, а прямая угроза репутации и финансовому положению предприятия. Если смазочный материал попадет в продукт, это может привести к отзыву партии, штрафам от регуляторов и потере доверия клиентов. Однако при правильном выборе смазки, конструктивной защите оборудования и систематическом контроле загрязнение можно полностью исключить.
Эта статья рассказывает техническим специалистам, инженерам и закупщикам, как организовать профилактику попадания смазки в пищевой продукт. Главный вывод прост: защита от загрязнения строится на трех основах - выборе правильной категории смазки по нормативам (NSF H1, H2, H3), конструктивном предотвращении утечек оборудования и системе контроля на всех этапах - от получения до нанесения.
Почему смазка попадает в пищевой продукт и какой допуск нужен
Смазочный материал проникает в пищу не случайно: он вытекает из подшипников рядом с конвейером, капает с редуктора над открытым продуктом, попадает на пищеконтактную поверхность после нанесения или размазывается рукой оператора.
Каждый из этих сценариев требует разного подхода к выбору смазки.
Существует три категории смазок по допуску к контакту с пищей:
NSF H1 - применяется там, где смазка может случайно, но технически неизбежно контактировать с пищей или упаковкой. Это самый распространенный вариант в пищевой индустрии. Предел загрязнения для минеральных и синтетических составов составляет 10 ppm (10 мг/кг продукта). Для силиконовых смазок предел жестче -1 ppm из-за их низкого порога безопасности.
NSF H2 - используется только там, где контакт с пищей полностью исключен, например для смазки наружных механизмов или узлов, отделенных герметичной преградой. H2-смазки не требуют соответствия 21 CFR 178.3570, но должны быть свободны от канцерогенов, мутагенов, тератогенов и некоторых тяжелых металлов.
NSF H3 - применяется в редких случаях, когда смазка контактирует с пищей напрямую и намеренно, например для разделительных агентов. Для H3 действуют специальные требования FDA.
Самое распространенное заблуждение: если смазка безвредна на вкус, то любые следы допустимы. На самом деле, нормативные пределы установлены для каждой категории не просто так. Когда смазка содержит минеральное масло, даже в небольших количествах она может влиять на органолептику продукта и накапливаться в организме потребителя при повторном попадании. Поэтому переход с одной категории на другую или игнорирование пределов загрязнения недопустим.
Конструктивная защита оборудования как первый уровень защиты
FDA Food Code 2022 прямо требует, чтобы оборудование было спроектировано так, чтобы смазка не могла протекать, капать или попадать в пищу и на пищеконтактные поверхности.
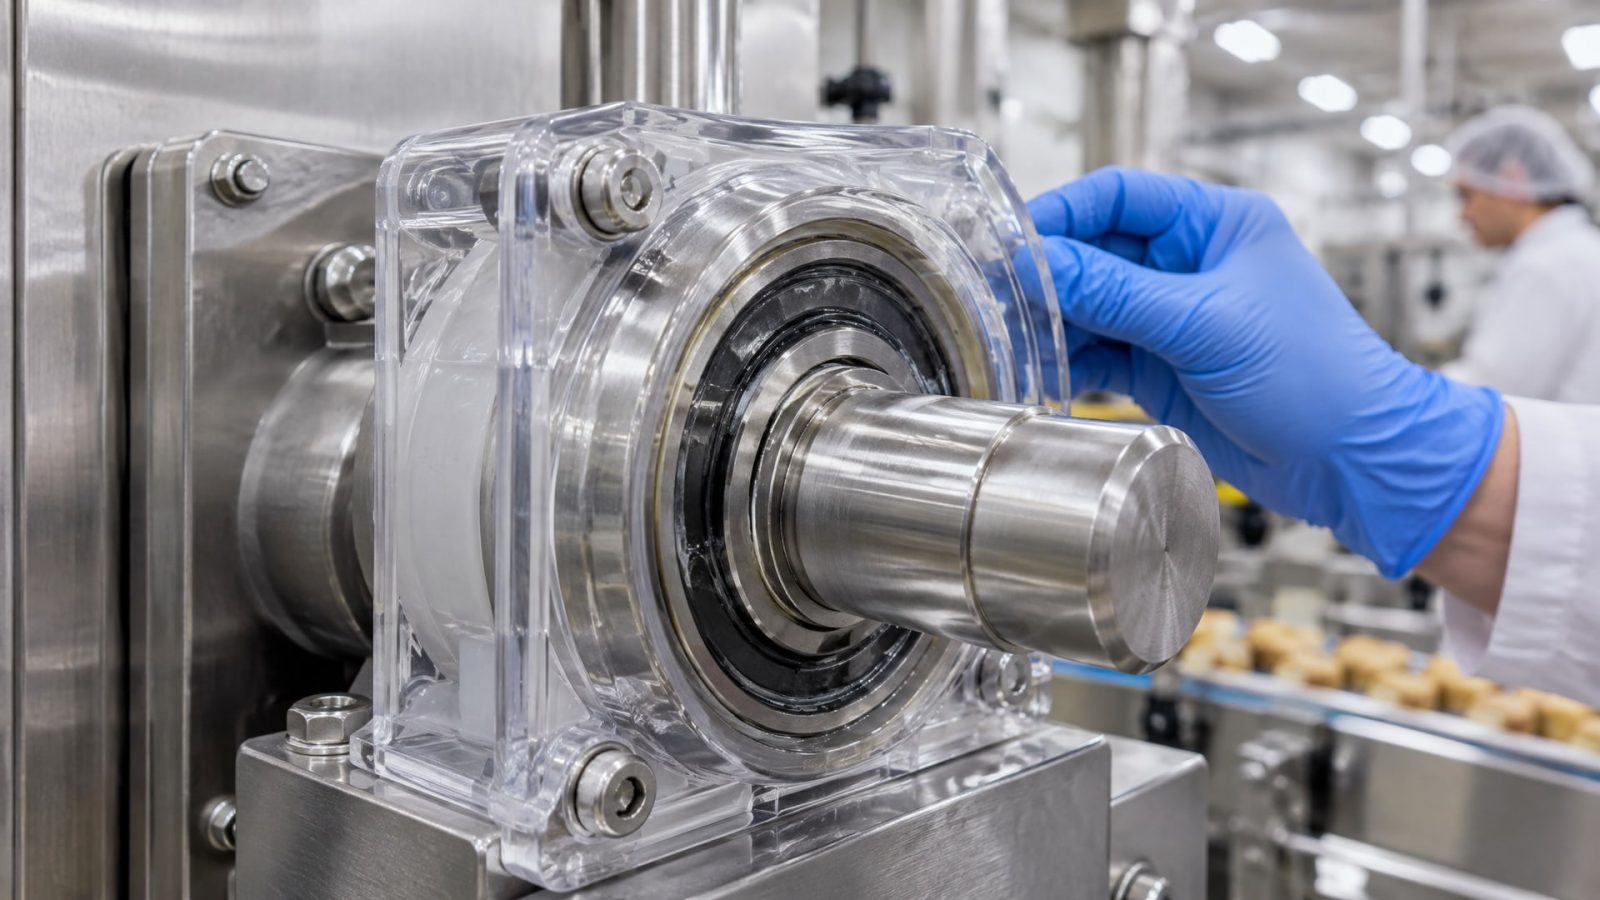
Это означает, что правильный выбор смазки - только половина решения. Вторая половина - это герметизация узлов и правильная конструкция механизмов.
На практике это выглядит так:
Подшипники и редукторы, расположенные над открытым продуктом или его упаковкой, должны иметь защитные кожухи, которые перенаправляют вытекающую смазку в сторону от пищи.
Шестерни и цепи, смазываемые масляной ванной, должны быть огорожены или закрыты таким образом, чтобы исключить брызги.
Все соединения, где используется смазка, нужно проверить на плотность. Если есть свежие подтеки, это признак проблемы с уплотнением, а не повод менять смазку на более «пищевую».
Правильная конструктивная защита означает, что даже если смазка все же каким-то образом протечет, она не достигнет продукта. Это значительно снижает риск загрязнения и позволяет в некоторых случаях использовать менее строгую категорию смазки.
После нанесения смазки на конструктивно защищенный узел все видимые остатки, которые могут оказаться на открытых поверхностях, должны быть удалены до запуска оборудования. Это не означает, что нужно ее «протирать чистой тряпкой» так, чтобы удалить всю защитную пленку - это приведет к ускоренному износу. Речь идет об удалении избытка, который может капнуть или размазаться в процессе работы.
Анализ рисков и выбор смазки для конкретной точки смазывания
Перед закупкой смазки нужно провести инвентаризацию всех точек смазывания и оценить для каждой: может ли смазка попасть в продукт, упаковку или на пищеконтактные поверхности?
Типовой чек-лист выглядит так:
| Узел | Расположение | Риск попадания | Требуемая категория |
|---|---|---|---|
| Подшипник конвейера | Над открытым продуктом | Высокий (капли, брызги) | H1 |
| Редуктор упаковочной машины | Закрытый кожух, вдали от продукта | Низкий (контакт исключен) | H2 |
| Направляющие фасовочного стола | Рядом с открытым продуктом, периодическое смазывание | Средний (возможна утечка) | H1 |
| Цепь транспортера | Над зоной фасовки | Высокий (капли неизбежны) | H1 |
Если оборудование работает в условиях повышенной влажности, низких температур или при наличии моющих и дезинфицирующих растворов, нужно убедиться, что выбранная смазка сохраняет свои свойства в этих условиях. Например, пластичные смазки с пищевым допуском NSF H1 должны работать не только при случайном контакте с продуктом, но и выдерживать механическую деградацию и окисление в сложных условиях производства.
Частая ошибка: выбрать одну универсальную смазку для всех узлов. На самом деле, даже внутри категории H1 есть смазки с разными диапазонами работы, консистенцией (класс NLGI) и составом. Подшипник конвейера может требовать легкой смазки класса NLGI 1, а направляющие стола - более плотной NLGI 2. Нельзя эту ошибку исправить, просто купив «пищевую смазку» - нужен именно подбор для каждого узла.
Система контроля: от получения смазки до нанесения на оборудование
Даже если выбрана правильная смазка категории H1, ее легко перепутать с обычной промышленной смазкой на склад или нанести неправильно.
Поэтому предприятие должно внедрить систему входного контроля, маркировки, раздельного хранения и документирования применения смазок.
Входной контроль включает:
Проверку документации смазки (сертификат NSF, соответствие 21 CFR 178.3570, паспорт безопасности).
Визуальное сличение артикула и маркировки на таре со спецификацией, указанной в закупочном наряде.
При необходимости - лабораторную проверку показателей (вязкость, класс NLGI, наличие загрязнений).
Раздельное хранение означает:
Смазки H1 хранят отдельно от промышленных масел и смазок других категорий.
На таре указывают дату получения, категорию (H1/H2/H3), допустимые точки применения и срок годности.
Персонал должен четко знать, что смазка H1 - это не универсальный продукт, а специализированный материал для конкретных узлов.
Контроль применения:
Перед нанесением смазки проверяют, что это действительно правильная категория и сорт для данного узла.
Смазку наносят тонкой пленкой, избегая избытка, который может потом капнуть или быть выдавленным в зону продукта.
После нанесения и сборки оборудования излишки удаляют, прежде чем начать производство.
Документация должна содержать: дату нанесения, тип смазки, точку смазывания, ответственного лица и количество использованного материала. Это позволяет отследить, какая смазка была применена и где, если позже возникнет инцидент.
Система HACCP и включение смазки в анализ рисков
Система HACCP (Hazard Analysis and Critical Control Points, анализ опасностей и критические точки контроля) - это стандартный инструмент управления рисками в пищевой индустрии.
Смазка часто остается вне этого анализа, хотя она должна быть включена как потенциальный источник физического загрязнения.
Для включения смазки в HACCP нужно:
1. Определить критические точки, где смазка может попасть в продукт. Это не обязательно подшипники прямо над конвейером - это также редукторы, цепи, направляющие, любые движущиеся части рядом с зоной фасовки или упаковки.
2. Оценить вероятность и тяжесть: если смазка попадет в продукт, какое это будет иметь последствие? Для смазки категории H1 с пределом загрязнения 10 ppm угроза здоровью низкая, но репутационный и финансовый урон может быть значительным.
3. Установить меры профилактики: - Выбор правильной категории смазки для каждого узла. - Конструктивная защита от утечек. - Проверка герметичности оборудования при техническом обслуживании. - Обучение персонала правилам нанесения и контроля.
4. Определить мониторинг. Это может быть еженедельный визуальный осмотр узлов на наличие подтеков, ежемесячное испытание герметичности критических точек или периодическая лабораторная проверка продукта на наличие загрязнений смазкой.
5. Разработать корректирующие действия: если обнаружена утечка смазки или нарушение процесса нанесения, нужна четкая процедура, кто это выявляет, кто это исправляет и как это документируется.
Стандарт ISO 21469 дополняет HACCP-подход, устанавливая требования к гигиеническому производству самих смазок, а также к условиям их хранения и обращения на предприятии. Хотя ISO 21469 в первую очередь относится к производителю смазки, на производстве пищевой продукции этот стандарт используется как ориентир для проверки, что смазка, которую закупают, прошла через гигиеничную систему производства.
Ошибки выбора и применения, которые чаще всего приводят к загрязнению
Анализ инцидентов показывает, что большинство случаев загрязнения смазкой происходят не потому, что выбрана неправильная категория, а потому что допущена ошибка в процессе.
Вот самые частые:
Перепутивание смазок на складе. Обычная промышленная смазка и H1-смазка могут выглядеть одинаково. Если их хранят рядом и не маркируют четко, велик риск, что в критическую точку попадет не та смазка.
Избыток смазки при нанесении. Оператор думает, что чем больше смазки, тем лучше смазывание. На самом деле, избыток - это потенциальный источник капель и брызг. Правильно нанесенная смазка образует тонкую пленку, достаточную для защиты, но не создающую излишки.
Игнорирование герметичности оборудования. Если подшипник давно протекает, это не проблема смазки, а проблема уплотнения. Переход на более дорогую H1-смазку этого не решит - нужна замена уплотнения.
Отсутствие документации. Когда неизвестно, какая смазка была применена, какого производителя и когда, восстановить цепочку причин загрязнения невозможно.
Недостаточное обучение персонала. Если оператор не понимает, почему нельзя использовать одну и ту же смазку везде или почему нужно удалять остатки, ошибки повторяются.
Все эти ошибки решаются организацией: правильной системой хранения, четкой маркировкой, обучением и регулярным аудитом. Сама по себе смазка H1 не гарантирует защиту - гарантирует ее правильный процесс.
Совет инженера: как организовать переход на H1-смазки без простоев
На практике многие производства работают с промышленными смазками, которые не имеют допуска NSF H1.
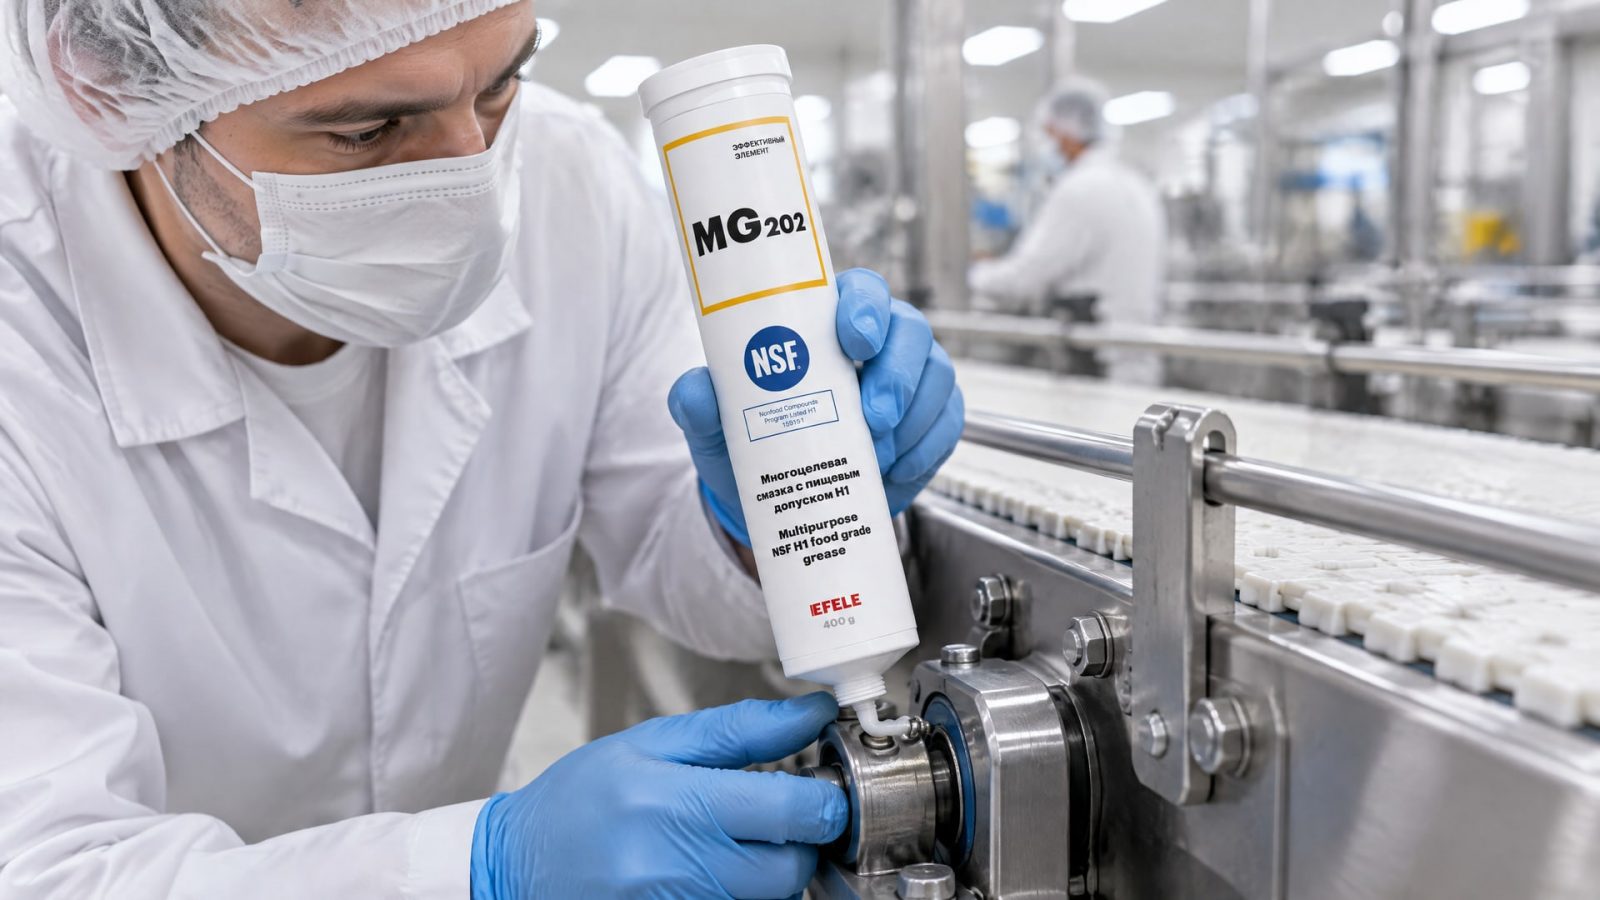
Переход на H1 требует не только закупки новой смазки, но и подготовки системы управления смазками.
Сценарий: предприятие выпускает пищевые полуфабрикаты. На линии фасовки работают конвейеры с подшипниками, редукторы и направляющие, смазанные обычной промышленной смазкой. Недавно регулятор провел аудит и указал на несоответствие.
Решение: 1. Провести инвентаризацию всех узлов и определить, какие из них нуждаются в H1-смазке (те, что над продуктом или упаковкой). 2. Для остальных узлов можно оставить H2-смазку, если контакт с пищей полностью исключен. 3. Заказать H1-смазку нужной консистенции (обычно NLGI 2 для подшипников и направляющих, NLGI 1 для конвейерных цепей). 4. В период переходного обслуживания сначала очистить критические узлы от старой смазки, затем нанести новую H1-смазку и удалить излишки. 5. Обновить график техническогоЮ обслуживания, включив периодическую проверку герметичности. 6. Обучить персонал отличать H1-смазку по маркировке и правилам ее применения.
Результат: через 2-3 цикла обслуживания вся система переводится на H1. Промежуточные этапы с обычной смазкой остаются только в герметичных узлах (редукторы в закрытых кожухах), для которых допустима категория H2. Производство продолжается без простоев, а система загрязнения смазкой становится управляемой.
Для подшипников и направляющих на линиях с открытым продуктом прижилась пластичная смазка EFELE MG-202 с допуском NSF H1, которая обеспечивает защиту от скольжения и вымывания даже в условиях повышенной влажности пищевых производств. Ее выбирают за предсказуемость работы и надежность при соблюдении процесса нанесения и контроля.
Часто задаваемые вопросы
Что означает предел 10 ppm для загрязнения смазкой и как его контролировать?
10 ppm (10 мг/кг) - это максимально допустимое содержание смазки в пищевом продукте согласно стандартам для H1-смазок. Это означает, что на 1 тонну продукта может приходиться не более 10 граммов смазки. На практике этот предел контролируют путем: мониторинга герметичности оборудования, регулярного осмотра узлов на утечки, документирования процесса нанесения смазки и, при необходимости, лабораторного тестирования готовой продукции. Если система защиты работает правильно, загрязнение не возникает вообще.
Можно ли использовать H2-смазку для подшипников рядом с открытым продуктом?
Нет. H2-смазка допускается только там, где контакт с пищей полностью исключен, например для наружных механизмов в герметичных кожухах. Если подшипник расположен рядом с открытым продуктом или упаковкой и может протечь, нужна минимум H1-смазка. Использование H2 в неправильной зоне - это нарушение требований FDA Food Code и основание для претензий регуляторов.
Что такое NSF 3H и отличается ли она от NSF H1?
NSF 3H - это категория для смазок с прямым контактом с пищей, например для разделительных агентов на оборудовании, обрабатывающем готовый продукт. Отличие от H1 в том, что H1 допускает только случайный контакт, а 3H - намеренный и прямой. Требования для 3H еще более строгие. Для большинства узлов в пищевой индустрии достаточна H1; 3H встречается редко и требует специального допуска.
Нужно ли хранить H1-смазку отдельно от других смазок?
Да. Раздельное хранение - это обязательная практика управления смазками на пищевых предприятиях. H1-смазку хранят в отдельном месте, четко маркируют тип и категорию, указывают допустимые точки применения. Это исключает риск перепутывания и случайного нанесения неправильной смазки на критический узел. На складе должны быть видны хотя бы три разных зоны: H1, H2 и общепромышленные смазки.
Какие еще стандарты нужно проверить кроме NSF H1?
Кроме NSF H1, проверяют соответствие 21 CFR 178.3570 (американский стандарт для смазок с incidental food contact). Если нужна информация о гигиенических требованиях к производству и обращению со смазкой, ориентируются на ISO 21469. FDA Food Code 2022 содержит требования к конструкции оборудования, чтобы смазка не могла загрязнить пищу. Если производство работает в Европе, могут быть требования, связанные с директивами ЕС по пищевой безопасности.
Заключение
Загрязнение пищевой продукции смазочными материалами - это не стихийное бедствие, а результат управляемого (или неуправляемого) процесса. Предотвращение загрязнения строится на трех основах: правильном выборе категории смазки для каждого узла (NSF H1 для зон с риском контакта, H2 для герметичных узлов), конструктивной защите оборудования от утечек и систематическом контроле от получения смазки до ее нанесения.
Следующий шаг для предприятия - проведение инвентаризации всех точек смазывания, составление матрицы рисков, выбор правильных категорий смазок и внедрение системы HACCP с включением смазки как потенциального источника загрязнения. После этого - обучение персонала, переход на новые смазки в период технического обслуживания и установка регулярного мониторинга герметичности оборудования. Только такой комплексный подход гарантирует, что смазочный материал останется в узлах машин, а не попадет в пищевой продукт.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как обслуживание системы СОЖ помогает удалить масляные отложения и шлам, минимизируя простои производства.
Узнайте, как выбрать анаэробный герметик для резьбы, учитывая материал, давление, температуру и среду, чтобы обеспечить надежное уплотнение.
Узнайте, чем смазать ворота гаража или промышленные ворота, чтобы обеспечить их долгую и бесперебойную работу.