
Как улучшить адгезию финишного покрытия: механическая подготовка металла
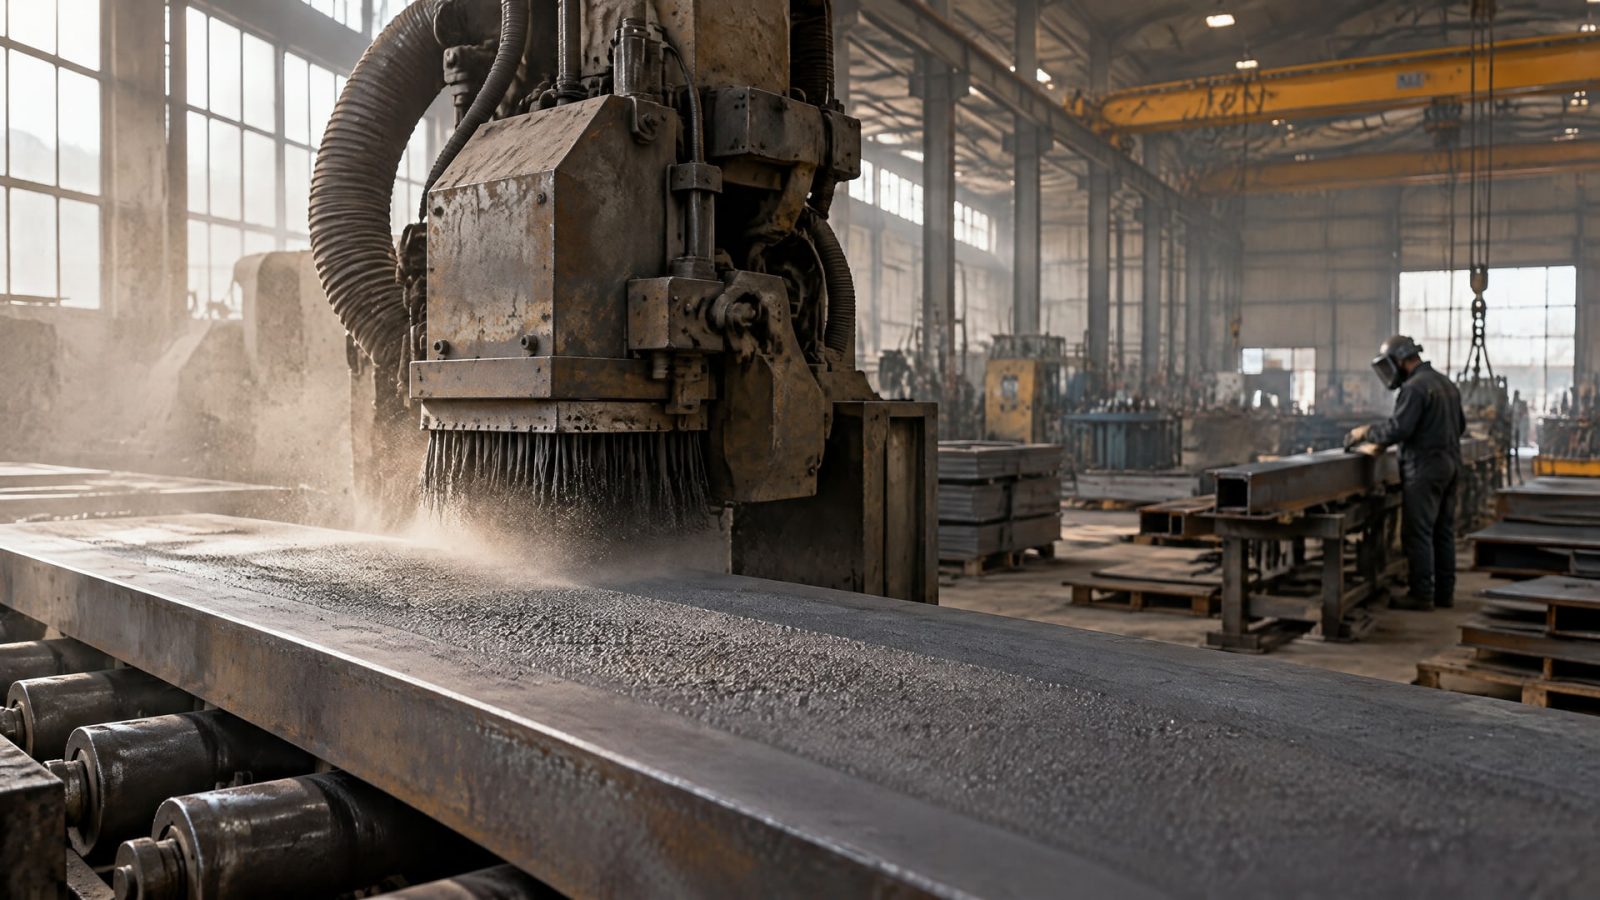
Адгезию финишного покрытия улучшают не максимально грубой риской, а подготовкой поверхности под требования конкретной системы: металл обезжиривают, удаляют рыхлые оксиды и загрязнения, затем формируют и контролируют заданный профиль шероховатости. Набивка риски помогает покрытию закрепиться на поверхности, но только в сочетании с чистотой основания и соблюдением технологии нанесения.
Статья полезна инженерам, специалистам по окрашиванию и снабженцам, которые выбирают способ механической подготовки металла и критерии приемки работ. Разберем, как профиль поверхности влияет на сцепление покрытия, какие параметры и стандарты учитывать и как проверить результат без субъективной оценки.
Как набивка риски влияет на адгезию покрытия
Механическая подготовка меняет рельеф металла и увеличивает площадь контакта покрытия с основанием.
При абразивной обработке формируется профиль, за который может закрепиться финишный слой. Эту функцию часто описывают как создание анкерного профиля. Однако сама по себе шероховатость не гарантирует хорошую адгезию: важны также чистота поверхности, тип металла и соответствие обработки выбранной системе покрытия.
Универсального значения шероховатости для всех металлов и покрытий нет. Например, в требованиях MAN для окрашиваемых металлоизделий указана исходная шероховатость до подготовки: Ra не менее 1,6 мкм или Ry5 не менее 8 мкм. Для абразивоструйной подготовки приводится диапазон Ry5 от 25 до 100 мкм. Для крупных чугунных деталей допускается значение до 300 мкм. Эти цифры относятся к указанным требованиям и не заменяют спецификацию конкретной системы.
Стремление сделать риску глубже не всегда помогает. Чрезмерный или неподходящий профиль может не соответствовать требованиям покрытия, тогда как слишком слабая шероховатость не обеспечит нужной площади и механического сцепления. Поэтому набивку риски оценивают не по принципу «чем грубее, тем лучше», а по соответствию заданным параметрам и способу нанесения финишного слоя.
Для защитных систем, подпадающих под ГОСТ 34667.9-2021, подготовка включает абразивоструйную очистку как минимум до степени Sa 2½ и достижение заданной шероховатости. В этом контексте профиль должен соответствовать «профилю среднего (G)» и требованиям спецификации системы. Значит, при приемке важно контролировать не только видимую чистоту металла, но и состояние сформированного рельефа.
Механическая подготовка металла: порядок операций
Подготовку начинают с удаления жировых загрязнений.
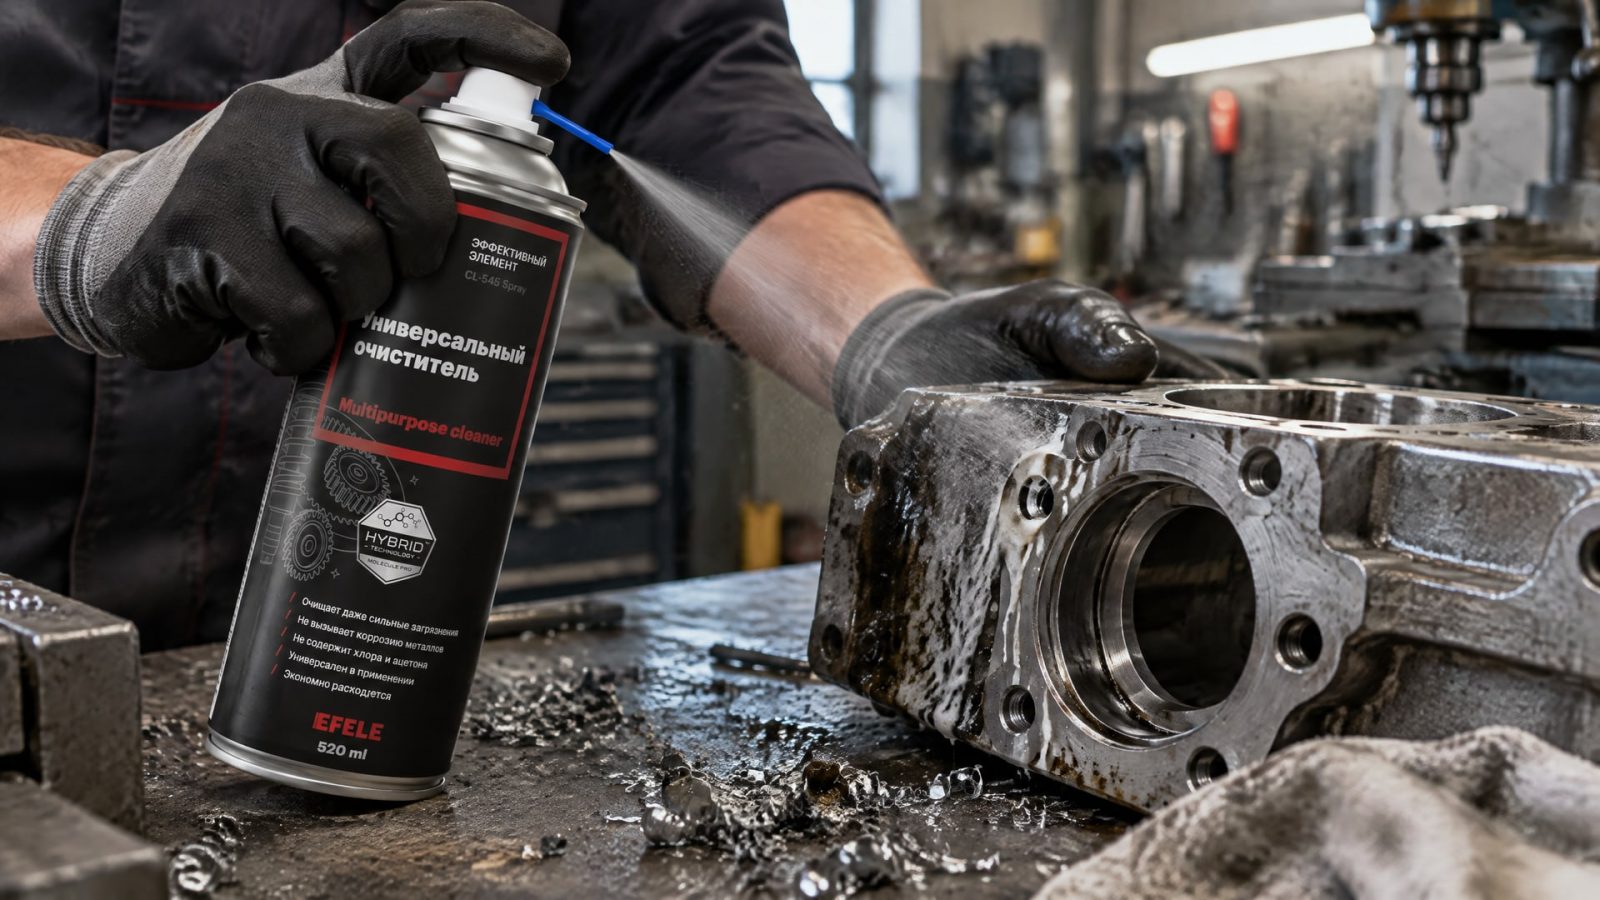
Если сразу перейти к абразивной обработке, загрязнение может распределиться по поверхности или помешать равномерному формированию профиля. После обезжиривания оценивают состояние металла и требования покрытия: механическая обработка нужна, когда необходимо убрать рыхлые загрязнения и оксиды или увеличить площадь поверхности под сцепление.
Последовательность работ
Обезжирить металл подходящим для задачи способом.
При необходимости удалить рыхлые оксиды и загрязнения механической абразивной обработкой.
Сформировать профиль, указанный в спецификации системы покрытия.
Удалить остатки абразива и пыль, затем проверить отсутствие влаги и других загрязнений.
Наносить покрытие в соответствии с требованиями выбранной системы.
Совет инженера
Сценарий: перед окрашиванием на металле могут оставаться жировые загрязнения, которые мешают подготовке основания. Что сделали: сначала очистили и обезжирили поверхность универсальным очистителем EFELE CL-545 Spray, а затем оценили необходимость абразивной обработки по требованиям покрытия. Итог: операции выполняются в правильной последовательности, а решение о дальнейшей подготовке принимают по состоянию металла и спецификации системы.
Порядок «сначала обезжиривание, затем абразивная обработка при необходимости» важен и при подготовке металла под склеивание. Для нержавеющей стали ASTM D2651-01(2016) перечисляет механические способы, включая обработку щеткой, шлифование и сухую абразивную обработку. Стандарт также рассматривает химическое травление для повышения пригодности поверхности к адгезионному склеиванию. Конкретный метод выбирают с учетом материала и последующего процесса.
После подготовки нельзя оставлять на поверхности жир, пыль и влагу. В перечень недопустимых загрязнений также входят остатки абразива, ржавчина, окалина и сварочные брызги. Даже равномерная риска не компенсирует загрязненное основание: оценивают всю подготовленную поверхность, а не только ее текстуру.
Стандарты подготовки металла и контроль шероховатости
ГОСТ 34667.4-2020, гармонизированный с ISO 12944-4, определяет подготовку поверхности как обработку перед окрашиванием механическим, электрохимическим и/или химическим способом.
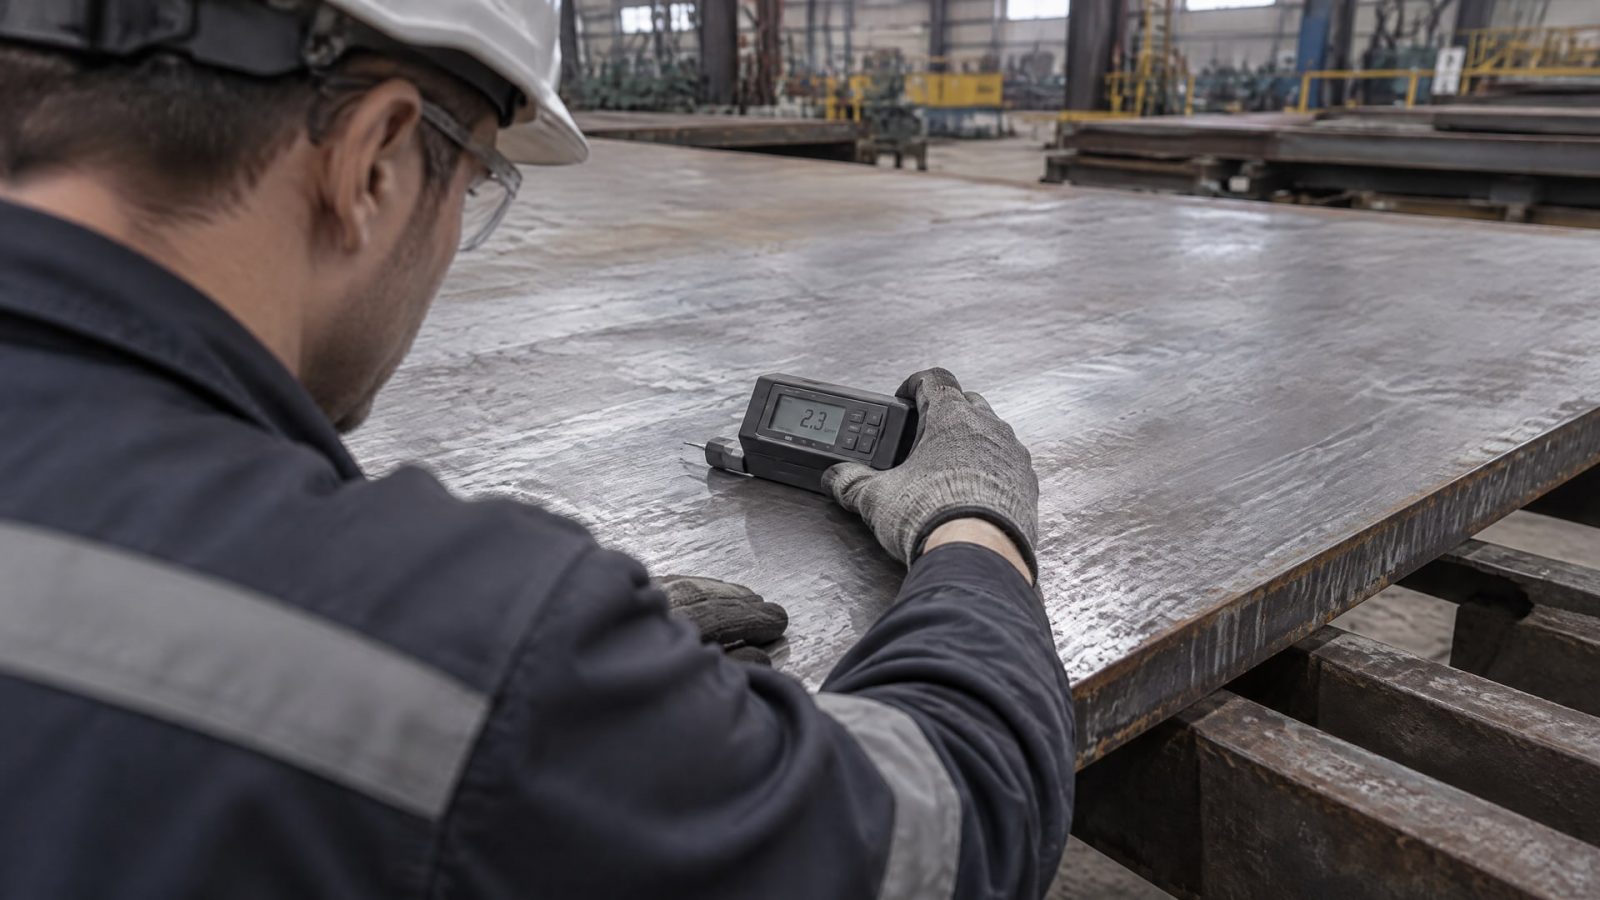
Ее цель - улучшить адгезию и коррозионную стойкость покрытия. Стандарт задает общую основу, но конкретные параметры обработки выбирают для системы покрытия, а не по единому значению для любых деталей.
Для высоконагруженных антикоррозионных систем требования к степени очистки и профилю поверхности рассматривают в ГОСТ 34667.9-2021, соответствующем ISO 12944-9. Здесь предусмотрена абразивоструйная очистка минимум до Sa 2½ и контроль заданной шероховатости. Профиль среднего (G) должен отвечать спецификации системы, поэтому в документации на работы нужно зафиксировать, какой профиль требуется и как его будут принимать.
Шероховатость нельзя оценивать только визуально. Для сопоставления профиля применяют компараторы Grit/Shot по ISO 8503-2:2000. В стандартах серии ISO 8503 также предусмотрены профильные методы оценки поверхности. Выбранный способ контроля должен соответствовать требованиям спецификации, а результаты проверки следует использовать при приемке подготовленного металла.
| Что контролируют | Что учитывать |
|---|---|
| Степень очистки | Для указанной группы защитных систем требуется не ниже Sa 2½ |
| Шероховатость | Задают профиль и требования к нему в спецификации покрытия |
| Чистоту основания | Не допускают жир, пыль, влагу, ржавчину, окалину, остатки абразива и сварочные брызги |
| Метод оценки профиля | Применяют предусмотренный спецификацией компаратор или профильный метод |
Такая приемка отделяет качество подготовки от общего впечатления о поверхности. Матовый металл может выглядеть чистым, но внешний вид сам по себе не подтверждает ни требуемую шероховатость, ни отсутствие загрязнений. Поэтому в требованиях к подрядчику или внутренней инструкции лучше указывать степень очистки, диапазон профиля и способ контроля.
Как проверить адгезию финишного покрытия
Качество подготовки и результат окрашивания проверяют по критериям, заданным для конкретной системы.
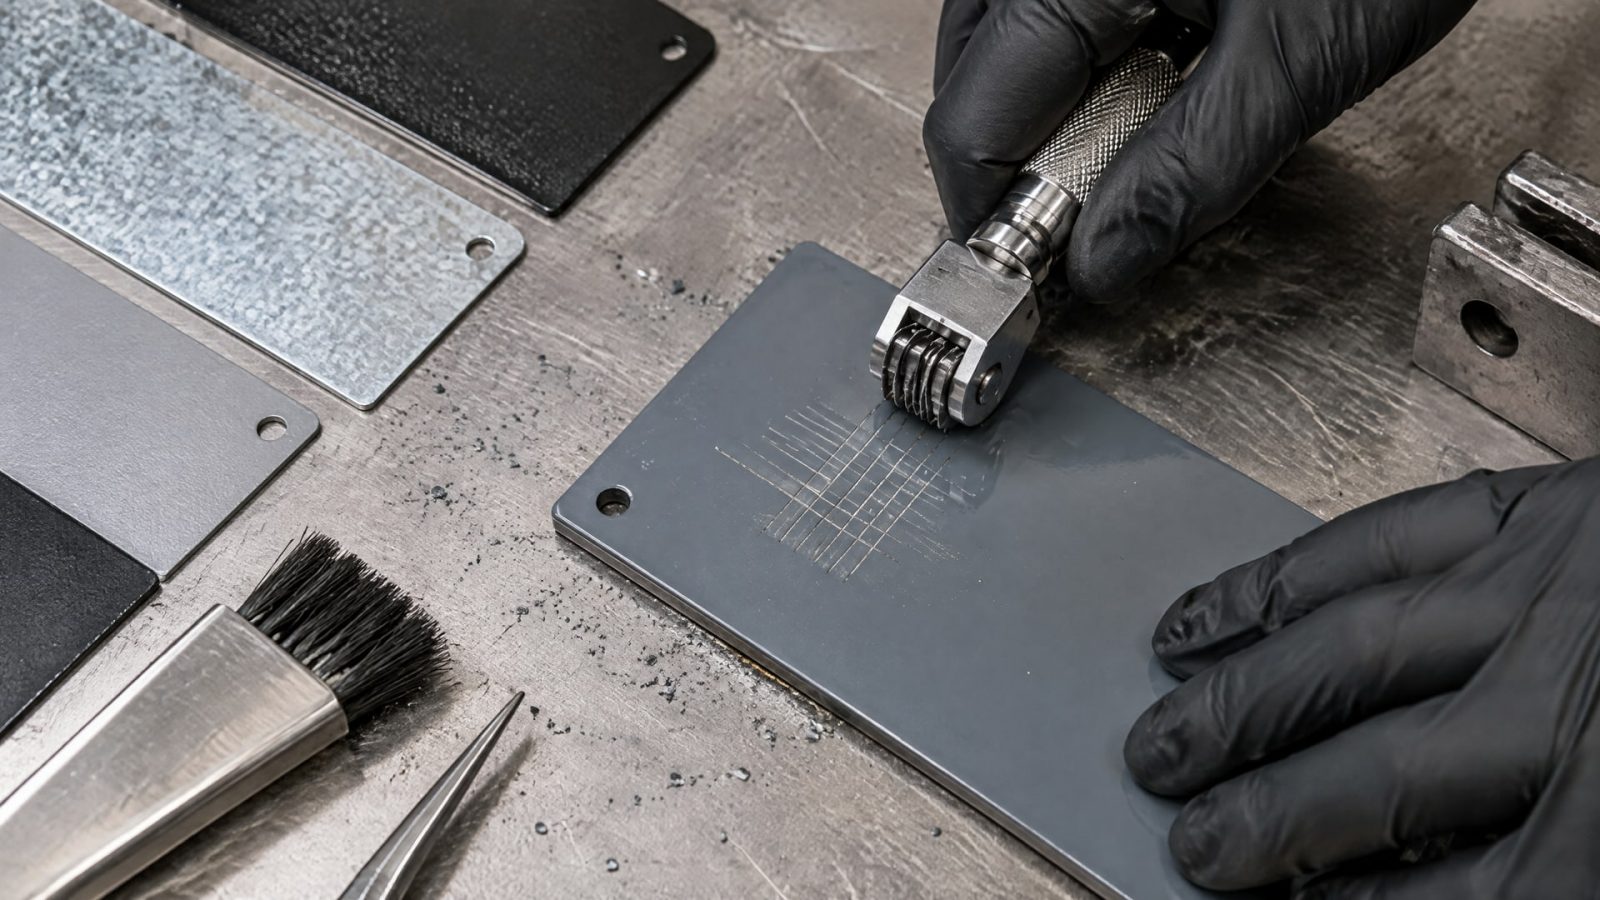
ГОСТ 34667.4-2020 и ГОСТ 34667.7-2021 связывают оценку адгезии и когезии с испытаниями по ГОСТ 31149, ГОСТ 32299 и ГОСТ 32702.2. Эти методы позволяют перейти от субъективного осмотра к проверке с установленной процедурой.
ГОСТ 32299-2013 описывает метод отрыва. ГОСТ 31149 применяют для решетчатого надреза, а ГОСТ 32702.2 - для X-образного надреза. Выбор метода зависит от требований к покрытию и порядка испытаний. Сам факт проведения теста не заменяет корректную подготовку: испытание показывает результат всей системы, включая состояние основания и нанесенное покрытие.
Для приемки работ полезно заранее согласовать три вещи:
Какую степень очистки должна иметь поверхность.
Какой профиль шероховатости требуется и каким методом его контролируют.
Каким методом оценивают адгезию готового покрытия.
Не стоит сводить проверку к одному показателю. Профиль может соответствовать заданию, но на металле останутся пыль или влага; поверхность может выглядеть чистой, но шероховатость окажется недостаточной. Сопоставление требований к подготовке, результатов контроля профиля и испытаний готового покрытия дает более полную оценку процесса.
Ошибки при подготовке поверхности
Распространенная ошибка - считать, что для надежного сцепления нужна максимально грубая риска.
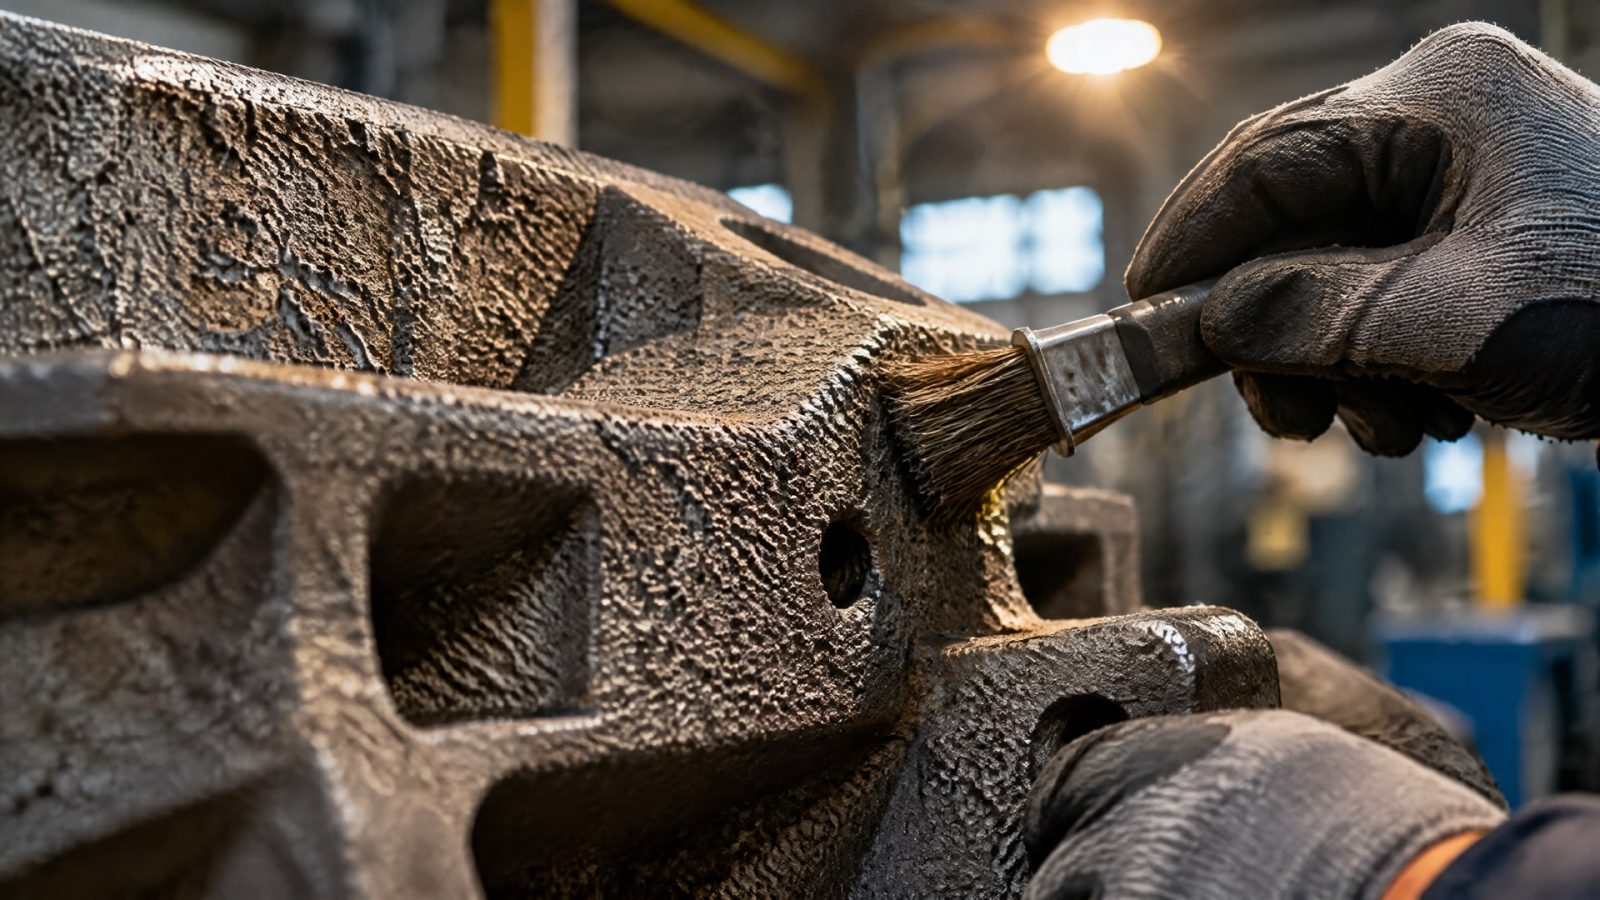
Требования стандартов и руководств ориентируют на заданный профиль, а не на максимальную шероховатость. Значения MAN, включая Ry5 от 25 до 100 мкм для абразивоструйной подготовки и до 300 мкм для крупных чугунных деталей, относятся к конкретным требованиям и не должны автоматически переноситься на другие покрытия и основания.
Другая ошибка - ограничиться матовостью поверхности. Визуальный эффект не показывает, соответствует ли профиль спецификации, удалены ли оксиды и загрязнения. ISO 8503-2:2000 описывает оценку шероховатости по компараторам, а требования ГОСТ 34667.9-2021 предусматривают заданный профиль для соответствующих защитных систем. Следовательно, внешний осмотр дополняют контролем параметров.
Также нарушает качество подготовки неправильная последовательность операций. Обезжиривание выполняют до абразивной обработки, если она необходима. После нее проверяют поверхность на остатки абразива, пыль и прочие загрязнения. Влага, ржавчина, окалина и сварочные брызги также не должны оставаться перед нанесением покрытия.
Наконец, нельзя считать риску единственным условием адгезии. На результат влияют чистота, материал основания, выбранный способ обработки и соответствие профиля системе покрытия. Универсального значения шероховатости или единого способа подготовки для всех случаев нет: параметры задают в спецификации и проверяют предусмотренными методами.
Часто задаваемые вопросы
Чем грубее риска, тем лучше адгезия?
Нет. Источники рекомендуют задавать профиль по требованиям конкретной системы покрытия, а не увеличивать шероховатость без ограничения. Для разных оснований и защитных систем параметры отличаются. Например, требования MAN приводят диапазон Ry5 от 25 до 100 мкм для абразивоструйной подготовки, но эти значения нельзя считать универсальными.
Нужно ли обезжиривать металл перед абразивной обработкой?
Да, подготовку начинают с обезжиривания, а затем при необходимости выполняют механическую абразивную обработку. Такая последовательность помогает сначала убрать жир, после чего удалять рыхлые оксиды и формировать требуемую поверхность. После обработки проверяют, чтобы на металле не осталось влаги, пыли и других загрязнений.
Как проверить, что профиль поверхности достаточный?
Профиль оценивают предусмотренным спецификацией методом, а не только визуально. Для сравнения шероховатости применяют компараторы Grit/Shot по ISO 8503-2:2000; также используют профильные методы серии ISO 8503. Требуемые параметры и способ контроля нужно согласовать до выполнения работ.
Какие стандарты используют для проверки адгезии покрытия?
ГОСТ 32299-2013 соответствует методу отрыва. Для решетчатого надреза применяют ГОСТ 31149, для X-образного надреза - ГОСТ 32702.2. Выбор испытания определяется требованиями к системе покрытия и процедурой приемки. Эти методы дополняют контроль подготовки основания, но не заменяют его.
Заключение
Чтобы улучшить адгезию финишного покрытия, металл обезжиривают, при необходимости обрабатывают абразивом и формируют профиль, соответствующий спецификации системы. Набивка риски увеличивает площадь контакта и создает анкерный профиль, но максимальная шероховатость не служит самостоятельной целью. Надежность подготовки зависит также от чистоты основания, удаления оксидов и контроля заданных параметров.
Следующий шаг - закрепить в технологической документации степень очистки, требуемую шероховатость, метод ее контроля и способ испытания адгезии. Для выбора параметров сверьтесь со спецификацией покрытия и применимыми стандартами, а при приемке проверяйте не только внешний вид поверхности, но и результаты измерений и испытаний.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать активатор анаэробного герметика для пассивных металлов, учитывая тип металла, условия сборки и инструкции.
Узнайте, как снизить сож потери при обработке металлов: точная подача, эффективное удаление стружки и возврат эмульсии помогут сэкономить.
Узнайте, как обеспечить герметичность фланцевого соединения при вибрации, используя подходящие герметики и методы монтажа.