
Как увеличить срок службы инструмента при фрезеровании закаленной стали
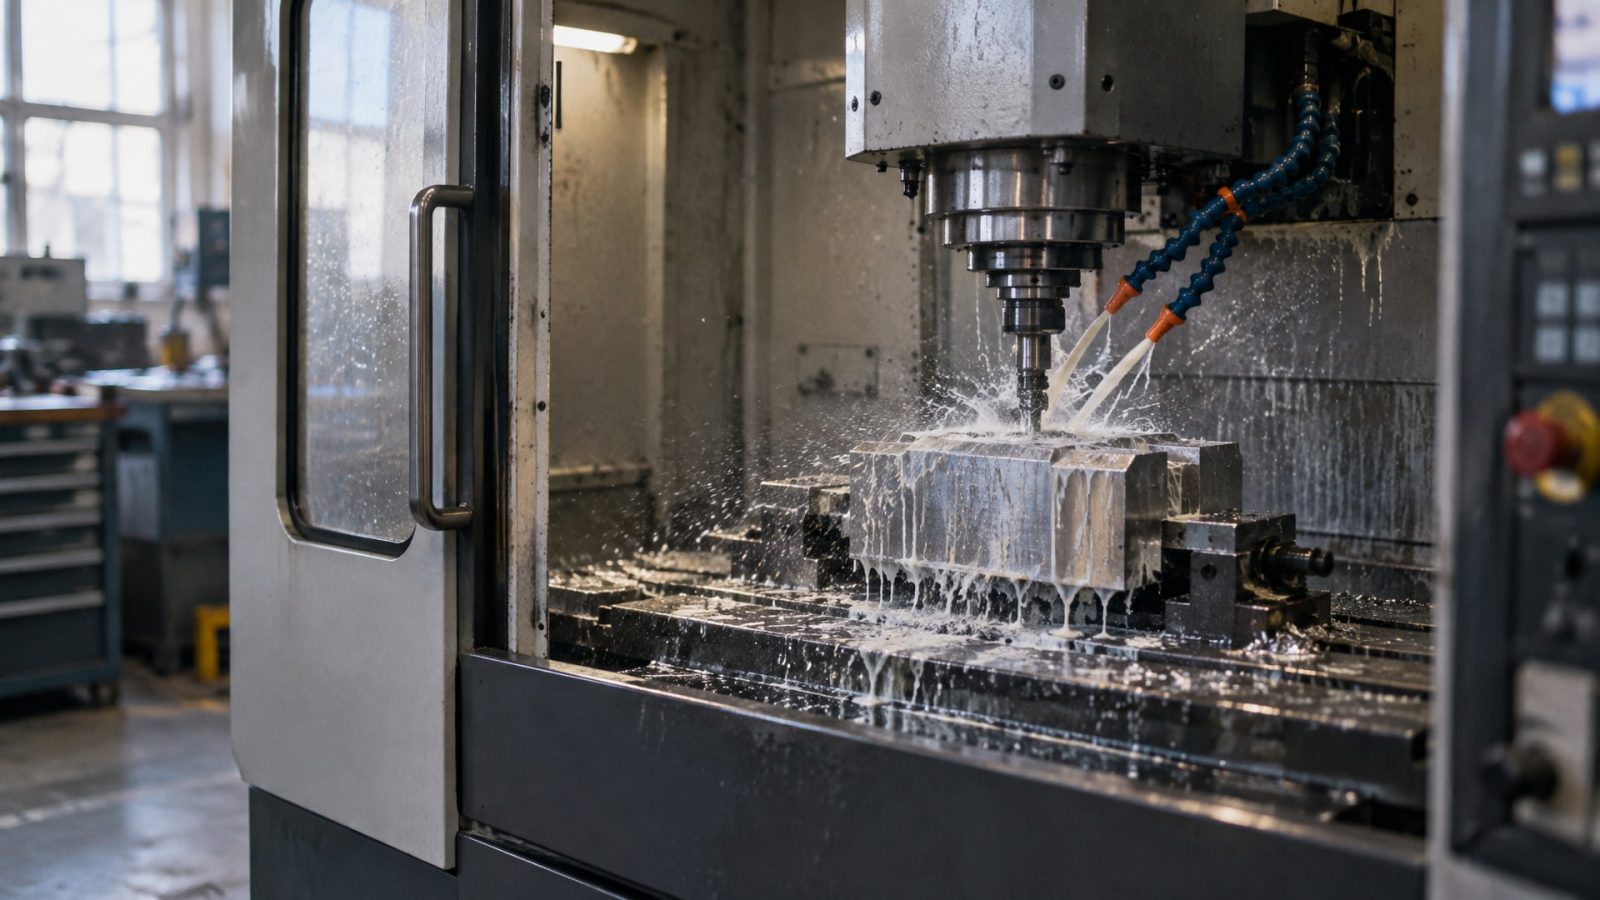
Фрезерование закаленной стали - одна из самых сложных операций в металлообработке. Высокая твердость материала (45–65 HRC) предъявляет экстремальные требования к режущему инструменту: он работает в условиях интенсивного трения, высоких температур и постоянных микроударов. Типичная проблема - быстрый выход фрезы из строя даже при качественном инструменте и соблюдении технологических режимов.
Срок службы фрезы при обработке закаленной стали зависит одновременно от нескольких факторов: геометрии режущего инструмента, жесткости технологической системы, режимов резания и - что часто недооценивают - от правильного выбора режима охлаждения. Статья опирается на требования международного стандарта ISO 3685 (определение стойкости режущего инструмента), исследования по минимальной смазке и практические рекомендации по обработке высокотвердых материалов. Она адресована инженерам и технологам, которые ищут конкретные способы продлить ресурс инструмента без замены всей оснастки.
Как режим охлаждения влияет на стойкость инструмента
При фрезеровании закаленной стали выбор между сухой обработкой, полусинтетической СОЖ и минимальной смазкой определяет не просто удобство, но физику разрушения режущей кромки.
Международный стандарт ISO 3685 требует, чтобы при сравнении стойкости инструмента один параметр оставался неизменным - вид охлаждения. Это неслучайно: механизм отказа фрезы серьезно различается в зависимости от режима.
Главная угроза - термический шок. Когда фреза контактирует с раскаленной заготовкой (зона резания нагревается до 600–800 °C), а затем получает резкое охлаждение от потока холодной жидкости, в материале кромки возникают напряжения, превышающие предел прочности твердосплава. Результат: микротрещины, которые прогрессируют с каждым оборотом, ускоряя выход инструмента. При нестабильной подаче СОЖ (когда полив прерывается или слишком слаб) этот эффект усиливается.
Исследования по фрезерованию и твердому точению закаленных материалов показывают, что сухая обработка в ряде случаев предпочтительнее нестабильного охлаждения. Если исключить цикл «горячее-холодное», кромка работает в более предсказуемых температурных условиях, хотя и при более высоких средних температурах. Парадоксально, но иногда это продляет ресурс.
При применении СОЖ важна не "холодность" жидкости, а режим подачи. ISO 3685 предписывает минимальный расход 3 л/мин или 0,1 л/мин на каждый кубический сантиметр в минуту скорости съема металла - выбирается больший из двух значений. Это обеспечивает непрерывное охлаждение и вымывание стружки из зоны резания. Слабый полив ухудшает результат: вместо защиты кромка получает частичное охлаждение, что еще более интенсивно провоцирует термоудары.
Выбор правильной СОЖ для закаленной стали
На практике при фрезеровании закаленной стали используют полусинтетические и синтетические СОЖ, специально подобранные под высокие нагрузки.
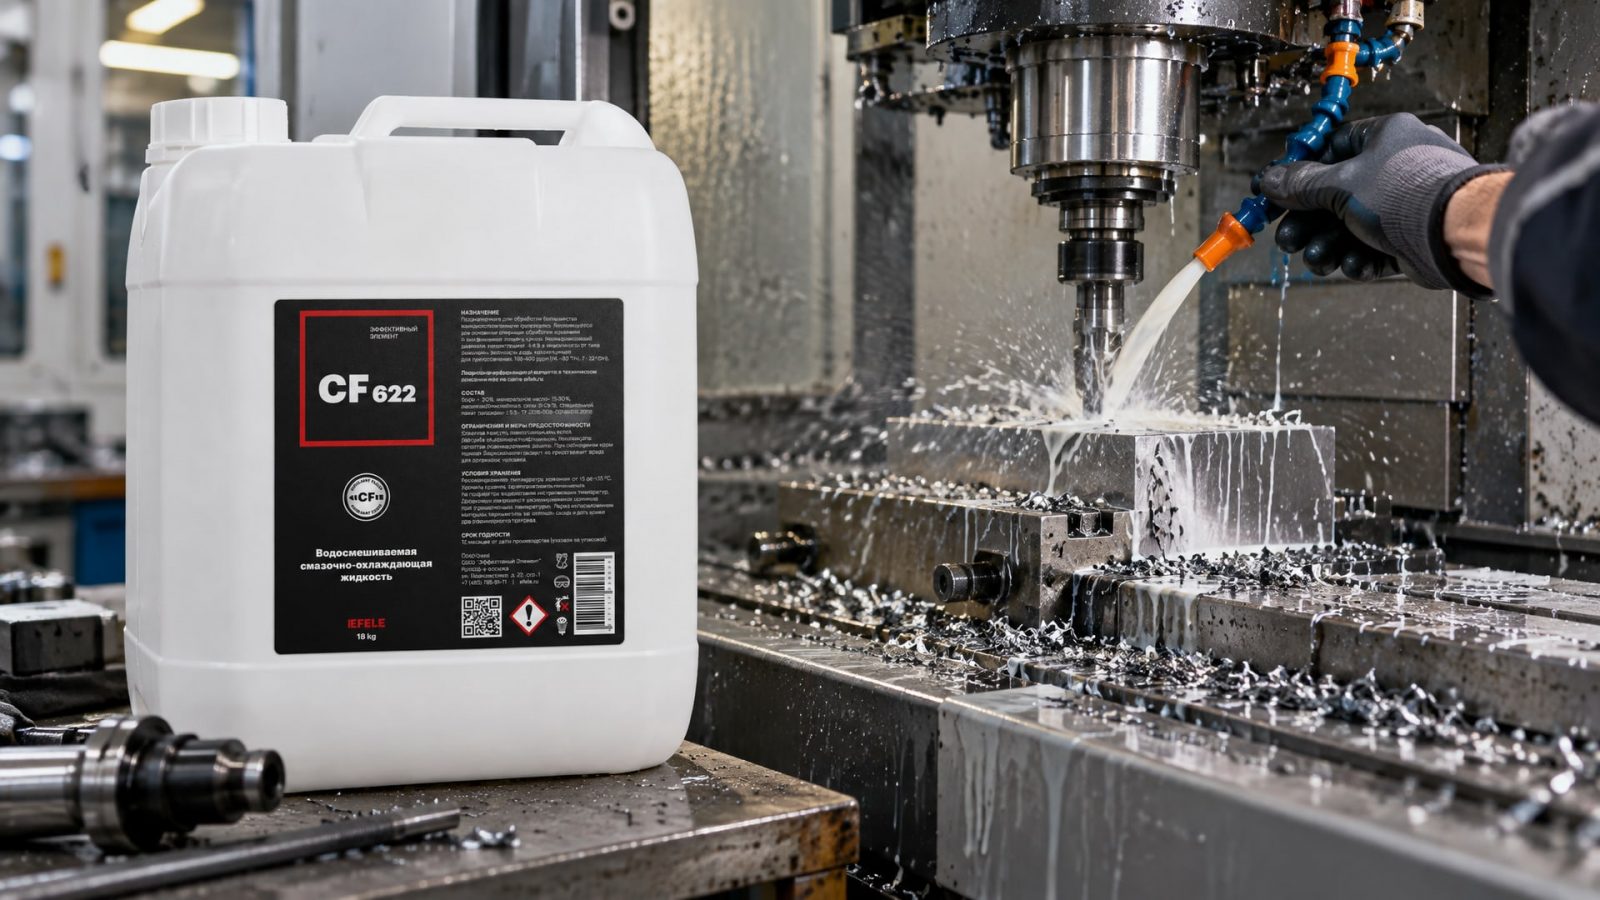
Выбор жидкости не менее важен, чем режим ее подачи. ISO 3685 требует при описании испытаний указывать не просто "эмульсия", а конкретные параметры: состав, концентрацию, жесткость воды и pH. Почему это критично? Потому что прочность защитной пленки на кромке, теплоотвод и стабильность процесса напрямую зависят от этих показателей.
Полусинтетическая СОЖ, такая как EFELE CF-622, обеспечивает баланс между охлаждающей способностью и смазывающими свойствами. Для фрезерования закаленной стали именно полусинтетика часто предпочтительнее чистой эмульсии: она лучше вытесняет воду из микронеровностей контакта инструмента с заготовкой, снижая фреттинг-коррозию и образование микротрещин. Кроме того, полусинтетические составы обычно более стабильны при длительном хранении и меньше подвержены биообрастанию, что особенно важно для централизованных систем смазки.
При подборе СОЖ нужно согласовать не только ее тип, но и концентрацию с конкретной системой охлаждения станка. Слишком разбавленная жидкость теряет смазывающие свойства; слишком концентрированная может оставлять липкий налет на инструменте и заготовке, ухудшая отвод тепла. Отслеживание pH и жесткости воды (если это эмульсия на водной основе) позволяет избежать расслоения жидкости и обеспечивает предсказуемость результатов.
Направленная подача СОЖ - не менее важный фактор. Лучший эффект достигается, когда поток жидкости попадает точно в точку контакта режущей кромки с материалом, под давлением, исключающим воздушные карманы. Боковое или сверху-вниз разбрызгивание значительно менее эффективно.
Минимальная смазка (MQL) как альтернатива полному поливу
В последние два десятилетия развивается технология минимальной смазки (MQL - Minimum Quantity Lubrication), при которой вместо обильного потока жидкости в зону резания подается аэрозольная смесь масла с воздухом в объеме 50–500 мл/ч.
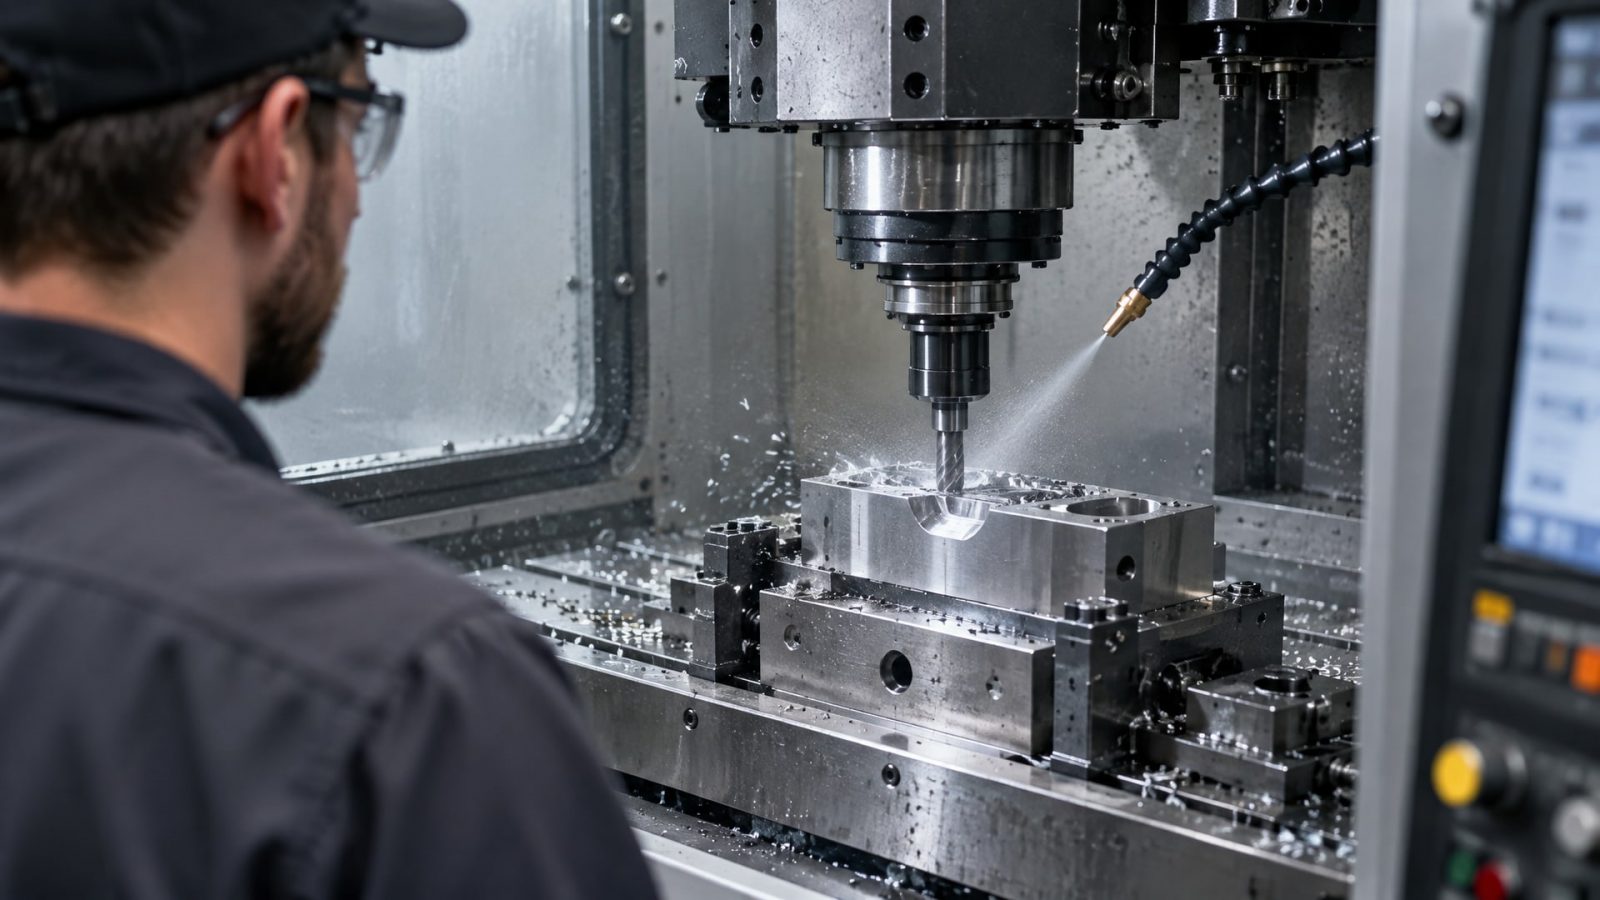
Исследования по фрезерованию показывают интересный результат: при MQL стойкость инструмента возросла с 73 до 120 минут по сравнению с сухой обработкой - прирост примерно на 60%. В твердом точении закаленной стали MQL также продемонстрировал минимальный износ, более низкую температуру в зоне резания и лучшую шероховатость поверхности, чем при сухой обработке.
Причина успеха MQL в том, что микроскопическое количество масла попадает ровно туда, где оно нужно - между кромкой и стружкой, снижая коэффициент трения без образования жидкостной пленки, которая вызывает термошок. Воздух, смешанный с маслом, хорошо отводит тепло из зоны резания, но не холодит кромку ударно. Процесс становится более стабильным, вибрации снижаются.
Однако MQL - не универсальное решение. Эффективность технологии сильно зависит от материала, геометрии инструмента, его жесткости и биения. Для фрезерования закаленной стали требуется жесткая оснастка, минимальный вылет инструмента, виброустойчивый станок и правильная подача масла (не просто "любой аэрозоль", а специально подобранное масло с нужной вязкостью и пакетом присадок). На нежестких системах или при прерывистом резании MQL может не дать преимущества.
Для оценки стойкости при MQL используют тот же критерий, что и при полном поливе - достижение износа задней поверхности 0,3 мм. Это позволяет честно сравнивать результаты разных режимов охлаждения.
Геометрия фрезы, биение и жесткость системы
Выбор СОЖ и режима охлаждения даст результат только если инструмент и оснастка спроектированы правильно.
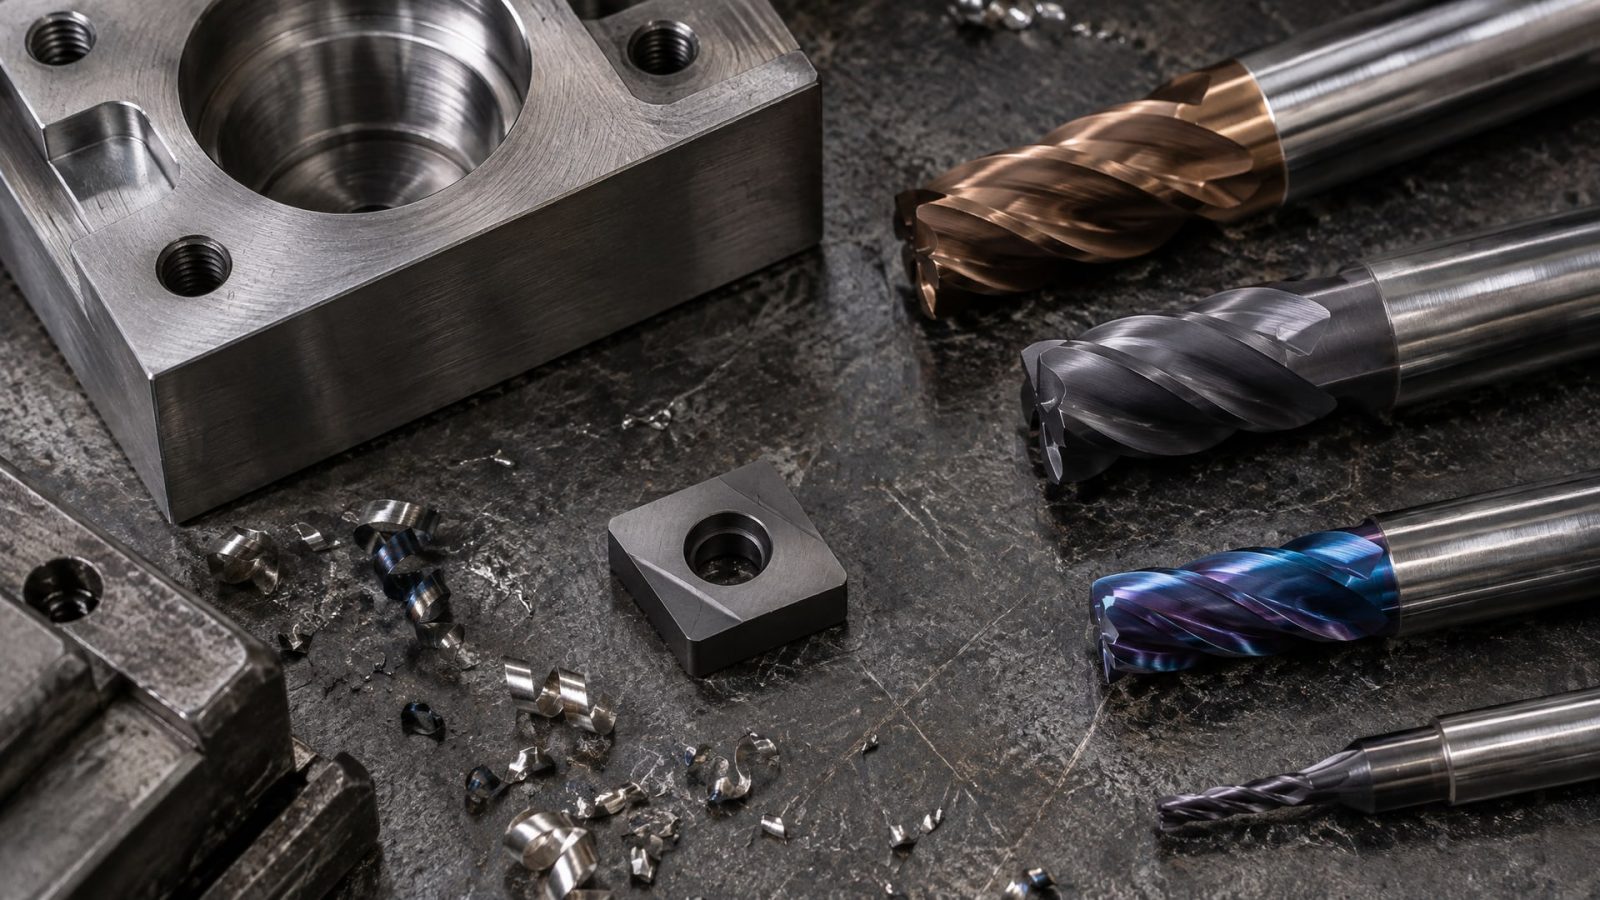
При фрезеровании закаленной стали (45–65 HRC) используют твердосплавные фрезы с покрытием; для более жестких режимов и финишных операций применяют режущие пластины из кубического нитрида бора (CBN/PCBN).
Ключевой параметр - биение инструмента. Даже небольшое биение (отклонение оси фрезы от номинального положения) приводит к переменной нагрузке на режущие кромки: одна часть фрезы в один момент срезает толстый слой металла, в следующий момент почти не работает. Это вызывает циклические удары, микротрещины и ускоренное разрушение кромки. При фрезеровании закаленной стали недопустимо биение более 0,05–0,1 мм; его нужно минимизировать через проверку и регулировку хвостовика, шпинделя и цанги.
Вылет инструмента (выступ фрезы за пределы оснастки) должен быть минимально необходимым для геометрии операции. Каждый лишний миллиметр снижает жесткость системы, приводит к вибрациям и температурным колебаниям. При обработке закаленной стали рекомендуется жесткий захват инструмента (конусный, не гладкий хвостовик) и направляющие, которые исключают люфты.
Подбор геометрии фрезы - угла заострения, радиуса кромки, глубины и ширины резания - должен учитывать твердость материала и мощность станка. Слишком агрессивные режимы (большие подачи, глубокие резы при низких скоростях) генерируют огромные силы, которые вибрируют оснастку и ускоряют разрушение. Практические рекомендации советуют начинать с консервативных параметров, затем постепенно увеличивать подачу и глубину, пока не появятся признаки износа или вибраций.
Контроль температуры и критерии износа инструмента
Мониторинг температуры в зоне резания и отслеживание износа фрезы - база для понимания того, насколько эффективна ваша система охлаждения.
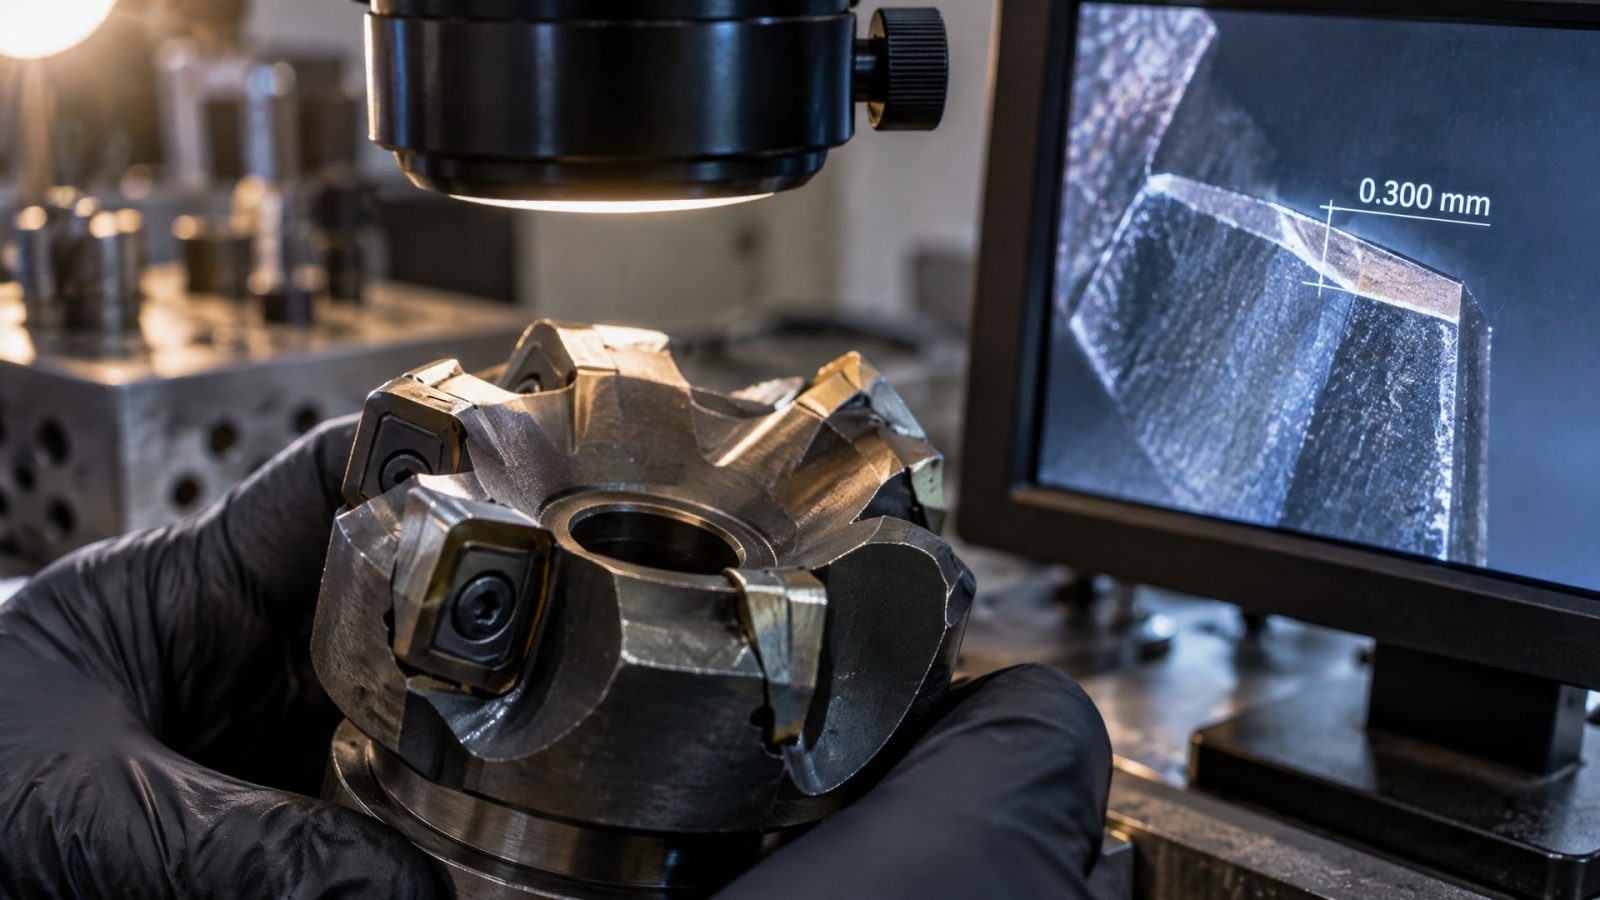
ISO 3685 устанавливает единый критерий для сравнимости: стойкость определяют как время работы инструмента до достижения среднего износа задней поверхности 0,3 мм. Этот параметр измеряют под микроскопом после остановки станка.
На производстве, естественно, измерять микроскопом каждые пять минут невозможно. Вместо этого используют косвенные признаки: - рост шероховатости обработанной поверхности (контроль по эталону или измеритель шероховатости); - изменение акустического сигнала (визг, хруст, "поющий" звук указывают на неправильную работу); - рост сил резания, регистрируемый датчиками станка или ощутимый вручную на рукоятке с повышенной вибрацией; - изменение допусков размеров (деталь начинает выходить за границы).
На практике опытный технолог быстро учится различать звук здоровой фрезы от звука фрезы на выходе. Стучащие, прерывистые звуки - сигнал к замене. Чем раньше вы заметите эти признаки, тем меньше брака произведете.
Температура в зоне резания - параметр, который определяет скорость деградации кромки. Для закаленной стали она может достичь 600–800 °C. Если система охлаждения работает правильно, она снижает эту температуру на 30–50 °C, что существенно продлевает ресурс. Измерить прямо во время работы сложно, но косвенно о перегреве говорят: обесцвечивание (синий или желтый налет на фрезе), крошение кромки вместо равномерного износа, быстрое увеличение шероховатости.
Практический алгоритм увеличения стойкости фрезы
Чтобы действительно продлить ресурс инструмента, рекомендуется двигаться системно:
Шаг 1. Проверка оснастки и жесткости. Измерьте биение фрезы в шпинделе (допуск не более 0,05–0,1 мм для закаленной стали). Проверьте состояние цанги, хвостовика и конусной поверхности. При необходимости замените цангу, отполируйте конус. Минимизируйте вылет инструмента. Убедитесь, что станок не создает вибраций на холостом ходу.
Шаг 2. Выбор режимов резания. Начните с консервативных параметров: меньшая подача, меньшая глубина, адекватная скорость вращения. Постепенно увеличивайте нагрузку, следя за звуком, вибрацией и качеством поверхности. Избегайте прерывистого резания (когда фреза то входит, то выходит из материала) - это провоцирует микроудары.
Шаг 3. Стабилизация режима охлаждения. Если вы используете СОЖ, убедитесь, что подача непрерывна и направлена на режущие кромки. Проверьте концентрацию жидкости, pH и жесткость воды (для эмульсий). При необходимости переходите на полусинтетическую СОЖ, которая обеспечивает лучший баланс охлаждения и смазки. Если есть возможность - опробуйте MQL. Сравните результаты с эталонной операцией на том же станке.
Шаг 4. Мониторинг и регулировка. После каждой партии деталей оценивайте шероховатость, размеры, звук работы. При первых признаках износа (рост шероховатости, выход размеров, изменение звука) заменяйте фрезу. Ведите журнал: дата замены, количество обработанных деталей, тип использованной СОЖ, режимы резания. Это позволит выявить, какая комбинация параметров дает максимальный ресурс именно на вашем станке.
Часто задаваемые вопросы
Что делать, если фреза крошится, хотя СОЖ подается обильно?
Крошение кромки редко вызывает недостаток охлаждения; чаще это результат термошока при нестабильной подаче, высокого биения инструмента, агрессивных режимов резания или вибраций оснастки. Проверьте: непрерывна ли подача СОЖ (нет ли перерывов)? Есть ли биение? Не слишком ли велики подача или глубина? Жесткая ли система? Ответьте на эти вопросы перед увеличением объема охлаждающей жидкости.
Может ли сухая обработка быть лучше, чем с охлаждением?
Да, в специфических случаях. Если циклическое охлаждение-нагрев вызывает термошоки, сухой режим (без жидкости) может быть более предсказуемым. Однако для этого нужна мощная, жесткая система, правильная геометрия инструмента и стабильные режимы резания. На нежестких станках сухая обработка обычно дает быстрый износ из-за трения и высоких температур.
Как правильно менять старую СОЖ на новую при фрезеровании закаленной стали?
Полностью слейте и промойте систему охлаждения. Остатки старой жидкости (особенно если она была загрязнена или окислилась) нарушат свойства новой СОЖ. Залейте новую жидкость, разведите ее в рекомендованной концентрации, отрегулируйте pH и жесткость воды (если требуется). Включите циркуляцию, дайте системе поработать вхолостую 10–15 минут, затем проведите пробную обработку.
В чем разница между MQL и обычным поливом при фрезеровании?
MQL подает минимальное количество масла с воздухом, что исключает образование жидкостной пленки и термошоки. Обычный полив - это обильная подача эмульсии или масла, которая охлаждает за счет теплоемкости и выносит стружку. MQL часто дает лучший результат по стойкости инструмента (на 40–60% дольше живет фреза), но требует жесткой системы и правильной подготовки. Обычный полив проще в реализации, но восприимчив к термошокам.
Какой критерий износа использовать при замене фрезы?
Международный стандарт ISO 3685 определяет стойкость по достижению износа задней поверхности 0,3 мм. На практике заменяйте фрезу раньше, если видны крошение кромки, резкий рост шероховатости или выход размеров. Ведите журнал: фиксируйте, при каком количестве деталей произошла замена. Это поможет вам спланировать переналадку и избежать неожиданного брака.
Заключение
Увеличение срока службы инструмента при фрезеровании закаленной стали - не одномоментное действие, а система взаимосвязанных решений. Главное - понять, что враг номер один для режущей кромки - это не столько усталость от самого резания, сколько термические удары и вибрации. Правильный режим подачи СОЖ (непрерывный, достаточно обильный, направленный), выбор полусинтетической жидкости вместо стандартной эмульсии, проверка биения инструмента и жесткости оснастки - это комплекс, который работает.
Начните с проверки вашей оснастки и системы охлаждения, выберите адекватные режимы резания и введите мониторинг - запишите, сколько деталей обрабатывает одна фреза при текущих параметрах. Затем экспериментируйте: если у вас есть возможность, опробуйте полусинтетическую СОЖ или MQL на небольшой партии. Даже 20–30% увеличение ресурса инструмента окупается за счет снижения простоев и переналадок. Ведите журнал и делайте выводы на основе собственных данных, а не общих рекомендаций - каждый станок и каждая операция уникальны.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему обычная краска не подходит для цинкования и чем горячее цинкование отличается от окраски.
Очистка лабораторного оборудования: как выбрать промышленный очиститель для СОЖ и герметиков, учитывая тип загрязнения и материал.
Очистка масляных загрязнений: сравнение мягких и агрессивных щелочных средств, их применение и риски для разных поверхностей.