
Как выбрать анаэробный формирователь прокладок для фланцев с большим зазором
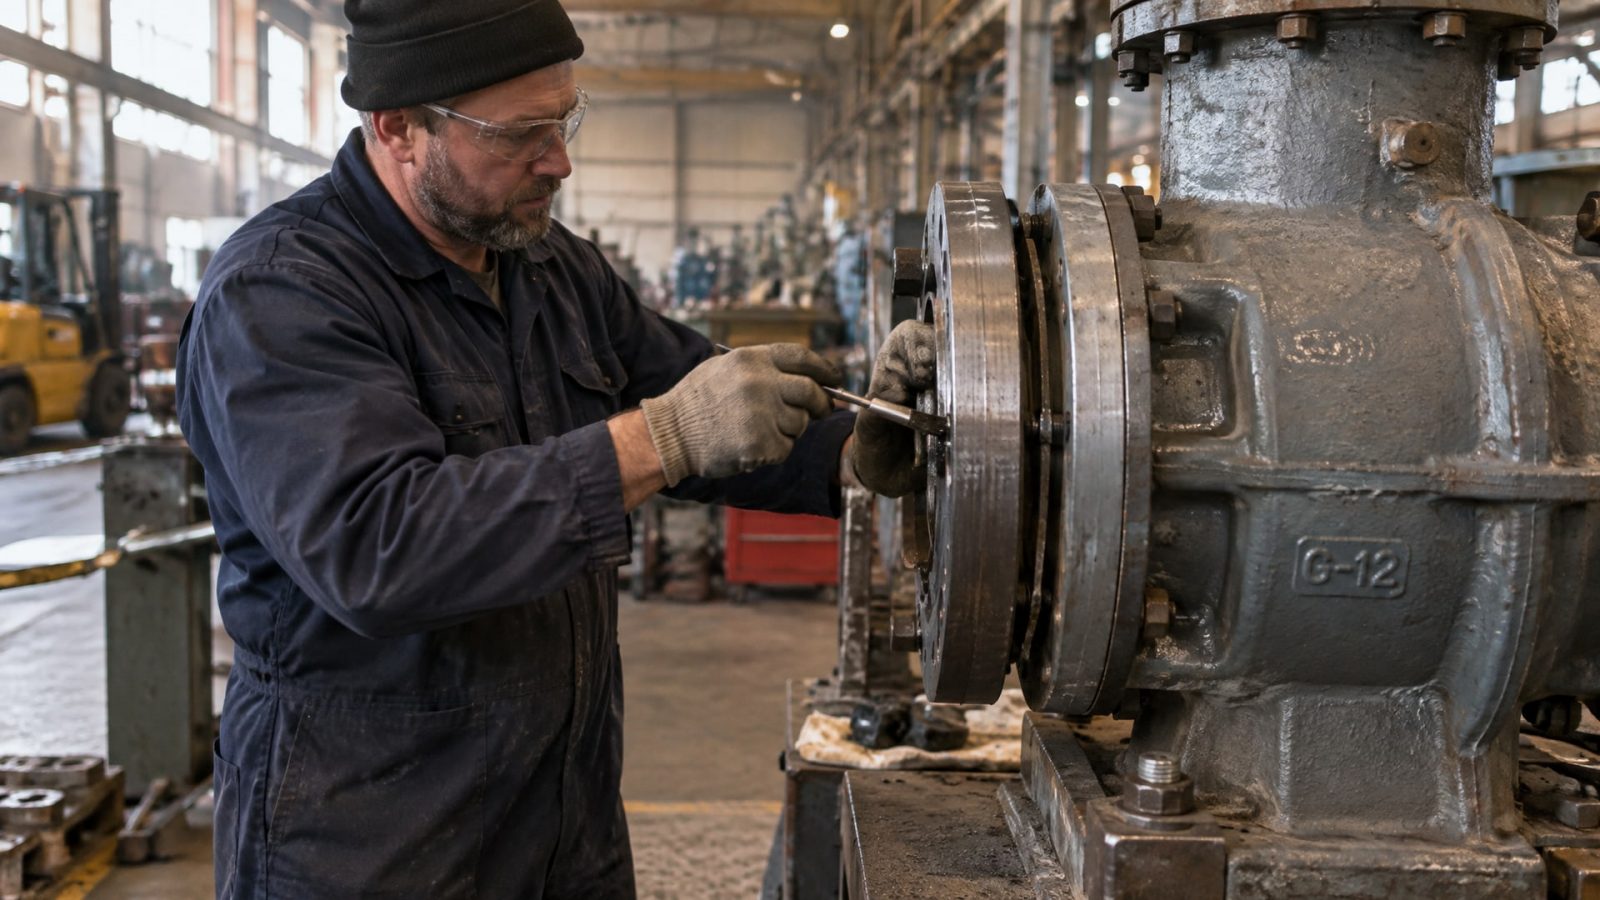
Анаэробный формирователь прокладок - это герметик, который полимеризуется только в отсутствие кислорода, создавая плотное уплотнение между металлическими поверхностями фланцевых соединений. На первый взгляд такой состав выглядит универсальным решением, но на практике его способность заполнять зазоры имеет четкие ограничения. Большинство стандартных формирователей прокладок рассчитаны на малые зазоры до 0,25–0,30 мм; при увеличении зазора до 0,4 мм и выше надежность герметизации резко падает. Инженеры, закупщики и ремонтные службы часто сталкиваются с вопросом: какой герметик выбрать, если фланцевое соединение имеет видимый зазор, и стоит ли вообще ориентироваться на анаэробный состав или нужно переходить на другие технологии уплотнения.
Статья разберет, какие зазоры допускают анаэробные формирователи прокладок, как правильно измерить величину зазора, на какие параметры техпаспорта ориентироваться при выборе и когда эта технология уже не подходит.
Границы применимости анаэробного герметика: почему размер зазора критичен
Анаэробный формирователь прокладок работает как пленка между двумя близко расположенными металлическими поверхностями.
Ключевой механизм: при отсутствии кислорода между металлами происходит полимеризация, и материал затвердевает, создавая герметичное соединение. Однако эта полимеризация происходит быстро только при условии, что герметик находится в очень тонком слое - обычно 0,05–0,2 мм внутри соединения.
Если реальный зазор между фланцами составляет 0,1–0,25 мм, анаэробный герметик работает надежно. При заявленном стандартном диапазоне большинства составов зазор может доходить до 0,25–0,30 мм. Проблема возникает, когда фланцевое соединение имеет неравномерность геометрии или поверхности не идеально плоские: там, где зазор оказывается больше, герметик может не полимеризоваться в полной мере или образовать непрочное соединение.
Для специализированных составов производители иногда указывают больший допустимый зазор - до 0,4–0,5 мм. Однако важно понимать: эти значения редко встречаются у всех составов линейки и часто сопровождаются дополнительными условиями - например, использование активатора, нанесение более толстого слоя или работа при повышенной температуре.
Ошибка многих покупателей заключается в убеждении, что если нанести герметик более толстым слоем, он заполнит большой зазор. На практике внешний избыток герметика никак не влияет на качество уплотнения внутри фланцевого соединения. Герметик работает в зазоре между металлическими поверхностями, а внешний валик - это попросту материал, который уходит впустую и затем удаляется.
Как правильно измерить зазор фланца
Прежде чем выбирать герметик, необходимо определить реальный размер зазора.
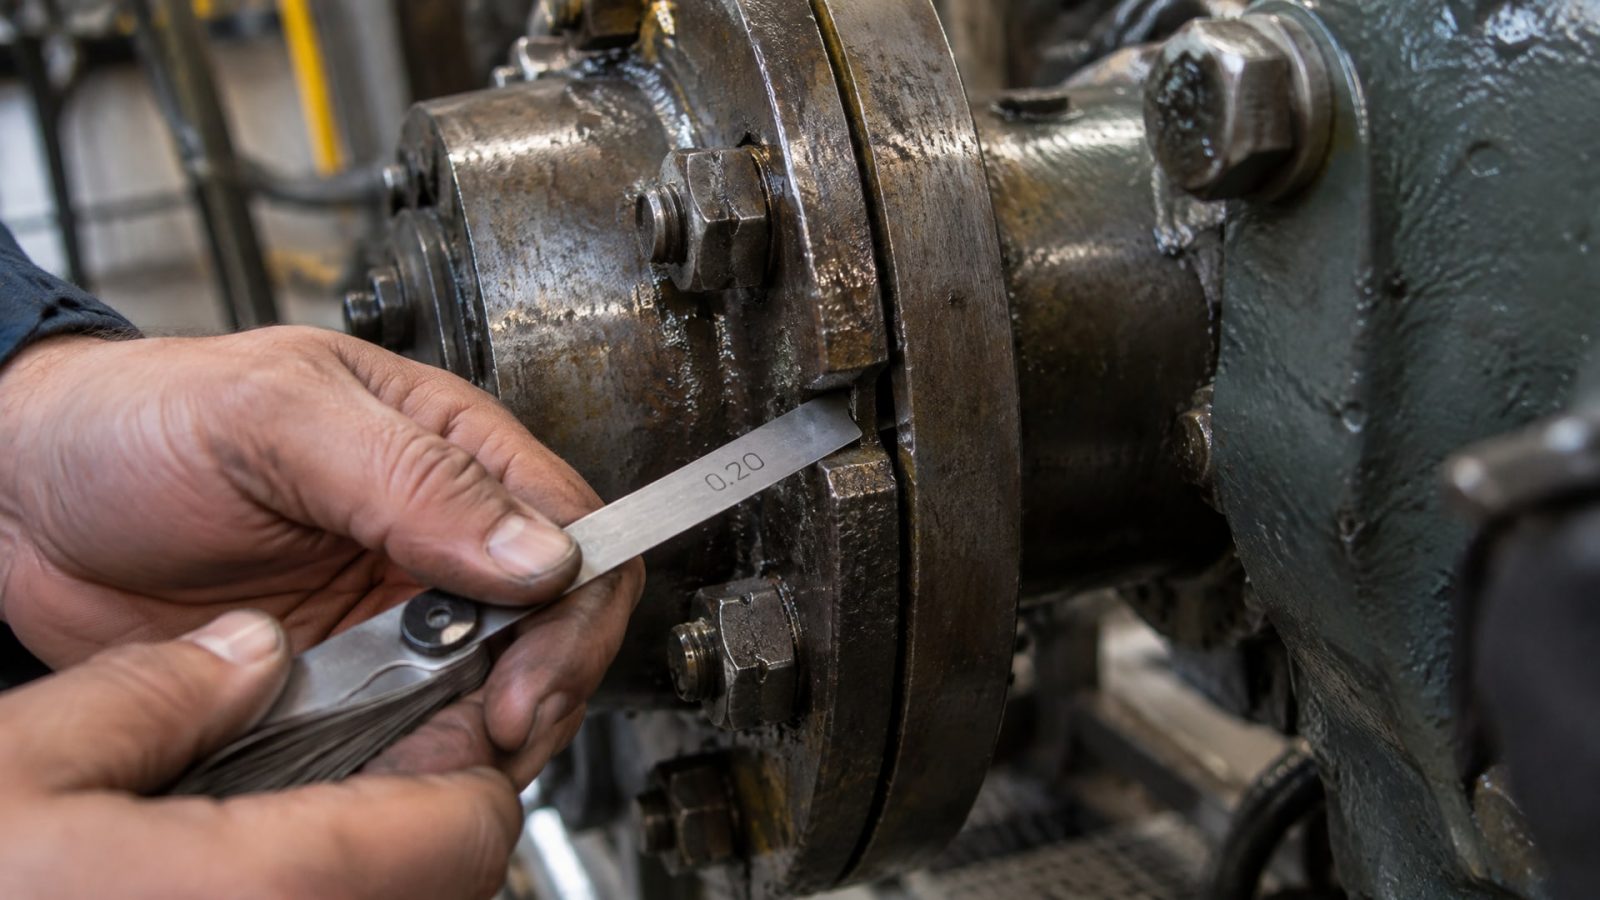
На практике это делается несколькими способами.
Механическое измерение щупом
Самый простой и доступный метод - использовать набор металлических щупов (набор для измерения зазоров). Щупы имеют толщину от 0,05 мм и выше с шагом обычно 0,05–0,10 мм. Нужно вставить щуп в щель между фланцами: если щуп проходит свободно, значит зазор больше, чем толщина этого щупа. Проверка ведется в нескольких точках по периметру фланца - в центре, в углах, по краям.
Использование пластилина или воска
Если щупа нет под рукой, можно применить импровизированный метод: тонкий жгут пластилина или воска укладывается между фланцами, они сжимаются, затем извлекается жгут и измеряется его сплюснутая толщина. Метод грубый, но дает ориентиры для первичной оценки.
Визуальная оценка с риском
Если щель видна невооруженным глазом и светлая линия проходит по всему периметру - зазор уже составляет минимум 0,3–0,5 мм, и анаэробный герметик может быть неэффективен. При таком размере стоит сразу рассмотреть альтернативные решения.
Суть: обязательно измеряйте. На производстве и в ремонтных мастерских, где уже наработан опыт, эта процедура вошла в стандартный чек-лист перед выбором герметика. Если зазор оказался 0,35 мм или больше, начинайте искать герметик с явно заявленным gap fill (способность заполнять зазор) на уровне 0,4–0,5 мм, а лучше - сразу переходите на прокладочный материал.
Параметры техпаспорта: на что смотреть при выборе
Когда вы уже измерили зазор и решили, что анаэробный герметик подходит, нужно правильно прочитать техпаспорт (TDS - Technical Data Sheet) производителя.
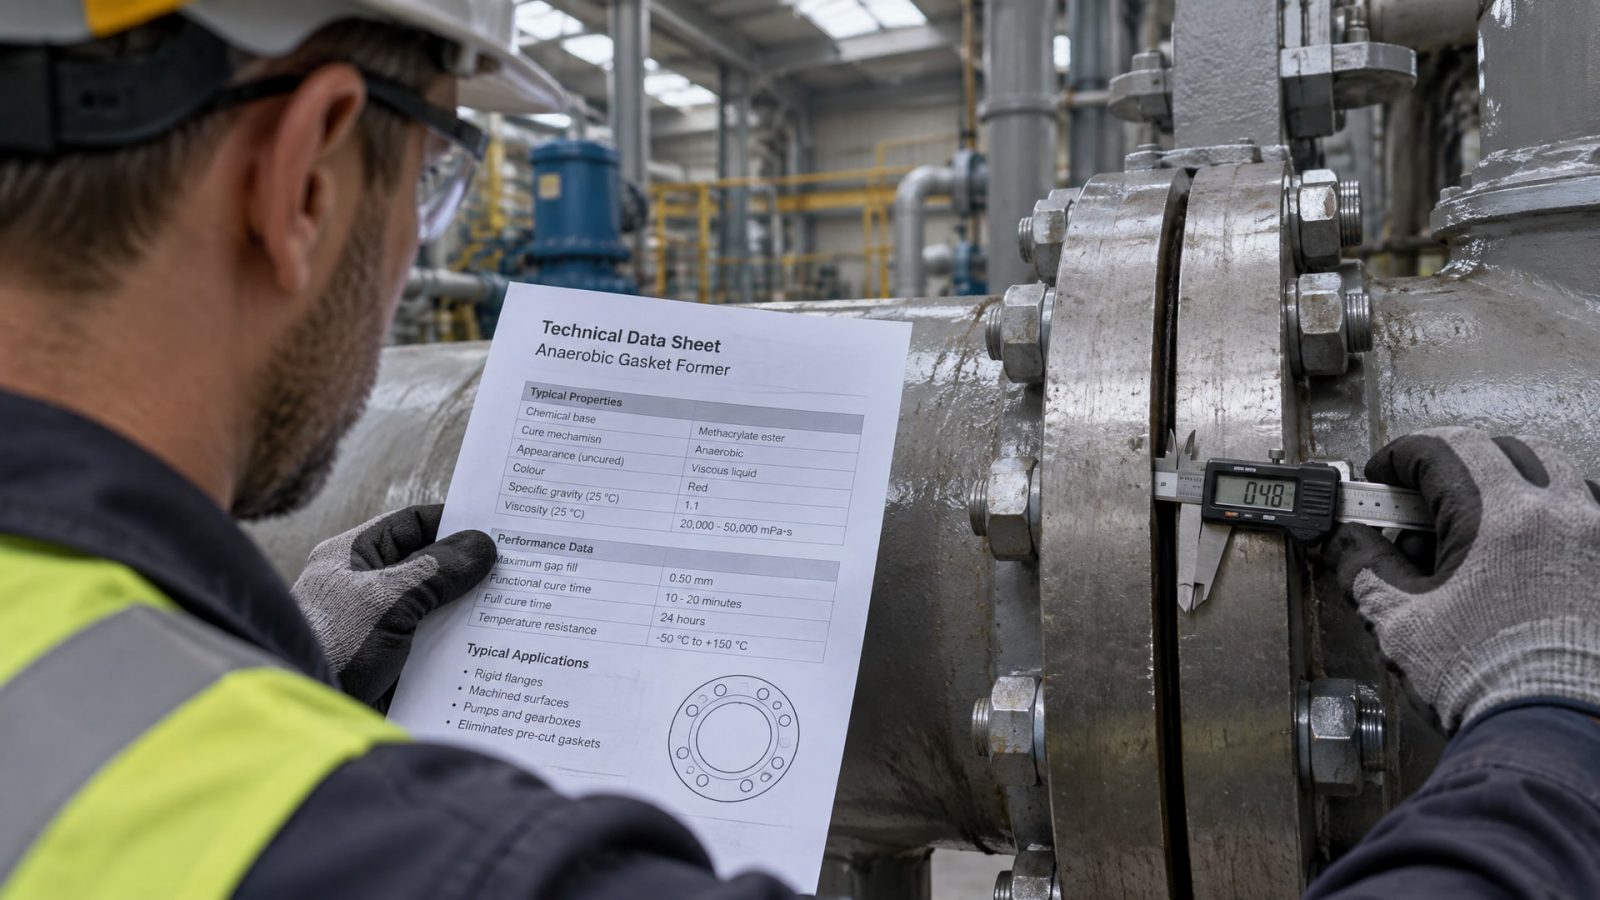
Максимальный размер зазора (gap fill)
Это основная цифра. В техпаспортах пишется либо в миллиметрах (0,25 мм, 0,4 мм, 0,5 мм), либо в дюймах (0,010", 0,015", 0,020"). Нужно переводить в единую систему: 0,015" примерно равно 0,38 мм; 0,010" - это примерно 0,25 мм. Если ваш измеренный зазор составляет, например, 0,35 мм, ищите герметик, у которого gap fill указан как минимум на 0,38–0,40 мм.
Совместимость с материалом фланца
Большинство анаэробных герметиков хорошо работают на стали, алюминии и чугуне. Если фланец выполнен из пластика, композита или имеет покрытие (цинк, никель, оксид), нужно уточнить совместимость в техпаспорте. Некоторые составы могут не полимеризоваться должным образом на определенных покрытиях.
Тип применения (application)
В техпаспорте обычно указывается, для каких типов соединений предназначен герметик: фланцы двигателя, корпус термостата, крышки коробки передач, водяной насос и прочее. Если ваше применение совпадает с перечисленным, это хороший знак, что герметик был тестирован именно для вашего случая.
Время до подтяжки болтов и полное отверждение
В карточке герметика обычно указывается, через какое время можно подтянуть болты (обычно 10–15 минут для стандартных составов) и сколько времени требуется для полного отверждения перед началом работы (часто 24 часа при комнатной температуре). Это критично для производственного планирования.
Прочность на сдвиг и химическая стойкость
Эти параметры указывают, насколько надежно герметик держит соединение под нагрузкой и устойчив ли он к маслам, топливу, охлаждающим жидкостям и другим рабочим средам. Для двигателя, гидросистемы или топливной системы нужно выбирать составы с соответствующей стойкостью.
Специализированные составы для больших зазоров: реальные границы
На рынке встречаются герметики, которые позиционируются как составы для больших зазоров.
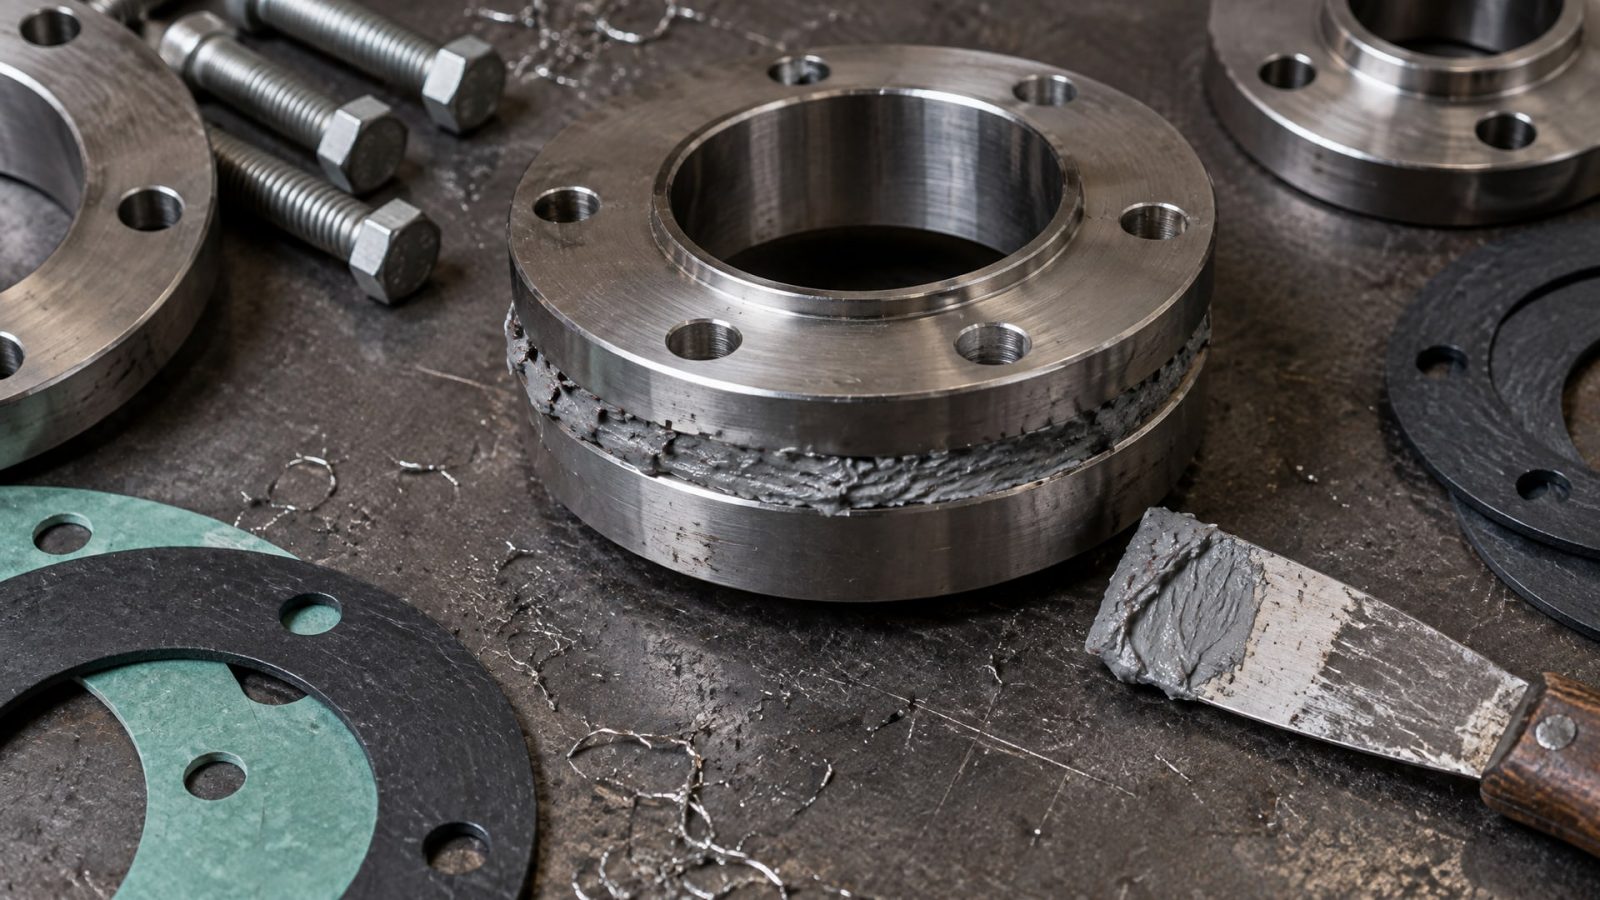
Часто это достигается за счет загущающих добавок (керамических частиц, микросфер, волокна) или применения активатора.
Составы со стандартным gap fill до 0,4–0,5 мм существуют, но это именно специализированные продукты, а не базовые варианты. Перед тем как переплачивать за такой материал, стоит убедиться, что его возможности действительно заявлены в оригинальном техпаспорте производителя, а не только в описании интернет-магазина. На производствах и в ремонтных мастерских, где работают с фланцевыми соединениями постоянно, подход выработался четкий: если зазор близок к 0,4 мм, лучше подтянуть болты перед нанесением герметика, чтобы уменьшить зазор, чем полагаться на то, что специальный герметик все исправит.
Когда производитель указывает, что герметик может заполнять зазоры с активатором, это означает, что чистящий растворитель или ускоритель полимеризации добавляется отдельно - на саму поверхность фланца или в герметик. Это ускоряет процесс полимеризации и может улучшить смачивание поверхности, но не гарантирует идеальный результат при больших щелях. Кроме того, использование активатора усложняет процесс применения и требует соблюдения дополнительных процедур.
Когда анаэробный формирователь прокладок уже не подходит
Есть четкая граница, за которой анаэробный герметик перестает быть разумным выбором и нужно переходить на другие технологии.
Зазор свыше 0,5 мм
Если реальный зазор между фланцами составляет 0,5 мм и выше, анаэробный герметик обычно неэффективен. При таком размере герметик просто не может полимеризоваться равномерно по всей глубине соединения, и герметичность будет нарушена. В этом случае нужна либо паронитовая прокладка, либо резиновое уплотнение, либо механическая доработка фланцев.
Гибкие и деформируемые поверхности
Анаэробный герметик требует жесткого прижатия металлических поверхностей. Если крышка или фланец выполнены из пластика, композита или имеют малую жесткость, герметик может не обеспечить требуемую адгезию (прилипание). Кроме того, при циклическом движении или вибрации такое соединение может нарушиться раньше, чем эластичная прокладка.
Присутствие загрязнений и влаги в зазоре
Если в щели между фланцами видны грязь, масло, ржавчина или следы влаги, поверхность перед нанесением герметика нужно тщательно очистить. Если чистка невозможна (например, фланцы забиты или имеют активно ржавеющую поверхность), герметик может не приклеиться должным образом, и герметичность упадет.
Динамические нагрузки и вибрация
Анаэробный герметик создает жесткое соединение, которое хорошо держит статические нагрузки. Однако при постоянной вибрации, циклическом расширении-сжатии или ударных нагрузках герметик может потрескаться или отслоиться. Для таких условий лучше использовать эластичные прокладочные материалы.
Процедура правильного применения герметика для фланцев
Даже если вы выбрали подходящий герметик с нужным gap fill, результат зависит от соблюдения процедуры нанесения.
Подготовка поверхности
Перед нанесением герметика фланцы нужно очистить от масла, грязи, ржавчины и старого герметика. Стандартный способ - протирка тряпкой, смоченной в органическом растворителе (ацетон, бензин, уайт-спирит). Поверхность должна быть сухой перед применением герметика; влага препятствует полимеризации анаэробных составов.
Нанесение
Герметик наносится тонким зигзагообразным валиком по всей поверхности фланца - по центру, ближе к краям или волнообразно, в зависимости от размера и конфигурации соединения. Главное правило: герметик должен находиться внутри, в зазоре между металлами, а не образовывать толстый внешний слой. Если герметика нанесено слишком много, большая часть будет выжата, и это не поможет герметизации, а только затруднит очистку.
Подтяжка болтов
После нанесения герметика фланцы сжимаются болтами равномерно, без перекоса. Обычно подтяжка ведется крест-накрест, чтобы нагрузка распределялась равномерно. Большинство производителей рекомендуют подтянуть болты через 10–15 минут после нанесения, чтобы герметик не начал полимеризоваться раньше, чем детали будут скреплены. Если нанести герметик слишком толстым слоем, полимеризация может начаться раньше, и подтяжка станет сложной.
Время отверждения
После подтяжки болтов герметик требует времени для полной полимеризации. Стандартное время -24 часа при комнатной температуре. На производствах часто используются печи или обогреватели, чтобы ускорить процесс. При повышенной температуре (50–80°C) полное отверждение может произойти за 2–4 часа. Включение оборудования до полного отверждения может привести к нарушению герметичности.
Часто задаваемые вопросы
Почему толстый слой герметика не помогает при большом зазоре?
Анаэробный герметик работает в тонкой пленке между двумя близко расположенными поверхностями. Внешний избыток герметика не попадает в зазор и не влияет на герметичность. Полимеризация происходит только там, где герметик находится в контакте с кислородом, ограниченным наличием двух металлических поверхностей. Толстый внешний валик просто выжимается при сжатии и может быть удален.
Какой герметик выбрать, если зазор между фланцами 0,35 мм?
При зазоре 0,35 мм нужно искать специализированный герметик с заявленным gap fill не менее 0,38–0,40 мм. Проверьте оригинальный техпаспорт производителя и убедитесь, что заявленное значение подходит для вашего типа фланца и материала. Если такого герметика нет в наличии или вы не уверены в его характеристиках, подумайте о механической доработке - подтяжке болтов или использовании паронитовой прокладки.
Нужен ли активатор для герметика, если зазор находится на верхней границе?
Активатор может помочь ускорить полимеризацию и улучшить смачивание поверхности, но он не расширяет максимальный допустимый зазор кардинально. Если герметик без активатора заявляет 0,25 мм, то с активатором он может работать на 0,3–0,35 мм, но не на 0,5 мм. Инструкция производителя обычно указывает, в каких случаях нужен активатор и как его применять.
Можно ли использовать анаэробный герметик для гибких пластиковых крышек?
Это не рекомендуется. Анаэробный герметик требует жесткого прижатия между металлическими поверхностями для полимеризации. На пластике, особенно гибком, адгезия герметика может быть недостаточной, и он может отслоиться при первой же вибрации. Для пластиковых крышек и мягких материалов используйте специализированные эластичные герметики.
Как выбрать между анаэробным герметиком и паронитовой прокладкой?
Анаэробный герметик предпочтителен при малых зазорах (до 0,25–0,30 мм) на жестких металлических фланцах, когда требуется высокая точность и надежность. Паронитовая прокладка лучше подходит при больших зазорах (0,5 мм и выше), при наличии микронеровностей на поверхности, а также при циклических нагрузках и вибрации. Если зазор находится в пограничной зоне (0,3–0,4 мм), выбор зависит от критичности соединения и условий работы.
Заключение
Выбор анаэробного герметика для фланцевого соединения - это не просто поиск самого «сильного» или дорогого продукта. Ключ к надежной герметизации - правильное измерение зазора и честная оценка того, подходит ли для него анаэробный формирователь прокладок. Большинство стандартных составов работают надежно при зазорах до 0,25–0,30 мм; специализированные герметики могут доходить до 0,4–0,5 мм, но это исключение. При зазорах свыше 0,5 мм анаэробная технология обычно неэффективна, и нужно переходить на паронит, резину или комбинированные решения.
Перед покупкой герметика измеряйте зазор щупом в нескольких точках фланца, проверяйте оригинальный техпаспорт производителя (особенно параметр gap fill), убедитесь в совместимости материала с вашим типом фланца и применением. На производствах, где фланцевые соединения - стандартная процедура, эта логика уже вошла в рабочие инструкции, и затраты на правильный выбор герметика окупаются отсутствием утечек и переделок.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, чем смазать замок двери, чтобы защитить его от замерзания зимой. Подробное руководство по выбору и применению смазок для разных типов замков.
Узнайте, как открутить заржавевший болт на выхлопной трубе автомобиля, используя проверенные методы без сварки и повреждений.
Анаэробный герметик пластик: узнайте, когда его применение безопасно и какие есть альтернативы для надежного соединения.