
Как выбрать вал-втулочный фиксатор по зазору и температуре эксплуатации
Вал-втулочный фиксатор - это анаэробный клей, который полимеризуется в отсутствии воздуха внутри кольцевого зазора между валом и втулкой, создавая надежное неразъемное соединение. Выбор правильного состава напрямую влияет на надежность узла и срок его безотказной работы. Главная ошибка закупщиков и инженеров - ориентация на названия типа «усиленный» или «быстрый» вместо расчета по двум конкретным параметрам: диаметральному зазору между деталями и максимальной температуре эксплуатации.
Статья покажет, как правильно измерить зазор, сопоставить его с группой фиксатора, выбрать состав по температурному диапазону и подготовить поверхности для надежного результата. Материал полезен техническим специалистам, инженерам и закупщикам, которые занимаются фиксацией шпоночных, шлицевых и гладких посадок в машиностроении, аэрокосмической промышленности и ремонтных сервисах.
Как измерить диаметральный зазор и определить тип фиксатора
Диаметральный зазор - это разница между внутренним диаметром втулки и наружным диаметром вала, выраженная в миллиметрах.
Именно этот параметр, а не радиальный зазор, определяет, какой фиксатор подойдет для соединения.
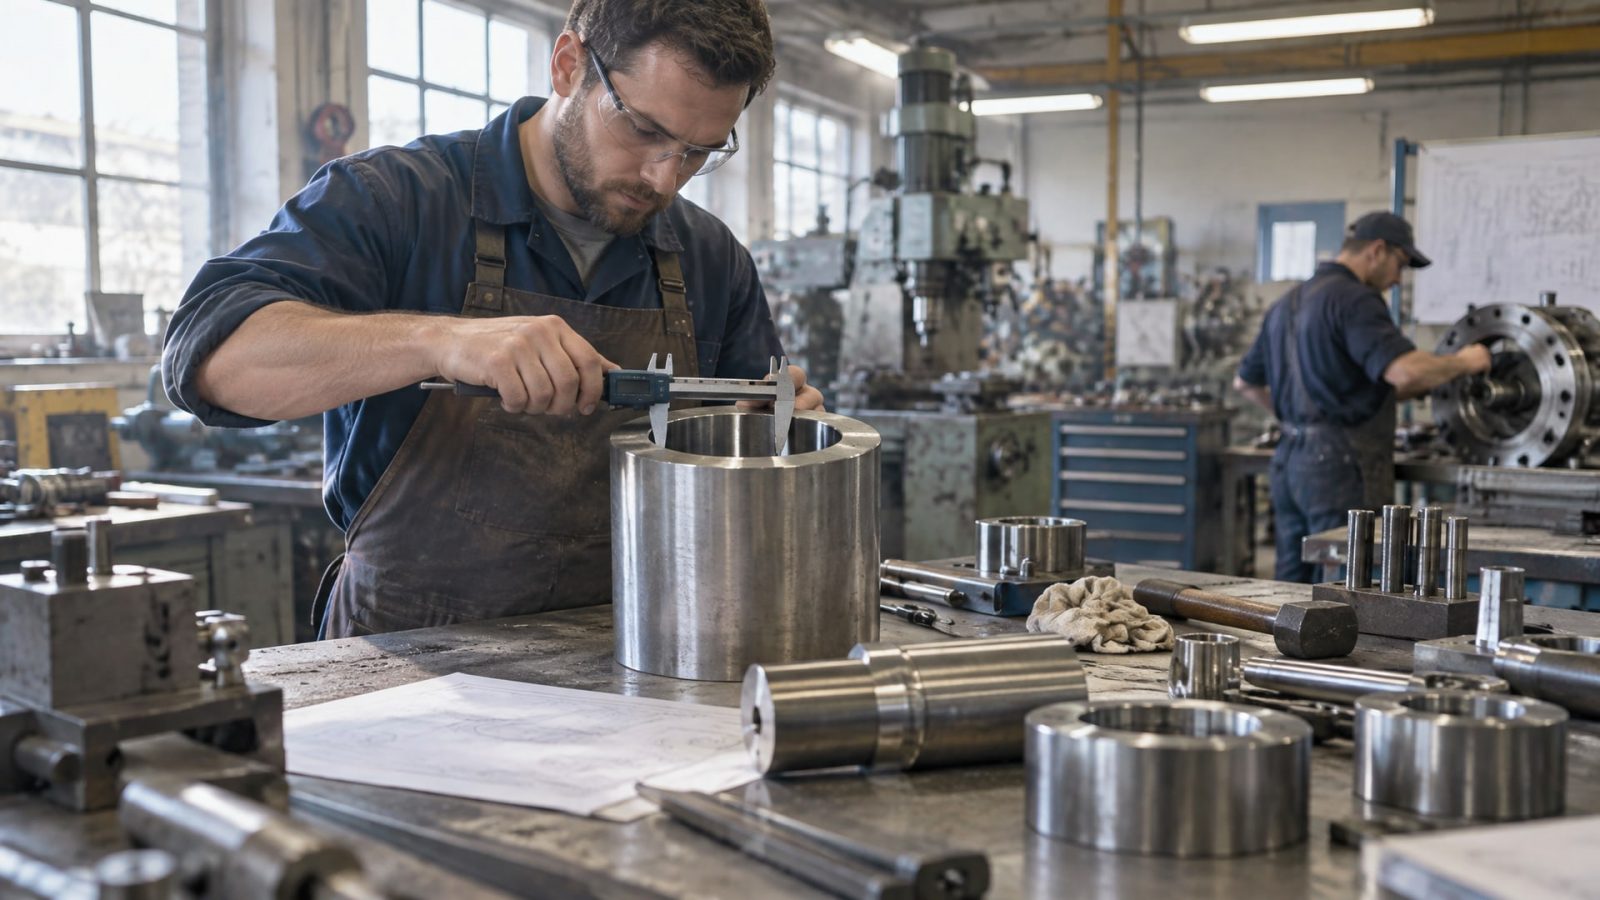
Для измерения используют штангенциркуль или микрометр. Сначала замеряют внутренний диаметр втулки в нескольких местах, затем наружный диаметр вала. Разница - это диаметральный зазор. Если зазор колеблется, берут максимальное значение.
Анаэробные фиксирующие составы делят на группы по допустимому зазору:
Для зазора до 0,075 мм (оптимальная посадка) подходят универсальные удерживающие составы общего назначения. Они обеспечивают максимальную прочность при тонком слое в кольцевом зазоре.
Для зазора 0,075-0,10 мм берут маслотерпимые составы, которые хорошо работают, если на деталях остались следы масла после механической обработки.
Для зазора 0,10-0,15 мм рекомендуют составы для малых зазоров с лучшей заполняющей способностью.
Для зазора 0,20-0,25 мм используют gap-filling составы, которые отверждаются в более толстом слое и подходят для ремонтных работ.
Для зазора до 0,50 мм берут ремонтные и заполняющие составы с максимальной толщиной отвержденного слоя.
Попытка использовать универсальный состав для зазора 0,4 мм приведет к недостаточной прочности, так как состав не был рассчитан на столь толстый отвержденный слой.
Выбор по температуре: базовый и высокотемпературный диапазоны
Температура эксплуатации узла - второй критический параметр выбора.
Базовые анаэробные фиксаторы работают в диапазоне от -55 до +150 °C. Этого достаточно для большинства механизмов в цехах, автомастерских и бытовом оборудовании.
Если максимальная рабочая температура узла выше +150 °C (например, в турбинах, выхлопных системах, корпусах редукторов с интенсивным нагревом), нужны высокотемпературные версии со стойкостью до +230 °C. Такие составы используют усиленную полимерную матрицу и работают на циклических тепловых нагрузках.
Выше +230 °C применяют уже другие химические системы (эпоксидные, керамические), так как анаэробные фиксаторы на этом уровне начинают терять несущую способность.
Важно учитывать, что номинальная рабочая температура узла - это не только длительная эксплуатация, но и кратковременные пики. Если узел номинально работает при +140 °C, но допускаются кратковременные перегревы до +170 °C, выбирают состав с запасом - на +230 °C, чтобы избежать хрупкости при перегреве.
Время отверждения и первичная фиксация
Анаэробные фиксирующие составы различаются по скорости полимеризации.
Первичная фиксация - это момент, когда соединение приобретает достаточную прочность для работы на небольших нагрузках.
Быстрые составы дают первичную фиксацию за 5-15 минут, что удобно при срочной сборке или ремонте. Однако полная прочность наступает только после полного отверждения - обычно за 24 часа.
Универсальные и высокотемпературные составы отверждаются дольше: первичная фиксация за 10-60 минут, полное отверждение за 24-72 часа. Некоторые высокотемпературные версии требуют до 72 часов для достижения номинальной прочности на срез, поэтому на полной нагрузке узел безопаснее вводить только после полного отверждения.
В практике сборочных линий используют оба подхода: быстрый состав позволяет ускорить запуск промежуточной сборки, но итоговый узел направляют на выдержку перед отправкой или монтажом на основное оборудование. Эта схема экономит время без ущерба для надежности.
Подготовка поверхностей: чистота и обезжиривание
Адгезия фиксатора напрямую зависит от чистоты посадочных поверхностей.
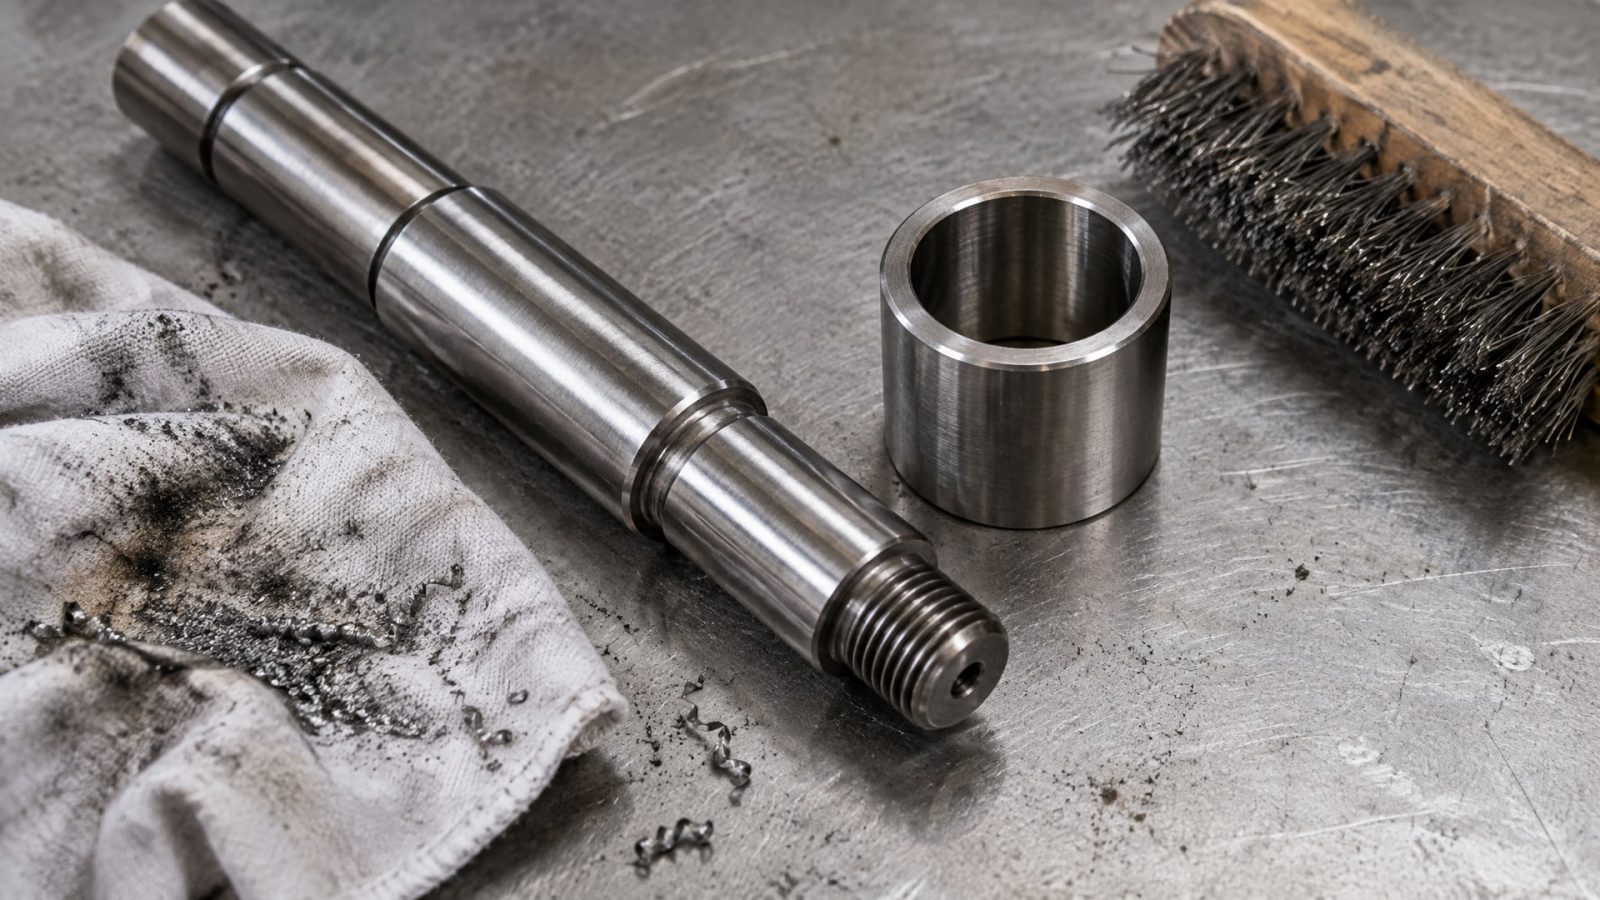
Масло, эмульсия, ржавчина, окалина и стружка после механической обработки снижают прочность соединения на 30-50%.
Процедура подготовки:
Очистить вал и внутреннюю поверхность втулки щеткой (проволочной или нейлоновой) или салфеткой, чтобы убрать стружку, пыль и рыхлые отложения.
Обезжирить спиртом, ацетоном или специальным растворителем. На крупных деталях для этого используют салфетку или ветошь, на мелких - можно протереть в ванне с растворителем.
Дать высохнуть полностью (2-5 минут в зависимости от растворителя). Влага на поверхности замедлит или нарушит отверждение.
Не трогать поверхность руками после обезжиривания.
На практике многие ремонтники наносят фиксатор прямо после механической обработки (фрезеровки, растачивания), если кажется, что детали чистые. Это ошибка: даже небольшой остаток масла от режущей жидкости создает барьер для адгезии.
Использование активаторов при низких температурах и на пассивных металлах
Анаэробные фиксаторы полимеризуются за счет следов ионов на металлической поверхности (обычно оксидов железа).
На активных металлах (сталь, чугун) этого достаточно для нормального отверждения. На пассивных металлах (нержавеющая сталь, алюминий, медь) ионов может быть недостаточно, и отверждение замедляется или не начинается вовсе.
Аналогично, при окружающей температуре ниже +15 °C активность химических процессов падает, и даже на стали отверждение может затянуться на часы или не начаться.
В этих случаях используют активаторы - специальные жидкости, которые наносят тонким слоем на посадочные поверхности перед фиксатором. Активатор содержит вещества, которые инициируют полимеризацию анаэробного клея, ускоряя ее в 5-10 раз.
Алгоритм применения активатора: - Очистить и обезжирить поверхность. - Нанести активатор на вал или внутреннюю поверхность втулки тонким слоем. - Дать активатору высохнуть (обычно 30-60 секунд). - Нанести фиксирующий состав. - Собрать соединение немедленно, без задержек.
Без активатора на нержавеющей стали при +10 °C фиксатор может отверждаться неделями. С активатором - за 1-2 часа.
Разборка соединений после отверждения
После полного отверждения анаэробного фиксатора соединение становится практически неразъемным при комнатной температуре.
Для разборки используют тепловой метод или специальные съемники.
Тепловой метод - самый распространенный. Узел локально нагревают до определенной температуры, при которой полимер теряет прочность. Для большинства составов разборка выполняется после нагрева примерно до 250 °C. На этой температуре прочность фиксатора падает настолько, что вал можно вывести из втулки вручную или с помощью небольшого усилия съемника.
Процедура: - Нагреть узел равномерно (феном, печью или горелкой), избегая локальных перегревов, которые могут деформировать детали. - После достижения +250 °C дать 2-3 минуты для равномерного прогрева. - Вывести вал движением вперед-назад или с помощью съемника. - После разборки очистить остатки затвердевшего фиксатора мягкой щеткой или спиртом.
Высокотемпературные составы (до +230 °C рабочей температуры) демонтируют при более высоких температурах - иногда до 280-300 °C, что требует более мощного нагревателя.
При повторной сборке используют новую порцию фиксатора. Остатки старого состава на деталях ослабляют адгезию нового.
Частые ошибки при выборе и применении
Ошибка 1: «Беру самый быстрый состав, чтобы сэкономить время».
Быстрый состав удобен при срочной сборке, но если зазор или температура не соответствуют его характеристикам, прочность будет ниже, чем у правильно подобранного универсального состава. Экономия времени на сборке оборачивается потерей узла через несколько недель.
Ошибка 2: «Наношу толстый слой, чтобы надежнее». Толстый слой не улучшает прочность; более того, если слой превышает толщину кольцевого зазора, излишек просто выдавливается из посадки и затвердевает снаружи, создавая наплав, который потом сложно убирать.
Ошибка 3: «Можно обойтись без обезжиривания, если детали выглядят чистыми». Видимая чистота не гарантирует отсутствие масляной пленки. Даже микроскопический остаток режущей жидкости блокирует адгезию.
Ошибка 4: «На холодном производстве фиксатор работает медленнее, но сработает». На улице при +5 °C без активатора состав может не отвердеть вообще, особенно на нержавеющей стали или алюминии.
Ошибка 5: «Для высоконагруженного узла выбираю максимально прочный состав». Прочность важна, но не менее важны температурная стойкость, способность заполнить зазор и ремонтопригодность. Излишне мощный состав, выбранный без учета остальных параметров, может оказаться неподходящим по другим признакам.
Для высокотемпературных узлов: диапазон +230 °C и выше
В высокотемпературных применениях (авиастроение, энергетика, выхлопные системы) требуются составы с гарантированной стойкостью до +230 °C.
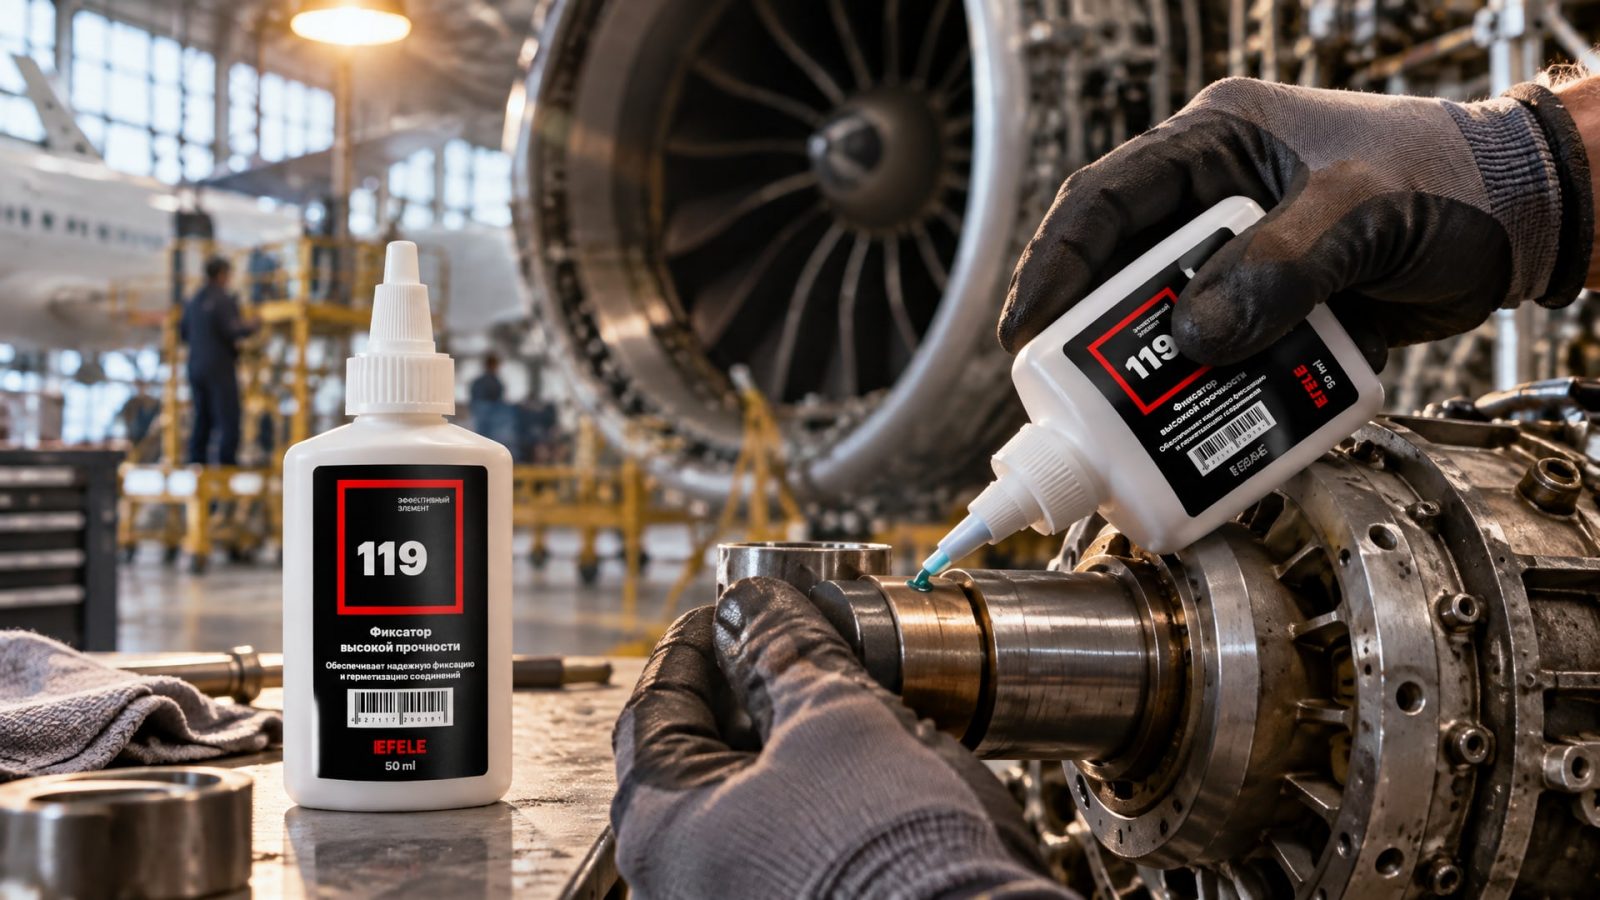
При диаметральном зазоре 0,20-0,25 мм и температурах в диапазоне +180 до +230 °C рекомендуется использовать EFELE 119, специализированный высокотемпературный фиксатор, обеспечивающий надежное соединение до +280 °C.
Для узлов, где зазор меньше (до 0,10 мм) и температура не превышает +150 °C, но есть требование к пищевому допуску или нейтральности к смазкам, подойдет EFELE 124 с расширенной совместимостью и минимальной адгезией к смежным материалам.
Выбор между этими составами определяется прежде всего реальным зазором и максимальной температурой узла. Высокотемпературный состав на узле с номиналом +120 °C - это переинвестирование; универсальный состав в турбинном корпусе при +200 °C - брак.
Часто задаваемые вопросы
Какой зазор считается оптимальным для фиксатора?
Оптимальный диаметральный зазор - от нулевой посадки (когда вал и втулка подходят плотно) до 0,075 мм. При таком зазоре фиксатор образует тонкий равномерный слой, что обеспечивает максимальную прочность на срез. Если зазор больше, выбирают gap-filling составы, которые рассчитаны на более толстый слой.
Можно ли применять быстрый вал-втулочный фиксатор для всех типов соединений?
Нет. Быстрый состав удобен при срочной сборке, но его выбирают только если он соответствует зазору и температурному диапазону узла. Для высокотемпературных применений нужны специализированные составы, даже если они отверждаются дольше. Первичная фиксация за 5 минут не гарантирует работу при +200 °C.
Что делать, если узел работает при переменных температурах: холодный старт, затем нагрев до +180 °C?
При циклических тепловых нагрузках берут состав с запасом по верхней температуре. Если реальные перепады - от +10 до +180 °C, выбирают фиксатор, рассчитанный минимум на +230 °C. Это предотвратит хрупкость и микротрещины в полимере при колебаниях температуры.
Нужно ли наносить активатор, если сборка идет при комнатной температуре (+20 °C) на чистой стали?
На чистой углеродистой стали при +20 °C активатор обычно не нужен. Сталь содержит достаточно ионов железа для инициирования полимеризации. Активатор необходим при температуре ниже +15 °C или на пассивных металлах (нержавеющая сталь, алюминий), где ионной активности недостаточно.
Как правильно измерить диаметральный зазор перед выбором фиксатора?
Используйте штангенциркуль или микрометр. Замерьте внутренний диаметр втулки в нескольких местах (верху, середине, внизу) и наружный диаметр вала. Вычтите диаметр вала из максимального диаметра втулки - это и есть диаметральный зазор. Ориентируйтесь на максимальное значение, так как фиксатор должен работать при наихудшем раскладе.
Заключение
Выбор вал-втулочного фиксатора - это инженерная задача, которая требует двух ключевых измерений: диаметрального зазора и максимальной рабочей температуры. Базовые анаэробные составы работают от -55 до +150 °C при зазорах до 0,1 мм; для больших зазоров и высокотемпературных узлов нужны специализированные версии со стойкостью до +230 °C. Подготовка поверхностей (очистка и обезжиривание) критична для адгезии; пропуск этого этапа снижает прочность на 30-50%. При работе в холодных цехах или на пассивных металлах используют активаторы.
Правильно подобранный фиксатор - это предсказуемый результат, минимум вторичного брака и уверенность, что соединение будет работать в заданных условиях. Если вы затрудняетесь с расчетом зазора или выбором по температуре, обратитесь к технической поддержке производителя материала и предоставьте размеры деталей, диапазон температур и условия окружающей среды. Правильно выполненная сборка обходится дешевле, чем переделка узла через несколько месяцев работы.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как смазки H1 влияют на прохождение аудита HACCP, и избегайте распространенных ошибок при их выборе и применении на пищевом производстве.
Узнайте, как влияние pH на СОЖ определяет стабильность эмульсии, коррозионную защиту и срок службы режущего инструмента.
Узнайте, как выбрать и правильно нанести смазку для петель, чтобы устранить скрип и обеспечить долговечность дверных механизмов.