
Контроль концентрации СОЖ в станке без рефрактометра
Рефрактометр - стандартный инструмент для измерения концентрации водосмешиваемой СОЖ в производстве. Однако не на всех участках и не всегда он есть под рукой. Многие закупщики и инженеры задаются вопросом: как поддерживать стабильную концентрацию, если прибора нет? Ответ прямой: полностью заменить рефрактометр косвенными методами нельзя, но при правильном регламенте обслуживания и контроле состояния эмульсии можно достичь приемлемой стабильности работы. Статья рассказывает, какие практические подходы используют в цехах, чем заменить точное измерение и как организовать мониторинг, чтобы концентрация не уходила в опасные пределы.
Почему рефрактометр - это стандарт, но не панацея
Рефрактометр широко используется в машиностроении и авиационном ремонте благодаря простоте и относительной дешевизне.
Процедура стандартна: несколько капель образца СОЖ на призму, линия раздела света и тени показывает числовое значение, которое затем пересчитывается через коэффициент из техлиста конкретного продукта. Однако прибор требует правильной калибровки и знания поправочного коэффициента, без которого показания не имеют смысла.
Ключевой момент: один рефрактометр не подходит для всех СОЖ одинаково. У каждого продукта есть индивидуальный коэффициент пересчета (refractometer factor), указанный в паспорте. Если коэффициент не применить, вместо 5% концентрации вы можете подумать, что СОЖ работает при 10%. Это приводит либо к переразбавлению и потере охлаждающих свойств, либо к перенасыщению и забиванию фильтра.
При калибровке прибора используют дистиллированную воду, а не обычную: в водопроводной воде растворены минеральные примеси, которые исказят отсчет. Процедура занимает пару минут, но пропуск этого этапа - частая причина ошибок в цехе.
Косвенные признаки правильной концентрации
Когда рефрактометра нет, приходится полагаться на наблюдение.
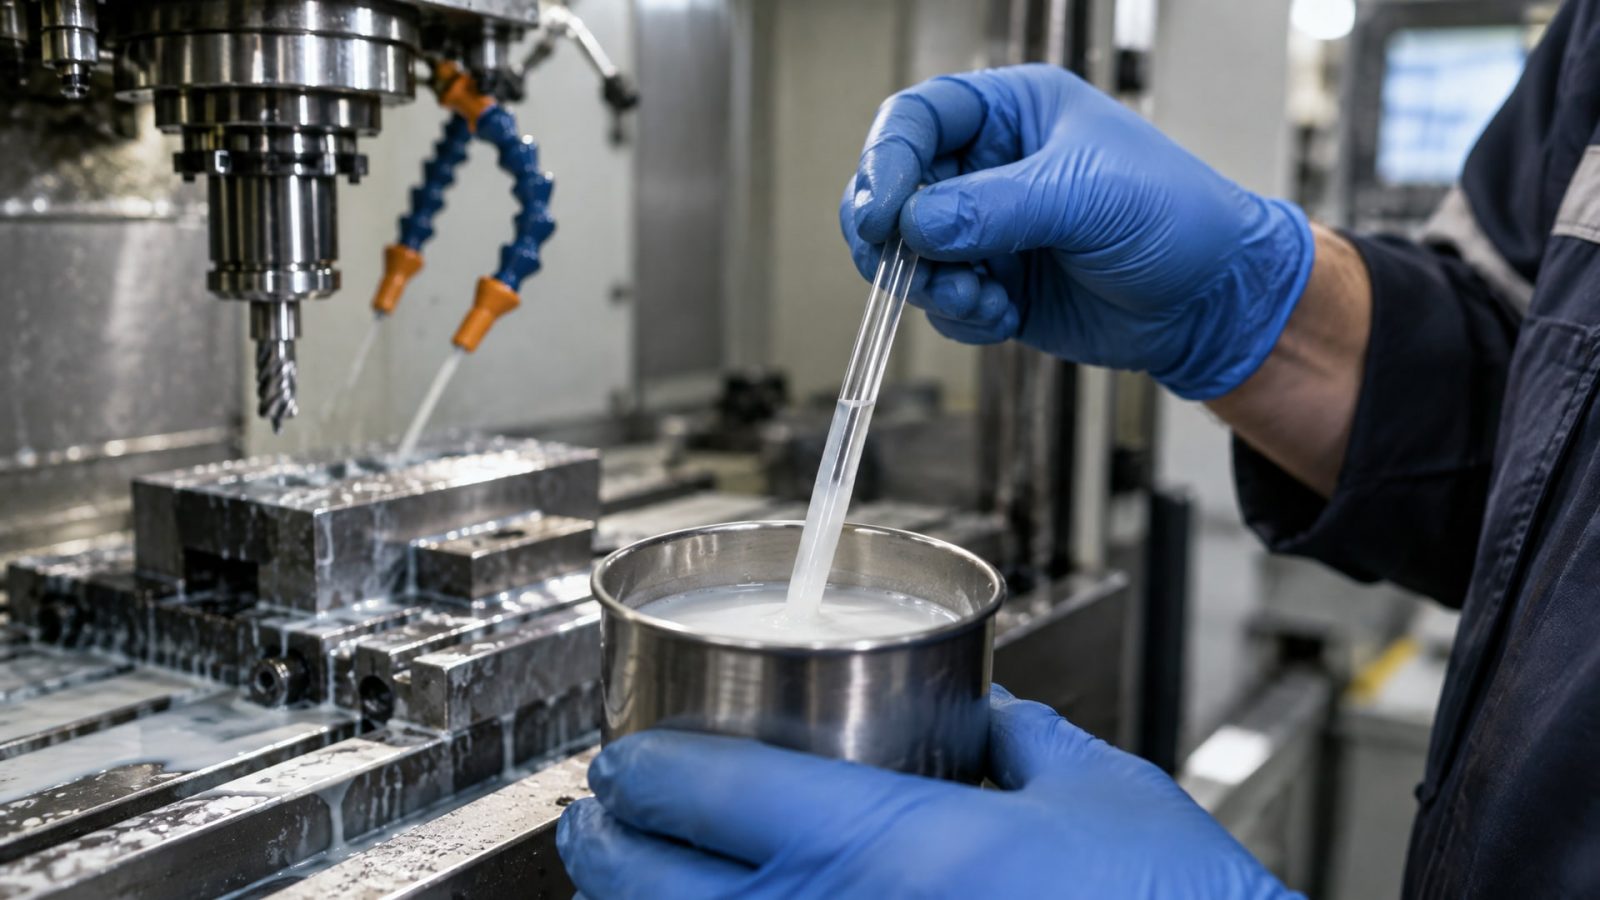
Правильно разведенная эмульсия имеет молочный, однородный вид, приятный запах (не кислый, не затхлый) и устойчива к пене при перемешивании. Если жидкость выглядит прозрачной или слишком «жидкой», концентрация почти наверняка понижена. Слишком мутная, почти непрозрачная эмульсия с липким налетом - признак переразбавления или накопления загрязнений.
Пена на поверхности сумпа указывает не только на низкую концентрацию, но часто на рост микроорганизмов, попадание посторонних веществ или износ присадок. Сильный, режущий запах может означать, что присадки истощились, а жидкость начала окисляться.
Стабильность обработки деталей - тоже косвенный индикатор. Если охлаждение и смазка вдруг ухудшились, а других причин (износ инструмента, загрязнение инструмента) нет, концентрация может выйти за пределы допуска. Учащение брака на операции - повод для проверки.
Состояние сумпа и системы циркуляции говорит многое. Избыток отложений и налета, быстрое засаливание фильтра - признаки как низкой концентрации (недостаточно чистящих присадок), так и высокой (перегруз системы). Регулярная очистка сумпа и сетки фильтра - часть стратегии, которая компенсирует отсутствие прибора.
Система регламентного контроля вместо измерения
Без рефрактометра нужна железная дисциплина.
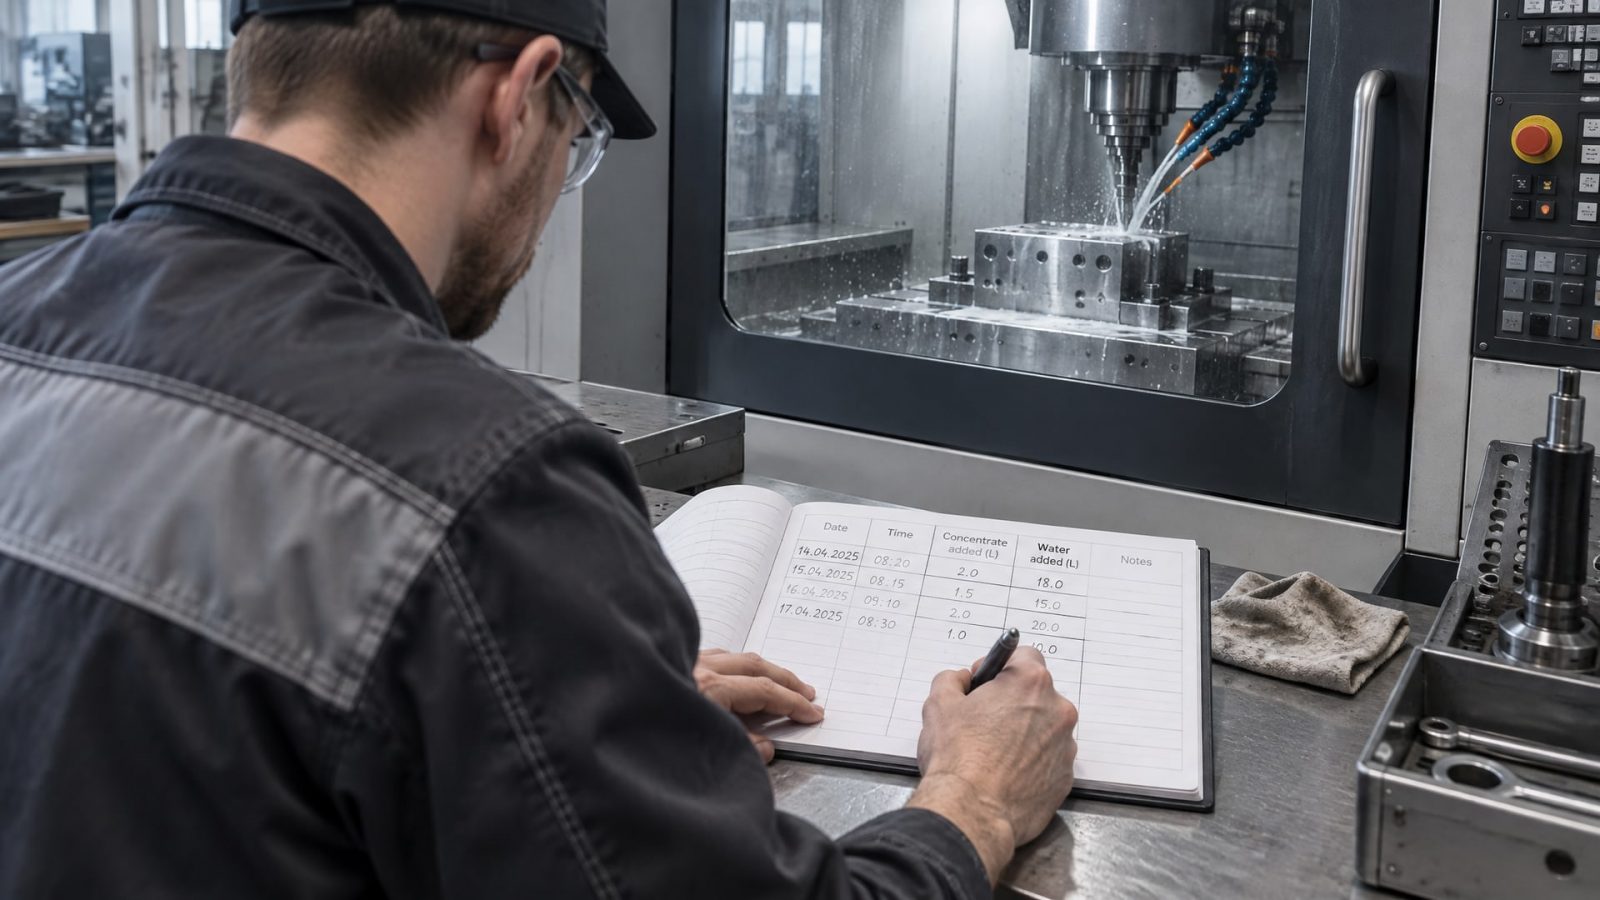
На практике в цехах это выглядит так: ведут журнал доливов с указанием даты, времени, объема добавленного концентрата и объема воды. Таким образом отслеживается соотношение концентрата к общему объему жидкости в системе. Если известны емкость сумпа (например, 100 литров) и текущий уровень жидкости, можно прикинуть, сколько концентрата нужно добавить, чтобы достичь целевой концентрации.
Формула проста: объем концентрата добавить = (объем системы / требуемая концентрация в %) × поправка на испарение и вынос. На практике инженеры используют примерный расчет: если нужна 5% концентрация в 100-литровой ванне, туда добавляют примерно 5 литров концентрата (с запасом на потери). Конечно, это не заменяет точного измерения, но держит концентрацию в разумных границах.
Проверку проводят в начале каждой смены. Оператор осматривает ванну, оценивает цвет и прозрачность, проверяет уровень, и если признаки отклонения есть, докладывает. Ведение журнала позволяет заметить тренд: если доливы сильно участились, это может указывать на утечку, перегрев или испарение. Напротив, если долива долгое время не требуется, концентрация, вероятно, нарастает.
Лабораторная поддержка и плановые проверки
Для компенсации отсутствия полевого прибора практикуют периодические проверки в лаборатории или у поставщика.
Большинство производителей СОЖ готовы провести анализ образца бесплатно или недорого. Результаты приходят с указанием действительной концентрации, содержания воды, микробиологического статуса и других параметров.
Эти проверки проводят 1–4 раза в месяц (в зависимости от интенсивности работы и критичности операции) и используют как сверку с расчетами из журнала. Если лабораторные результаты систематически показывают концентрацию ниже целевой на 1–2%, значит, графиком доливов нужно увеличить частоту или объемы добавления. Если выше - наоборот, сократить.
Для авиационного ремонта и машиностроения такой подход обоснован: стоимость внепланового брака на операции обычно превышает стоимость нескольких анализов в месяц. При этом лабораторная сверка дает спокойствие и позволяет обосновать закупку концентрата перед финансовым отделом конкретными цифрами.
Совет инженера: дополнительные слои контроля
На участках, где рефрактометр недоступен, многие закупщики и инженеры добавляют дополнительные проверки.
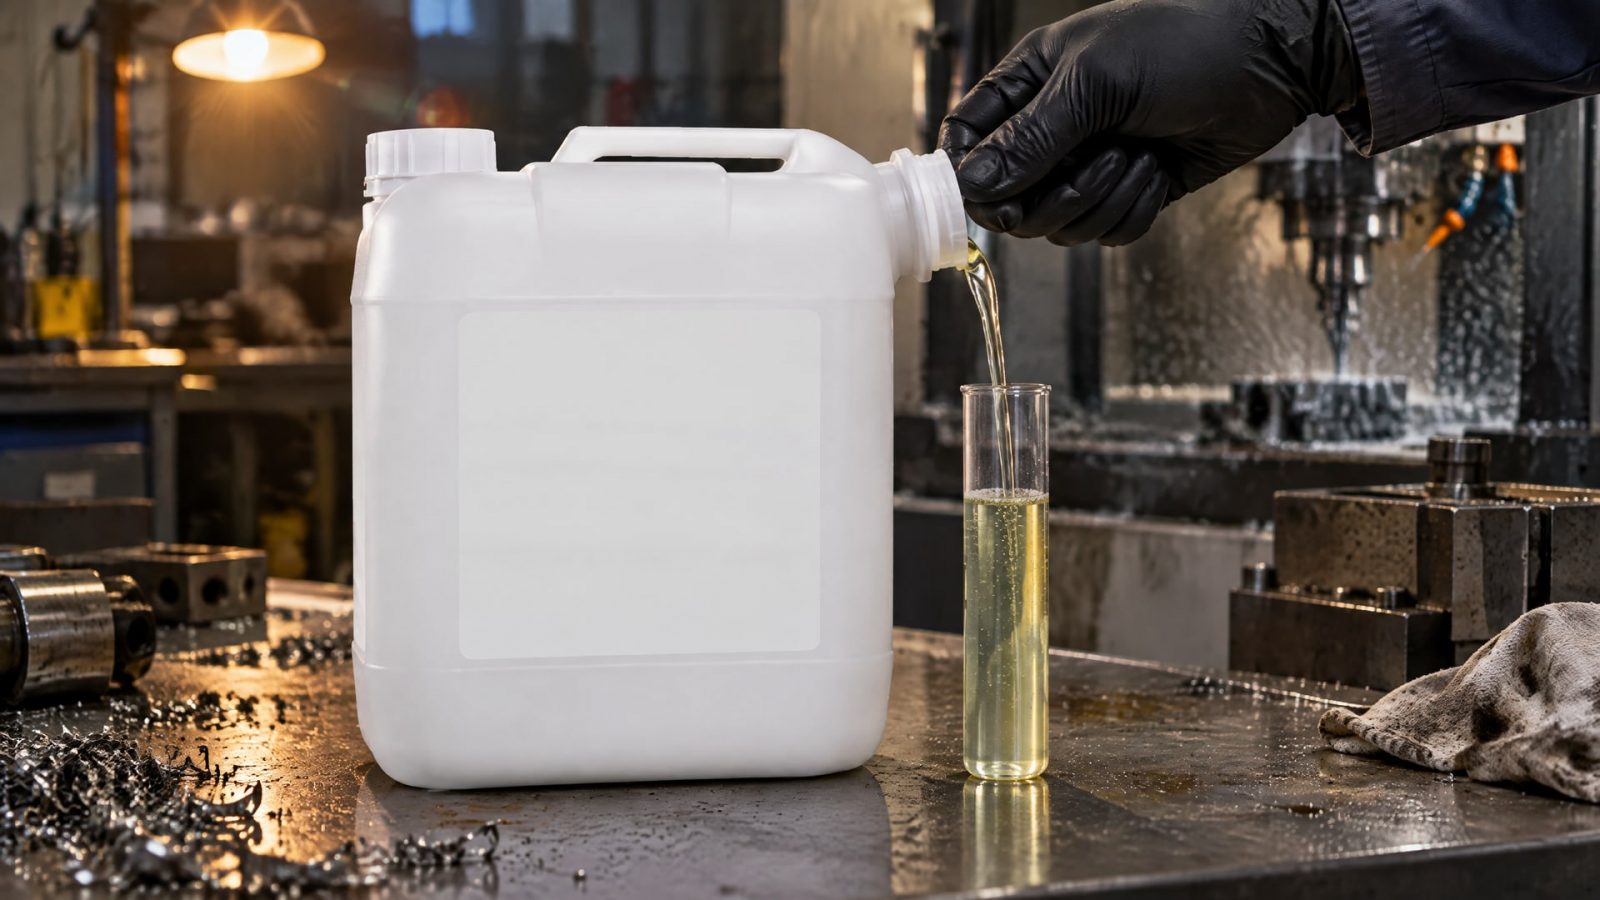
Например, заводят тестовый образец в узкой стеклянной колбе - для быстрого визуального сравнения с нормой (можно использовать образец, заранее проверенный рефрактометром на соседнем участке). Это не даст точный процент, но позволит оператору заметить грубые отклонения за считанные секунды.
Другой прием: регулярное микроскопирование сумпа (хотя бы раз в неделю) на предмет микроорганизмов. Обильный рост микробиоты часто сопровождает снижение концентрации, так как в разбавленной СОЖ питательная среда менее враждебна для микробов. Если микробиоза нет, а концентрация по журналу в норме, система держится стабильно.
На производствах, где качество критично, практикуют также пробные операции: после долива проводят контрольную обработку небольшой партии деталей и сравнивают результаты (шероховатость, время охлаждения, отсутствие задиров) с базовыми показателями. Если качество упало, это сигнал к срочной проверке концентрации. Для стабильной работы системы важно использовать качественные концентраты, такие как EFELE CF-627, которые обеспечивают однородность эмульсии и устойчивость к биопоражениям даже при небольших отклонениях от номинальной концентрации.
Как организовать первичный контроль в начале смены
Процедура занимает 2–3 минуты и не требует приборов.
Оператор подходит к сумпу, открывает крышку, визуально оценивает цвет (должен быть молочно-белый или легкий беж, в зависимости от продукта). Затем проверяет уровень жидкости по риске на стенке или по датчику уровня (если есть). Уровень ниже минимальной отметки - сигнал к доливу.
Следующий этап - запах. Свежая, правильно разведенная СОЖ пахнет нейтрально или слегка маслянисто. Если запах кислый, гнилостный или резко щелочной, это признак деградации жидкости, и ее нужно переливать или менять. Пена на поверхности - еще один тревожный знак.
Затем оператор проверяет фильтр сетки: если он забит сильно, дренаж затруднен, и концентрация может локально нарастать из-за неравномерного расходования компонентов. Если все в порядке, делается запись в журнал (дата, время, уровень, визуальная оценка, объем долива, если потребовался), и система запускается.
Часто задаваемые вопросы
Как часто нужно проверять концентрацию без рефрактометра?
Проверку выполняют в начале каждой смены, перед пуском оборудования. Это занимает 2–3 минуты и включает оценку цвета, запаха, уровня жидкости и состояния фильтра. При интенсивной работе некоторые предприятия проводят дополнительную проверку в середине смены. Журнал доливов ведут непрерывно, чтобы отслеживать тренды расхода.
Можно ли определить концентрацию на глаз?
Визуально можно заметить явные отклонения: слишком светлую (разбавленную) или слишком мутную (перенасыщенную) эмульсию. Однако точный процент концентрации на глаз не определяется. Внешний вид - только предварительный индикатор; для подтверждения нужны рефрактометр или лабораторный анализ.
Что делать, если концентрация постоянно падает?
Причины могут быть разные: утечка жидкости из системы, интенсивное испарение при перегреве, вынос СОЖ на деталях и стружке. Нужно проверить герметичность шлангов и соединений, убедиться, что система охлаждается нормально, и очистить сумп от скопившейся стружки. Если утечек нет, можно увеличить частоту доливов в графике или временно сократить площадь поверхности испарения (крышкой).
Как часто нужна лабораторная проверка концентрации?
Для стабильной работы рекомендуют проводить анализ 1–4 раза в месяц в зависимости от интенсивности использования системы. Результаты сравнивают с данными журнала доливов, чтобы подтвердить правильность расчетов и выявить внутренние потери жидкости.
Какие еще параметры нужно контролировать кроме концентрации?
Наряду с концентрацией важны: содержание воды (не должно быть больше 85–90%), наличие микроорганизмов (бактерий и грибков), щелочность (pH), состояние фильтра, чистота сумпа. Эти показатели влияют на охлаждающие, смазывающие и антикоррозионные свойства СОЖ. При подозрении на проблему стоит заказать полный анализ.
Заключение
Контроль концентрации СОЖ без рефрактометра - это компромисс между точностью и доступностью. Полностью заменить прибор косвенными методами нельзя, но при правильной организации регламента (журнал доливов, визуальные проверки в начале смены, периодические лабораторные анализы) можно держать концентрацию в допустимых пределах и избежать серьезных проблем с качеством обработки.
Ключ к успеху - дисциплина: одинаковый объем воды, одинаковый коэффициент разбавления, регулярная проверка уровня и состояния эмульсии, ведение журнала. Если в вашем цехе рефрактометр все же появился, процедура контроля облегчится, но база знаний о том, как распознать проблему визуально, останется полезной. Начните с оценки текущего состояния системы: проведите лабораторный анализ, установите целевые значения концентрации для ваших операций (они указаны в техлисте СОЖ), и затем стройте регламент доливов на основе этих данных.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему СОЖ пенится, и как быстро устранить эту проблему, чтобы избежать потерь производительности на производстве.
Узнайте, чем смазать дверные петли автомобиля, чтобы убрать скрип, и как правильно нанести смазку для долговечного результата.
Аналоги пищевых смазок: узнайте, как правильно сравнивать продукты по цене и качеству, чтобы избежать ошибок при выборе.