
КПД червячного редуктора: как снизить пусковой момент с помощью АФП
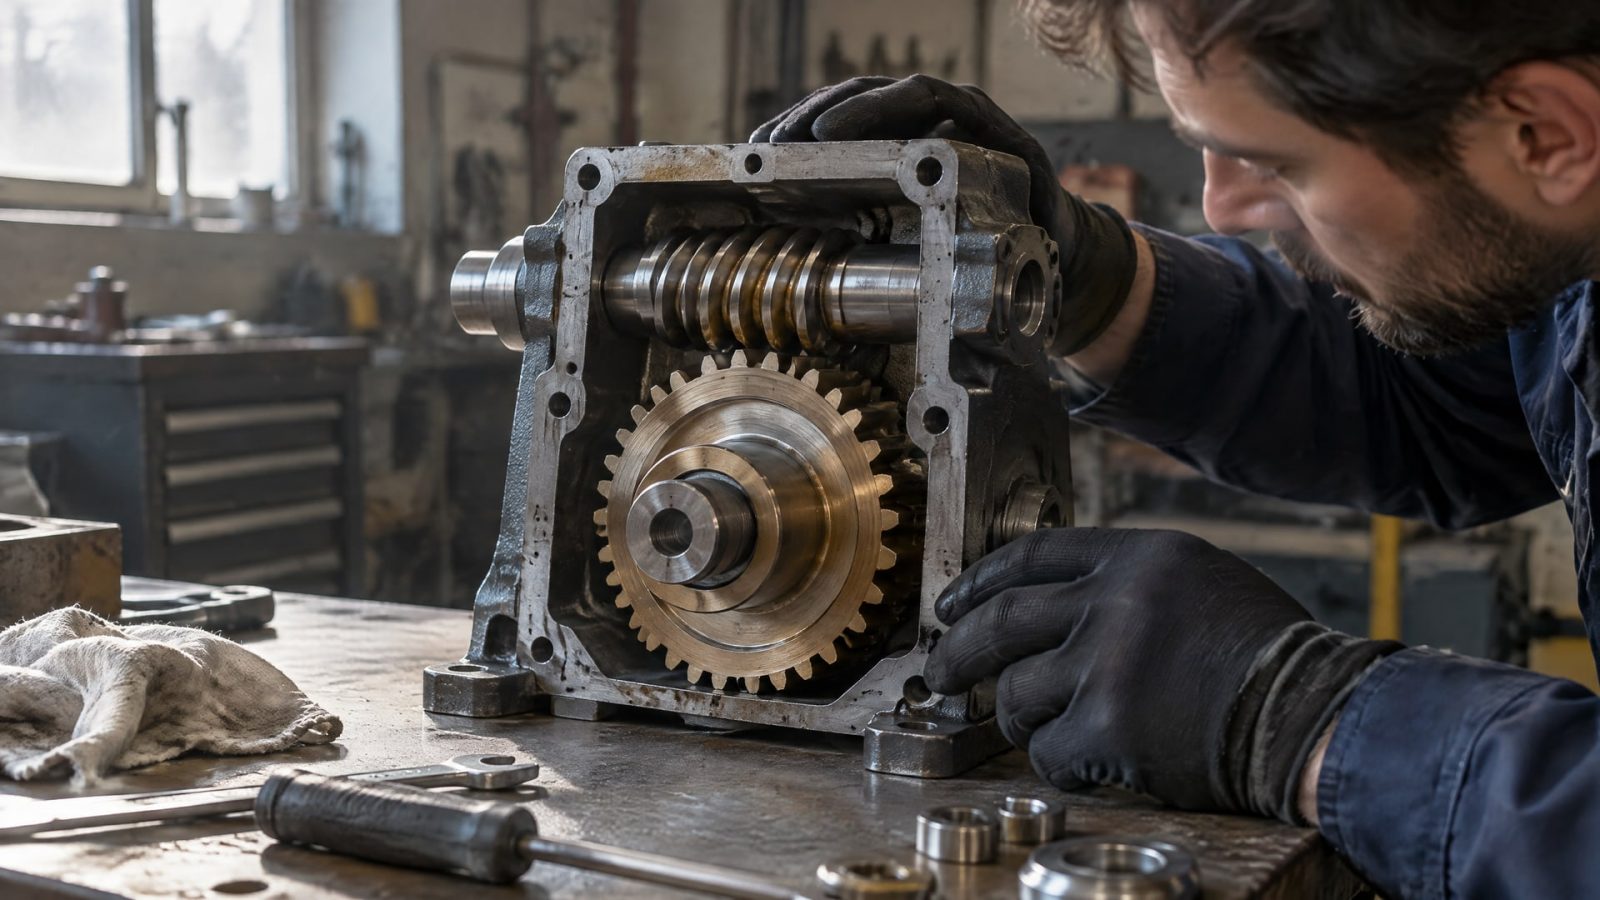
Если приводу не хватает момента для уверенного старта, одна из мер - уменьшить потери на трение в червячной передаче. Антифрикционное покрытие (АФП) может помочь снизить трение, но само по себе не гарантирует легкий пуск: результат зависит также от геометрии передачи, приработки, подготовки поверхности и режима нанесения.
Статья полезна инженерам и техническим специалистам, которые оценивают КПД червячного редуктора и ищут причины высокого сопротивления при запуске, а также закупщикам, которым нужно сформулировать требования к покрытию и технологии его нанесения. Разберем, от чего зависит КПД, как оценивать его без ложной точности и какие параметры контролировать при применении АФП.
Почему низкий пусковой момент связан с КПД червячного редуктора
В червячной передаче потери на трение влияют на КПД и на усилие, необходимое для начала движения.
Чем выше сопротивление в контакте червяка и колеса, тем меньшая часть подведенной мощности передается на выход. Поэтому при недостаточном моменте привода снижение трения рассматривают как одну из возможных мер, но сначала проверяют конструкцию и условия работы узла.
На КПД влияют угол подъема червяка и коэффициент трения. При меньшем угле подъема редукционный эффект обычно выше, однако потери также могут быть выше. Это особенно заметно в передачах с большими передаточными отношениями. Следовательно, выбирать редуктор только по передаточному отношению недостаточно: нужно учитывать требуемый режим запуска и фактическое сопротивление передачи.
КПД червячного редуктора: таблица факторов
| Фактор | Влияние на оценку КПД и запуск |
|---|---|
| Угол подъема червяка | При меньшем угле потери обычно выше |
| Коэффициент трения | Рост трения увеличивает потери в зацеплении |
| Приработка | До приработки трение может быть выше, а КПД ниже каталожного значения |
| Условия работы | Каталожный КПД следует считать ориентировочным, а не универсальным |
Новый редуктор может работать с повышенным трением до завершения приработки. Поэтому сравнивать его фактический запуск с каталожным значением КПД без учета этапа приработки некорректно. Если сопротивление сохраняется, нужно проверить не только состояние зацепления, но и смазочный режим, соответствие передачи задаче и вклад других узлов системы.
Для расчетов несущей способности цилиндрических червячных передач применяют ISO/TS 14521:2020. Спецификация охватывает оценку износа, питтинга, прогиба червяка, поломки зубьев и температуры. Она помогает структурировать расчет передачи, но не заменяет проверку реального пускового режима и не дает единого значения КПД для всех редукторов.
Как оценить причины высокого сопротивления при запуске
Прежде чем менять смазочный материал или наносить АФП, полезно установить, где именно возникают потери.
Низкий пусковой момент редуктора может быть связан с трением в зацеплении, но покрытие не исправит ошибочный подбор передаточного отношения, несоответствие материалов пары или другие проблемы конструкции. Поэтому диагностику начинают с сопоставления требуемого режима с параметрами передачи и данными ее изготовителя.
Каталожный КПД не всегда совпадает с показателем конкретного узла в эксплуатации. На результат влияют угол подъема червяка, трение и приработка, а также фактический режим работы. Если редуктор новый, необходимо учитывать, что до приработки трение может быть выше. Это объясняет часть различий между стартовыми характеристиками нового узла и ориентировочными каталожными данными.
Что проверить до выбора покрытия
Соответствует ли передаточное отношение требуемому режиму запуска.
Завершилась ли приработка редуктора и изменилось ли сопротивление после нее.
Не связана ли проблема с подбором материалов пары или смазочного режима.
Подтверждены ли расчетные параметры передачи данными ее изготовителя.
Есть ли основания считать трение в зацеплении существенной причиной повышенных потерь.
Для инженерной оценки несущей способности используют ISO/TS 14521:2020. В более раннем ISO/TR 14521:2010 также перечислены предельные режимы, связанные с износом, питтингом, прогибом червяка, поломкой зубьев и температурой. Эти документы помогают оценивать передачу по нескольким видам отказа, а не сводить решение к одному показателю КПД.
Если причина связана именно с трением, АФП рассматривают как часть комплекса мер. Покрытие не меняет передаточное отношение и не устраняет необходимость в корректном подборе передачи. Его задача - сформировать антифрикционный слой на подготовленной поверхности, а результат нужно оценивать в составе конкретного узла и режима эксплуатации.
Как АФП помогает снизить трение редуктора
Антифрикционное покрытие применяют для снижения трения на контактирующих поверхностях.
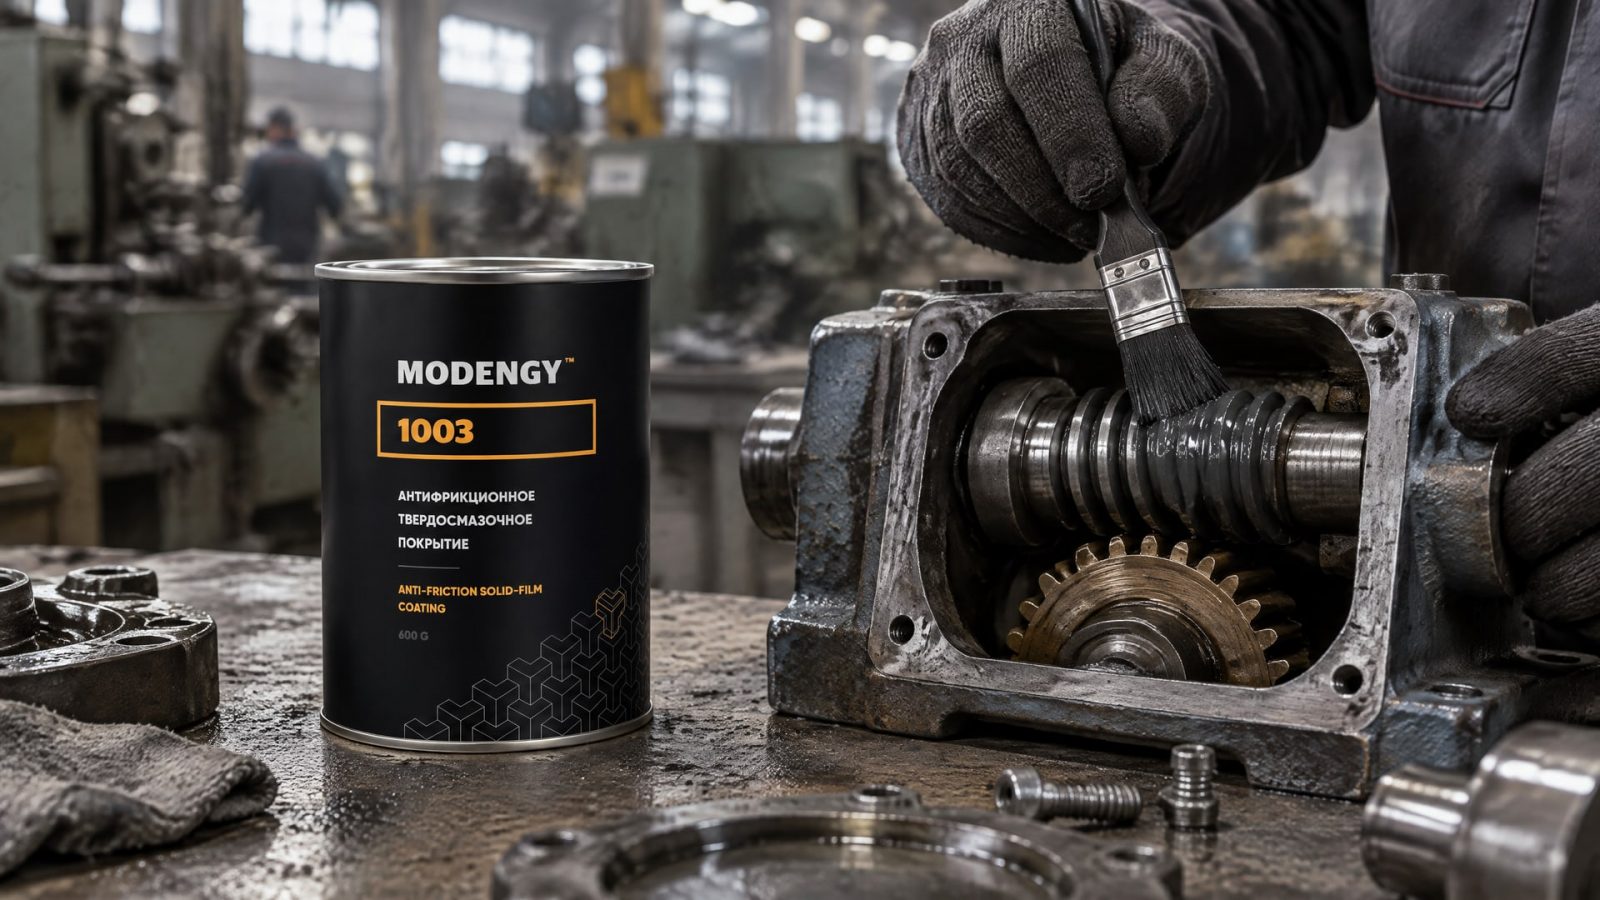
В узле управления это может быть актуально, когда потери при старте мешают приводу начать движение с доступным моментом. Но эффективность зависит от того, подходит ли состав для материала деталей и условий работы, а также от качества нанесения и отверждения.
При низком пусковом моменте и необходимости снизить трение в червячном редукторе в технологическом подборе может рассматриваться MODENGY 1003. Для него указана полимеризация при +170 °C за 20 минут или при +20 °C за 720 минут. Эти режимы позволяют учитывать детали, для которых нагрев нежелателен, однако совместимость покрытия с конкретной поверхностью и требования к узлу необходимо проверить до запуска в производство.
АФП не следует выбирать только по заявленному антифрикционному назначению. Для результата имеют значение материал основы, подготовка поверхности, заданная толщина сухой пленки и соблюдение режима отверждения. Если один из этих этапов выполнен с отклонениями, адгезия, ресурс и стабильность слоя могут снизиться.
Кроме того, покрытие не заменяет смазочный режим, если он предусмотрен конструкцией, и не отменяет оценки передачи. Практический подход - сначала подтвердить, что существенная доля потерь возникает на поверхности, которую можно обработать, затем проверить технологичность нанесения и только после этого сравнивать пусковые характеристики узла до и после обработки.
Антифрикционное покрытие: нанесение и подготовка поверхности
Подготовка поверхности определяет, насколько надежно покрытие сцепится с основой и как долго сохранит рабочие свойства.
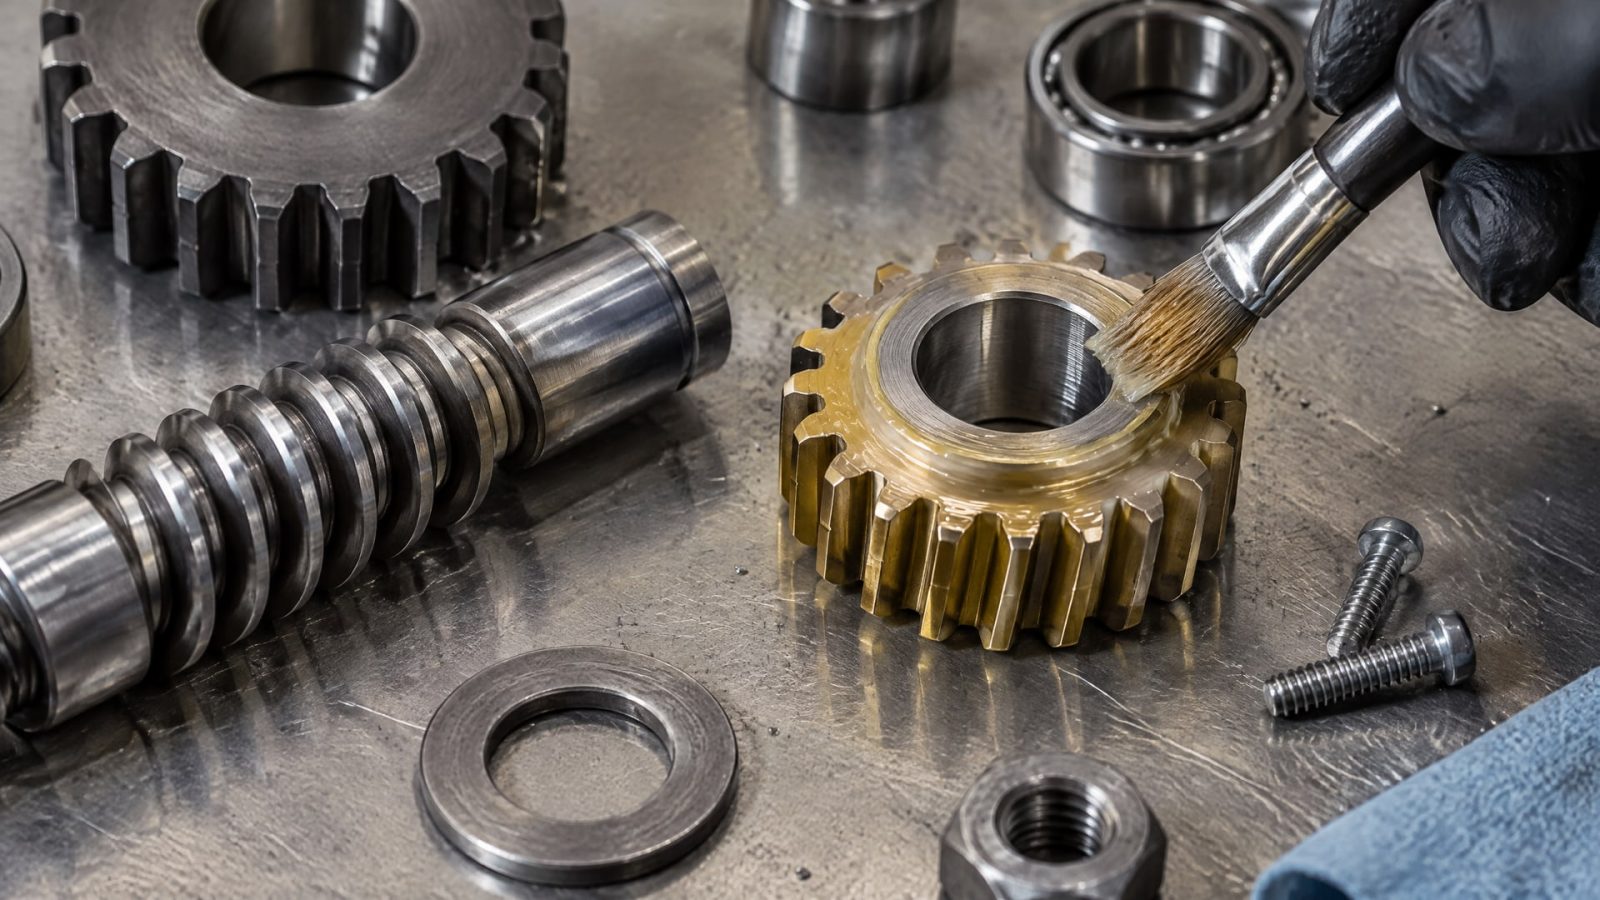
Обычно технологическая последовательность включает очистку и обезжиривание, а затем подходящую для материала основы предобработку. В зависимости от материала могут применяться абразивная обработка, фосфатирование, анодирование, кислотная обработка или другие методы.
Способ нанесения выбирают по геометрии и массе детали, размеру партии и свойствам состава. Для серийных деталей используют распыление, окунание или центрифугирование; для локальной обработки подходят кисть, валик или трафаретная печать. Перед нанесением состав с твердыми смазочными компонентами тщательно перемешивают, чтобы снизить риск неравномерного распределения компонентов в пленке.
После нанесения покрытию требуется отверждение. В руководствах для разных составов приводится широкий диапазон: от 2 до 90 минут и от комнатной температуры до 250 °C. Эти значения не задают универсальный режим: его определяют по документации конкретного состава. Недодержка или температура ниже требуемой могут ухудшить свойства покрытия и сократить срок его службы.
Толщина пленки и допуски при антифрикционном покрытии
Для одного из составов в технической документации указана рекомендуемая толщина сухой пленки 5-20 мкм и режим отверждения 60 минут при 120 °C. Эти параметры нельзя переносить на любой АФП: ориентироваться нужно на спецификацию выбранного материала и требования к детали. Чрезмерная толщина не гарантирует снижения трения и может ухудшить стабильность слоя.
Под допусками при антифрикционном покрытии важно понимать не только размер детали после нанесения, но и требования к равномерности слоя, состоянию поверхности и режиму процесса. Если покрытие влияет на сопряжение деталей, толщину пленки согласуют с конструкцией узла до обработки партии. Для распыления и окунания некоторым составам требуется корректировка вязкости; в технологическом описании одного состава приведен ориентир порядка 400/700 мПа·с. Это не универсальное значение, а параметр конкретного процесса.
Как подтвердить результат и не переоценить эффект
До обработки деталей следует зафиксировать исходное поведение редуктора: условия запуска, состояние узла и доступные данные о приводе и передаче.
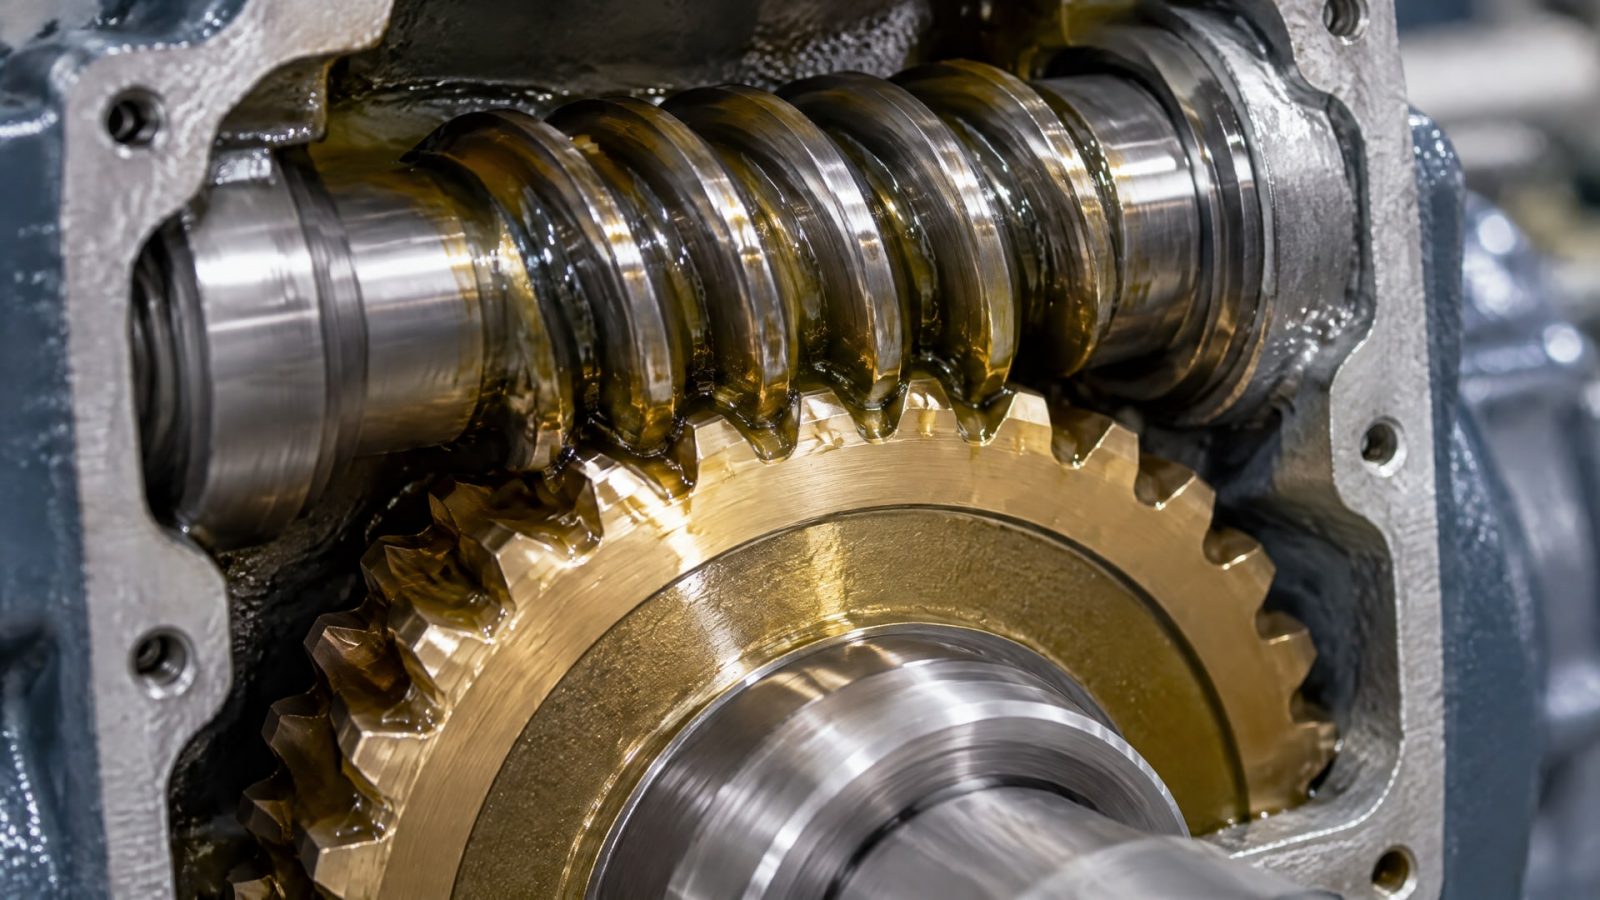
После нанесения сравнивают работу при сопоставимых условиях. Такой подход помогает отделить влияние покрытия от изменений режима, приработки или других факторов. Если конструкция или условия запуска изменились, прямое сравнение результатов может оказаться некорректным.
При проверке учитывают, что заявленный КПД редуктора носит ориентировочный характер. Он не обязательно описывает новый узел до приработки или все возможные режимы работы. Поэтому оценку покрытия связывают не только с расчетным КПД, но и с задачей системы: способен ли привод надежно начать движение при заданных условиях.
Отдельно контролируют стабильность технологического процесса. Для повторяемого результата важны обезжиривание и подходящая предобработка, способ нанесения, толщина пленки и отверждение. Для серийного производства параметры фиксируют в технологической инструкции, а для единичной или локальной обработки заранее определяют способ нанесения и условия контроля. Состав с осевшими твердыми компонентами перед применением перемешивают.
Расчетную оценку передачи проводят с учетом ISO/TS 14521:2020 и данных изготовителя конкретного редуктора. Спецификация охватывает несущую способность и несколько возможных видов отказа, но не заменяет испытание узла в требуемом режиме. Поэтому решение о применении АФП принимают после диагностики: покрытие должно воздействовать на подтвержденную причину потерь, а не маскировать проблему подбора или конструкции.
Часто задаваемые вопросы
Можно ли повысить КПД червячного редуктора с помощью АФП?
АФП может снизить трение на обработанной поверхности, но итоговое изменение КПД зависит от конструкции передачи, угла подъема червяка, приработки и условий работы. Само покрытие не гарантирует заданного прироста. Результат оценивают на конкретном узле при сопоставимых режимах до и после обработки.
Почему новый червячный редуктор запускается тяжелее ожидаемого?
До приработки трение в новом редукторе может быть выше, поэтому его КПД может быть ниже каталожного значения. При этом каталог дает ориентир, а не гарантию для любых условий. Если сопротивление сохраняется, нужно проверить параметры передачи, материалы пары, смазочный режим и режим запуска.
Как выбрать толщину антифрикционного покрытия?
Толщину выбирают по документации конкретного состава и требованиям к сопряжению деталей. Для одного АФП приведен диапазон сухой пленки 5-20 мкм, но переносить его на другие материалы нельзя. Слишком толстый слой не означает более выраженный антифрикционный эффект и может ухудшить стабильность покрытия.
Обязательно ли отверждать АФП после нанесения?
Да, если этого требует технология конкретного состава. Для разных покрытий приводятся режимы от 2 до 90 минут при температурах от комнатной до 250 °C. Эти значения показывают диапазон возможных процессов, а не универсальную инструкцию. Фактические время и температуру берут из документации на выбранный материал.
Заключение
Снизить пусковые потери в червячном редукторе можно, если трение в зацеплении действительно вносит существенный вклад в сопротивление. АФП помогает воздействовать на эту причину, но не заменяет подбор передачи, учет приработки и оценку смазочного режима. КПД червячного редуктора зависит от нескольких факторов, а каталожное значение следует воспринимать как ориентир.
Следующий шаг - проверить режим запуска и параметры передачи, затем определить пригодные для обработки поверхности и свериться с технологией выбранного покрытия. После подготовки, нанесения и отверждения сравните работу узла в одинаковых условиях; расчет несущей способности червячной передачи выполняйте с учетом ISO/TS 14521:2020 и данных изготовителя.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно очищать пищевое антипригарное покрытие, чтобы сохранить его свойства и безопасность.
Узнайте, как глицерин влияет на твердосмазочные покрытия в пищевом производстве и что нужно учитывать при их выборе.
Пищевая смазка: выбор, применение и гигиена оборудования для обеспечения безопасности пищевого производства.