
Масло резьбонарезного станка: почему дешевая СОЖ портит инструмент и подрывает резьбу
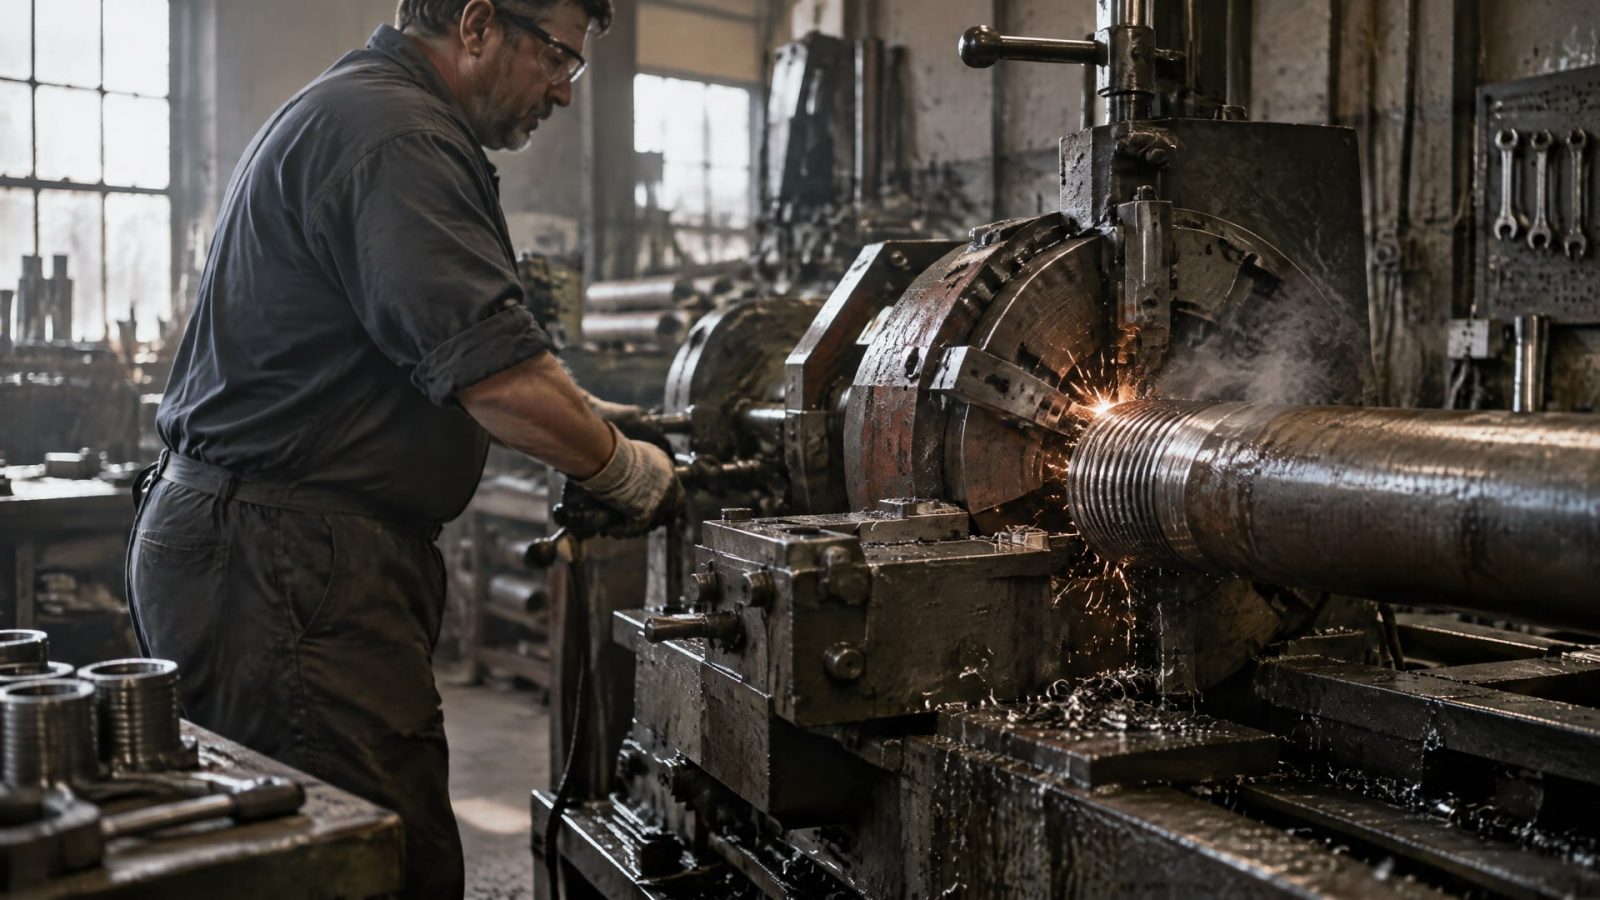
Низкая цена сама по себе не портит резьбу. Проблема возникает, когда состав не рассчитан на резьбонарезание: он не удерживается в зоне контакта, недостаточно снижает трение или не помогает отводить стружку. В результате растут нагрев и износ режущей кромки, появляются задиры, а поверхность резьбы получается дефектной. Поэтому масло резьбонарезного станка выбирают не только по стоимости, но и с учетом материала трубы, вязкости и условий обработки.
Статья будет полезна инженерам, техническим специалистам и снабженцам, которые подбирают СОЖ для нарезки резьбы на трубах. Разберем, почему неподходящий состав может привести к подрыву резьбы, чем различаются требования для стали, нержавейки и оцинкованных труб и как проверить выбор перед закупкой.
Почему дешевая СОЖ портит инструмент и резьбу
При нарезке трубы режущая кромка испытывает высокое давление и трение.
Подходящая жидкость должна одновременно снижать трение, отводить тепло, вымывать стружку и препятствовать задирам металла. Если состав не справляется хотя бы с одной из этих задач, инструменту приходится работать в более тяжелых условиях, а качество поверхности ухудшается.
Низкая цена часто связана с тем, что продукт не предназначен для конкретной операции или материала. Универсальное масло может не обеспечивать нужную противозадирную защиту при резьбонарезании. Специализированные неэмульсионные масла с EP-присадками выделяются в ISO 6743-7 как отдельный класс металлообрабатывающих жидкостей для операций, включая нарезание резьбы. Это ориентир при выборе, а не гарантия качества любого продукта с соответствующим описанием.
Вязкость тоже влияет на результат. В руководствах по металлообрабатывающим жидкостям для разных операций, в том числе резьбонарезания, приводятся классы ISO VG 5, 7, 10, 15, 22 и 32. Если масло слишком густое, стружка хуже выходит из зоны резания. Если слишком жидкое, пленка может хуже удерживаться между инструментом и заготовкой при нагрузке.
Как появляется подрыв резьбы при нарезке
Подрыв резьбы может быть связан с задирами и повреждением поверхности, возникающими при повышенном трении. При недостаточной смазке металл сильнее нагревается, а стружка может привариваться к режущей кромке. Это ускоряет износ плашки или другого инструмента и мешает получить ровный профиль.
Однако дефект не всегда означает, что виновата только СОЖ. На результат также влияют состояние инструмента, соответствие состава материалу трубы и то, попадает ли жидкость непосредственно в зону контакта. Поэтому при разборе причин проверяют весь процесс, а не только цену масла.
Как выбрать масло для резьбонарезного станка по материалу трубы
Для черной стали и обычной углеродистой трубы применяют темные серосодержащие масла.
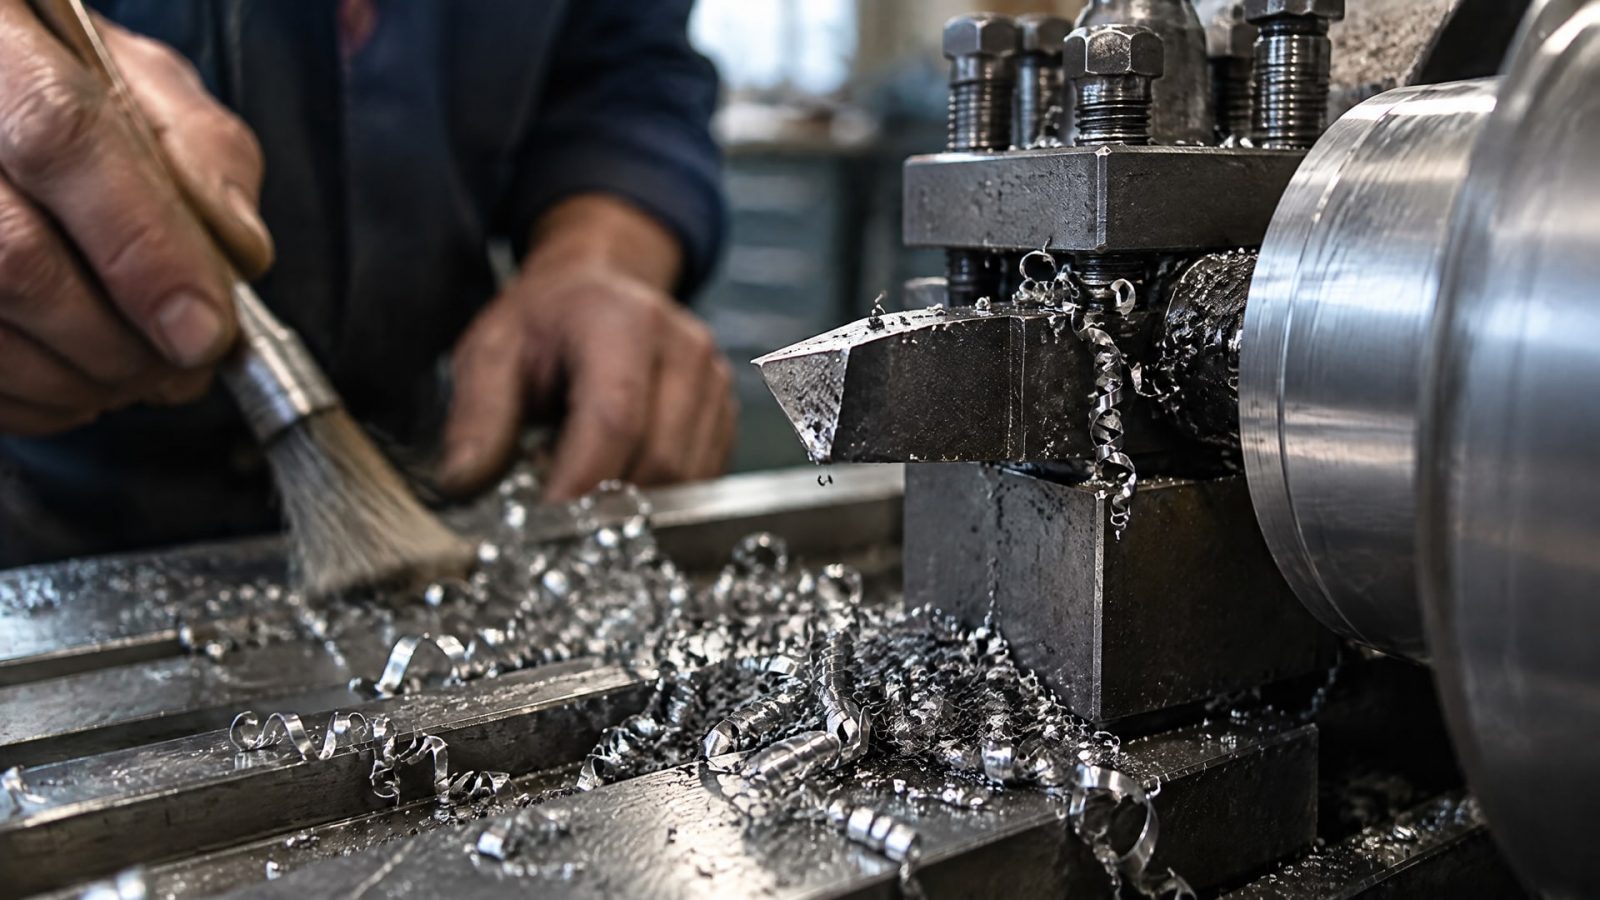
Сера помогает противостоять свариванию стружки при высоких усилиях резания. Для этих материалов такой состав может быть подходящим, но переносить тот же выбор на любые трубы не стоит.
Для нержавеющей стали и оцинкованных труб обычно рассматривают низкосернистые или светлые составы. Они помогают уменьшить риск окрашивания и нежелательной реакции с цинковым покрытием. Для некоторых алюминиевых сплавов также могут потребоваться светлые или низкосернистые жидкости. Если состав не подходит к материалу заготовки, последствия проявляются не только в виде ускоренного износа: могут пострадать поверхность и внешний вид трубы.
Для труб питьевой воды отдельное значение имеют санитарные требования. В таких случаях используют только резьбонарезные масла с сертификацией NSF/ANSI 61 и 372. Обычные темные масла для этой задачи не подходят. Эти обозначения важны именно при обработке труб для питьевой воды, а не для всех резьбонарезных операций без разбора.
| Материал трубы или задача | На что обратить внимание |
|---|---|
| Черная сталь и углеродистая труба | Темное серосодержащее масло |
| Нержавеющая сталь | Низкое содержание серы или светлый состав |
| Оцинкованная труба | Состав, снижающий риск реакции с цинком |
| Труба питьевой воды | Сертификация NSF/ANSI 61 и 372 |
Если в цехе обрабатывают разные металлы, снабженцу стоит сверять область применения каждого масла со спецификацией, а не закупать одну СОЖ на все операции. Это снижает риск, что подходящий для черной стали продукт окажется неподходящим для оцинкованной трубы или нержавейки.
Вязкость и присадки: почему универсальное масло не всегда подходит
Вязкость определяет поведение масла в зоне резания, но не заменяет оценку остальных свойств.
Слишком густой продукт затрудняет вынос стружки, слишком жидкий может недостаточно удерживаться на контактных поверхностях. Поэтому значение имеет сочетание вязкости, назначения и противозадирных свойств, а не одна характеристика на этикетке.
Для неразбавляемых масел при выборе учитывают классы ISO VG. В рекомендациях по металлообработке встречаются ISO VG 5, 7, 10, 15, 22 и 32 для разных операций, включая нарезание и накатывание резьбы. Из этого не следует, что любой из перечисленных классов подойдет для конкретного станка или трубы: подходящий вариант зависит от задачи и указаний изготовителя жидкости и оборудования.
Важно различать неразбавляемое масло и водосмешиваемую СОЖ. Для водосмешиваемых жидкостей контролируют концентрацию: при недостаточной концентрации увеличиваются коррозия и износ инструмента, а при избыточной могут возрастать пенообразование и расход. Эти требования нельзя автоматически переносить на чистое масло для резьбонарезного станка, которое не разводят водой.
Ориентиром при подборе металлообрабатывающей жидкости служит ISO 6743-7. В рамках этой классификации для резьбонарезания выделяют неэмульсионные масла с EP-присадками. При закупке полезно проверить, указано ли в документации назначение для нарезания резьбы, подходит ли вязкость для операции и перечислены ли ограничения по материалам.
Как правильно подавать СОЖ при нарезке труб
Даже подходящий продукт не даст ожидаемого результата, если жидкость не доходит до контакта инструмента с трубой.
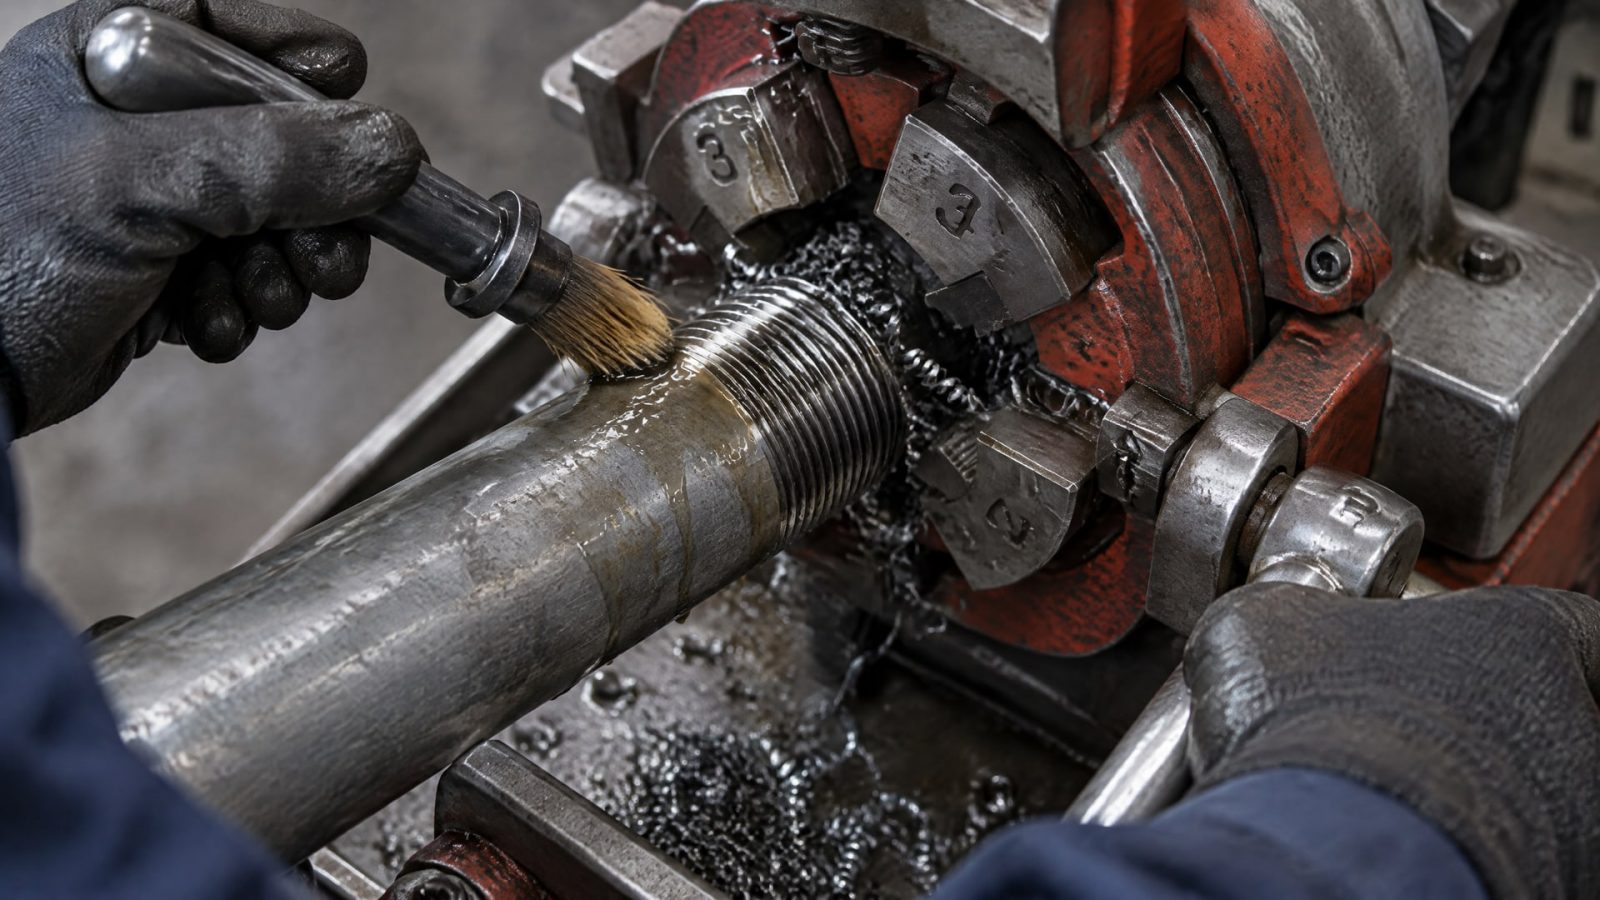
Масло должно попадать в зону резания, где возникают трение и нагрев. Если оно наносится мимо режущей кромки или подается нерегулярно, смазывание и охлаждение становятся менее эффективными.
Перед началом работы проверяют подачу жидкости и состояние режущего инструмента. Важно следить, чтобы состав не только присутствовал на поверхности трубы, но и поступал в область обработки. При тяжелом резании, например на нержавейке или толстостенной трубе, особенно важна противозадирная способность масла: риск заедания и повреждения кромки в таких условиях выше.
Если используют водосмешиваемую СОЖ, отдельно контролируют концентрацию. Недолив может усилить коррозию и износ инструмента, перелив связан с пенообразованием и перерасходом. Для неразбавляемого масла применяют другую логику: проверяют соответствие вязкости и назначения операции, опираясь на классы ISO VG и классификацию ISO 6743-7.
Признаки возможной проблемы с подачей или выбором состава:
на поверхности резьбы появились задиры или заметно ухудшилось качество обработки;
режущая кромка изнашивается быстрее обычного;
стружка задерживается в зоне контакта;
масло не поступает непосредственно к инструменту и заготовке;
жидкость применяется на материале трубы, для которого она не предназначена.
Эти признаки помогают сузить круг причин, но не заменяют осмотр инструмента и проверку режима обработки.
Как проверить выбор перед закупкой
Чтобы масло для резьбонарезного станка не стало источником повторяющихся дефектов, закупщику и инженеру важно согласовать выбор до заказа.
Сначала фиксируют материалы труб и операции: нарезают ли резьбу на черной стали, нержавейке или оцинковке, обрабатывают ли трубы для питьевой воды. Затем сверяют эти условия с назначением состава и его ограничениями.
Для неразбавляемого масла проверяют вязкостный класс и наличие указания на резьбонарезание. ISO VG 5, 7, 10, 15, 22 и 32 встречаются среди классов, применяемых в металлообработке, но выбор конкретного значения должен соответствовать операции. Классификация ISO 6743-7 помогает отделить специализированные жидкости для обработки металла от универсальных продуктов, не предназначенных для такого режима.
Для водосмешиваемой СОЖ нужно уточнить порядок контроля концентрации, поскольку недолив и перелив приводят к разным проблемам. Для труб питьевой воды дополнительно проверяют сертификацию NSF/ANSI 61 и 372. Если предприятие обрабатывает несколько материалов, полезно вести раздельный учет подходящих составов и не считать темное масло универсальным решением.
Перед закупкой проверьте:
указано ли в документации применение для нарезания резьбы;
подходит ли состав для материала трубы;
соответствует ли вязкость условиям обработки;
предусмотрен ли контроль концентрации, если СОЖ разбавляют водой;
есть ли сертификация NSF/ANSI 61 и 372, если обрабатывают трубы питьевой воды.
Такой порядок помогает сравнивать продукты по технической пригодности, а не только по стоимости канистры. При этом итоговый выбор сверяют со спецификацией станка, инструмента и самой жидкости.
Часто задаваемые вопросы
Любое ли масло подойдет для резьбонарезного станка?
Нет. При резьбонарезании жидкость должна снижать трение, отводить тепло, помогать вымывать стружку и защищать поверхность от задиров. Универсальное масло может не обеспечивать весь этот набор свойств. При выборе сверяют назначение продукта, его вязкость и совместимость с материалом трубы.
Почему портится резьба, если инструмент новый?
Новый инструмент не исключает дефекты. Причиной могут стать неподходящая СОЖ, недостаточная подача жидкости к зоне контакта или состав, не соответствующий материалу трубы. При повышенном трении растут нагрев и риск задиров, а качество поверхности ухудшается. Поэтому проверяют и инструмент, и масло, и подачу жидкости.
Какое масло использовать для оцинкованной трубы?
Для оцинкованных труб рассматривают низкосернистые или светлые составы, чтобы уменьшить риск нежелательной реакции с цинком и окрашивания поверхности. Темное серосодержащее масло, подходящее для углеродистой стали, не следует автоматически применять для оцинковки. Перед закупкой сверяют назначение состава с материалом трубы.
Какую СОЖ выбрать для труб питьевой воды?
Для резьбонарезания труб питьевой воды используют только масла с сертификацией NSF/ANSI 61 и 372. Обычные темные масла для этой задачи не подходят. При выборе проверяют, что сертификация относится именно к продукту и соответствует условиям его применения, а также учитывают материал трубы и требования к обработке.
Заключение
Дешевая СОЖ портит инструмент не из-за цены как таковой, а когда ее свойства и назначение не соответствуют резьбонарезанию, материалу трубы и условиям подачи. Подходящее масло снижает трение, помогает отводить тепло и стружку, а правильная вязкость и противозадирные свойства поддерживают качество резьбы. Поэтому при дефекте проверяют не только клупп или плашку, но и сам состав, его подачу и совместимость с трубой.
Следующий шаг для инженера и снабженца - описать материалы труб и условия обработки, затем сверить эти данные с назначением, вязкостью и ограничениями выбранной СОЖ. Для труб питьевой воды отдельно проверяют сертификацию NSF/ANSI 61 и 372. Такой подбор помогает избежать повторных дефектов и оценивать масло резьбонарезного станка по пригодности к работе, а не только по закупочной цене.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Изучите, как выбрать масло для нарезки резьбы на стальных трубах, учитывая его свойства, совместимость со станком и влияние на качество резьбы.
Масло для нарезки резьбы: улучшает качество, снижает износ инструмента и предотвращает задиры при обработке металлов.
Узнайте, почему доставка опасных грузов, таких как фтороуглеродные травители, требует особого подхода и какие правила необходимо соблюдать при их перевозке.