
Смазка для пищевого оборудования H1: защита от агрессивных моющих средств
Пищевое оборудование работает в условиях постоянного контакта с водой, щелочными и кислотными моющими растворами, что создает двойную угрозу для смазки: вымывание и химическое разложение. Категория NSF H1 гарантирует безопасность при случайном попадании смазки в пищу, но это лишь один из аспектов надежной защиты. Статья раскрывает, как правильно подобрать и применить пищевую смазку, чтобы она выдержала агрессивную мойку и сохранила функции защиты узлов оборудования в течение всего срока эксплуатации.
Закупщик, инженер или специалист по техническому обслуживанию найдут здесь практические критерии выбора: от расшифровки стандартов до рекомендаций по минимальному нанесению и проверке стойкости к химическим средам.
Что означает NSF H1 и почему этого недостаточно для защиты от мойки
Категория NSF H1 определяет, что смазка может находиться в контакте с пищей в количестве не более 10 мг/кг (10 ppm).
Это означает не полный запрет, а допуск на случайное попадание, что делает такие смазки безопасными для производств, где узлы оборудования могут соприкасаться с едой. Однако регистрация H1 говорит только о том, что состав одобрен на основе разрешенных ингредиентов, а не о том, насколько смазка устойчива к вымыванию горячей водой, щелочами или кислотами.
На практике в пищевой зоне встречаются два разных сценария. В первом узел смазывается редко и находится в контролируемых условиях - здесь H1-статус решает задачу полностью. Во втором узел подвергается регулярной агрессивной мойке (CIP-процесс), и смазка должна не просто быть безопасной, но и оставаться на месте при давлении горячей воды и контакте с дезинфицирующими растворами. Здесь NSF H1 - необходимое, но не достаточное условие. Необходимо дополнительно проверить водостойкость, химическую стойкость и рабочий температурный диапазон.
Стандарт ISO 21469 уточняет требования к гигиеничности смазочных материалов, используемых в зонах риска контакта с продуктом. H1-регистрация и соответствие ISO 21469 часто идут вместе, обеспечивая полный набор гарантий: смазка безопасна при случайном попадании в пищу и стабильна в условиях производственной санитарии.
Как защитить узлы от вымывания при CIP-мойке
CIP (Clean in Place) - система автоматической горячей мойки оборудования без разборки.
На узлы оборудования воздействуют потоки горячей воды (часто до 80 °C и выше), щелочные растворы для расщепления жира и кислотные средства для удаления минеральных отложений. В такой среде обычная пластичная смазка может вымыться полностью за несколько циклов.
Защита от вымывания начинается с выбора правильного загустителя. Алюминиевый комплекс хорошо держится в условиях влажности и обладает стойкостью к водному воздействию лучше, чем литиевые загустители. Для экстремальных условий (высокая температура плюс агрессивная мойка) применяют синтетические фторированные масла с загустителем на основе PTFE или PFPE - такие смазки выдерживают не только механическое вымывание, но и химическое разложение в присутствии щелочей и кислот.
Класс консистенции NLGI также влияет на удержание смазки. NLGI 1 более текучее, чем NLGI 2, и может вымываться быстрее, но лучше проникает в зазоры узлов при низких температурах. NLGI 2 держится дольше, но требует достаточного зазора для нанесения. Выбор между ними зависит от конструкции узла и интенсивности мойки.
Вязкость базового масла (ISO VG) тоже важна. Масла класса ISO 68 или ISO 150 используют в смазках для узлов с малыми зазорами, где требуется проникновение, а ISO 460 и выше - для узлов, где нужна плотная защитная пленка. В CIP-условиях более вязкое масло держится лучше, но его сложнее наносить и оно медленнее действует при холодном пуске.
Минимальное нанесение как ключ к безопасности и эффективности
Парадокс пищевого производства: чем меньше смазки на узле, тем ниже риск загрязнения продукта, но смазка должна выполнять свою функцию.
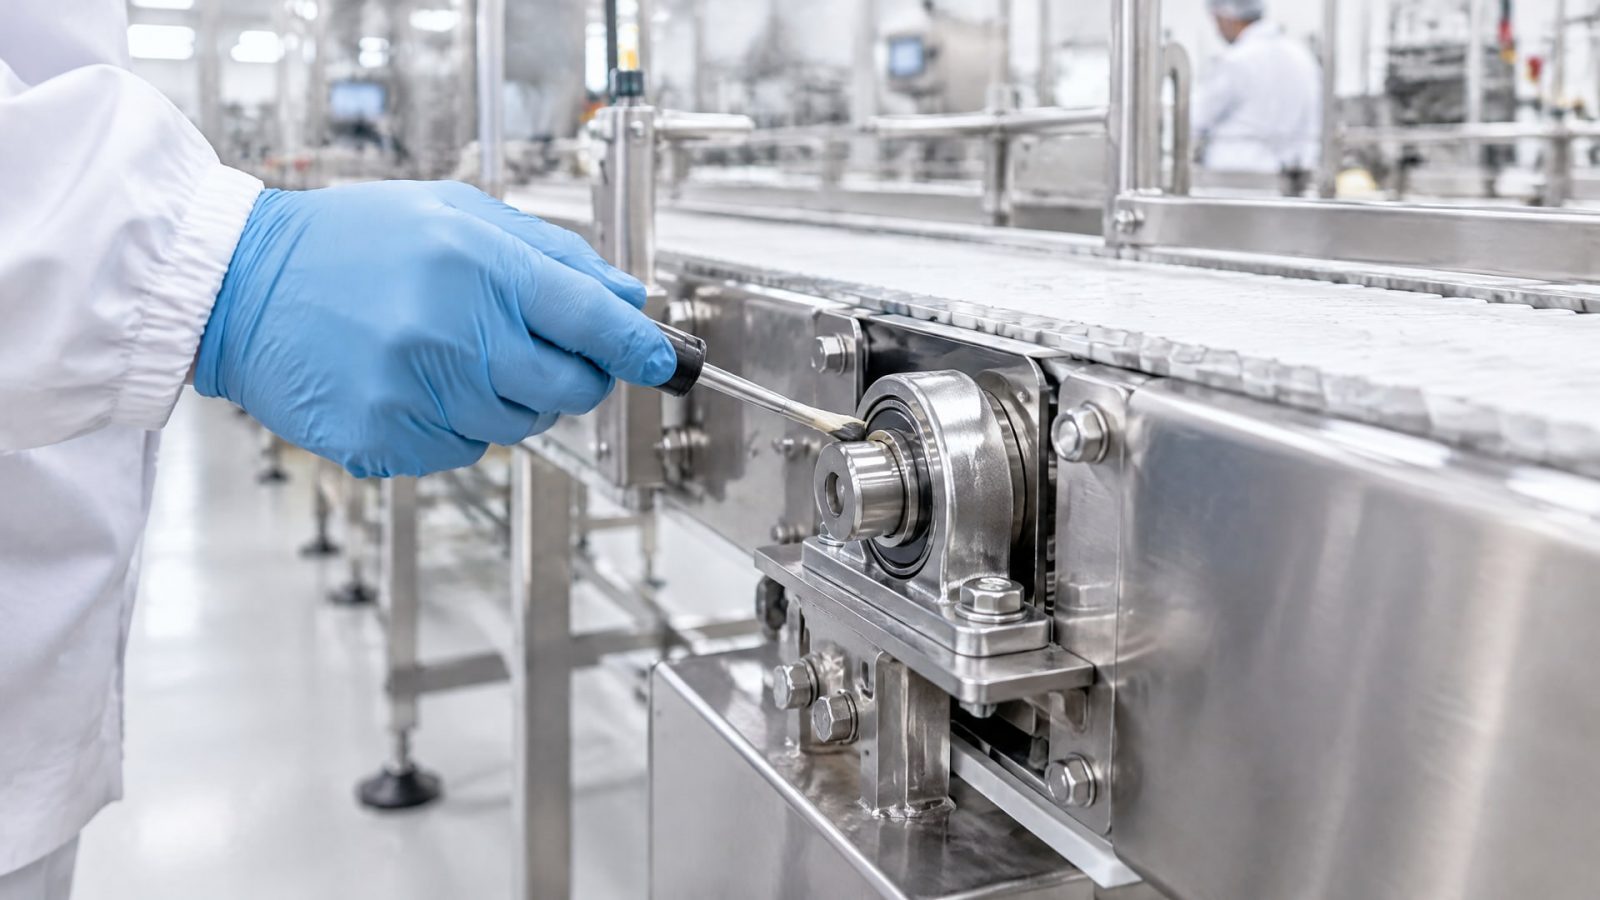
Источники по NSF H1 прямо рекомендуют наносить смазку в минимально необходимом количестве для достижения технического эффекта. Это одновременно решает две задачи: снижает риск случайного попадания в пищу (точка 10 мг/кг становится практически недостижимой) и экономит материал при регулярной мойке, когда избыток все равно вымывается.
На практике это означает точечное нанесение смазки на трущиеся поверхности с последующей сборкой узла, а не нанесение "с запасом". Если смазка наносится в подшипник, рекомендуется заполнить только половину или две трети полости, оставляя место для избытка смазки выйти при вращении. После первого запуска узла излишки удаляют, а остаток закрывает рабочие поверхности защитной пленкой.
Для узлов с направляющими, цепями или зубчатыми передачами, работающими в пищевой зоне, применяют аэрозольные смазки или смазки-концентраты, дозируемые по точкам. Это исключает случайное загрязнение смазкой других участков оборудования и упрощает контроль расхода. Минимальное нанесение также означает, что при регулярной мойке смазка дольше остается эффективной, так как вымывается равномерно, а не вся сразу.
Стандарты и регистрации: как читать паспортные данные
Выбор пищевой смазки для мойки начинается с проверки документов.
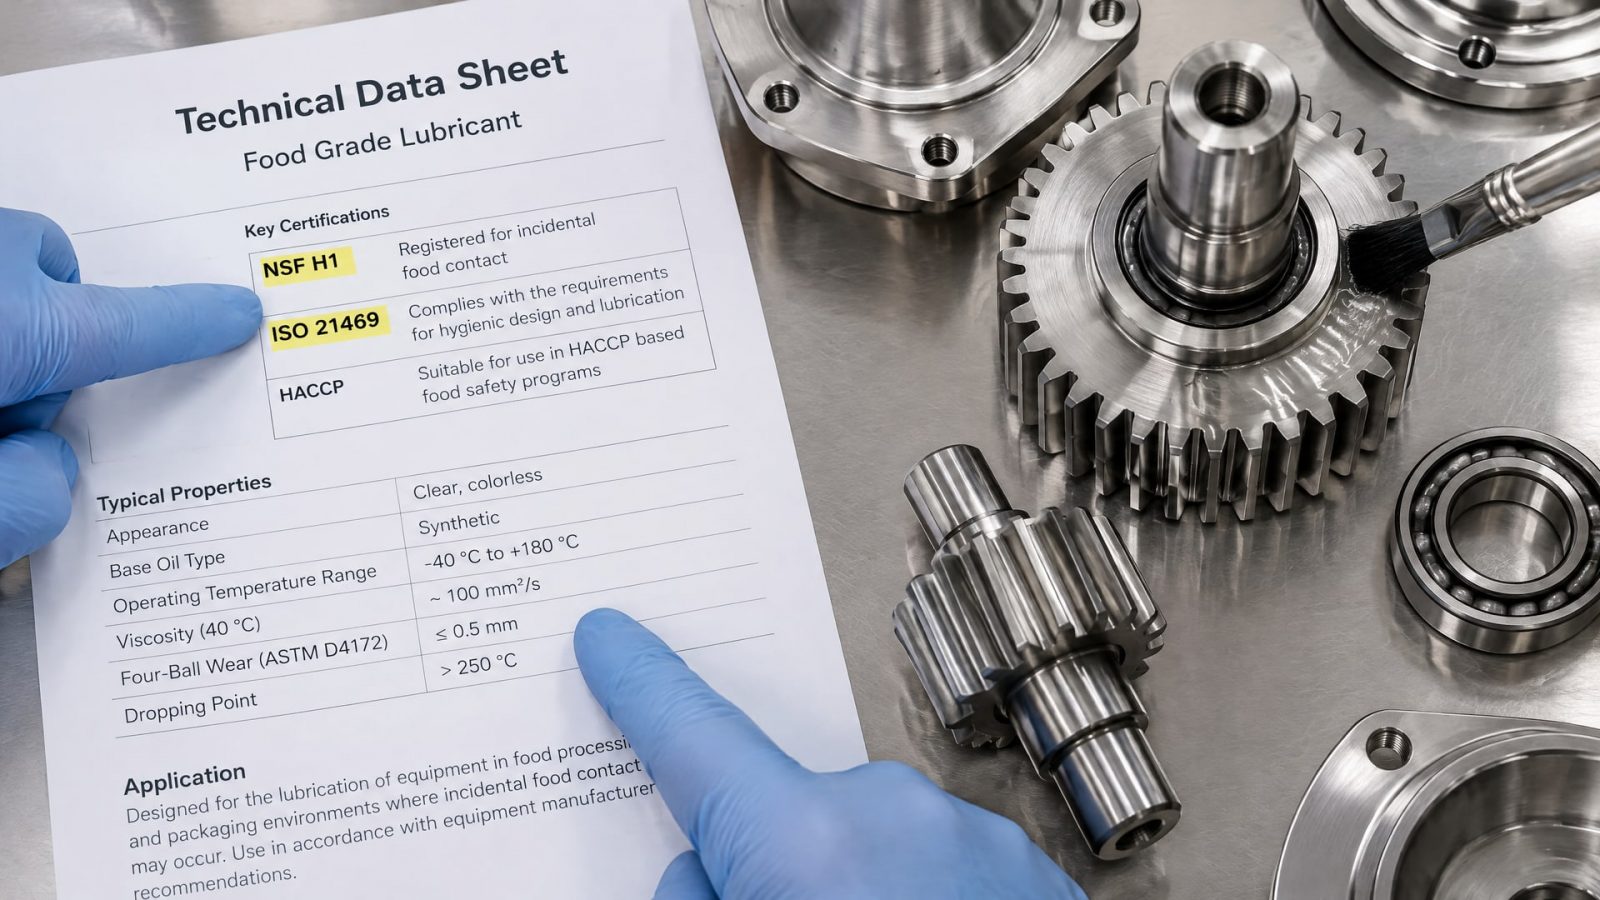
На карточке товара или в техническом паспорте (TDS, Technical Data Sheet) должны быть указаны:
NSF H1 - обязательное условие для пищевой зоны.
ISO 21469 - дополнительное подтверждение гигиенических требований к смазочному материалу, используемому в зонах с риском контакта с продуктом.
NLGI-класс - консистенция смазки (0, 1, 2 и т.д.); для мойки рекомендуется NLGI 1–2, так как более мягкие классы (NLGI 0) могут быстро вымываться, а более жесткие (NLGI 3) сложнее наносить.
ISO VG вязкости базового масла - например, ISO 68, ISO 150, ISO 460; показывает, насколько "жидкое" или "густое" масло, на котором сделана смазка.
Тип загустителя - алюминиевый комплекс, кальциевый сульфонат, PTFE, PFPE. Для CIP-условий предпочтительны алюминиевый комплекс, PTFE или синтетические фторированные варианты.
Температурный диапазон - например, -40 до +100 °C или -40 до +250 °C для специальных высокотемпературных смазок. Важно, чтобы верхняя температура превышала максимальную температуру цеха и теплоты, выделяемой в узле.
Водостойкость и chemical resistance - в технических данных должны быть указаны устойчивость к воде, щелочам и кислотам (часто записывается как "washout resistance", "water resistance" или оценка по шкале).
На практике закупщик не должен полагаться только на слово "food grade" или "пищевая смазка". Если в паспорте не указаны NLGI, ISO VG, тип загустителя и отдельно подтверждена стойкость к мойке и химическому воздействию, это означает, что производитель либо не предоставляет полной информации, либо смазка не предназначена для условий интенсивной мойки.
Выбор смазки для разных типов узлов в условиях мойки
В пищевом оборудовании разные узлы требуют разного подхода.
Направляющие и скольжение часто работают в условиях низких нагрузок, но высокой влажности и регулярного контакта с моющими средствами. Для них подходят смазки средней консистенции (NLGI 1–2) на основе минерального масла ISO 68–150 с алюминиевым комплексом. Такая смазка держится на поверхности достаточно долго, но легко наносится без полной разборки узла.
Подшипники в зонах с CIP-мойкой требуют большей внимательности. Если подшипник закрытый, внутри него создается герметичная среда, и смазка там остается защищенной от прямого воздействия моющих средств. В этом случае можно использовать стандартную H1-смазку NLGI 2 с хорошей адгезией (способностью прилипать к поверхности). Если подшипник открытый или сильно вибрирует, он может "потеть" смазкой, и часть ее вымывается при мойке - здесь нужна смазка с усиленной водостойкостью и более высокой вязкостью базового масла.
Цепи и зубчатые передачи - особый случай. Они работают при повышенных температурах из-за фрикционного выделения тепла, и смазка должна быть более текучей (для проникновения в звенья цепи), но одновременно водостойкой. Для таких узлов применяют смазки ISO VG 150–220 с синтетическим базовым маслом и PTFE-загустителем, что обеспечивает устойчивость к мойке и температурным колебаниям.
Болтовые соединения и резьбы, работающие в условиях влажности и вибрации, подвержены фреттингу - микросдвигам, вызывающим коррозию. Для защиты в пищевой зоне используют пастообразные смазки (NLGI 3) с высокой адгезией, которые образуют устойчивую к смыванию пленку. При регулярной мойке такие смазки необходимо проверять визуально и подновлять раз в 3–6 месяцев.
Защита от химического воздействия: щелочи, кислоты и окисление
Вымывание - не единственная угроза для смазки в CIP-среде.
Щелочи размягчают некоторые типы загустителей, вызывая разделение смазки (вытекание масла из загустителя). Кислоты могут вступать в реакцию с компонентами смазки, вызывая ее окисление и потерю смазывающих свойств. Вода ускоряет гидролиз, особенно если в смазке присутствуют остатки катализаторов производства.
Для защиты от щелочей и кислот используют смазки на основе синтетических фторированных масел (PFPE) с соответствующими загустителями. Такие смазки имеют химическую инертность: они не реагируют ни с щелочами, ни с кислотами, оставаясь стабильными в широком диапазоне pH. Температурный диапазон синтетических пищевых смазок часто доходит до +250 °C, что обеспечивает защиту от теплового старения при мойке горячей водой (70–90 °C).
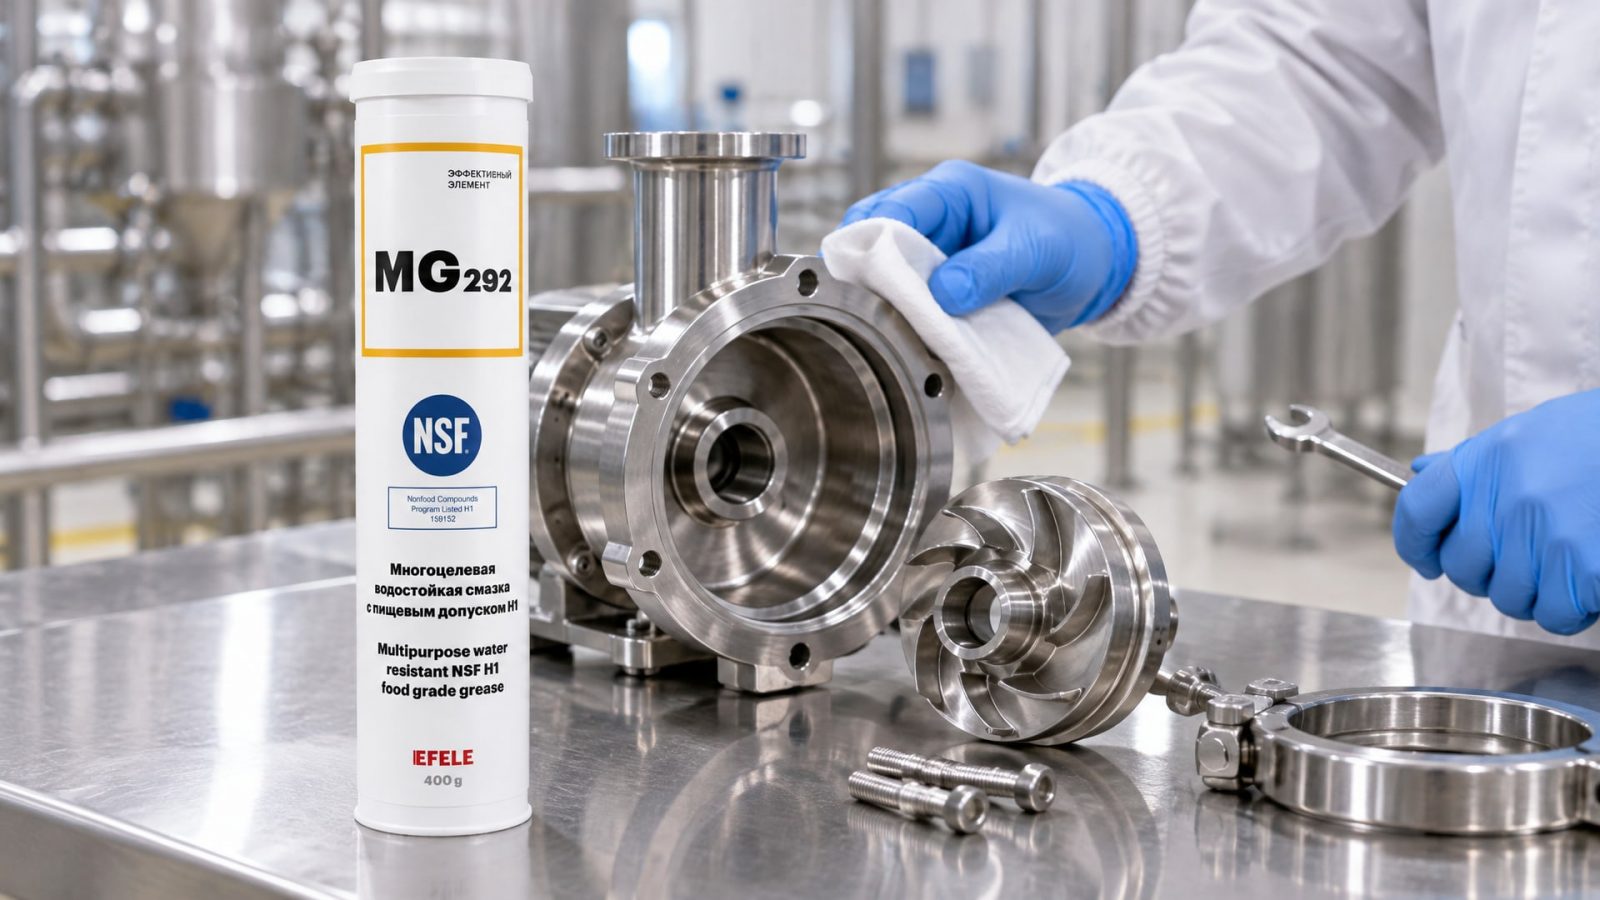
На практике при выборе смазки для условий с регулярной мойкой рекомендуется смотреть на наличие явно указанной химической стойкости в паспорте. Если производитель подтверждает устойчивость к щелочам (pH 12–14) и кислотам (pH 2–3), это значит, что смазка прошла соответствующие испытания и будет надежна в условиях CIP-процесса. Защита оборудования от агрессивных моющих средств, таких как используемые в CIP-мойке, требует применения водостойких смазок с пищевым допуском NSF H1; в практике ремонтных служб и на линиях фасовки прижилась EFELE MG-292, которая обладает высокой устойчивостью к смыванию водой и агрессивным средам благодаря алюминиевому комплексу и синтетическому базовому маслу.
Практические ошибки при подборе и применении пищевых смазок
Первая ошибка - путаница между H1 и H2.
H1 допускает случайный контакт с пищей, H2 означает, что контакт с пищей запрещен полностью (это смазки для зон без контакта: электрооборудование, редукторы в отдельных помещениях). Применить H2-смазку в пищевой зоне равносильно нарушению требований гигиены, даже если смазка технически работает лучше.
Вторая ошибка - переоценка NLGI. Класс консистенции влияет на форму смазки (паста, полугвердая, твердая), но не определяет водостойкость и адгезию. NLGI 2 не означает, что смазка лучше держится при мойке - все зависит от типа загустителя и базового масла. Смазка NLGI 2 на литиевой основе может вымыться быстрее, чем смазка NLGI 1 с алюминиевым комплексом.
Третья ошибка - игнорирование температурного диапазона. Если смазка рассчитана на максимум +100 °C, а линия фасовки работает при +70 °C в условиях интенсивной мойки горячей водой, смазка может начать окисляться и терять свойства. Рекомендуется выбирать смазку с запасом по верхней температуре минимум в 10–20 °C.
Четвертая ошибка - применение общей смазки вместо специализированной. "Пищевая смазка" звучит универсально, но на деле смазка для подшипников скольжения вальцов может быть неподходящей для редукторов цепных приводов. Нужно точно знать, для какого типа узла и каких условий подходит конкретная смазка.
Пятая ошибка - отсутствие перепроверки при смене поставщика. Если закупщик ранее использовал смазку одного производителя, а потом переходит на другого с тем же названием (например, "пищевая смазка NLGI 2"), это не гарантирует совместимость. Тип загустителя, вязкость масла и химическая стойкость могут сильно отличаться. Важно потребовать актуальный паспорт и сравнить параметры перед применением.
Часто задаваемые вопросы
Может ли смазка NSF H1 использоваться без регистрации ISO 21469?
NSF H1 гарантирует безопасность при случайном контакте с пищей, но ISO 21469 добавляет требования к гигиеничности и стабильности в условиях производства. Формально H1 достаточна, но для критичных узлов в пищевой зоне рекомендуется наличие обеих регистраций. Это повышает уровень контроля и доказывает, что смазка прошла микробиологическое тестирование.
Какой NLGI выбрать для узла, работающего при CIP-мойке?
NLGI 1–2 - оптимальный диапазон. NLGI 2 держится при мойке дольше, но требует достаточного зазора для нанесения. NLGI 1 легче наносится, но может вымываться чаще. Точный выбор зависит от конструкции узла: если зазор менее 1 мм, выбирайте NLGI 1; если более 2 мм и узел критичен к фреттингу, предпочтите NLGI 2.
Сколько раз в год нужно перенаносить смазку в узлах, работающих при CIP-мойке?
Это зависит от интенсивности мойки и типа загустителя. При ежедневной мойке узлов с алюминиевым комплексом или PTFE обычно требуется перенанесение каждые 1–3 месяца. Смазки на синтетических фторированных маслах держатся дольше - до 4–6 месяцев. Точный интервал определяется визуальным контролем: если смазка потускнела или исчезла на поверхности узла, пришло время ее подновить.
Можно ли использовать обычное минеральное масло вместо пищевой смазки, если узел редко контактирует с пищей?
Нет. Даже "редкий" контакт требует H1-регистрации. Обычное минеральное масло не гарантирует отсутствие токсичных примесей и не прошло гигиенического тестирования. Если узел находится в пищевой зоне, обязательна смазка с подтвержденным допуском H1.
Почему смазка вымывается, если она обозначена как water-resistant?
"Water-resistant" означает устойчивость к влажности и случайному контакту с водой, но не гарантирует стойкость к высокому давлению горячей воды при CIP-мойке. Для таких условий ищите смазку с явно указанной "CIP-capability" или "washout-resistant after 100 cycles" (стойкость к вымыванию в течение 100 циклов мойки).
Заключение
Пищевая смазка с допуском NSF H1 - это не просто безопасный для здоровья материал, а решение, которое должно одновременно защищать оборудование от износа и выдерживать агрессивное воздействие моющих средств. Выбор смазки требует внимания к деталям: типу загустителя, вязкости базового масла, температурному диапазону и подтвержденной стойкости к вымыванию и химическому воздействию.
Закупщик или инженер должны требовать полный паспорт с указанием NLGI, ISO VG, регистраций H1 и ISO 21469, а также проверять водостойкость и химическую стойкость перед применением в условиях CIP-мойки. Минимальное нанесение смазки и регулярный контроль ее состояния - простые, но действенные меры, которые продлевают срок безопасной работы оборудования и снижают риск загрязнения продукции.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как предотвратить коррозию металлических деталей автомобиля весной, используя научный подход к антикоррозийной защите.
Узнайте, почему крепление пластиковых деталей анаэробными фиксаторами может быть неэффективным и даже опасным.
Узнайте, как контролировать бактерии в СОЖ, чтобы избежать простоев и продлить срок службы оборудования. Методы тестирования и стратегии биостойкости.