
Смазка и качество продукции: как смазки H1 снижают риск загрязнения
Смазки H1 снижают риск загрязнения продукции в узлах, откуда состав может случайно попасть на пищевой продукт. Такой допуск выбирают для оборудования, где контакт не планируется, но возможен при нормальной работе, например из-за утечки, разбрызгивания или образования масляного тумана. H1 не означает, что смазку можно намеренно добавлять в продукт или что она полностью безвредна при употреблении.
Для инженеров, технических специалистов и снабженцев важно учитывать не только допуск, но и место применения, условия эксплуатации и порядок контроля. Разберем, как смазки H1 связаны с HACCP, какие ограничения нужно учитывать при оценке риска и как включить выбор смазочного материала в рабочие процедуры предприятия.
Что означает H1 и как смазка влияет на качество продукции
Классификация H1 относится к смазкам, которые допускают при вероятности случайного контакта с пищей.
Контакт не должен быть штатным или намеренным: состав применяют в узлах оборудования, где при обычной работе возможно его непреднамеренное попадание на продукт. Поэтому обозначение H1 помогает управлять риском, но не заменяет технические меры, предотвращающие утечки и разбрызгивание.
Для H1 в США базовым нормативным требованием служит 21 CFR 178.3570. Этот раздел задает перечень допустимых компонентов для пищевых смазок. Указанный для случайного попадания предел составляет до 10 ppm, что соответствует 0,001%, или 10 мг/кг. Эти значения описывают ограниченный случайный контакт, а не допустимую норму намеренного внесения смазки в продукт.
Термин Food Grade корректно использовать применительно к продуктам категории H1, а не ко всем смазкам, которые в бытовом или коммерческом описании называют пищевыми. Проверять нужно конкретный допуск и назначение смазки, а не только формулировку на упаковке или в каталоге. При этом H1 не является характеристикой самого оборудования: допуск относится к смазочному материалу.
Важно также не смешивать классификации. H2 предназначена для зон, где контакт с пищей запрещен, а H1 выбирают при возможности случайного контакта. Обозначение 3H относится к разделительным агентам для прямого контакта и не означает то же самое, что H1. Для инженера практический вывод прост: сначала определяют вероятность контакта с продуктом, затем проверяют, подходит ли выбранная категория для конкретного узла.
Как смазка и качество продукции связаны с HACCP
В HACCP смазку рассматривают как один из факторов, способных повлиять на безопасность продукции.
Наличие H1 помогает снизить последствия возможного случайного попадания, но само по себе не закрывает риск. Предприятие по-прежнему оценивает опасности, определяет меры контроля, организует мониторинг, предусматривает корректирующие действия и ведет записи.
Оценку начинают с маршрута возможного загрязнения. Инженер проверяет, может ли смазка попасть на продукт через утечку, капли, разбрызгивание или масляный туман. Затем учитывает расположение узла относительно открытого продукта и то, как меняется риск при эксплуатации, обслуживании и мойке. Если вероятность контакта существует, для такого узла рассматривают H1; если контакт исключен, выбор категории делают с учетом фактической зоны риска.
Предел случайного попадания H1-смазки указывается как 10 ppm, то есть 0,001% или 10 мг/кг. Это значение нельзя использовать как целевой уровень загрязнения или как разрешение допускать регулярное попадание смазки в продукт. Если риск можно устранить конструктивно, настройкой обслуживания или контролем утечек, категория H1 не должна становиться единственной мерой защиты.
В программе HACCP фиксируют, где применяются H1-смазки, как проверяют состояние узлов и кто отвечает за контроль. Для аудита важны не только записи о смазочном материале, но и подтверждение выполнения процедур: оценки опасностей, мониторинга и действий при отклонениях. Так допуск H1 становится частью системы управления риском, а не отдельной отметкой в документации.
Как выбрать смазки H1 для конкретного оборудования
Подбирать H1 нужно по зоне риска и условиям работы узла, а не автоматически для всего предприятия.
На выбор влияют скорость, нагрузка, температура, контакт с водой и химией мойки, совместимость с уплотнениями и доступность повторной смазки. Если эти параметры не учесть, наличие H1 не гарантирует, что продукт подходит механически и эксплуатационно.
До закупки полезно составить перечень узлов, где возможен случайный контакт, и сверить требования оборудования с характеристиками смазки. Для масел одним из параметров подбора служит вязкость по ISO VG; для смазок и масел также оценивают водостойкость и стойкость к мойке. Класс NLGI описывает консистенцию пластичной смазки, но не подтверждает пищевой допуск и не показывает уровень риска загрязнения.
На участках с водой и регулярной мойкой нужно учитывать вероятность вымывания смазки и повторного попадания остатков на продукт. В таком случае одновременно решают две задачи: выбирают подходящий для узла материал и проверяют, как организованы нанесение, обслуживание и уборка излишков после сборки. H1 не компенсирует неверный подбор по нагрузке или режиму работы.
Когда в одном узле возможен контакт с пищей, а в соседнем его нет, закупщику важно сверять категорию каждого продукта со спецификацией участка. Для снижения риска ошибочного применения H1 можно предусматривать на всем участке, где вероятна путаница между H1 и H2. Это организационная мера: она уменьшает вероятность человеческой ошибки, но не отменяет маркировку, хранение и контроль применения.
Как включить H1-смазку в производственные процедуры
Допуск нужно поддерживать не только при закупке, но и на этапах хранения, выдачи и нанесения.
Смазки следует маркировать так, чтобы персонал мог отличить H1 от H2 и других материалов, а порядок хранения должен предотвращать перекрестное загрязнение. Работникам важно объяснить, для каких узлов предназначен каждый продукт и что делать при обнаружении утечки.
Учет смазок связывают с документацией HACCP и обслуживанием оборудования. В записях фиксируют применяемые материалы, места использования, проверки состояния узлов и действия при отклонениях. Если обнаружено попадание смазки в продукт, H1 не служит основанием игнорировать событие: предприятие действует по установленной процедуре оценки и корректирующих мер.
Отдельно оценивают гигиену производства и обращения со смазкой. ISO 21469 устанавливает требования, связанные с гигиеной производства и обращения со смазочными материалами, которые могут случайно контактировать с продуктом. Поэтому для гигиенической уверенности проверяют не только H1, но и наличие сертификации или листинга по ISO 21469, если это требуется системой предприятия.
Даже при использовании H1 ключевыми остаются профилактика утечек, правильное обслуживание и контроль состояния оборудования. При переходе на новый материал проверяют его пригодность для конкретного узла и обновляют внутренние перечни и инструкции. Такой порядок помогает связать технический выбор смазки с ежедневной практикой персонала, а не оставлять его только в документах закупки.
Где применять H1-смазку и как учитывать условия эксплуатации
Основной повод выбрать H1 - возможность случайного контакта смазки с продуктом при штатной работе оборудования.
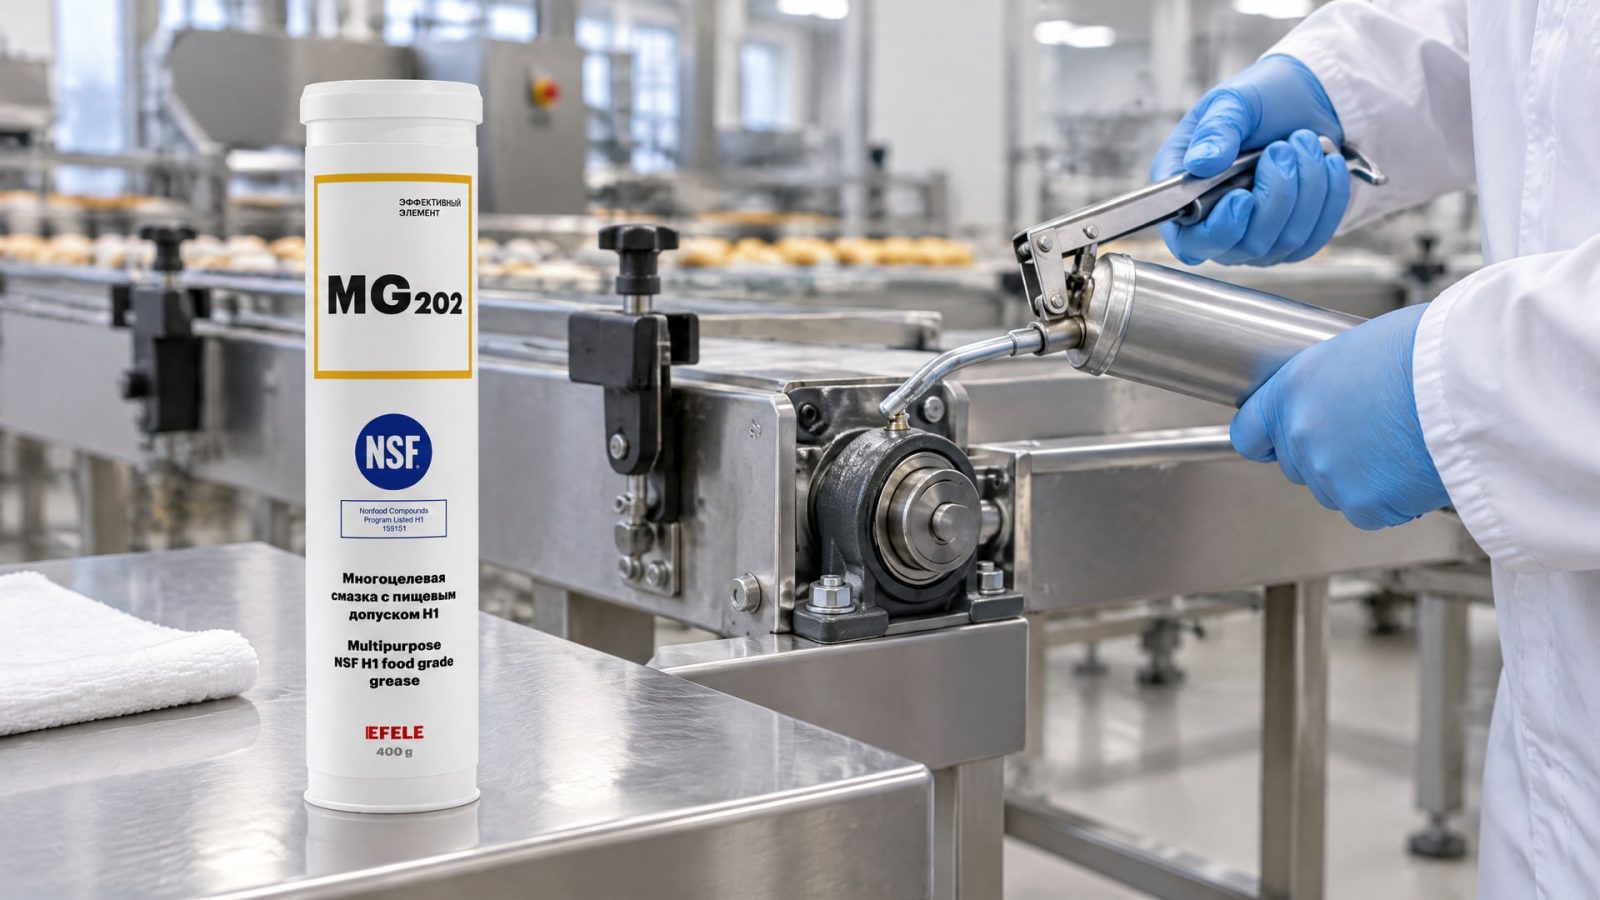
При этом технические причины отказа узла остаются важными: смазочный материал должен соответствовать скорости, нагрузке, температурному режиму и условиям мойки. Следовательно, пищевой допуск и эксплуатационная пригодность проверяются отдельно.
Если узел регулярно контактирует с водой или химией мойки, учитывают водостойкость и стойкость к мойке. Если возникает фреттинг или затруднен холодный пуск, оценивают требования к смазыванию конкретного узла и сверяют их со спецификацией продукта. Нельзя делать вывод о пригодности только по тому, что смазка имеет категорию H1: эта категория касается вероятности случайного контакта с пищей, а не всех механических характеристик.
Для узлов, где требуется пластичная смазка H1, в перечне решений есть EFELE MG-202 с допуском NSF H1. При выборе между вымыванием смазки, фреттингом и затрудненным холодным пуском сначала определяют, какое условие ограничивает работу узла, а затем проверяют соответствие материала требованиям оборудования. H1 в этом случае помогает учесть риск случайного контакта, но не заменяет оценку условий эксплуатации.
При планировании применения важно также учитывать частоту и доступность повторной смазки. Если обслуживать узел сложно, это влияет на выбор продукта и график контроля, но не означает, что допустимо реже проверять оборудование. Для снабженца практический следующий шаг - запросить спецификацию и документы на продукт, сопоставить их с требованиями узла и закрепить место применения в перечне смазочных материалов предприятия.
Часто задаваемые вопросы
Можно ли считать H1-смазку полностью безопасной для употребления?
Нет. H1 допускает только случайный, неумышленный контакт в ограниченном количестве. Указанный предел составляет до 10 ppm, или 0,001%, что соответствует 10 мг/кг. Эти значения не разрешают намеренно добавлять смазку в пищу и не отменяют мер по предотвращению загрязнения.
Нужна ли программа HACCP, если на оборудовании используют H1?
Да. H1 помогает снизить риск последствий случайного контакта, но не заменяет оценку опасностей, контроль, мониторинг и ведение записей. Предприятие должно учитывать расположение узлов, возможные пути попадания смазки в продукт и действия персонала при обнаружении утечки или другого отклонения.
Чем H1 отличается от H2?
H1 применяют там, где случайный контакт с пищей возможен, хотя он не планируется. H2 предназначена для узлов и зон без такого риска, где контакт с пищей запрещен. Поэтому категории выбирают по фактическому расположению оборудования и вероятности попадания смазки на продукт, а не по принципу «более строгой» маркировки.
Подтверждает ли ISO 21469 пищевой допуск H1?
ISO 21469 связан с гигиеническими требованиями к производству и обращению со смазками, у которых возможен случайный контакт с продуктом. Он не заменяет проверку категории H1 и назначения материала. При подборе изучают документы на конкретную смазку и требования системы пищевой безопасности предприятия.
Заключение
Смазки H1 помогают снизить риск загрязнения продукции в узлах, где возможен случайный контакт смазочного материала с пищей. Для этого необходимо правильно определить зоны риска, выбрать подходящую для оборудования смазку и встроить ее применение в процедуры HACCP. Сам допуск не отменяет профилактику утечек, контроль состояния узлов и обучение персонала.
Следующий шаг для предприятия - составить перечень оборудования с вероятным контактом смазки и продуктовой зоны, затем сверить категорию и эксплуатационные характеристики применяемых материалов со спецификациями узлов. Результаты оценки нужно закрепить в документации, инструкциях по хранению и нанесению, а также в порядке мониторинга и корректирующих действий.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Запах СОЖ: что делать, если эмульсия испортилась? Узнайте, как оценить состояние жидкости, устранить бактерии и восстановить СОЖ без полного слива.
Узнайте, как осуществить переход с индустриальных на пищевые масла без сбоев, оценив риски загрязнения и выбрав оптимальный метод очистки системы.
Узнайте, в какую сторону откручивается гайка и как безопасно снять закисший крепеж, используя проверенные методы и средства.