
СОЖ для шлифовки нержавеющей стали: как добиться чистой поверхности
Чистая поверхность после шлифовки нержавейки зависит не только от состава СОЖ. На пятна и разводы влияют перегрев детали, загрязненность рабочей жидкости, подача в зону контакта и состояние абразивного круга. Чтобы снизить риск дефектов, нужно одновременно контролировать эти параметры и подбирать режим под материал и этап обработки.
Статья поможет инженерам, техническим специалистам и снабженцам разобраться, как выбрать СОЖ для шлифования, проверить концентрацию и настроить ее подачу. Также рассмотрим причины следов на поверхности и ориентиры по режимам финишной обработки.
Почему появляются пятна после шлифовки нержавейки
Следы на поверхности могут возникать по нескольким причинам одновременно.
Нержавеющая сталь склонна к наклепу и плохо отводит тепло, поэтому при шлифовании важны охлаждение и контроль тепловой нагрузки. Если зона контакта перегревается, на поверхности могут появиться прижоги, а шероховатость станет нестабильной.
Пятна после шлифовки нержавейки не доказывают, что выбрана неподходящая СОЖ. Причиной может быть загрязненная жидкость, засаленный или затупившийся круг, неверное направление подачи либо слишком агрессивный режим. Поэтому перед заменой состава стоит проверить весь процесс, а не только бак с жидкостью.
Как отличить причины дефекта
Сначала оцените расположение следов. Неравномерные пятна и разводы могут быть связаны с тем, что СОЖ не попадает в зону контакта или неравномерно промывает поверхность. Прижог указывает на чрезмерную тепловую нагрузку, но сам по себе не позволяет установить ее источник: проверьте режим, круг и интенсивность охлаждения.
Полезно последовательно проверить:
Попадает ли струя непосредственно в место контакта абразива и детали.
Достаточен ли расход жидкости для конкретной операции.
Нет ли загрязнений в СОЖ и системе циркуляции.
Не засалился ли круг и подходит ли он для обрабатываемой стали.
Не завышены ли глубина резания и продолжительность контакта круга с поверхностью.
Почему важны охлаждение и смазывание
Мокрое шлифование помогает отводить тепло и получать более ровную поверхность. Но одного увеличения объема подачи недостаточно: при неверном направлении потока жидкость может не достигать зоны контакта. Для круглошлифования приводят ориентир по подаче 20-40 л/мин, при этом струю направляют прямо к месту соприкосновения круга и заготовки.
СОЖ должна не только охлаждать, но и обеспечивать смазывающий эффект. Если поверхность остается загрязненной, а подача жидкости и чистота системы в порядке, проверьте круг и режим. Такой порядок диагностики позволяет не менять состав вслепую и искать причину по параметрам, которые действительно влияют на результат.
Как выбрать СОЖ для шлифования нержавеющей стали
Выбор начинают с операции и требуемого качества поверхности.
Для чистового шлифования нержавейки часто рассматривают водные синтетические и полусинтетические составы: они обеспечивают теплоотвод, а при подходящем режиме помогают поддерживать чистоту детали. Масляная СОЖ может применяться в отдельных условиях, но сама по себе не гарантирует отсутствия пятен.
В подборе важно учитывать не только материал, но и этап обработки. Для чистовой шлифовки и более тяжелого режима могут требоваться разные характеристики жидкости и концентрации. Поэтому параметры, подходящие для токарной операции, нельзя автоматически переносить на шлифование.
Концентрация зависит от задачи
Для чистовой обработки нержавеющей стали часто указывают концентрацию СОЖ 2-5%. Для других составов и более тяжелых режимов встречаются диапазоны 5-7% и 5-10%. Эти значения не противоречат друг другу: концентрация зависит от состава, условий обработки и рекомендаций для конкретной жидкости.
Повышать концентрацию наугад не стоит. Избыточная концентрация может ухудшить промывку зоны шлифования и оставить пленку или следы. Если после перехода на новую смесь появились разводы на нержавейке, проверьте концентрацию, способ приготовления рабочей жидкости и подачу, прежде чем менять режим целиком.
Для операций, где важны чистота поверхности и устойчивый теплоотвод, используют полусинтетическую СОЖ EFELE CF-622. При подборе ее, как и любого рабочего состава, соотносят с операцией и рекомендованной концентрацией: один только выбор жидкости не компенсирует загрязнение системы, плохую подачу или засаленный круг.
Что проверить при подборе
Сверьтесь с технической документацией состава и оцените, подходит ли он для шлифования нержавеющей стали, а не только для металлообработки в целом. Затем проверьте возможность поддерживать необходимую концентрацию и чистоту в существующей системе. Если требования к поверхности высоки, тестируйте жидкость на реальной операции и оценивайте не один показатель, а состояние поверхности, наличие пятен и устойчивость процесса.
При выборе также учитывают, насколько удобно контролировать рабочую жидкость и очищать систему. Для снабженца важны стабильность поставок и предсказуемый расход, а для инженера - соответствие состава задаче и возможность обеспечить нужные условия обработки. Решение о переходе принимают по результатам проверки на конкретной детали, а не по общему утверждению, что более масляная или более концентрированная СОЖ всегда дает лучший результат.
Как настроить подачу СОЖ и проверить концентрацию
Для качества поверхности важны точка подачи, расход и стабильность потока.
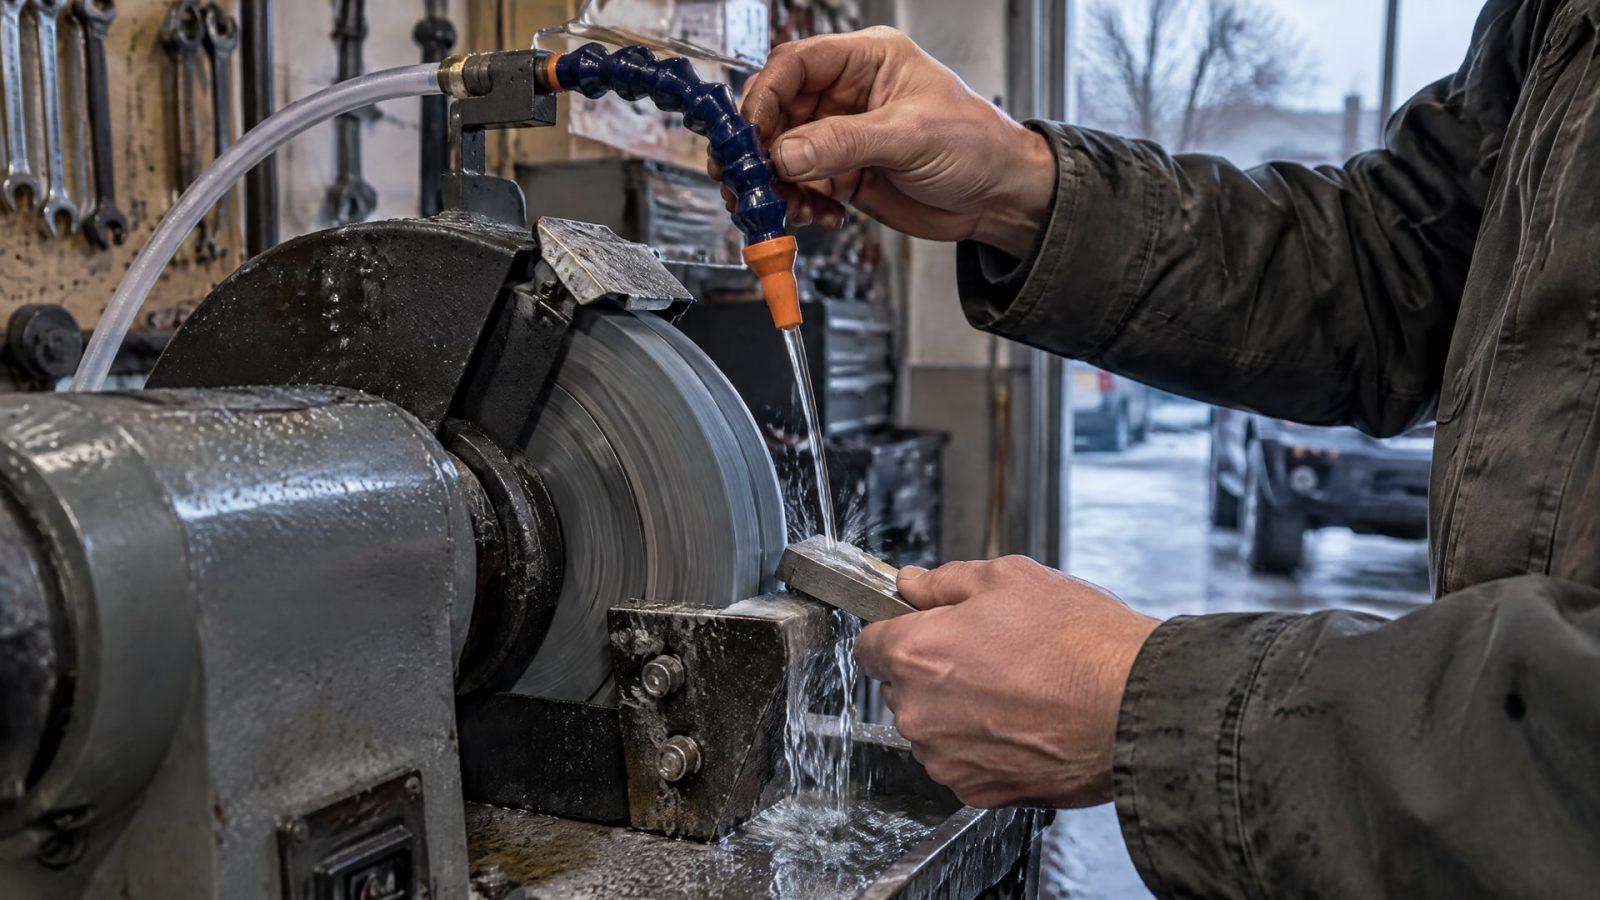
СОЖ направляют непосредственно в зону контакта круга и заготовки: струя, проходящая рядом, не обеспечивает нужного охлаждения. При круглошлифовании ориентир по подаче составляет 20-40 л/мин, однако конкретную настройку соотносят с оборудованием и операцией.
Увеличивать расход без проверки направления неэффективно. Если жидкость не достигает места обработки, больший поток не устранит перегрев или нестабильную шероховатость. Настройте струю так, чтобы она попадала к контакту абразива с деталью и не прерывалась во время прохода.
Контроль концентрации
Слишком низкая или высокая концентрация может мешать стабильной обработке. Для чистового шлифования в рекомендациях встречается диапазон 2-5%, а для других составов и условий - 5-7% или 5-10%. Выбирайте значение по документации используемой СОЖ, а не усредняйте диапазоны в одно универсальное число.
Если концентрация в рабочей жидкости меняется, результаты шлифования могут стать непредсказуемыми. При появлении пятен или пленки сначала измерьте фактическую концентрацию подходящим для этой задачи способом и сравните ее с рекомендациями производителя состава. Рефрактометр используют для контроля концентрации СОЖ, но показание прибора нужно интерпретировать с учетом конкретной жидкости.
Проверка процесса после настройки
После изменения подачи или концентрации обработайте пробную деталь в тех же условиях, что и производственную партию. Оцените поверхность сразу после шлифования и проверьте, повторяются ли разводы. За один цикл лучше менять один параметр: так проще понять, повлияла ли корректировка потока, состава или режима.
Если пятна остаются, проверьте круг и фильтрацию, затем вернитесь к глубине резания и скорости детали. Нельзя считать, что дефект устранен только потому, что увеличили расход СОЖ. Наблюдение за состоянием жидкости и поверхности после каждой корректировки дает более полезный результат, чем одновременное изменение нескольких настроек.
Фильтрация СОЖ и контроль загрязненности
Частицы загрязнений могут повторно попадать в зону обработки вместе с циркулирующей жидкостью.
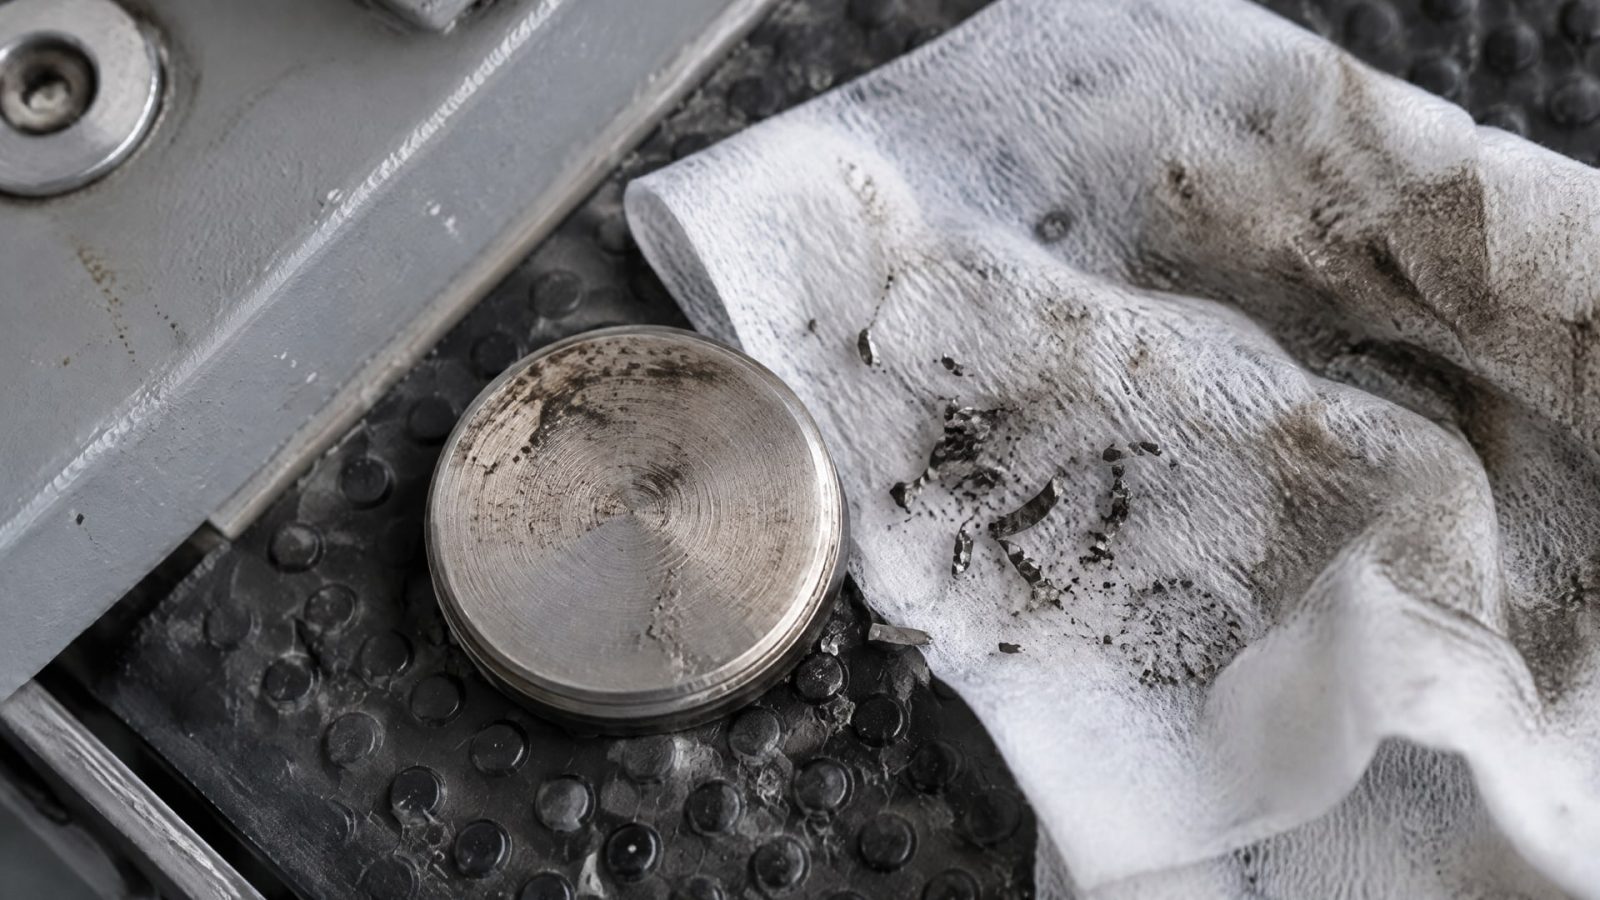
Это ухудшает промывку и повышает риск повторного засаливания поверхности. Поэтому при поиске причины пятен на нержавейке проверьте фильтрацию и состояние системы, а не ограничивайтесь визуальной оценкой СОЖ в баке.
Для обсуждения чистоты технологических жидкостей применяют ISO 4406. Этот стандарт задает код загрязненности по числу частиц разных размеров. В материалах по шлифованию встречаются ориентиры 17/15/12 и 18/16/13. Их следует рассматривать как приведенные практические ориентиры, а не как универсальные требования для любой установки и любой операции.
Что проверять в системе циркуляции
Начните с осмотра фильтрации и зон, где могут накапливаться загрязнения. Убедитесь, что рабочая жидкость проходит через предусмотренную систему очистки и возвращается в процесс без заметных посторонних включений. Если после очистки поверхности дефект быстро появляется снова, проверьте, не переносит ли поток загрязнения обратно к детали.
При оценке состояния СОЖ учитывайте одновременно несколько признаков:
Результаты контроля загрязненности по ISO 4406, если такой контроль предусмотрен.
Состояние фильтрации и регулярность обслуживания системы.
Наличие частиц и загрязнений в рабочей жидкости.
Повторное появление следов после обработки и очистки детали.
Почему одной проверки недостаточно
Даже чистая СОЖ не исправит перегрев, вызванный затупившимся кругом или чрезмерной глубиной резания. И наоборот, подходящий режим не исключит следы, если загрязнения повторно попадают в зону шлифования. Поэтому состояние жидкости, фильтрацию, направление подачи и круг оценивают вместе.
Если после фильтрации поверхность стала чище, но дефект полностью не исчез, продолжайте диагностику по этапам. Сверьте концентрацию, проверьте подачу непосредственно в зону контакта и оцените состояние абразива. Такой подход помогает отделить влияние загрязненной жидкости от влияния механической обработки и не менять состав без установленной причины.
Режим шлифования и последовательность финишной обработки
Даже правильно выбранная СОЖ не заменяет настройку режима.
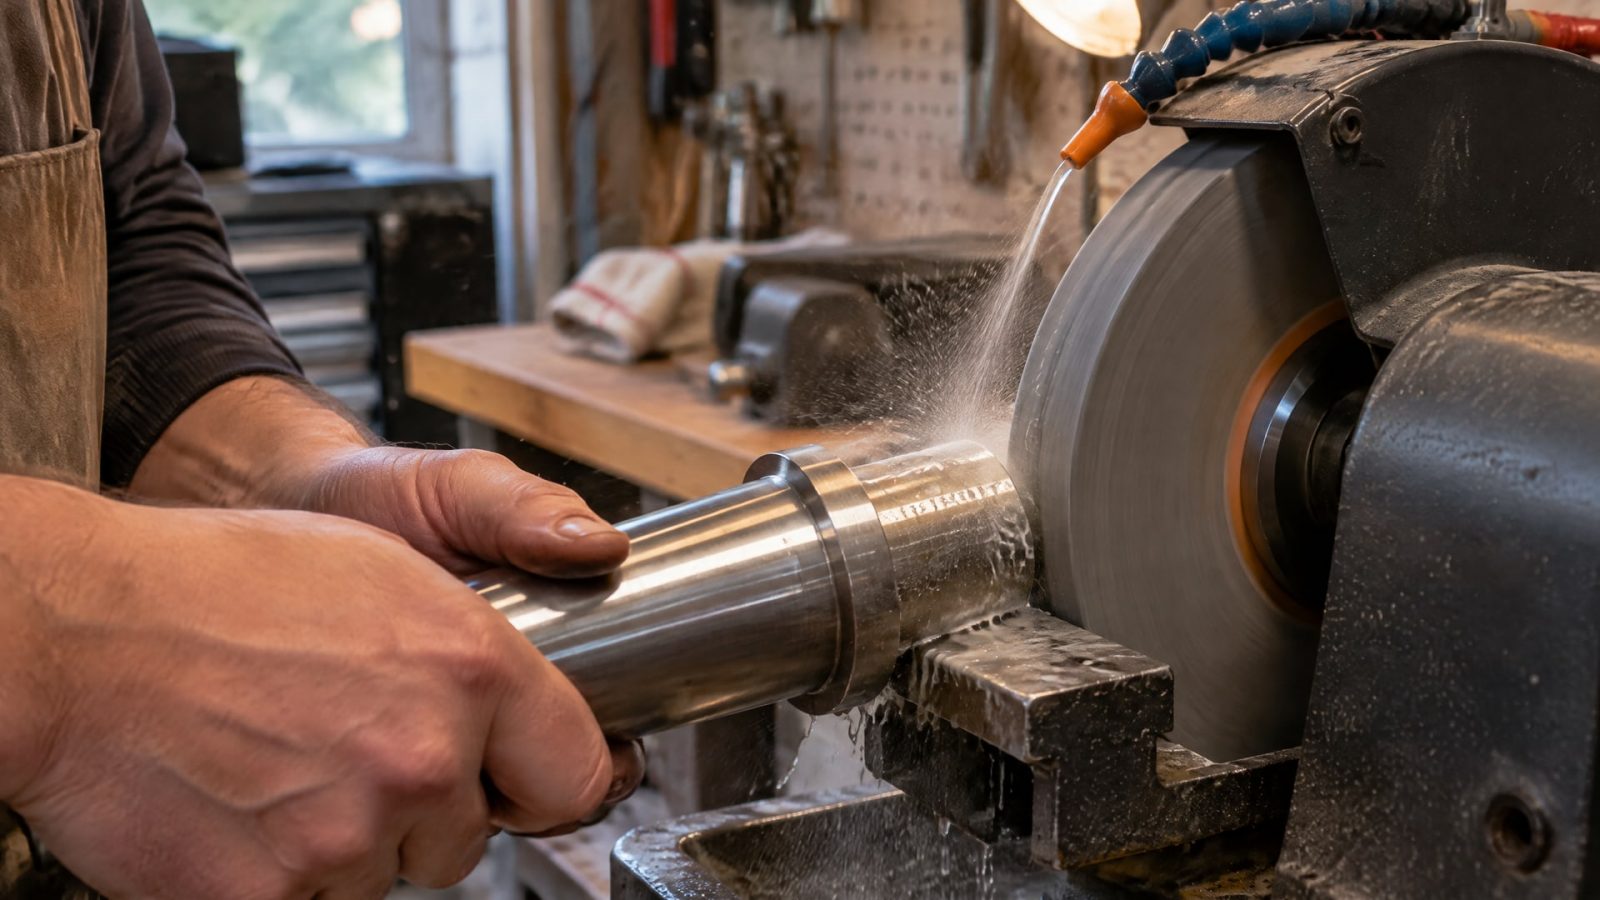
Для аустенитных нержавеющих сталей приводят малую глубину резания 0,005-0,015 мм/ход и пониженную скорость детали 10-20 м/мин. Эти значения служат практическими ориентирами: параметры подбирают с учетом конкретной операции и оборудования.
Нержавейка склонна к наклепу и плохо отводит тепло. Поэтому не следует завышать глубину резания или допускать длительный контакт круга с одной зоной. Если поверхность перегревается, проверьте режим вместе с подачей СОЖ и состоянием круга, а не пытайтесь решить проблему только увеличением концентрации.
Состояние круга и переход к финишу
Тупой или засаленный круг увеличивает тепловую нагрузку и может провоцировать пятна сильнее, чем неподходящий выбор состава СОЖ. Осмотрите абразив и убедитесь, что он сохраняет рабочие свойства. Для аустенитных сталей в практических рекомендациях встречаются абразивы 91А и 92А, а также мягкие круги М2-СМ1; выбор зависит от конкретной задачи.
Для последовательной обработки приводят переход от грубого абразива 40-60 grit к более тонким стадиям 180 grit и выше. Если сразу перейти к тонкому абразиву после грубой обработки, предыдущие риски могут остаться заметными. Многоступенчатый процесс позволяет постепенно улучшать поверхность, а СОЖ помогает контролировать нагрев и удалять продукты обработки из зоны контакта.
Как оценить результат
При корректно выбранных режимах и охлаждении для аустенитной нержавеющей стали указывают достижимую шероховатость Ra 0,2-0,4 мкм. Это ориентир для правильно организованной обработки, а не гарантия результата при любых условиях. На итог влияют материал, состояние круга, последовательность абразивов, подача жидкости и чистота системы.
Для проверки результата сравните несколько деталей, обработанных при одинаковых настройках, и фиксируйте изменения. Если шероховатость или внешний вид ухудшились, сначала проверьте, что не изменилось в круге, концентрации и подаче. Так проще определить причину отклонения и поддерживать качество поверхности между партиями.
Часто задаваемые вопросы
Почему после шлифовки нержавейки остаются пятна?
Пятна могут появляться из-за перегрева, загрязненной СОЖ, неправильного направления подачи, засаленного круга или слишком агрессивного режима. Начните проверку с подачи жидкости непосредственно в зону контакта, состояния круга и фильтрации. Замена состава оправдана, если остальные причины проверены и не объясняют дефект.
Какая концентрация СОЖ подходит для шлифования нержавеющей стали?
Для чистового шлифования часто приводят диапазон 2-5%. Для других составов и более тяжелых условий встречаются значения 5-7% и 5-10%. Выбирайте концентрацию по документации конкретной СОЖ и задаче: повышение доли концентрата не гарантирует более чистую поверхность и может ухудшить промывку.
Какой расход СОЖ нужен при круглошлифовании?
Для круглошлифования нержавеющей стали приводят ориентир 20-40 л/мин. Важен не только расход, но и направление струи: жидкость должна попадать непосредственно в зону контакта круга и заготовки. Если поток проходит рядом, увеличение объема подачи может не устранить перегрев и дефекты поверхности.
Какую шероховатость можно получить после шлифовки нержавейки?
Для аустенитной нержавеющей стали при корректной технологии и охлаждении указывают ориентир Ra 0,2-0,4 мкм. Фактический результат зависит от режима, состояния абразива, последовательности обработки и чистоты СОЖ. Поэтому шероховатость проверяют на обработанной детали, а не выводят только из выбранной жидкости.
Заключение
Чтобы получить чистую поверхность после шлифовки нержавейки, контролируйте не только СОЖ, но и нагрев, направление подачи, концентрацию, фильтрацию и состояние круга. Для чистовой обработки часто применяют водные синтетические или полусинтетические составы, а режим и концентрацию выбирают под конкретную операцию. Пятна и разводы обычно требуют проверки нескольких причин, а не немедленной замены жидкости.
Начните с пробной детали: проверьте фактическую концентрацию, направьте поток в зону контакта и оцените чистоту системы и состояние абразива. Затем меняйте параметры по одному и фиксируйте результат. Такой порядок поможет установить источник дефекта и подобрать рабочие настройки для стабильного качества поверхности.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как предотвратить коагуляцию СОЖ при обработке алюминия. Комплексный контроль состава эмульсии, качества воды и концентрации - залог стабильности.
Расход растворителя: расчет, оценка затрат и обоснованный запас для инженеров и закупщиков.
Узнайте, как организовать обучение нанесению антикоррозионного покрытия на промышленной площадке, чтобы обеспечить долговечность конструкций.