
Типичные ошибки при использовании анаэробных фиксаторов и герметиков
Анаэробные составы - это однокомпонентные материалы, которые отверждаются в отсутствие воздуха и в зазоре между сопрягаемыми металлическими поверхностями. Несмотря на кажущуюся простоту применения, технические специалисты часто допускают ошибки на этапе подготовки, нанесения и сборки, что приводит к отказу соединений или неравномерной герметизации. Правильное нанесение анаэробного герметика или фиксатора требует понимания принципа работы состава, знания точки нанесения и времени полного отверждения. В статье разберем самые распространенные промахи, которые снижают надежность резьбовых соединений, и дадим пошаговый алгоритм для корректного применения фиксаторов и уплотнителей.
Принцип работы анаэробных составов и главная ошибка
Анаэробные фиксаторы и герметики активируются только в условиях, когда воздух не может проникнуть в зазор между двумя металлическими поверхностями.
Это ключевое отличие от обычных клеев и герметиков, которые полимеризуются на открытом воздухе. Когда мастер наносит состав и собирает соединение, молекулы активируются ионами металла и начинают полимеризоваться. Первичное схватывание при комнатной температуре занимает несколько минут, однако полное отверждение обычно занимает до 24 часов.
Самая распространенная ошибка - предположение, что состав сохнет на воздухе, и попытка нанести его заранее на всю резьбу или герметизирующую зону. Результат: анаэробный состав не отверждается должным образом, соединение теряет герметичность или прочность. Вторая типичная ошибка - сборка соединения без предварительной очистки от грязи, ржавчины или масла. Даже тонкий слой загрязнения изолирует металл от состава, и полимеризация не начинается. Третья - использование на неактивных металлах (нержавеющая сталь, медь, алюминий) без активатора, что замедляет или полностью блокирует отверждение.
Правильная подготовка поверхности - основа надежности
Перед нанесением анаэробного состава все поверхности необходимо тщательно очистить и обезжирить.
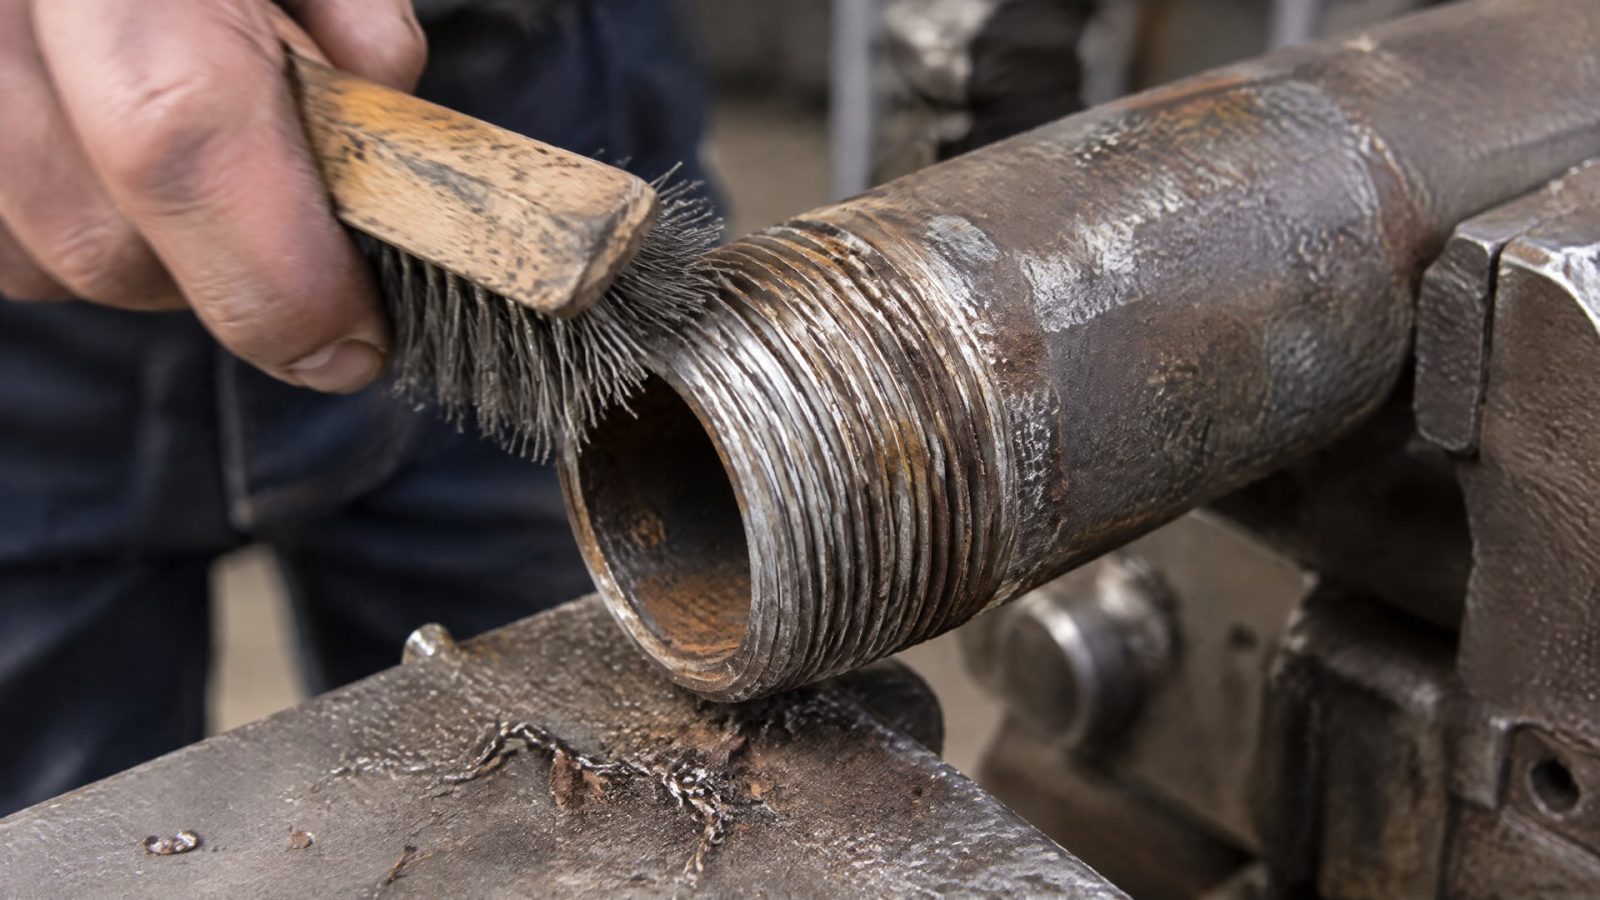
Этот шаг прямо указан в рабочих инструкциях как базовое условие для хорошего результата. Ржавчина, окисная пленка, остатки старого герметика или масло должны быть полностью удалены, иначе контакт состава с активным металлом будет нарушен.
Для очистки резьбовых соединений используют проволочные щетки, абразивные салфетки или растворители. Специальное внимание уделяют дну резьбы в глухих отверстиях - именно там часто остаются микрочастицы загрязнений, которые снижают эффективность герметизации. После механической очистки поверхность протирают чистой сухой тканью. Наличие влаги недопустимо: если в резьбе остается вода или конденсат, это замедляет отверждение и может привести к нестабильному результату.
Для неактивных металлов (нержавеющая сталь, медь, латунь, алюминий) рекомендуется применение активатора или праймера. Этот вспомогательный состав наносится тонким слоем непосредственно перед нанесением анаэробного фиксатора и обеспечивает надежное отверждение на поверхностях, которые не обладают естественной каталитической активностью.
Технология нанесения для фиксации резьбовых соединений
Правильное нанесение анаэробного фиксатора зависит от типа соединения: для сквозных или глухих отверстий схемы различаются.
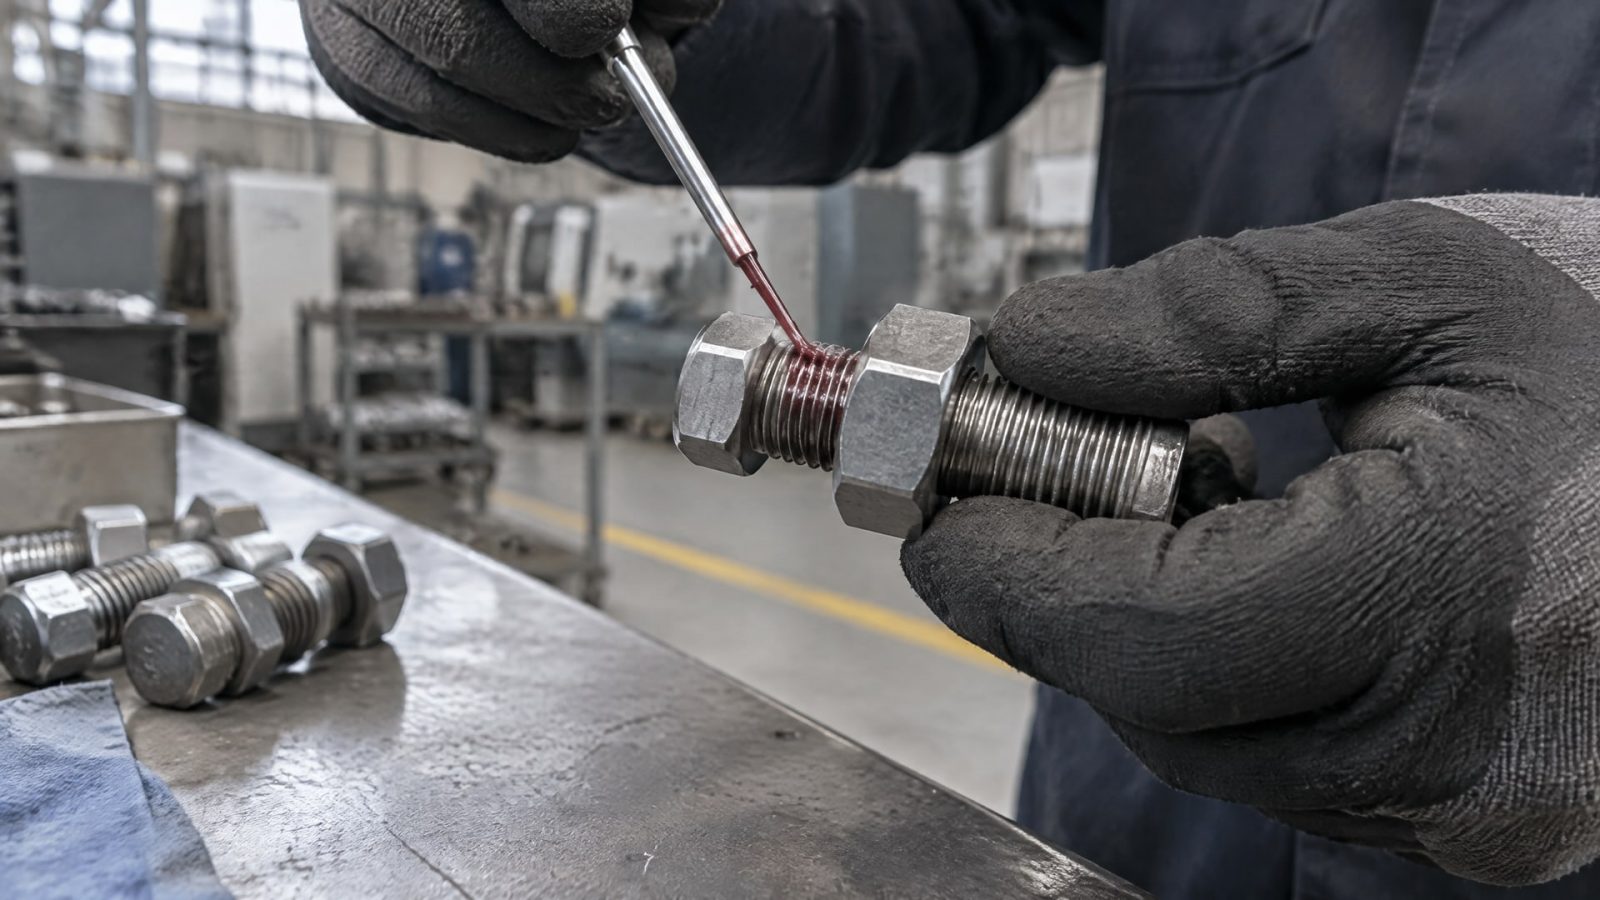
Фиксация в сквозных отверстиях
Для сквозных соединений (болт с гайкой) состав наносят в зону контакта гайки и болта, а не по всей длине резьбы заранее. Это предотвращает излишний расход и обеспечивает заполнение рабочей зоны зацепления. Рекомендуется нанести состав на 1–2 витка наружной резьбы болта с заполнением 75–100% зазора между витками. Наносить нужно так, чтобы состав смочил всю рабочую длину резьбового зацепления, иначе прочность и герметичность будут существенно ниже расчетных.
Фиксация в глухих отверстиях
Для глухих отверстий (например, болт, закручиваемый в корпусную резьбу) состав наносят внутрь резьбы до дна отверстия. Это гарантирует, что весь объем зазора будет заполнен и соединение получит максимальную прочность. Первый виток остается свободным - он необходим для выхода излишков состава и воздуха при затягивании болта.
Правило: наносить состав в последний момент
Для сквозных отверстий лучше всего наносить анаэробный состав в точке окончательной сборки, а не заранее. Это исключает контакт состава с воздухом до сборки и предотвращает его преждевременное отверждение в дозаторе.
Технология нанесения для герметизации резьбы
Герметизирующие анаэробные составы наносят иначе, чем фиксаторы.
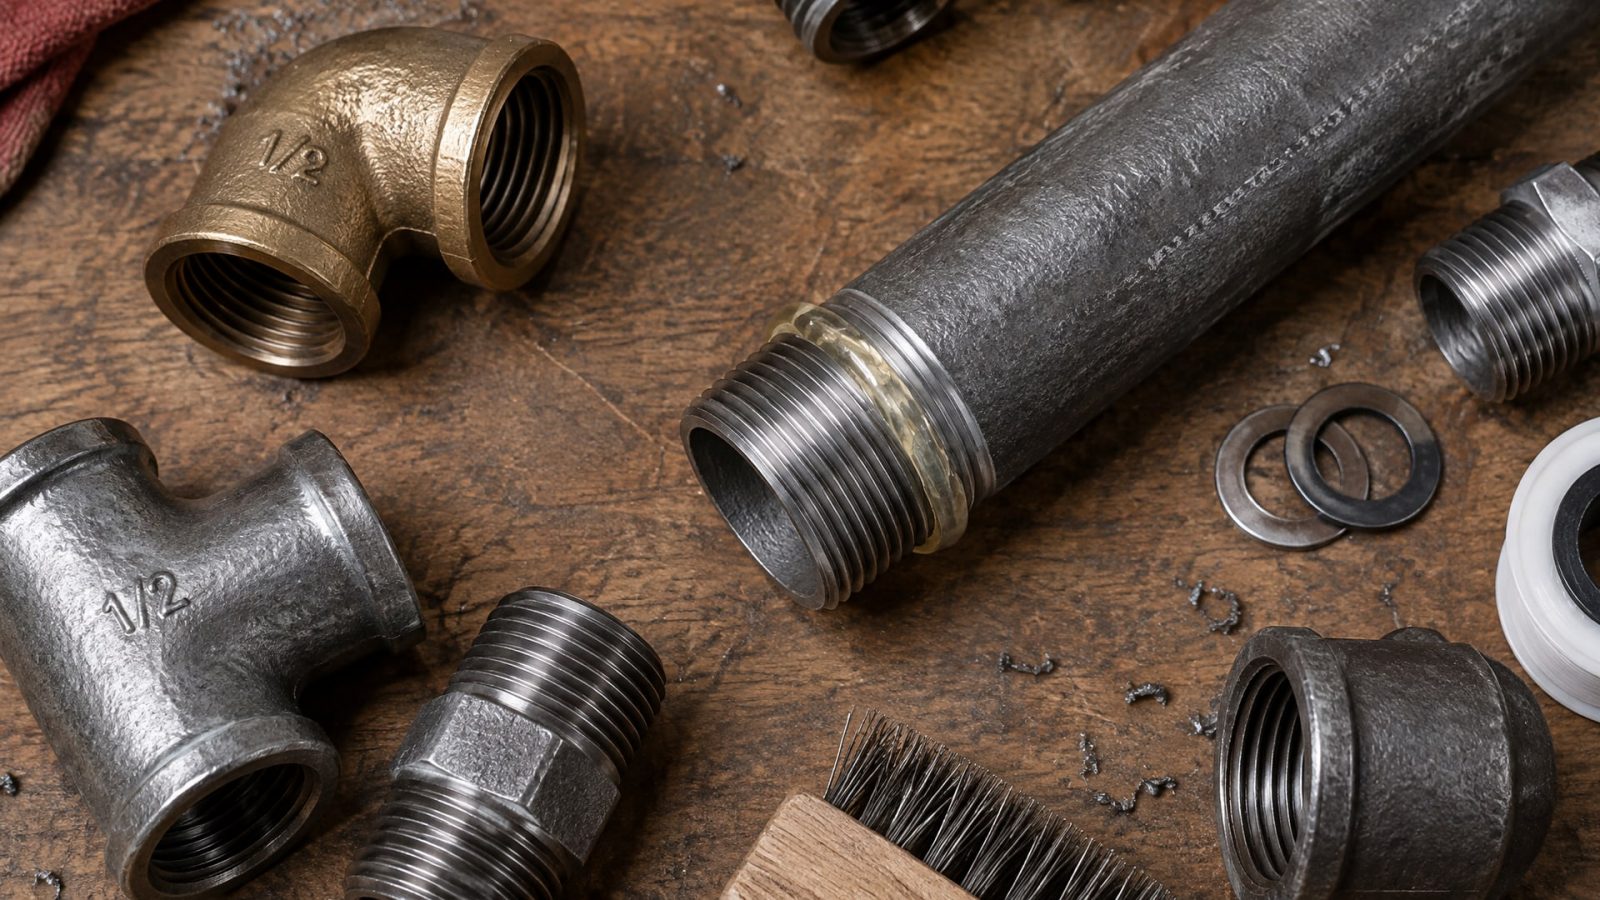
Основная цель - заполнить микропустоты в резьбе и предотвратить утечку жидкости или газа под давлением.
Схема нанесения: 360° валик на первые витки
Для герметизации резьбовых соединений инструкции рекомендуют наносить состав 360° валиком на первые 2–3 витка наружной резьбы. Валик должен быть непрерывным и охватывать всю окружность витка. Первый виток оставляют свободным, а нанесение начинают со второго витка.
Такая схема обеспечивает заполнение пустот в резьбе и одновременно снижает избыток состава. При этом излишки выдавливаются во время затягивания болта и образуют герметичный слой на интерфейсе между витками.
Отличие герметизации от фиксации
Часто закупщики и инженеры ошибочно считают, что уплотнитель и фиксатор наносятся одинаково. На деле схемы различаются кардинально. Фиксатор сосредоточен на заполнении зазора между витками резьбы и создании механической блокировки. Герметизирующий состав делает акцент на создании сплошного слоя на поверхности первых витков, предотвращая осевые утечки.
Ошибка: излишнее нанесение состава
Заблуждение о том, что чем больше состава нанесено, тем лучше результат, распространено среди технических специалистов, особенно среди тех, кто впервые работает с анаэробными материалами.
На самом деле из инструкций следует, что качество герметизации и фиксации зависит не от избытка, а от правильного заполнения рабочей зоны зацепления.
Избыток состава:
усложняет сборку соединения, так как состав начинает вытесняться из зазора и пачкает соседние детали;
может привести к образованию неконтролируемых потеков, которые требуют очистки;
не улучшает, а иногда ухудшает параметры герметизации, если состав заполняет неправильный объем;
замедляет отверждение в местах, где состав находится в избытке и не полностью заключен в зазор.
Для типовых фиксирующих применений рекомендуется заполнение 1–2 витков на 75–100%, что обеспечивает оптимальный баланс между прочностью соединения, расходом материала и скоростью отверждения.
Неактивные металлы и необходимость активатора
Анаэробные фиксаторы разработаны с ориентацией на черные металлы, которые обладают естественной каталитической активностью.
При контакте с железом или сталью состав активируется, начинает полимеризоваться и отверждаться. Однако многие промышленные соединения выполняются из нержавеющей стали, алюминия, меди, латуни или других неактивных металлов.
На неактивных металлах анаэробный состав может вообще не отвердеть или отверждаться нестабильно и медленнее. Инструкции прямо указывают, что в этом случае необходимо применять активатор (праймер). Активатор наносят тонким слоем на подготовленную поверхность металла непосредственно перед нанесением фиксатора. Это обеспечивает надежное и предсказуемое отверждение.
Пренебрежение активатором на нержавеющей стали или алюминии - третья по частоте ошибка после неправильной подготовки и избыточного нанесения. Результат: соединение остается не зафиксировано, герметичность не достигается, и мастер ошибочно делает вывод, что состав «не работает».
Время отверждения и преждевременная нагрузка
Анаэробные фиксаторы схватываются за минуты при комнатной температуре, что создает иллюзию, что соединение полностью готово к нагрузке.
Однако первичное схватывание - это только начало процесса полимеризации. Полное отверждение обычно занимает до 24 часов.
Если нагрузить соединение раньше времени (например, сразу после сборки или через несколько часов), полимеризация может не завершиться полностью, и связь между витками резьбы не достигнет расчетной прочности. Для критичных применений, например в авиационной или автомобильной промышленности, требуется соблюдение 24-часового периода выдержки перед вводом системы в работу.
В некоторых конструкциях, где первоначальная нагрузка неизбежна (например, давление в трубопроводе появляется сразу после заполнения), используют высокопрочные составы с улучшенным профилем отверждения, обеспечивающие минимально необходимую прочность уже в первые часы.
Использование ускорителя при критичных временных окнах
Если время схватывания критично, стандартная схема применения может быть дополнена ускорителем (акселератором).
Ускоритель наносят на подготовленную поверхность или на нанесенный анаэробный состав и достигают сокращения времени первичного схватывания с нескольких минут до секунд.
Однако ускоритель - это не «исправление» для неправильной подготовки. Если поверхность грязная или обезжирена неправильно, ускоритель не компенсирует этот недостаток. Правильный порядок действий: подготовка, очистка, обезжиривание, затем при необходимости - активатор, затем - нанесение состава, и только если нужно сократить время - ускоритель.
Нанесение анаэробного герметика для уплотнения резьбы в трубопроводах
Для уплотнения резьбовых соединений в трубопроводах, где критична герметичность под давлением, применяется иная методика, чем для механической фиксации.
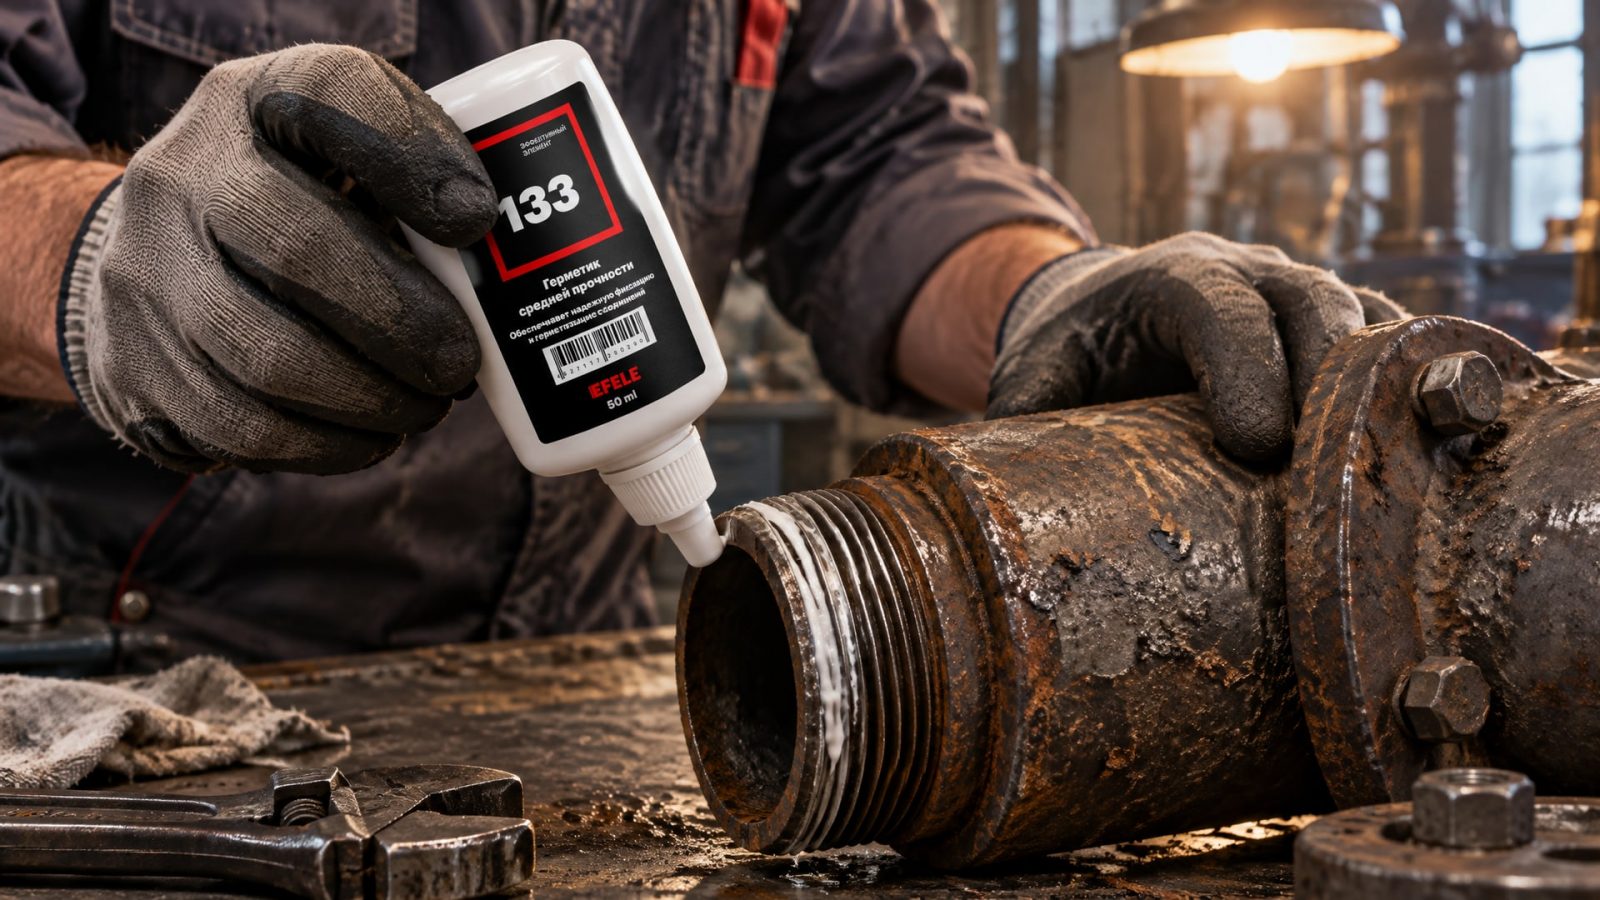
Анаэробный герметик должен заполнить микропустоты и микротрещины в резьбе, предотвращая осевую утечку среды (жидкости, газа).
Наносить герметик нужно по направлению витков и на нужные витки. Герметизация достигается не просто «обмазкой снаружи», а целенаправленным заполнением пустот. На практике это означает нанесение 360° валика на первые 2–3 витка наружной резьбы, с тем чтобы состав при затягивании болта распределился равномерно и полностью перекрыл пути утечки.
Для вал-втулочных соединений с зазором до 0,25 мм, где требуется одновременно герметичность и высокая термостойкость при работе с жидкостями под давлением, в промышленных условиях на производственных линиях и в ремонтных мастерских применяют составы, обеспечивающие стабильное отверждение и стойкость к температурным перепадам. EFELE 133 используется в таких применениях благодаря его способности заполнять узкие зазоры и обеспечивать герметичность в диапазоне температур от -40 до +120 °C.
Контроль нанесения и инструмент
Во время нанесения нельзя допускать контакта наконечника флакона или шприца с металлом, чтобы не загрязнить дозатор и не забить носик.
Это кажется мелочью, но на практике ведет к потере удобства применения и быстрому выходу дозатора из строя.
Для точного нанесения используют:
пластиковые пипетки (для малых объемов на 1–2 витка);
тонкие пластиковые трубочки на конце флакона (поставляются с некоторыми составами);
шприцы с тонкой иглой (для глухих отверстий и проникновения до дна резьбы);
кисти или специальные аппликаторы (для нанесения валика по окружности).
После завершения нанесения дозатор закрывают плотно, иначе состав теряет герметичность флакона, воздух контаминирует состав, и он начинает полимеризоваться внутри емкости, что приводит к загустению или полной потере работоспособности.
Распространенное заблуждение: «Анаэробный герметик сохнет на воздухе»
Одна из самых упорных ошибок в понимании работает анаэробных составов состоит в убеждении, что они высыхают на открытом воздухе, как обычный клей.
На деле анаэробный состав отверждается без доступа воздуха в замкнутом зазоре. Это означает:
если состав попал на открытую поверхность болта вне зазора, он не отвердеет полностью и останется липким;
если состав находится в контакте с воздухом (например, когда соединение собрано неплотно или есть щель), полимеризация замедляется или не происходит;
если после нанесения не собрать соединение в течение разумного времени, состав может начать густеть под воздействием следов влаги и кислорода, и его вязкость изменится.
Понимание этого принципа критично для корректного применения: наносим состав, собираем соединение плотно, и только тогда начинается отверждение. Любая задержка или щель нарушает процесс.
Часто задаваемые вопросы
Почему фиксатор резьбы не работает после нанесения?
Основные причины - загрязнение или наличие масла на поверхности, использование неактивных металлов без активатора, нанесение на всю резьбу заранее (до сборки), когда состав теряет герметичность флакона, или применение состава на нержавеющей стали без праймера. Проверьте очистку поверхности, убедитесь, что металл активный, и используйте активатор для нержавейки. Соединение должно быть собрано плотно сразу после нанесения.
Как долго отверждается анаэробный герметик?
Первичное схватывание происходит за несколько минут при комнатной температуре, но полное отверждение занимает до 24 часов. Преждевременная нагрузка на соединение нарушает формирование полимерной связи. Для критичных применений выдержку следует соблюдать полностью.
Какой слой наносить: толстый или тонкий?
Для типовых фиксирующих применений достаточно заполнения 1–2 витков на 75–100%. Избыток состава не улучшает прочность и затрудняет сборку. Важнее правильная зона нанесения (контакт витков резьбы), чем толщина слоя.
Нужен ли активатор для нержавеющей стали?
Да. На нержавеющей стали, алюминии и меди анаэробный состав может не отвердеть без активатора (праймера). Инструкция прямо указывает на применение праймера для неактивных металлов. Пренебрежение этим приводит к отсутствию фиксации.
Можно ли нанести анаэробный состав заранее, до сборки?
Для сквозных соединений рекомендуется наносить в момент сборки. Если нанести заранее на всю резьбу, состав потеряет герметичность флакона, начнет контактировать с воздухом и может не отвердеть должным образом. Для глухих отверстий состав наносят полностью до дна перед закручиванием болта, но это делают непосредственно перед сборкой.
Заключение
Типичные ошибки при использовании анаэробных фиксаторов и герметиков сводятся к четырем главным промахам: пренебрежение подготовкой и очисткой поверхности, неправильный выбор точки и объема нанесения, игнорирование необходимости активатора на неактивных металлах и преждевременная нагрузка на соединение. Правильное нанесение анаэробного герметика начинается с тщательной обезжиривки, переходит к точному нанесению в рабочую зону (1–2 витка для фиксации, 360° валик для герметизации), соблюдает требование к активатору для нержавейки и заканчивается 24-часовой выдержкой перед нагрузкой.
Следующий шаг: пересмотрите инструкции применения конкретного состава в вашей системе, убедитесь, что тип металла совпадает с рекомендуемым (или у вас есть активатор), и обучите оператора правильной схеме нанесения для вашего типа соединения - сквозного или глухого. Это избавит вас от повторных отказов и вернет доверие к анаэробным материалам как к надежному технологическому решению.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как эффективно бороться с пенообразованием СОЖ при высокоскоростной обработке, чтобы повысить производительность и продлить срок службы оборудования.
Правильное хранение пищевых смазок H1 критически важно для безопасности продукции. Узнайте, когда пора менять смазку и почему это так важно.
Переход с масляной СОЖ на водосмешиваемую: риски, подготовка и предотвращение проблем для станка.