
Цепное масло пищевое: как выбрать смазку для разных режимов работы конвейерных цепей
Пищевая смазка для цепей - одна из самых непростых категорий в выборе. С одной стороны, она должна отвечать строгим требованиям NSF H1 и соответствовать стандартам безопасности (10 ppm загрязнения при случайном контакте с пищей). С другой - выполнять свои смазывающие функции в диапазоне температур от +5 до +80 °C и выше, выдерживать нагрузки, влажность и частые мойки оборудования. Закупщики и техspeciалисты часто сталкиваются с парадоксом: дороговизна и ограниченность предложения при ошибке в выборе вязкости или стойкости приводят к преждевременному износу цепей и простоям конвейеров. Эта статья разбирает, какие смазки реально работают в разных условиях пищевого производства и как не ошибиться при подборе.
Что такое NSF H1 и почему это важно для цепных приводов
NSF H1 - регистрация, которая разрешает использовать смазку в местах, где возможен случайный, технически неизбежный контакт с пищей.
Ключевое слово здесь «случайный»: это не прямое смазывание пищи, а попадание несколько молекул смазки в продукт из-за близости оборудования, конденсата или случайного брызга. Максимально допустимое загрязнение составляет 10 ppm (10 мг на 1 кг пищи) - уровень, при котором вероятность заметить или почувствовать посторонний вкус минимальна.
Регистрация NSF H1 гарантирует, что все ингредиенты смазки включены в разрешенный перечень FDA (21 CFR 178.3570). Это означает, что производитель прошел проверку и получил документ, а не просто написал на этикетке слово «пищевое». Закупщику нужно требовать от поставщика именно номер регистрации или копию сертификата, а не общую маркировку «food grade». Для некоторых специальных масел (например, редукторных) могут потребоваться дополнительные соответствия 21 CFR 178.3620(b), поэтому при подборе смазки для сложного оборудования рекомендуется проверить техлист.
Дополнительно производители и аудиторы пищевого производства часто требуют соответствие международному стандарту ISO 21469, который оценивает гигиеничность смазки на протяжении всего жизненного цикла - от рецептуры, производства и упаковки до хранения и применения. Смазка может иметь H1, но не пройти ISO 21469, если в ее производстве нарушены санитарные процедуры. В Европе и у крупных мировых розничных сетей требование обоих документов становится нормой.
Подбор вязкости для цепных масел пищевого производства
Вязкость - первый критерий, на который смотрят при выборе цепного масла.
Слишком жидкое масло не защитит цепь при высоких нагрузках; слишком вязкое плохо проникает в шарниры и валики, где происходит основное трение. Промышленные рекомендации предлагают три основных диапазона в зависимости от температуры и режима.
Для слабо- и средненагруженных конвейерных цепей при температуре 10–30 °C чаще всего выбирают смазки ISO VG 46–68. Такая вязкость обеспечивает хороший проток в звенья цепи, минимизирует сопротивление вращению и снижает расход. Это типичный выбор для фасовочного оборудования, ленточных конвейеров и цепных передач, которые не испытывают экстремальных нагрузок.
Для обычных условий с умеренными нагрузками и температурой до 40 °C рекомендуется диапазон ISO VG 46–100. Такие смазки работают как универсальный выбор: они обеспечивают адекватную пленку на цепи, хорошо впитываются в зазоры между звеньями, но при этом достаточно плотные для защиты при низких скоростях и толчковых нагрузках.
Для высокотемпературных цепей (печи для выпечки, сушильные туннели, горячие прессы, цепные конвейеры в зонах с температурой выше 60 °C) требуются смазки ISO VG 100–460, обычно на синтетической основе (PAO, полиэфиры, силиконовые жидкости). Высокая вязкость сохраняет защитную пленку при нагреве, когда обычные минеральные масла становятся текучими и теряют когезию.
Один из частых ошибок закупщиков - попытка взять самую вязкую смазку для всех случаев. На деле слишком высокая вязкость (например, VG 460 для холодного конвейера) ухудшает проникновение, повышает трение и увеличивает энергозатраты. Напротив, для цепей с автоматической подачей смазки в централизованной системе рекомендуется выбирать вязкость немного ниже, чем максимальная для режима, чтобы масло легче текло через линии и достигало всех узлов.
Выбор цепной смазки: низкие, средние и высокие нагрузки
Выбор смазки для конвейерных цепей не исчерпывается вязкостью.
Условия работы - температура, влажность, наличие воды и химических растворов, скорость цепи, величина нагрузки - определяют, нужны ли дополнительные присадки и какой тип базового масла использовать.
Низконагруженные цепные приводы и холодные условия
Для слабо нагруженных конвейеров, работающих при температуре 5–20 °C (холодильники, морозильные камеры, холодные склады пищевых ингредиентов), подходят легкие минеральные H1-масла вязкости ISO VG 46. Они хорошо текут в холоде, не загустевают в морозе, легко проникают в звенья. Главное требование - наличие антикоррозионных присадок, чтобы смазка не ржавела при контакте с конденсатом.
Здесь также можно использовать силиконовые H1-жидкости, которые имеют еще более широкий температурный диапазон (до −40 °C) и практически не густеют. Однако силиконовые масла дороже, и для простого холодного конвейера они часто оказываются избыточными. При выборе стоит проверить, есть ли на оборудовании уплотнения из фторопласта (PTFE) - кремнийорганика иногда их слегка набухает.
Среднегруженные цепи в нормальных условиях
Большинство пищевых конвейеров работают при температуре 15–40 °C с нагрузками, которые не вызывают местного давления выше нескольких мегапаскалей. Для них выбирают смазки ISO VG 100 на минеральной основе или PAO. Такая вязкость обеспечивает:
устойчивую пленку на валиках и втулках;
минимальные потери на сдвиг;
хорошее распределение по цепи при периодическом смазывании.
Если конвейер подвергается регулярным мойкам горячей водой (что типично для мясоперерабатывающих и молочных предприятий), нужна смазка с высокой водостойкостью и антиокислительными присадками. Обычные минеральные масла при таких условиях быстро вымываются и окисляются; рекомендуется перейти на PAO-основу или специальные полиэфирные H1-масла, которые хорошо держат пленку даже при контакте с водой и паром.
Высоконагруженные цепи и влажные условия
Когда цепь работает с большим натяжением, на высокой скорости или под ударными нагрузками (тяжелые упаковки, рывки при торможении), обычной вязкости недостаточно. Нужна смазка с повышенной адгезией (способностью прилипать к металлу) и антиизносными свойствами. Адгезия создается специальными присадками (соли жирных кислот, синтетические полимеры); антиизнос - молибденом, фосфором, серой или органическими антизадирными компонентами.
Для влажных и агрессивных сред (рыбопроизводство, производство морепродуктов, зоны с регулярной влажной уборкой) рекомендуются полиэфирные H1-масла или синтетические масла на основе PAO с пакетом присадок, устойчивым к окислению. Вязкость выбирают в диапазоне ISO VG 100–150, чтобы смазка не вытекала из цепи при мойках и в то же время проникала в узлы.
Один нюанс: высокие адгезионные свойства иногда снижают текучесть, поэтому для автоматических систем смазки нужно убедиться, что смазка пройдет через трубопровод без закупорок. Техлист должен содержать вязкость при 100 °C и характеристику потока.
Сравнение типов базовых масел для пищевых цепных смазок
На рынке пищевых смазок используются четыре основных типа базовых масел, каждый со своими преимуществами и ограничениями.
| Тип базового масла | Температурный диапазон | Водостойкость | Стоимость | Лучше всего для |
|---|---|---|---|---|
| Минеральное белое | −10 до +70 °C | Средняя | Низкая | Холодные и нормальные условия, легкие нагрузки |
| PAO (полиальфаолефины) | −30 до +100 °C | Хорошая | Средняя–высокая | Широкий температурный диапазон, устойчивость к окислению |
| Полиэфирное | −20 до +120 °C | Отличная | Высокая | Влажные среды, частые мойки, высокие нагрузки |
| Силиконовое | −40 до +200 °C | Отличная | Высокая | Экстремальные температуры, холод, непищевые уплотнения |
Минеральные масла - самый дешевый вариант, хорошо подходят для стандартных условий. Однако они менее стойки к окислению и быстро густеют при нагреве или теряют пленку при охлаждении.
PAO (полиальфаолефины) - синтетические углеводороды, которые лучше держат вязкость в широком диапазоне температур. Они дороже минеральных, но дешевле полиэфиров и силиконов. PAO хорошо подходит для предприятий с переменным климатом или сезонными колебаниями температуры в цехах.
Полиэфирные масла - лучший выбор для влажных и агрессивных сред. Они хорошо держат пленку при контакте с водой, не окисляются быстро, имеют хорошую адгезию. Минус - высокая цена и возможность набухания некоторых пластмасс и эластомеров (нужно проверить совместимость с уплотнениями).
Силиконовые жидкости - чаще используются при экстремальных температурах (ниже −40 или выше +150 °C). В пищевом производстве они встречаются реже, главным образом в печах и специальном оборудовании. Стоят дорого, но, если оборудование требует таких температур, это часто единственный вариант. Для силиконовых H1-смазок установлен более жесткий предел загрязнения -1 ppm вместо обычных 10 ppm.
Цепные масла пищевые: применение и практические советы
Правильное применение смазки не менее важно, чем ее выбор.
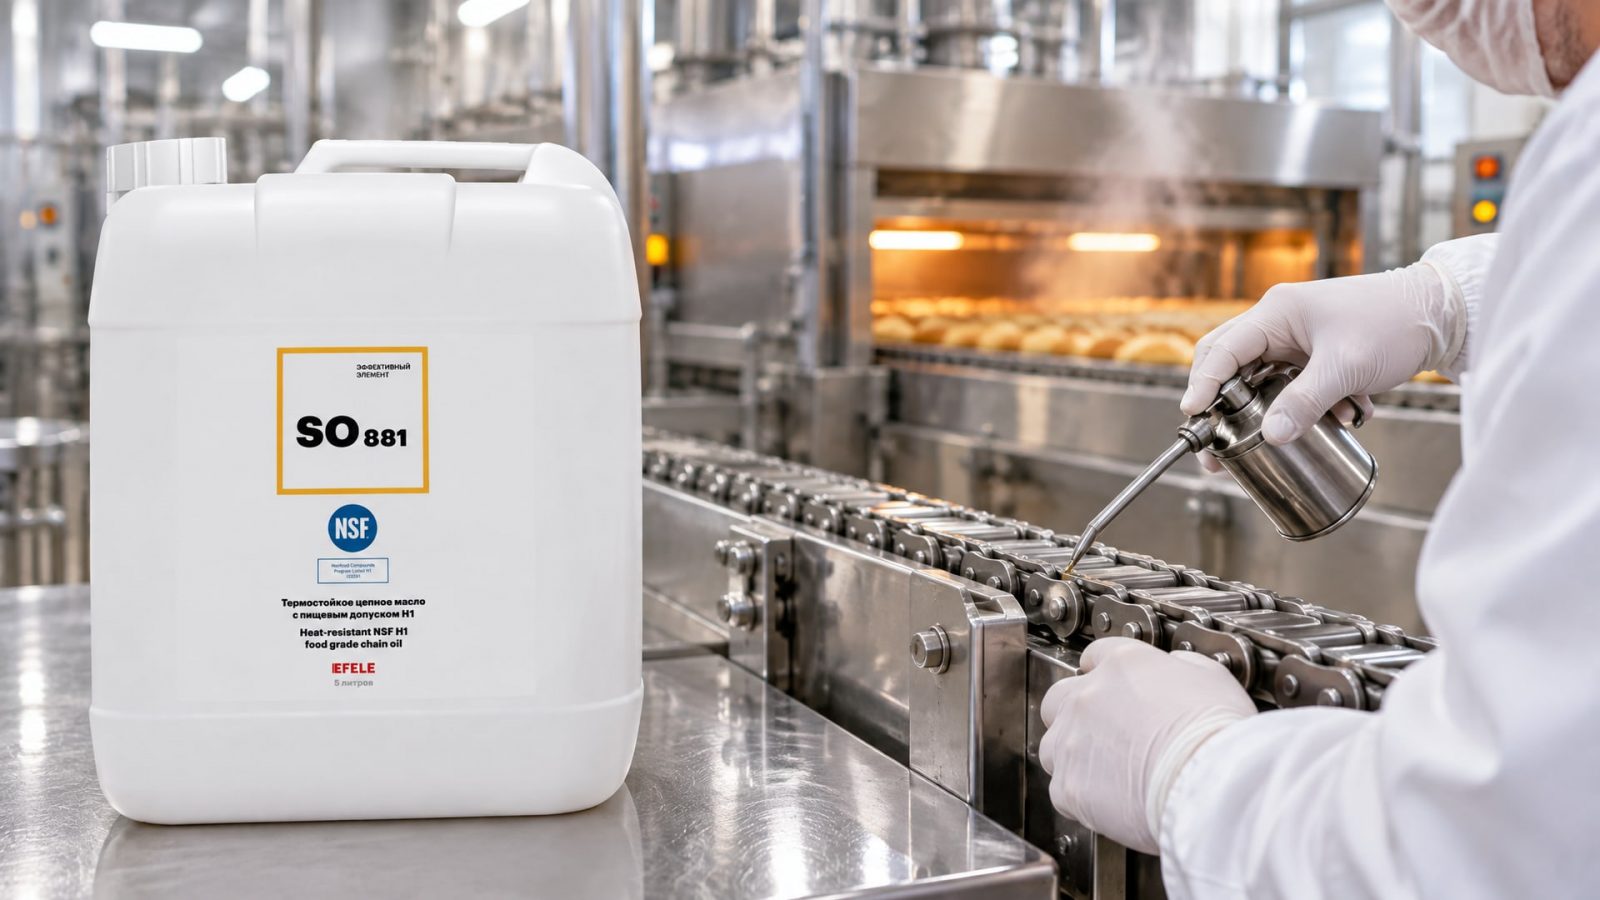
Даже идеально подобранное масло не спасает от ошибок в техническом обслуживании.
Частота и объем смазывания зависят от конструкции цепи, скорости и конкретных рекомендаций производителя оборудования. Для ручного смазывания обычно используют масленки с дозатором; смазка наносится тонкой пленкой по верху цепи. Излишки не протирают чистой тряпкой - это удалит всю смазку из зазоров. Вместо этого излишки просто стекают в поддон, откуда масло может быть переиспользовано.
Для централизованных систем смазки выбирают масла с вязкостью немного ниже, чем для ручного смазывания, чтобы они легче текли через трубопроводы и достигали всех узлов без воздушных пробок. Рекомендуемые интервалы между дозаправками устанавливают на основе тестов масла (проверка вязкости, кислотного числа, количества загрязнений) и осмотра цепи.
Смена смазки при регулярном смазывании проводится раз в 3–6 месяцев в зависимости от условий (чем выше температура и влажность, тем чаще). При высокотемпературной работе или в условиях повышенной влажности интервалы сокращают до 1–2 месяцев.
Хранение и маркировка - часто недооцененный аспект. Смазку хранят в плотно закрытой таре, вдали от прямого солнца и источников тепла. На каждую емкость клеят этикетку с названием продукта, номером контролируемой партии, датой вскрытия и сроком использования. Это требование ISO 21469 и стандартной гигиены пищевого производства. Когда аудитор проверяет документы, отсутствие маркировки уже расценивается как нарушение.
Отслеживание использования также важно. Закупщики часто рекомендуют вести журнал: дата смазывания, объем, температурные условия, состояние цепи (износ, люфт, звуки). Если смазка выбрана неправильно, журнал поможет выявить закономерность (например, скорое загустевание масла при нагреве указывает на недостаточную вязкость или синтетичность).
Для цепных приводов, работающих в условиях высоких температур и требующих пищевого допуска H1, используется EFELE SO-881. Это термостойкое минеральное масло, специально разработанное для печных цепей и сушильных туннелей, где температура может превышать 80 °C. Масло сохраняет пленку при нагреве и не образует отложений, что критично для оборудования, контактирующего с теплоносителями.
Заблуждения при выборе цепной смазки h1
Профессиональный выбор смазки часто затруднен популярными мифами, которые распространяют как неопытные поставщики, так и иногда производители оборудования.
Заблуждение 1: любая смазка с пометкой «food grade» подходит для пищевого производства. На деле надпись на упаковке - не гарантия. Важно проверить именно номер регистрации NSF H1 и соответствие 21 CFR 178.3570. Смазка может быть качественной, но не зарегистрирована в NSF - это означает, что она не прошла проверку и ее использование в пищевой зоне нарушит требования контроля качества.
Заблуждение 2: H1 гарантирует защиту при прямом контакте с пищей. Это неверно. H1 рассчитан на случайный контакт (максимум 10 ppm в готовом продукте). Если конструктивно невозможно избежать прямого и постоянного контакта смазки с едой, нужно искать другой режим работы, например изменить конструкцию цепи, добавить экран или переместить цепь из пищевой зоны.
Заблуждение 3: чем выше вязкость, тем лучше для цепи. Нет. Слишком вязкое масло плохо проникает в шарниры, увеличивает сопротивление вращению и расход энергии. Для холодного конвейера с малыми нагрузками масло VG 46 будет работать эффективнее, чем VG 460.
Заблуждение 4: если смазка H1, она автоматически выдержит любые нагрузки. Допуск и нагрузочность - разные характеристики. Допуск H1 говорит о гигиеничности, а грузоподъемность определяется вязкостью, базовым маслом и пакетом присадок. Легкая H1-смазка на минеральной основе не защитит высоконагруженную цепь, работающую во влажной среде.
Заблуждение 5: ISO 21469 и NSF H1 - одно и то же. Это разные стандарты. NSF H1 - это класс допуска для контакта с пищей, зафиксированный в одном документе. ISO 21469 - система оценки гигиены на всех этапах производства и применения смазки. Смазка может быть H1, но не соответствовать ISO 21469, если ее производили в антисанитарных условиях.
Когда выбирать специальные смазки: пластичные альтернативы для цепей
Иногда вместо жидких масел используют пластичные смазки (консистентные смазки), особенно для цепей с редким смазыванием или в труднодоступных местах.
В этом случае применяют смазки консистенции NLGI 1 или NLGI 2 на пищевой основе.
Пластичные смазки держат смазочный материал локально, что снижает вероятность брызг и разноса. Они хорошо подходят для:
цепей открытого типа, где жидкое масло может быстро вытечь;
оборудования, которое нечасто смазывают (раз в месяц или реже);
направляющих и малонагруженных узлов цепных приводов.
Однако для основной цепи высоконагруженного конвейера пластичная смазка часто менее эффективна, чем жидкое масло, так как она медленнее проникает в зазоры между звеньями и валиками.
Для смазывания и защиты уплотнений, а также других элементов, контактирующих с пищевыми продуктами при наличии влажной среды или пара, можно рассмотреть пластичные смазки на основе силиконового полимера. Они не вымываются водой, обладают хорошей адгезией и имеют пищевой допуск H1.
Часто задаваемые вопросы
Что такое NSF H1 и чем оно отличается от просто "food grade"?
NSF H1 - регистрация в базе National Sanitation Foundation, которая гарантирует, что все компоненты смазки одобрены FDA и безопасны при случайном контакте с пищей (не более 10 ppm). Просто надпись "food grade" - маркетинговый ход без проверки. Закупщику нужно требовать номер регистрации NSF H1 или копию сертификата, а не только словесное обещание.
Какую вязкость выбрать для холодного конвейера в морозильной камере?
Для температур ниже 10 °C выбирают легкие минеральные масла ISO VG 46 или специальные синтетические (PAO, силиконовые) с еще более низкой точкой текучести. Главное - чтобы масло не загустевало в холоде и сохраняло текучесть при −20 °C. Для экстремального холода (ниже −30 °C) используют силиконовые жидкости H1.
Почему пищевая смазка для цепей дороже обычной?
Цена складывается из стоимости базового масла (синтетические дороже минеральных), пакета присадок (для пищевой безопасности нужны дорогие одобренные компоненты), регистрации NSF H1 (проверка и документирование), а также меньшего объема выпуска по сравнению с промышленными смазками. Кроме того, производитель несет ответственность перед контролирующими органами, что тоже увеличивает себестоимость.
Может ли одна смазка подойти для всех цепей на производстве?
Редко. Если на предприятии есть цепи в холодильнике, конвейеры при комнатной температуре и печные цепи, нужны как минимум три разных смазки. Попытка использовать одну часто приводит к компромиссам: либо смазка течет в холоде, либо густеет в печи. Лучше закупить несколько типов и применять каждый по назначению.
Как проверить, что смазка начала окисляться и ее нужно менять?
Признаки окисления: потемнение масла, появление резкого запаха, увеличение вязкости, липкость смазки. На предприятиях с критичными цепями проводят анализ масла в лаборатории (кислотное число, вязкость при 40 и 100 °C). Для простых случаев достаточно визуального контроля и периодической замены (каждые 3–6 месяцев).
Заключение
Выбор цепного масла пищевого производства - это не просто подбор по вязкости и наличию допуска H1. Нужно учитывать температурный режим, нагрузки на цепь, влажность окружающей среды, частоту мойок, а также требования производителя оборудования. Смазка NSF H1 с вязкостью ISO VG 46–100 подходит для большинства стандартных конвейеров; при высоких температурах переходят на VG 100–460, при влажной среде ищут полиэфирные или PAO-масла с повышенной водостойкостью. Регистрация NSF H1 и соответствие 21 CFR 178.3570 - не просто маркетинговая фишка, а юридический документ, который проверяют инспекторы и аудиторы.
Первый шаг - определить условия работы конкретной цепи (температура, нагрузка, влажность), второй - согласовать выбор со спецификацией оборудования, третий - закупить небольшой объем, протестировать на практике в течение одного цикла смазывания и только после этого переходить на полный переход. При таком подходе вероятность ошибки минимальна, а ресурс цепи и надежность производства возрастают.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Анаэробный герметик для химии обеспечивает надежную герметизацию трубопроводов с агрессивными жидкостями.
Восстановление пластика салона автомобиля: безопасные методы смазки и ремонта для сохранения эстетики.
Анаэробный герметик для резьбы: узнайте, как выбрать лучший состав для ваших задач, заменив ФУМ-ленту на более надежное решение.