
Защита продукта смазка: выбор и применение на упаковочном оборудовании
На линиях упаковки, фасовки и розлива контакт смазки с продуктом или упаковочным материалом - не теоретический риск, а практическая задача каждого дня. Вопрос не в том, попадет ли смазка в зону контакта с пищей, а в том, как минимизировать попадание и соответствовать нормативам. Для этого нужно понимать разницу между пищевыми допусками, правильно выбирать смазку по типу узла и зоне оборудования, а также придерживаться регламента обслуживания. Статья разъясняет, какие стандарты и смазки защищают продукт от загрязнения, и как закупщикам, инженерам и техническим специалистам правильно подбирать материал для конкретного узла упаковочного оборудования.
Что означает пищевой допуск и почему его недостаточно
Смазка с пищевым допуском - это не универсальное решение для всех узлов оборудования, работающего рядом с едой.
NSF H1 означает, что смазка разрешена при случайном контакте с пищей, но допуск не отменяет необходимость правильного выбора по типу узла и условиям работы.
Допуск H1 регулируется американским стандартом 21 CFR §178.3570 и разрешает использование смазок на оборудовании для производства, упаковки, переработки, транспортировки и хранения продуктов при условии случайного контакта. Однако ориентир загрязнения остается жестким: до 10 ppm в продукте, а для силиконовых смазок норма может быть еще строже -1 ppm. Это значит, что даже одобренная смазка должна применяться экономно и по регламенту.
Многие закупщики ошибочно полагают, что H1-смазка может быть применена везде, где работает оборудование, контактирующее с пищей. На деле пищевой допуск дает право на применение в зоне риска случайного контакта, но не избавляет от необходимости правильно дозировать смазку и регламентировать обслуживание. Для узлов, где контакта быть не должно вообще, применимость нужно проверять отдельно по риску и конструкции.
Различие между H1 и ISO 21469: какой стандарт реально обезопасит
Закупщики часто путают NSF H1 с ISO 21469, считая их синонимами.
На деле это разные уровни требований: H1 - это регистрационная категория допустимости, а ISO 21469 - это гигиенический стандарт, охватывающий всю цепочку разработки, производства и обращения смазкой.
ISO 21469 описывает требования к смазкам с случайным контактом с пищей, но идет дальше простого состава. Стандарт регулирует систему менеджмента качества у производителя (ISO 9001), условия производства смазки, упаковку, маркировку и хранение. Это значит, что смазка, сертифицированная по ISO 21469, не просто содержит безопасные вещества - она произведена и упакована в условиях, где исключены загрязнения и вероятность подмешивания вредных примесей.
Для упаковочного и фасовочного оборудования в пищевой зоне эксперты рекомендуют смотреть именно на наличие ISO 21469, потому что этот стандарт охватывает гигиенические требования к производству и обращению смазки. H1-регистрация - необходимое, но не достаточное условие. Правильный выбор для упаковочного оборудования - это смазка, которая одновременно несет оба маркера: регистрацию NSF H1 и сертификацию ISO 21469.
Как выбрать смазку по типу узла и зоне оборудования
Выбор смазки для упаковочного оборудования начинается не с каталога, а с анализа узла: какой это узел, какой контакт возможен и какие условия среды.
Один и тот же класс смазки может быть подходящим для направляющей на линии розлива и совершенно неприемлемым для редуктора в соседнем отсеке.
Для большинства узлов розлива, фасовки и укупорки, где возможен случайный контакт с продуктом или упаковочным материалом, используют H1-смазки. Это направляющие, петли, замки, механизмы захвата упаковки и прижима. В этих местах смазка наносится тонким слоем, и риск попадания в продукт минимален при правильном регламенте.
Для гидросистем упаковочного и фасовочного оборудования стандартный выбор вязкости - ISO VG 32, 46 или 68 в зависимости от температуры рабочей жидкости и конструкции насоса. ISO VG 32 выбирают для холодных помещений и систем с быстрыми переключениями, VG 46 - для стандартных условий, VG 68 - для высокотемпературных приложений. Выбор вязкости влияет на скорость циркуляции, давление в системе и расход энергии, поэтому его нужно сверять со спецификацией оборудования.
Зоны без допуска контакта
Для узлов упаковочного оборудования, которые находятся вдали от открытого продукта и упаковки, допустимо использование смазок без пищевого допуска. Это редукторы, подшипники в приводах, шарниры на кожухе. Однако даже в этих местах нужно учитывать, находится ли узел в воздушной зоне оборудования, может ли смазка аэрозолироваться или попасть на упаковку при отказе уплотнения. Если узел находится рядом с продуктом или упаковкой, даже косвенно, лучше подстраховаться и применить H1.
Совместимость смазки с материалами и условиями упаковочного оборудования
Пищевые смазки должны быть совместимы не только с кодексом пищевых добавок, но и с материалами уплотнений, пластиков упаковки и условиями окружающей среды.
Вода, пар, кислород, солнечный свет и щелочные моющие растворы - все это воздействует на смазку на линии упаковки. Неправильный выбор приводит к расслоению смазки, коррозии узлов, вымыванию и, в конечном счете, к попаданию загрязнений в продукт.
Для линий розлива, фасовки и запечатывания важно подбирать смазку с учетом температуры, наличия воды и пара, типа узла и материалов уплотнений. Пищевые смазки должны сохранять свои свойства при колебаниях температуры, не вымываться при контакте с водой и рабочими растворами, а также не разбухать резину уплотнений.
Влияние водной среды и пара
На линиях розлива напитков и готовых блюд оборудование постоянно подвергается воздействию воды и пара. Обычная минеральная смазка в такой среде быстро теряет вязкость, окисляется и образует отложения. Для этих условий необходимо выбирать смазки с водостойкими добавками и устойчивостью к окислению. Много линий используют H1-смазки, которые специально разработаны для работы во влажной среде и совместимы с системами очистки высокого давления.
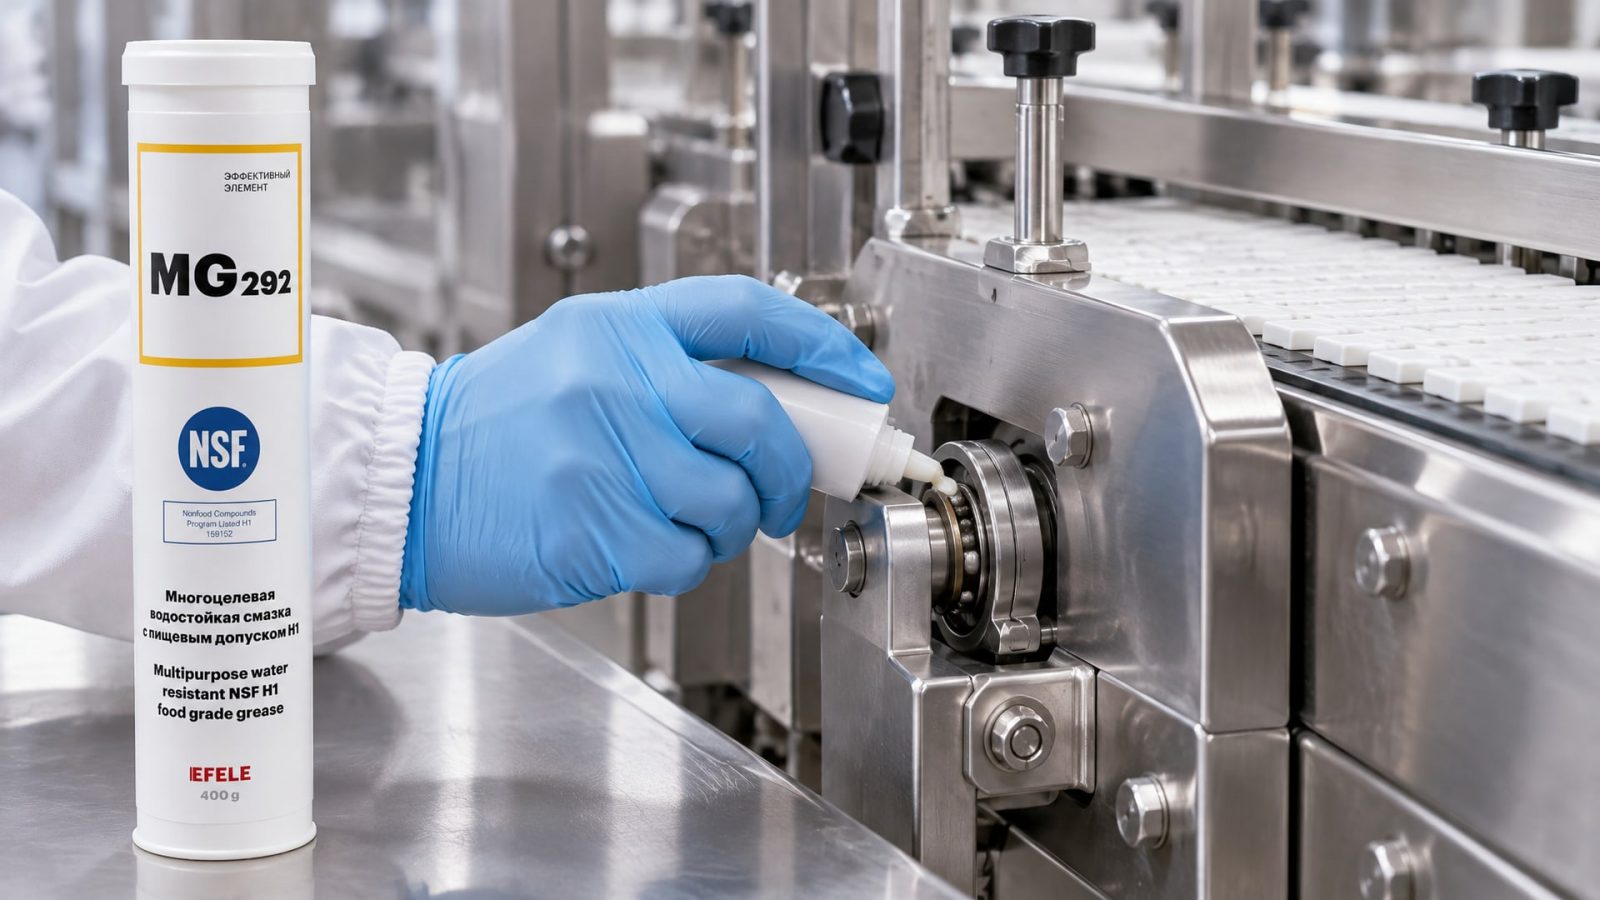
Для узлов, работающих при температурах выше 60 °C рядом с источниками пара, требуется термостойкая смазка, которая не теряет вязкость и адгезию при нагреве. В случаях, когда необходима водостойкая смазка с пищевым допуском для высоконагруженных узлов, оптимальным выбором будет EFELE MG-292, которая сохраняет свойства при контакте с водой и паром, не вымывается при мойке оборудования и несет сертификацию NSF H1.
Совместимость с пластиками и эластомерами
Упаковочное оборудование работает с полиэтиленом, полипропиленом, поликарбонатом и другими пластиками. Смазка, которая применяется на направляющих и захватах, может соприкасаться с упаковочным материалом. Некоторые масла и присадки растворяют или разбухают пластик, что приводит к деформации упаковки и попаданию частиц в продукт.
Перед выбором смазки нужно проверить совместимость с материалами уплотнений и пластиков, используемыми на конкретном оборудовании. Пищевые смазки должны быть инертны к эластомерам (каучук, ФКМ, EPDM) и не растворять пластик. Спецификация смазки обычно содержит таблицу совместимости, по которой закупщик может быстро проверить соответствие.
Правильное применение смазки на упаковочном оборудовании
Сама по себе сертификация смазки не гарантирует защиту продукта от загрязнения.
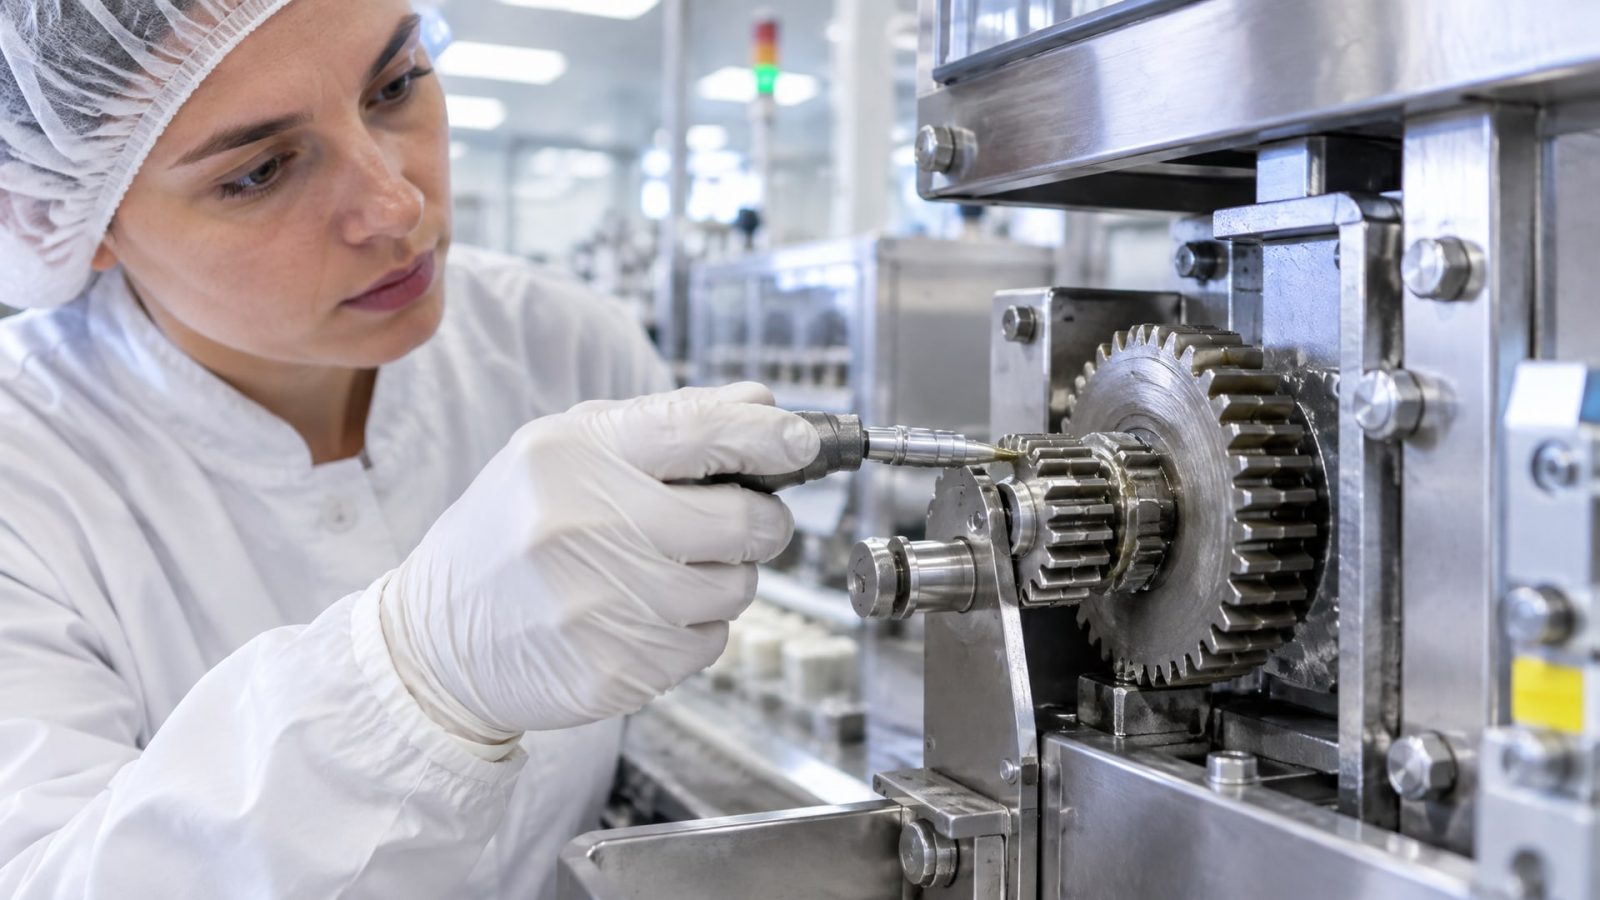
Задача технического специалиста - минимизировать вероятность того, что смазка окажется в продукте путем правильного дозирования, регламента обслуживания и контроля.
Дозирование и техника нанесения
Смазку наносят тонкой пленкой, а не слоем в несколько миллиметров. На движущихся узлах направляющих и скольжения достаточно нескольких капель или следа смазки. Излишки смазки не только попадают в продукт, но и привлекают пыль и загрязнения, которые работают как абразив и ускоряют износ.
После нанесения смазки узел нужно прокрутить вхолостую несколько циклов, чтобы смазка распределилась равномерно и избыток отошел. Излишки удаляют чистой безворсовой тканью после сборки, а не до нее. На гидросистемах дозирование регулируется давлением и расходом масла - это настраивается по инструкции оборудования.
График обслуживания и контроль
На упаковочном оборудовании смазку проверяют и дополняют не реже одного раза в смену. График зависит от скорости выработки смазки, типа узла и условий среды. На линиях с высокотемпературными узлами или во влажной среде смазку нужно менять чаще, потому что она быстрее окисляется и теряет свойства.
Технический специалист должен осматривать узлы на предмет вытекания смазки, ее высыхания, вымывания или загустения. Если смазка вытекает из узла, это признак отказа уплотнения и необходимости замены уплотнительного кольца. Если смазка загустела или потемнела - это признак окисления и перегрева; в этом случае ее нужно удалить и заменить свежей смазкой.
Термостойкие смазки для высокотемпературных узлов упаковочного оборудования
На линиях запечатывания и склеивания упаковки узлы работают при температурах 80-120 °C.
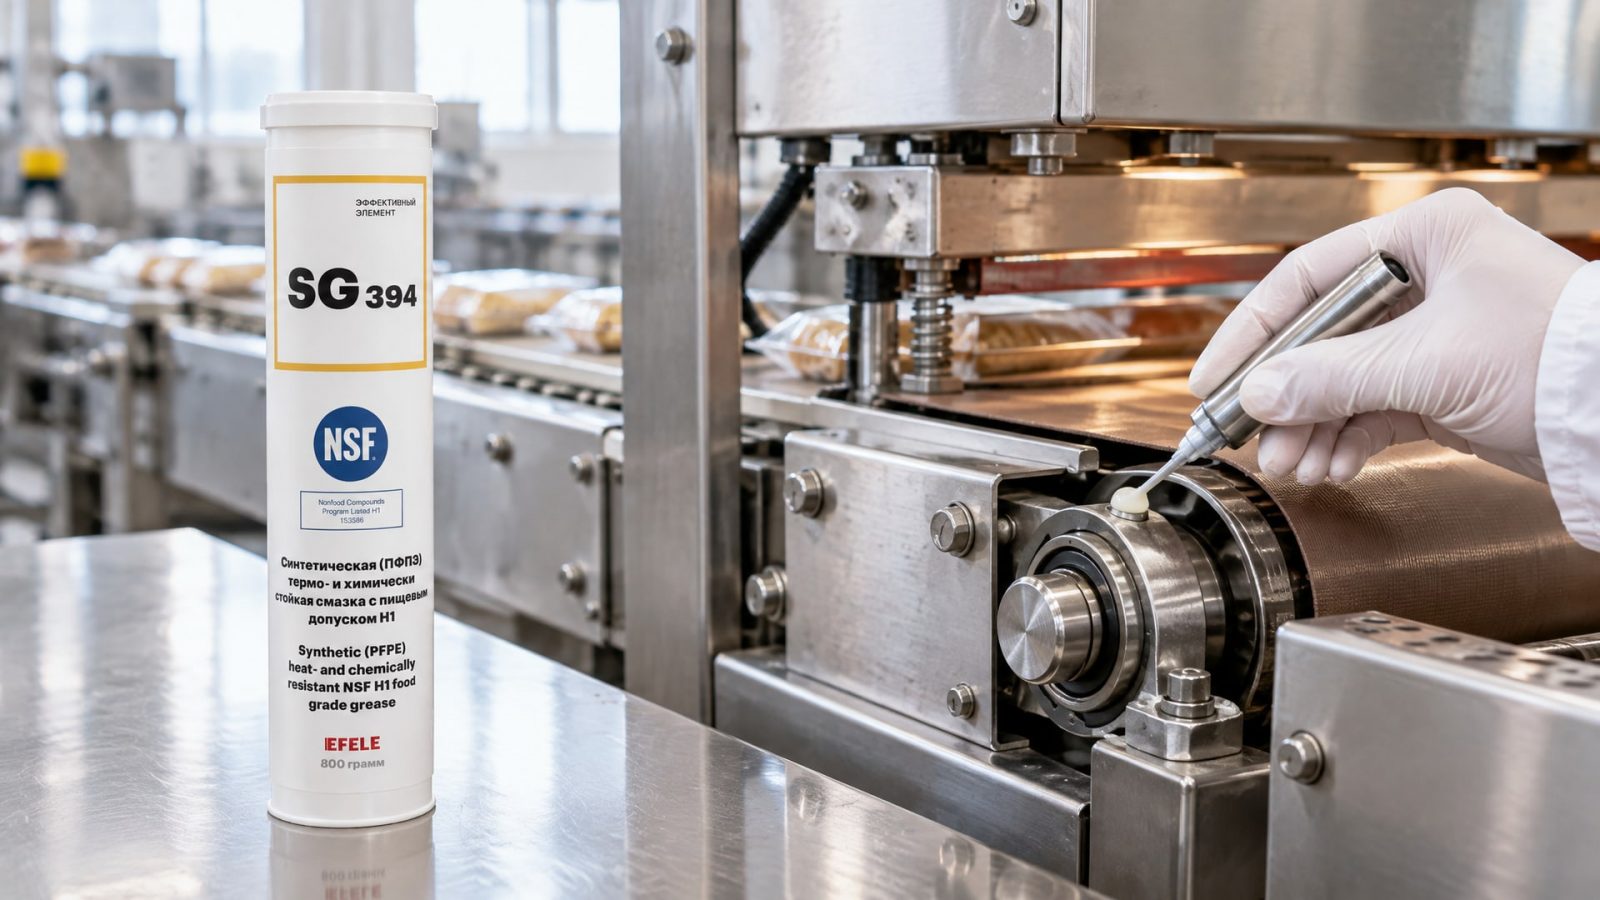
В этих условиях обычные пищевые смазки быстро окисляются, теряют адгезию и попадают в продукт. Для высокотемпературных узлов упаковочного оборудования, где требуется термо- и химстойкость, а также пищевой допуск NSF H1, рекомендуется EFELE SG-394. Эта смазка сохраняет вязкость при температурах до 130 °C, устойчива к вымыванию и имеет сертификацию как по NSF H1, так и по ISO 21469.
Часто задаваемые вопросы
Достаточна ли маркировка H1 для выбора смазки для упаковочного оборудования?
Маркировка H1 - это необходимое, но не достаточное условие. Нужно учитывать тип узла, температурный диапазон, совместимость с материалами уплотнений, наличие воды и пара, а также регламент обслуживания. Дополнительно проверьте наличие сертификации ISO 21469, которая гарантирует гигиенические требования к производству и обращению смазкой. Свяжитесь с техподдержкой производителя смазки, чтобы уточнить применимость для конкретного узла.
Чем отличается H1 от 3H в контексте упаковочного оборудования?
NSF H1 допускается при случайном контакте с пищей; 3H допускается при прямом контакте с пищей, например в разделительных агентах при формовании сыра или тесто. Для упаковочного оборудования, где смазка находится в узлах механизма и не должна напрямую соприкасаться с пищей, используют H1. 3H применяют только для пищевых процессов, где смазка намеренно входит в состав продукта.
Какую вязкость выбрать для гидросистемы упаковочного оборудования?
Стандартные классы - ISO VG 32, 46, 68. ISO VG 32 используют для холодных условий и быстрых переключений, VG 46 - для стандартных температур 20-40 °C, VG 68 - для высокотемпературных систем выше 50 °C. Проверьте спецификацию оборудования, чтобы правильно выбрать вязкость; неправильный выбор приводит к потерям в производительности и повышенному износу.
Нужна ли смазка с пищевым допуском для редукторов упаковочного оборудования?
Если редуктор находится в отдельном кожухе и не соприкасается с продуктом или упаковкой, пищевой допуск не требуется. Однако, если узел находится в воздушной зоне оборудования, где возможна аэрозолизация смазки, или если оборудование регулярно разбирается во время производства, лучше использовать H1 для подстраховки и упрощения регламента.
Как часто нужно менять смазку на упаковочном оборудовании?
График зависит от типа узла, условий среды и скорости выработки смазки. На линиях с высокотемпературными узлами или во влажной среде смазку нужно менять раз в 1-2 недели. На узлах с низким нагревом и сухой средой - раз в месяц. Рекомендуется проверять визуально и по запаху: если смазка потемнела, загустела или появился запах гари, пора менять независимо от графика.
Заключение
Защита продукта от смазки на упаковочном оборудовании - это не одна мера, а комбинация правильного выбора смазки, ее правильного применения и регламента обслуживания. Начните с анализа каждого узла: где возможен контакт с продуктом и упаковкой, какие условия среды, какие материалы используются. Для зон риска выбирайте смазку с сертификацией NSF H1 и ISO 21469 - это гарантирует как безопасность состава, так и надлежащие условия производства и обращения.
При выборе смазки не ограничивайтесь только маркировкой H1. Проверьте совместимость с уплотнениями и пластиками, выберите правильную вязкость для гидросистем, убедитесь, что смазка водостойкая и устойчива к окислению, если оборудование работает во влажной среде или при повышенных температурах. Далее - разработайте регламент обслуживания: график смены смазки, техника дозирования, контроль качества. Эти шаги минимизируют риск попадания смазки в продукт и продлят срок службы оборудования.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как удалить анаэробный герметик с резьбовых соединений быстро и безопасно, избегая повреждений.
Узнайте, чем смазать секатор и другой садовый инструмент, чтобы защитить его от ржавчины и обеспечить плавную работу.
Узнайте, как организовать контроль СОЖ на производстве, чтобы снизить расход и продлить срок службы эмульсии с недель до месяцев.