
Антифрикционное покрытие: толщина и влияние на посадочные размеры деталей
Толщина антифрикционного покрытия напрямую влияет на размер детали и может изменить натяг или зазор в сопряжении. Для точных посадок толщину сухого слоя задают с учетом размерной цепи, а после нанесения контролируют на готовой детали. Типичный рабочий диапазон для таких покрытий составляет 10-20 мкм, но конкретное значение зависит от узла, геометрии и требований к посадке.
Статья полезна инженерам, технологам и закупщикам, которые выбирают твердосмазочное покрытие и планируют его нанесение на детали с точными размерами. Разберем, как учитывать слой в допусках, выбирать целевую толщину, сопоставлять распыление и окунание и проверять результат измерением сухой пленки.
Как толщина антифрикционного покрытия меняет посадочный размер
Твердосмазочный слой имеет конечную толщину, поэтому его нельзя считать размерно нейтральным.
Если покрывают наружную поверхность вала, диаметр увеличивается. При нанесении на внутреннюю поверхность отверстия его диаметр уменьшается. Когда покрыты обе детали пары, изменение зазора или натяга складывается из толщины слоев на сопрягаемых поверхностях.
Для цилиндрической детали покрытие с толщиной 10 мкм на всей поверхности увеличивает диаметр примерно на 20 мкм: слой добавляется с двух сторон. Если такую же толщину наносят на стенки отверстия, его диаметр уменьшается примерно на 20 мкм. При покрытии вала и отверстия итоговое изменение зазора может составить около 40 мкм. Это геометрический расчет по номинальной толщине, а реальный результат зависит от равномерности слоя и технологии нанесения.
Учитывайте обе поверхности пары
В технических данных для сухих смазочных покрытий часто встречается толщина 10-20 мкм. Даже этот диапазон способен повлиять на точную посадку, особенно если покрытие наносят и на вал, и на отверстие. Поэтому расчет только по одной детали может дать неверную оценку размерного эффекта.
Инженерные допуски для некоторых изделий могут позволять наращивание слоя порядка 0,0002-0,0003 дюйма, то есть примерно 5,08-7,62 мкм, без помех посадке. Это не универсальная норма: допустимую толщину определяют по конкретной размерной цепи и требованиям к узлу. Если целевой слой выходит за предусмотренный конструкцией диапазон, допуски следует пересмотреть до обработки деталей.
При назначении покрытия важно определить, какие поверхности действительно нуждаются в защите и смазке. Если слой нужен только на одной детали пары, не следует автоматически покрывать вторую: это добавит размерный эффект без обоснованной необходимости. Для узлов с жесткими допусками целевую толщину назначают минимально достаточной и подтверждают испытанием деталей в реальном производственном процессе.
Твердосмазочное покрытие и допуски: как задать толщину
Толщину покрытия задают в чертеже, технологической документации или спецификации на процесс.
Если материал не имеет фиксированного диапазона толщины, значение необходимо определить для конкретного изделия. Важно указать, идет ли речь о толщине сухой пленки и к каким поверхностям относится требование: наружным, внутренним или обеим сопрягаемым.
В технической документации встречаются рекомендуемые диапазоны 5-15 мкм и 5-20 мкм, а для отдельных серий - около 10-15 мкм. Выбирать значение только по типичному диапазону недостаточно: слой должен одновременно обеспечивать требуемую работу покрытия и укладываться в размерные ограничения узла.
Не назначайте толщину «с запасом»
Избыточный слой не гарантирует большей долговечности. При толщине более 25 мкм повышается риск когезионного разрушения и растрескивания, а в точных механизмах могут возникнуть проблемы с допусками. С другой стороны, покрытие тоньше 5 мкм в отдельных случаях может ухудшать ресурс и коррозионную стойкость. Эти границы служат ориентиром для оценки риска, а не заменяют требования документации на конкретное покрытие.
Для расчета посадки удобно рассматривать несколько вариантов: покрытие одной поверхности, покрытие обеих поверхностей и предельное отклонение толщины. Затем проверяют, сохраняется ли заданный зазор или натяг во всем допустимом диапазоне размеров. Если слой наносится на детали сложной формы, учитывают не только номинал, но и возможную неравномерность: итоговая толщина зависит от геометрии, подготовки поверхности и процесса нанесения.
Результат расчета следует подтвердить на деталях, прошедших реальный производственный процесс. Пробное нанесение позволяет проверить не только размер, но и равномерность пленки на рабочих поверхностях. До такой проверки не стоит переносить расчетное значение на всю партию как подтвержденный процессный параметр.
Окунание и распыление твердой смазки: выбор технологии
Твердую смазку наносят распылением, окунанием или кистью.
Сам метод не определяет автоматически точность готовой детали: важны геометрия, подготовка поверхности, настройки процесса и контроль сухой пленки. Для выбора технологии нужно заранее оценить, где на детали требуется покрытие и какие участки нельзя выводить за размер.
Распыление может быть удобнее для управления равномерностью на сложной геометрии. При окунании выше риск локального утолщения в карманах и на кромках, поэтому эти зоны нужно включить в план контроля. Для обоих методов в технических описаниях встречается целевая толщина порядка 0,0003-0,0007 дюйма, или примерно 7,62-17,78 мкм. Этот диапазон относится к отдельным материалам и не является универсальным требованием.
Запекаемое покрытие для червячного редуктора
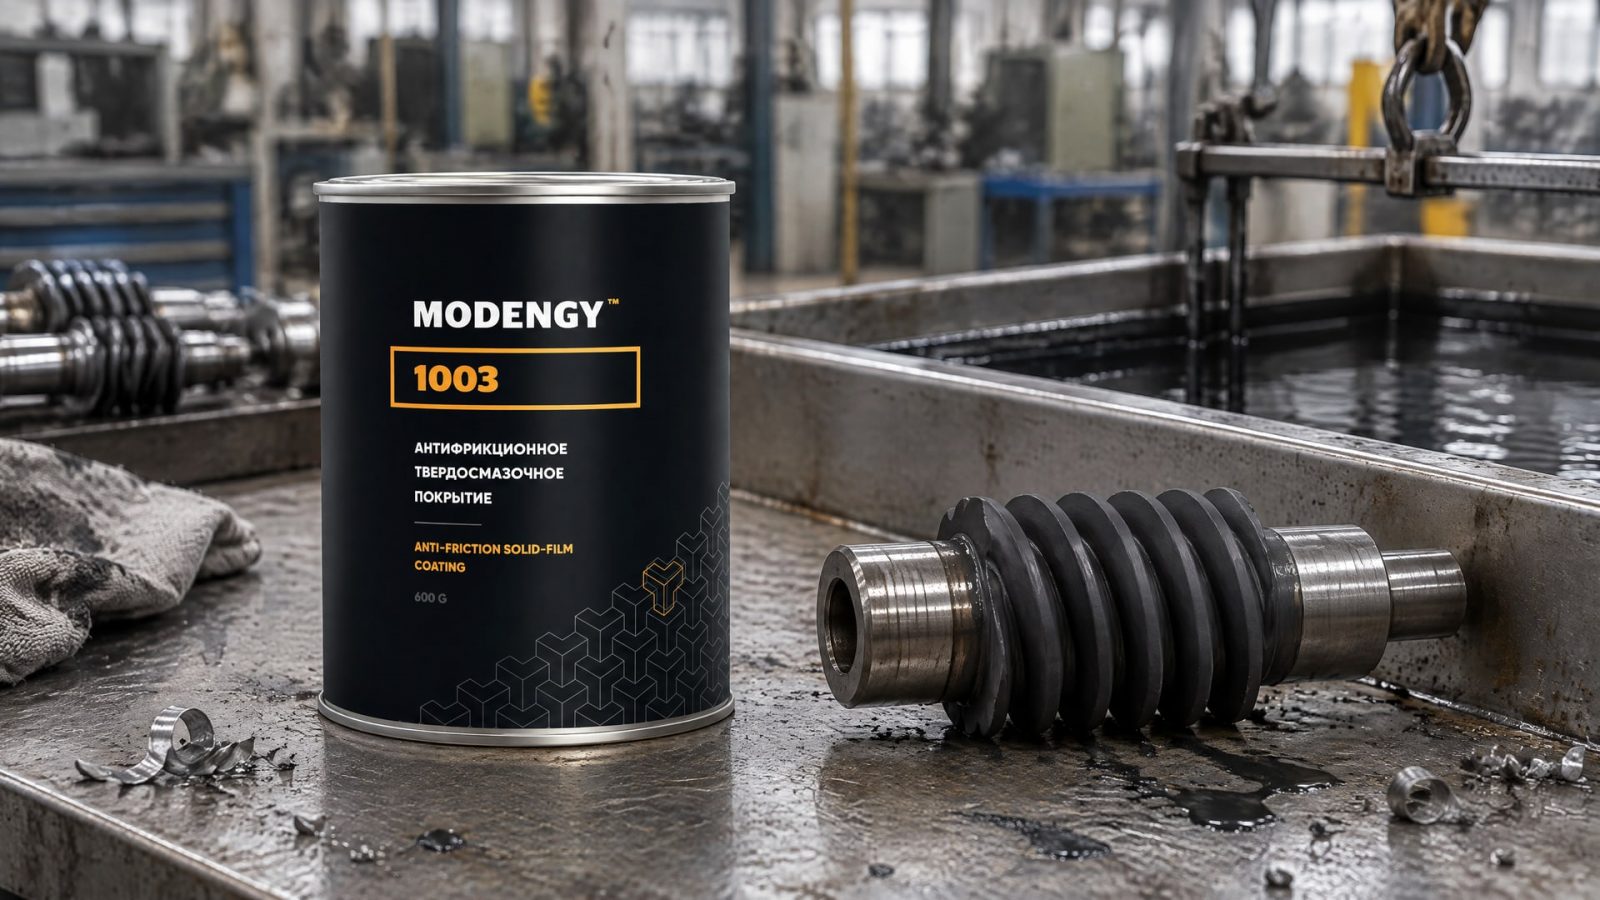
В червячном редукторе покрытие рассматривают, когда необходимо снизить трение и поддержать износостойкость пары. При этом размерная задача остается самостоятельной: слой после нанесения и запекания может повлиять на посадку, поэтому его толщину учитывают в чертеже и проверяют на детали. Для узлов, где требуются низкий коэффициент трения и высокая износостойкость, используют запекаемое покрытие MODENGY 1003; его выбор не отменяет контроля размерной цепи.
Для запекаемых систем необходимо соблюдать режим отверждения, предусмотренный документацией на материал. В отдельных технических описаниях встречается режим 30 минут при 200 °C, но его нельзя переносить на другие покрытия без подтверждения. Температура и продолжительность отверждения должны соответствовать выбранной системе и технологическому процессу.
Перед запуском партии полезно проверить несколько деталей после полного цикла нанесения и отверждения. Контролируют не только общий размер, но и участки, где из-за геометрии может возникнуть локальное утолщение. Такая проверка помогает определить, подходит ли выбранный метод для заданных посадочных допусков.
Как измерить толщину сухой пленки
Расход материала не подтверждает фактическую толщину покрытия.
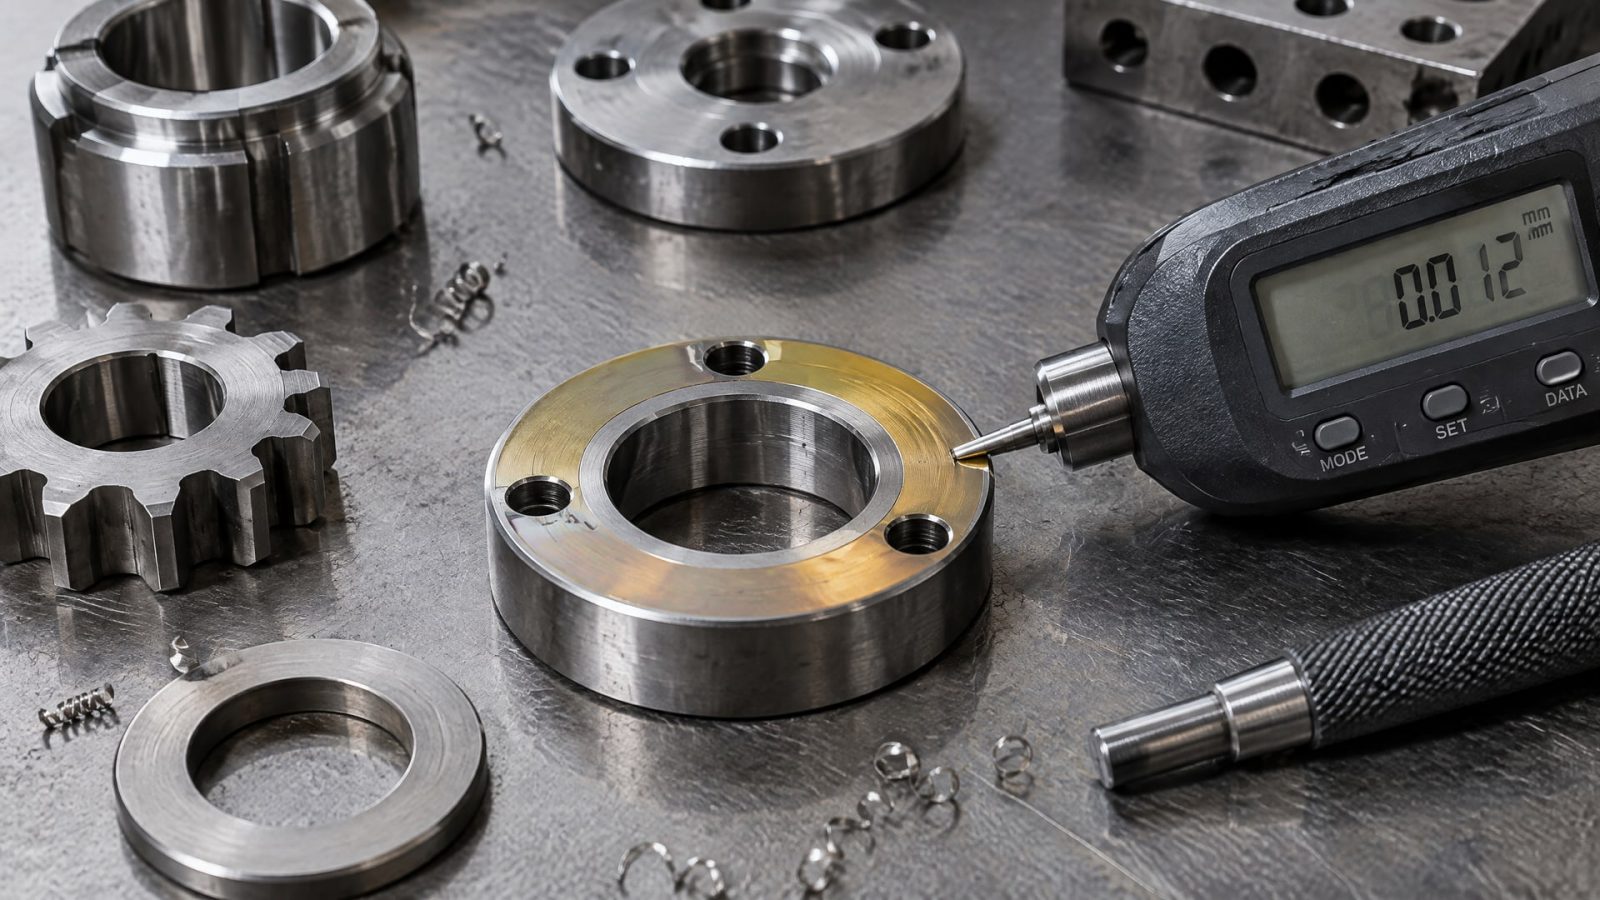
На результат влияют форма детали, площадь обработки, подготовка поверхности и способ нанесения. Поэтому контроль проводят по сухой пленке на детали или на предусмотренном технологией контрольном образце, а не только по количеству израсходованного материала.
Для измерения толщины на металлической подложке применяют методы магнитной индукции и вихретоковый контроль. В документации на измерение упоминаются ISO 2178 и ASTM B499. Выбор метода зависит от материала подложки и прибора, поэтому перед контролем нужно убедиться, что он подходит для конкретной детали и покрытия.
Контрольные точки и приемка
Точки измерения выбирают с учетом геометрии и назначения поверхности. Для сложной детали измерений только на доступном плоском участке может быть недостаточно: результат должен характеризовать участки, влияющие на посадку и работу пары трения. Порядок контроля и допустимую толщину закрепляют в технологической документации.
При приемке сопоставляют измеренную толщину с заданным диапазоном, а итоговые размеры детали - с чертежом. Если покрытие наносят на обе сопрягаемые поверхности, проверяют собранную размерную цепь, а не только каждую деталь отдельно. Такой подход позволяет выявить ситуацию, когда индивидуальные размеры находятся в допуске, но совместное изменение слоев нарушает требуемый зазор или натяг.
Для стабильности процесса важно фиксировать условия подготовки поверхности, способ нанесения и режим отверждения. Эти параметры влияют на итоговую толщину и защитные свойства. Если технологию меняют, измерения на ранее обработанных деталях нельзя автоматически считать подтверждением нового процесса.
Типичные ошибки при назначении толщины покрытия
Первая ошибка - считать, что сухое покрытие не влияет на размер.
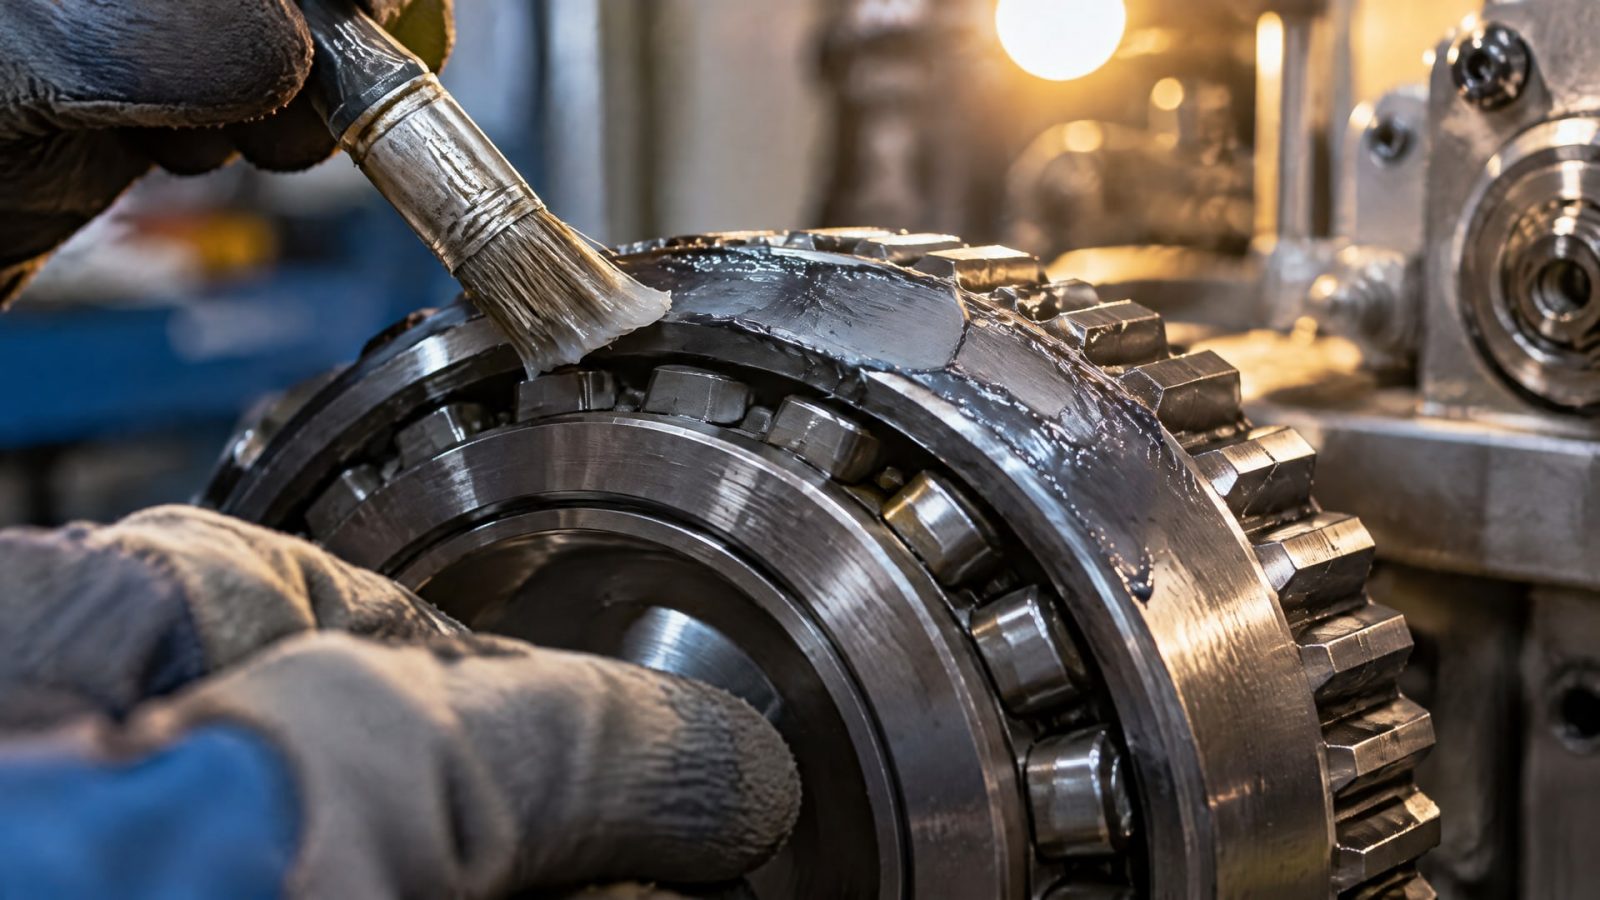
Даже слой 10-20 мкм меняет размерную цепь, особенно при нанесении на обе сопрягаемые поверхности. Вторая ошибка - стремиться к максимальной толщине: превышение 25 мкм может увеличить риск растрескивания, когезионного разрушения и проблем с допусками.
Обратная крайность - уменьшать толщину без проверки функциональных свойств. Слой менее 5 мкм может не обеспечить требуемый ресурс или коррозионную стойкость. Поэтому критерий выбора - не «чем тоньше, тем лучше» и не «чем толще, тем надежнее», а минимальная подтвержденная толщина, подходящая конкретному узлу.
Что проверить до запуска деталей
Определить, какие поверхности будут покрыты и как слой изменит размеры сопряжения.
Указать целевую толщину сухой пленки и допуск на нее в документации.
Сопоставить метод нанесения с геометрией детали и требованиями к равномерности.
Проверить размеры и толщину после полного цикла нанесения и отверждения.
Подтвердить выбранный процесс на деталях, изготовленных по реальной технологии.
Для некоторых изделий минимальное наращивание слоя порядка 0,0002-0,0003 дюйма может не мешать посадке, но эту оценку нельзя использовать как универсальное разрешение. Решение принимают по чертежу, размерной цепи и результатам измерения. Если заданная толщина превышает заложенный конструкцией диапазон, посадочные допуски пересматривают до нанесения покрытия, а не после обнаружения несоответствия.
Часто задаваемые вопросы
Как толщина твердосмазочного покрытия влияет на посадку?
Покрытие увеличивает наружный размер детали и уменьшает внутренний размер отверстия. При толщине 10 мкм слой на валу добавляет примерно 20 мкм к диаметру, поскольку находится с двух сторон. Если покрыты обе детали пары, изменения складываются и могут повлиять на зазор или натяг.
Можно ли наносить покрытие на готовую точную посадку без пересчета?
Если посадка точная, толщину покрытия нужно учесть до обработки. Даже сухой слой имеет размер и меняет геометрию сопряжения. Проверьте размерную цепь для одной и обеих покрываемых поверхностей, а затем подтвердите расчет на деталях после реального процесса нанесения.
Что выбрать для точных размеров: окунание или распыление?
Метод выбирают с учетом формы детали и возможности контролировать равномерность сухой пленки. Распыление может быть удобнее на сложной геометрии, а окунание требует внимания к возможному локальному утолщению в карманах и на кромках. Решение подтверждают измерением готовой детали, а не названием метода.
Можно ли определять толщину покрытия по расходу материала?
Нет. Расход не показывает фактическую толщину сухой пленки, поскольку результат зависит от геометрии, подготовки поверхности и процесса нанесения. Для контроля применяют измерение толщины подходящим прибором. На металлической подложке используют, в частности, магнитную индукцию или вихретоковый метод.
Заключение
Толщина антифрикционного покрытия влияет на посадочные размеры, зазор и натяг, поэтому ее закладывают в размерную цепь до нанесения. Для точных деталей недостаточно ориентироваться на типичный диапазон 10-20 мкм: нужно учитывать обе сопрягаемые поверхности, геометрию и возможности контроля. Слишком тонкий или чрезмерно толстый слой может ухудшить работу покрытия или привести к проблемам с допусками.
Следующий шаг - определить покрываемые поверхности, зафиксировать целевую толщину сухой пленки и проверить размерный эффект на реальных деталях после полного цикла обработки. Затем внесите подтвержденные параметры в чертеж или технологическую документацию и установите контроль толщины и итоговых посадочных размеров.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как повысить КПД червячного редуктора и снизить пусковой момент с помощью антифрикционных покрытий.
Узнайте, как правильно очищать пищевое антипригарное покрытие, чтобы сохранить его свойства и безопасность.
Узнайте, как глицерин влияет на твердосмазочные покрытия в пищевом производстве и что нужно учитывать при их выборе.