
Фосфатирование нержавеющей стали и выбор твердосмазочного покрытия для нефтегаза
Стандартное фосфатирование аустенитной нержавеющей стали обычно не применяют. Для нанесения твердосмазочного покрытия на такую основу подбирают другую схему подготовки поверхности, а результат оценивают раздельно по коррозионной стойкости, адгезии и антизадирным свойствам. Поэтому сравнивать покрытия MODENGY с импортными аналогами только по числу часов в солевом тумане некорректно.
Материал поможет инженерам и закупщикам определить, какие параметры запросить у поставщика и как оценивать замену импортного покрытия для нефтегазового оборудования. Разберем подготовку нержавейки, особенности испытания в солевом тумане и критерии сравнения покрытий для резьбовых соединений, посадок и других узлов.
Фосфатирование нержавеющей стали: как подготовить поверхность
Фосфатирование применяют как один из способов подготовки металла под покрытие, но одинаковая схема не подходит для всех сталей.
Для аустенитной нержавеющей стали стандартное фосфатирование обычно не рекомендуют. Перед нанесением твердосмазочного слоя на такую основу необходимо определить, какая подготовка обеспечит требуемую адгезию.
В качестве альтернативы могут рассматриваться пассивирование или специальные праймеры и подготовительные системы без фосфатного слоя. Конкретный вариант зависит от материала детали и требований к покрытию. Нельзя переносить технологическую карту для обычной стали на нержавейку без проверки: различия в подложке и предобработке могут повлиять на сцепление и стойкость покрытия.
ГОСТ 9.402-2004 рассматривает конструктивные и технологические методы защиты, в том числе подготовку поверхности перед нанесением покрытия. Для практической работы важен не только выбранный состав, но и соблюдение согласованной последовательности обработки. Если покрытие предназначено для резьбы, посадки или контакта с нержавеющей деталью, это следует отдельно отразить при согласовании технологии.
При оценке схемы подготовки зафиксируйте:
марку и состояние металлической основы;
способ очистки и предобработки;
наличие или отсутствие фосфатного слоя;
тип покрытия и его толщину;
условия нанесения и критерий оценки адгезии.
Такой набор сведений помогает выяснить, связано ли различие результатов с самим покрытием или с подготовкой образцов. Без этого сравнение антизадирного покрытия для стали может оказаться некорректным: даже одинаковый состав на разных подложках и после разной обработки не дает сопоставимых данных.
Как сравнивать антизадирное покрытие для стали
Сравнение покрытий для нефтегазовых узлов начинают с требований к детали и среде, а не с названия производителя.
Для резьб, посадок и сопряженных поверхностей могут быть важны разные свойства. Одно покрытие должно снижать трение и риск задира, другое требование может касаться защиты от коррозии во влажной или солесодержащей среде.
Эти функции проверяют раздельно. Испытание в солевом тумане оценивает коррозионную стойкость в заданных условиях, а антизадирные свойства требуют трибологических испытаний и оценки момента срыва. Поэтому результат одного теста не подтверждает автоматически все эксплуатационные характеристики покрытия.
При сравнении MODENGY с импортным покрытием запрашивайте данные на образцах с одинаковой подложкой и сопоставимой подготовкой. В протоколе должны быть указаны толщина слоя, способ нанесения, условия экспозиции и критерий отказа. Для трибологических испытаний важна методика, по которой оценивали трение или задир. Если этих параметров нет, различие в результатах нельзя уверенно связать с составом покрытия.
Для замены импортного покрытия полезно свести требования в таблицу:
| Параметр | Что проверить |
|---|---|
| Подложка | Совпадает ли материал образца с деталью |
| Подготовка | Указаны ли очистка, предобработка и схема нанесения |
| Коррозионная стойкость | Приведены ли стандарт, режим и критерий оценки |
| Антизадирные свойства | Есть ли отдельный протокол трибологических испытаний |
| Применение | Проверено ли покрытие на резьбах, посадках и контакте с нержавеющей сталью |
Такая оценка позволяет сравнить не рекламные формулировки, а свойства, имеющие значение для конкретного узла. Она также помогает определить, какие испытания нужно повторить перед внедрением покрытия на производстве.
Испытание в солевом тумане: что показывают стандарты
ISO 9227:2022 описывает три режима испытания в соляном тумане: NSS, AASS и CASS.
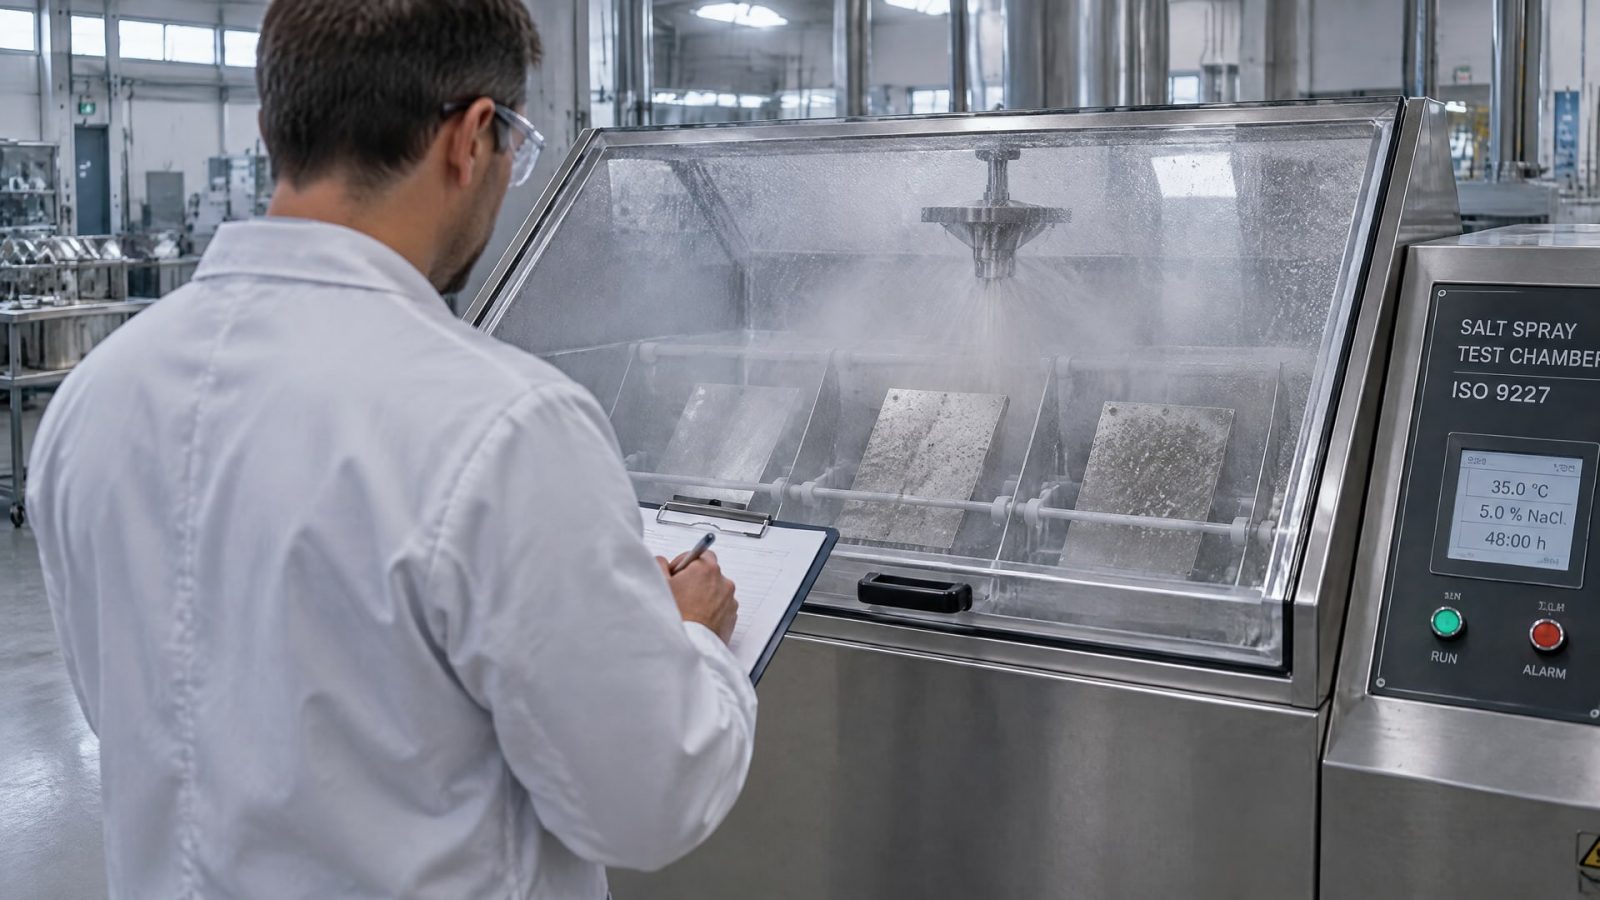
Режимы различаются условиями воздействия, поэтому сравнивать результаты, полученные по разным режимам, как одну шкалу нельзя. Стандарт применяют для оценки коррозионной стойкости металлических материалов и покрытий, в том числе предназначенных для постоянной или временной защиты.
Для NSS используют раствор хлорида натрия концентрацией 50 ± 5 г/л, поддерживают pH в диапазоне 6,5–7,2 и температуру камеры 35 ± 2 °C. Эти параметры задают условия проверки, но сами по себе не означают, что испытание полностью воспроизводит эксплуатацию в нефтегазовой среде. ISO 9227 также отмечает, что испытание может выявлять поры, дефекты и разрывы в органических, металлических и конверсионных покрытиях.
ASTM B117 применяют как стандартную практику проведения испытаний в камере солевого тумана. Полученные данные имеют сравнительный характер, а не дают абсолютную оценку коррозионной стойкости или срока службы. Для более жестких модифицированных коррозионных условий может рассматриваться ASTM G85. Выбор стандарта зависит от сценария эксплуатации и задачи проверки.
При запросе результатов испытания уточняйте:
какой стандарт применяли: ISO 9227 или ASTM B117;
какой режим использовали: NSS, AASS или CASS;
из какого материала изготовлены образцы и как их подготовили;
какой критерий отказа применили;
приложены ли фотографии образцов до и после экспозиции.
Фраза «выдержало много часов в солевом тумане» без этих сведений не позволяет корректно сравнить покрытия. Для рабочего вывода нужны условия теста и сопоставимые образцы, а для оценки ресурса в конкретном узле - дополнительные проверки, связанные с реальной эксплуатацией.
Как интерпретировать результаты и составить программу испытаний
Результат солевого тумана следует трактовать как сравнительную оценку поведения образцов в заданной среде.
Он помогает выявлять дефекты и сопоставлять покрытия при одинаковой методике, но не предсказывает напрямую, сколько прослужит деталь в поле. На реальный результат влияют подложка, толщина слоя, подготовка поверхности и условия работы узла.
В нефтегазовом оборудовании важно не смешивать коррозионную и трибологическую оценку. Если задача - проверить защиту от коррозии, задают соответствующий режим по ISO 9227 или ASTM B117. Если требуется оценить работу сопряженных поверхностей, предусматривают отдельные испытания на трение и задир. При тяжелых условиях может быть уместен циклический метод, например ASTM G85, но только если его режим соответствует предполагаемой среде эксплуатации.
EN 13523-8:2024 описывает испытание покрытий на металле в солевом тумане и может служить ориентиром при планировании проверки органических покрытий. Однако выбор стандарта должен соответствовать типу покрытия и цели испытания. Более агрессивный режим не обязательно дает более полезный результат: неподходящие условия могут не отражать реальные механизмы отказа.
В техническое задание стоит включить материал образца, способ подготовки, толщину покрытия, стандарт и режим испытания, длительность экспозиции и критерий отказа. Также следует запросить фотопротокол. Для узлов нефтегазового оборудования отдельно проверяют резьбы, посадки и контакт с нержавеющей сталью, поскольку для разных подложек может потребоваться разная схема подготовки.
Такой план дает основу для равного сравнения MODENGY и импортного аналога. Если меняется сразу несколько параметров - например, подложка и предобработка, - результаты уже нельзя приписать только различию покрытий.
Выбор твердосмазочного покрытия для нефтегазового оборудования
При выборе покрытия сначала определяют, от чего нужно защитить узел: от коррозии, задира, фреттинга или сочетания факторов.
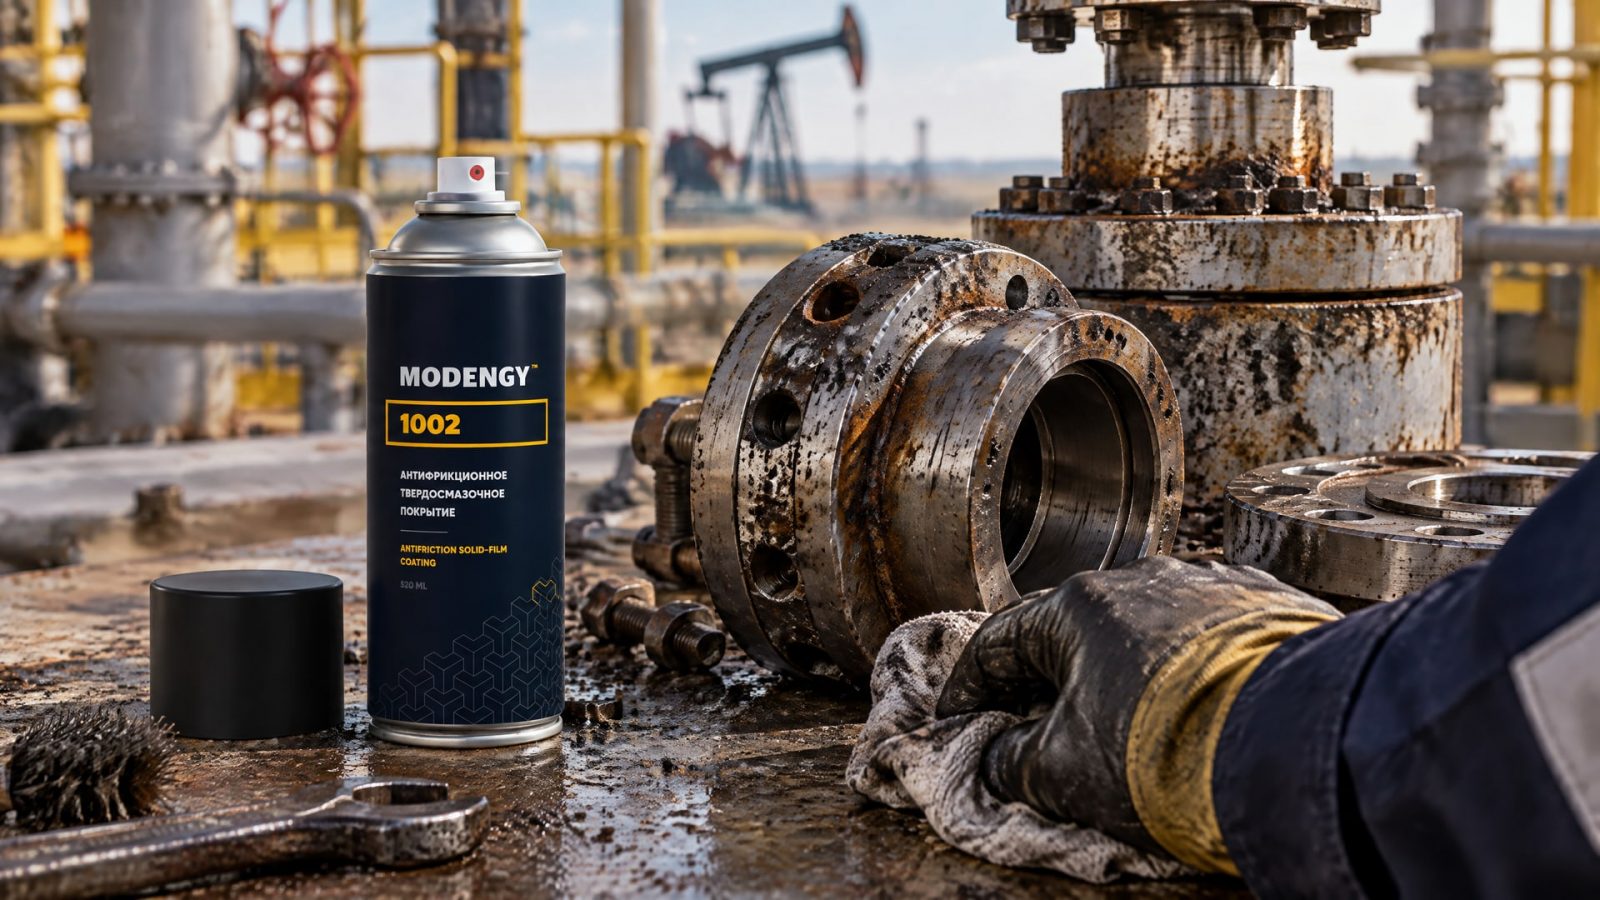
Затем устанавливают материал основы и условия контакта. В нефтегазовых системах важны также характер нагрузок и режим работы, включая холодный пуск. Подбор без учета этих условий может дать несовпадение между результатом лабораторного теста и поведением детали в эксплуатации.
Когда на узле сочетаются риск коррозии и необходимость снизить трение, MODENGY 1002 на основе дисульфида молибдена можно рассматривать как альтернативу импортному покрытию. Это не отменяет проверки адгезии и испытаний на конкретной подложке: для нержавеющей стали нужно заранее согласовать подготовку без автоматического применения фосфатирования. Результаты солевого тумана и трибологических тестов следует оценивать отдельно.
В целом антифрикционные покрытия MODENGY предназначены для задач, где нужны снижение трения и работа в условиях агрессивных сред и высоких нагрузок, характерных для нефтегазовой отрасли. Для выбора конкретного решения инженер сверяет условия эксплуатации и результаты испытаний с требованиями к детали. Закупщику при этом важно запросить не только техническое описание, но и методику, по которой получены сравнительные данные.
Для обоснованной замены импортного покрытия сопоставляют:
защиту от коррозии по выбранной методике;
антизадирные характеристики по отдельным испытаниям;
адгезию после согласованной подготовки поверхности;
совместимость покрытия с материалом детали;
возможность воспроизвести условия проверки на образцах.
Если данных для прямого сравнения нет, безопаснее сформировать программу испытаний и проверить покрытие на деталях или представительных образцах. Это практичнее, чем принимать решение только по заявленному числу часов в солевом тумане.
Часто задаваемые вопросы
Можно ли фосфатировать нержавеющую сталь перед нанесением покрытия?
Для аустенитной нержавеющей стали стандартное фосфатирование обычно не применяют. Вместо него рассматривают подходящую для нержавейки схему подготовки, например пассивирование или специальные подготовительные системы без фосфатного слоя. Выбор нужно согласовать с технологией покрытия и проверить на конкретной подложке.
Какой стандарт указать для испытания покрытия в солевом тумане?
Для солевого тумана обычно рассматривают ISO 9227 или ASTM B117. В техническом задании важно указать не только стандарт, но и режим испытания, материал образца, предобработку и критерий отказа. Для модифицированных и более жестких коррозионных условий может подойти ASTM G85, если его режим соответствует задаче.
Можно ли сравнивать покрытия только по часам в NSS?
Нет. Число часов имеет смысл только вместе с данными о подложке, толщине покрытия, подготовке образца и критерии отказа. Кроме того, солевой туман оценивает коррозионную стойкость, но не подтверждает антизадирные свойства. Для корректного сравнения нужны одинаковые условия испытаний и отдельные трибологические проверки.
Как проверить антизадирные свойства покрытия?
Их оценивают отдельными трибологическими испытаниями, а не только тестом на коррозионную стойкость. В программе проверки указывают методику и критерий оценки, например параметры трения или момент срыва, если они предусмотрены испытанием. Образцы должны соответствовать материалу и подготовке реальной детали.
Заключение
Фосфатирование нержавеющей стали нельзя автоматически включать в технологию нанесения твердосмазочного покрытия: для аустенитной нержавейки обычно выбирают другую подготовку. Сравнивая MODENGY с импортными аналогами, оценивают не только солевой туман, но и подложку, адгезию, антизадирные свойства и условия испытаний. Один показатель не заменяет комплексную проверку узла.
Следующий шаг для инженера и снабженца - составить техническое задание с материалом основы, подготовкой поверхности, стандартом испытания, режимом и критериями отказа. Затем запросить сопоставимые протоколы и проверить покрытие на образцах, соответствующих реальной детали.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно определить сроки службы покрытий в скважине, учитывая условия эксплуатации и результаты испытаний соляным туманом.
Узнайте, как проверить совместимость СОЖ и материалов станка, чтобы избежать повреждений оборудования и простоев производства.
Узнайте, как правильно проводить обслуживание автомобильной лебедки: смазка деталей, защита от ржавчины и проверка перед использованием.