
Реальные сроки службы покрытий: соляной туман и эксплуатация в скважине
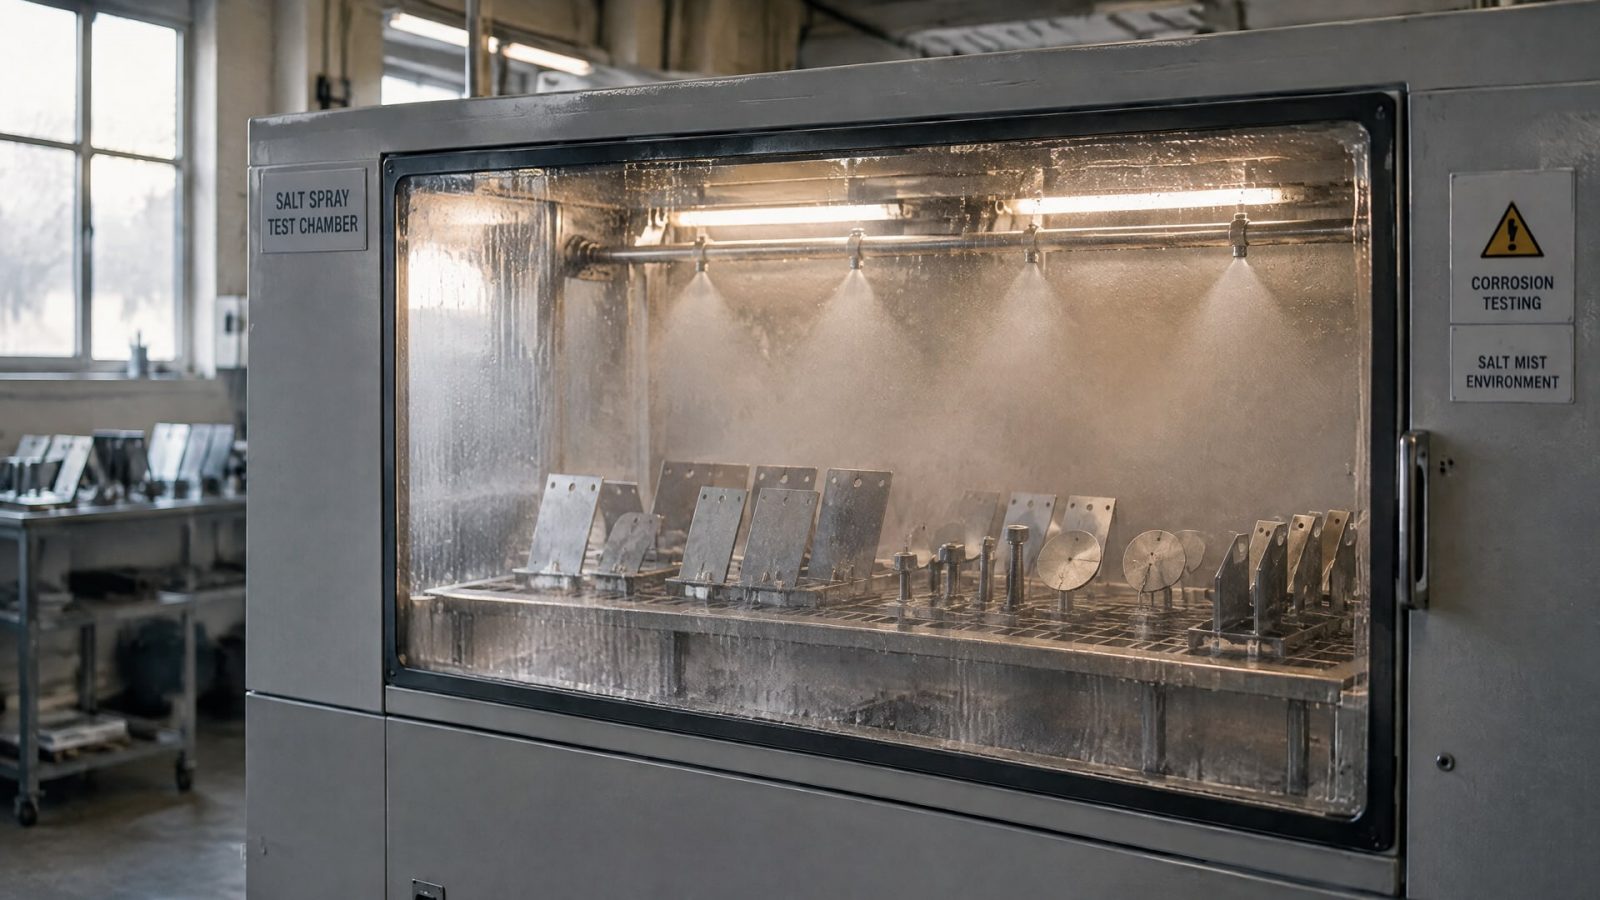
Сроки службы покрытий в скважине нельзя надежно определить по числу часов в камере соляного тумана. Испытание помогает выявить поры, непрокрасы и другие дефекты, но ISO 9227:2022 не предназначен для прямого пересчета результата в годы эксплуатации. Для оценки покрытия нужно учитывать условия в скважине, материал основания, подготовку поверхности и критерии отказа.
Статья полезна инженерам, техническим специалистам и снабженцам, которые выбирают покрытия для скважинного оборудования или планируют замену импортных решений. Разберем, что именно показывает испытание солевой туман, почему результат нельзя трактовать как гарантию срока службы и какие параметры стоит закрепить в спецификации.
Что показывает испытание солевой туман
ISO 9227:2022 описывает три метода: нейтральный солевой туман NSS, уксуснокислый солевой туман AASS и медь-ускоренный уксуснокислый солевой туман CASS.
Их применяют для оценки коррозионной стойкости материалов и защитных покрытий. Испытание проходит в заданной искусственной атмосфере, но не воспроизводит весь набор воздействий, с которыми сталкивается оборудование в скважине.
Для NSS используют раствор NaCl концентрацией 5%, поддерживают pH в диапазоне 6,5-7,2 и температуру 35 °C. В AASS температура также составляет 35 °C, а в CASS - 50 °C. В описаниях метода приводятся также параметры распыления: 0,7-1,4 bar на сопле и сбор раствора 1-2 мл/ч на коллекторной площади 80 см². Эти значения описывают процедуру испытания, а не рабочие условия конкретного покрытия.
Солевой туман помогает обнаруживать пористость, непрокрасы, нарушения сплошности и другие дефекты. Поэтому его используют как проверку качества партии, процесса нанесения или повторяемости результатов для одинаковых систем. При этом стандарт не задает универсальную длительность выдержки для любого изделия, размеры образцов и единый способ интерпретации результата.
Следовательно, формулировка «покрытие выдержало испытание солевым туманом» имеет смысл только вместе с условиями теста и критерием приемки. Без этих данных число часов нельзя считать самостоятельной характеристикой защиты. Оно не говорит, сколько времени покрытие прослужит в реальной скважине.
Почему сроки службы покрытий нельзя пересчитать из часов в камере
ISO 9227:2022 прямо указывает, что испытание не предназначено для прогнозирования долгосрочной коррозионной стойкости и универсального ранжирования материалов как «лучше» или «хуже».
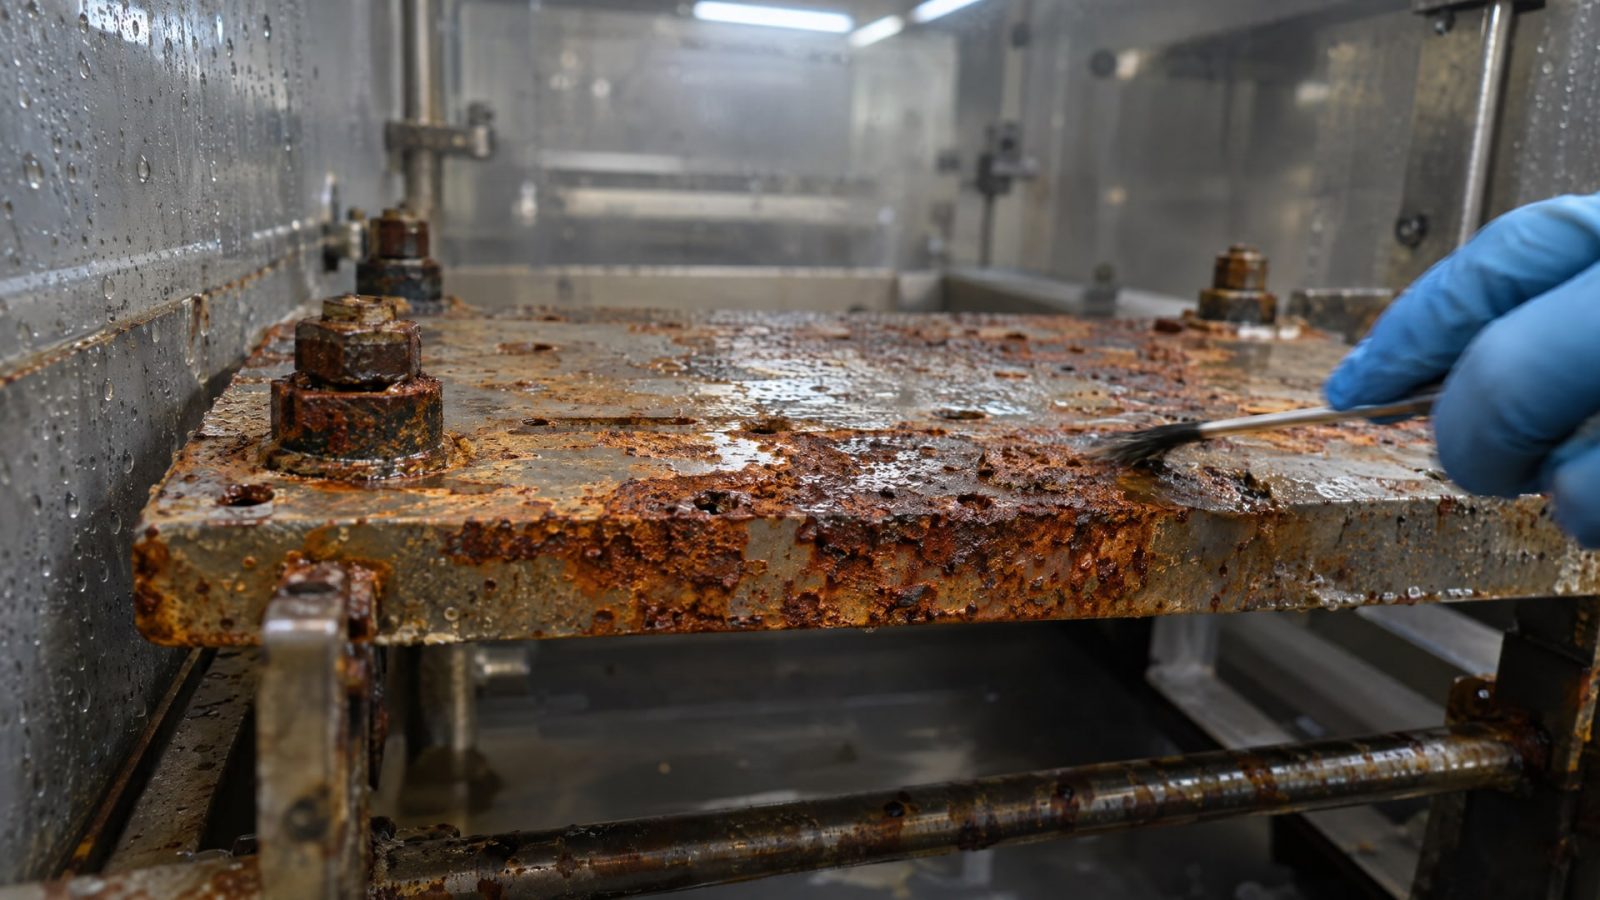
Поэтому результат вроде «1000 ч в камере» не означает определенное количество лет работы на объекте. Такой пересчет возможен только при подтвержденной корреляции для конкретной системы покрытия и условий эксплуатации.
Причина в различии воздействий. В камере образец подвергается солевому туману по заданной процедуре. В скважине на покрытие могут влиять состав пластовой жидкости, соленость, температура, давление, газовая фаза, H₂S и CO₂, абразивные частицы, механические повреждения и длительный контакт со средой. Важны также циклы «сухо/мокро» и режим работы оборудования. Испытание солевым туманом охватывает только часть этих факторов.
В практических материалах встречаются ориентиры по длительности испытаний: 500-2000 ч для окраски по стали, 500-4000 ч для оцинковки, 6-24 ч для фосфатирования с маслом и 96-1000 ч для анодирования. Это не нормативные сроки службы и не универсальные требования. Их применимость зависит от спецификации и связи результатов с полевыми испытаниями.
Даже значения 500 ч или 1500-3000 ч, которые приводят для порошковых покрытий в контексте прибрежных условий, нельзя автоматически переносить на скважину. Среда и критерии отказа могут отличаться. Поэтому сроки службы покрытий оценивают не по одной цифре, а по совокупности лабораторных и эксплуатационных данных.
Испытание солевой туман и эксплуатация в скважине: в чем разница
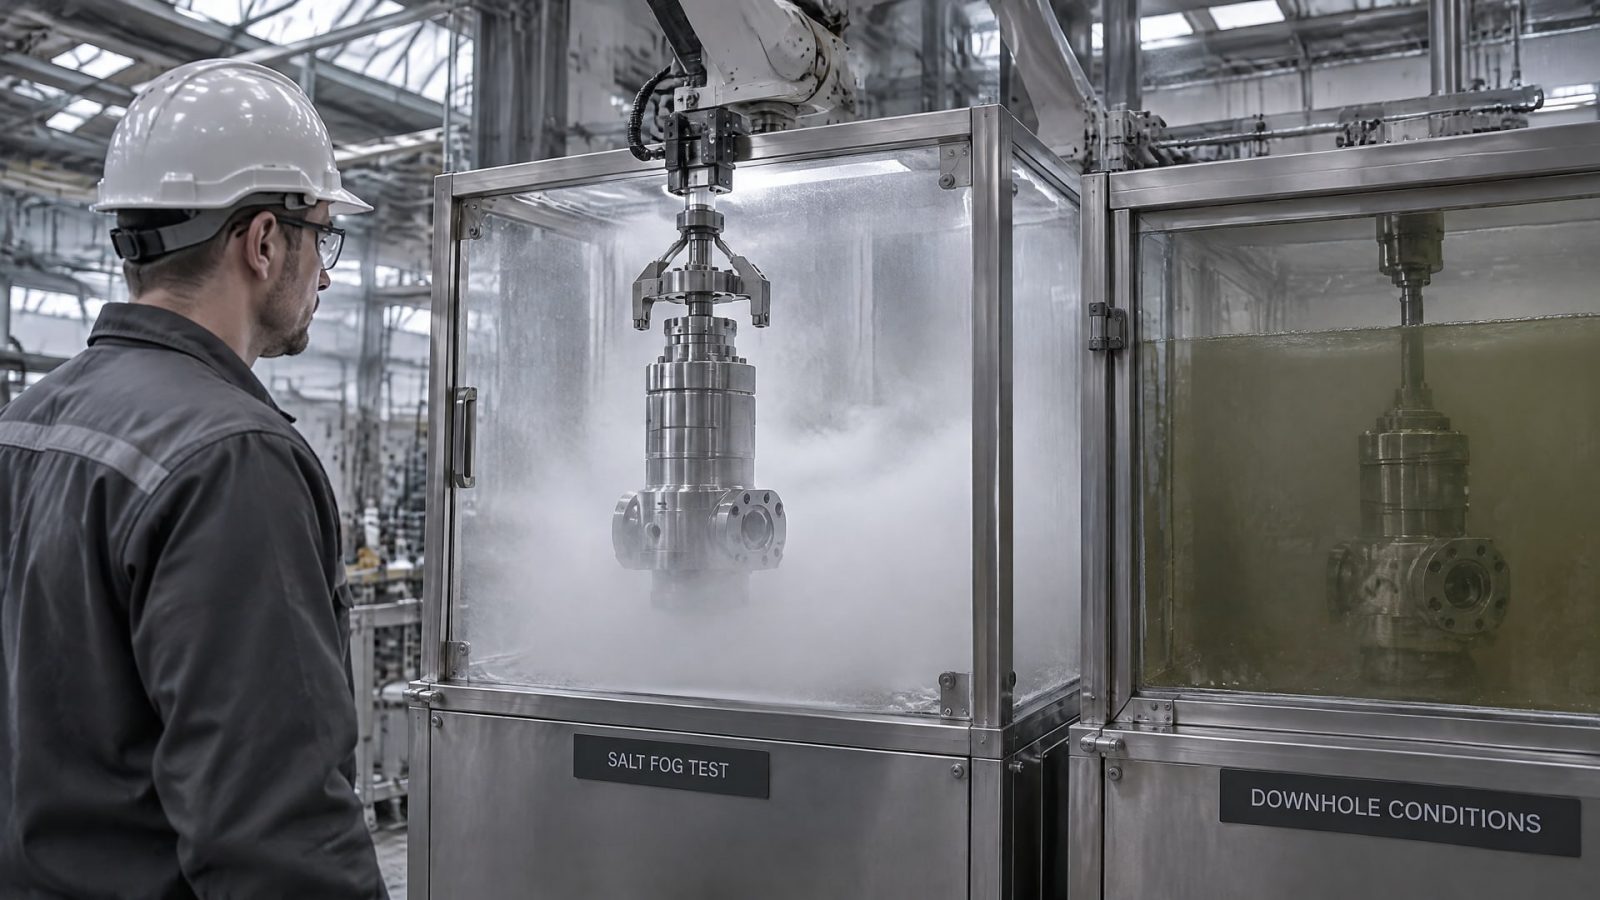
| Параметр | Камера солевого тумана | Эксплуатация в скважине |
|---|---|---|
| Среда | Заданная искусственная атмосфера | Состав пластовой жидкости, газовая фаза и другие условия объекта |
| Воздействие | Условия выбранного метода NSS, AASS или CASS | Коррозионные, температурные и механические факторы одновременно |
| Назначение оценки | Выявление дефектов и контроль качества | Оценка работоспособности покрытия в конкретном режиме |
| Результат | Время выдержки и состояние образца по заданному критерию | Фактическое состояние оборудования при осмотре или эксплуатации |
| Перенос результата | Не дает универсального прогноза срока службы | Требует анализа конкретной пары «покрытие - среда - режим» |
Испытание в камере удобно тем, что позволяет проводить сравнение при одинаковой процедуре. Но корректность такого сравнения зависит от совпадения подложки, подготовки поверхности, системы покрытия и критерия конца испытания. Если один образец оценивают по появлению ржавчины, а другой - по площади подпленочной коррозии, результаты нельзя напрямую сопоставлять.
В скважине важны воздействия, которые солевой туман сам по себе не моделирует. Например, абразив может повреждать покрытие, а температура и химический состав среды - менять характер коррозионного воздействия. Условия также могут меняться при пусках, остановках и переходах между влажным и сухим состоянием. Поэтому лабораторное испытание дополняет оценку, но не заменяет проверку применимости покрытия к конкретной скважине.
Для инженерной оценки полезно разделять два вопроса: выдерживает ли покрытие заданный лабораторный тест и подходит ли оно для эксплуатации в определенной среде. Ответ на первый вопрос дает протокол испытаний. Для второго нужны данные о материале, условиях работы и результатах эксплуатации или полевых проверок.
Как задать срок службы защитного покрытия в спецификации
Запись «не менее 1000 ч в солевом тумане» сама по себе не задает гарантированный срок службы покрытия.
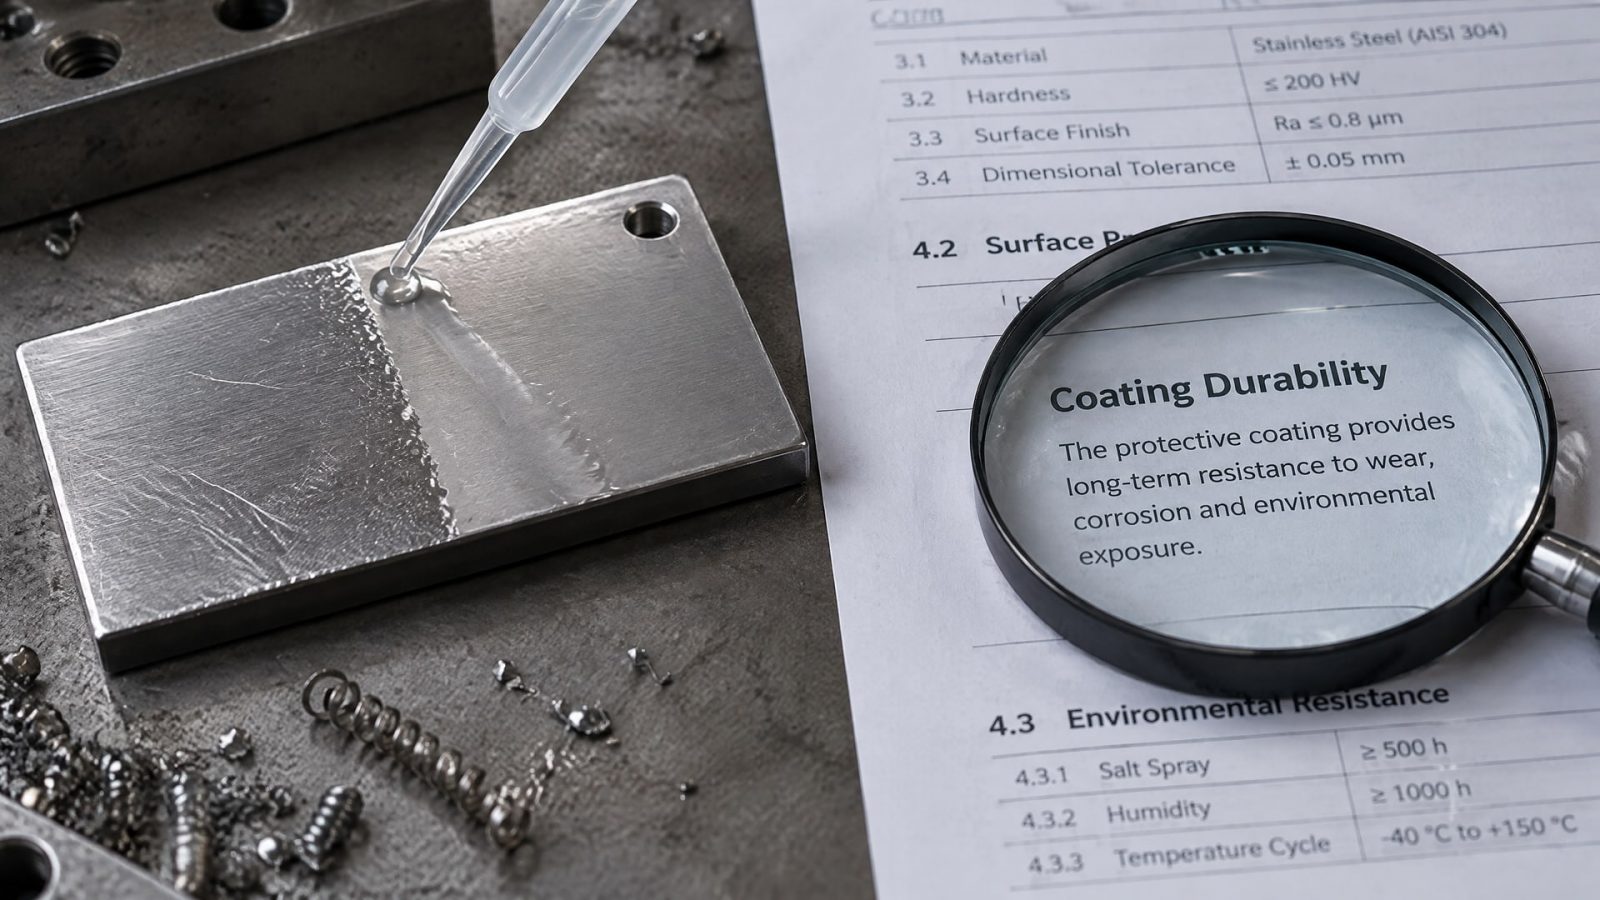
Она определяет только один из параметров контроля, если вместе с ней указаны метод испытания и критерий приемки. Без такого контекста разные поставщики могут получить формально сопоставимые числа при разных условиях оценки.
В спецификации стоит закрепить:
тип покрытия и материал основания;
подготовку поверхности и толщину покрытия;
метод испытания: NSS, AASS или CASS;
продолжительность выдержки и критерий окончания испытания;
допустимую площадь коррозии;
критерии появления ржавчины и подпленочной коррозии;
требования к адгезии и метод ее контроля;
условия эксплуатации, которые покрытие должно выдерживать.
Для сравнения результатов образцы должны иметь сопоставимую подложку и подготовку поверхности. Также нужно заранее определить, что считать отказом: локальный дефект, появление ржавчины, распространение коррозии под покрытием или превышение допустимой площади повреждения. Иначе увеличение числа часов не обязательно означает более высокую пригодность для конкретного оборудования.
Если требуется установить срок службы покрытия, полезно связать лабораторные критерии с осмотрами оборудования и данными эксплуатации. Испытание в камере может служить входным контролем или способом сравнения одинаковых систем. Но прогноз срока службы требует подтвержденной связи между результатами теста и поведением покрытия в рабочих условиях.
Фосфатирование нержавеющей стали и выбор альтернативных покрытий
Фосфатирование нержавеющей стали не следует считать обычной заменой пассивации.
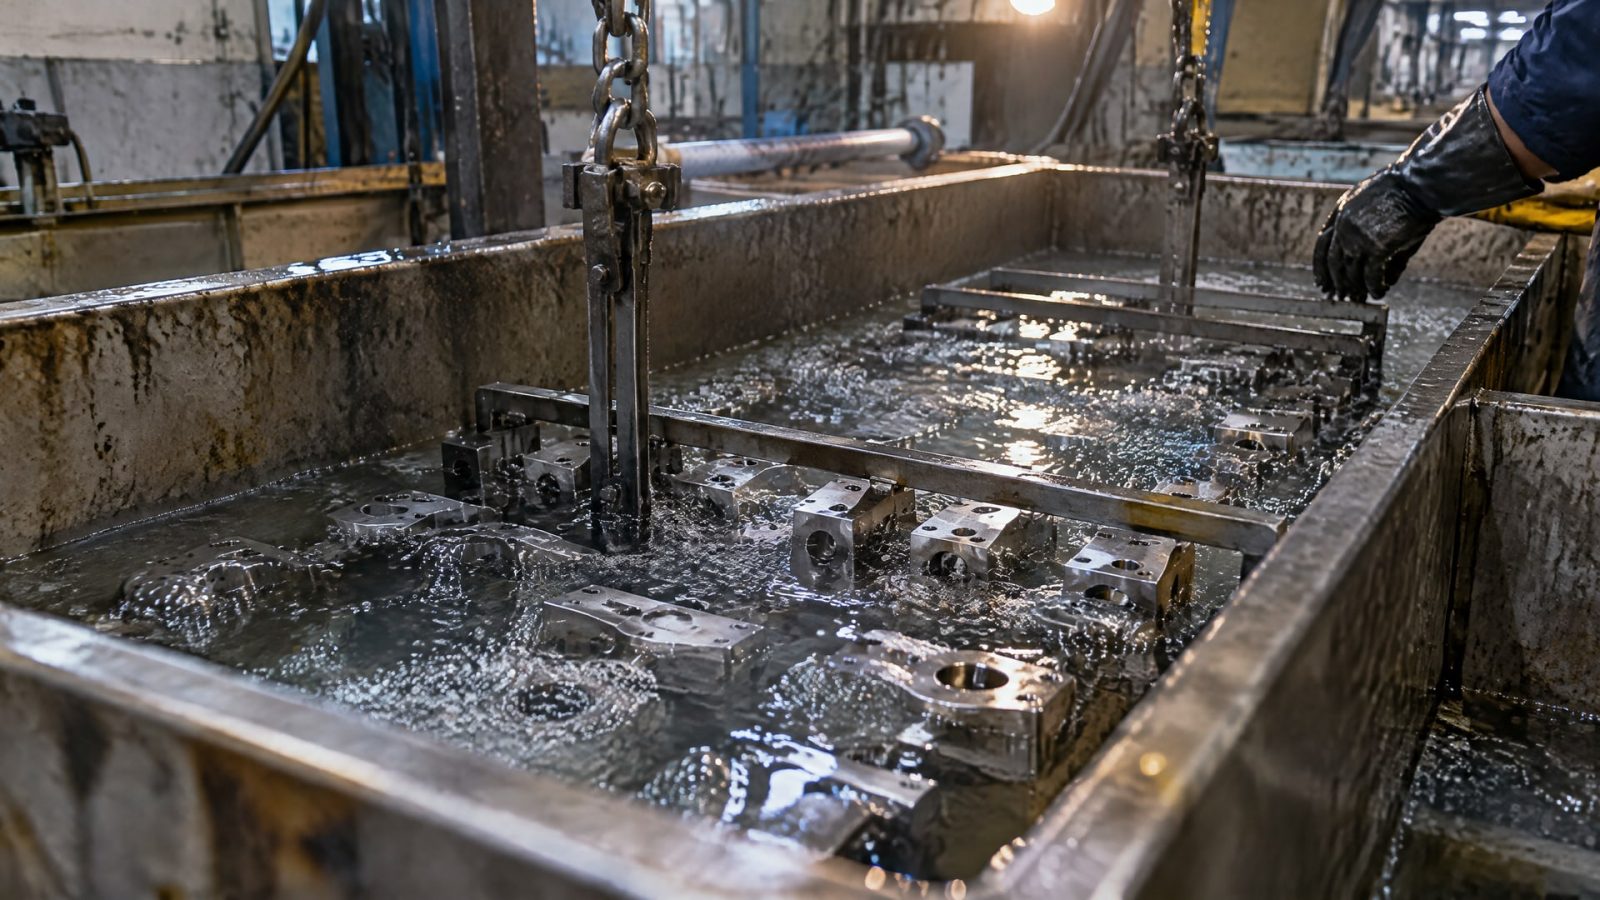
Пассивная оксидная пленка нержавейки затрудняет реакцию, поэтому типовым процессом для такого материала обычно считают химическое пассивирование. При выборе обработки нужно учитывать состояние поверхности, состав сплава и задачу, которую должна решать защитная система.
Антикоррозионные и антизадирные свойства не стоит оценивать по одному показателю солевого тумана. Для скважинного оборудования важны также базовый металл, подготовка поверхности, механические нагрузки и контакт со средой. В зависимости от конструкции покрытие может решать несколько задач, однако его пригодность подтверждают для конкретного сочетания условий, а не только по результату одной камеры.
В этом контексте антифрикционные покрытия MODENGY рассматривают как отдельный вариант повышения функциональных характеристик поверхности. Их выбор не отменяет необходимости оценить совместимость с нержавеющей сталью, условия нанесения и поведение в рабочей среде. Фосфатирование, пассивирование и нанесение покрытия - разные процессы, и подменять один другим без проверки не следует.
При сравнении покрытий для нержавеющей стали важно учитывать не только коррозионную стойкость, но и требуемые антизадирные свойства. Если главным критерием остается защита от коррозии, сначала определяют применимую подготовку поверхности и критерии контроля. Если оборудование испытывает механическое взаимодействие деталей, отдельно оценивают влияние покрытия на трение и износ. Само число часов в камере эти свойства не описывает.
Замена импортных покрытий: как сравнивать решения
При замене импортного покрытия некорректно искать аналог только по длительности испытания.
Одинаковые значения в часах не доказывают равенство материалов, если отличаются химия покрытия, толщина, подготовка поверхности, подложка или критерии отказа. ISO 9227:2022 также не подтверждает взаимозаменяемость двух покрытий.
Сравнение начинают с технических требований к исходному решению. Нужно определить, какую функцию оно выполняет, с какой средой контактирует и по каким признакам считается отказавшим. Для нефтедобывающего оборудования к оценке добавляют состав среды, температуру, возможное воздействие H₂S и CO₂, механические повреждения и режим эксплуатации. Если эти параметры не определены, лабораторный результат будет трудно связать с работой оборудования.
Затем формируют сопоставимую программу проверки: одинаковая подложка, одинаковая подготовка поверхности, выбранный метод солевого тумана и единые критерии оценки. Результат камеры используют для выявления дефектов и сравнения одинаково испытанных систем, а не как доказательство равного срока службы. Для важных узлов лабораторную проверку дополняют оценкой совместимости с рабочей средой и данными эксплуатации.
Такой подход помогает избежать формального выбора по максимальному числу часов. Он также позволяет оценивать срок службы полимерного покрытия не как свойство материала «вообще», а как результат его применения на конкретном основании и в конкретных условиях. Утверждение о замене импортных покрытий должно опираться на сопоставленные характеристики и критерии отказа, а не на одно число в протоколе.
Часто задаваемые вопросы
Сколько лет службы соответствуют 1000 часам в солевом тумане?
Универсального пересчета нет. ISO 9227:2022 не предназначен для прямого прогнозирования срока службы по результату испытания. Одинаковые 1000 ч могут соответствовать разному поведению покрытий в зависимости от основания, подготовки поверхности, рабочей среды и режима эксплуатации. Для перевода результата в оценку срока нужны подтвержденные данные по конкретной системе.
Как определить срок службы полимерного покрытия?
Срок службы полимерного покрытия оценивают с учетом его состава, толщины, основания, подготовки поверхности и условий эксплуатации. Испытание солевым туманом может выявить дефекты и помочь сравнить сопоставимые образцы, но не дает универсального прогноза для скважины. В спецификации фиксируют метод испытания и критерии отказа, а результат сопоставляют с данными эксплуатации.
Какой срок службы покрытия задает стандарт ISO 9227:2022?
ISO 9227:2022 описывает методы испытаний в искусственной атмосфере, но не устанавливает универсальный срок службы покрытия. Стандарт также не задает продолжительность выдержки для любого конкретного изделия и не предназначен для прямого прогноза долгосрочной коррозионной стойкости. Требование по часам определяют в спецификации вместе с методом и критерием приемки.
Подходит ли фосфатирование нержавеющей стали вместо пассивации?
Фосфатирование не считается типовой заменой пассивации нержавеющей стали: пассивная оксидная пленка затрудняет реакцию. Для нержавейки обычно применяют химическое пассивирование. Выбор обработки зависит от материала и задачи, а решение о нанесении дополнительного покрытия принимают отдельно, с учетом условий эксплуатации и требований к поверхности.
Можно ли сравнить два покрытия по числу часов в камере?
Можно сравнивать результаты только при сопоставимых условиях: одинаковых подложке и подготовке поверхности, методе испытания и критериях оценки. Если эти параметры различаются, большее число часов не доказывает, что покрытие лучше подходит для скважины. Испытание помогает оценить качество и выявить дефекты, но не заменяет анализ рабочей среды.
Заключение
Сроки службы покрытий нельзя вывести из одного результата испытания солевым туманом. Камера помогает выявить дефекты и контролировать качество, но не воспроизводит все воздействия в скважине и не дает универсального пересчета часов в годы. Для выбора покрытия учитывают материал основания, подготовку поверхности, состав среды, температурные и механические нагрузки, а также критерии отказа.
Следующий шаг для инженера или снабженца - зафиксировать в спецификации метод испытания, параметры покрытия и критерии приемки, а затем сопоставить их с условиями конкретной скважины. При замене импортного решения сравнивают всю систему покрытия, а не только продолжительность испытания.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как проверить совместимость СОЖ и материалов станка, чтобы избежать повреждений оборудования и простоев производства.
Узнайте, как правильно проводить обслуживание автомобильной лебедки: смазка деталей, защита от ржавчины и проверка перед использованием.
Узнайте, как антикоррозийная обработка влияет на адгезию антифрикционных покрытий и срок службы деталей.