
Антикоррозийная обработка перед нанесением антифрикционного покрытия
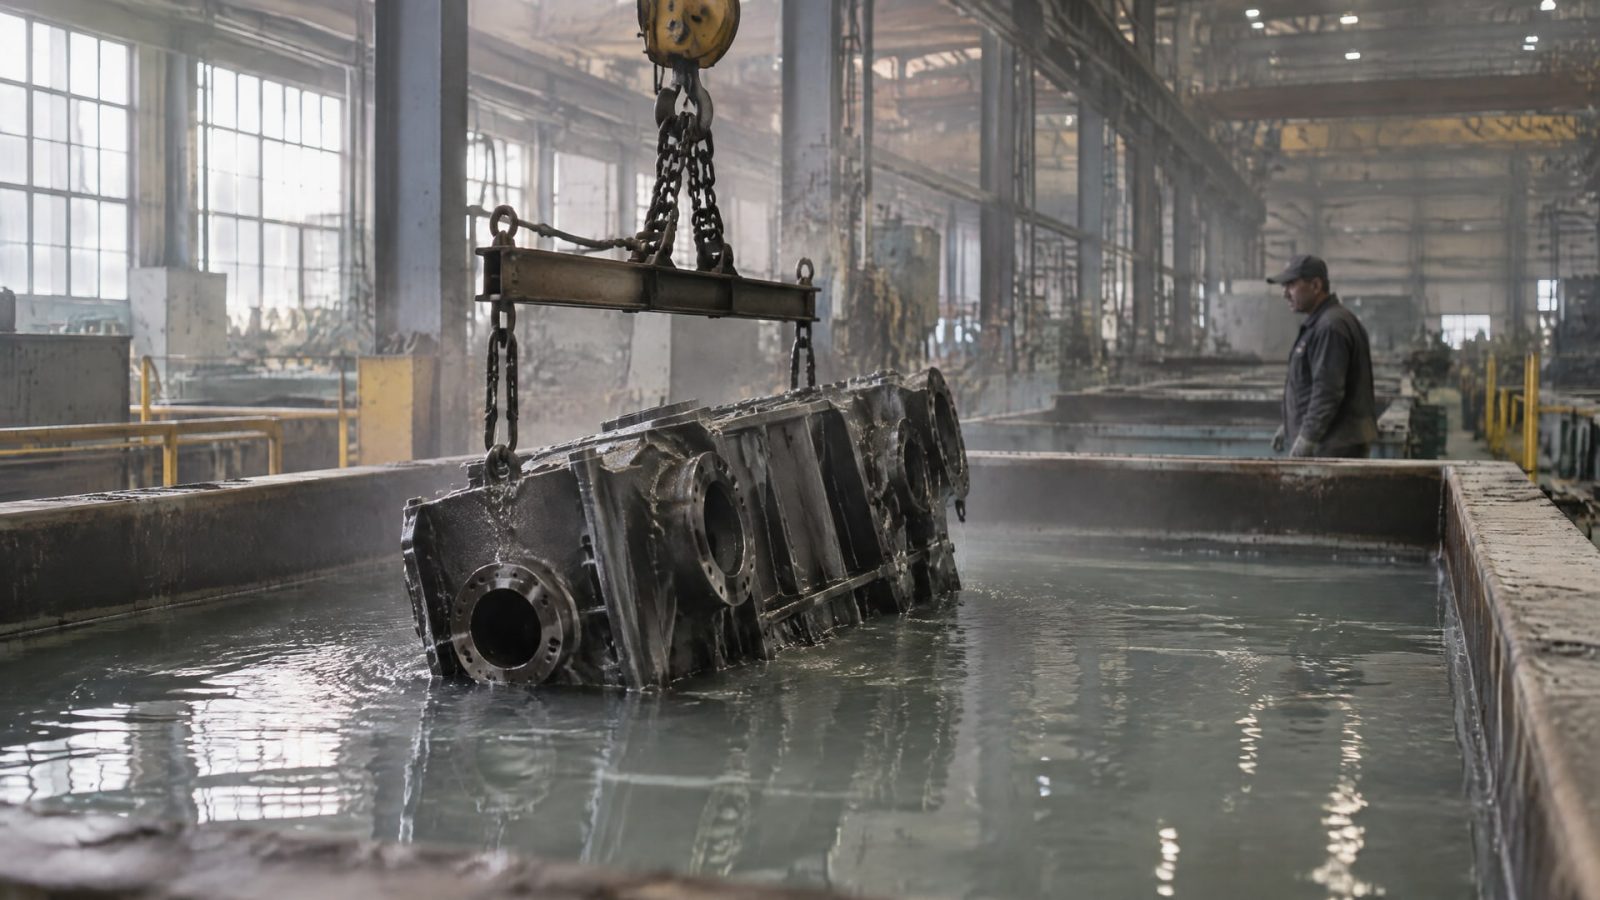
Для стальных деталей предварительное фосфатирование обычно повышает адгезию антифрикционного покрытия и помогает увеличить срок его службы. Но антикоррозийная обработка должна соответствовать материалу основания: нержавеющую сталь, как правило, не фосфатируют, поскольку пассивная хромоксидная пленка мешает формированию фосфатного слоя. Здесь чаще рассматривают пассивирование или другой совместимый способ подготовки поверхности.
Статья будет полезна инженерам, техническим специалистам и снабженцам, которые выбирают технологию подготовки деталей и оценивают защитные свойства покрытия. Разберем, как подготовить сталь, чем отличаются фосфатирование и абразивная обработка, как читать результаты испытаний в соляном тумане и почему лабораторные показатели не заменяют проверку на детали.
Как предварительное фосфатирование влияет на защиту стали
Фосфатирование формирует на стальной поверхности конверсионный слой, который помогает антифрикционному покрытию лучше сцепляться с основанием.
Для покрытия это важный этап: слабая адгезия может привести к снижению стойкости при трении и истирании. Поэтому подготовку рассматривают не отдельно от нанесения, а как часть единой системы защиты детали.
Для стальных оснований применяют марганцевое и цинковое фосфатирование. В материалах по антифрикционным покрытиям марганцевую обработку чаще связывают с несущей способностью и приработкой, а цинковую - с повышением коррозионной защиты. Для обоих вариантов указывают рекомендуемую массу фосфатного слоя 3-10 г/м². Это ориентир для выбора процесса, а не универсальное значение для любой детали и любого покрытия.
До фосфатирования необходимо удалить с поверхности ржавчину, окалину, жир и прочие загрязнения. В противном случае предобработка не обеспечивает равномерного состояния основания, а качество последующего покрытия становится менее предсказуемым. Для фосфатных конверсионных покрытий на металлах применяют DIN EN ISO 9717:2018-03.
При этом само наличие фосфатного слоя не гарантирует заданную коррозионную стойкость готового изделия. На итог влияют состав покрытия, качество очистки, толщина сухой пленки, метод нанесения и геометрия детали. Поэтому антикоррозийная обработка должна быть согласована с технологией нанесения антифрикционного покрытия, а не назначаться как отдельная операция по общему шаблону.
В отраслевых материалах встречаются показатели стойкости к соляному туману 120 ч без красной ржавчины при толщине сухой пленки 10 мкм. Другой пример - более 240 ч для покрытия, нанесенного методом dip-spinning. Эти данные относятся к конкретным системам и условиям испытаний; переносить их на другое изделие без проверки нельзя.
Фосфатирование нержавеющей стали: почему оно обычно не подходит
Фосфатирование нержавеющей стали не работает так же, как обработка обычной стали.
Пассивная хромоксидная пленка на поверхности мешает реакции, необходимой для образования фосфатного слоя. Поэтому фосфатирование нержавейки обычно считают неэффективным и технологически нецелесообразным.
Попытка разрушить пассивную пленку агрессивной предварительной обработкой технически возможна, но может ухудшить коррозионные свойства материала и увеличить сложность процесса. Для деталей, которым важна коррозионная стойкость самой нержавеющей стали, такую схему не следует принимать автоматически. Сначала нужно определить, какой результат требуется получить от покрытия и как выбранная обработка повлияет на основание.
В качестве стандартной финишной обработки нержавеющей стали рассматривают химическое пассивирование. В современных практиках предпочтение отдают обработке лимонной кислотой по ASTM A967. Это не означает, что пассивирование всегда заменяет подготовку под антифрикционное покрытие: совместимость конкретного способа активации с системой покрытия нужно проверять отдельно.
При подборе технологии важно не смешивать задачи. Пассивирование связано с состоянием поверхности нержавеющей стали, а подготовка под покрытие должна обеспечить требуемую адгезию и совместимость слоев. Если проект предусматривает фосфатирование нержавейки только потому, что его применяют для деталей из обычной стали, основание для такого решения следует пересмотреть.
Для нержавеющей детали целесообразно сначала уточнить материал и требования к коррозионной защите, а затем согласовать подготовку с поставщиком покрытия и технологом нанесения. Если изделие имеет сложную форму или работает в условиях, где отказ покрытия недопустим, окончательный выбор подтверждают испытаниями на реальной детали. Так можно учесть состояние поверхности и геометрию, которые не отражает одно лишь название операции.
Фосфатирование или абразивная обработка перед покрытием
Фосфатирование - не единственный способ подготовить стальную поверхность.
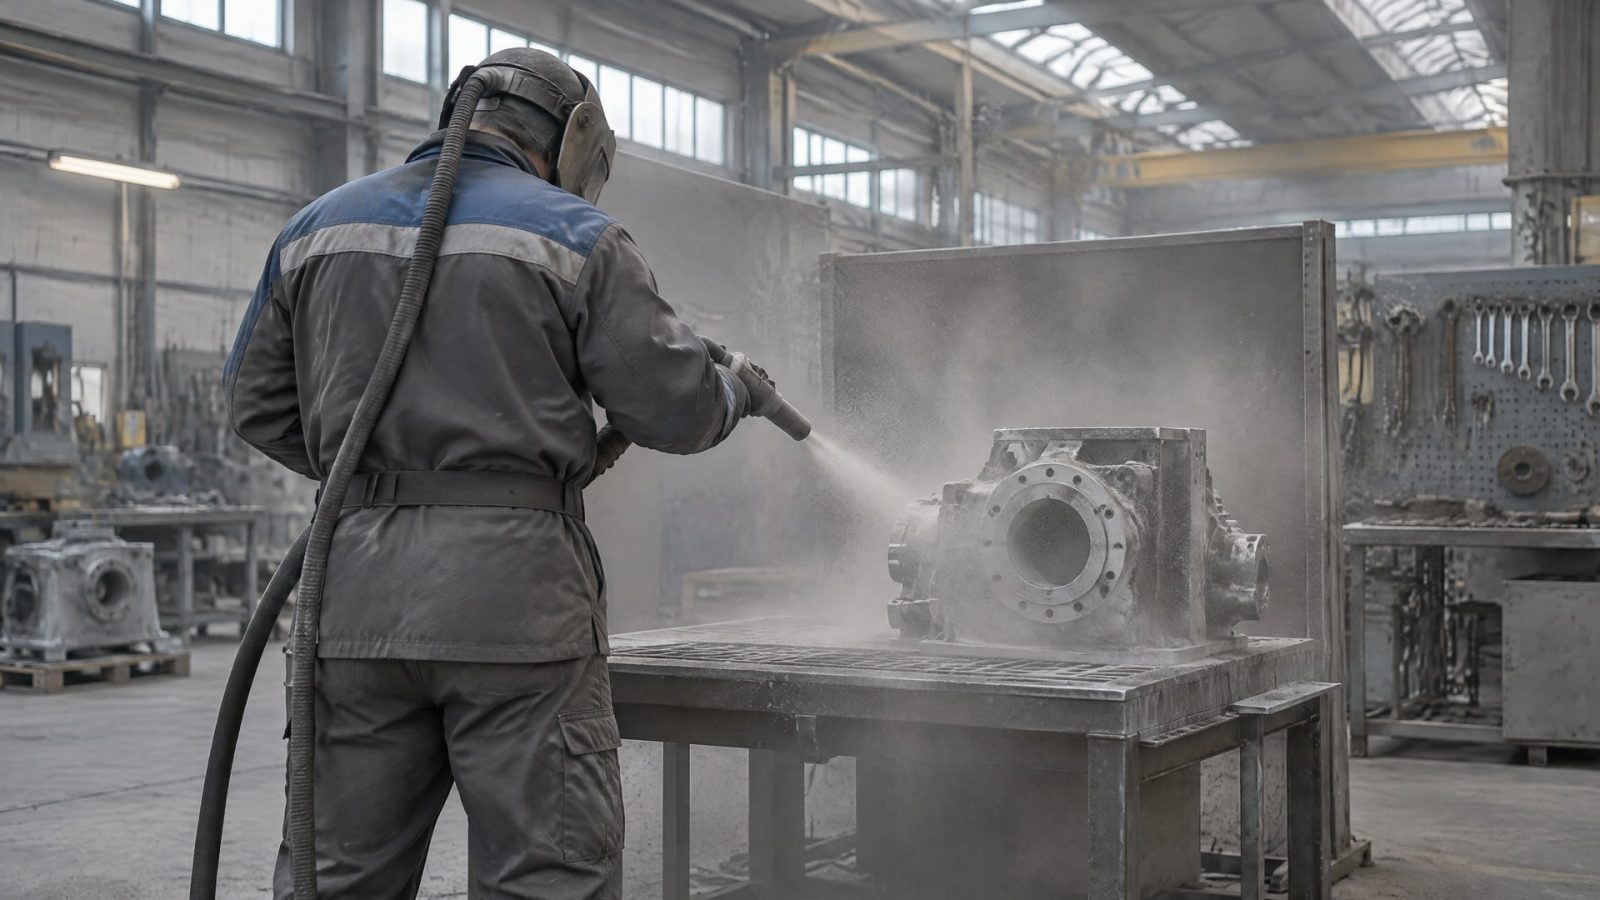
В качестве предварительной обработки антифрикционного покрытия также применяют дробеструйную или пескоструйную обработку. Оба подхода могут улучшать адгезию, но выбор зависит от материала детали, требуемого состояния поверхности, геометрии и серийности процесса.
В отдельных рекомендациях для пескоструйной обработки указывают зерно 180 grit, что соответствует размеру 80 мкм. Этот параметр нельзя считать обязательным для всех покрытий: подходящую шероховатость и режим обработки согласуют с требованиями конкретной системы. Абразивная обработка также не отменяет очистку поверхности от жира и загрязнений.
| Критерий | Фосфатирование | Абразивная обработка |
|---|---|---|
| Основание | Сталь; для нержавеющей стали обычно неэффективно | Выбор зависит от материала и требований к поверхности |
| Возможный эффект | Улучшение адгезии; марганцевое фосфатирование также связывают с приработкой | Формирование подготовленной поверхности для повышения адгезии |
| Параметры из рекомендаций | Масса фосфатного слоя 3-10 г/м² | Для отдельных рекомендаций: 180 grit, эквивалент 80 мкм |
| Что учесть | Состав фосфатного слоя и совместимость с покрытием | Требуемую шероховатость, форму детали и режим обработки |
Для выбора важно сопоставить не только предполагаемый эффект, но и возможности производства. На сложной детали абразивная обработка может быть затруднена доступом к отдельным зонам, тогда как химическая обработка предъявляет свои требования к подготовке и ведению процесса. Универсального ответа, что лучше - фосфатирование или пескоструй, нет.
Антифрикционные покрытия MODENGY сочетают снижение трения и износа с высокой коррозионной стойкостью, подтвержденной испытаниями в солевом тумане. При выборе системы инженер оценивает не только характеристики покрытия, но и пригодность выбранной предобработки для конкретного основания и детали. Если задача связана с заменой импортных покрытий, сопоставлять стоит полные технологические системы, а не только отдельные показатели из технических листов.
Как оценивать коррозионную стойкость покрытия
Коррозионную стойкость антифрикционного покрытия оценивают, в частности, испытанием в соляном тумане.
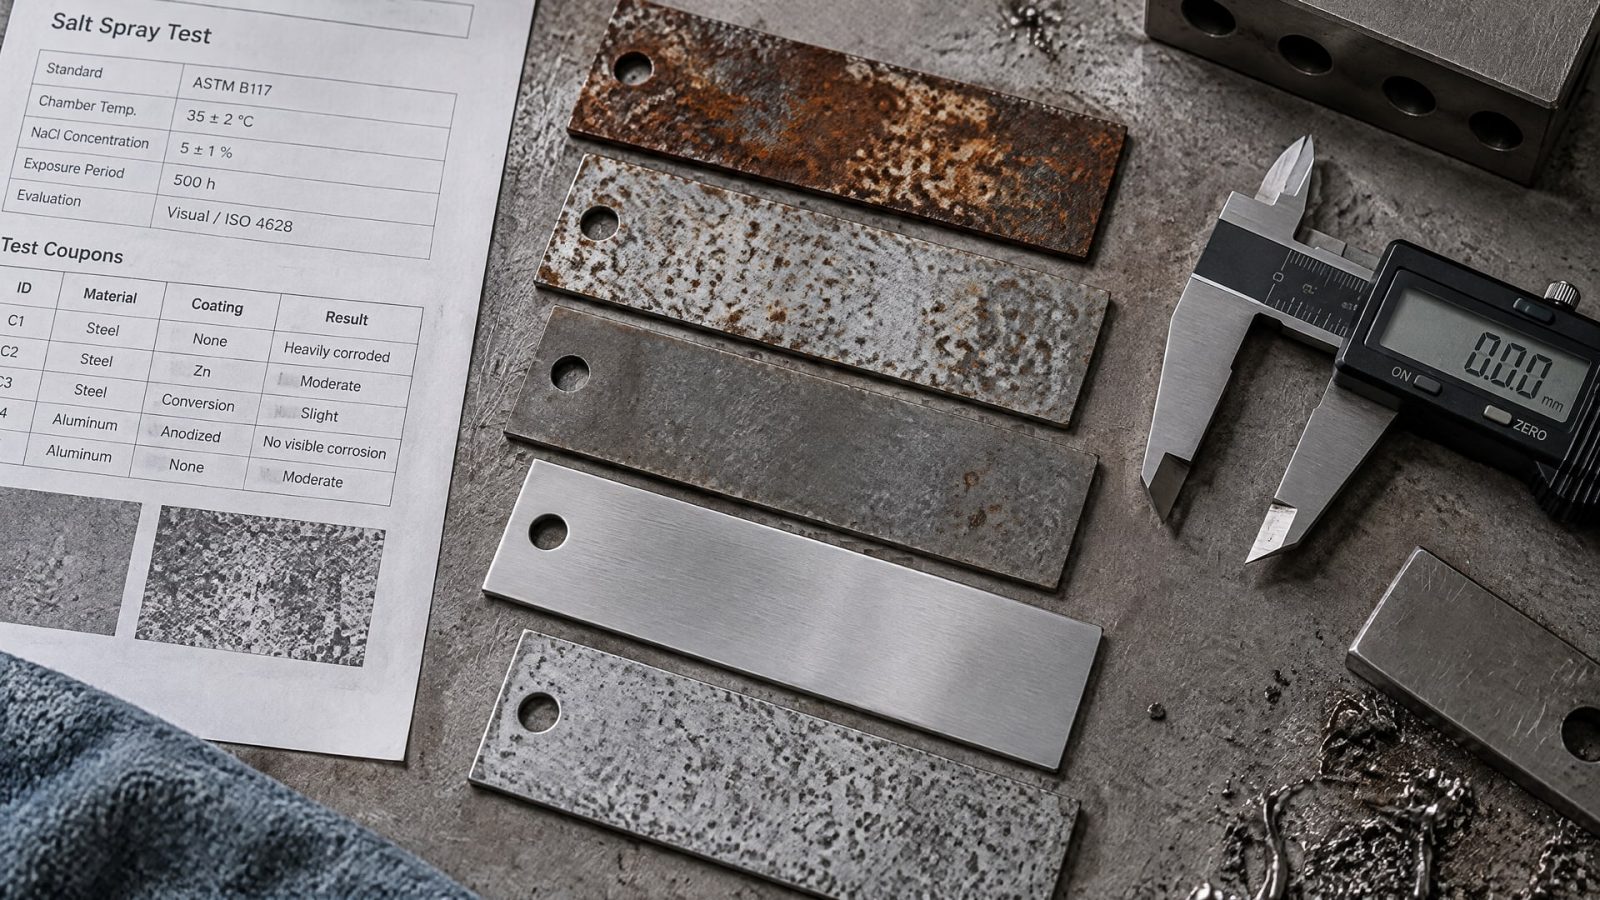
Для таких испытаний применяют DIN EN ISO 9227:2017-07; в технических материалах также встречаются ASTM B117 и DIN 50021. При сравнении результатов важно учитывать, по какой методике проводили испытание и какие условия были заданы.
Показатели из технических листов иллюстрируют зависимость результата от технологии нанесения. Для одного покрытия указано 120 ч без красной ржавчины при толщине сухой пленки 10 мкм. Для другого приводится результат более 240 ч при нанесении методом dip-spinning. Для авиационного антифрикционного покрытия указана стойкость не менее 100 ч при толщине 10 мкм и предварительной марганцевой фосфатной обработке.
Эти значения нельзя сводить к единой шкале без учета различий между системами. Результат связан не только с химией покрытия, но и с качеством подготовки, способом нанесения и толщиной сухой пленки. Геометрия также имеет значение: форма детали влияет на то, как покрытие распределяется по поверхности и как изделие ведет себя в испытании.
Соляной туман позволяет сравнивать образцы в заданных лабораторных условиях, но сам по себе не предсказывает срок службы узла. Результат испытания не гарантирует аналогичное поведение детали в эксплуатации, если ее геометрия, подготовка или процесс нанесения отличаются от условий испытаний. Поэтому для ответственных изделий проверку проводят на оригинальных деталях либо на образцах, которые воспроизводят их особенности.
Перед сравнением покрытий закупщику и инженеру стоит запросить сведения о толщине сухой пленки, способе нанесения, предварительной обработке и методике испытания. Если этих данных недостаточно, числовой показатель соляного тумана не дает полной картины. Практическое решение принимают по результатам испытаний, соответствующих реальной детали и предполагаемому процессу.
Как выстроить антикоррозийную обработку детали
Рабочая схема начинается с определения материала основания и требований к готовому изделию.
Для обычной стали рассматривают фосфатирование или абразивную подготовку; для нержавеющей стали фосфатирование обычно не выбирают, а изучают пассивирование и совместимые способы подготовки поверхности. Затем согласуют предобработку с антифрикционным покрытием и методом его нанесения.
До начала процесса нужно проверить чистоту поверхности. Ржавчина, окалина, жир и другие загрязнения должны быть удалены до фосфатирования. После подготовки важно учитывать интервал до нанесения покрытия: в отдельных материалах по антифрикционным покрытиям приводится рекомендация наносить его в течение 24 часов после фосфатирования. Это условие относится к конкретным технологическим рекомендациям, поэтому его сверяют с документацией выбранной системы.
Для стальных деталей инженер может оценить следующие параметры:
материал и состояние основания;
наличие ржавчины, окалины, жира и других загрязнений;
выбранный способ подготовки: фосфатирование или абразивная обработка;
тип фосфатирования и массу слоя, если применяется фосфатная обработка;
способ нанесения антифрикционного покрытия и толщину сухой пленки;
методику и результаты испытаний коррозионной стойкости.
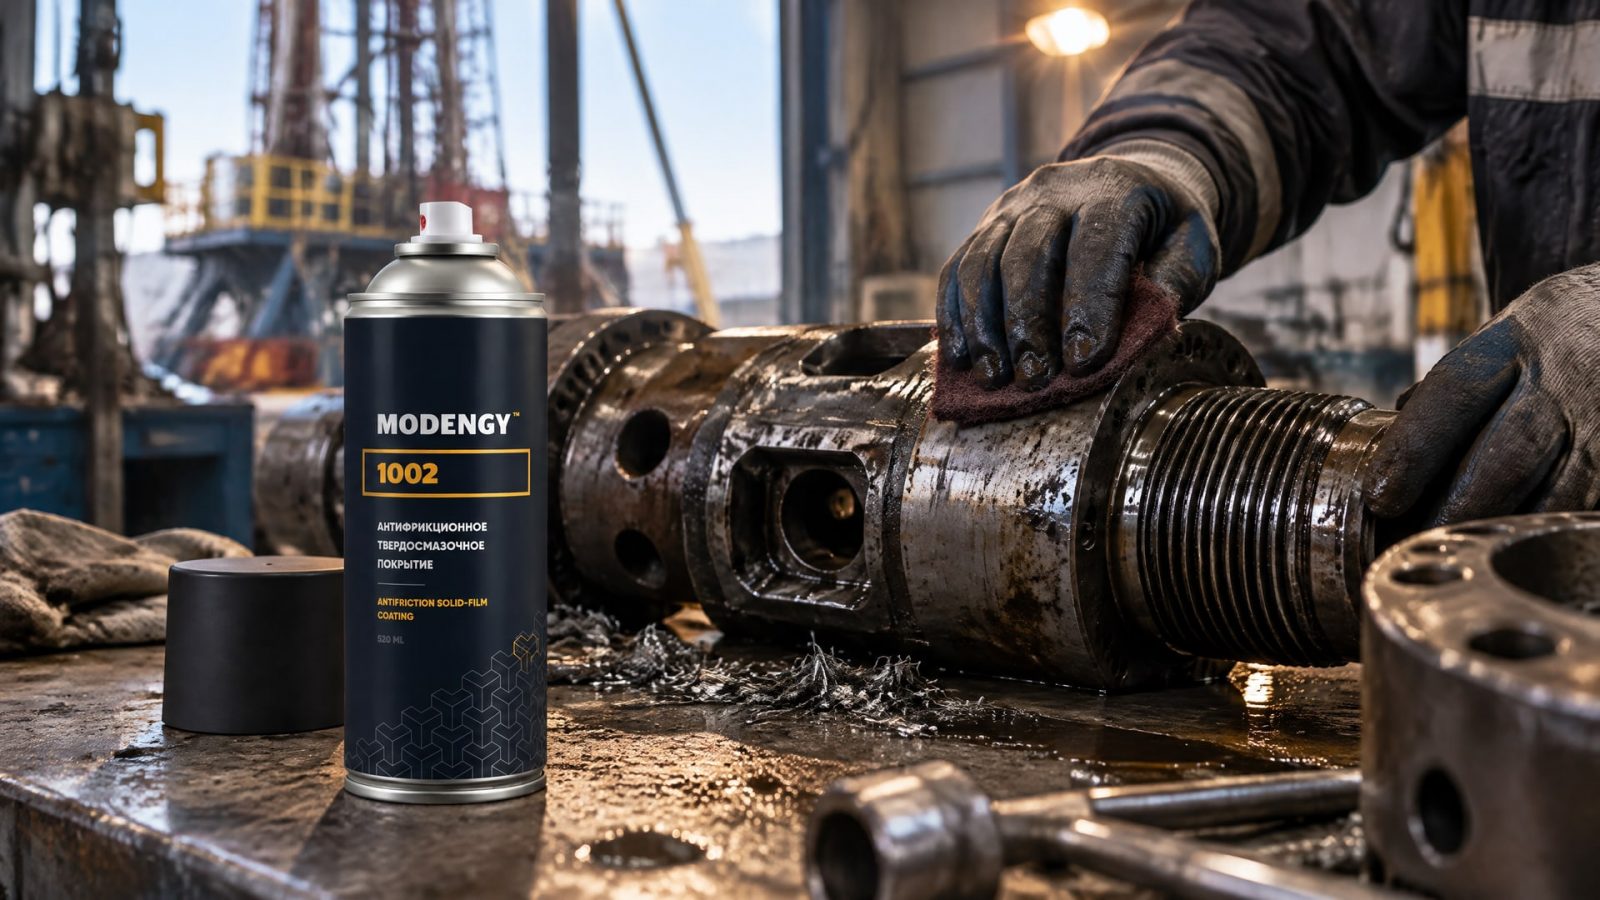
В нефтедобывающем оборудовании при подборе замены импортного покрытия важно учитывать условия работы узла и требования к защите поверхности. MODENGY 1002 - антифрикционное твердосмазочное покрытие на основе дисульфида молибдена с антикоррозионными свойствами, которое может выступать заменой импортным аналогам в таком оборудовании. Решение о применении связывают с материалом детали, технологией подготовки и проверкой на изделии, а не только с общим назначением покрытия.
Финальный этап - испытание покрытия на детали или репрезентативном образце. Такой подход помогает проверить не только коррозионную стойкость, но и результат всей последовательности: очистки, предобработки и нанесения. Для сложной геометрии или повышенных требований к защите паспортных данных недостаточно.
Часто задаваемые вопросы
Можно ли фосфатировать нержавеющую сталь?
Обычно это неэффективно: пассивная хромоксидная пленка препятствует формированию фосфатного слоя. Агрессивное разрушение пленки технически возможно, но может ухудшить коррозионные свойства материала. Для нержавеющей стали чаще рассматривают химическое пассивирование, в том числе по ASTM A967, и отдельно проверяют совместимость подготовки с покрытием.
Что лучше перед антифрикционным покрытием: фосфатирование или пескоструй?
Оба способа применяются для подготовки поверхности и могут улучшать адгезию. Выбор зависит от материала детали, требуемого состояния поверхности, ее геометрии и серийности процесса. Для некоторых рекомендаций по пескоструйной обработке приводят зерно 180 grit, эквивалентное 80 мкм, но этот параметр не универсален.
Гарантируют ли 120 часов в соляном тумане такой же срок защиты в эксплуатации?
Нет. Показатель 120 ч без красной ржавчины при толщине пленки 10 мкм относится к конкретному покрытию и условиям испытания. Реальное поведение зависит от геометрии детали, качества подготовки, метода нанесения и толщины сухой пленки. Лабораторный результат не заменяет проверку покрытия на изделии или репрезентативном образце.
Нужно ли очищать сталь перед фосфатированием?
Да. Перед обработкой удаляют ржавчину, окалину, жир и другие загрязнения. Качество очистки влияет на состояние поверхности, к которой будет сцепляться покрытие. После подготовки также учитывают требования выбранного процесса к нанесению антифрикционного покрытия, включая рекомендованный интервал между фосфатированием и окрашиванием.
Заключение
Для стальных деталей предварительное фосфатирование часто повышает адгезию антифрикционного покрытия и помогает усилить защиту от коррозии. Для нержавеющей стали этот способ обычно не подходит: пассивная пленка мешает фосфатированию, поэтому рассматривают пассивирование и другие совместимые варианты подготовки. Коррозионную стойкость оценивают с учетом всей системы, а не одного слоя или лабораторного показателя.
Следующий шаг - определить материал и геометрию детали, сверить подготовку с требованиями выбранного покрытия и провести испытание на изделии или репрезентативном образце. Для сравнения результатов зафиксируйте способ предобработки, толщину сухой пленки и методику испытания: так оценка будет полезна для технологического решения, а не только для сопоставления цифр в документации.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как фосфатирование влияет на коррозию и риск задиров резьбовых соединений из нержавеющей стали, и какие меры помогут защитить детали.
Узнайте, как правильно выбрать оборудование для нанесения покрытий на производстве, чтобы обеспечить высокое качество и эффективность работы.
Узнайте, как восстановить анодный слой и защитить алюминий от износа при скольжении резиновой прокладки, используя твердосмазочные покрытия.