
Оборудование для нанесения покрытий на производстве: как подобрать систему для самостоятельной работы
Оборудование для нанесения покрытий подбирают не с выбора распылителя или камеры, а с требований к готовому покрытию и особенностей деталей. Сначала фиксируют нужные свойства и критерии приемки, затем выбирают технологию, рассчитывают состав линии и определяют, чем контролировать результат. Такой порядок помогает не купить отдельный аппарат, который не решит задачу без подготовки поверхности, отверждения и проверки качества.
Статья будет полезна инженерам, техническим специалистам и закупщикам, которые планируют организовать нанесение покрытий на производстве. Разберем, какие параметры задать до закупки, из чего состоит оборудование для порошковой окраски, чем отличаются решения для разных технологий и как связать производственные тесты с контролем адгезии и коррозионной стойкости.
С чего начать подбор оборудования нанесения покрытий
Первый этап - описать требуемый результат.
В спецификации фиксируют внешний вид, толщину покрытия, адгезию, химическую и солевую стойкость, а также режим отверждения, если он предусмотрен технологией. Без этих критериев нельзя корректно сравнить разные решения: подходящая для одной детали система может не обеспечить равномерное покрытие другой или не вписаться в производственный цикл.
Следом описывают номенклатуру и поток деталей. Для выбора оборудования важны их размеры и форма, объем выпуска и доступная площадь участка. Сложная геометрия может потребовать автоматизации или роботизированного нанесения, чтобы покрытие равномерно легло на труднодоступные зоны. Для простых серийных деталей можно рассматривать более простые ручные или рециркуляционные решения.
Заранее определяют, как будут подтверждать качество. Для разных задач нужны разные методы: например, адгезию и коррозионную стойкость оценивают отдельно. Если на участке планируют только наносить материал, но не контролировать толщину или состояние покрытия, часть дефектов обнаружится уже после передачи деталей в эксплуатацию.
Практическая последовательность подбора выглядит так:
Задать требования к готовому покрытию и критерии приемки.
Составить перечень деталей с их размерами, формой и объемом выпуска.
Определить технологию нанесения и необходимые операции до и после нее.
Проверить компоновку участка, энергопотребление, обслуживание и доступность расходных материалов.
Провести тесты на образцах и подтвердить, что выбранная система обеспечивает требуемый результат.
Закупщику важно запросить не только стоимость аппарата, но и состав всей системы, требования к коммуникациям, расходникам и сервису. Инженеру стоит сверить технологический маршрут с доступными площадями и режимами участка. Если предприятие рассматривает антизадирное покрытие стали или защиту деталей нефтяного оборудования, требования к покрытию и его проверке следует задать до выбора способа нанесения, а не после монтажа линии.
Нанесение порошковых покрытий: какое оборудование нужно
Порошковый участок - это связанная система, а не отдельный пистолет.
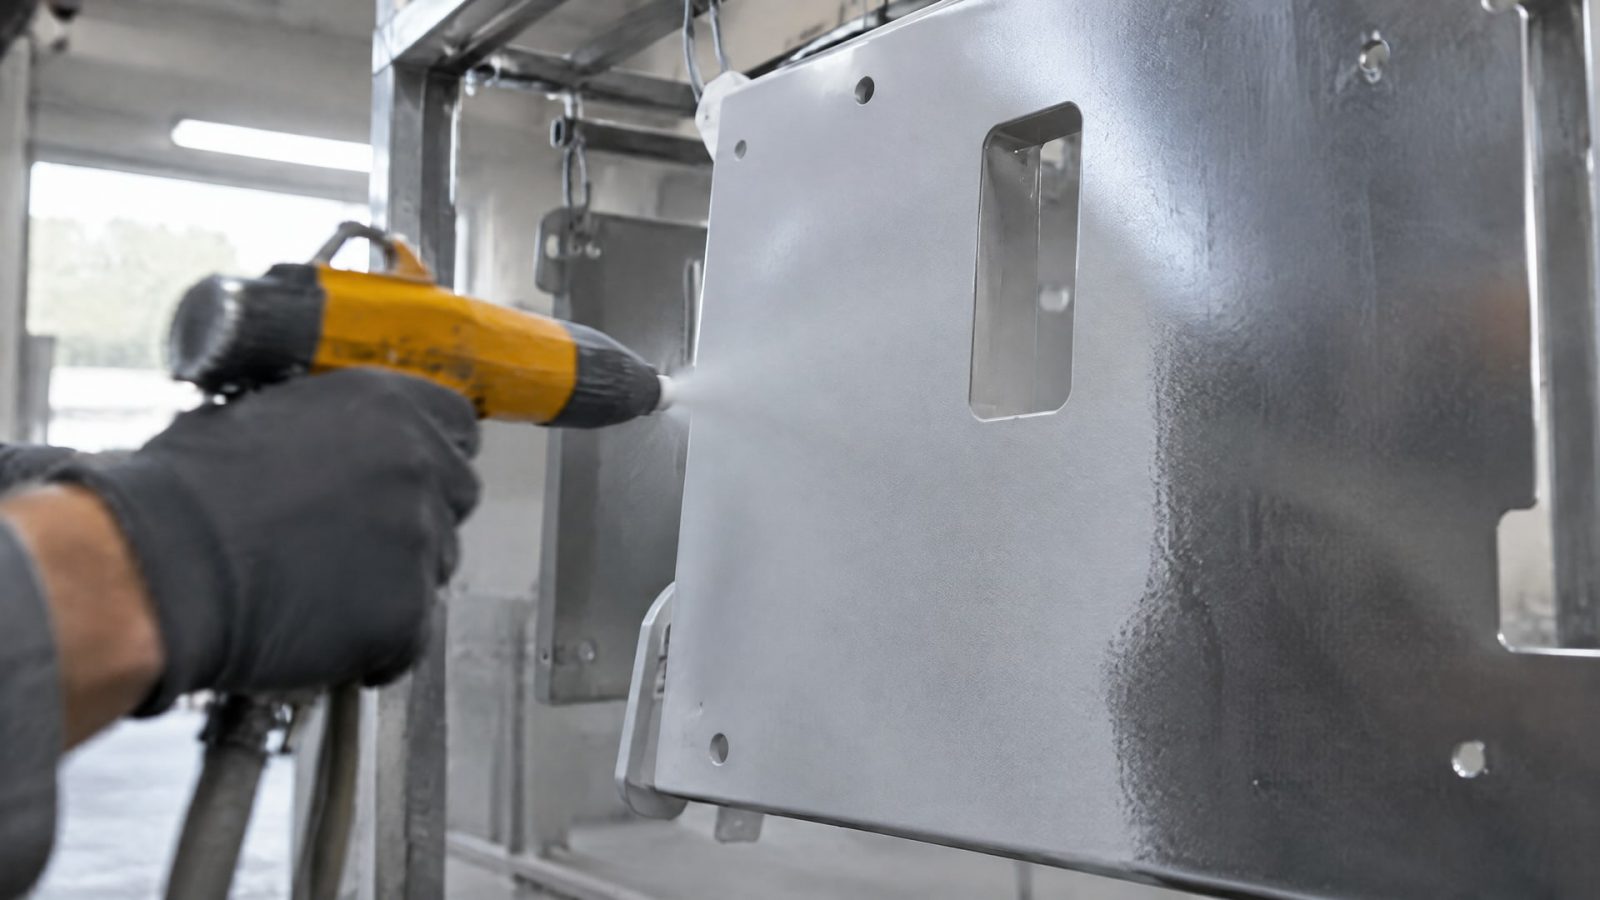
Базовая конфигурация включает подготовку поверхности, окрасочную кабину с улавливанием или рециркуляцией порошка, аппаратуру нанесения, печь полимеризации и транспортно-подвесную систему. Отсутствие одного из этих элементов может ограничить стабильность процесса или сделать невозможным выполнение заданного режима.
При подборе печи учитывают внутренние габариты, температуру полимеризации, равномерность нагрева по всей загрузке и скорость выхода на режим. Для многих порошков в качестве типичного диапазона приводят 160-200 °C, а температурная однородность ±5 °C служит ориентиром для стабильного отверждения. Для тяжелой загрузки отдельно оценивают, сможет ли печь прогреть деталь до температуры отверждения за 30-45 минут. Проверять нужно не только показания воздуха в камере, но и температурный профиль самой загрузки.
Кабину подбирают с запасом относительно габаритов изделий. В практических руководствах указан ориентир минимум 300 мм свободного пространства со всех сторон детали. Это помогает учитывать движение подвесов и доступ к окрашиваемым поверхностям. Для многономенклатурного производства также оценивают, насколько удобно очищать кабину и менять цвет.
Тип печи зависит от объема выпуска и характера производства. Для серийных высокопроизводительных процессов рассматривают конвейерные печи, для малых и средних объемов - партийные. При этом необходимо учитывать не только производительность, но и площадь установки, энергопотребление и обслуживание оборудования. Для небольших порошковых участков в практических обзорах приводятся ориентиры около 400-600 ft² для базовой конфигурации и 1200-2000 ft² для участка средней производительности. Эти значения помогают предварительно оценить масштаб компоновки, но не заменяют план участка с учетом конкретных деталей и оборудования.
Стабильность распыления зависит и от подготовки воздуха. Компрессор и осушку выбирают с учетом необходимости подавать сухой и очищенный воздух. При приемке линии стоит проверить работу всей цепочки: от подготовки поверхности и нанесения до полимеризации и контроля готового покрытия.
Оборудование для нанесения гальванического покрытия, порошковых и вакуумных систем
Название технологии само по себе не дает достаточных данных для выбора оборудования.
Для гальванического покрытия, порошковой окраски, лакокрасочных и вакуумных процессов нужно исходить из спецификации, геометрии деталей, объема выпуска и требований к результату. Например, оборудование для нанесения гальванического покрытия нельзя выбирать по параметрам порошковой линии: сначала определяют технологический процесс и требования к производственной системе.
Для порошковой окраски базовый состав линии включает подготовку поверхности, камеру, нанесение, полимеризацию и транспортировку. Для лакокрасочного процесса состав оборудования также следует определять от спецификации и проверки на образцах. Важно заранее указать целевую толщину, межслойные интервалы и требования к качеству кромок и сварных швов. В производственной документации эти параметры фиксируют отдельно, чтобы оценивать не только внешний вид готовой детали.
Для вакуумного нанесения покрытия заранее предусматривают проверку адгезии. Для такой оценки применяют ISO 2409, ASTM D3359 и ISO 4624. Однако одинаковые методы контроля не означают, что оборудование для вакуумного нанесения можно подбирать по параметрам порошковой установки: различаются процессы и состав системы. Принцип остается тем же - проверять всю технологическую цепочку на деталях или образцах, близких к серийным.
Ручные, автоматизированные и роботизированные системы различаются уровнем участия оператора и возможностями обработки сложной геометрии. Выбор зависит от формы детали и объема выпуска, а не только от стоимости оборудования. Если на изделии есть труднодоступные зоны, до закупки проверяют равномерность покрытия в этих местах. Для простых серийных деталей может быть достаточно менее сложного решения, если тесты подтверждают выполнение заданных критериев.
В поисковой формулировке «оборудование для нанесения полимерного покрытия» могут подразумеваться разные процессы. Поэтому в техническом задании полезно писать не только название покрытия, но и метод нанесения, подготовку поверхности, целевые свойства и способы приемки. Так инженер и снабженец будут сравнивать системы по сопоставимым параметрам, а не по общему названию категории.
Компоновка участка и производительность линии
Планирование начинают с деталей и рабочего маршрута, а не с внешних размеров оборудования.
Для печи в первую очередь проверяют внутренние габариты: изделие должно помещаться с учетом подвесов и загрузки. Затем оценивают внешние размеры, проходы, расположение соседних операций и доступную площадь. Для окрасочной камеры закладывают не менее 300 мм свободного пространства со всех сторон изделия - такой ориентир помогает учесть рабочий зазор при размещении деталей.
Производительность линии связывают с объемом выпуска и временем операций. Для серийной загрузки высокой производительности рассматривают конвейерную печь, для малых и средних партий - печь периодического действия. При этом заявленная скорость оборудования не заменяет проверку цикла на реальной загрузке: нужно установить, успевает ли самая тяжелая деталь прогреться до режима отверждения за требуемое время. В качестве ориентира для такой проверки приводится нагрев тяжелой загрузки за 30-45 минут.
При проектировании порошкового участка учитывают кабину, печь, транспортно-подвесную систему и зоны подготовки и контроля. Для базовой конфигурации небольшого участка приводится ориентир площади 400-600 ft², для участка средней производительности - 1200-2000 ft². Эти диапазоны не являются универсальным планом: итоговая компоновка зависит от размеров деталей, количества операций и выбранного оборудования.
Помимо производительности, оценивают эксплуатационные затраты и организацию работы. В расчет включают энергопотребление, площадь установки, обслуживание и доступность расходников и сервиса. При частой смене номенклатуры важны быстрая смена цвета и возможность очистить кабину без длительных остановок. Такие требования стоит включать в техническое задание, чтобы поставщики сравнивали решения по одному набору условий.
До окончательного выбора полезно провести практические тесты на образцах. Проверяют, удается ли получить нужную толщину, внешний вид и адгезию, а также соблюсти режим отверждения. Тестирование позволяет выявить ограничения геометрии и производственного цикла до монтажа линии.
Контроль качества: толщина, адгезия и температурный профиль
Контроль качества нужно закладывать в проект участка одновременно с подбором оборудования.
Для порошковой линии в состав оснащения обычно включают толщиномер покрытия, набор для адгезионных испытаний, глянцемер и систему температурного профилирования. Эти приборы помогают проверить разные параметры: внешний вид, толщину, сцепление покрытия с основой и фактический прогрев деталей.
Метод контроля выбирают под конкретное требование. Для адгезии применяют ISO 2409, ASTM D3359 и ISO 4624. Для подготовки поверхности можно использовать ISO 8501-1. Эти стандарты относятся к разным аспектам контроля, поэтому прохождение испытания на адгезию само по себе не подтверждает коррозионную стойкость покрытия.
В технологическом процессе фиксируют толщину мокрой и сухой пленки, межслойные интервалы и качество покрытия кромок и сварных швов. Для порошковой системы дополнительно записывают температурный профиль загрузки. Равномерность температуры ±5 °C приводится как типовой ориентир для стабильного отверждения, но ее необходимо проверять в фактической конфигурации печи и при характерной загрузке.
Контрольные точки должны соответствовать маршруту детали. До нанесения оценивают подготовку поверхности; после нанесения проверяют толщину и внешний вид; после отверждения - адгезию и другие заданные характеристики. Если требуется подтверждение стойкости к коррозии, к адгезионным испытаниям добавляют отдельные коррозионные проверки.
Такой подход полезен и для закупки: при сравнении систем можно уточнить, какие приборы и операции контроля входят в проект, а какие потребуют отдельного оснащения. В результате оценивают не только способность оборудования наносить материал, но и возможность подтвердить соответствие покрытия техническим требованиям.
Испытание в солевом тумане и защита нефтяного оборудования
Для оценки коррозионной стойкости применяют стандартизованные методы ASTM B117 и ISO 9227.
В описании нейтрального солевого тумана для этих методов приводится режим с 5% раствором NaCl при 35 °C. Испытание проводят по заданным условиям, а результат интерпретируют в рамках критериев приемки, установленных для конкретного покрытия и изделия.
Количество часов в камере не следует считать прямым прогнозом срока службы. Для разных задач в прикладных материалах приводятся интервалы 250-500 часов для общепромышленного применения, 500-1000 часов для умеренной наружной эксплуатации, 1000-1500 часов для автомобилей и тяжелой техники, 1000-2000 часов для архитектурных и морских применений. Это ориентиры, а не универсальные требования: спецификацию определяют с учетом условий эксплуатации и требований заказчика.
При оценке образца учитывают не только время до появления дефектов. Важны скрайб-коррозия, подпленочное расползание покрытия, адгезия и стабильность внешнего вида. В одном из практических материалов показатель расползания в районе 2-3 мм рассматривается как значимый критерий наряду с часами испытания. Поэтому методика должна заранее задавать, какие признаки разрушения допустимы.
Для коррозионно нагруженных изделий, включая покрытие нефтяного оборудования, качество подготовки поверхности остается важнейшим фактором. ISO 8501-1 используют как ориентир для оценки подготовки, а адгезию проверяют отдельно по подходящим методам. Если покрытие предназначено для защиты от коррозии и износа, оборудование и технологический процесс следует испытывать на образцах, представляющих реальные детали, а критерии приемки задать до закупки.
Итог испытания в солевом тумане не заменяет оценку эксплуатации. ASTM B117 и ISO 9227 дают стандартизованные условия сравнительной проверки, но не переводят результат напрямую в срок службы изделия. Для инженерного решения важны одновременно режим испытания, вид дефектов и требования к готовой детали.
Часто задаваемые вопросы
Как выбрать оборудование для нанесения порошковых покрытий?
Сначала задают требования к покрытию и описывают детали, затем подбирают подготовку поверхности, кабину, аппаратуру нанесения, печь и транспортную систему. Для печи проверяют внутренние габариты, температуру, равномерность прогрева и время выхода на режим. Перед закупкой проводят испытания на образцах и оценивают результат по заранее установленным критериям.
Чем проверяют покрытие после нанесения?
Для порошкового участка используют толщиномер, набор для адгезионных испытаний, глянцемер и систему температурного профилирования. Адгезию проверяют, например, по ISO 2409, ASTM D3359 или ISO 4624. Если требуется оценить коррозионную стойкость, проводят отдельное испытание, поскольку адгезия и коррозия характеризуют разные свойства покрытия.
Что показывает испытание в солевом тумане?
Испытание по ASTM B117 или ISO 9227 позволяет оценить поведение покрытия в стандартизованных условиях солевого тумана. Помимо времени до появления дефектов, учитывают скрайб-коррозию, подпленочное расползание, адгезию и внешний вид. Число часов не следует напрямую переводить в срок службы изделия в реальной эксплуатации.
Как подбирают оборудование для нанесения гальванического покрытия?
Подбор начинают с технологического задания: требований к готовому покрытию, характеристик деталей, объема выпуска и критериев контроля. Одного названия процесса недостаточно, чтобы определить конфигурацию участка. До закупки необходимо согласовать технологию и проверить ее на образцах, а затем сопоставить требования процесса с планировкой производства и оснащением контроля.
Заключение
Оборудование для нанесения покрытий подбирают по требованиям к готовой детали, ее геометрии и объему выпуска. Для порошковой линии учитывают всю цепочку операций: подготовку поверхности, камеру, нанесение, печь, транспортировку и контроль. Коррозионную стойкость проверяют отдельно от адгезии, а испытание в солевом тумане оценивают по совокупности критериев, а не только по продолжительности.
Следующий шаг - подготовить техническое задание с параметрами деталей, требованиями к покрытию, режимами нанесения и критериями приемки. После этого проведите тесты на образцах и используйте их результаты для выбора конфигурации оборудования и планировки участка.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как восстановить анодный слой и защитить алюминий от износа при скольжении резиновой прокладки, используя твердосмазочные покрытия.
Узнайте, как правильно выбрать и нанести смазку для резиновых уплотнений, чтобы обеспечить скольжение и продлить срок службы.
Узнайте, как выбрать и нанести покрытие для скольжения на алюминиевые детали Д16, чтобы снизить трение и улучшить эксплуатационные характеристики.