
Покрытие для скольжения деталей из алюминия Д16: выбор и нанесение
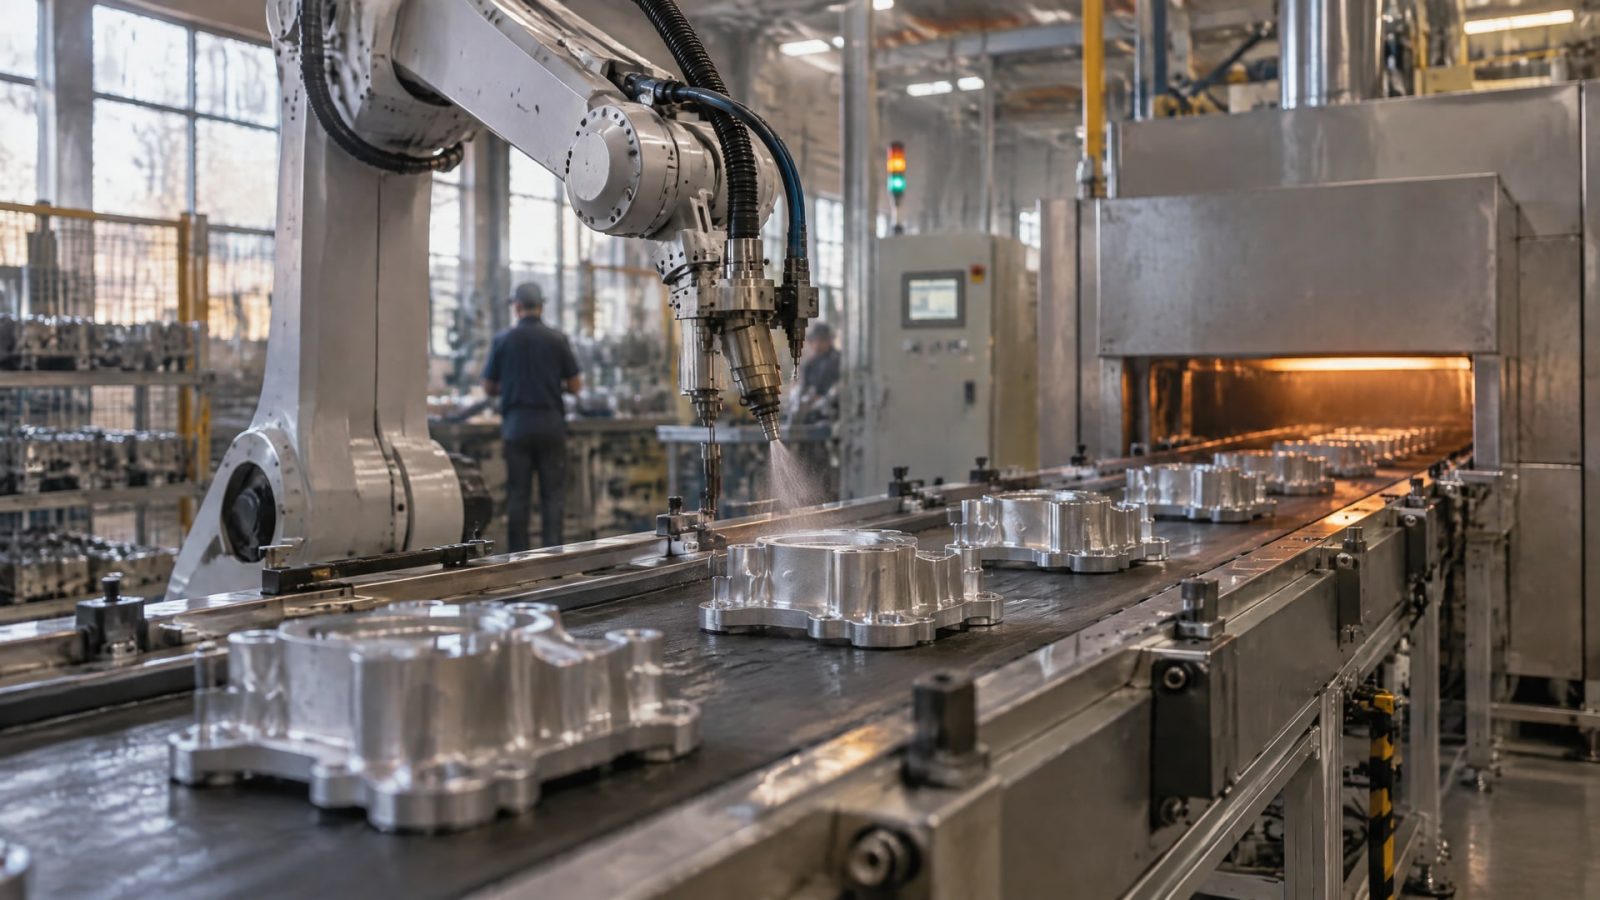
Для алюминиевой детали, которой нужно снизить трение, промышленное покрытие для скольжения часто представляет собой не краску с ПТФЭ, а твердый анодный слой, пропитанный или совмещенный с ПТФЭ. Такой подход описан в SAE AMS 2482 для алюминиевых сплавов. Подходит ли процесс для конкретной детали из Д16, нельзя определить только по названию сплава: необходимо проверить его химический состав и требования к детали.
Статья поможет инженерам и техническим специалистам разобраться, чем отличается нанесение тефлонового покрытия от обычной окраски, какие параметры включить в техническое задание и что проверить при приемке. Закупщик сможет запросить у подрядчика конкретные сведения о процессе, толщине и контроле, а не выбирать услугу по общему обозначению «тефлон на алюминий».
Какое покрытие для скольжения применяют на алюминии
Выражение «тефлоновое покрытие» используют для разных материалов и процессов.
Для промышленной детали из алюминия важно уточнить, идет ли речь о нанесенной сверху полимерной пленке или о твердом анодном оксидном слое с ПТФЭ. SAE AMS 2482F и SAE AMS 2482E описывают твердое анодное покрытие алюминиевых сплавов, импрегнированное ПТФЭ или полученное его соосаждением.
В этой системе анодирование создает оксидный слой, а ПТФЭ вводится в покрытие. Согласно NASA PRC-5011, результатом становится твердая, износостойкая и самосмазывающаяся поверхность с низким коэффициентом трения; покрытие становится частью подложки. Поэтому его нельзя корректно описать как обычную краску, нанесенную на необработанный алюминий.
Выбор процесса зависит от задачи. Если требуется снизить трение и повысить износостойкость, в техническом задании нужно указать именно твердый анодный слой с ПТФЭ-импрегнацией или соосаждением. Одного слова «антифрикционное» недостаточно: под ним могут подразумевать покрытия с разной основой и разным способом формирования.
Толщина также должна быть задана и проконтролирована, а не выбрана по принципу «чем больше, тем лучше». NASA приводит типовое значение 0.0020 ± 0.0005 дюйма, что соответствует примерно 50,8 ± 12,7 мкм. В источнике также указан диапазон спецификации 0.0011–0.003 дюйма, или примерно 28–76 мкм. Эти данные помогают обсуждать требования с исполнителем, но не заменяют согласование параметров для конкретной детали и процесса.
Нанесение тефлонового покрытия: что важно для Д16
Д16 нельзя автоматически считать подходящим для любого варианта твердого анодирования с ПТФЭ.
Для процесса, описанного NASA, указаны ограничения по химическому составу алюминиевых сплавов: менее 5% меди, до 8% кремния либо до 8% суммарно этих элементов. По одному обозначению Д16 нельзя подтвердить соответствие детали этим условиям. Состав следует проверять по документации на материал и согласовывать с исполнителем процесса.
Это особенно важно, если покрытие требуется для готовой детали сложной формы или с заданными размерами. До запуска работ следует уточнить, принимает ли подрядчик именно сплав Д16, как учитывает его состав и какие требования предъявляет к поверхности. Если применимость не подтверждена, называть процесс подходящим для конкретной детали преждевременно.
В материалах по анодированию алюминия приведены параметры стандартного процесса: раствор серной кислоты концентрацией 15–20%, температура ванны 15–23 °C, плотность тока 1,5–2 А/дм² и продолжительность 40–50 минут. Эти значения дают общее представление об анодировании, но не являются готовой технологической картой для Д16 или заменой требований SAE AMS 2482. Режимы должен определять исполнитель с учетом состава сплава, конструкции детали и спецификации покрытия.
При проектировании также учитывают состояние основы после эксплуатации. Алюминиевая деталь может получить локальную вмятину или деформацию, а тонкий слой в зоне повреждения способен растрескаться. Поэтому до нанесения важно оценить не только требуемое трение, но и механическое состояние поверхности.
Подготовка поверхности и адгезия покрытия
Перед нанесением необходимо удалить масла, СОЖ и другие загрязнения, затем промыть и высушить деталь.
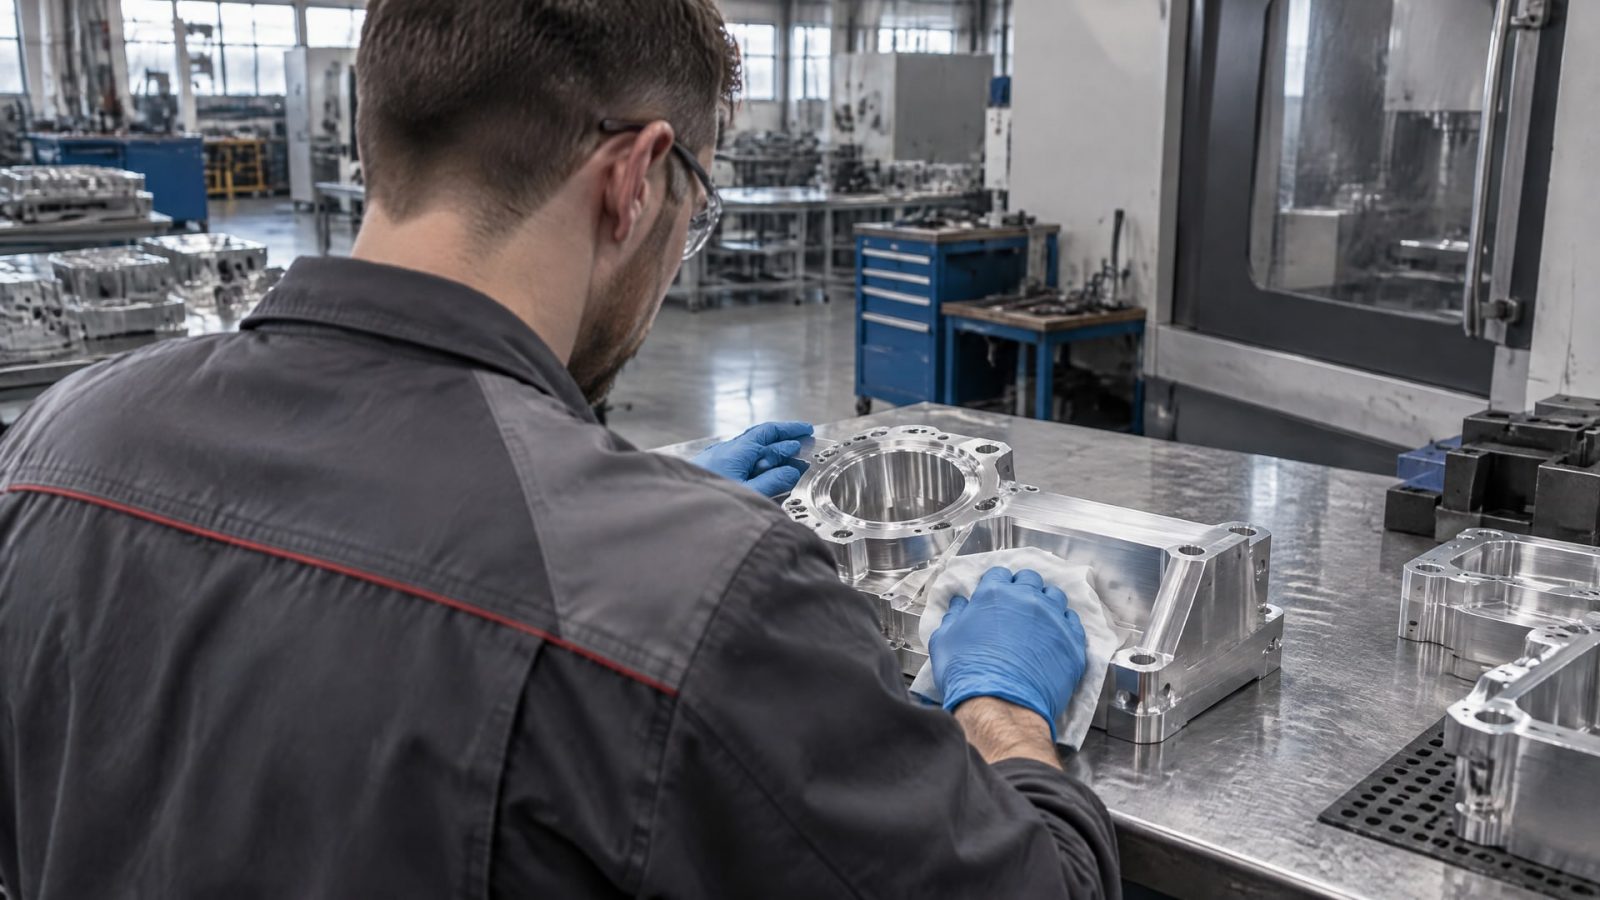
Между подготовкой и следующей операцией не стоит оставлять большой интервал: поверхность алюминия быстро покрывается оксидной пленкой, которая может ухудшить адгезию. Для результата важны чистота и последовательность операций, а не только наличие ПТФЭ в составе покрытия.
Подрядчику следует задать вопросы о том, как он подготавливает поверхность, как контролирует ее состояние перед анодированием и каким способом вводит ПТФЭ. В техническом задании полезно зафиксировать допустимое состояние детали, требуемую толщину и методы контроля. Если на детали уже есть покрытие, отдельно согласуют, как его удаляют и оценивают ли основу после обработки.
Понятие адгезии здесь означает сцепление покрытия с поверхностью. Ее контроль помогает обнаружить проблемы, связанные с подготовкой или нарушением технологии, но сам по себе не подтверждает толщину слоя и его коррозионную стойкость. Поэтому приемку не стоит сводить к одному испытанию.
Не следует переносить на алюминиевую деталь универсальные советы для других задач. Например, покрытие для плитки против скольжения решает проблему сцепления обуви с напольной поверхностью и не подтверждает пригодность состава для промышленной детали из Д16. Для скользящей пары на алюминии нужно оценивать конкретный процесс и назначение детали.
Контроль толщины, адгезии и коррозионной стойкости
Для приемки покрытия заранее согласуют методы контроля.
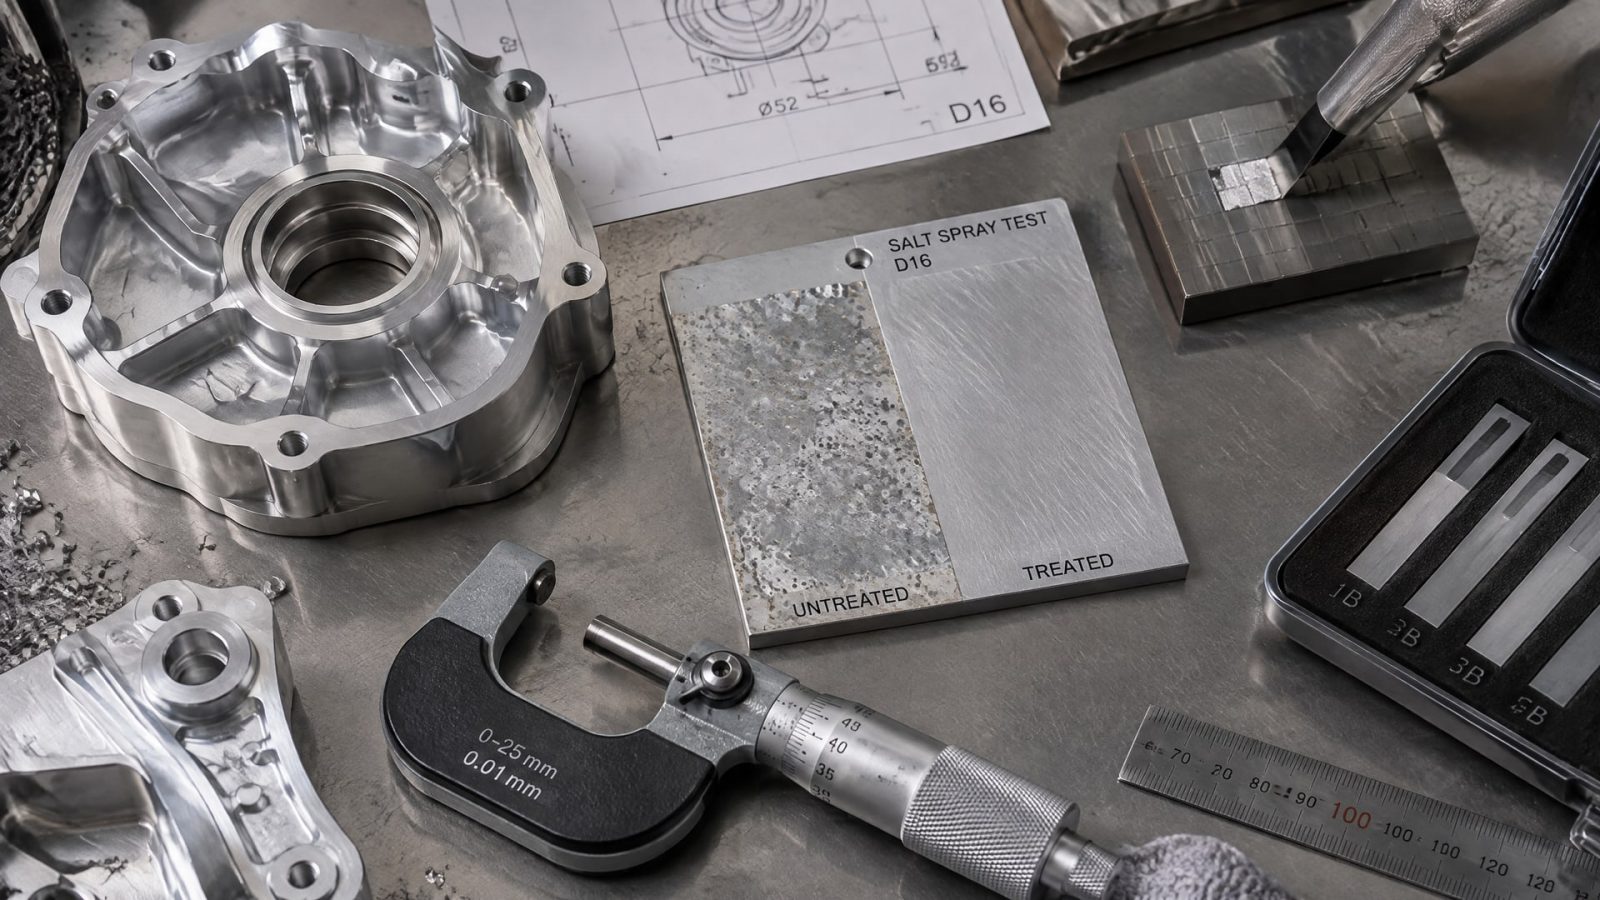
В источниках для алюминиевых покрытий указаны ISO 2360 для измерения толщины, ISO 2409 для проверки адгезии и ISO 9227 для испытаний в солевом тумане. Дополнительно упоминается контроль пористости. Набор проверок выбирают под требования к детали, а результаты фиксируют в документации на партию.
При запросе коммерческого предложения попросите подрядчика указать:
тип анодного покрытия и способ введения ПТФЭ;
номинальную и допустимую толщину;
применимость процесса к сплаву Д16;
методы контроля толщины, адгезии и коррозионной стойкости;
порядок проверки целостности и пористости слоя.
Не стоит считать толщину единственным показателем качества. Увеличение слоя само по себе не гарантирует лучший результат: в NASA PRC-5011 приведены конкретные типовые значения и диапазон, а соответствие требованиям проверяют измерениями. Также важно, чтобы выбранный метод контроля был применим к геометрии детали и согласован с исполнителем до начала работ.
Если деталь работает в узле трения, требования к покрытию формулируют через условия работы и нужный результат. Указывают, что требуется твердый анодный самосмазывающийся слой с ПТФЭ, а затем согласуют параметры и критерии приемки. Такая постановка задачи помогает избежать ситуации, когда заказчик и подрядчик одинаково называют разные процессы «тефлоновым покрытием».
Повреждение покрытия и восстановление детали
Повреждение анодированного слоя не означает, что его можно восстановить простым нанесением ПТФЭ поверх дефекта.
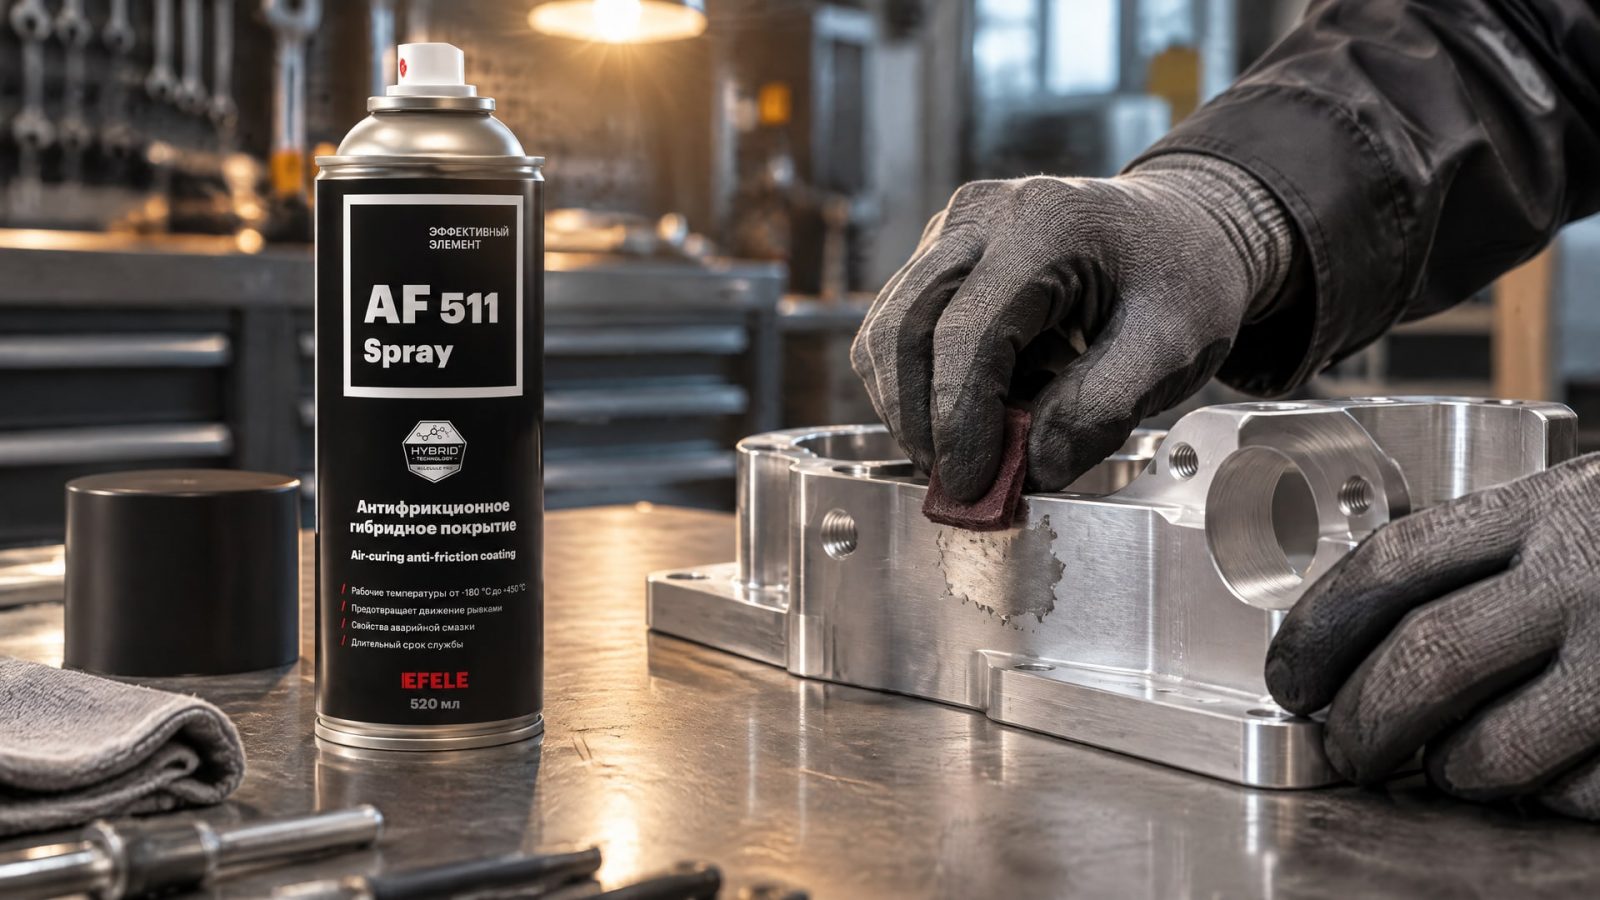
Твердый анодный слой формируется в ходе отдельного процесса, а локальное повреждение может затрагивать и само основание. Сначала необходимо оценить площадь дефекта, состояние алюминия и требования к сопряженной поверхности.
Если повторная обработка детали невозможна или требуется локальное решение для скольжения, важно разделять восстановление анодированного слоя и нанесение другого антифрикционного покрытия. EFELE AF-511 Spray на основе дисульфида молибдена и графита отверждается при комнатной температуре и может рассматриваться для решения задачи скольжения на поврежденной детали. Это не следует называть восстановлением исходного анодного слоя: до выбора способа ремонта нужно проверить совместимость покрытия с условиями работы и требованиями к поверхности.
При циклических нагрузках и контакте деталей стоит отдельно учитывать риск фреттинга и локальной деформации. Покрытие не устраняет повреждения основы и не компенсирует вмятины. Поэтому при ремонте важно определить, допустимо ли оставить поврежденный участок, нужна ли механическая обработка и каким способом будут проверять качество восстановленной поверхности.
Часто задаваемые вопросы
Можно ли наносить тефлоновое покрытие на алюминий Д16?
Возможность обработки нельзя подтвердить только по маркировке Д16. Для процесса с твердым анодированием и ПТФЭ указаны ограничения по содержанию меди и кремния в сплаве. Нужно проверить химический состав материала и согласовать его с исполнителем, который подтвердит применимость конкретного процесса к детали.
Какую толщину покрытия для скольжения задавать?
NASA PRC-5011 приводит типовую толщину 0.0020 ± 0.0005 дюйма, примерно 50,8 ± 12,7 мкм, и диапазон спецификации около 28–76 мкм. Это ориентиры из описания процесса, а не универсальное требование для любой детали. Толщину следует согласовать с исполнителем и включить в документацию на заказ.
Как проверить адгезию и качество покрытия?
Для контроля толщины в источниках указан ISO 2360, для адгезии - ISO 2409, для испытания в солевом тумане - ISO 9227. Также может применяться контроль пористости. До запуска работ согласуйте, какие испытания нужны для конкретной детали, и попросите указать методы и результаты в документах на покрытие.
Подходит ли покрытие для плитки против скольжения для деталей из Д16?
Нет оснований считать покрытия для напольной плитки и антифрикционные покрытия для алюминиевых деталей взаимозаменяемыми. У них разные поверхности и задачи. Для Д16 нужно подбирать процесс, предназначенный для алюминиевого сплава и условий трения, например твердый анодный слой с ПТФЭ при подтвержденной совместимости материала.
Заключение
Для Д16 покрытие для скольжения выбирают не по одному слову «тефлон», а по типу процесса, составу сплава, требуемой толщине и условиям работы детали. Твердый анодный слой с ПТФЭ-импрегнацией или соосаждением описан в SAE AMS 2482, но применимость к конкретной детали нужно подтвердить по химическому составу и согласовать с исполнителем.
Следующий шаг - передать подрядчику обозначение сплава, сведения о детали и требования к трению, затем запросить подтверждение применимости процесса и методы приемочного контроля. В техническом задании зафиксируйте тип покрытия, толщину и проверки по ISO 2360, ISO 2409 и ISO 9227, если они соответствуют требованиям узла.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему бытовое тефлоновое покрытие алюминиевого сплава не подходит для промышленных механизмов и чем оно отличается от специализированных решений.
Выбирайте пищевую смазку с допуском H1 для подшипников, учитывая вязкость, консистенцию и режим эксплуатации, чтобы обеспечить долгий ресурс.
Узнайте, как вязкость смазки подшипников влияет на их износ и заклинивание, и как правильно подобрать смазочный материал для оптимальной работы.