
Почему бытовое тефлоновое покрытие не всегда подходит для промышленного механизма
Для промышленного узла скольжения на алюминиевой детали недостаточно выбрать покрытие только по наличию ПТФЭ. Важны подложка, подготовка поверхности и способ формирования слоев: для алюминиевых сплавов промышленный вариант часто строится на твердом анодировании с последующей импрегнацией или кодепонированием ПТФЭ. Такое покрытие алюминиевого сплава работает как система, предназначенная для контроля трения и износа, а не как бытовой антипригарный слой.
Материал будет полезен инженерам, техническим специалистам и закупщикам, которые подбирают защитные покрытия алюминиевых сплавов или оценивают восстановление поврежденной поверхности. Разберем, чем промышленное покрытие отличается от бытового, как влияют состав сплава и подготовка детали, что учитывать при ремонте и какие документы использовать при согласовании требований.
Почему бытовой тефлон не всегда подходит для промышленного механизма
Бытовое антипригарное покрытие и промышленный ПТФЭ-слой решают разные задачи.
В промышленном узле важны снижение трения скольжения и сопротивление износу при фактической геометрии детали и заданном режиме работы. Одного названия материала недостаточно, чтобы понять, выдержит ли покрытие такие условия: нужно знать, на какую основу его наносят и как связаны между собой слои.
Для алюминиевых сплавов промышленный подход часто включает твердое анодирование и ПТФЭ-импрегнацию либо кодепонирование. Поры анодного слоя принимают ПТФЭ, который заполняет микронеровности и становится частью системы покрытия. Поэтому ПТФЭ здесь не рассматривают как самостоятельную краску, которая должна держаться на гладком металле без подготовленной основы.
Спецификация NASA PRC-5011 связывает такой процесс с контролем твердости поверхности, трения и износа на алюминиевых сплавах. SAE AMS 2482 также посвящен твердому анодному покрытию алюминиевых сплавов с ПТФЭ-импрегнацией или кодепонированием. Эти документы описывают именно инженерную систему, а не бытовое покрытие для посуды.
При выборе промышленного тефлона для деталей следует уточнить, что именно предлагает подрядчик: покрытие по подготовленному анодированному слою или отдельный ПТФЭ-состав. В линейке MODENGY есть антифрикционные покрытия на основе ПТФЭ для снижения трения скольжения и защиты алюминиевых сплавов. При этом для конкретной детали все равно нужно сверяться с технологией нанесения и требованиями узла.
Покрытие алюминиевых сплавов: почему важен состав основы
Не каждый алюминиевый сплав одинаково подходит для выбранного процесса.
В NASA PRC-5011 приведены ограничения по составу: содержание меди должно быть менее 5%, кремния - менее 8%, либо суммарное содержание этих элементов не должно превышать 8%. Перед заказом обработки важно проверить марку и состав материала, а не ориентироваться только на то, что деталь изготовлена из алюминия.
Эти ограничения влияют на выбор технологии еще на этапе проектирования. Если сплав не соответствует требованиям процесса, нельзя считать, что тот же режим нанесения даст ожидаемое покрытие. Для уже изготовленной детали сначала уточняют материал по документации, затем сопоставляют его с требованиями к анодированию и ПТФЭ-обработке.
Защитные покрытия алюминиевых сплавов и антипригарная функция
Покрытия алюминиевых сплавов выбирают по функции. Для промышленного скольжения важно не только получить антиадгезионные свойства, но и обеспечить сцепление покрытия с основой, сохранить анодированный слой и учесть износ в контакте. Поэтому фраза «алюминиевый сплав для антипригарного покрытия» не заменяет проверки марки материала и требований к обработке.
Геометрия детали также имеет значение. Острые кромки затрудняют получение равномерного покрытия и повышают риск сколов, поэтому при проектировании учитывают радиусы на кромках. Если деталь уже имеет сложную форму, этот фактор следует обсудить с исполнителем до запуска партии, а не после обнаружения локального повреждения.
При составлении технического задания полезно указать марку алюминиевого сплава, функциональные поверхности, характер контакта и требуемый способ обработки. Это позволит определить, подходит ли твердое анодирование с ПТФЭ для конкретного узла. Если состав сплава неизвестен, его нужно установить до выбора процесса: иначе решение будет основано на предположении, а не на совместимости материала с технологией.
Толщина и стандарты: что проверять в документации
Когда чертеж не задает толщину, NASA PRC-5011 указывает общую толщину покрытия 0.0020 дюйма ± 0.0005 дюйма.
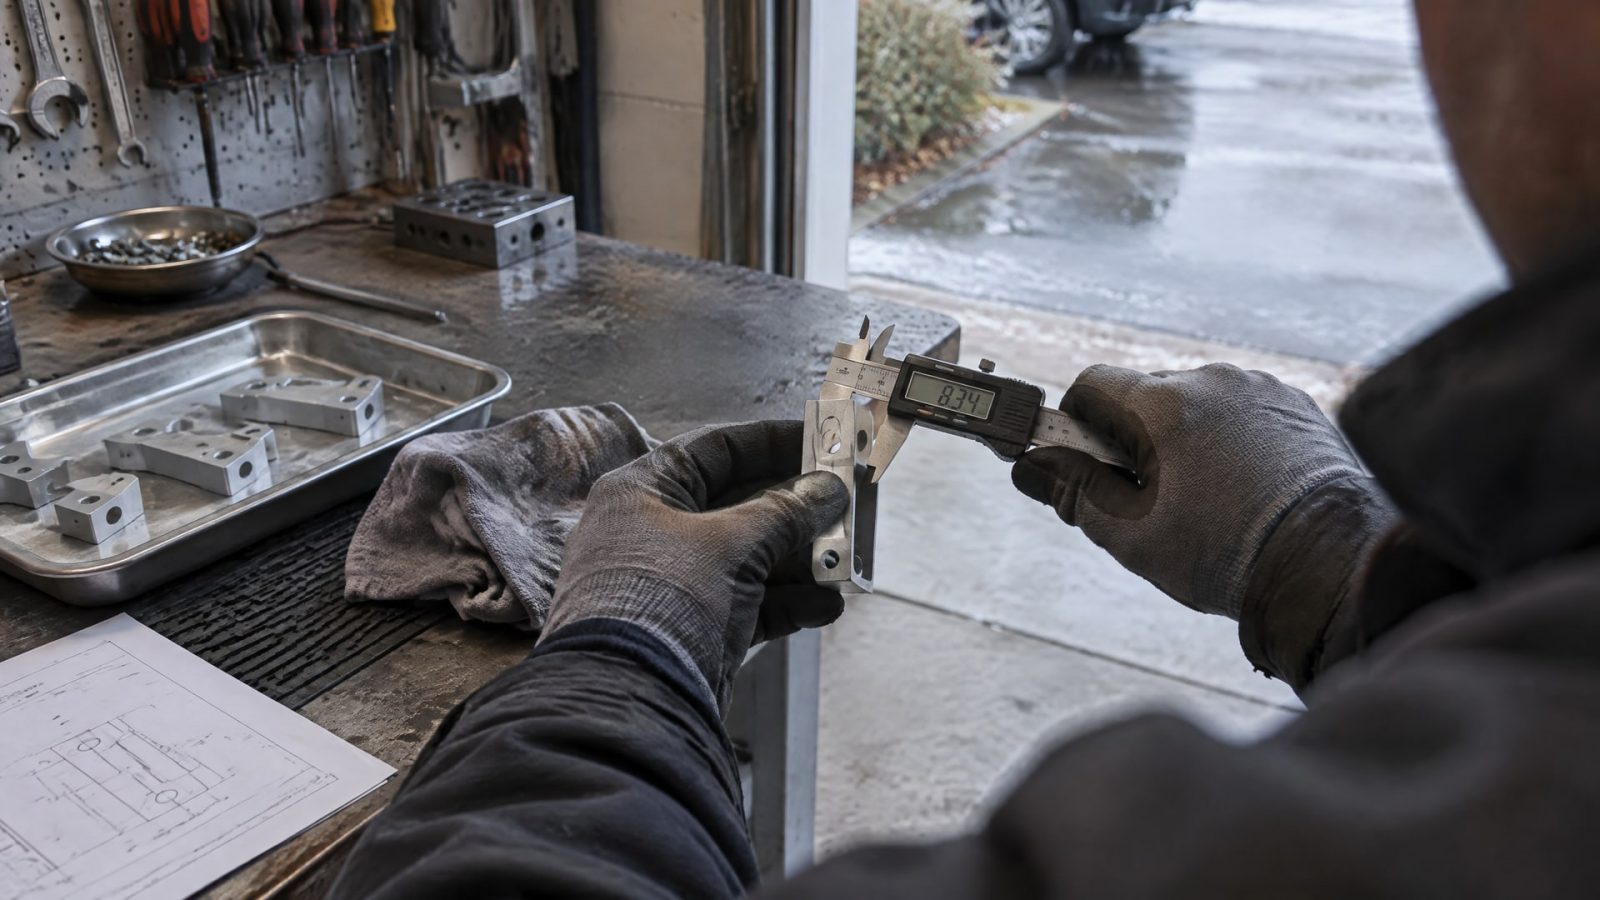
В метрических единицах это 50,8 мкм ± 12,7 мкм. Эти значения относятся к указанной спецификации и не должны автоматически переноситься на любой процесс или любую деталь.
Толщина - не единственный критерий приемки. Для промышленной детали нужно понимать, каким способом сформирован слой, как подготовлена поверхность и соответствует ли покрытие требованиям к узлу. Простое увеличение толщины не гарантирует больший ресурс: для ПТФЭ-анодных систем толщину нормируют, а ее отклонение может влиять на свойства и повторяемость обработки.
В качестве профильного документа используют SAE AMS 2482, стандарт на твердое анодное покрытие алюминиевых сплавов с ПТФЭ-импрегнацией или кодепонированием. NASA PRC-5011 описывает процесс обработки поверхности алюминиевых сплавов и содержит требования, применимые в рамках этой спецификации. При подготовке заказа важно зафиксировать, по какому документу работает подрядчик и какие параметры должны быть подтверждены.
Запрос «покрытие алюминиевых сплавов ГОСТ» не дает основания подставлять произвольный ГОСТ: в рассмотренных материалах приведены SAE AMS 2482 и спецификация NASA PRC-5011, а применимый ГОСТ не указан. Поэтому в технической документации лучше называть конкретный стандарт или согласованную технологию, не обозначая покрытие общим словом «тефлоновое». Так закупщик и исполнитель одинаково понимают, какой результат требуется получить.
Подготовка поверхности и адгезия покрытия
Алюминий быстро покрывается естественной оксидной пленкой.
Если между очисткой поверхности и нанесением проходит время, условия для адгезии меняются. Поэтому промышленный процесс требует контролируемой подготовки и соблюдения последовательности операций, а не нанесения состава на деталь после произвольной очистки.
Для металлических поверхностей в промышленных системах может требоваться абразивная подготовка. Она помогает подготовить основу к нанесению покрытия, но сама по себе не заменяет анодирование, если процесс предусматривает анодный подслой. Перед обработкой нужно уточнить у исполнителя, какие операции входят в технологическую цепочку и как контролируется состояние детали между этапами.
Подготовка важна и при проектировании. Радиусы на кромках помогают обеспечить более равномерное покрытие и снизить риск сколов. Кроме того, необходимо заранее определить рабочие поверхности и зоны, где покрытие не требуется или может мешать сопряжению деталей. Это особенно важно для узлов с ограниченными зазорами: итоговую геометрию следует оценивать с учетом толщины покрытия, заданной технологией.
При приемке недостаточно проверить только внешний вид. Следует сопоставить фактическую обработку с техническим заданием: использовалась ли требуемая основа, выполнена ли подготовка и соответствует ли толщина установленным параметрам. Если технология предусматривает ПТФЭ-импрегнацию или кодепонирование, эти операции нужно прямо указать в документах, а не заменять формулировкой «нанести тефлон».
Восстановление тефлонового покрытия: ремонтировать слой или основу
Когда покрытие изнашивается, сначала определяют, что именно повреждено: ПТФЭ-часть системы или анодированный слой под ней.
Если подслой сохранился, исполнитель оценивает, допускает ли технология повторную обработку и какая подготовка потребуется. Если анодированная основа изношена, локальное нанесение ПТФЭ не восстанавливает исходную структуру покрытия.
Восстановление тефлонового покрытия без проверки подложки часто не дает ресурса, сопоставимого с исходной системой. ПТФЭ заполняет микронеровности и поры анодного слоя, поэтому состояние этой основы влияет на результат. Перед ремонтом нужно оценить площадь и характер износа, наличие повреждений анодирования и возможность технологически корректно подготовить деталь.
Такой порядок помогает избежать ситуации, когда новую пленку наносят поверх поверхности, уже утратившей нужные свойства. При ремонте анодированного слоя решение принимают по состоянию детали и требованиям процесса, а не по принципу «подкрасить место износа». Если исходная технология неизвестна, стоит запросить документацию на покрытие или провести оценку детали у исполнителя, который работает с твердой анодной обработкой и ПТФЭ.
Ремонтное задание должно содержать сведения о материале, истории эксплуатации и характере отказа. Если деталь работала в узле скольжения, указывают зоны контакта и наблюдаемые повреждения. Это помогает определить, нужно ли восстанавливать только поверхность или заново формировать систему покрытия. Решение о повторной обработке без такой оценки может привести к несовместимости нового слоя с оставшейся основой.
Как выбрать промышленное покрытие для алюминиевой детали
При подборе покрытия начните с задачи узла: требуется снизить трение скольжения, уменьшить износ или защитить поверхность.
Затем проверьте, из какого сплава изготовлена деталь и подходит ли его состав для выбранного процесса. Для технологии по NASA PRC-5011 важно учитывать ограничения по меди и кремнию, а для слоя без заданной толщины в этой спецификации приведено значение 0.0020 дюйма ± 0.0005 дюйма.
После этого согласуйте технологию и критерии приемки. В документах должны быть обозначены подготовка поверхности, наличие твердого анодирования, способ введения ПТФЭ и требования к толщине. Если проект опирается на стандарт, укажите SAE AMS 2482 или конкретную применимую спецификацию. Не подменяйте эти данные общим описанием вроде «антипригарное покрытие для алюминия».
Для закупщика такая детализация снижает риск получить обработку, которая формально содержит ПТФЭ, но не соответствует конструкции узла. Для инженера она помогает учесть материал, геометрию и ремонтопригодность еще до изготовления детали. В техническом задании полезно отдельно зафиксировать:
марку алюминиевого сплава и доступные сведения о его составе;
рабочие поверхности и характер контакта;
требуемую систему покрытия и документ, по которому ее выполняют;
параметры приемки и порядок оценки детали после эксплуатации.
Такой подход позволяет сопоставить свойства покрытия с задачей механизма, а не выбирать его только по бытовой аналогии с посудой.
Часто задаваемые вопросы
Подходит ли любое ПТФЭ-покрытие для алюминиевого сплава?
Нет. Для промышленного узла имеют значение состав сплава, подготовка поверхности и структура покрытия. На алюминии ПТФЭ часто применяют вместе с твердым анодированием, используя импрегнацию или кодепонирование. Поэтому при выборе нужно уточнить технологию нанесения и проверить совместимость материала детали с требованиями процесса.
Можно ли восстановить покрытие алюминиевой детали простым нанесением ПТФЭ?
Не всегда. Сначала оценивают, сохранился ли анодированный слой и в каком состоянии находятся его пористая структура и рабочие поверхности. Если подслой поврежден или изношен, нанесение ПТФЭ сверху не заменяет его восстановления. Способ ремонта определяют после оценки детали и исходной технологии покрытия.
Какой стандарт указать для твердого анодирования с ПТФЭ?
Для такого покрытия алюминиевых сплавов профильным документом служит SAE AMS 2482, описывающий твердое анодное покрытие с ПТФЭ-импрегнацией или кодепонированием. NASA PRC-5011 содержит требования к обработке алюминиевых сплавов и ограничения по составу основы. Применимый документ следует согласовать в техническом задании.
Какая толщина покрытия предусмотрена, если она не задана?
В NASA PRC-5011 для случая, когда толщина не указана на чертеже, приведено значение 0.0020 дюйма ± 0.0005 дюйма, или 50,8 мкм ± 12,7 мкм. Это требование конкретной спецификации, а не универсальная толщина для любого ПТФЭ-покрытия на алюминии.
Заключение
Промышленное покрытие алюминиевого сплава с ПТФЭ выбирают не по одному признаку «антипригарности». Для работы в механизме важны совместимость с составом сплава, подготовка поверхности, анодированная основа и соблюдение согласованной технологии. Поэтому бытовое тефлоновое покрытие не следует считать прямой заменой инженерной системе на основе твердого анодирования.
Следующий шаг для инженера или закупщика - проверить марку сплава, описать условия контакта и закрепить в техническом задании тип покрытия, стандарт и критерии приемки. Если деталь уже работала, до заказа восстановления нужно оценить состояние анодированного слоя: именно от этого зависит, достаточно ли повторной обработки или требуется восстановление основы.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Выбирайте пищевую смазку с допуском H1 для подшипников, учитывая вязкость, консистенцию и режим эксплуатации, чтобы обеспечить долгий ресурс.
Узнайте, как вязкость смазки подшипников влияет на их износ и заклинивание, и как правильно подобрать смазочный материал для оптимальной работы.
Смазка с дисульфидом молибдена снижает износ, но требует проверки совместимости с полимерами и эластомерами.