
Вязкость смазки подшипников: как избежать повышенного износа и заклинивания
Повышенный износ подшипников при использовании специализированной смазки часто связан не с ее назначением, а с тем, что рабочая вязкость базового масла, консистенция и способ подачи не соответствуют условиям узла. Чтобы снизить риск износа и заклинивания, оценивают вязкость при рабочей температуре, скорость, нагрузку и режим смазывания. Для расчетной оценки используют коэффициент κ: он сопоставляет фактическую кинематическую вязкость масла при рабочей температуре с требуемой.
Статья будет полезна инженерам, техническим специалистам и закупщикам, которые подбирают смазочные материалы для подшипников качения, в том числе пищевого оборудования. Разберем, почему повышение вязкости не всегда увеличивает ресурс, чем класс NLGI отличается от вязкости и как разграничить применение H1 и H2.
Почему специализированная смазка может ускорить износ подшипника
Специализированное назначение само по себе не гарантирует подходящий режим смазывания.
Пищевая смазка должна соответствовать требованиям по возможному контакту с продуктом, но этот допуск не подтверждает, что ее вязкость и консистенция оптимальны для конкретного подшипника. Аналогично, обозначение NLGI 2 не означает, что состав подойдет любому узлу с такой же консистенцией.
Один из главных факторов износа - недостаточная толщина масляной пленки между контактирующими поверхностями. Если вязкость базового масла при рабочей температуре слишком низкая, пленка формируется недостаточно, что повышает риск абразивного износа, задиров и сминаемости поверхностей. При чрезмерно высокой вязкости растут внутреннее трение и температура. Нагрев ухудшает условия работы смазки и может сокращать срок службы подшипника.
Важно различать вязкость масла и консистенцию пластичной смазки. Вязкость характеризует сопротивление течению масла, а класс NLGI связан с консистенцией смазки и определяется испытанием на пенетрацию по ASTM D217 или ISO 2137. Поэтому оценивать состав только по NLGI недостаточно: при одинаковой консистенции смазки могут отличаться базовым маслом, загустителем и рабочими свойствами.
На ресурс влияют и условия подачи. При холодном пуске вязкость возрастает, поэтому смазка может хуже прокачиваться и распределяться. При повышении рабочей температуры вязкость падает. Если не учитывать оба режима, подшипник может испытывать недостаток смазки при запуске или работать с недостаточно прочной пленкой после прогрева.
Чтобы установить причину повышенного износа, сопоставьте фактический режим работы с требованиями узла:
Проверьте скорость, нагрузку и рабочую температуру подшипника.
Уточните, как подается смазка и достаточно ли ее поступает в зону контакта.
Разделите оценку вязкости базового масла и консистенции по NLGI.
Проверьте, не изменились ли условия эксплуатации или требования к пищевой безопасности.
Вязкость смазки подшипников: оценка при рабочей температуре
Для выбора смазки недостаточно посмотреть на паспортную вязкость при 40 °C.
Подшипник работает при своей температуре, и именно при ней следует оценивать кинематическую вязкость масла. При нагреве вязкость снижается, а при холодном пуске растет. Поэтому один и тот же состав может вести себя по-разному в момент запуска и после выхода оборудования на рабочий режим.
Для оценки смазывания применяют коэффициент κ. Он представляет собой отношение фактической кинематической вязкости масла при рабочей температуре к требуемой эталонной вязкости. Номинальная долговечность L по DIN ISO 281 основана на κ = 1. Более высокое значение коэффициента указывает на более благоприятные условия EHD-смазывания и может повышать расчетную долговечность подшипника.
В технических материалах отмечено, что для достижения κ > 1 кинематическая вязкость при рабочей температуре должна быть выше 11 cSt. Для очень долгого срока службы приводится ориентир κ = 3–4, то есть рабочая вязкость в 3–4 раза выше минимально требуемой. Это не универсальная рекомендация выбирать максимально вязкое масло: чрезмерная вязкость увеличивает потери на трение и нагрев. Значение следует соотносить с режимом конкретного узла.
При подборе также учитывают индекс вязкости минерального масла. Для него в технических материалах указан ориентир не ниже 95. Однако и этот параметр не заменяет оценки рабочей вязкости: закупщику и инженеру нужно сверять спецификацию смазки с температурой подшипника и расчетными условиями работы.
Практический порядок проверки:
Установите фактическую рабочую температуру подшипника, а не только температуру окружающей среды.
Сопоставьте требуемую и фактическую кинематическую вязкость при этой температуре.
Оцените коэффициент κ и условия смазывания по DIN ISO 281.
Отдельно проверьте, не приведет ли выбранная вязкость к росту трения и температуры.
Такой подход помогает разобраться, почему смазка для подшипников с подходящей паспортной вязкостью все же может сопровождаться износом. Оценка по рабочим условиям точнее, чем выбор только по маркировке масла или назначению продукта.
Консистенция NLGI и подача смазки
NLGI - класс консистенции пластичной смазки, а не тип масла, не показатель липкости и не мера вязкости базового масла.
Для подшипников качения в качестве распространенных классов рассматривают NLGI 1, NLGI 2 и NLGI 3. Для большинства колесных подшипников обычно предпочитают NLGI 2, однако этого обозначения недостаточно для выбора состава.
Слишком мягкая или слишком густая смазка может мешать подаче и распределению в узле. В частности, при холодном пуске повышенная вязкость затрудняет прокачиваемость. Поэтому важно проверить, соответствует ли консистенция способу подачи и температурному режиму, а не ориентироваться только на распространенность определенного класса.
Для большинства колесных подшипников в материалах NLGI указывается смазка класса GC-LB или эквивалент по SAE J2695. Это ориентир для таких узлов, но не универсальное подтверждение совместимости с любым подшипником. Необходимо также учитывать базовое масло, загуститель и требования оборудования.
Запрос «какая вязкость смазки для ступичных подшипников» не имеет одного ответа для всех конструкций. Для большинства колесных подшипников часто выбирают консистенцию NLGI 2, а для некоторых герметичных ступичных узлов применяют NLGI 00. Эти классы не следует переносить с одного узла на другой без проверки спецификации и способа смазывания.
При оценке жалобы на повышенный износ проверьте не только выбранный класс NLGI, но и фактическую подачу:
Сверьте указанный класс консистенции с требованиями подшипникового узла.
Уточните, соответствует ли смазка способу подачи и распределения.
Учитывайте рост вязкости при холодном пуске и ее снижение при нагреве.
Не считайте NLGI 2 достаточным критерием: отдельно проверьте свойства базового масла и загустителя.
Если подшипник перегревается или изнашивается, переход на более густую смазку не обязательно решит проблему. Сначала нужно определить, связана ли неисправность с недостаточной пленкой, затрудненной подачей, перегревом, загрязнением или несоответствием состава условиям работы.
Пищевая смазка для подшипников: когда выбирать H1 или H2
Классы H1 и H2 определяют допустимость контакта смазки с пищевым продуктом, а не ее качество или смазывающую способность.
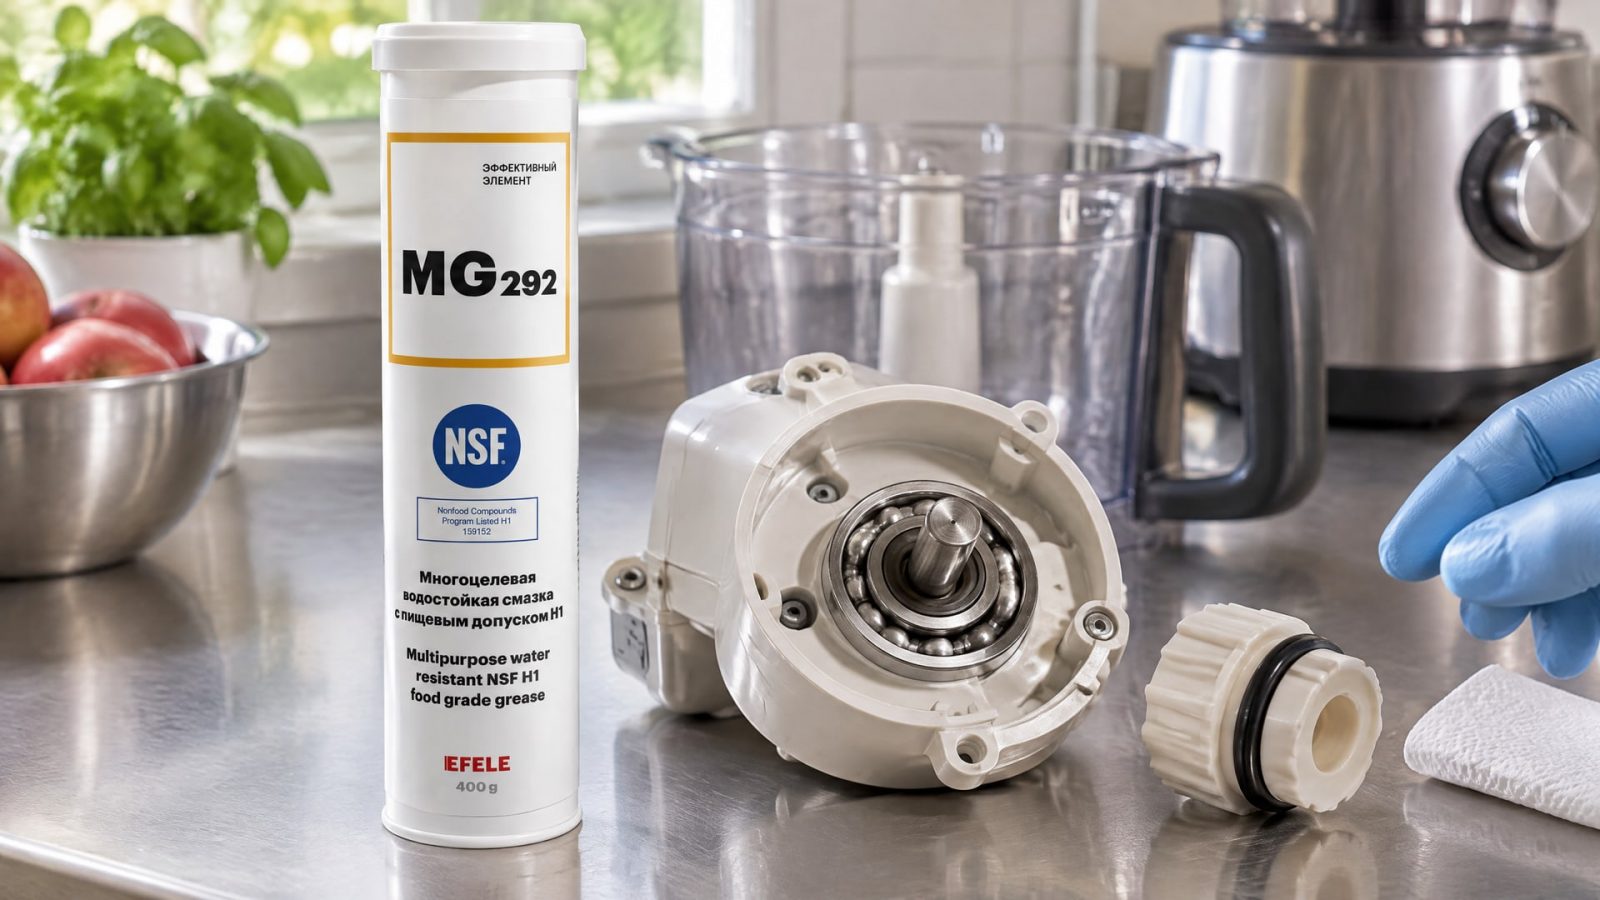
H1 применяют там, где возможен случайный контакт. Для такого контакта в источниках указано ограничение до 10 ppm, а состав должен включать вещества, разрешенные по FDA 21 CFR 178.3570. H2 предназначен для узлов, где контакт с пищей исключен.
Следовательно, класс H1 не делает смазку автоматически подходящей для любого подшипника пищевой линии. Для снижения износа все равно нужно проверить вязкость, консистенцию, температурные условия, загуститель и требования к подаче. Если H1-состав выбран только из-за слова «пищевая» на маркировке, это не подтверждает его соответствие механическим условиям узла.
Когда в пищевом производстве повышенный износ сопровождается вымыванием смазки, фреттингом или сложностями при холодном пуске, подбирать замену следует с учетом всех трех факторов. Водостойкая многоцелевая EFELE MG-292 с допуском NSF H1 предназначена для высоконагруженных узлов трения. При ее оценке важно сверить требования подшипника и пищевой зоны, а не ограничиваться водостойкостью или наличием допуска.
Для корректного выбора разделите проверку на два вопроса:
Возможен ли случайный контакт смазки с продуктом? Если да, рассматривают H1; если контакт исключен, допустима область применения H2.
Подходит ли состав по вязкости, консистенции и условиям эксплуатации конкретного подшипника?
Такое разделение помогает избежать двух ошибок: применения H2 в зоне возможного контакта с пищей и выбора H1-смазки без проверки рабочих характеристик. Пищевой допуск отвечает за допустимость применения с точки зрения риска контакта, но не заменяет технический подбор.
Как подобрать смазку для подшипника и проверить причину износа
Подбор начинают со спецификации оборудования и условий работы.
Инженеру нужны рабочая температура, скорость, нагрузка, способ подачи и требования к консистенции. Для пищевого узла дополнительно устанавливают, возможен ли контакт смазки с продуктом. Если причина износа неясна, замена состава без проверки условий может сохранить проблему или изменить ее проявление.
Для оценки долговечности используют расчетный подход по DIN ISO 281 и коэффициент κ. При этом не стоит трактовать κ = 3–4 как обязательную цель для каждого подшипника: это ориентир, связанный с очень долгим сроком службы в материалах по смазыванию. Одновременно необходимо исключить чрезмерную вязкость, которая повышает трение и нагрев. Подбирайте рабочую вязкость для конкретного режима, а не максимальную из доступных.
Совет инженера
Сценарий: подшипники пищевого оборудования работают рядом с направляющими и шпинделями, а условия требуют смазки с допуском H1.
Что проверили: сначала определили риск случайного контакта с продуктом, затем сверили требования узлов, рабочую температуру и способ подачи смазки.
Итог: многоцелевая EFELE SG-395 с допуском NSF H1 может рассматриваться для подшипников, направляющих и шпинделей пищевого оборудования, когда ее характеристики соответствуют спецификации и условиям работы.
Перед заменой состава удобно оформить короткий перечень проверки:
Сверить требования изготовителя подшипника и оборудования.
Определить рабочую температуру, скорость, нагрузку и способ подачи.
Оценить вязкость при рабочей температуре и коэффициент κ.
Проверить консистенцию NLGI и характеристики базового масла.
Установить допустимый класс пищевого контакта, если узел находится в пищевой зоне.
Такой порядок помогает связать жалобу на износ с конкретными условиями, а не с абстрактным классом «специализированная смазка». Для снабженца он также упрощает сверку карточки товара со спецификацией: сравнивать следует не одно обозначение, а весь набор требований к узлу.
Часто задаваемые вопросы
Какая вязкость смазки нужна для подшипников?
Единой вязкости для всех подшипников нет. Ее выбирают с учетом скорости, нагрузки и рабочей температуры, оценивая кинематическую вязкость базового масла именно при этой температуре. Паспортное значение при 40 °C не описывает полностью режим подшипника после нагрева или при холодном пуске.
Чем выше вязкость смазки, тем дольше служит подшипник?
Нет. Достаточная вязкость помогает сформировать масляную пленку, но чрезмерная повышает трение и температуру. Это может ускорить старение смазки и сократить срок службы подшипника. Вязкость оценивают в рабочих условиях, а не выбирают по принципу «чем выше, тем лучше».
Может ли неподходящая смазка вызвать заклинивание подшипника?
Да, но нехватка смазки - не единственная возможная причина. Риск повышают чрезмерная вязкость, перегрев, неподходящая консистенция, загрязнение и затрудненная подача. Чтобы установить причину, проверяют рабочую температуру, нагрузку, скорость, состояние узла и соответствие смазки спецификации.
Чем отличаются смазки H1 и H2 для подшипников?
H1 допускает только случайный контакт смазки с пищей. H2 применяют там, где контакта с продуктом быть не может. Это разные области применения, а не степени качества. Ни один из этих классов сам по себе не подтверждает, что вязкость и консистенция подходят конкретному подшипнику.
Заключение
Повышенный износ подшипников при применении специализированной смазки часто связан с несоответствием рабочей вязкости, консистенции NLGI, температуры и подачи требованиям узла. Для оценки смазывания учитывают кинематическую вязкость при рабочей температуре и коэффициент κ, а в пищевом производстве отдельно проверяют, допустим ли возможный контакт с продуктом.
Следующий шаг - сверить спецификацию подшипника с реальными условиями эксплуатации: температурой, скоростью, нагрузкой и способом подачи смазки. Затем проверить рабочую вязкость, класс консистенции и требования H1 или H2, если узел работает в пищевой зоне.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Смазка с дисульфидом молибдена снижает износ, но требует проверки совместимости с полимерами и эластомерами.
Узнайте, как противозадирные присадки в масло оцениваются по нагрузке сваривания и диаметру пятна износа согласно ГОСТ 9490-75.
Узнайте, почему смазка для высокоскоростных подшипников с твердыми присадками может быть неэффективна и как правильно выбрать состав.