
Смазка шпинделя станка с ЧПУ: выбор материала и обслуживание подшипников
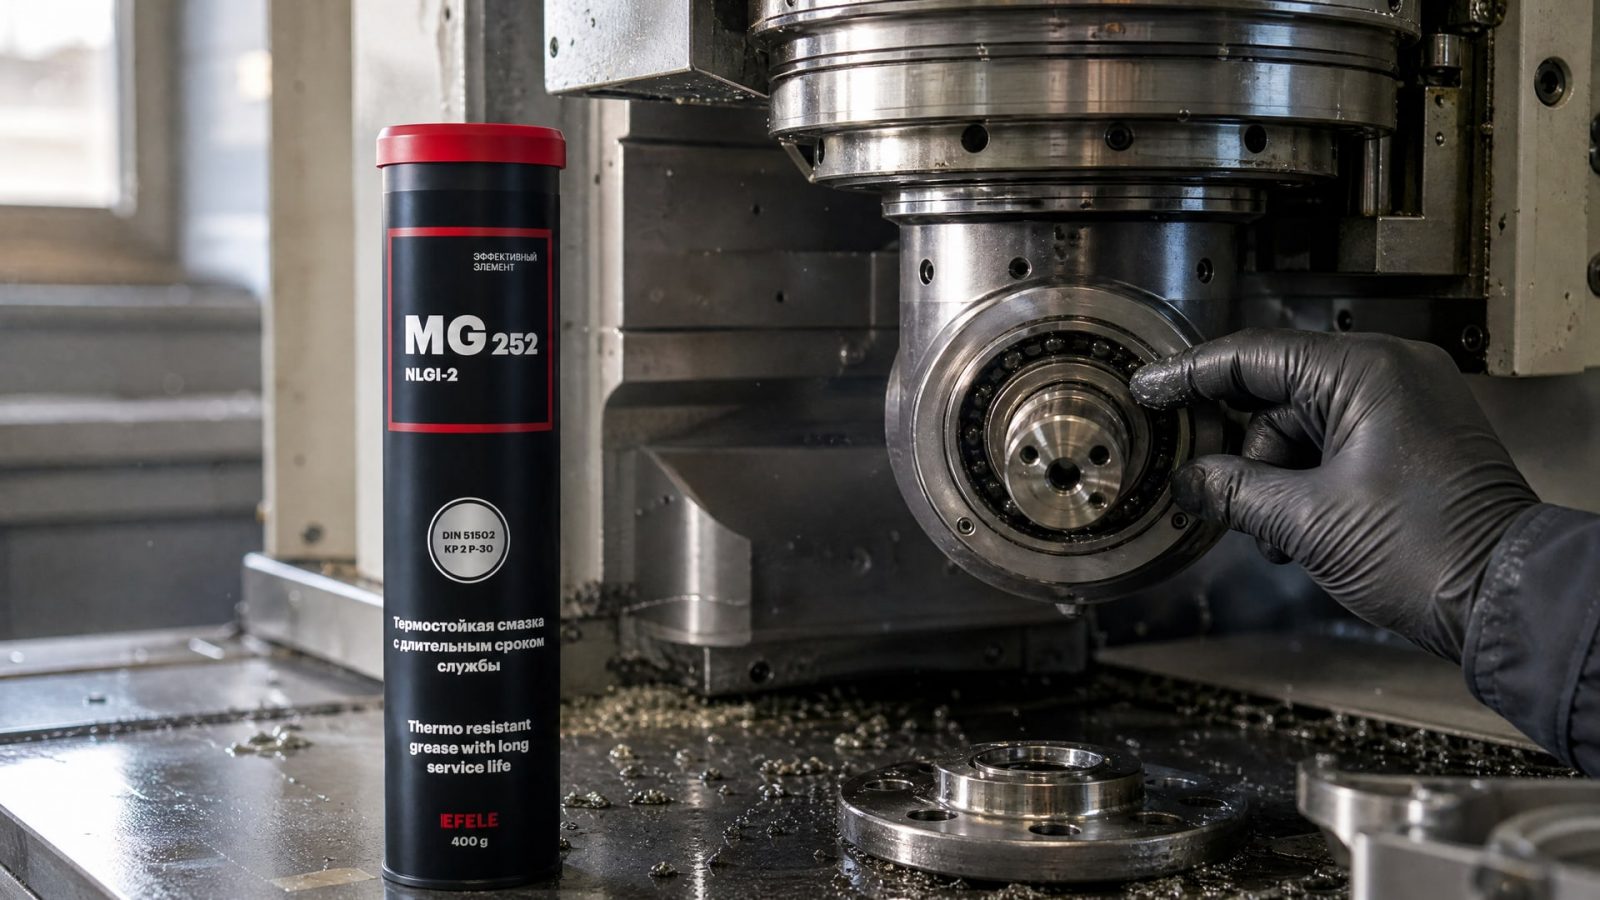
Смазка шпинделя станка зависит от скорости вращения, температуры, нагрузки, типа подшипников и способа подачи смазочного материала. Для высокоскоростного узла особенно важно не превышать допустимый объем: избыток пластичной смазки усиливает перемешивание и нагрев. Поэтому сначала сверяются с паспортом шпинделя, а затем подбирают материал и регламент обслуживания под конкретный режим работы.
Статья полезна инженерам, техническим специалистам и снабженцам, которые выбирают смазку подшипников шпинделя ЧПУ или организуют обслуживание узла. Разберем, чем отличаются схемы подачи масла, как дозировать пластичную смазку, что контролировать при работе и почему нельзя назначать единый регламент для разных станков.
Как выбрать смазку для шпинделя
Выбор смазки для шпинделя начинают не с марки станка и не с привычного материала для подшипников, а с режима работы узла.
Важны скорость, температура, нагрузка, тип подшипника и схема смазывания. Для высокоскоростных шпинделей обычно рассматривают маловязкое масло либо пластичную смазку, специально рассчитанную на такие условия. Слишком густой материал может увеличить потери на перемешивание и нагрев.
Если в конструкции предусмотрена пластичная смазка, учитывают консистенцию, базовое масло и загуститель. Консистенцию классифицируют по ASTM D217, а классы NLGI охватывают диапазон от NLGI 000 до NLGI 6. Сам класс NLGI не показывает вязкость базового масла и не позволяет определить пригодность материала для шпинделя без учета скорости и конструкции подшипника.
Ориентиры по классам нельзя применять вместо требований изготовителя узла. Например, NLGI 1 чаще выбирают для низких температур и качательного движения, а NLGI 3 может применяться для крупных подшипников, вертикальных валов, высоких температур и вибрации. В отдельных высокоскоростных применениях также встречается NLGI 3, поэтому по одному значению консистенции решение не принимают. Для масляных систем важно учитывать вязкость: ISO VG 100 приводят как один из ориентиров для электродвигателей и высокоскоростных шпинделей, но это не универсальное предписание для любого станка.
При переходе на другой тип пластичной смазки проверяют совместимость базового масла и загустителя. Смешивание материалов без такой проверки повышает риск ухудшения их свойств. Если нужна пластичная смазка для высокоскоростного шпинделя с высокой точностью обработки, а условия узла включают воздействие влаги, риск фреттинга или холодный пуск, в подборе может рассматриваться EFELE MG-252. До применения сверяют ее соответствие требованиям конкретного шпинделя и допустимой схеме смазывания.
Способы смазывания подшипников шпинделя ЧПУ
Конструкция шпинделя определяет, как смазка поступает к подшипнику и что нужно контролировать при обслуживании.
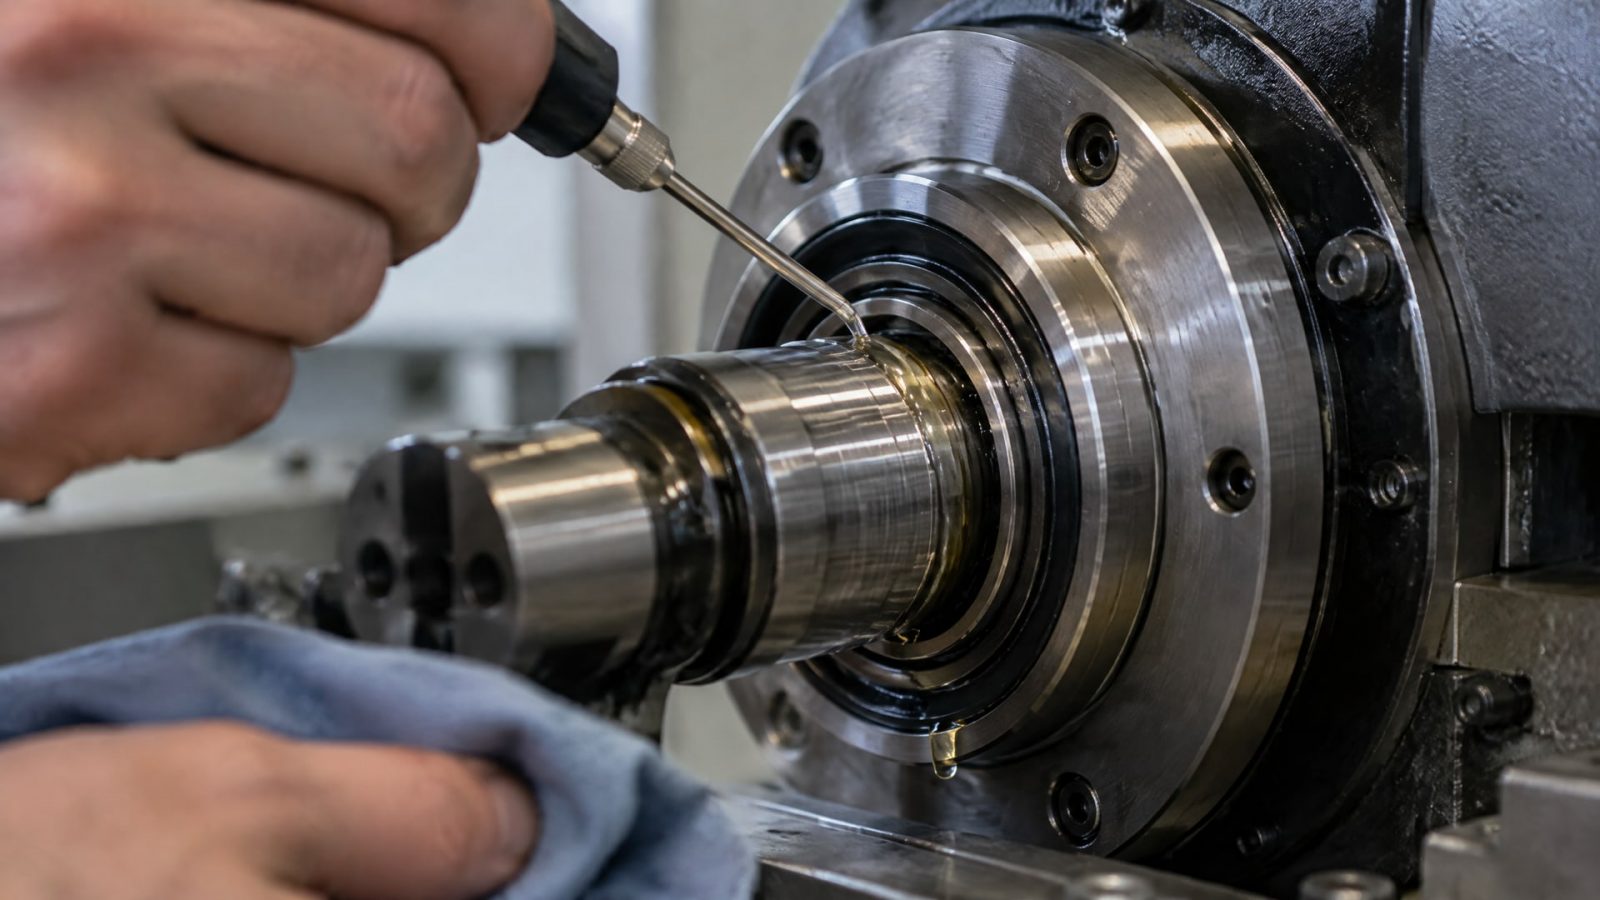
Для подшипников применяют капельную подачу масла, пневматическую масляную смазку, масляную ванну и циркуляционную систему. Эти схемы отличаются не только способом подачи, но и требованиями к каналам, резервуару и стабильности потока. Ориентироваться следует на устройство конкретного шпиндельного узла.
При капельной подаче и циркуляции важны чистота каналов и стабильный поток масла. Если в системе предусмотрена подача воздуха, проверяют ее работу и состояние магистралей. Засорение каналов или нарушение подачи масла и воздуха может привести к проблемам даже при правильно выбранном смазочном материале. Поэтому диагностику не стоит сводить к решению «добавить смазки».
Пневматическую масляную смазку используют как альтернативу системе oil mist, когда важно снизить воздействие смазочного аэрозоля на окружающую среду. Однако сам факт наличия такой схемы не означает, что она подойдет любому станку. Перед выбором способа подачи проверяют конструкцию и требования изготовителя шпинделя.
Для пластичной смазки особенно важен объем закладки. В материалах по высокоскоростным прецизионным подшипникам встречается ориентир 15–25% свободного внутреннего объема как стартовый диапазон, а для сверхточных шпиндельных подшипников приводится требование заполнять менее 30% свободного объема. Эти значения не заменяют паспорт узла: точную дозу определяют по документации и конструкции подшипника. Смазку подают дозирующим инструментом, а не «на глаз».
Дозировка и обкатка после обслуживания
Для высокоскоростного подшипника принципиально не количество смазки «с запасом», а точное соблюдение допустимой дозы.
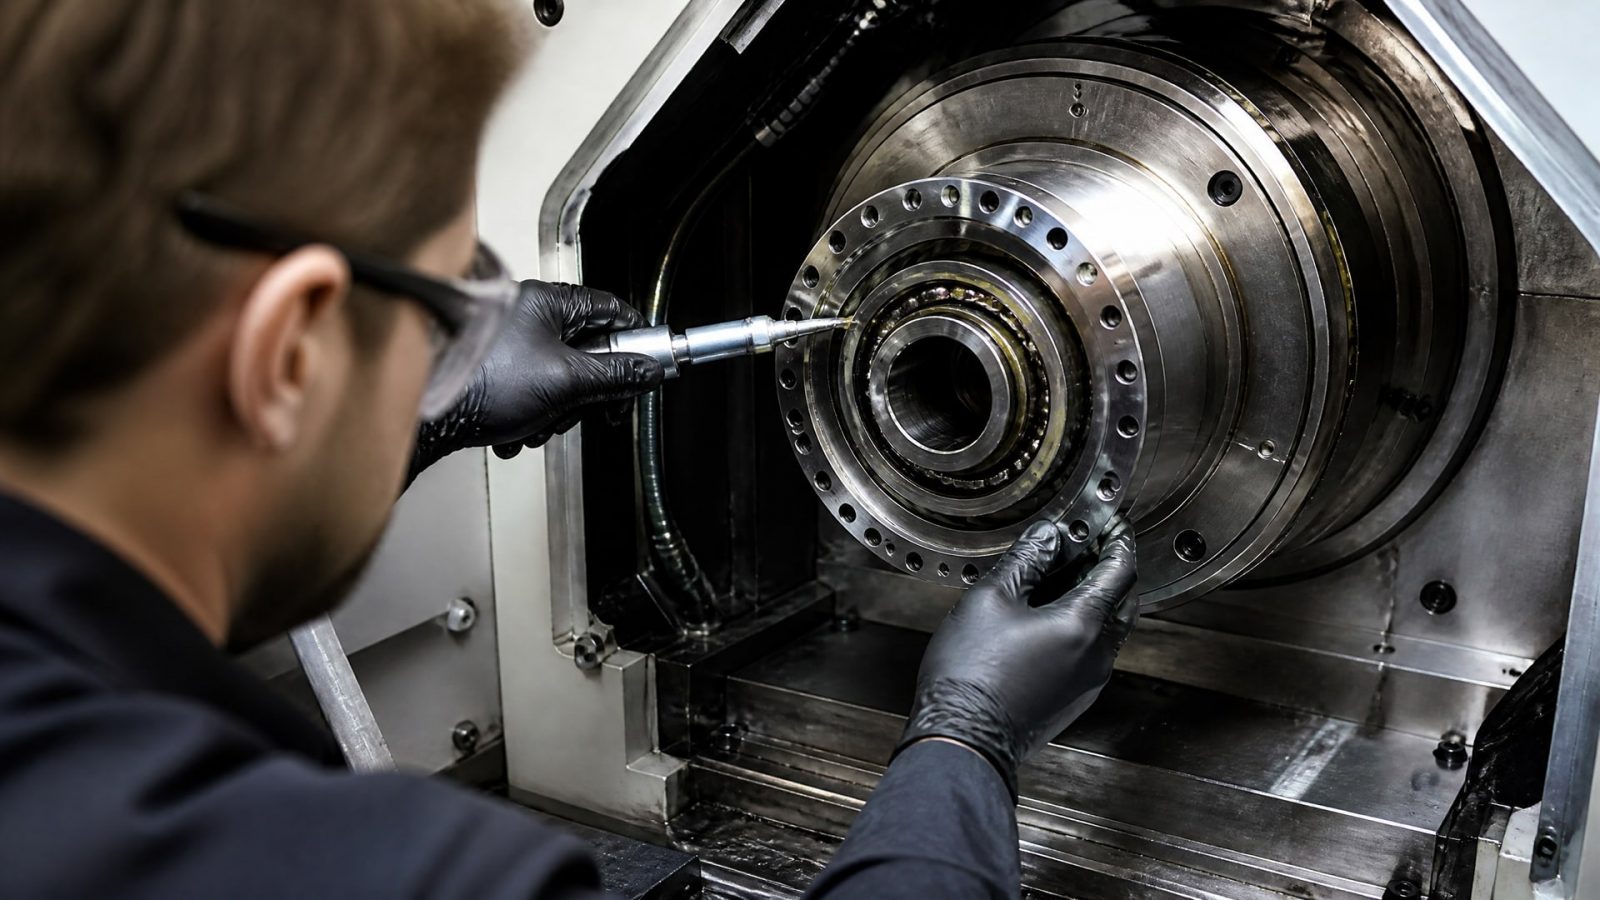
Излишек усиливает перемешивание, увеличивает потери мощности и может вызвать перегрев. Поэтому при закладке используют дозирующий инструмент, а повторную подачу не превращают в полную перезаправку. Объем и интервал повторного обслуживания сверяют с паспортом шпинделя.
После внесения пластичной смазки узел обкатывают постепенно. Начинают с низкой скорости, затем повышают ее ступенями и следят за температурой. Такой порядок дает смазке возможность распределиться и позволяет заметить ненормальный нагрев до выхода на рабочий режим. Для зоны наружного кольца подшипника приводится типичный температурный предел 60–65 °C; при этом учитывают ограничения, указанные для конкретного станка и шпинделя.
Если температура растет, не следует автоматически добавлять смазку. Причиной могут быть ее избыток, загрязнение, неподходящая вязкость или проблема с подачей масла и воздуха. Сначала проверяют режим работы и состояние системы, затем сопоставляют фактические условия с паспортом узла. При наличии масляных каналов осматривают их на засорение и проверяют стабильность подачи.
Результаты обкатки и наблюдения за температурой полезно фиксировать в журнале обслуживания. Это помогает сопоставить изменения с выполненными работами и режимом эксплуатации, не полагаясь только на субъективную оценку. Если после обслуживания температура выходит за пределы, установленные изготовителем, шпиндель не переводят сразу на обычную нагрузку: сначала выясняют причину отклонения.
Регламент смазки шпинделя и ежедневный контроль
Единого регламента смазки шпинделя для всех станков нет.
Частота проверок зависит от конструкции, скорости, температуры, ориентации вала и способа подачи смазки. Кроме того, пыль, эмульсия и абразивные загрязнения ускоряют износ, поэтому в таких условиях интервалы контроля сокращают. Конкретные сроки смазывания и объемы подачи берут из документации на станок и шпиндель.
Для узлов с масляной подачей в практических рекомендациях предусмотрен ежедневный контроль уровня масла в резервуаре и проверка аварийных кодов. Еженедельно осматривают трубки и фитинги на утечки и повреждения. Эти проверки дополняют требования изготовителя, а не заменяют их: при обнаружении утечки или сбоя подачи сначала устраняют причину, а не компенсируют ее увеличением подачи масла.
При обслуживании контролируют:
уровень масла, если шпиндель работает с резервуаром;
чистоту каналов и стабильность подачи;
состояние трубок, фитингов и соединений;
температуру подшипниковой зоны;
загрязнение смазки и возможные следы ее вытекания;
аварийные коды системы станка.
Если шпиндель смазывается пластичным материалом, при каждом обслуживании учитывают тип подшипника, объем предыдущей закладки и совместимость новой смазки с остатками старой. Не смешивают материалы без проверки совместимости по базовому маслу и загустителю. Записи о дозе, температуре и выявленных неисправностях помогают поддерживать последовательный регламент и выявлять отклонения до серьезного повреждения узла.
Смазка шпинделя токарного станка и модели 2А622
Для токарного станка порядок обслуживания зависит от того, предусмотрена ли в шпинделе масляная подача или пластичная смазка.
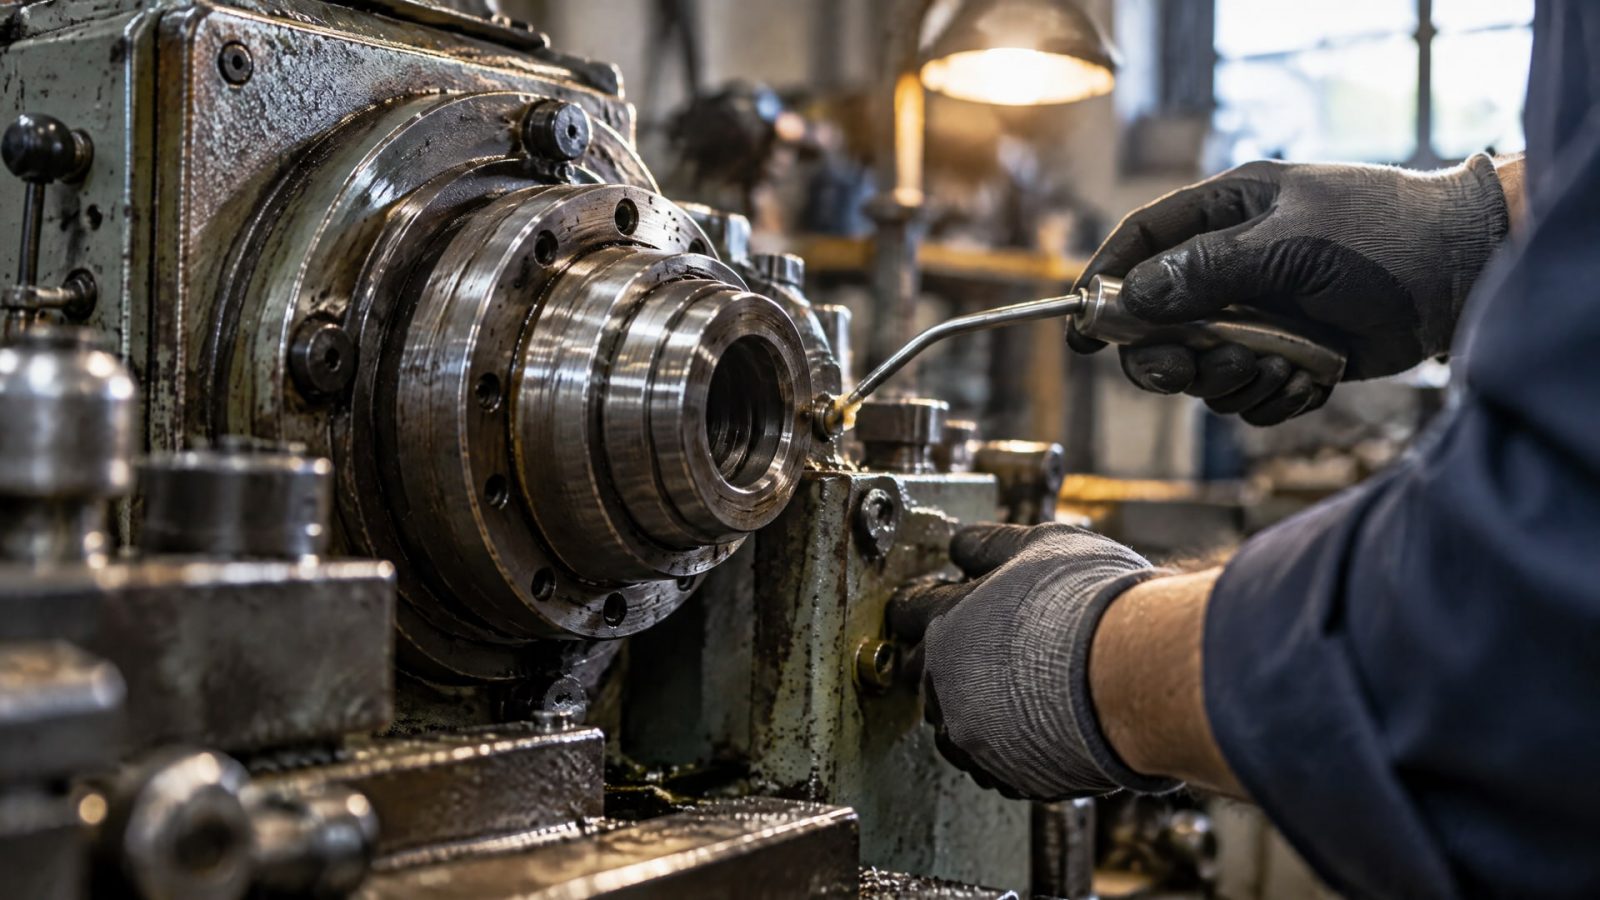
В первом случае контролируют уровень масла, аварийные сигналы, каналы и герметичность соединений. Во втором соблюдают допустимую дозу и требования к материалу для конкретного подшипника. Само назначение станка не дает оснований выбирать смазку без сведений о конструкции шпинделя.
Станок горизонтально-расточной 2А622 требует отдельной проверки по паспорту и руководству по эксплуатации конкретного исполнения. Схема смазывания и точки обслуживания могут различаться, поэтому нельзя переносить на него рекомендации, составленные для другого шпинделя. Если документация отсутствует, сначала выясняют тип подшипников и установленную схему подачи масла или пластичной смазки, а затем подбирают порядок обслуживания.
Для обоих случаев полезно разделять действия по фактическому способу смазывания:
| Схема смазывания | Что контролировать |
|---|---|
| Масляная подача | Уровень в резервуаре, стабильность подачи, чистоту каналов и состояние магистралей |
| Пластичная смазка | Допустимый объем, соответствие материала узлу и совместимость при смене типа |
| Пневматическая масляная система | Работу подачи воздуха и масла, состояние трубок и фитингов |
| Циркуляционная система | Непрерывность потока, чистоту каналов и признаки нарушения подачи |
Если станок работает в условиях пыли, эмульсии или абразивного загрязнения, контроль проводят чаще. Вне зависимости от модели не увеличивают объем смазки только потому, что шпиндель нагревается: сначала проверяют загрязнение, дозировку и исправность системы подачи.
Часто задаваемые вопросы
Как часто нужно смазывать подшипники шпинделя ЧПУ?
Универсального интервала нет: он зависит от типа подшипника, скорости, температуры, схемы подачи и условий работы. Для систем с масляной подачей ежедневные проверки включают контроль уровня масла и аварийных кодов, еженедельные - осмотр трубок и фитингов. Интервал замены или пополнения смазки сверяют с паспортом шпинделя.
Можно ли полностью заполнить подшипник шпинделя пластичной смазкой?
Для высокоскоростных шпиндельных подшипников полное заполнение может усилить перемешивание и нагрев. В рекомендациях для сверхточных узлов указывается менее 30% свободного объема, а диапазон 15–25% приводится как стартовый ориентир для отдельных прецизионных подшипников. Точную дозу определяют по документации конкретного шпинделя.
Что делать, если шпиндель нагревается после смазки?
Не следует сразу добавлять смазку: причиной может быть ее избыток, загрязнение, неподходящая вязкость или нарушение подачи масла и воздуха. Проверяют дозировку, каналы и магистрали, затем сопоставляют температуру с требованиями изготовителя. После обслуживания шпиндель обкатывают ступенчато, начиная с низкой скорости.
Как определить, чем смазывать шпиндель станка 2А622?
Сверяются с паспортом и руководством по эксплуатации конкретного исполнения 2А622. В документации проверяют тип подшипников, точки обслуживания и способ подачи масла или пластичной смазки. Если паспорта нет, сначала устанавливают конструкцию шпиндельного узла; подбирать материал только по названию модели небезопасно.
Заключение
Смазка шпинделя станка должна соответствовать конструкции подшипника и рабочему режиму. При выборе учитывают скорость, температуру, нагрузку, консистенцию и совместимость материала, а при обслуживании контролируют дозу, подачу и нагрев. Для масляных систем отдельно проверяют уровень, чистоту каналов и состояние магистралей.
Следующий шаг - найти паспорт конкретного шпинделя и зафиксировать его схему смазывания, допустимый материал, объем и интервал обслуживания. Если документации нет, сначала определяют тип подшипника и способ подачи смазки, не заменяя эту проверку универсальной рекомендацией.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, чем смазать капот автомобиля, чтобы обеспечить его долговечность и бесперебойную работу.
Узнайте, какие документы нужны для смазки с допуском H1, помимо NSF, и как отличить регистрацию от маркетинговой надписи.
Эффективная обработка жаропрочных сплавов требует правильного выбора СОЖ для глубокого сверления.