
Обработка жаропрочных сплавов: как выбрать СОЖ для глубокого сверления без налипания
Для глубокого сверления жаропрочных сплавов выбирайте СОЖ с противозадирными присадками, которая охлаждает инструмент, смазывает зону резания и помогает выводить стружку. Подача через внутренние каналы сверла предпочтительна при глубине отверстия более 3×D: наружный поток может не достигать режущих кромок и не вымывать стружку из канавок.
Материал полезен технологам, инженерам и снабженцам, которые подбирают СОЖ для титана, жаропрочных сталей и никелевых сплавов. Разберем, как согласовать состав жидкости, концентрацию, давление и способ подачи, а также какие параметры процесса проверять, если стружка налипает или сверло работает нестабильно.
Как выбрать СОЖ для обработки жаропрочных сплавов
Жаропрочные сплавы создают высокую нагрузку на режущую кромку, а при глубоком сверлении добавляется задача удаления стружки из отверстия.
Поэтому при выборе СОЖ оценивают не один показатель, а сочетание охлаждающей и смазывающей способности, противозадирных свойств и возможности подать жидкость непосредственно к режущей зоне. Обильный поток сам по себе не гарантирует результата, если он не достигает кромок или не выносит стружку.
Для жаропрочных сплавов в руководствах указывают на необходимость EP-присадок и подачи СОЖ прямо в зону резания. В качестве вариантов рассматривают масляную СОЖ или эмульсию с EP-присадками концентрацией от 8%. Для нержавеющих и жаропрочных материалов также приводится диапазон 10–15% масла в эмульсии. Эти значения относятся к рекомендациям по разным условиям обработки, поэтому их нельзя считать универсальной рецептурой: концентрацию выбирают в пределах, установленных производителем жидкости и оборудования.
Что учитывать при подборе
Материал заготовки: титановые, никелевые и другие жаропрочные сплавы предъявляют разные требования к инструменту и режиму.
Глубину отверстия и конструкцию сверла: при глубоком сверлении важны внутренние каналы и достаточная пропускная способность системы.
Тип жидкости и пакет присадок: для снижения налипания учитывают смазывающие свойства и наличие EP-присадок.
Совместимость концентрации с рекомендациями производителя СОЖ и станка.
Когда технологическая карта предусматривает водосмешиваемую жидкость, среди концентратов такого типа есть EFELE CF-627. Его концентрацию и применимость к конкретной операции сверяют с документацией на продукт и требованиями оборудования; само название концентрата не заменяет проверку рабочих параметров.
Обработка жаропрочных сталей и сплавов: подача СОЖ в глубокое отверстие
При сверлении глубоких отверстий наружная подача часто не обеспечивает доставку жидкости к режущей кромке.
Для отверстий глубже 3×D внутренняя подача через инструмент предпочтительнее: она помогает охлаждать зону резания и вымывать стружку из канавок. Это особенно важно, когда стружка длинная и может забить канал отвода.
Для жаропрочных сплавов в рекомендациях указывается положительный эффект высокого давления СОЖ до 80 бар на стойкость инструмента и стабильность процесса. В материалах по титану встречается диапазон 70–150 бар для высоконапорной подачи; в других рекомендациях 70–80 бар назван типичным высоким давлением, а 100–200 бар - ультравысоким. Это не единый режим для всех сплавов и станков: рабочее давление согласуют с возможностями оборудования, инструмента и системы подачи.
Значение имеет и расход. Для устойчивого удаления стружки поток должен сохраняться на протяжении цикла, а фильтрация - не допускать засорения каналов. В одном из руководств приводится ориентир: объем бачка должен быть в 5–10 раз больше минутной производительности насоса. Его используют как проверочный параметр системы, а не как самостоятельную гарантию качественного сверления.
Что проверить в системе подачи
Есть ли подача через инструмент и соответствует ли она глубине отверстия.
Достаточны ли давление и расход для выбранного сверла.
Не забиты ли каналы подачи и отвода СОЖ.
Успевает ли жидкость вымывать стружку из отверстия, а не только охлаждать его вход.
СОЖ для титана и жаропрочных сплавов: концентрация и состав
При обработке жаропрочных сталей и сплавов нельзя выбирать эмульсию только по факту ее водосмешиваемости.
Для борьбы с налипанием важны смазывающая способность и EP-присадки, а для глубокого отверстия - еще и доставка жидкости к режущей кромке. Слабая концентрация или неподходящий состав могут ухудшить смазывание, но повышение концентрации без учета документации тоже не гарантирует улучшения.
Для эмульсий в рекомендациях встречаются разные ориентиры: от 8% с EP-присадками для инструмента по жаростойким материалам и 10–15% масла для нержавеющих и жаропрочных сплавов. Общий рабочий диапазон 5–12% также приводится для эмульсий, но он не отменяет более узких рекомендаций для конкретных операций. Поэтому концентрацию устанавливают по инструкции к СОЖ и проверяют с учетом требований станка и процесса.
Для титана в материалах отдельно рассматриваются высоконапорная эмульсия, синтетическая жидкость, масляная СОЖ и минимальное количество смазки. Однако для глубокого сверления с задачей надежно отводить стружку приоритет обычно отдают высоконапорной подаче через инструмент или масляной СОЖ, если такой вариант допустим для процесса. Режимы, указанные для титана, не следует автоматически переносить на любой никелевый или жаропрочный сплав.
Почему нельзя повышать концентрацию наугад
Избыточная концентрация может не решить проблему, если жидкость не попадает в зону резания или стружка остается в канавках. Сначала проверьте фактическую концентрацию, давление, расход и фильтрацию, затем сопоставьте их с рекомендациями изготовителей СОЖ и инструмента. Так проще определить, связан ли дефект с составом жидкости или с подачей.
Особенности обработки жаропрочного сплава ЭИ868 и никелевых сплавов
Единого режима для всех жаропрочных сплавов нет.
В рекомендациях по никелевым сплавам подчеркивают важность прочной геометрии инструмента, а при обработке титана - острой режущей кромки. Эти различия важны и при анализе налипания: изменение СОЖ не всегда устраняет проблему, если геометрия сверла или его состояние не соответствуют материалу.
При сверлении жаропрочных никелевых сплавов и титана рекомендуется применять СОЖ. Для HRSA высокое давление до 80 бар может положительно влиять на стойкость инструмента и стабильность процесса, но этот ориентир не заменяет настройки под конкретное оборудование. Если налипание сохраняется, проверяют не только концентрацию эмульсии, но и геометрию сверла, направление струи, внутреннюю подачу и эвакуацию стружки.
Для особенностей обработки жаропрочного сплава ЭИ868 важно опираться на технологическую документацию именно для этой марки и выбранного инструмента. Приведенные здесь диапазоны по давлению и концентрации относятся к рекомендациям для групп материалов и операций, а не к готовому режиму для ЭИ868. Справочник по механической обработке жаропрочных никелевых сплавов полезен для сопоставления свойств материала, геометрии инструмента и условий резания, но параметры СОЖ нужно дополнительно согласовать с конкретной системой подачи.
Термическая обработка жаропрочных сплавов - отдельная операция, не связанная напрямую с выбором СОЖ для сверления. При подборе жидкости для механической обработки ориентируются на условия резания, способ подачи и требования к удалению стружки.
Налипание при глубоком сверлении: что проверить до смены СОЖ
Налипание может быть связано не только с составом жидкости.
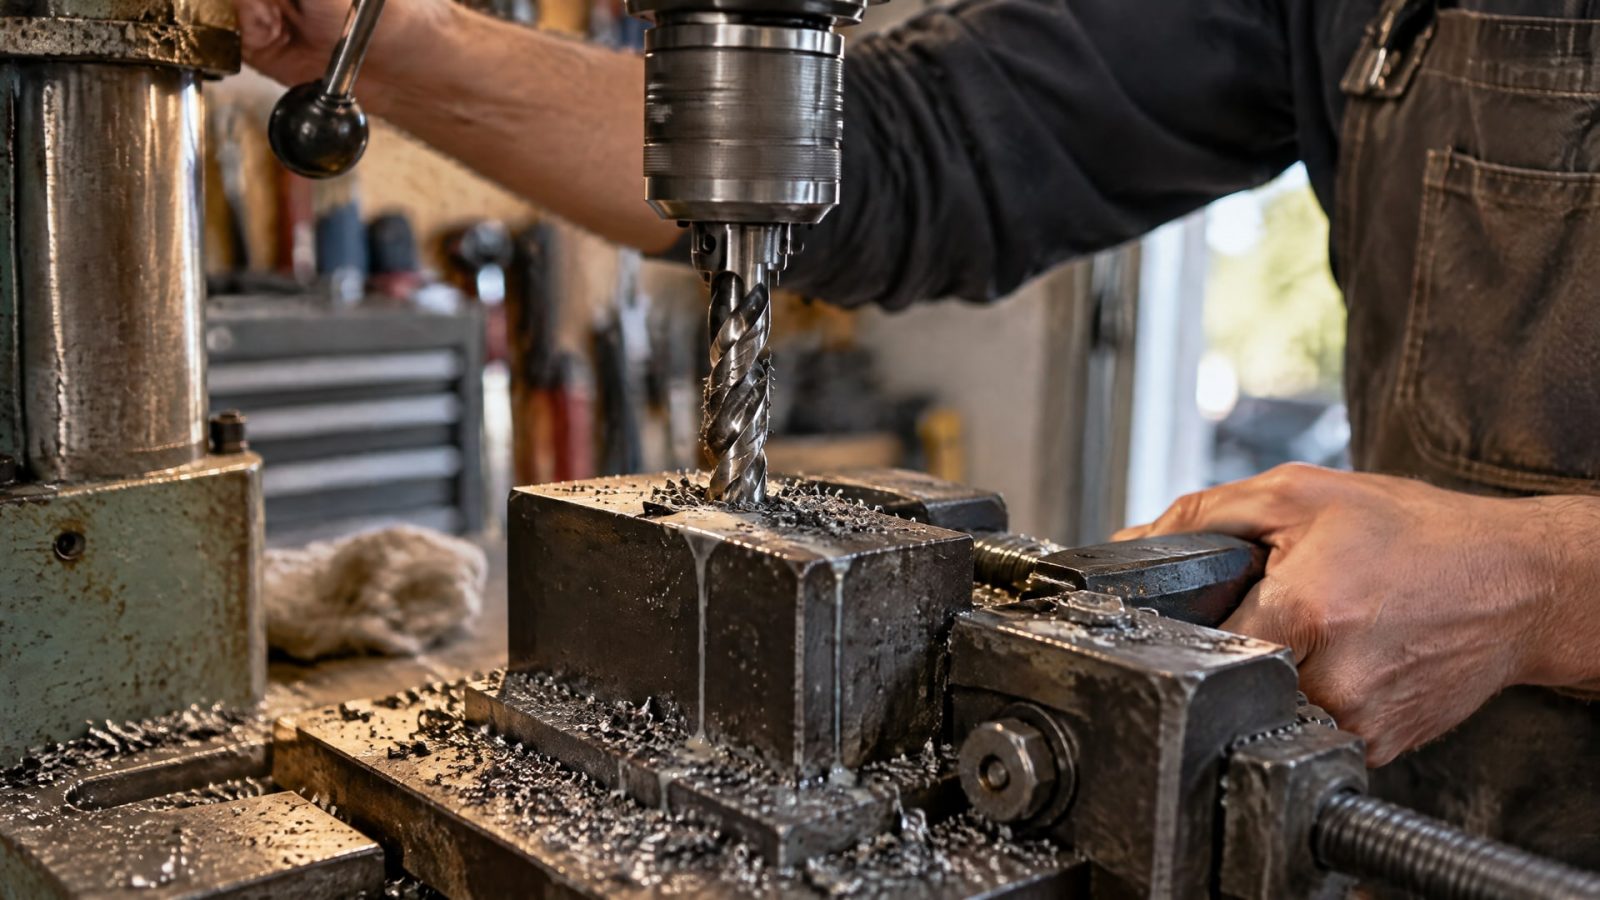
Если подача наружная, СОЖ может не достигать режущей кромки; если давление или расход недостаточны, стружка остается в отверстии и повторно контактирует с инструментом. Поэтому замена продукта без проверки системы подачи иногда не меняет картину обработки.
Начните с параметров, которые можно проверить на рабочем месте. Сверьте фактическую концентрацию эмульсии с рекомендациями производителя, проверьте давление и расход, осмотрите фильтрацию и каналы инструмента. Убедитесь, что поток направлен в зону резания, а конструкция сверла подходит для материала и глубины отверстия.
Последовательность проверки
Определите глубину отверстия относительно диаметра сверла: для глубины более 3×D особенно важна внутренняя подача.
Проверьте давление, расход и стабильность потока в течение цикла.
Измерьте концентрацию эмульсии и сопоставьте ее с документацией на СОЖ.
Проверьте состояние фильтрации и отсутствие засоров в каналах.
Оцените геометрию и состояние режущей кромки с учетом материала заготовки.
Часто задаваемые вопросы
Какая СОЖ подходит для глубокого сверления жаропрочных сплавов?
Выбирайте СОЖ с охлаждающими и смазывающими свойствами, EP-присадками и возможностью подачи непосредственно в зону резания. Для глубоких отверстий предпочтительна внутренняя подача через инструмент. При подборе учитывайте материал, глубину отверстия, конструкцию сверла, давление системы и рекомендации производителя жидкости.
Какой раствор эмульсии применять для обработки жаропрочных сплавов?
В рекомендациях встречаются концентрации от 8% с EP-присадками и 10–15% масла для нержавеющих и жаропрочных материалов. Это не единая норма для всех СОЖ и операций. Рабочую концентрацию устанавливают по документации конкретного продукта и требованиям оборудования, затем контролируют в процессе эксплуатации.
Нужна ли внутренняя подача СОЖ при глубине отверстия больше 3×D?
При глубине свыше 3×D внутренняя подача через инструмент предпочтительнее наружного потока. Она доставляет жидкость к режущей зоне и помогает удалять стружку из канавок. Наружная подача может не проникать достаточно глубоко, поэтому ее эффективности часто недостаточно для стабильного процесса.
Подходит ли СОЖ для титана для обработки никелевого сплава?
Не всегда. Для титана и никелевых сплавов различаются требования к инструменту: для титана важна острая режущая кромка, для никелевых сплавов - прочная геометрия. Также режимы давления и состав жидкости нельзя автоматически переносить между материалами. Подбирайте СОЖ и режим подачи по документации для конкретной операции.
Заключение
Для обработки жаропрочных сплавов при глубоком сверлении без налипания нужна СОЖ, которая одновременно охлаждает, смазывает и помогает удалять стружку. При глубине более 3×D в первую очередь проверяют возможность внутренней подачи; для эмульсии учитывают EP-присадки и рабочую концентрацию, а давление и расход согласуют с оборудованием и инструментом.
Следующий шаг - зафиксировать марку сплава, диаметр и глубину отверстия, тип сверла, фактическую концентрацию эмульсии, давление и способ подачи. По этим параметрам технолог сможет сопоставить условия обработки с документацией на СОЖ и инструмент и определить, что именно вызывает налипание.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Силиконовая смазка для резиновых уплотнителей защищает от пересыхания, примерзания и сохраняет эластичность материала.
Узнайте, как правильно выбрать смазку для направляющих гаражных ворот и подготовить их к зиме.
Выбор смазки подшипников конвейера на пищевом производстве зависит от нагрузки, скорости, температуры, условий мойки и вероятности контакта с продуктом.