
Смазка подшипников конвейера на пищевом производстве: выбор и обслуживание
Смазка подшипников конвейера должна соответствовать нагрузке, скорости, температуре, условиям мойки и вероятности контакта с продуктом. Если такой контакт возможен случайно, для смазочного материала выбирают категорию NSF H1. В моечной зоне дополнительно оценивают стойкость к воде и горячей мойке, защиту от коррозии и совместимость смазки с прежним составом и уплотнениями.
Статья пригодится инженерам, техническим специалистам и закупщикам пищевых производств. Ниже разобраны различия между H1 и ISO 21469, выбор консистенции NLGI, дозаправка подшипников и особенности узлов рядом с мойкой. Эти критерии помогают выстроить обслуживание по условиям работы, а не ждать шума или других признаков износа.
Как выбрать смазку подшипников конвейера для пищевой линии
Сначала определяют, может ли смазка случайно попасть на продукт.
Если такая вероятность есть, подбирают материал категории NSF H1. Этот допуск относится к смазке и разрешает только случайный контакт с пищей, а не прямое применение в качестве пищевого компонента. Если контакта с продуктом быть не должно, H1 не становится обязательным только из-за того, что оборудование работает в пищевом цехе.
Для подшипника недостаточно проверить только категорию NSF. На выбор влияют нагрузка, скорость, температура, наличие воды и загрязнений, способ нанесения и планируемый интервал повторной смазки. Поэтому две точки на одной конвейерной линии могут требовать разных решений: одна находится вне зоны мойки, другая регулярно подвергается воздействию горячей воды и моющих средств.
ISO 21469 указывают как стандарт гигиенического производства смазочного материала. Его рассматривают вместе с NSF H1: эти обозначения связаны с разными аспектами пригодности смазки для пищевой линии. При закупке снабженцу важно сверить сведения о допуске и стандартe с документацией конкретного продукта, а инженеру - сопоставить характеристики смазки с режимом работы подшипника.
Практический порядок выбора:
Уточнить, возможен ли случайный контакт смазки с пищей.
Зафиксировать нагрузку, скорость и температуру в узле.
Оценить частоту мойки, воздействие горячей воды и моющих средств.
Проверить конструкцию уплотнений и риск попадания воды или загрязнений.
Сопоставить тип подачи и требуемую консистенцию смазки.
Такой подход помогает подобрать смазку для подшипников мойки не только по пищевому допуску. Он также снижает риск того, что формально подходящий материал будет вымываться или не подойдет для способа подачи.
Что важно учитывать при мойке подшипников конвейера
В моечной зоне смазка сталкивается с водой, горячей водой, паром и химическими моющими средствами.
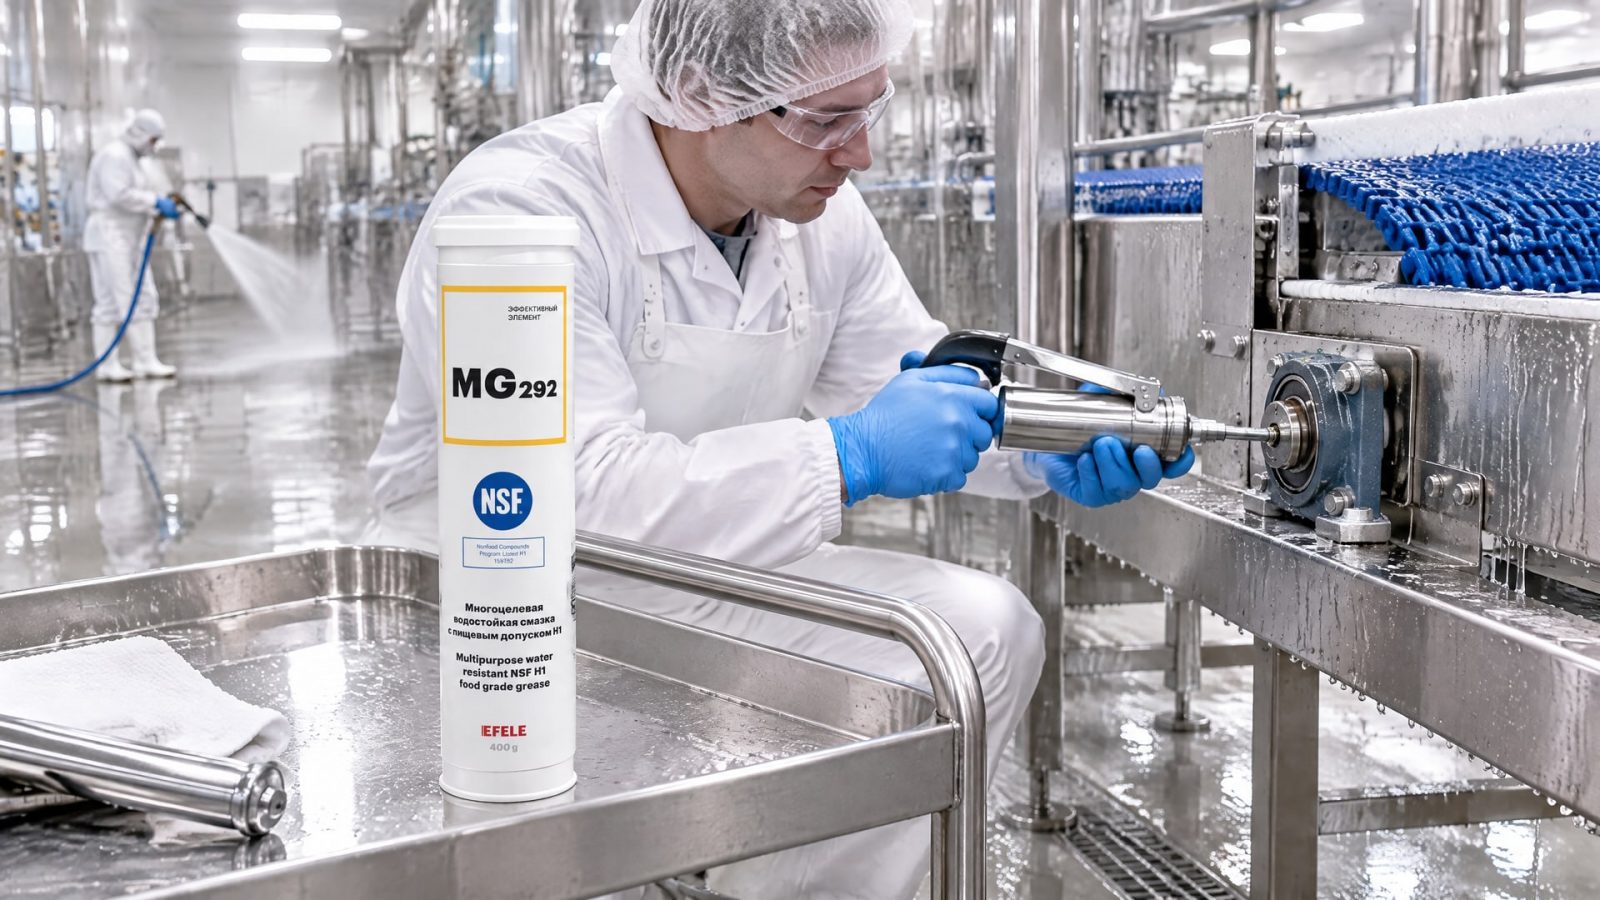
Воздействие воды может вымывать материал из подшипника, а загрязнение и нарушение защитного барьера повышают риск износа и коррозии. Поэтому для зоны мойки оценивают водостойкость смазки и состояние уплотнений, а не ограничиваются обозначением H1.
Для сравнения водостойкости применяют water washout test по DIN 51807 и ASTM D1264. В одном из вариантов испытания на образец в течение 1 часа воздействует струя воды температурой 79 °C. Результат выражают через степень смываемости: менее 10%, от 10 до 30% или более 30%. Некоторые смазки проверяют в более жестком режиме: 3 часа при 90 °C. Эти значения описывают условия испытаний, а не универсальный режим мойки конкретного предприятия.
Для высоконагруженного узла, который регулярно работает в условиях мойки, вымывание смазки может сопровождаться потерей защиты от коррозии и износа. В таких условиях в подбор включают водостойкую многоцелевую EFELE MG-292 с допуском NSF H1. При этом свойства смазки не заменяют исправные уплотнения: подшипники пищевых конвейеров защищают от воды и пыли конструкцией узла и регулярной проверкой состояния уплотнений.
Перед выбором полезно сопоставить результаты испытаний с реальными условиями производства. Испытание при 79 °C в течение 1 часа не означает, что любая смазка с хорошим результатом автоматически подходит для любого цикла мойки. Важны также температура, длительность и частота воздействия воды, моющие средства и вероятность загрязнения подшипника.
Как подобрать консистенцию и проверить совместимость смазок
Класс NLGI показывает консистенцию пластичной смазки.
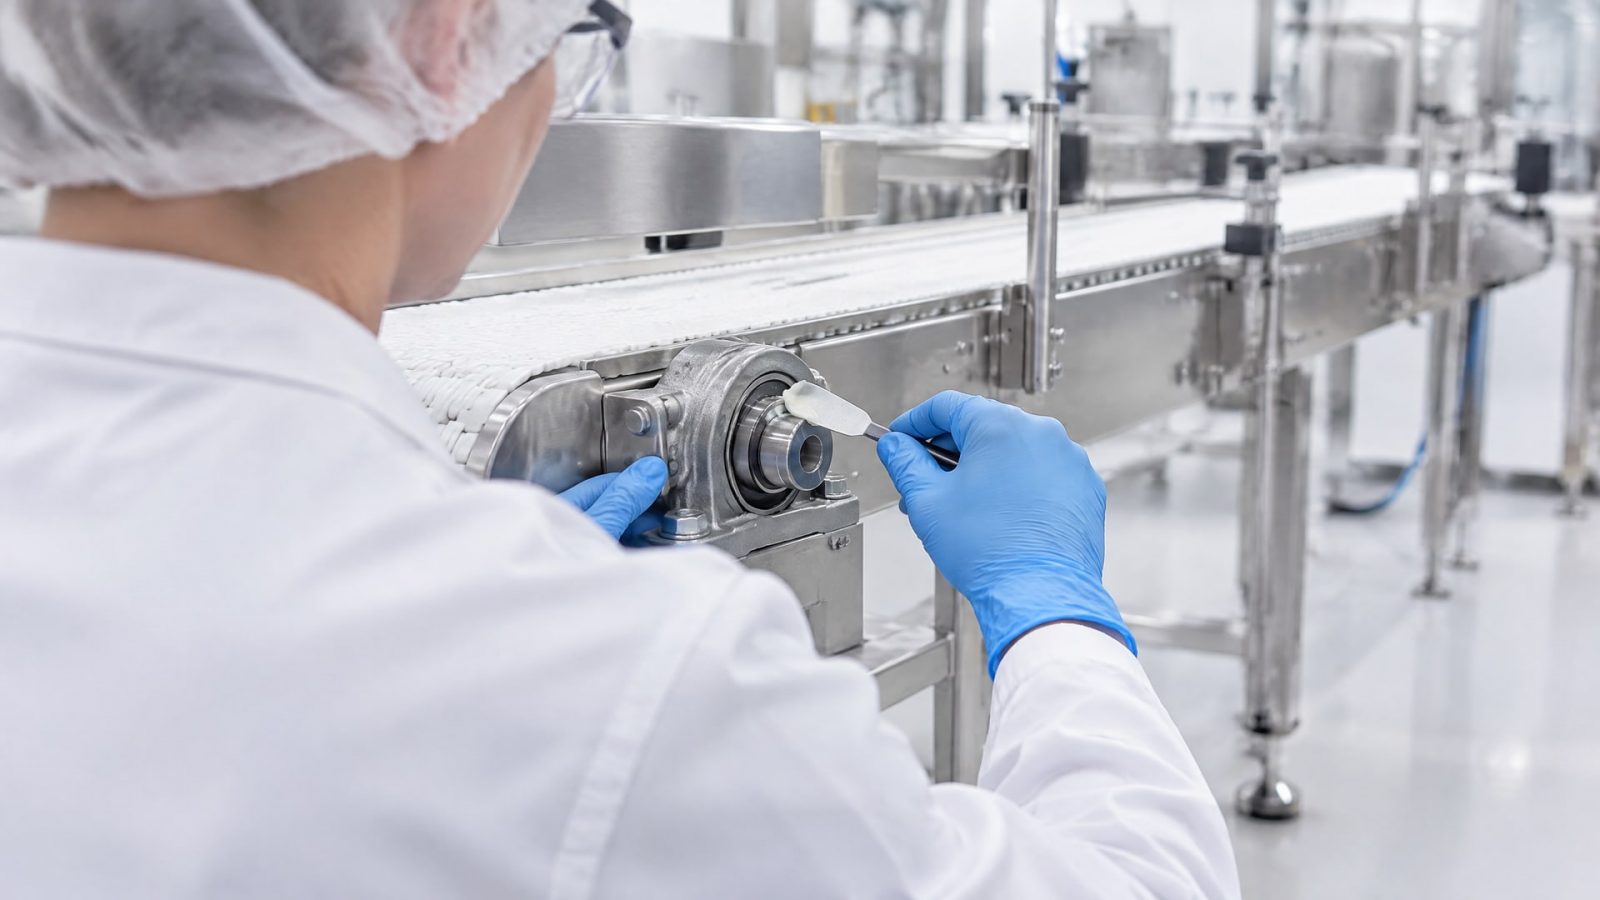
Шкала включает классы от NLGI 000 до NLGI 6, а оценка консистенции связана с методикой ASTM D217. Для конвейерных подшипников часто рассматривают NLGI 1 и NLGI 2; для централизованных систем подачи применяют также более мягкие классы NLGI 00 и NLGI 000.
Класс выбирают с учетом конструкции узла и способа подачи. Нельзя считать, что один класс подойдет всем подшипникам линии: ручная закладка и централизованная система предъявляют разные требования к консистенции. При подборе также учитывают рабочие условия и рекомендации к конкретному подшипнику.
Перед переходом на новую смазку выясняют, совместима ли она с прежним составом по загустителю и базовому маслу. Смешивание несовместимых материалов может привести к размягчению, расслоению или потере защитных свойств. Сам факт, что обе смазки имеют категорию H1 или одинаковый класс NLGI, совместимость не подтверждает.
Если состав прежней смазки неизвестен, не стоит просто добавлять новый материал поверх старого. Сначала уточняют историю обслуживания и документацию на применявшийся продукт, затем сверяют совместимость. При изменении смазки согласуют порядок перехода с ответственными за оборудование специалистами, чтобы избежать непредсказуемого поведения состава в узле.
Для закупщика эти сведения важны не меньше, чем наличие пищевого допуска. В спецификации полезно фиксировать категорию NSF, класс NLGI, условия мойки и совместимость с текущей смазкой. Так проще избежать ситуации, когда выбранный материал отвечает одному требованию, но не подходит по консистенции или не совместим с остатками предыдущего состава.
Как организовать дозаправку и не допустить пересмазки
Подшипник не следует обслуживать только после появления шума.
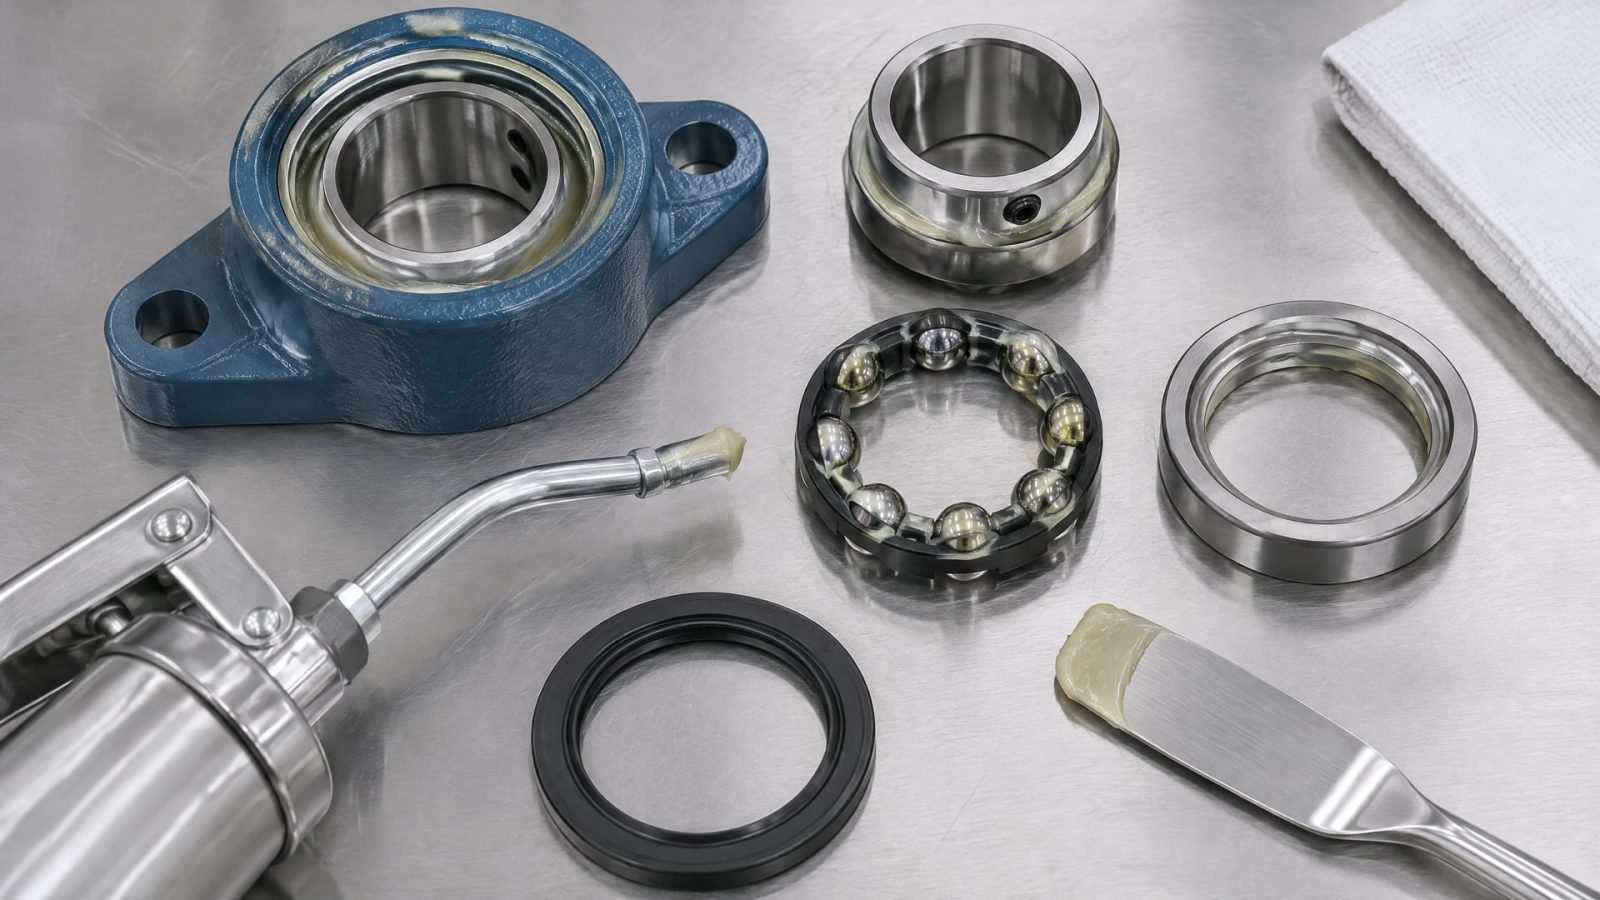
Для пищевой линии интервал повторной смазки выбирают с учетом условий эксплуатации и планируют заранее. Универсального интервала для всех подшипников в источниках нет: на него влияют нагрузка, скорость, температура, вода, загрязнение и устройство узла.
Избыток смазки не повышает надежность автоматически. Перезаполнение может увеличить нагрев и ухудшить работу подшипника, особенно при постоянной нагрузке конвейера. Поэтому при дозаправке соблюдают установленное для узла количество, а не ориентируются на принцип «чем больше, тем лучше».
Для труднодоступных точек рассматривают автоматические системы смазки. Они помогают поддерживать регулярную подачу и снижать риск пропусков между дозаправками. Однако система не отменяет проверки ее настройки, состояния подшипника и соответствия смазки условиям работы.
Перед запуском регламента полезно разделить точки обслуживания по условиям:
Узлы вне зоны мойки и подшипники, регулярно контактирующие с водой.
Точки с ручной подачей и участки, подключенные к централизованной системе.
Подшипники с обычной схемой смазки и узлы с solid lubricant или encapsulated lubrication.
Подшипники с solid lubricant или encapsulated lubrication могут быть рассчитаны на работу практически без повторной смазки. Их не следует автоматически обслуживать как обычные подшипники: сначала проверяют конструкцию и предусмотренный для нее режим. Это особенно важно там, где частая мойка и санитарные требования влияют на доступность узлов для обслуживания.
Смазка подшипников газовых затворов конвейера и других труднодоступных узлов
Если подшипник установлен на газовом затворе конвейера, для него применяют те же базовые критерии, что и для остальных точек линии: оценивают нагрузку, скорость, температуру, наличие воды и загрязнений, вероятность случайного контакта с продуктом.
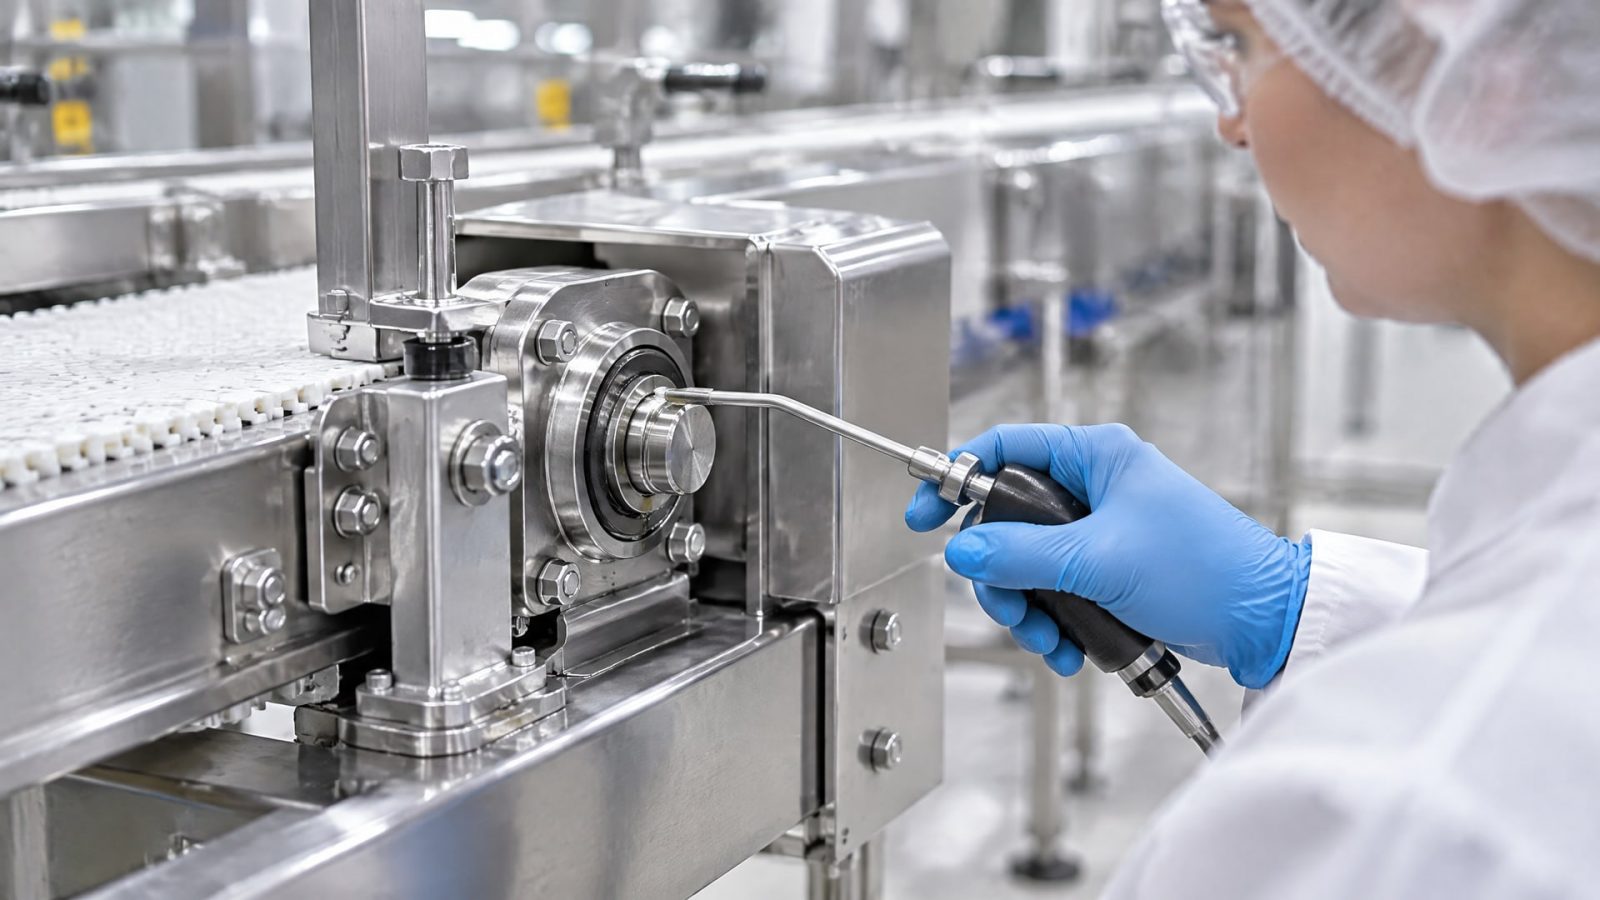
Само расположение на затворе не определяет подходящий класс смазки или интервал дозаправки.
Отдельно выясняют, как устроен подшипник и предусмотрена ли для него повторная смазка. Если используется конструкция с solid lubricant или encapsulated lubrication, ее режим обслуживания может отличаться от обычного узла. Решение о дозаправке принимают после проверки документации, а не по общему правилу для всех подшипников конвейера.
При регулярной мойке обращают внимание на защиту от воды и пыли. Уплотнения помогают ограничить попадание загрязнений в подшипник, но их состояние необходимо учитывать при планировании обслуживания. Даже правильно подобранная смазка не компенсирует поврежденное уплотнение или неподходящую схему защиты узла.
Если точка труднодоступна, автоматическая подача помогает соблюдать регулярность смазки. Для такой системы проверяют соответствие консистенции: NLGI 00 и NLGI 000 применяют в централизованных системах наряду с другими классами, тогда как для конвейерных подшипников часто рассматривают NLGI 1 и NLGI 2. Подбирать материал следует по фактической конструкции системы и условиям узла.
Для оценки стойкости смазки к воде можно учитывать результаты испытаний по DIN 51807 и ASTM D1264: в стандартном описанном режиме используют воду температурой 79 °C в течение 1 часа, а в более жестком варианте - 90 °C в течение 3 часов. Эти режимы помогают сравнивать материалы, но не заменяют проверку того, как именно мойка проходит на производстве.
Часто задаваемые вопросы
Что означает смазка подшипников с допуском H1?
NSF H1 означает, что смазка допустима только при случайном контакте с пищей. Это не разрешение применять ее как пищевой ингредиент или наносить непосредственно на продукт. Если вероятность контакта отсутствует, сам факт работы оборудования на пищевом производстве не делает H1 обязательным: учитывают реальные условия эксплуатации.
Какая смазка подходит для подшипников в зоне мойки?
Для моечной зоны оценивают не только NSF H1, но и стойкость к вымыванию водой, защиту от коррозии и состояние уплотнений. Водостойкость можно сравнивать по испытаниям DIN 51807 и ASTM D1264. Результат теста сопоставляют с температурой, длительностью и частотой мойки на конкретном участке.
Какой класс NLGI выбрать для конвейерного подшипника?
Для конвейерных подшипников часто рассматривают NLGI 1 и NLGI 2, а для централизованных систем подачи - также NLGI 00 и NLGI 000. Выбор зависит от конструкции подшипника и способа подачи. NLGI обозначает консистенцию пластичной смазки, но не подтверждает ее совместимость с прежним составом.
Чем смазывать подшипники на газовых затворах конвейера?
Сначала выясняют, допускает ли конструкция повторную смазку, затем оценивают нагрузку, температуру, воду, загрязнение и вероятность случайного контакта с продуктом. Если узел расположен в моечной зоне, проверяют водостойкость и уплотнения. Для труднодоступной точки можно рассмотреть автоматическую подачу с учетом требуемой консистенции.
Заключение
Смазка подшипников конвейера для пищевого производства подбирается по условиям работы узла, а не только по маркировке H1. Для моечных зон важны стойкость к воде, защита от коррозии и исправные уплотнения; для всех точек - подходящая консистенция, совместимость с прежней смазкой и плановый режим дозаправки.
Следующий шаг - составить перечень подшипников линии и отметить для каждого нагрузку, температуру, способ смазки, вероятность контакта с продуктом и воздействие мойки. По этим данным инженер сможет определить требования к смазке, а закупщик - сверить их с документацией выбранного материала.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, какой герметик для пластика подходит для резьбовых соединений и канализационных труб, чтобы избежать повреждений и обеспечить надежную герметизацию.
Узнайте, как смазка и качество продукции связаны через использование смазок H1, снижающих риск загрязнения в пищевой промышленности.
Запах СОЖ: что делать, если эмульсия испортилась? Узнайте, как оценить состояние жидкости, устранить бактерии и восстановить СОЖ без полного слива.