
Скольжение резиновой прокладки: восстановление поврежденного анодного слоя
Антифрикционное твердосмазочное покрытие не восстанавливает анодный слой в исходном виде: это отдельная функциональная система, которая может заменить поврежденное покрытие в зоне трения и снизить риск износа и задиров. Если требуется именно восстановить оксидный слой, применяют повторное анодирование или локальную электрохимическую обработку. Выбор зависит от масштаба повреждения, требований к поверхности и работы узла.
Материал поможет инженерам, техническим специалистам и закупщикам оценить варианты ремонта, защиту сплава Д16 и условия, при которых твердосмазочное покрытие подходит для скольжения резиновой прокладки по алюминию. Разберем диагностику дефекта, подготовку поверхности, ограничения по толщине и особенности выбора состава.
Что означает восстановление анодного слоя
Перед выбором технологии нужно определить, что именно повреждено: анодный слой, его кромка, участок контакта или вся рабочая пара.
Поверхностные царапины и потертости не всегда требуют полного восстановления покрытия. При глубоком разрушении слоя или изменении геометрии локальная подкраска может не обеспечить стабильную работу детали.
Если задача состоит в восстановлении именно оксидного слоя, рассматривают удаление старого покрытия, подготовку поверхности и повторное анодирование. Для локального ремонта возможна электрохимическая обработка отдельного участка без демонтажа всего изделия. Такой подход требует оборудования и контроля технологических параметров, поэтому до ремонта нужно оценить доступ к зоне дефекта и требования к геометрии.
Другой сценарий - сохранить деталь и создать на рабочей поверхности функциональный антифрикционный слой. В таком случае твердосмазочное покрытие рассматривают не как восстановление анодирования, а как ремонтное решение для снижения трения и износа. Это различие важно для технического задания: формулировка «восстановить анодный слой» подразумевает одну технологию, а «обеспечить скольжение и защитить контактную зону» - другую.
Для алюминия и его сплавов выбор процесса зависит от состава основы. В материалах по анодированию для сплавов с содержанием меди 0,5% и более, а также при суммарном содержании легирующих добавок свыше 7,5% указана сернокислотная схема. Поэтому при работе со сплавом Д16 нельзя подбирать режим только по названию металла: необходимо сверяться с требованиями к конкретной детали и технологии.
Когда уместен ремонтный антифрикционный слой
При локальном повреждении, если главная задача - снизить трение в рабочей зоне.
Если требуется уменьшить риск фреттинга и задиров в контакте скользящих поверхностей.
Когда повторное анодирование всей детали не соответствует условиям ремонта или доступности узла.
Если геометрия и состояние основы позволяют подготовить поверхность для нанесения покрытия.
Скольжение резиновой прокладки по алюминию
В узле с резиновой прокладкой важно учитывать не только состояние алюминиевой поверхности, но и характер контакта.
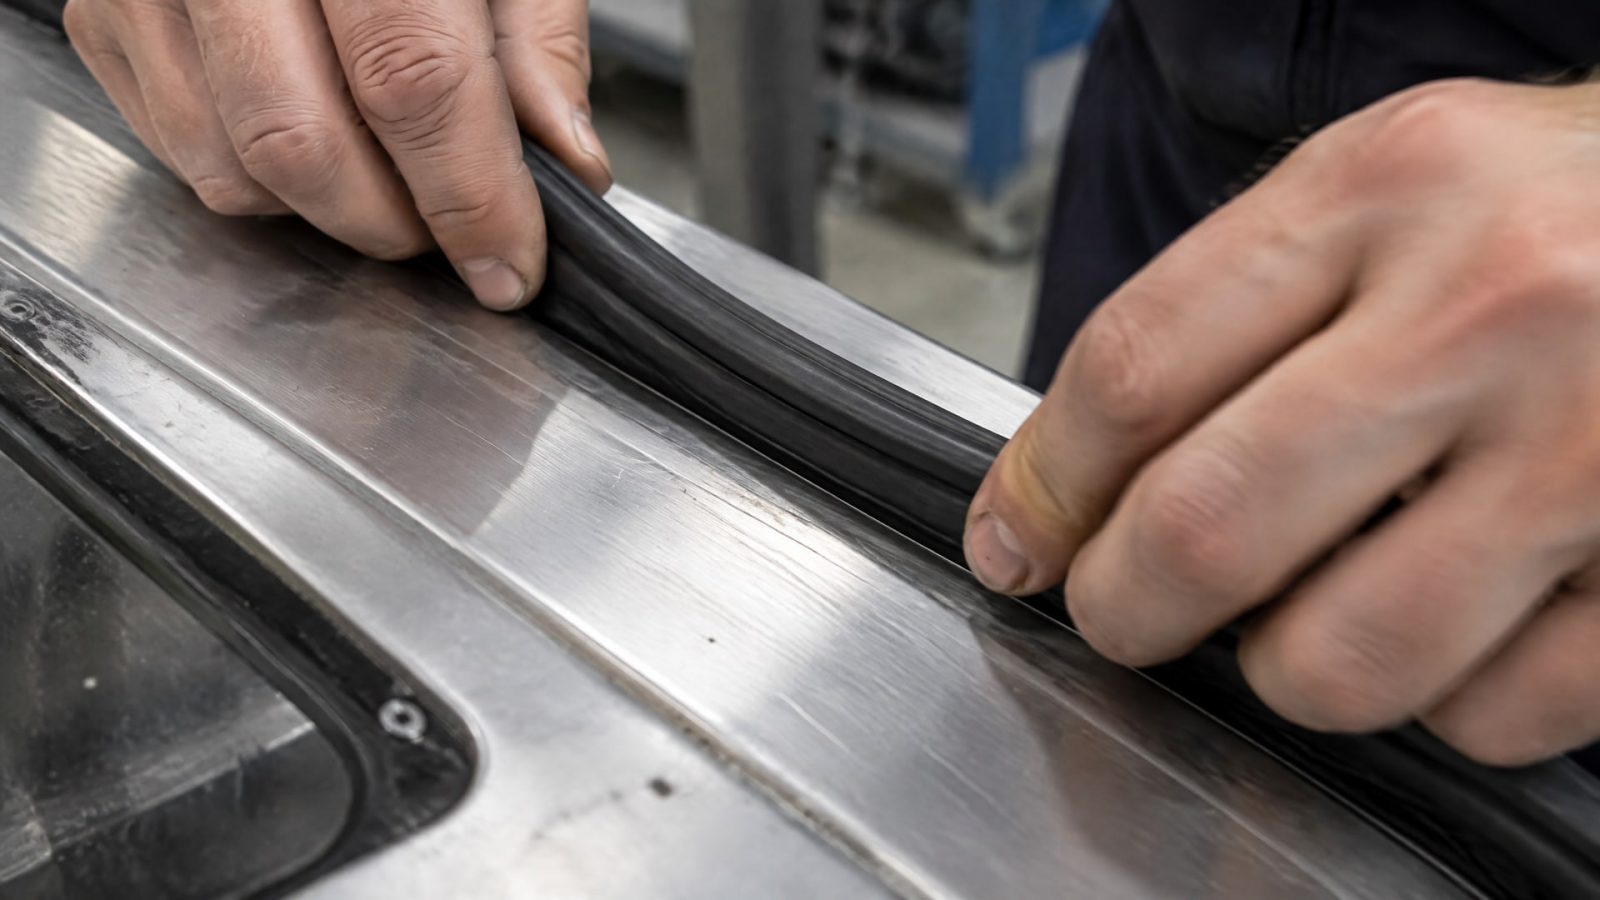
При перемещении прокладки по детали возникают трение и локальный износ; поврежденная кромка анодного слоя может стать участком дальнейшего разрушения. Поэтому ремонт должен решать задачу пары трения, а не только скрывать дефект поверхности.
Для такой зоны применяют твердосмазочные покрытия с твердыми смазками. В их состав могут входить дисульфид молибдена, графит или ПТФЭ. Состав и способ формирования слоя различаются, поэтому нельзя считать все антифрикционные покрытия взаимозаменяемыми. Подбирать систему нужно с учетом металла основы, контакта с резиной и режима эксплуатации.
Если повреждение сочетается с фреттингом или задирами, сначала оценивают площадь дефекта, состояние кромок и геометрию сопряжения. Затем определяют, нужно ли вернуть анодный слой или достаточно создать антифрикционную поверхность. Для защиты сплава Д16 принципиально не наносить состав поверх загрязнений или разрушенного участка без подготовки: декоративная маскировка дефекта не решает проблему контакта.
При выборе системы для скольжения резиновой прокладки по алюминиевой поверхности рассматривают и антифрикционные покрытия MODENGY. Конкретный состав подбирают по материалу основы и условиям узла, а не только по требованию снизить трение. Такое решение может быть уместно, когда требуется функциональный поверхностный слой вместо локально поврежденного анодирования, но оно не заменяет технологию повторного анодирования там, где нужен именно оксидный слой.
Как различать задачи ремонта
| Задача | Возможное направление |
|---|---|
| Устранить мелкие царапины или потертости без глубокого разрушения | Мягкая шлифовка и полировка с последующей пассивацией |
| Восстановить оксидный слой | Повторное анодирование или локальная электрохимическая обработка |
| Снизить трение в зоне контакта | Подготовка поверхности и нанесение антифрикционного твердосмазочного покрытия |
| Выровнять локальный дефект | Заполняющий состав с последующей обработкой до требуемой геометрии |
Антифрикционное покрытие для алюминия: выбор и ограничения
По ISO 19259 твердосмазочное покрытие формирует на поверхности скольжения пленку твердой смазки химическим или физическим способом.
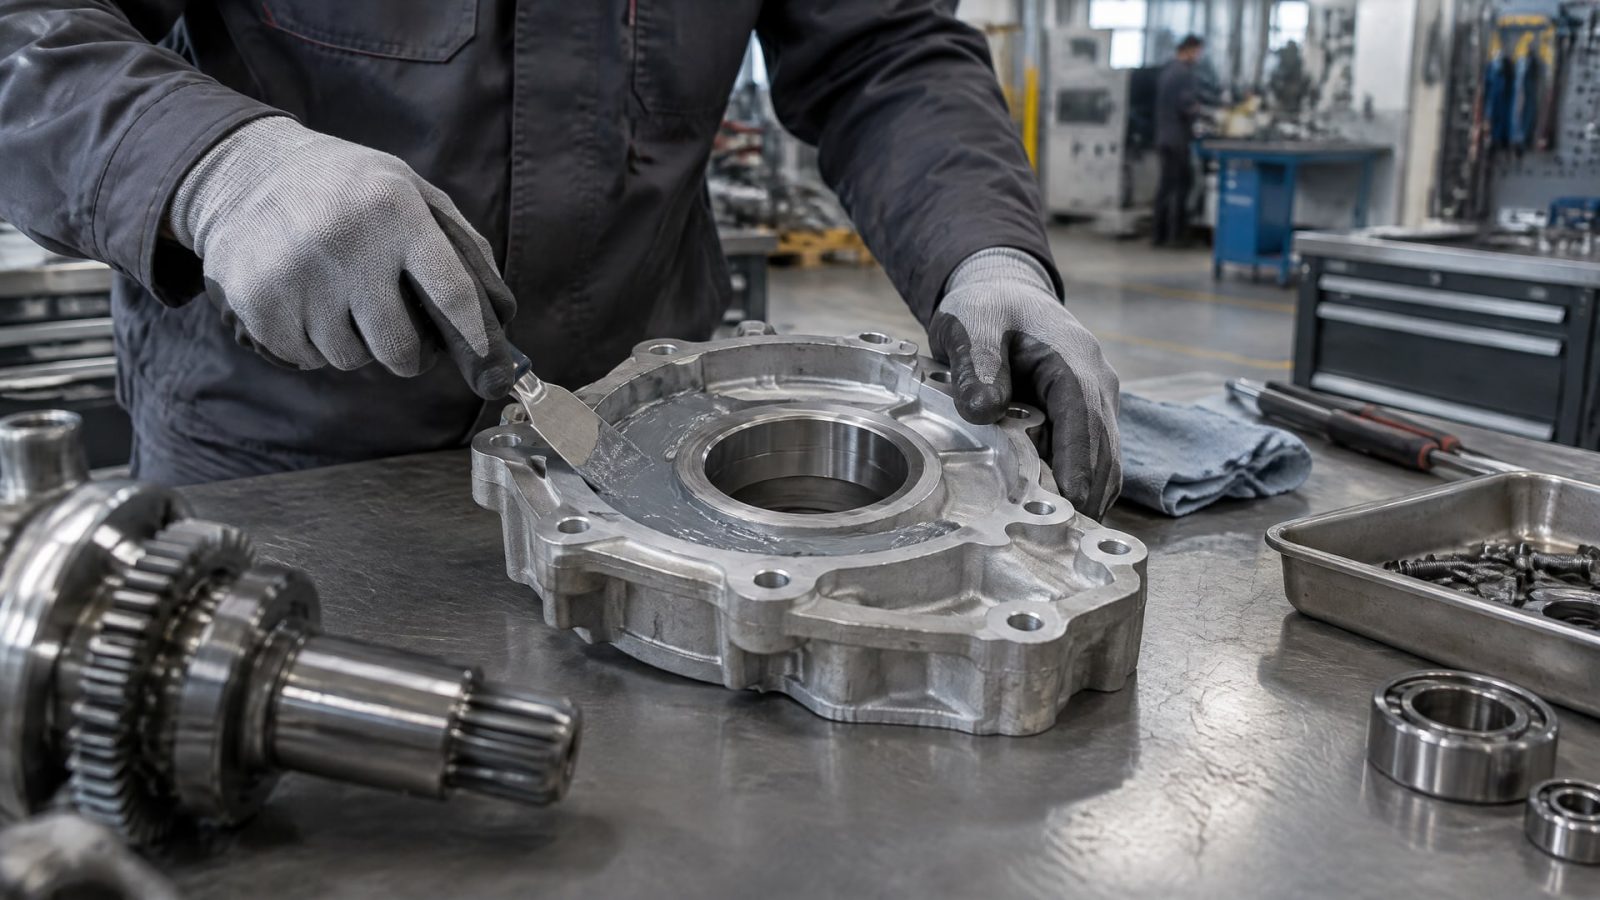
Формирование может включать нанесение и запекание либо химическую реакцию. Для инженера это полезное разграничение: речь идет не о произвольной краске, а о поверхностной системе, предназначенной для работы в контакте трения.
ISO/TS 24137:2023 описывает другой подход к модификации поверхности подшипников скольжения: твердую смазку механически впрессовывают в металл в сочетании с обработкой микролунок. Этот метод не следует автоматически приравнивать к нанесению полимерного композиционного покрытия. У технологий различаются способ формирования слоя и требования к подготовке поверхности.
Толщина сама по себе не определяет пригодность системы. Для анодно-оксидных слоев на алюминии в одном из материалов приведен типичный диапазон 5-25 мкм, но это не универсальная норма для всех деталей. Для твердосмазочных покрытий на стальных деталях указаны ориентиры 10-15 мкм для защиты от фреттинга и 20-25 мкм при необходимости длительной антикоррозионной и антифрикционной функции. Эти значения нельзя напрямую переносить на алюминий.
При выборе покрытия проверяют его совместимость с основой и условиями работы. Важны адгезия, равномерность нанесения, сохранение геометрии и состояние поверхности после подготовки. Слишком толстый слой не гарантирует лучшую защиту: в конкретном узле он может мешать сопряжению или нарушить требуемые размеры. Параметры нужно задавать по требованиям детали и технологии, а не выбирать по принципу «чем больше, тем надежнее».
Подготовка поверхности перед нанесением
Состояние основы влияет на сцепление покрытия и его работу в зоне трения.
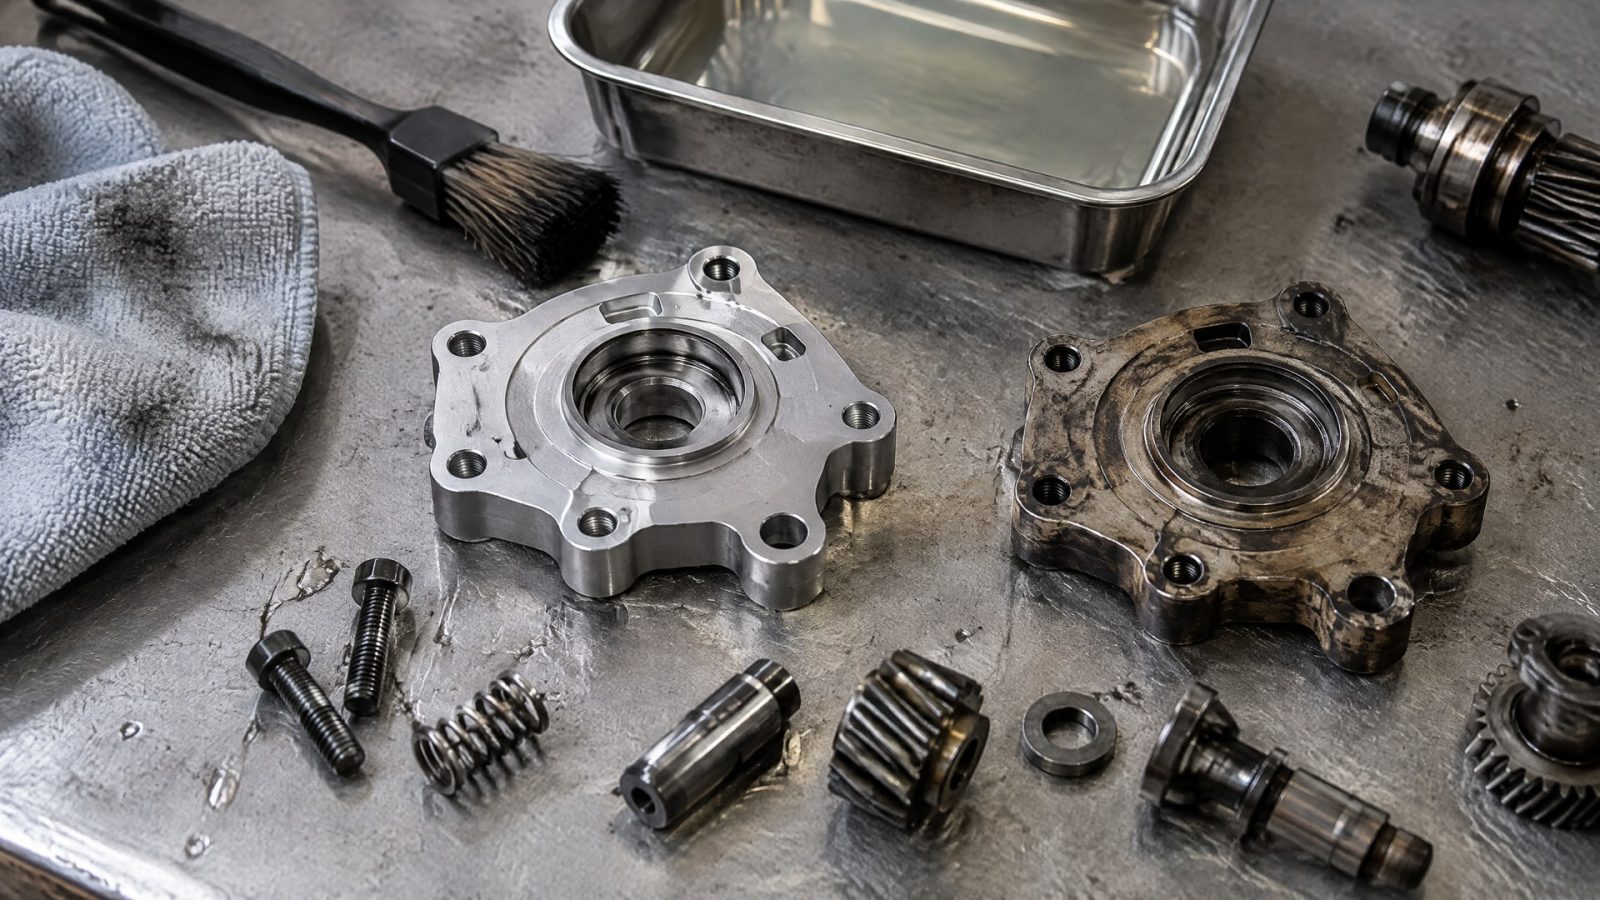
Перед нанесением удаляют жиры и загрязнения, деликатно обрабатывают края дефекта, выполняют нейтрализацию и промывку деионизованной водой, если это предусмотрено выбранной технологией. Поверхность должна быть подготовлена с учетом материала детали и требований к конкретному составу.
После анодирования и до нанесения следующего слоя обработанной поверхности нельзя касаться голыми руками. Загрязнения и следы контакта могут ухудшить чистоту поверхности и адгезию. Этот этап важен и при локальном ремонте: небольшая зона повреждения не отменяет требований к чистоте всей площади нанесения.
Технологические режимы анодирования также нельзя переносить на твердосмазочные покрытия. Например, для описанной сернокислотной обработки указано закрепление поверхностной пленки погружением в 5%-ный раствор дихромата натрия или калия, а сушку выполняют при температуре не выше 102 °C. Эти параметры относятся к соответствующему процессу анодирования, а не являются универсальным режимом нанесения антифрикционного состава.
При приемке покрытия оценивают не только его толщину. Проверяют равномерность, сцепление с основой, сохранение геометрии и соответствие условиям эксплуатации. В техническом задании полезно отдельно зафиксировать участок обработки, подготовку поверхности, допустимые изменения размеров и критерии приемки. Это помогает избежать ситуации, когда визуально закрытый дефект остается функционально проблемным.
Что зафиксировать в задании на ремонт
Материал и состояние детали, включая обозначение сплава, если оно известно.
Площадь повреждения и его расположение относительно контактной зоны.
Цель ремонта: восстановить оксидный слой или обеспечить антифрикционную функцию.
Требования к геометрии, толщине и качеству подготовленной поверхности.
Условия работы прокладки и критерии оценки результата.
Как выбрать между повторным анодированием и твердосмазочным покрытием
Выбор начинается с ответа на вопрос, что именно требуется получить после ремонта.
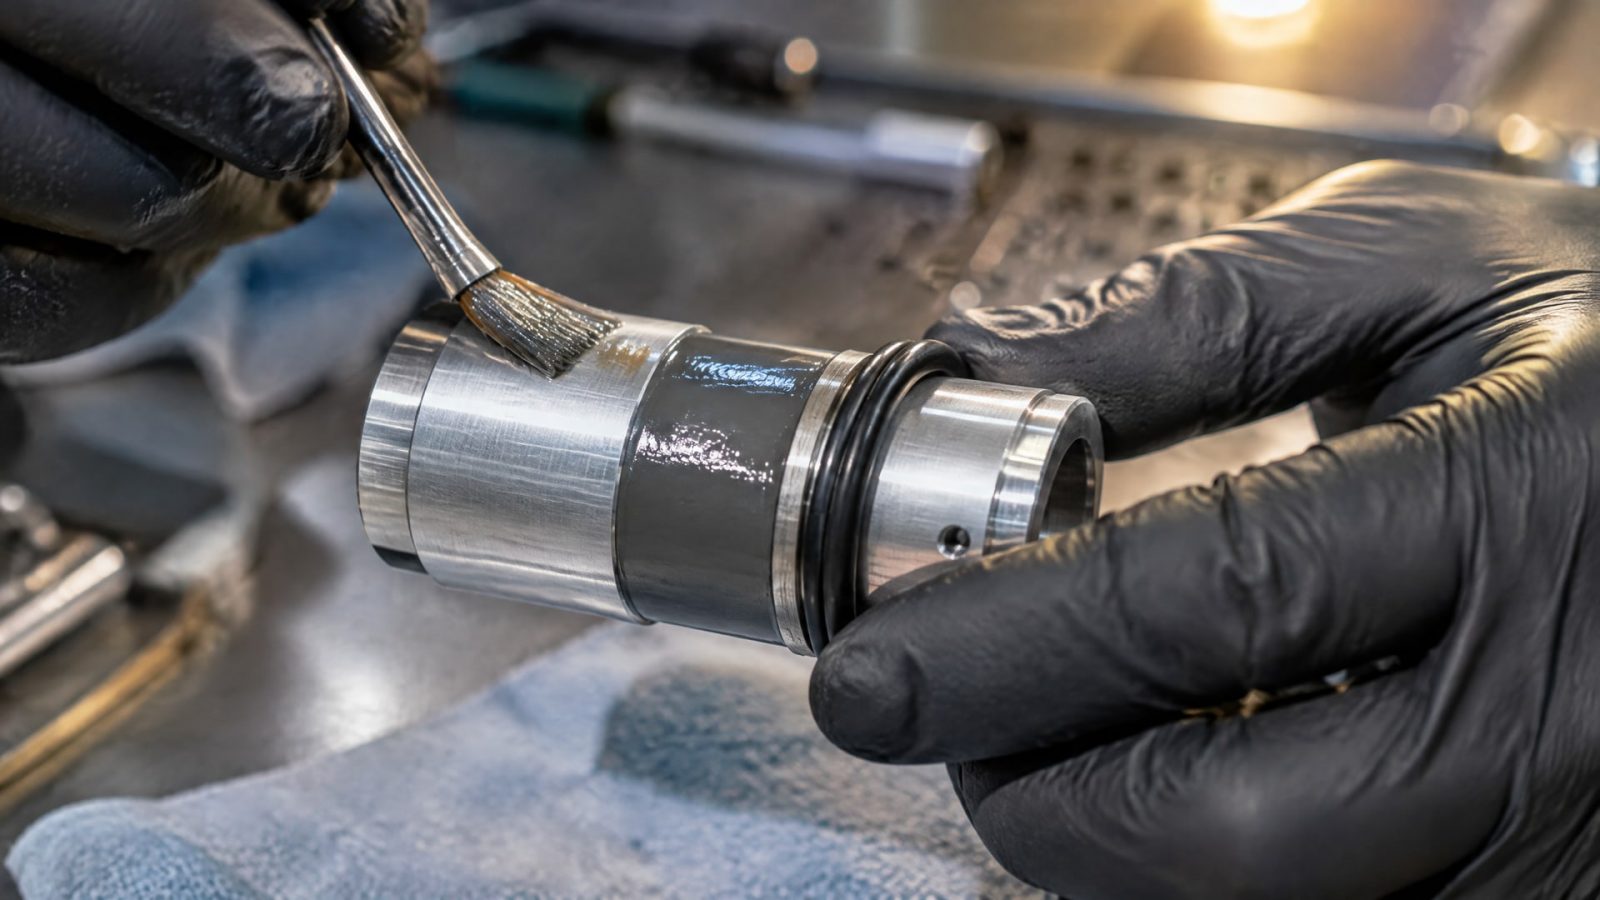
Если техническое требование предписывает восстановить оксидное покрытие, антифрикционный слой не следует оформлять как равноценную замену анодированию. Если же основная функция участка - скольжение резиновой прокладки по алюминию, можно оценить ремонтное покрытие как самостоятельное решение для снижения трения и износа.
При мелких царапинах и потертостях без глубокого разрушения слоя могут применяться мягкая шлифовка и полировка с последующей пассивацией. Локальные сколы иногда ремонтируют эпоксидными или полиуретановыми заполняющими составами с последующей обработкой до необходимой геометрии и текстуры. Если повреждение обширное либо требуется восстановить оксидный слой, рассматривают повторное анодирование или локальную электрохимическую обработку.
Для твердосмазочного покрытия ключевой вопрос - может ли основа обеспечить надежное сцепление и сохранить нужную геометрию контактной зоны. Поврежденную кромку подготавливают, а не просто закрывают новым слоем. Если дефект затронул всю рабочую пару, решение принимают с учетом состояния обеих поверхностей и требований узла.
Закупщику и инженеру стоит сопоставить несколько параметров: объем ремонта, необходимость демонтажа, доступность поверхности для подготовки, требования к оксидному слою и функция прокладки. Если в документации нет точного способа восстановления, сначала согласуют критерии результата и технологию с исполнителем ремонта. Так проще исключить подмену восстановления анодирования нанесением покрытия, которое решает только задачу трения.
Часто задаваемые вопросы
Восстанавливает ли твердосмазочное покрытие анодный слой?
Нет. Антифрикционное твердосмазочное покрытие формирует отдельную функциональную систему и помогает снизить трение и износ, но не возвращает поврежденному анодному слою исходную структуру. Если требуется именно оксидное покрытие, рассматривают повторное анодирование или локальную электрохимическую обработку.
Как защитить сплав Д16 при скольжении резиновой прокладки?
Сначала определяют характер повреждения и состояние рабочей пары. Затем выбирают между восстановлением оксидного слоя и созданием антифрикционной поверхности. Для нанесения покрытия важны очистка, подготовка краев дефекта, совместимость с алюминиевым сплавом, адгезия и сохранение геометрии контактной зоны.
Можно ли выбрать покрытие только по его толщине?
Нет. Толщина - лишь один из параметров. Не менее важны подготовка поверхности, адгезия, равномерность слоя, материал основы и режим работы узла. Значения, приведенные для стальных деталей, нельзя напрямую использовать как норму для алюминия. Требования к толщине нужно устанавливать для конкретной детали и технологии.
Когда нужен повторный процесс анодирования?
Повторное анодирование рассматривают, когда требуется восстановить именно оксидный слой, а не только уменьшить трение. Технология включает подготовку поверхности и контроль параметров процесса. Для локального повреждения возможна электрохимическая обработка отдельного участка, если это допускают требования к детали и условия ремонта.
Заключение
Твердосмазочное покрытие не восстанавливает анодный слой буквально, но может служить ремонтной функциональной поверхностью, когда основная задача - обеспечить скольжение резиновой прокладки и снизить риск износа алюминия. Если же требование относится к восстановлению оксидного покрытия, выбирают повторное анодирование или локальную электрохимическую обработку. Для защиты сплава Д16 решение принимают по состоянию детали, рабочей паре и критериям приемки.
Следующий шаг - зафиксировать площадь дефекта, требуемую функцию поверхности и ограничения по геометрии, затем согласовать технологию ремонта с учетом состояния основы. Такая постановка задачи позволит выбрать между восстановлением анодного слоя и нанесением антифрикционного покрытия без подмены одного результата другим.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать и нанести смазку для резиновых уплотнений, чтобы обеспечить скольжение и продлить срок службы.
Узнайте, как выбрать и нанести покрытие для скольжения на алюминиевые детали Д16, чтобы снизить трение и улучшить эксплуатационные характеристики.
Узнайте, почему бытовое тефлоновое покрытие алюминиевого сплава не подходит для промышленных механизмов и чем оно отличается от специализированных решений.