
Смазка резиновых уплотнений в металлических корпусах: как обеспечить скольжение
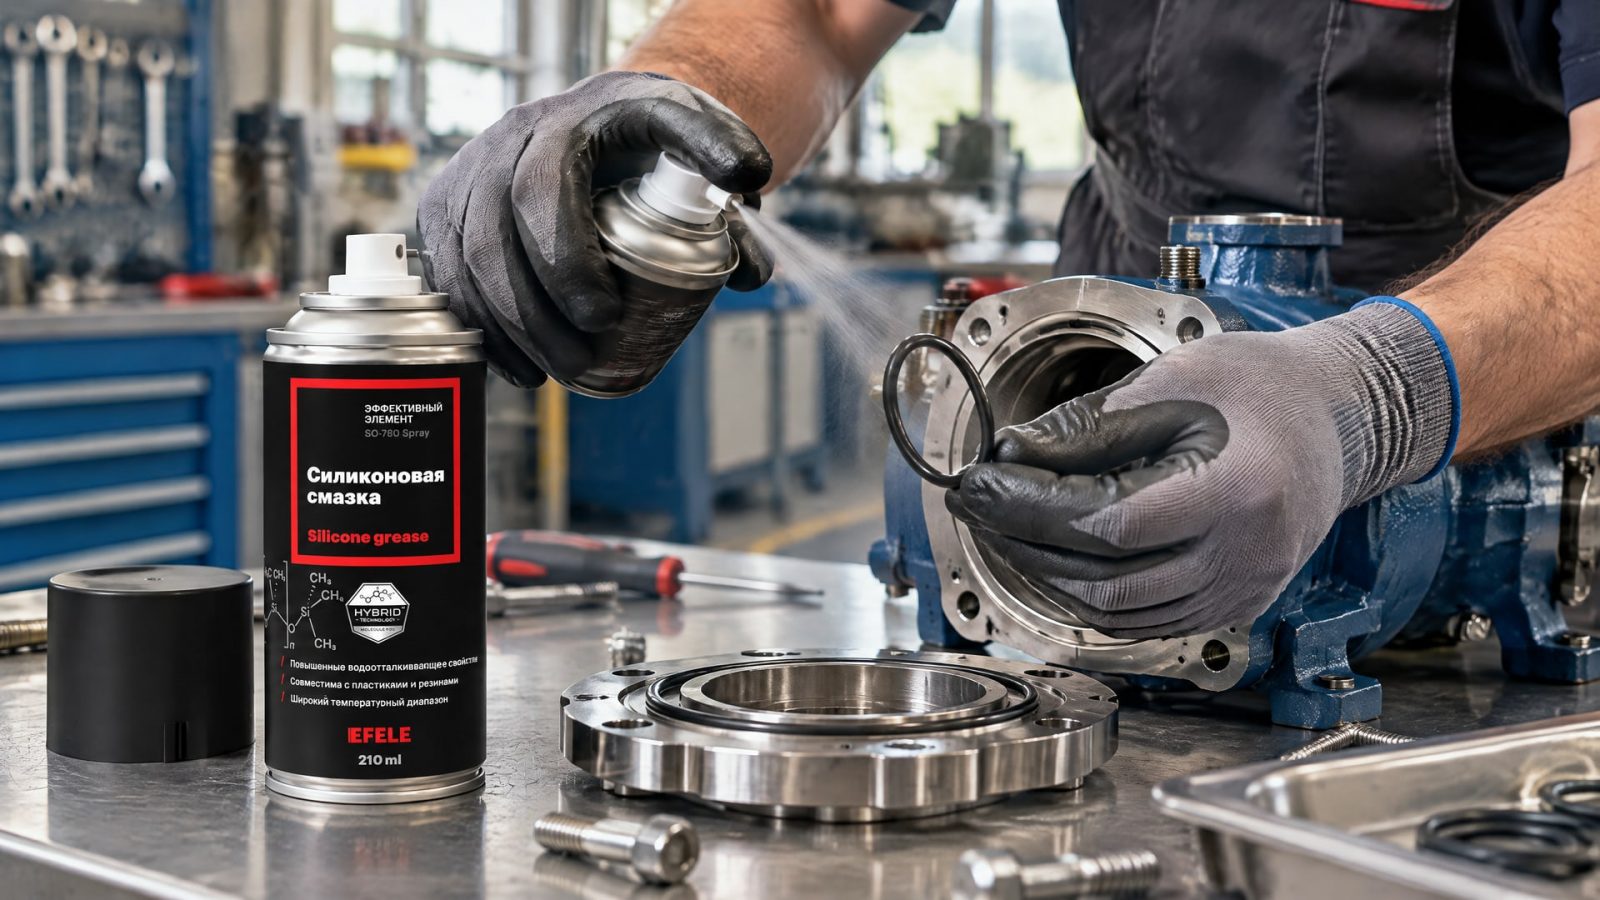
Смазка резиновых уплотнений в металлических корпусах снижает трение при монтаже и работе, помогает избежать сухого пуска и уменьшает износ контактирующих поверхностей. Для этого очищают уплотнение и корпус, проверяют совместимость смазки с эластомером и наносят тонкую равномерную пленку на резину и ответную поверхность. Если трение сохраняется или поврежден анодированный слой, рассматривают отдельное покрытие для металла либо модификацию поверхности уплотнения.
Материал пригодится инженерам, специалистам по обслуживанию и снабженцам, которые выбирают смазку для резиновых уплотнений или подбирают способ улучшить скольжение резиновых прокладок. Разберем, как учитывать тип резины и условия работы, когда уместна силиконовая смазка, как подготовить алюминиевый корпус и что проверить при сборке.
Почему резиновым уплотнениям нужна смазка
При монтаже уплотнение скользит по металлической поверхности.
Если контакт начинается без смазки, возникает сухое трение: оно повышает износ и тепловыделение. Для уплотнительных кромок, работающих в контакте с технологической смазкой, важно не допускать сухого старта. Если же смазка из рабочей среды до уплотнения не доходит, ее подают отдельно.
Перед установкой смазывают и резиновую деталь, и поверхность корпуса или вала, с которой она соприкасается. Для стартовой смазки используют тот же состав, который останется в узле после монтажа. Это помогает избежать ситуации, когда уплотнение смазано, а металлическая поверхность остается сухой.
Где именно наносить смазку
Состав распределяют тонким ровным слоем по зоне контакта. Нанесение толстого слоя не гарантирует лучшего скольжения: избыток способен мешать работе уплотнения и удерживать пыль или другие частицы. Перед обработкой удаляют старую смазку, грязь и загрязнения с уплотнения и корпуса. Частицы, оставшиеся на поверхностях, могут усиливать абразивный износ.
Для радиальных уплотнений смазывают рабочую кромку и ответную поверхность. Если в узле установлено несколько уплотнений, а технологическая смазка не попадает к ним, подачу смазки предусматривают отдельно для соответствующих контактных зон.
Когда нужна постоянная подача
Монтажная смазка обеспечивает стартовые условия, но не заменяет смазку в течение работы, если контактная зона остается сухой. Поэтому при проектировании и обслуживании узла учитывают, достигает ли смазка рабочей кромки и не прекращается ли ее подача. Универсального интервала повторного нанесения нет: частоту и количество определяют по условиям эксплуатации и состоянию узла.
Как выбрать смазку для резиновых уплотнений
Сначала устанавливают тип эластомера, затем учитывают температуру, рабочую среду и требования к чистоте.
Обозначение «силиконовая» само по себе не подтверждает совместимость с конкретной резиной. Силиконовые смазки применяют для резины, пластика, уплотнений и арматуры, однако совместимость с конкретным материалом нужно проверять отдельно.
Для оценки взаимодействия смазки и эластомера используют испытания на изменение свойств резины в жидкостях, в том числе по ISO 1817. В качестве дополнительного ориентира для оценки совместимости применяют ASTM D4289. Эти стандарты помогают организовать проверку, но не заменяют данных о конкретной паре «смазка - материал уплотнения».
Силиконовая смазка и глицерин
Силиконовая смазка для резиновых уплотнений может подойти, если ее совместимость с материалом подтверждена и ее свойства соответствуют условиям узла. В технических материалах встречаются температурные диапазоны силиконовой резины примерно от -60 до +200 °C, а для некоторых санитарно-технических силиконовых смазок - примерно от -50 до +200 °C. Эти значения относятся к разным материалам и составам, поэтому их нельзя переносить на любую смазку или уплотнение.
Глицерин для смазки резиновых уплотнений часто рассматривают как доступный вариант, но одного названия вещества недостаточно для инженерного выбора. Нужно проверить, подходит ли оно для конкретного эластомера и рабочей среды, а также сохраняются ли требуемые условия смазывания в процессе эксплуатации.
Сантехническая силиконовая смазка для резиновых уплотнений может быть уместна в соответствующих санитарных узлах, однако не становится универсальным решением для промышленных механизмов. При контакте с пищей или водой проверяют требования к среде и наличие подходящих допусков именно у смазки. Такие допуски не нужны автоматически для каждого резинового уплотнения.
Сравнение подходов
| Решение | Когда рассматривают | Что проверить |
|---|---|---|
| Силиконовая смазка | Для смазывания уплотнений из резины и пластика | Совместимость с эластомером, температурой и средой |
| Литиевая смазка | Если такой состав рассматривают для узла | Подтверждение совместимости с резиной и условиями работы |
| Молибденовая паста | Если ее рассматривают как отдельный вариант смазочного материала | Допустимость применения в конкретном контакте и совместимость с уплотнением |
| Силиконовая смазка EFELE SO-780 Spray | Когда требуется смазать резиновую или пластиковую деталь, уменьшить скрип и заедание | Соответствие условий применения конкретного узла |
EFELE SO-780 Spray также используют для защиты резины от старения. При этом силиконовая основа не отменяет проверки по материалу уплотнения и условиям работы.
Смазочное покрытие алюминия и анодированных корпусов
Анодированный алюминий не всегда обеспечивает требуемое скольжение сам по себе.
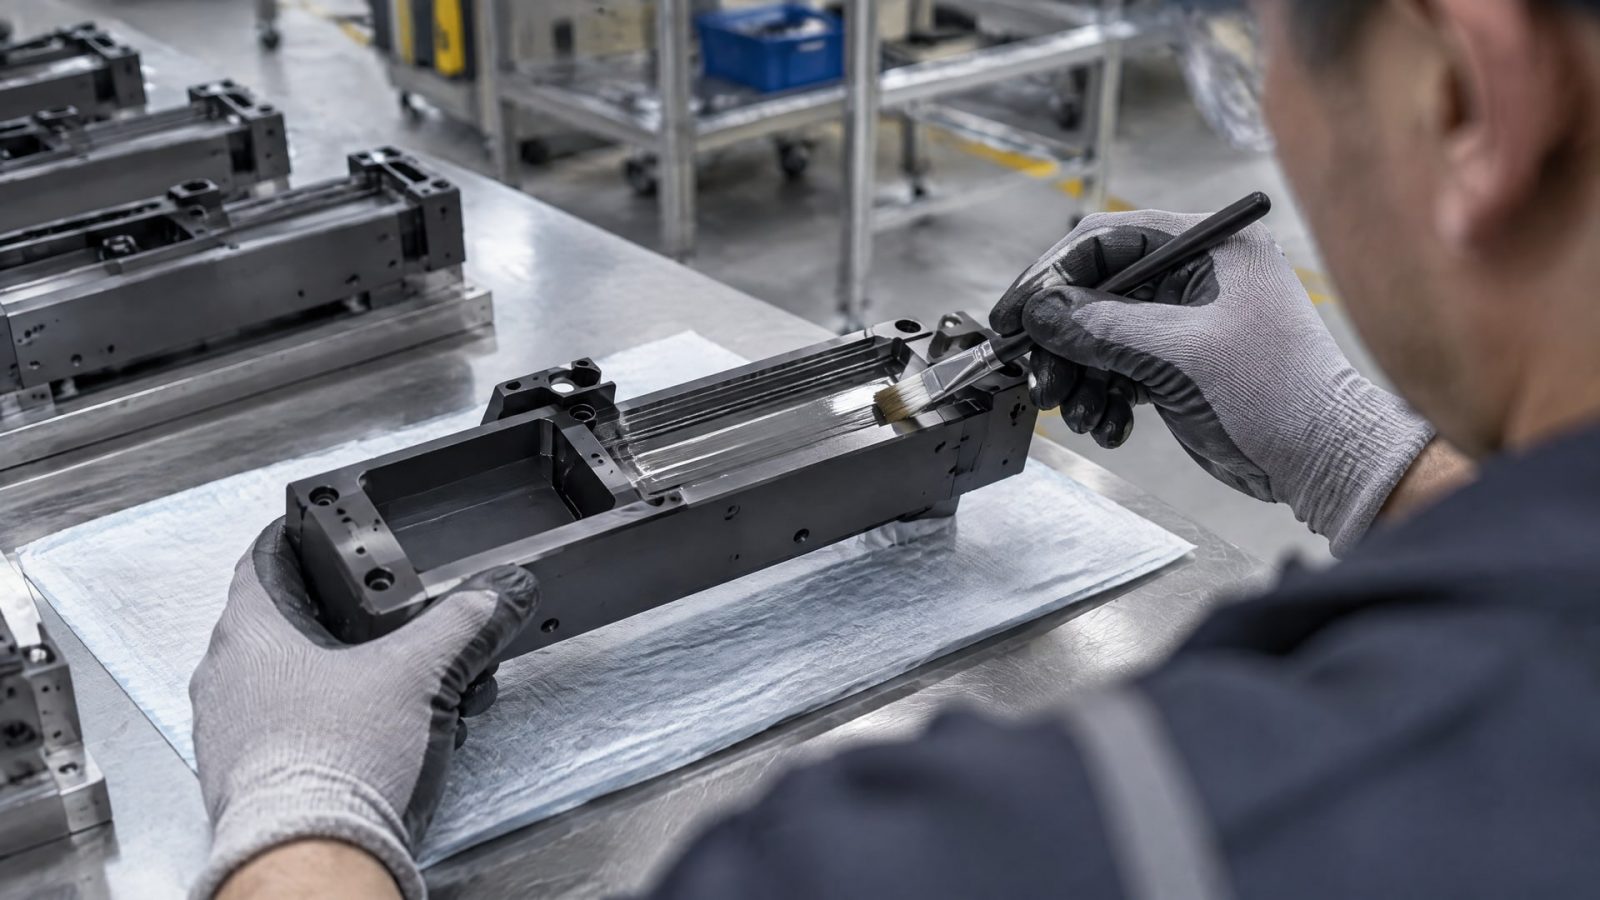
Если контактная поверхность работает с резиновой кромкой, трение и износ зависят от состояния поверхности и условий контакта. Для снижения трения и износа на алюминиевых деталях рассматривают сухопленочные смазки и специальные покрытия.
Важно различать смазочное покрытие алюминия и восстановление анодированного слоя. Покрытие, снижающее трение, не возвращает поврежденной поверхности анодирование. Если слой нарушен, сначала оценивают состояние детали и требования к ее восстановлению. При нанесении нового покрытия также важна подготовка поверхности: от нее зависит адгезия.
Когда рассматривать покрытие корпуса
Покрытие может быть полезно, если одной монтажной смазки недостаточно для устойчивого скольжения или требуется уменьшить трение на металлической поверхности. Для долговременного снижения трения применяют также модификацию самого уплотнения: внутреннюю смазку в материале, поверхностную обработку, ПТФЭ-покрытие или хлорирование.
Выбор между смазкой и покрытием зависит от конструкции и обслуживания узла. Смазку можно обновлять при обслуживании, а покрытие требует оценки состояния поверхности и технологии нанесения. Для обоих вариантов проверяют, не ухудшится ли работа уплотнения и не появятся ли загрязнения в контактной зоне.
Что проверить перед обработкой
Состояние металлической поверхности и наличие повреждений анодированного слоя.
Материал уплотнения и подтвержденную совместимость с выбранным составом.
Требования к подготовке корпуса перед нанесением покрытия.
Возможность обновлять смазку при обслуживании узла.
Условия контакта, включая загрязнения и доступность смазки к рабочей кромке.
Покрытие корпуса и смазка уплотнения решают связанные, но не одинаковые задачи. Если причина плохого скольжения - повреждение поверхности, дополнительная порция смазки не восстановит ее. Если проблема в сухом старте, обработка корпуса без смазки контактной кромки также может не дать требуемого результата.
Монтаж уплотнения: подготовка и нанесение
Перед сборкой удаляют старую смазку и загрязнения с уплотнения и сопрягаемых поверхностей.
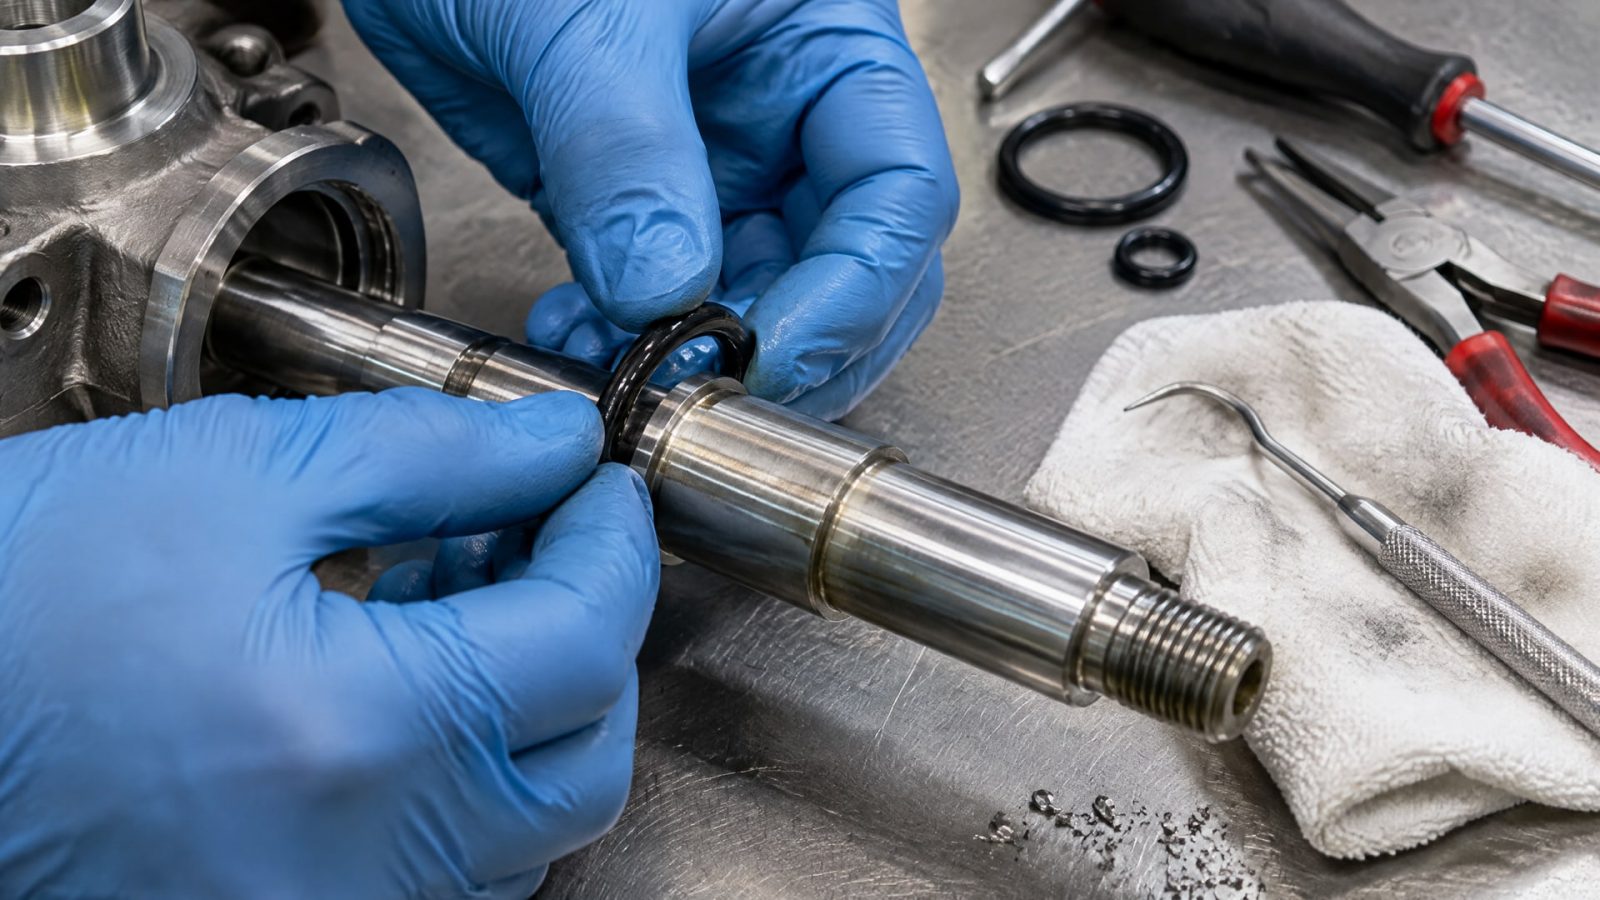
Осматривают кромку и корпус: поврежденные или загрязненные детали могут вызвать ускоренный износ независимо от выбранного состава. Затем тонко смазывают контактную зону резиновой детали и ответную металлическую поверхность.
Для стартовой смазки используют состав, который останется в узле после сборки. Это особенно важно для уплотнения, которое не получает смазку из рабочей среды. Если в конструкции предусмотрено несколько уплотнений, проверяют, доходит ли смазка до каждого из них. При отсутствии такой подачи предусматривают отдельную смазку контактных зон.
Как контролировать нанесение
Слой должен быть равномерным и тонким. Излишки после сборки удаляют, не растирая их по рабочей кромке и не оставляя скоплений в зазорах. Слишком обильное нанесение не заменяет правильный подбор состава или подготовку поверхности и может удерживать загрязнения.
После монтажа оценивают работу узла: нет ли скрипа, заедания и признаков неравномерного контакта. Если симптомы сохраняются, проверяют не только смазку, но и состояние корпуса, геометрию сопряжения, чистоту поверхности и совместимость материалов. Повторное нанесение нормируют по условиям эксплуатации, а не по универсальному календарному сроку.
Причины отказов и порядок проверки
Плохое скольжение не всегда означает, что смазки недостаточно.
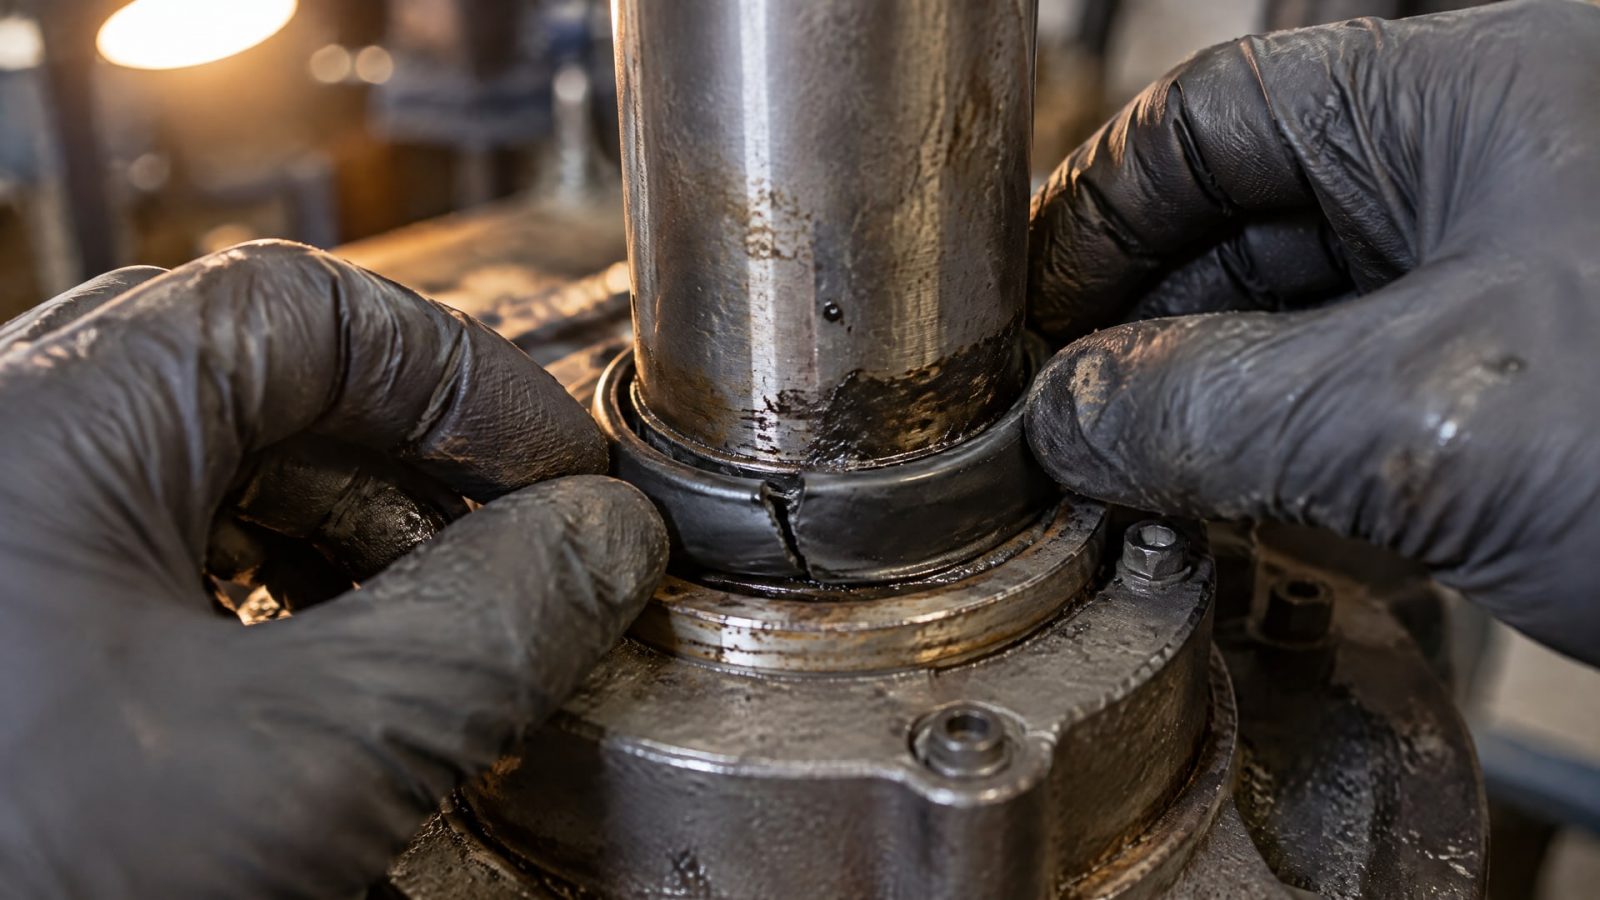
Причиной могут быть неподходящий состав, сухой контакт, загрязнения, повреждение уплотнения или металлической поверхности. Если уплотнение разбухает или меняет свойства, проверяют совместимость смазки с эластомером, а не увеличивают количество состава.
Типичные ошибки
Выбирать смазку только по слову «силиконовая», не уточняя тип резины.
Наносить состав только на резину и оставлять корпус сухим.
Использовать толстый слой вместо тонкой равномерной пленки.
Считать анодированный алюминий гарантией низкого трения.
Пытаться компенсировать повреждение корпуса увеличением количества смазки.
Назначать повторную смазку по фиксированному сроку без учета условий эксплуатации.
Если применяются смазки или масла в узле с резиновыми деталями, нефтяной состав нельзя автоматически считать запрещенным или совместимым. Решение зависит от конкретной пары материалов и среды. Без подтвержденных данных его не используют как заведомо безопасный вариант.
Для инженерной проверки полезно зафиксировать тип эластомера, выбранную смазку, состояние корпуса и результат работы узла после монтажа. Если совместимость вызывает сомнения, ее подтверждают испытаниями, ориентируясь на ISO 1817 и ASTM D4289. Такой порядок помогает отделить проблему материала от ошибки монтажа или состояния металлической поверхности.
Часто задаваемые вопросы
Какая смазка подходит для резиновых уплотнений?
Состав выбирают по типу эластомера, температуре, рабочей среде и требованиям к чистоте. Силиконовые смазки применяют для резины и пластика, но это не подтверждает совместимость с любой резиной. При сомнениях проверяют технические данные и проводят оценку совместимости, в том числе с учетом ISO 1817.
Можно ли использовать глицерин для смазки резиновых уплотнений?
Решение зависит от материала уплотнения и условий эксплуатации. Само название вещества не подтверждает, что оно обеспечит требуемое скольжение или сохранит свойства резины. Перед применением проверяют совместимость и устойчивость смазывания в рабочей среде; универсального правила для всех эластомеров нет.
Подходит ли сантехническая силиконовая смазка для промышленных уплотнений?
Не обязательно. Такие составы могут быть предназначены для санитарно-технических узлов, но для промышленного применения дополнительно проверяют материал уплотнения, температуру, среду и требования к допускам. Наличие подходящего допуска имеет значение только тогда, когда узел работает в соответствующей среде, например при контакте с водой или пищей.
Нужно ли смазывать металлический корпус перед установкой уплотнения?
Да, ответную поверхность также смазывают тонкой пленкой. Это снижает трение при монтаже и помогает избежать сухого старта. Перед нанесением корпус и уплотнение очищают от старой смазки и загрязнений, а для стартовой смазки используют состав, который останется в узле после сборки.
Заключение
Чтобы обеспечить скольжение резиновых уплотнений в металлическом корпусе, очищают контактные поверхности, подтверждают совместимость состава с эластомером и наносят тонкую пленку на резину и металл. Для алюминиевого корпуса отдельно оценивают состояние анодированного слоя; смазочное покрытие может снизить трение, но не заменяет восстановление поврежденного анодирования.
Следующий шаг для инженера или снабженца - уточнить материал уплотнения и условия работы узла, затем сверить совместимость выбранной смазки и способ обработки корпуса. Если подтвержденных данных недостаточно, проводят испытание на совместимость и проверяют работу уплотнения после монтажа.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать и нанести покрытие для скольжения на алюминиевые детали Д16, чтобы снизить трение и улучшить эксплуатационные характеристики.
Узнайте, почему бытовое тефлоновое покрытие алюминиевого сплава не подходит для промышленных механизмов и чем оно отличается от специализированных решений.
Выбирайте пищевую смазку с допуском H1 для подшипников, учитывая вязкость, консистенцию и режим эксплуатации, чтобы обеспечить долгий ресурс.