
Фосфатирование и коррозия: как снизить риск задиров на резьбе из нержавеющей стали
Задиры резьбовых соединений из нержавеющей стали возникают из-за схватывания и истирания контактирующих поверхностей. Снизить риск помогают чистая резьба, подходящая смазка или антизадирное покрытие, корректная посадка и аккуратная затяжка. Фосфатирование может служить барьером между металлами, но не считается универсальным решением для нержавеющих деталей: выбор покрытий для них ограничен, а пассивация сама по себе не предотвращает схватывание.
Статья полезна инженерам и техническим специалистам, которые проектируют, собирают или обслуживают резьбовые узлы, а также закупщикам, выбирающим материалы для защиты резьбы. Разберем механизм задиров, связь покрытия с коррозионной стойкостью и меры, которые помогают снизить риск заклинивания и облегчить последующий демонтаж.
Почему возникают задиры резьбовых соединений
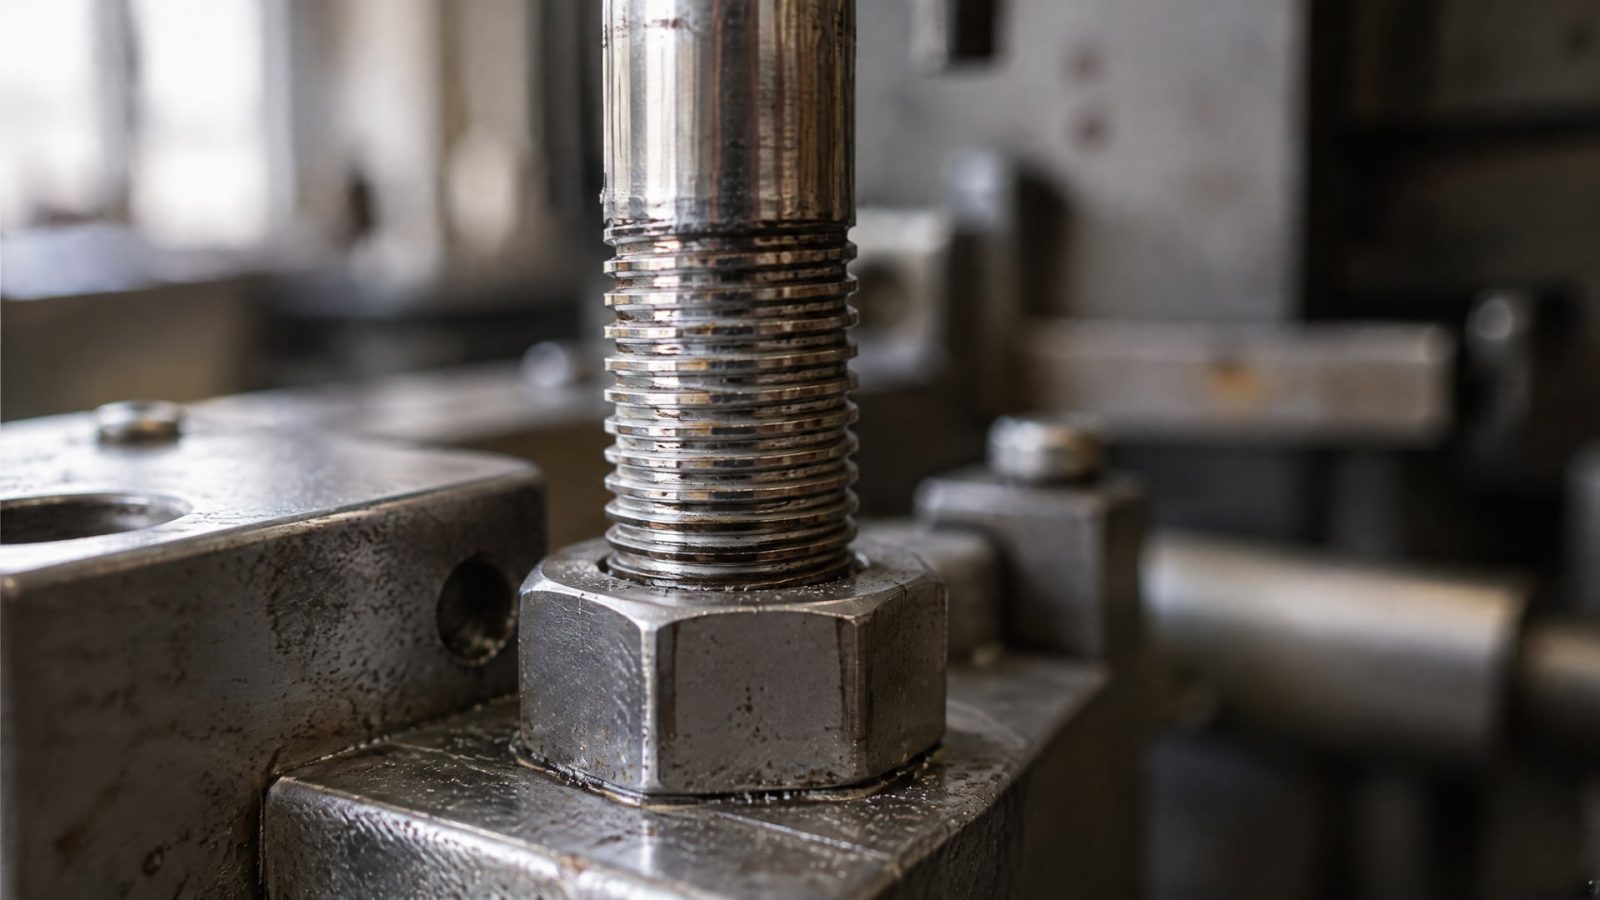
Задир, или galling, развивается при тесном контакте металлических поверхностей и их относительном движении.
При затяжке защитная оксидная пленка на резьбе разрушается, металл обнажается, а адгезия между поверхностями усиливает трение. В результате растут нагрев и сопротивление вращению. Если процесс продолжается, витки повреждаются, а соединение может заклинить.
Нержавеющая сталь склонна к такому механизму, хотя коррозионная стойкость материала не означает устойчивости резьбы к схватыванию. Похожая проблема встречается у титана, алюминия и других сплавов, на поверхности которых формируется защитная оксидная пленка. Задиры возможны и на качественном крепеже: на риск влияют не только материал и состояние деталей, но и геометрия, чистота резьбы, способ сборки и режим затяжки.
Проблема может развиваться быстро. В одном техническом материале время до появления задиров при заданной нагрузке указано в диапазоне от 7 до 58 секунд. Это не универсальный норматив для любой сборки, но он показывает, почему резкое увеличение сопротивления нельзя считать обычной особенностью нержавеющего крепежа и преодолевать дополнительным усилием.
Больше внимания требуют медленно работающие, периодически нагружаемые и скользящие пары поверхностей. В резьбовом соединении риск также повышают высокая скорость сборки, недостаточная смазка, загрязнения, шероховатость и несоответствие профиля или посадки. При одинаковых материалах пары вероятность схватывания обычно выше, чем при сочетании материалов с разной склонностью к задирам.
Практический ориентир при подборе пары крепежа - разница твердости гайки и болта не менее 50 Brinell. Это не заменяет проверки геометрии и условий работы, но помогает учитывать механические свойства деталей при проектировании. При этом слишком гладкая, зеркальная поверхность тоже не считается безусловно предпочтительной: более надежный подход - избегать как грубой обработки, так и чрезмерного выравнивания поверхности.
Факторы риска и проверка резьбы перед сборкой
До монтажа важно проверить, что резьба чистая и не повреждена.
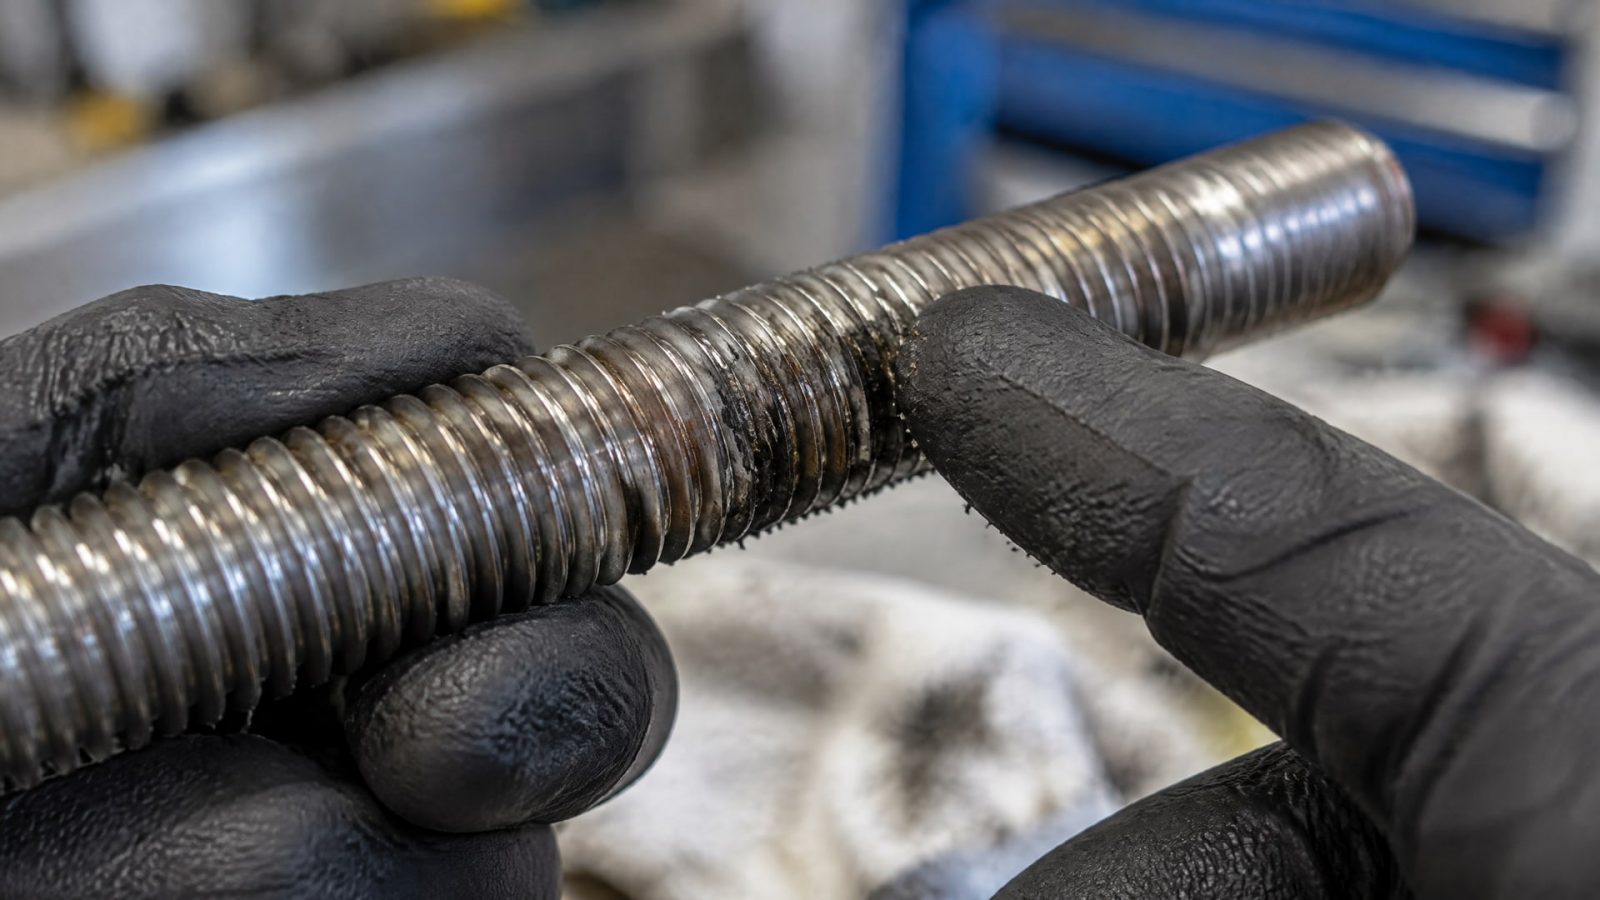
Грязь, стружка и остатки старой смазки мешают контакту витков и могут повышать сопротивление при затяжке. Шероховатая или плохо очищенная поверхность также увеличивает риск задиров. Поэтому подготовка крепежа - не формальность, а часть контроля процесса сборки.
Геометрия и посадка не менее важны. Неправильный профиль или недостаточный зазор могут затруднить зацепление витков и усилить контакт отдельных участков. Если первые витки идут туго, не следует сразу переходить к механизированной затяжке: сначала нужно проверить соосность деталей и наживить резьбу вручную. Такой подход помогает обнаружить перекос до того, как он повредит профиль.
Ускоренная сборка повышает нагрев и вероятность схватывания, особенно на финальной стадии затяжки. Для чувствительных соединений из нержавеющей стали не используют ударный инструмент. Скорость следует снижать по мере приближения к окончательной затяжке, а момент контролировать с учетом того, что смазка меняет коэффициент трения и, следовательно, связь между моментом и осевой нагрузкой.
При проектировании стоит оценивать не только материал болта и гайки, но и их сочетание. Одинаковые марки нержавеющей стали обычно создают более высокий риск схватывания, чем разнородные пары. Если конструкция допускает выбор крепежа, можно рассмотреть материалы с разной склонностью к задирам. Одновременно нужно сохранить требуемые свойства соединения и учитывать его условия эксплуатации.
Для трубных резьб NPT и NPTF технические рекомендации также предусматривают применение anti-seize или другой смазки, снижающей риск схватывания. Перед нанесением состава резьбу очищают, а после сборки проверяют, нет ли резкого роста сопротивления. Если оно внезапно увеличилось, продолжение затяжки может окончательно заклинить соединение; узел нужно остановить и оценить состояние резьбы.
Фосфатирование, коррозия и защита нержавеющей резьбы
Конверсионные покрытия на основе фосфатов, оксалатов и сульфидов могут создавать барьер, уменьшающий прямой контакт металла с металлом.
Это важно для борьбы с задиром, поскольку снижение такого контакта помогает ограничить схватывание поверхностей. Однако наличие фосфатного покрытия само по себе не означает, что узел подходит для любых условий эксплуатации или автоматически защищен от коррозии.
Для нержавеющей стали выбор покрытий ограничен. Поэтому фосфатирование нельзя считать универсальным способом защиты резьбы, а наличие пассивации не следует принимать за гарантию от задиров. Пассивация связана с коррозионной стойкостью поверхности, но не решает проблему адгезии при затяжке. Если соединение подвержено трению, необходимо отдельно продумать защиту от схватывания.
При подборе покрытия или смазки учитывают среду, температуру, требования к коррозионной стойкости и необходимость последующего демонтажа. Для разборных соединений применяют смазки и антизадирные составы, совместимые с условиями работы. Покрытие может быть полезно там, где требуется обеспечить устойчивое состояние поверхности, но выбор решения должен опираться на свойства самого узла, а не только на название технологии.
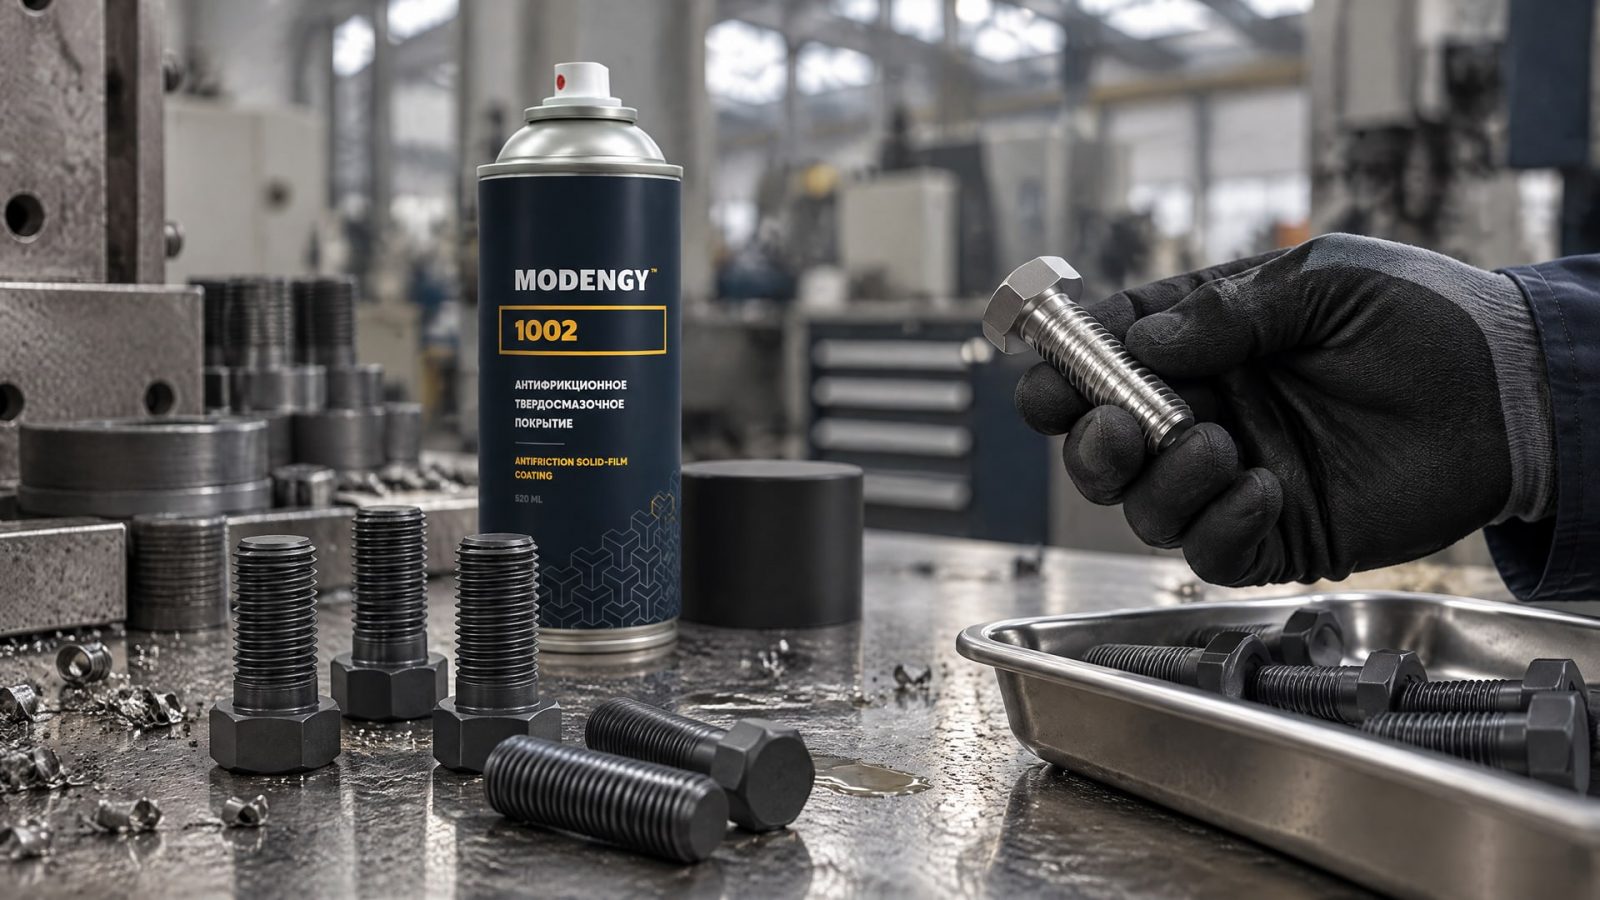
Антифрикционное твердосмазочное покрытие уместно рассматривать, когда требуется одновременно снизить трение и обеспечить антикоррозионную защиту, а обычная смазка не соответствует условиям нанесения или эксплуатации. В такой задаче MODENGY 1002 используют как вариант покрытия с низким коэффициентом трения и антикоррозионными свойствами. Его выбор не отменяет проверки совместимости с материалом крепежа и рабочей средой.
Таким образом, вопрос «фосфатирование или коррозия» не сводится к выбору одного процесса. Нужно различать защиту от коррозии и предотвращение задиров: одна обработка не обязательно решает обе задачи. Для нержавеющей резьбы покрытие оценивают вместе с режимом сборки, смазкой и требованиями к разборке.
Как выбрать смазку или антизадирное покрытие
Смазку выбирают по условиям работы соединения, а не по принципу «подойдет любой состав».
В первую очередь определяют рабочую температуру, химическую среду, требования к коррозионной стойкости и вероятность последующего демонтажа. Если узел должен разбираться при ремонте, важно заранее учесть, как смазка или покрытие повлияет на состояние резьбы после эксплуатации.
Для разборных соединений применяют антизадирные решения на основе дисульфида молибдена, графита, никеля или другие совместимые составы. Само наличие таких компонентов не делает состав подходящим для каждой среды: необходимо проверить его совместимость с температурой и условиями эксплуатации. При этом смазка меняет трение в соединении, поэтому ранее установленная связь между моментом затяжки и осевой нагрузкой может измениться.
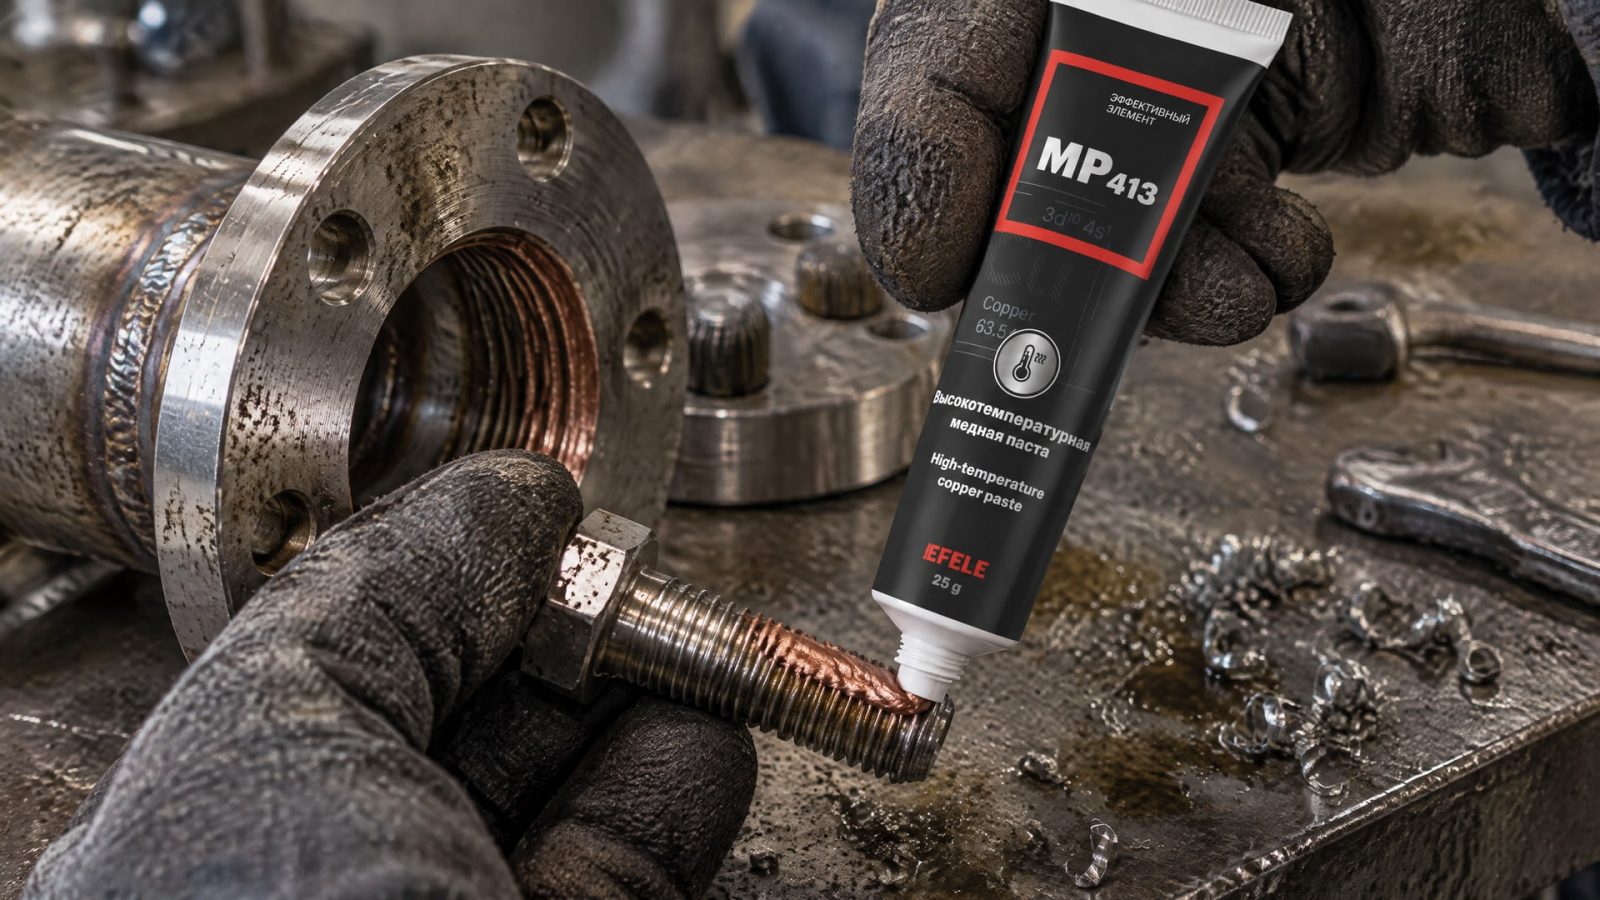
Когда резьбовой узел работает при высокой температуре или в агрессивной среде, недостаточная защита повышает риск схватывания и осложняет демонтаж. Для подобных условий используют состав, рассчитанный на работу с резьбой и помогающий облегчить монтаж и разборку. В этой задаче EFELE MP-413, медная резьбовая паста, служит вариантом защиты от задиров для соединений из нержавеющей стали.
Покрытие и смазка решают задачу разными способами, поэтому их не следует выбирать только по удобству нанесения. Смазка применяется при сборке, а покрытие формирует подготовленную поверхность детали; применимость каждого варианта зависит от конструкции и технологического процесса. Если соединение регулярно обслуживают, важны доступность нанесения и возможность обновить защиту. Если крепеж устанавливают как часть производственного процесса, существенны повторяемость подготовки и контроль параметров сборки.
Закупщику полезно сверять не только описание продукта, но и соответствие рабочим условиям узла. Инженеру стоит зафиксировать требования к температуре, среде, коррозионной стойкости и демонтажу, а также учесть изменение трения при затяжке. Если этих данных недостаточно, сначала уточняют условия эксплуатации, а затем выбирают тип защиты. Такой порядок снижает риск покупки состава, который решает только одну часть задачи.
Практика монтажа и действия при начале заедания
Перед сборкой резьбу очищают от загрязнений, стружки и старой смазки.
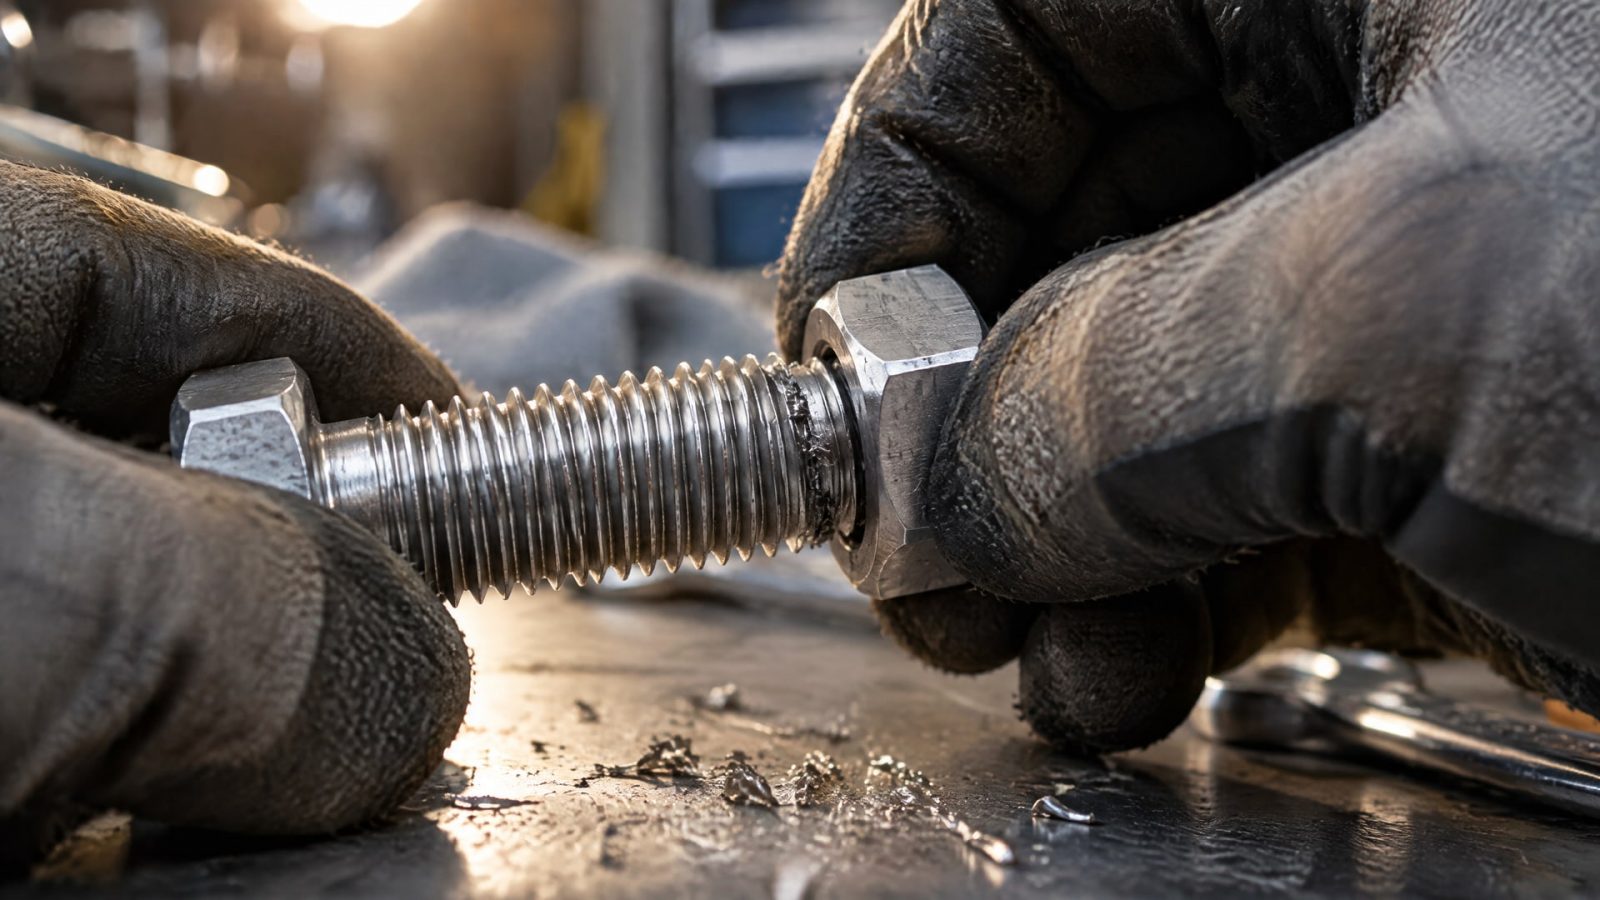
Затем проверяют состояние витков и посадку деталей. Первые витки наживляют вручную: если соединение идет с перекосом или сопротивление резко растет, монтаж останавливают и устраняют причину, а не пытаются продавить резьбу инструментом.
Подходящую смазку или антизадирный состав наносят с учетом условий эксплуатации и рекомендаций для выбранного решения. Нельзя считать, что увеличение момента компенсирует недостаток смазки или плохую посадку. Напротив, рост усилия без контроля может усилить трение, нагрев и повреждение поверхности. По той же причине чувствительные соединения не затягивают ударным инструментом и снижают скорость на финальной стадии.
Если сопротивление при затяжке неожиданно увеличилось, это может означать начало схватывания. Продолжение затяжки способно привести к заклиниванию и повреждению резьбы. В такой ситуации соединение останавливают, оценивают соосность, чистоту и состояние витков, а при необходимости разбирают и заменяют поврежденные детали. Повторная сборка без выяснения причины сохраняет условия, при которых возник задир.
Для конических трубных резьб NPT и NPTF применяют anti-seize или другую подходящую смазку, чтобы снизить риск схватывания. При сборке важно учитывать и влияние состава на трение: если смазка меняет коэффициент трения, прежний момент может соответствовать другой осевой нагрузке. Поэтому смазку учитывают в процедуре затяжки, а не добавляют без пересмотра параметров монтажа.
После сборки оценивают результат: соединение должно быть смонтировано без признаков перекоса и резкого роста сопротивления. При последующем обслуживании проверяют, не ухудшились ли условия работы и требуется ли обновить защиту. Такой контроль помогает связать выбор материала, подготовку поверхности и технологию монтажа в единую практику защиты резьбы от задиров.
Часто задаваемые вопросы
Почему нержавеющая сталь подвержена задирам?
При затяжке защитная оксидная пленка может разрушаться, после чего контактирующие поверхности схватываются из-за адгезии. Трение и нагрев растут, а витки повреждаются. Коррозионная стойкость нержавеющей стали не гарантирует стойкости резьбового соединения к задирам, поэтому важны чистота, смазка, геометрия и скорость сборки.
Помогает ли фосфатирование от задиров и коррозии?
Фосфатные конверсионные покрытия могут уменьшать прямой контакт металла с металлом, поэтому их рассматривают как один из барьерных вариантов против задиров. Но для нержавеющей стали выбор покрытий ограничен, а фосфатирование не универсально. Защиту от схватывания и коррозионную стойкость нужно оценивать отдельно для конкретного узла.
Достаточно ли пассивации, чтобы резьба не заклинила?
Нет. Пассивация связана с коррозионной стойкостью поверхности, но сама по себе не предотвращает схватывание резьбы. Для снижения риска задиров нужны подходящая смазка или антизадирное покрытие, чистые поверхности, правильная посадка и аккуратная затяжка. Выбор зависит от температуры, среды и требований к демонтажу.
Что делать, если резьба начала идти туго?
Не продолжать затяжку с увеличением усилия. Резкий рост сопротивления может указывать на начало задиров, а дальнейшее вращение способно заклинить соединение. Монтаж останавливают, проверяют соосность и состояние витков, очищают резьбу и выясняют причину. Поврежденные детали нельзя повторно собирать без оценки их состояния.
Заключение
Задиры на резьбе из нержавеющей стали возникают из-за схватывания контактирующих поверхностей, а не из-за недостаточной коррозионной стойкости материала. Фосфатирование может уменьшать контакт металл-к-металлу, но не является универсальным решением. Для защиты соединения учитывают материал пары, чистоту и геометрию резьбы, скорость затяжки, смазку или покрытие и требования к последующей разборке.
Следующий шаг для инженера или снабженца - зафиксировать рабочую температуру, химическую среду, условия монтажа и необходимость демонтажа, затем сверить с ними выбранную защиту и процедуру затяжки. Такой подход помогает подобрать средство против задиров и не полагаться на пассивацию или покрытие как на единственную меру.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать оборудование для нанесения покрытий на производстве, чтобы обеспечить высокое качество и эффективность работы.
Узнайте, как восстановить анодный слой и защитить алюминий от износа при скольжении резиновой прокладки, используя твердосмазочные покрытия.
Узнайте, как правильно выбрать и нанести смазку для резиновых уплотнений, чтобы обеспечить скольжение и продлить срок службы.