
Испытание соляным туманом: как фосфатирование и оксидирование влияют на коррозионную стойкость
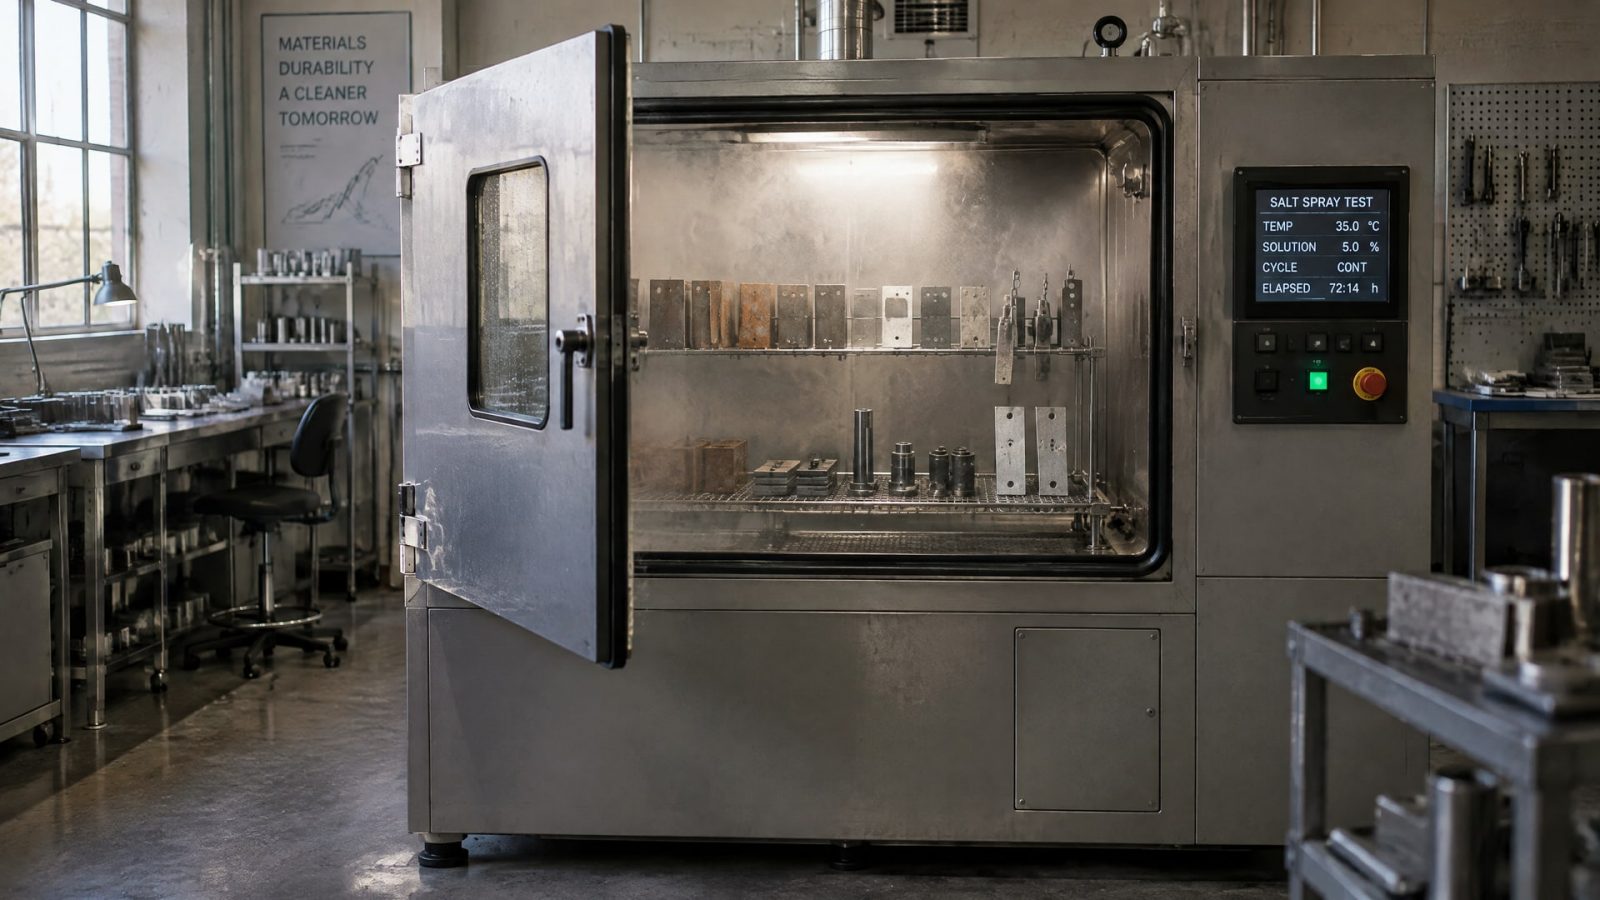
Фосфатирование и оксидирование по-разному влияют на коррозионную стойкость, но ни один из этих процессов не гарантирует длительную защиту сам по себе. Испытание соляным туманом помогает сравнить покрытия и выявить поры, дефекты и нарушения сплошности. Результат зависит от вида обработки, подготовки поверхности, финишного слоя и режима испытания.
Статья будет полезна инженерам, техническим специалистам и закупщикам, которые выбирают обработку металлических деталей или оценивают протоколы испытаний. Разберем, что показывают результаты для фосфатных и оксидных слоев, как читать данные испытаний в камере соляного тумана и какие условия нужно зафиксировать для корректного сравнения.
Что показывает испытание соляным туманом
Испытание соляным туманом проводят, чтобы оценить стойкость металлических материалов и защитных покрытий в заданных условиях.
ISO 9227:2022 описывает три режима: NSS, AASS и CASS. Они различаются условиями проведения и агрессивностью, поэтому сравнивать результаты без указания режима некорректно.
В методике используют раствор хлорида натрия с концентрацией 50 г/л ± 5 г/л. pH распыленного раствора в камере должен составлять 6,5–7,2 при температуре 25 °C ± 2 °C. Соблюдение этих параметров важно для сопоставимости результатов, но само по себе не превращает испытание в прогноз срока службы изделия.
Испытания в камере соляного тумана особенно полезны для выявления пор, неплотностей и нарушений покрытия. Это относится к металлическим, органическим, анодным оксидным и конверсионным покрытиям. Если на образце появляются коррозия или другие дефекты, результат помогает обнаружить слабое место системы защиты, но не всегда объясняет его причину: для этого оценивают еще и подготовку поверхности, и последующие операции.
При анализе протокола уточняют не только количество часов, но и условия оценки. Важно заранее определить, учитывают ли красную или белую коррозию, подпленочное распространение, сколы и дефекты кромок. Без этих критериев два результата с одинаковой продолжительностью могут описывать разные состояния образца.
Именно поэтому фраза «выдерживает 240 часов» без дополнительных сведений мало что говорит о качестве покрытия. Для содержательного сравнения нужны как минимум режим испытания, тип и состояние подложки, система обработки и критерий отказа. Испытание на воздействие соляного тумана дает полезный сравнительный показатель, если эти условия заданы и соблюдены.
Фосфатирование и коррозия: роль вида слоя и подготовки
Фосфатирование формирует на металлической поверхности конверсионный слой.
Его защитные свойства зависят от вида фосфата и последующих операций. Железофосфат обычно дает поверхность от темно-серой до черной и умеренную коррозионную стойкость. Цинкфосфат, как правило, защищает лучше железофосфата.
Различаются и типовые массы слоев: для железофосфата приводят диапазон около 0,2–0,8 г/м², для цинкфосфата - около 2–4 г/м². Эти цифры описывают типовые значения, а не гарантированный результат для любой детали. На стойкость влияют технология обработки, состояние металла и дальнейшая защита.
Непокрытая фосфатная пленка не заменяет полноценную антикоррозионную систему. Для нее приводят ориентир около 1,5 часа в испытании по ASTM B117; без последующего слоя защита может исчисляться лишь несколькими часами. Поэтому фосфатирование часто применяют как подготовку под краску или порошковое покрытие, а также сочетают с пассивацией или защитным маслом.
Для окрашенных или порошковых покрытий на железофосфатной подготовке приводится диапазон 144–168 часов по DIN EN ISO 9227. Для тонких цинкфосфатных слоев в техническом обзоре указано более 240 часов. Эти результаты нельзя считать прямым сравнением двух видов фосфатирования: различаются системы покрытия, а для корректного вывода нужны сведения о режиме и критерии оценки.
Подготовка поверхности при фосфатировании влияет на итог не меньше, чем выбранный тип слоя. Перед обработкой удаляют загрязнения, окалину и ржавчину, выполняют обезжиривание и корректную активацию. Также учитывают чистоту воды и режим сушки. Если качество процесса нестабильно, ожидаемые показатели в камере могут не подтвердиться; поэтому важны контроль партии, транспортировки и хранения фосфатированных деталей.
Оксидирование: насколько надежна самостоятельная защита
Оксидирование формирует на металле тонкую черную оксидную пленку.
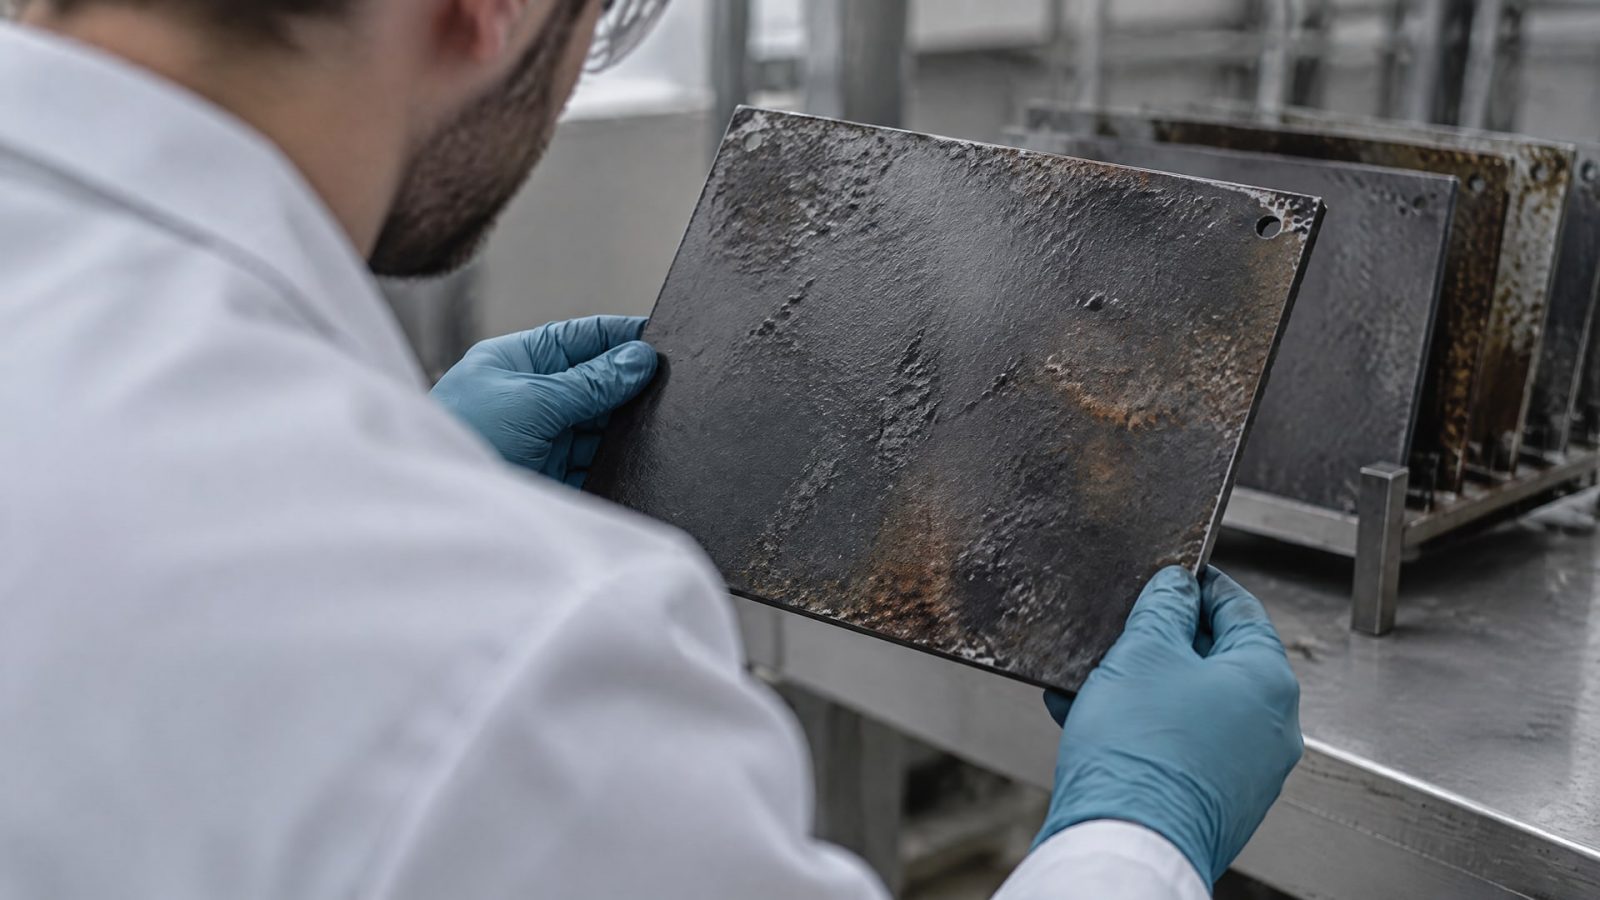
Его не следует считать разновидностью фосфатирования: процессы создают разные конверсионные слои, а их защитные свойства и типичные задачи отличаются. При этом внешний вид покрытия сам по себе не показывает, насколько хорошо оно будет противостоять коррозии.
В прикладном испытании оксидированных образцов коррозия наблюдалась после 24 часов воздействия соляного тумана. Образцы выглядели лучше, чем металл без покрытия, однако защиту оценивали как уязвимую. Этот результат указывает на ограниченность оксидирования как самостоятельного барьера, но не позволяет автоматически переносить конкретное время на все детали и условия: для сопоставления необходимы сведения о методике и критериях оценки.
Если деталь будет работать в соляной среде, оксидный слой обычно рассматривают вместе с дополнительной консервацией или финишной защитой. Выбор зависит от назначения изделия и требований к поверхности. Оксидирование может выполнять свою функцию в составе технологической системы, но одной черной пленки недостаточно, чтобы делать вывод о длительной коррозионной стойкости.
При оценке протокола важно отличать факт появления коррозии от установленного критерия отказа. Имеет значение, где обнаружены дефекты, насколько они распространены и учитываются ли повреждения кромок. Без согласованной методики формулировка «оксидирование выдержало испытание» остается слишком общей для инженерного решения.
Таким образом, оксидирование и фосфатирование нельзя ранжировать только по внешнему виду или одному показателю из протокола. Для первого важна дополнительная защита от коррозии, для второго - вид фосфатного слоя и последующая обработка. В обоих случаях оценивают всю систему, а не только название процесса.
Как финишная защита меняет результаты
Фосфатный слой часто выполняет роль основы для следующего покрытия.
В зависимости от задачи после него применяют пассивацию, масло, краску, порошковое покрытие или другой финиш. Результат испытания относится ко всей системе: подложке, подготовке, конверсионному слою и защитному финишу.
Для дополнительной пассивации фосфатированной поверхности приводится ориентир: стойкость в соляном тумане может увеличиваться примерно в 2 раза. В другом техническом материале для фосфатирования с коррозионной масляной обработкой указано до 200 часов NSS, а для деталей с дополнительным погружением в защитное масло - 350–400 часов. Эти показатели относятся к описанным системам и не гарантируют такой же результат для любой детали.
Разница между слоями и финишами особенно важна при сравнении протоколов. Например, значение более 240 часов для тонкого цинкфосфатного слоя нельзя без оговорок сопоставлять с 144–168 часами для окрашенной или порошково окрашенной поверхности на железофосфатной подготовке. Это разные варианты обработки, и итог зависит от условий испытания и способа оценки.
При постановке задачи фиксируют, какая именно система должна пройти испытания, а не только вид предварительной обработки. Для закупщика это снижает риск сравнить предложения по одному числу, за которым стоят разные технологии. Инженеру стоит отдельно проверить состояние кромок, наличие последующего слоя и соответствие образцов реальной детали.
Если результат оказался ниже ожидаемого, проверяют последовательность подготовки и обработки. Для фосфатирования значение имеют удаление окалины и ржавчины, обезжиривание, активация, чистота воды и сушка. Дополнительно контролируют транспортировку и хранение: повреждение или загрязнение поверхности после обработки может повлиять на состояние детали до испытания.
Соляной туман: испытания по стандарту и чтение протокола
Для испытаний на соляной туман в протоколе указывают примененный стандарт и режим.
ISO 9227:2022 охватывает NSS, AASS и CASS, поэтому одной ссылки на ISO недостаточно для полноценного сравнения: нужно знать, какой именно вариант испытания использовали. Режимы неравнозначны и дают разную агрессивность воздействия.
В условиях ISO 9227 раствор готовят с концентрацией NaCl 50 г/л ± 5 г/л, а pH распыленного раствора поддерживают в диапазоне 6,5–7,2 при 25 °C ± 2 °C. Эти параметры помогают понять, насколько тест соответствовал описанной методике. Однако стандартное испытание оценивает прежде всего сравнительную стойкость и качество процесса или покрытия, а не абсолютную долговечность изделия.
Запись «прошло 240 часов» без указания режима, типа образца и критерия оценки не дает достаточной информации для приемки. В техническом задании или протоколе следует зафиксировать:
режим испытания: NSS, AASS или CASS;
вид металла и систему обработки поверхности;
продолжительность воздействия и момент проведения оценок;
признаки отказа, включая коррозию, подпленочное распространение и дефекты кромок;
состояние образца до начала испытания.
Формулировка «соляной туман испытания ГОСТ» сама по себе также не определяет методику. Для выбора стандарта нужно свериться со спецификацией изделия и требованиями заказчика. В имеющихся технических данных приведены требования ISO 9227:2022 и результаты по ASTM B117 и DIN EN ISO 9227; конкретный номер ГОСТ для рассматриваемой задачи здесь не указан.
При сравнении поставщиков запросите полные протоколы и проверьте, совпадают ли режим, подложка, подготовка и критерии оценки. Часы в камере не следует напрямую переводить в месяцы или годы эксплуатации. Реальная стойкость зависит от условий работы детали, а тест предназначен для сравнения систем и обнаружения дефектов в заданной методике.
Как выбрать обработку для детали
Выбор между фосфатированием и оксидированием начинают с условий эксплуатации и функции покрытия.
Если важна подготовка под краску или порошковое покрытие, фосфатирование рассматривают как часть многослойной системы. Если выбрано оксидирование, отдельно оценивают необходимость дополнительной консервации, поскольку самостоятельную защиту такого слоя считают ограниченной.
Для фосфатирования уточняют, идет ли речь о железофосфате или цинкфосфате. Типовые массы слоя составляют около 0,2–0,8 г/м² для железофосфата и 2–4 г/м² для цинкфосфата. Эти значения помогают описать процесс, но не заменяют испытания готовой системы. Для выбора также важны последующая пассивация, масляная обработка или лакокрасочное покрытие.
При согласовании требований к соляному туману не ограничиваются числом часов. Указывают режим NSS, AASS или CASS, критерий приемки и то, какие дефекты фиксируют. Для оценки поставки снабженец может запросить протокол с описанием образца и обработки, а инженер - сверить условия испытания с требованиями к детали.
Если у двух вариантов разные финишные покрытия или методики, их результаты не стоит сводить к простому сравнению часов. К примеру, показатели для цинкфосфатного слоя и для окрашенной поверхности на железофосфатной подготовке относятся к разным системам. Сравнение имеет смысл только при учете состава покрытия, режима камеры и критериев оценки.
Практический следующий шаг - описать в спецификации всю последовательность обработки и испытания. Это позволит сопоставить предложения по одинаковым условиям, а не по отдельной цифре из рекламного описания или краткого протокола.
Часто задаваемые вопросы
Что показывает испытание соляным туманом?
Испытание показывает, как образец ведет себя при заданном воздействии соляного раствора, и помогает обнаружить дефекты покрытия, поры и нарушения сплошности. По ISO 9227:2022 результаты применяют прежде всего для сравнительной оценки систем и качества процесса. Они не дают прямого прогноза срока службы изделия в реальной среде.
Можно ли сравнить фосфатирование и оксидирование только по часам в камере?
Нет, если не совпадают режим испытания, подложка, финишная защита и критерии оценки. Для фосфатирования важны вид слоя и последующая обработка, а оксидирование считают ограниченной самостоятельной защитой. Часы имеют смысл только в контексте полной системы и условий, указанных в протоколе.
Какой стандарт указывают для испытаний в камере соляного тумана?
ISO 9227:2022 описывает режимы NSS, AASS и CASS. В протоколе важно указывать не только стандарт, но и конкретный режим: они неравнозначны по агрессивности. Требования к применению ГОСТ нужно сверять со спецификацией изделия или техническим заданием; конкретный номер ГОСТ для этой задачи здесь не приведен.
Сколько часов выдерживает фосфатное покрытие без дополнительной защиты?
Для непокрытой фосфатной пленки приводят ориентир около 1,5 часа по ASTM B117, а без финишного слоя защита может ограничиваться несколькими часами. Этот показатель нельзя переносить на любую деталь: результат зависит от вида фосфата, качества подготовки и условий проведения испытания.
Заключение
Фосфатирование обычно используют как конверсионный слой в составе системы защиты, а оксидирование не следует считать надежным самостоятельным барьером для соляной среды. Испытание соляным туманом помогает выявить дефекты и сравнить покрытия, если известны режим камеры, состав обработки и критерии оценки. Количество часов само по себе не равно сроку службы детали.
Перед выбором технологии зафиксируйте в спецификации вид обработки, последующий защитный слой, режим испытания и признаки отказа. Затем запросите протокол с описанием образца и условий теста и сопоставьте его с требованиями к реальной детали.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, когда замена масла Лукойл или другого производителя на специализированное решение оправдана для вашего оборудования.
Узнайте, как организовать тестирование аналогов гидравлического масла на промышленном оборудовании, чтобы избежать рисков и обосновать выбор.
Гидравлическое масло 46 или 32: сравнение характеристик, подбор по условиям эксплуатации и типам систем.