
Как пищевые смазки H1 влияют на прохождение аудитов HACCP и ISO 22000
Пищевые смазки H1 - не просто материалы со статусом food grade. Это элемент системы управления рисками, без которого невозможно пройти аудит HACCP или сертификацию ISO 22000. Многие закупщики и инженеры пищевых предприятий недооценивают роль смазочного материала в документации по безопасности: относятся к нему как к техническим расходникам, а не как к критической контрольной точке. В результате при аудите обнаруживаются пробелы в идентификации рисков загрязнения, неправильное применение смазок по зонам, отсутствие записей о типах и количествах использованного материала, неподготовленность персонала. Статья раскрывает, как правильный выбор и документированное применение H1-смазок помогает преодолеть замечания аудиторов и укрепить PRP (программы предварительных условий) в пищевой системе безопасности.
Что такое H1 и почему это не просто классификация смазки
H1 - это система регистрации смазок для потенциального контакта с пищей, признанная на международном уровне.
Важно различать две категории: H1 допускает только случайный, технически неизбежный контакт с продуктом, тогда как H3 или 3H предназначены для прямого контакта (например, в составе пищевых разделителей). Для большинства пищевого оборудования H1 - достаточный класс, потому что смазка попадает на участки, где вероятность прямого попадания в продукт минимальна.
Регистрация H1 означает, что смазка прошла проверку у NSF (Национальный фонд санитарии) или другого признанного органа и включена в реестр разрешенных материалов. Параллельно смазка должна соответствовать ISO 21469 - международному стандарту гигиенических требований к составу, производству и хранению смазок, контактирующих с пищей. Это не одно и то же: продукт может быть зарегистрирован как H1, но при этом его производство должно отвечать строгим требованиям ISO 21469. Аудиторы проверяют оба документа - сертификат H1 и свидетельство соответствия ISO 21469. Если на предприятии лежит просто техническая смазка с неподтвержденным статусом, замечание гарантировано.
Допустимый уровень случайного попадания H1-смазки в пищу ограничивается примерно 10 мг/кг продукта. Этот ориентир встречается в отраслевых справочниках и используется при расчете рисков в HACCP. Если смазка на узле может вымываться в больших объемах при контакте с влагой или водой, то выбор H1-материала уже недостаточен - нужно дополнительно снижать риск через конструкцию, герметичность и частоту контроля.
H1-смазки в системе PRP и принципах HACCP
ISO 22000 и система HACCP требуют идентификации всех источников рисков загрязнения пищи.
Смазочные материалы - один из них. В PRP (программах предварительных условий) пищевого предприятия регламентируются не только гигиена помещений и подготовка сырья, но и управление процессами, где смазочные материалы используются. ISO/TS 22002-1 прямо указывает: пищевые смазки должны быть food grade там, где есть риск прямого или косвенного контакта с продуктом.
Карта рисков HACCP предусматривает分ение оборудования на зоны: зоны прямого контакта (высокий риск), косвенного контакта (средний риск) и без контакта (низкий риск). Для первых двух категорий смазка должна быть H1. Для третьей - в зависимости от проекта системы, иногда допускаются другие классы, если они не нарушают герметичность и не могут мигрировать. Но при аудите аудитор спросит: почему вы выбрали именно этот материал в этой зоне? Если ответа нет или ответ основан на "так привыкли", это - замечание.
Принципы HACCP включают определение критических контрольных точек (ККТ). Использование некорректной смазки может быть идентифицировано как ККТ. Например, на участке резки рыбы смазка направляющих ножей классифицируется как ККТ, потому что вероятность попадания смазки прямо в продукт высока. Контролем здесь может быть: выбор H1-смазки, минимальное ее количество, герметичные узлы, визуальные проверки перед началом смены, документирование каждого применения.
Выбор H1-смазки: от допуска до применения по зонам
Правильный выбор смазки начинается с понимания рабочих условий оборудования.
На пищевых предприятиях смазки работают в разных режимах: подшипники конвейеров, направляющие тестомесов, петли дверей морозильных камер, цепи трансмиссий, трубопроводы автоматизированных линий. Для каждого узла требуется оценить температуру, нагрузку, наличие влаги, пара, воды, частоту мойки и открытость узла.
NLGI-класс смазки определяет ее консистенцию, но не H1-статус. NLGI 2 - наиболее распространенный класс, но он не гарантирует food-grade состав. Базовое масло в H1-смазке должно быть белым минеральным маслом пищевого качества или синтетическим эквивалентом, разрешенным регламентом. Загустители часто выбирают на основе литиевых или сложно-эфирных мыл, которые не вызывают разбухания уплотнений и совместимы с санитарной мойкой. Drop point (температура каплепадения) смазки должна быть выше максимальной температуры работы узла минимум на 20-30 °C для пластичных смазок. Вязкость базового масла часто выбирается в диапазоне ISO VG 32-68 для типовых узлов пищевого оборудования, хотя это зависит от скорости и нагрузки.
На влажных и моечных участках, где смазка может вымываться при контакте с водой или паром, нужно выбирать составы с высокой водостойкостью и устойчивостью к смыванию. Обычная H1-смазка с плохой водостойкостью будет быстро вымыта, и узел останется без защиты, что повысит риск контакта с пищей и даже может привести к отказу оборудования. Для таких зон на практике берут специальные H1-смазки с усиленной адгезией и гидрофобностью; такие составы удерживаются на поверхности даже при периодическом воздействии влаги.
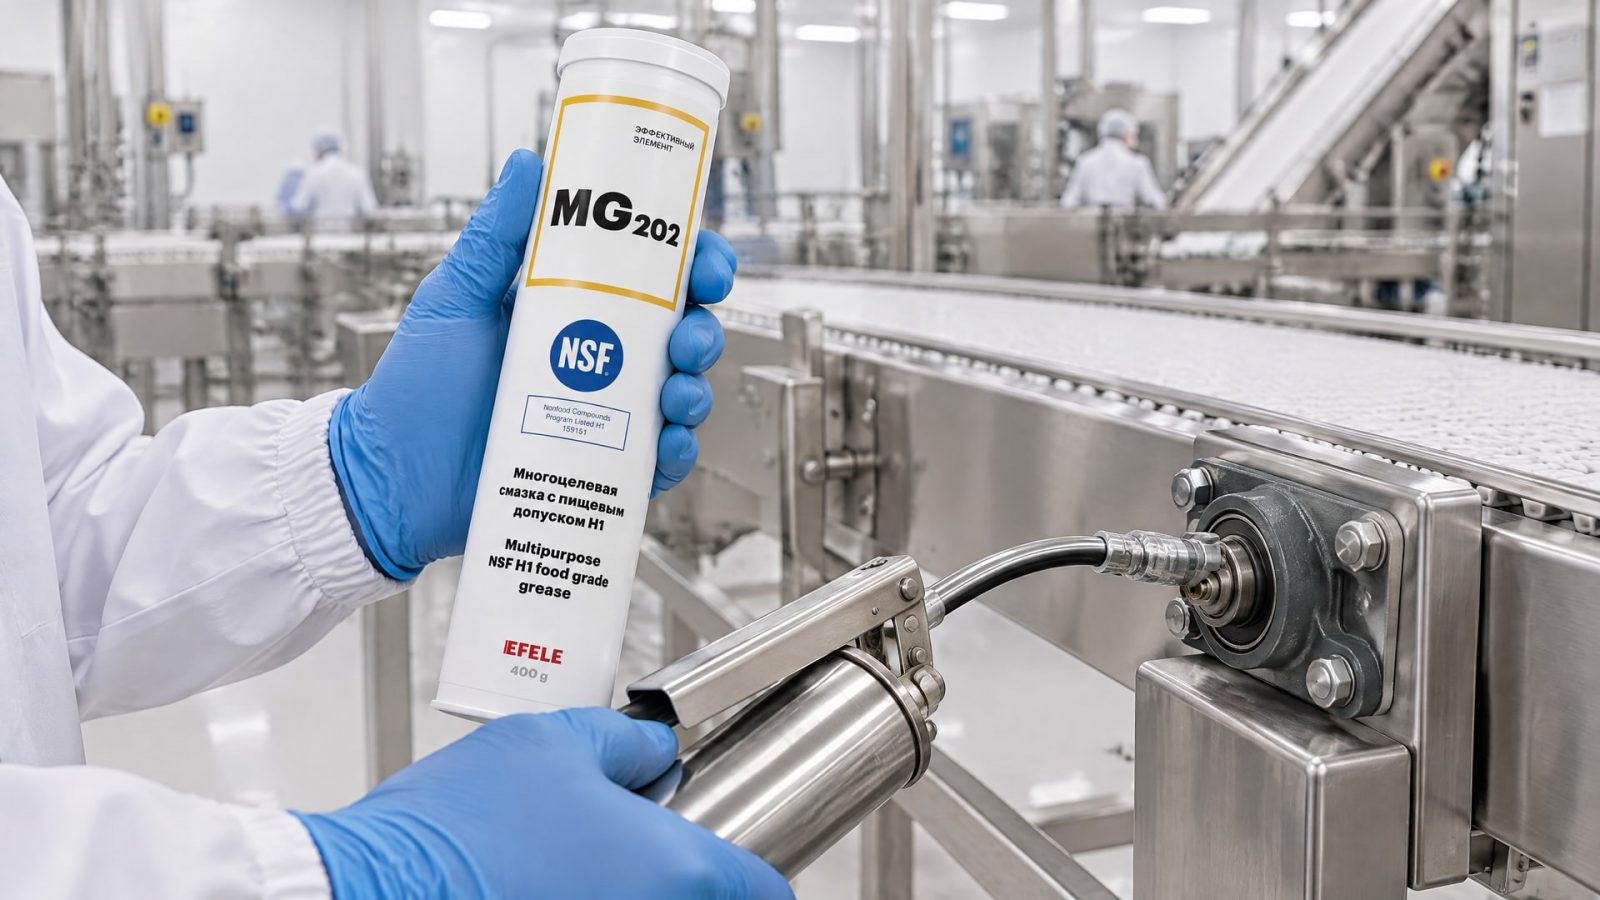
Совместимость смазки с материалами оборудования - еще один критерий, который часто упускают. Если смазка содержит добавки или вещества, способные размягчать или разбухать уплотнения, это приведет к утечкам и в итоге к загрязнению продукта. При аудите такие дефекты фиксируются как нарушение управления рисками. Для соответствия требованиям HACCP и ISO 22000, рекомендуется использовать многоцелевую пластичную смазку EFELE MG-202 с допуском NSF H1, которая подходит для подшипников и направляющих в пищевом оборудовании и демонстрирует стабильность при контакте с типичными эластомерами.
Документирование и контроль смазок при аудите
Аудит HACCP и ISO 22000 - это прежде всего проверка документов.
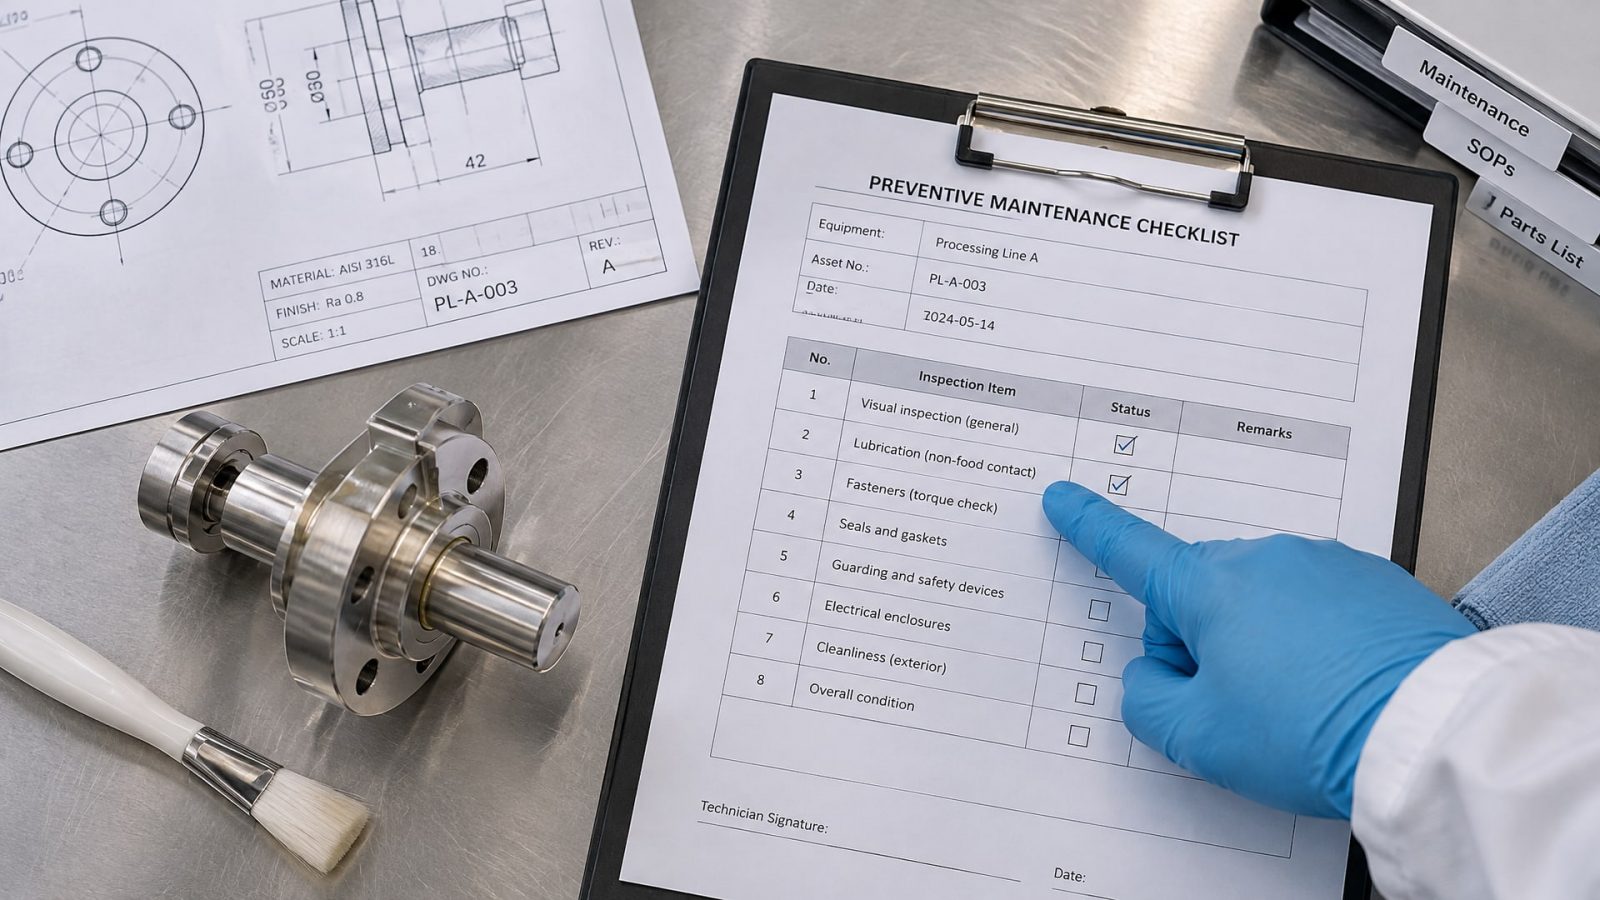
Если на предприятии нет списка одобренных смазок, спецификаций по их применению, записей о закупке, хранении и использовании - замечаний будет много. Система управления начинается с того, что закупщик фиксирует поставщика, название продукта, серийный номер партии, дату поступления, срок годности и сертификаты (копии свидетельств H1 и ISO 21469).
Раздельное хранение пищевых и непищевых смазок - обязательное требование. Пищевые H1-материалы должны храниться в отдельном, четко обозначенном шкафу с биркой и списком одобренных смазок. Никакая H1-смазка не должна стоять рядом с техническим маслом, обезжиривателем или смазкой другого класса, потому что риск перепутать велик, и тогда возможно применение неправильного материала, что приведет к критическому замечанию при аудите.
Контроль при применении включает: проверку срока годности перед каждым использованием, минимизацию количества смазки (избыток повышает риск загрязнения и является поводом для замечания), документирование количества и даты применения, визуальный контроль узлов на предмет утечек и остатков. На автоматизированных линиях фасовки эти записи часто ведут в электронном виде, с привязкой к смене и оператору. При регулярных плановых проверках (ежемесячно или ежеквартально) инженер проходит по всем узлам и фиксирует состояние смазки: есть ли неравномерное скопление, вытекание, высыхание. Все это - доказательства, которые аудитор захочет увидеть.
Типичные ошибки и пути их предотвращения
Первая ошибка - путаница между H1 и ISO 21469.
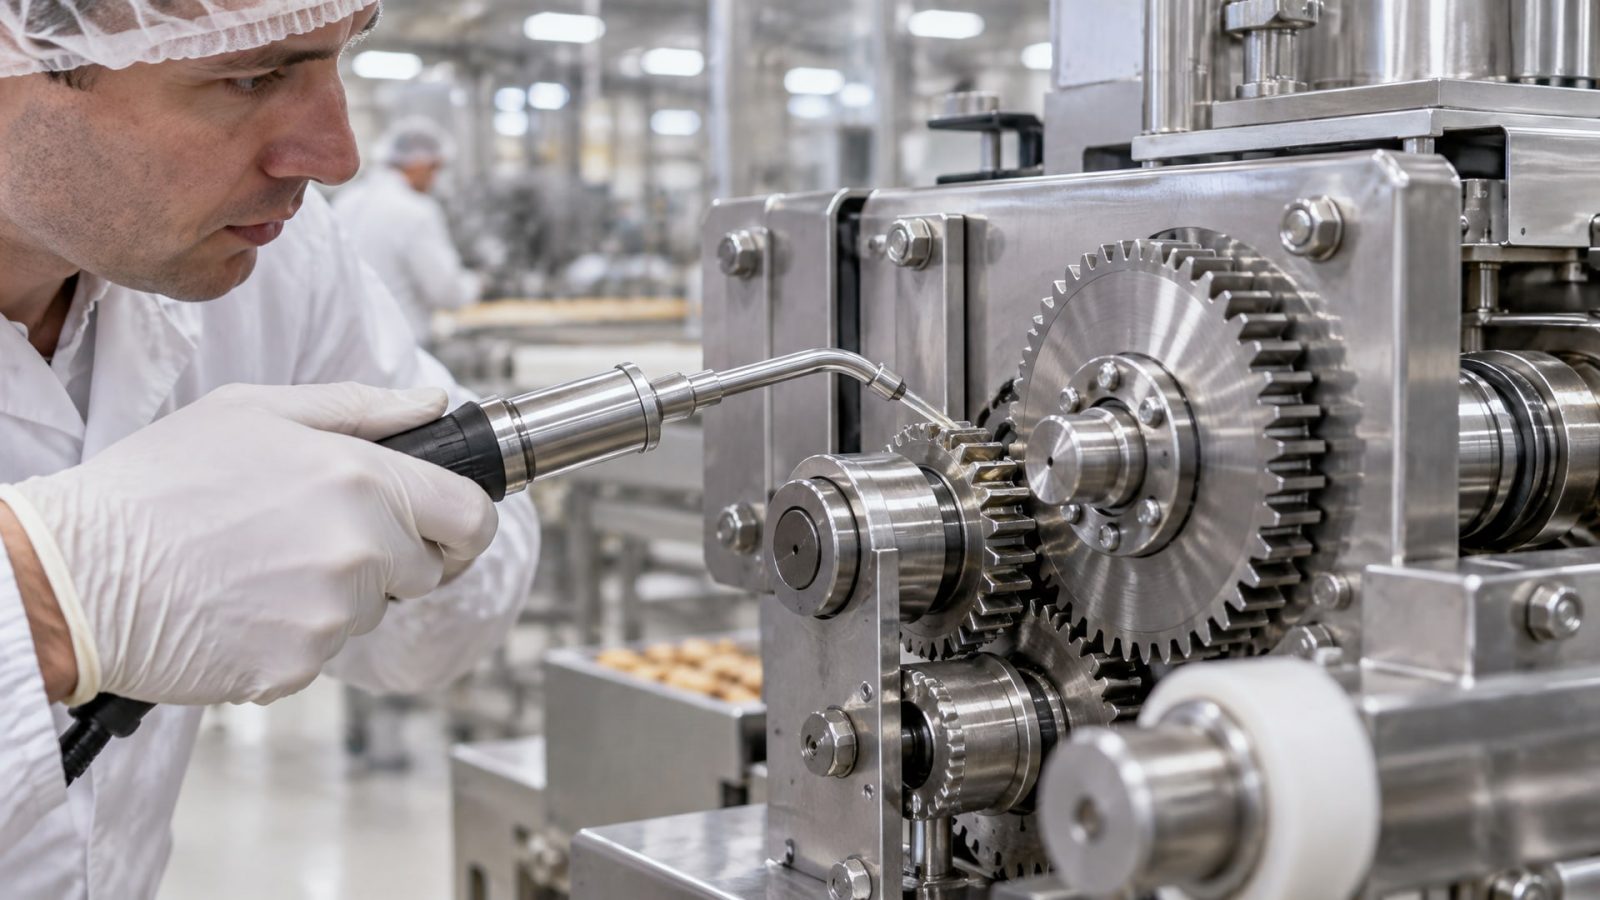
Многие считают, что если смазка сертифицирована ISO 21469, она автоматически H1. Это неправда. ISO 21469 - это стандарт на производственные и гигиенические требования, а H1 - классификация по применению. Смазка может быть сертифицирована ISO 21469, но не зарегистрирована как H1. При закупке нужно требовать оба документа - и сертификат соответствия ISO 21469, и свидетельство регистрации H1.
Вторая ошибка - применение H1-смазки везде подряд, в том числе там, где она не требуется. Это ведет к ненужным затратам и создает иллюзию безопасности. На участках, где нет риска контакта с пищей (например, на приводах отопительных систем в подвале), можно использовать обычные смазки. Но нужна документированная оценка рисков, которая это обосновывает.
Третья ошибка - игнорирование водостойкости и вымываемости. На участках мойки или в помещениях с повышенной влажностью обычная H1-смазка быстро теряет свои свойства и вымывается. Результат - узел остается без защиты, возрастает риск коррозии, трения и загрязнения. При аудите эксперт заметит отсутствие смазки на узле и спросит: почему контроль не сработал?
Четвертая ошибка - отсутствие обучения персонала. Операторы и техники должны знать, какие смазки где применяются, почему важна H1-регистрация, как правильно наносить минимальное количество, где брать смазку (только из одобренного хранилища), как фиксировать применение. Если при опросе оператора выясняется, что он "просто берет смазку из канистры и смазывает то, что скрипит", это - замечание по управлению рисками.
Пятая ошибка - отсутствие периодических проверок эффективности программы управления смазками. Раз в полугодие или раз в год инженер должен пройти по всем участкам, оценить состояние узлов, проверить соответствие фактического применения документированным процедурам и сделать выводы о необходимости корректировок. Если такие проверки не ведутся, система становится формальной, и аудит это выявит.
Требования ISO 22000 к смазкам и связь с HACCP-принципами
ISO 22000 определяет систему менеджмента безопасности пищевой продукции и интегрирует HACCP-принципы.
Стандарт требует идентификации и оценки всех рисков - от сырья до готового продукта, включая окружающие факторы, такие как смазочные материалы. На основе этой оценки разрабатываются PRP (программы предварительных условий) - меры, которые снижают риск загрязнения до приемлемого уровня.
Для смазок это означает, что предприятие должно определить: какие смазки используются, на каких участках, в каком количестве, какой риск они представляют, как этот риск управляется (H1-статус, минимальное количество, герметичные узлы, контроль за утечками), кто отвечает за проверки, как фиксируются результаты. Все это должно быть в документации системы, доступно для проверки и регулярно пересматриваться (например, при изменении оборудования или рецептуры продукции).
ISO/TS 22002-1 дополняет ISO 22000 конкретными требованиями к PRP в пищевой промышленности. Для смазок здесь прямо указано: использование разрешенных материалов (food grade), раздельное хранение, обучение персонала, документирование, периодические проверки. Если этих требований нет в системе, аудитор выпишет замечание по соответствию ISO/TS 22002-1, даже если все узлы работают хорошо, потому что система управления не полная.
HACCP-принципы включают анализ опасностей (что может пойти не так?), идентификацию критических контрольных точек (где можно остановить опасность?), установку критических пределов (какой результат контроля считается приемлемым?), определение мер контроля и процедур верификации. Для смазок на участках прямого или косвенного контакта это выглядит так: опасность - загрязнение продукта смазкой, ККТ - применение смазки на узле, критический предел - использование только H1-смазки, объем не более X грамм, результат контроля - визуальная проверка узла, отсутствие утечек, записи в журнале. Верификация - ежемесячная проверка журналов и инспекция узлов.
Регламент и сертификация: как H1-смазки поддерживают аккредитацию
Предприятие, сертифицированное по ISO 22000 или аттестованное по HACCP, подлежит периодическим аудитам (обычно раз в год).
Аудиторы проверяют соответствие системы требованиям стандарта. Если аудит не пройден, могут быть выданы замечания (minor non-conformities) или серьезные нарушения (major non-conformities). Серьезное нарушение может быть следствием полного отсутствия управления смазками или использования недопустимых материалов.
Выбор смазки контроль качества начинается задолго до аудита. При планировании закупок закупщик должен убедиться, что поставщик смазок имеет сертификаты ISO 21469, может предоставить свидетельства о регистрации H1 для каждого продукта, ведет собственный контроль качества и имеет собственную систему HACCP для производства смазок. Это не только гарантирует надежность поставки, но и создает документальный след, который значительно облегчит прохождение аудита.
При входном контроле партии смазки проверяют: соответствие названия и номера партии документам, целостность упаковки, дату изготовления и срок годности, наличие паспортов безопасности (SDS). Если паспорт отсутствует или не полон, партия не принимается. Физические и химические параметры (вязкость, drop point, водостойкость) можно проверить либо сразу при входе (если предприятие имеет собственную лабораторию), либо потребовать у поставщика сертификат анализа. Все результаты фиксируются.
При эксплуатации важна система, которая не позволит случайно использовать неправильную смазку. На канистре должна быть четкая надпись "ПИЩЕВАЯ H1", список одобренных узлов и ограничение по температуре. При отборе смазки из контейнера оператор проверяет срок годности. Остатки смазки в открытой упаковке хранят в плотно закрытой емкости, так как она может впитать влагу и загрязнения. После истечения срока годности смазка утилизируется документированно.
Часто задаваемые вопросы
Чем H1 отличается от ISO 21469?
H1 - это классификация для допуска к использованию в пищевом производстве при возможности случайного контакта с продуктом. ISO 21469 - это международный стандарт, определяющий требования к составу, производству и гигиене при изготовлении смазок, которые могут контактировать с пищей. Смазка может соответствовать ISO 21469, но не быть зарегистрирована как H1, и наоборот. При выборе смазки для пищевого предприятия нужны оба документа: сертификат ISO 21469 и свидетельство регистрации H1.
Можно ли использовать одну H1-смазку везде на производстве?
Нет. Каждый узел имеет свои условия: температура, нагрузка, влажность, контакт с водой. H1-смазка для подшипников конвейера может не подойти для направляющих во влажной камере. При выборе смазки нужно оценить рабочие параметры узла (температурный диапазон, NLGI, вязкость, водостойкость) и убедиться, что выбранный состав отвечает этим условиям. На влажных участках важна высокая водостойкость; на высокотемпературных - высокий drop point.
Что означает 10 ppm для H1-смазки?
10 ppm (10 мг на килограмм продукта) - это ориентировочный допустимый уровень случайного попадания H1-смазки в пищу. Этот показатель помогает обосновать выбор смазки при оценке рисков в HACCP. Если расчеты показывают, что при утечке смазки ее попадание может превысить 10 ppm, нужно усилить меры контроля: улучшить герметичность узла, снизить количество смазки, увеличить частоту проверок.
Почему аудит может не пройти, если все узлы смазаны H1?
Аудит проверяет не только наличие H1-смазок, но и управление рисками: документирована ли карта рисков, есть ли список одобренных материалов, раздельное хранение, обучение персонала, записи о применении, периодические проверки. Если смазки лежат в одном шкафу вместе с техническими маслами, нет списка ККТ, персонал не знает, почему нужна H1, замечаний будет достаточно, чтобы выдать несоответствие.
Как проверить совместимость H1-смазки с оборудованием?
Нужно получить у поставщика смазки техническое описание (TDS), в котором указаны совместимые эластомеры и покрытия. Сравнить эти данные с материалами, используемыми в узле (чаще всего это информация из документации оборудования). Если совместимость не указана, запросить у поставщика письменное подтверждение. Для критичных узлов полезно провести малый тест: нанести смазку на образец материала на несколько дней и проверить наличие деформации или размягчения.
Заключение
Пищевые смазки H1 влияют на прохождение аудитов HACCP и ISO 22000 не просто потому, что это материалы со статусом food grade. Они становятся ключевым элементом системы управления рисками загрязнения, если предприятие правильно их выбирает, применяет и документирует. Доказуемый H1-статус, соответствие ISO 21469, выбор по условиям узла, раздельное хранение, минимальное количество при нанесении, записи о применении и обучение персонала - все это создает системный подход, который аудиторы рассматривают как управление рисками по стандарту.
Следующий шаг - провести ревизию текущей системы управления смазками на вашем предприятии. Составьте список всех используемых смазок, проверьте наличие сертификатов и свидетельств H1, оцените каждый узел по зонам риска, разработайте или пересмотрите процедуры применения, обучите персонал и введите журнал контроля. Если этого еще нет, это - первый шаг перед аудитом, который предотвратит замечания и укрепит доверие к системе безопасности вашего производства.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Герметизация труб агрессивные среды: как выбрать герметик, интерпретировать данные испытаний и учитывать сертификацию материала.
Восстановление пластика салона автомобиля: методы, средства и типичные ошибки, которые допускают новички и профессионалы.
Изучите критерии выбора аналогов пищевых смазок, чтобы не переплатить и обеспечить надежность оборудования.