
Как правильно наносить анаэробный фиксатор и герметик: избегаем типичных ошибок
Анаэробные фиксаторы и герметики - мощный инструмент для крепежа и герметизации резьбовых соединений, но только если их наносят правильно. Мастера и инженеры часто совершают одни и те же ошибки: наносят материал на грязную поверхность, игнорируют толщину нанесения, не учитывают тип металла. Результат предсказуем - соединение не держит, герметик не отверждается вовремя или разборка превращается в кошмар. В этой статье разберем, какие ошибки встречаются чаще всего, как их избежать и на что реально влияет каждый параметр нанесения.
Статья пригодится закупщикам, техническим специалистам и инженерам, которые подбирают материал или отлаживают процесс применения анаэробных составов на производстве. Вы узнаете, почему «не работает фиксатор резьбы», как подготовить поверхность и какая схема нанесения гарантирует результат.
Принцип работы анаэробных составов и почему он важен для правильного нанесения
Анаэробные фиксаторы и герметики полимеризуются не на воздухе, а в отсутствие кислорода между плотно прилегающими металлическими поверхностями.
Это фундаментальное отличие от других клеев и герметиков. Если нанести состав толстым слоем на открытую поверхность, он затвердеет очень медленно или не затвердеет вообще. Это единственный правильный способ их работы - и одна из главных ошибок новичков, которые ожидают, что материал «затвердеет везде, где его нанесли».
Для резьбовых соединений материал должен смочить всю контактную длину резьбы, попав в зазоры между витками болта и гайки (или стенкой отверстия). Если состав не заполнит эти микромиры, фиксация будет неполной, и соединение рано или поздно развалится под нагрузкой. Вот почему схема нанесения - не рекомендация, а стандартная практика, поддержанная испытаниями по ISO 10123:2013 (сдвиговая прочность) и ISO 10964:1993 (моментная прочность анаэробных клеев на резьбе).
Типичная ошибка №1: неправильная подготовка поверхности
Это лидер среди причин отказа материала.
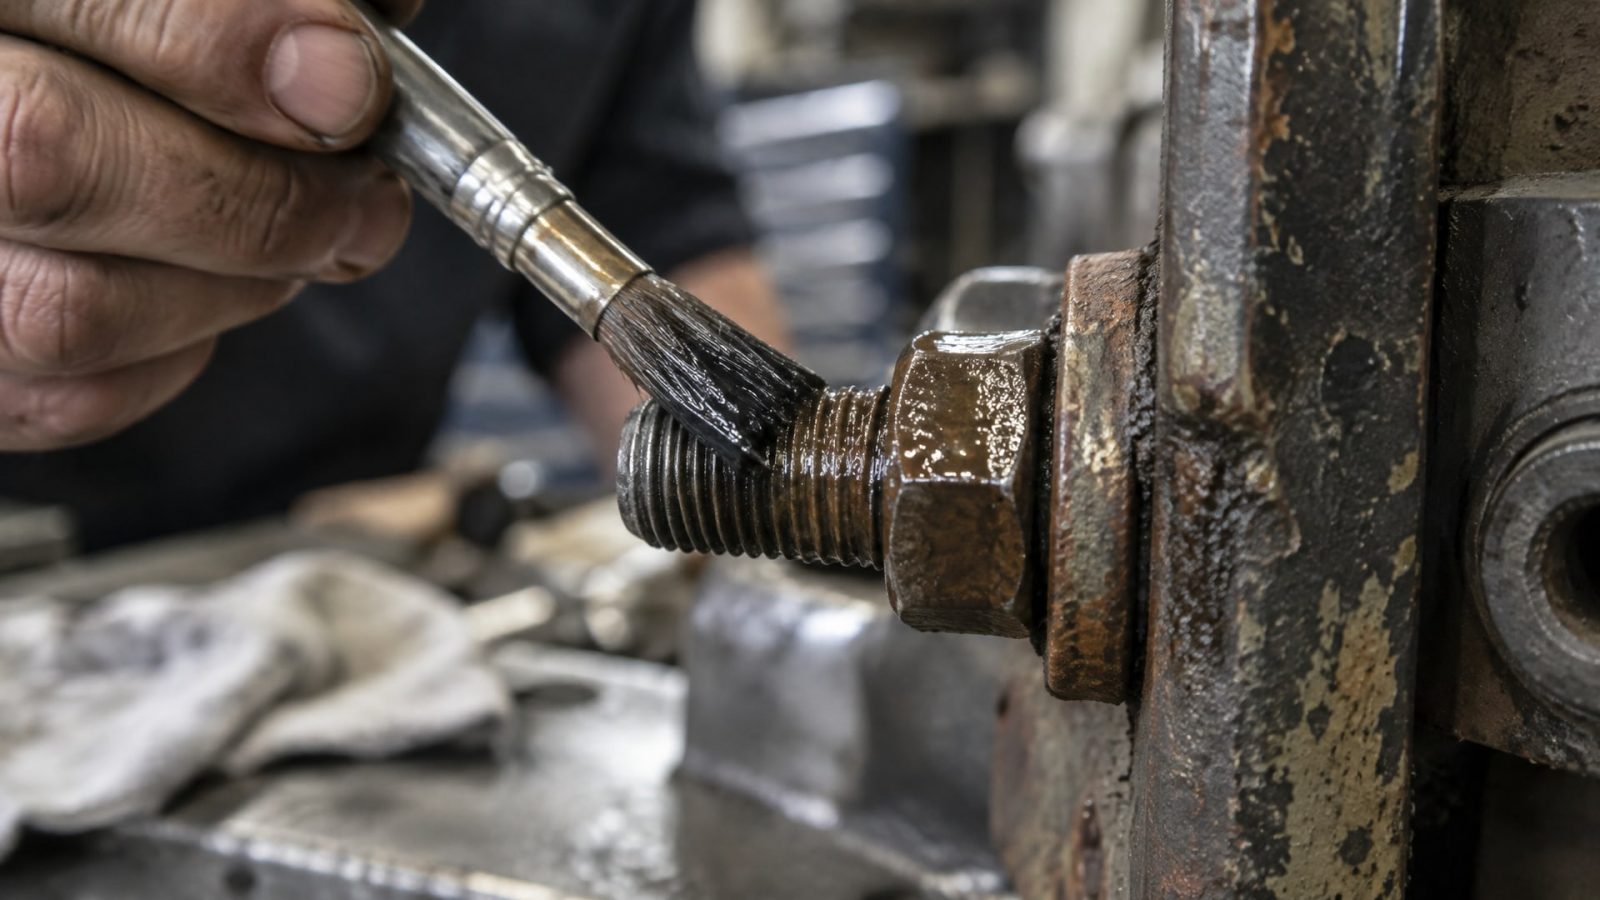
Жир, окись, ржавчина, влага - все это блокирует полимеризацию анаэробного состава. Инструкции производителей прямо указывают: поверхности должны быть чистыми и сухими. Но на практике закупщики и мастера часто пропускают этап очистки, надеясь, что анаэробный состав «все скрепит, как есть».
Правильный алгоритм: детали обезжиривают чистящим средством, высушивают воздухом или салфеткой. Если на крепеже виден жирный налет или пленка коррозии - это первое, что нужно убрать. Сухость критична, особенно при низких температурах окружающей среды. Влажная поверхность замедляет отверждение, а в отдельных случаях вообще его предотвращает.
Совет инженера: на линиях, где используют анаэробные фиксаторы, имеет смысл держать салфетки из микрофибры и влагопоглощающие материалы под рукой. Пара минут на очистку экономит часы переделки и гарантирует воспроизводимый результат.
Типичная ошибка №2: неправильная схема нанесения в зависимости от типа отверстия
Для сквозных отверстий (когда болт проходит насквозь и затягивается гайкой) состав наносят на болт в той зоне, где будет находиться гайка при окончательной затяжке.
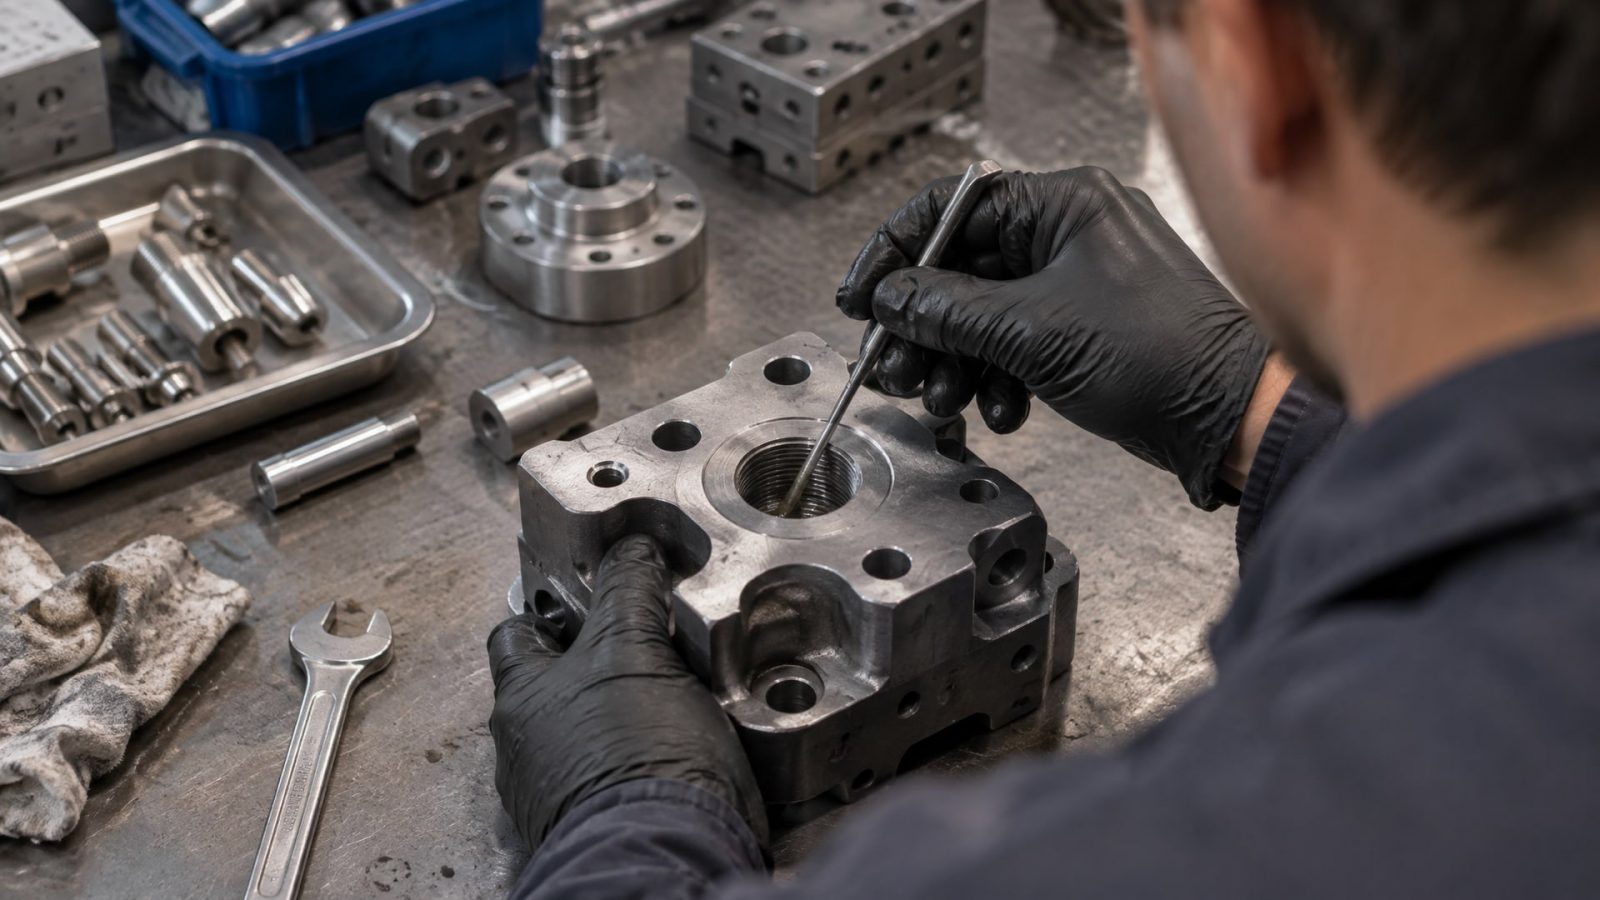
Для глухих отверстий (когда резьба нарезана в самой детали) материал наносят внутри по внутренней резьбе, стараясь доставить его до дна отверстия.
Многие специалисты наносят состав «везде и побольше», думая, что так надежнее. На самом деле это приводит к двум проблемам: во-первых, излишки материала могут затвердеть на открытых участках и помешать сборке; во-вторых, правильное заполнение требует 75–100% контакта состава с металлом в зоне резьбы, а не везде, где его нанесли.
Стандартная рекомендация: наносить состав тонким валиком на начальные 1–2 витка резьбы, стараясь заполнить контактные микромиры. Для герметизирующих применений рекомендуют равномерный 360° валик на начальные витки наружной резьбы, при этом первый виток оставляют свободным. Это позволяет составу равномерно распределиться под давлением при затяжке и гарантирует плотное прилегание по всему периметру резьбы.
Типичная ошибка №3: забывают про активаторы и праймеры на неактивных металлах
Анаэробные составы отверждаются быстро на активных металлах, таких как сталь и медь.
Но на пассивных материалах - нержавеющей стали, алюминии, титане, некоторых покрытиях - отверждение может замедлиться или не произойти вообще. В таких случаях производители явно рекомендуют использовать праймер или активатор. Это предварительная обработка поверхности, которая активирует полимеризацию и гарантирует результат.
Низкие температуры окружающей среды тоже замедляют отверждение. При температуре ниже 5°C инструкции советуют применять активатор независимо от типа металла. Спешка с монтажом при холодной погоде или в неотапливаемом цехе без праймера - частая причина того, что соединение «не держит» в первый день или неделю работы.
Схема простая: праймер наносят тонким слоем на очищенную поверхность, дают ему высохнуть (обычно несколько секунд), затем наносят сам анаэробный состав. Это добавляет 20–30 секунд к процессу, но гарантирует отверждение в сложных условиях.
Типичная ошибка №4: неправильные ожидания по времени отверждения
Анаэробные составы схватываются за несколько минут (примерно 10 минут при комнатной температуре), но полное отверждение занимает 24 часа.
Многие специалисты делают следующую ошибку: наносят материал, ждут, пока кажется, что «уже твердое», и тут же начинают эксплуатировать соединение или доворачивать крепеж. Результат - фиксация не сформировалась полностью, и соединение не держит нагрузку.
Правило: после нанесения состава нужно дать соединению полностью отвердеть. Схватывание (когда материал уже не течет) - это не полное отверждение. Полная полимеризация требует 24 часов при комнатной температуре. Если нужно ускорить процесс, допускается применение ускорителя или локальный нагрев до 120°C, при котором полное отверждение может произойти за 30 минут.
Совет инженера: если на производстве работают с анаэробными составами, рекомендуется использовать анаэробный герметик, предназначенный для конкретных условий. Например, EFELE 126 - термостойкий анаэробный клей, применяемый для фиксации вал-втулочных соединений при температурах до +180°C, позволяет инженерам выбрать состав с точным соответствием рабочему диапазону, что исключает необоснованное ускорение отверждения.
Типичная ошибка №5: избыток материала вместо точной дозировки
Распространенное заблуждение: «чем больше состава, тем надежнее».
На самом деле лишний материал не улучшает фиксацию, если он не попадает в контактную зону резьбы. Избыток состава затвердеет на поверхности, затруднит сборку и может вызвать проблемы при демонтаже.
Правильная дозировка зависит от диаметра резьбы и геометрии соединения. Для стандартных крепежей достаточно заполнить 75–100% контактной длины первых 1–2 витков резьбы. Если речь идет о больших резьбах с крупными зазорами, дозу увеличивают, но всегда в пределах контактной зоны, а не на всю деталь.
Ориентир: нанесенный материал должен занимать объем, примерно равный зазору между витками резьбы, умноженному на контактную длину. Визуально - это тонкий валик, а не капля и не лужа.
Когда анаэробный герметик не работает: анализ проблем
Если анаэробный герметик не отвердевает, не держит или отвердевает слишком медленно, причина кроется в одном из следующих факторов:
Грязная или влажная поверхность. Остатки масла, ржавчина, конденсат блокируют полимеризацию. Решение: тщательная очистка и сушка перед нанесением.
Неактивный металл без праймера. Нержавеющая сталь, алюминий требуют активатора. Решение: применить праймер согласно инструкции.
Низкая температура окружающей среды. При температуре ниже 5°C отверждение замедляется. Решение: использовать активатор или создать локальное тепло.
Неправильное нанесение. Материал нанесен не в зону резьбового контакта, а на открытую поверхность. Решение: перепроверить схему нанесения согласно типу отверстия (сквозное или глухое).
Слишком молодой возраст материала для нагрузки. Соединение подвергнуто нагрузке до полного отверждения за 24 часа. Решение: подождать полное отверждение или применить ускоритель.
Использование ненадлежащего состава. Выбран фиксатор низкой прочности для высоконагруженного соединения или наоборот. Решение: сверить требуемую прочность со спецификацией материала (ISO 10123 и ISO 10964).
Демонтаж соединения с анаэробным фиксатором: как разобрать без повреждений
Одно из преимуществ анаэробных фиксаторов - возможность разборки при необходимости.
Но многие специалисты неправильно это делают и ломают крепеж.
Если соединение собрано правильно с адекватной дозировкой материала, его обычно разбирают обычным инструментом (ключ, отвертка), прикладывая немного больше усилия, чем к незафиксированному крепежу. Если усилие демонтажа чрезмерно высоко, это может быть результатом:
избыточного нанесения состава;
большой контактной длины резьбы;
полной полимеризации материала после длительного хранения (месяцы и годы).
В таких случаях рекомендуется локальный нагрев соединения до примерно 250°C перед демонтажом. Тепло ослабляет полимеризованный состав, и крепеж удается разобрать без повреждения. Нагрев проводят аккуратно, чтобы не повредить окружающие детали.
Часто задаваемые вопросы
Почему фиксатор резьбы не держит соединение?
Главная причина - поверхность не была чистой и сухой перед нанесением. Масло, ржавчина или влага блокируют полимеризацию. Вторая причина - неправильная схема нанесения: материал не попал в контактную зону резьбы. Третья - использован состав слишком низкой прочности для условий работы. Проверьте соответствие материала стандартам ISO 10123 и ISO 10964.
Как быстро отверждается анаэробный герметик?
Схватывание происходит примерно за 10 минут при комнатной температуре, полное отверждение - за 24 часа. Если нужно ускорить процесс, используют активатор или локальный нагрев до 120°C, при котором полимеризация может завершиться за 30 минут. Без ускорителя спешка приводит к слабой фиксации.
Можно ли наносить анаэробный состав после сборки соединения?
Для стандартных threadlocker-составов материал должен попасть в зону резьбового контакта до сборки. Существуют отдельные wicking-типы, которые наносят после сборки, но это специальные разновидности с другими свойствами. Если инструкция не указывает на возможность послесборочного нанесения, то предварительное нанесение - единственный правильный способ.
Нужен ли активатор для нержавеющей стали?
Да, нержавеющая сталь - неактивный металл, и анаэробные составы отверждаются на ней значительно медленнее, чем на обычной стали. Используйте праймер или активатор согласно инструкции. Особенно это критично при температуре ниже 5°C.
Как выбрать правильное количество материала?
Нужно заполнить 75–100% контактной длины первых 1–2 витков резьбы. Для большинства стандартных крепежей это тонкий валик, а не капля. Ориентируйтесь на зазор между витками резьбы: нанесенный материал должен этот зазор заполнять. Избыток не улучшит фиксацию, а затруднит сборку.
Заключение
Типичные ошибки при нанесении анаэробных фиксаторов и герметиков коренятся в непонимании их принципа работы и пропуске этапов подготовки. Помните: эти составы отверждаются в отсутствие воздуха между плотными поверхностями, а не на открытом воздухе. Чистота и сухость - обязательные условия, праймер требуется для неактивных металлов и низких температур, правильная схема нанесения различается для сквозных и глухих отверстий, полное отверждение требует 24 часа. Если следовать этим правилам и учитывать рекомендации производителя, анаэробный материал станет надежным инструментом для фиксации и герметизации.
Следующий шаг: проверьте техническую документацию вашего поставщика на соответствие международным стандартам ISO 10123 и ISO 10964, убедитесь, что на производстве освоена схема очистки и сушки деталей перед нанесением, и на сложных металлах используйте активаторы. Это избавит вас от переделок и гарантирует стабильное качество соединений.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, какая смазка для личинок замков защитит механизм зимой, как ее наносить и почему масло не подходит.
Узнайте, как провести обслуживание системы СОЖ, очистить ее от отложений и шлама, не останавливая производство.
Узнайте, как выполнить ремонт посадочного места подшипника на валу без пресса и нагрева, используя фиксирующие составы.