
Как зафиксировать подшипник на валу без пресса и нагрева: ремонт посадочного места
Когда подшипник ослаблен на валу или в корпусе, закупщик сервисных служб сталкивается с выбором: либо искать пресс и нагревательное оборудование, либо найти способ, который не требует этих затрат и времени. Анаэробные фиксирующие составы для цилиндрических соединений предлагают альтернативу, если износ посадки умеренный. Статья раскрывает, когда этот метод работает, как правильно применять фиксатор и когда все же требуется восстановление посадочного места через ремонт размера. Материал полезен техническим специалистам, инженерам и снабженцам, которые ищут оперативные решения для ремонта подшипниковых узлов без привлечения сложного оборудования.
Когда анаэробный фиксатор решает задачу
Анаэробные retaining compounds остаются жидкими на воздухе и полимеризуются только в бескислородной среде - то есть в зазоре между двумя металлическими поверхностями.
Такой механизм идеален для цилиндрических соединений: подшипник на валу, втулка, гильза или ротор. Состав заполняет микронеровности и пространство между деталями, создавая по окончании отверждения жесткое соединение, передающее нагрузку по всей окружности, а не в одной точке.
Ключевое назначение фиксатора - удержать подшипник в положении при умеренном ослаблении посадки, когда зазор между валом и внутренним кольцом начинает увеличиваться из-за износа, но размер еще не вышел полностью из допуска. По справочникам производителей подшипников (SKF, NSK, NTN), типовые рекомендуемые посадки для радиальных шариковых подшипников на вал составляют j5–m5, а для корпуса H6. Если фактический зазор в пределах этих полей допусков, анаэробный состав может вернуть надежность узла без разборки и пресса.
Практический пример: подшипник вращается с легким люфтом, и инженер слышит слабый стук или ощущает вибрацию. Если причина - именно ослабление посадки, а не внутренний зазор самого подшипника, анаэробный фиксатор останавливает движение детали относительно вала и предотвращает фреттинг-износ, при котором поверхность начинает разъедаться из-за микроскопических колебаний.
Измерение посадки и выбор метода ремонта
Перед тем как выбрать фиксатор или планировать капитальный ремонт посадочного места, нужно точно узнать величину люфта.
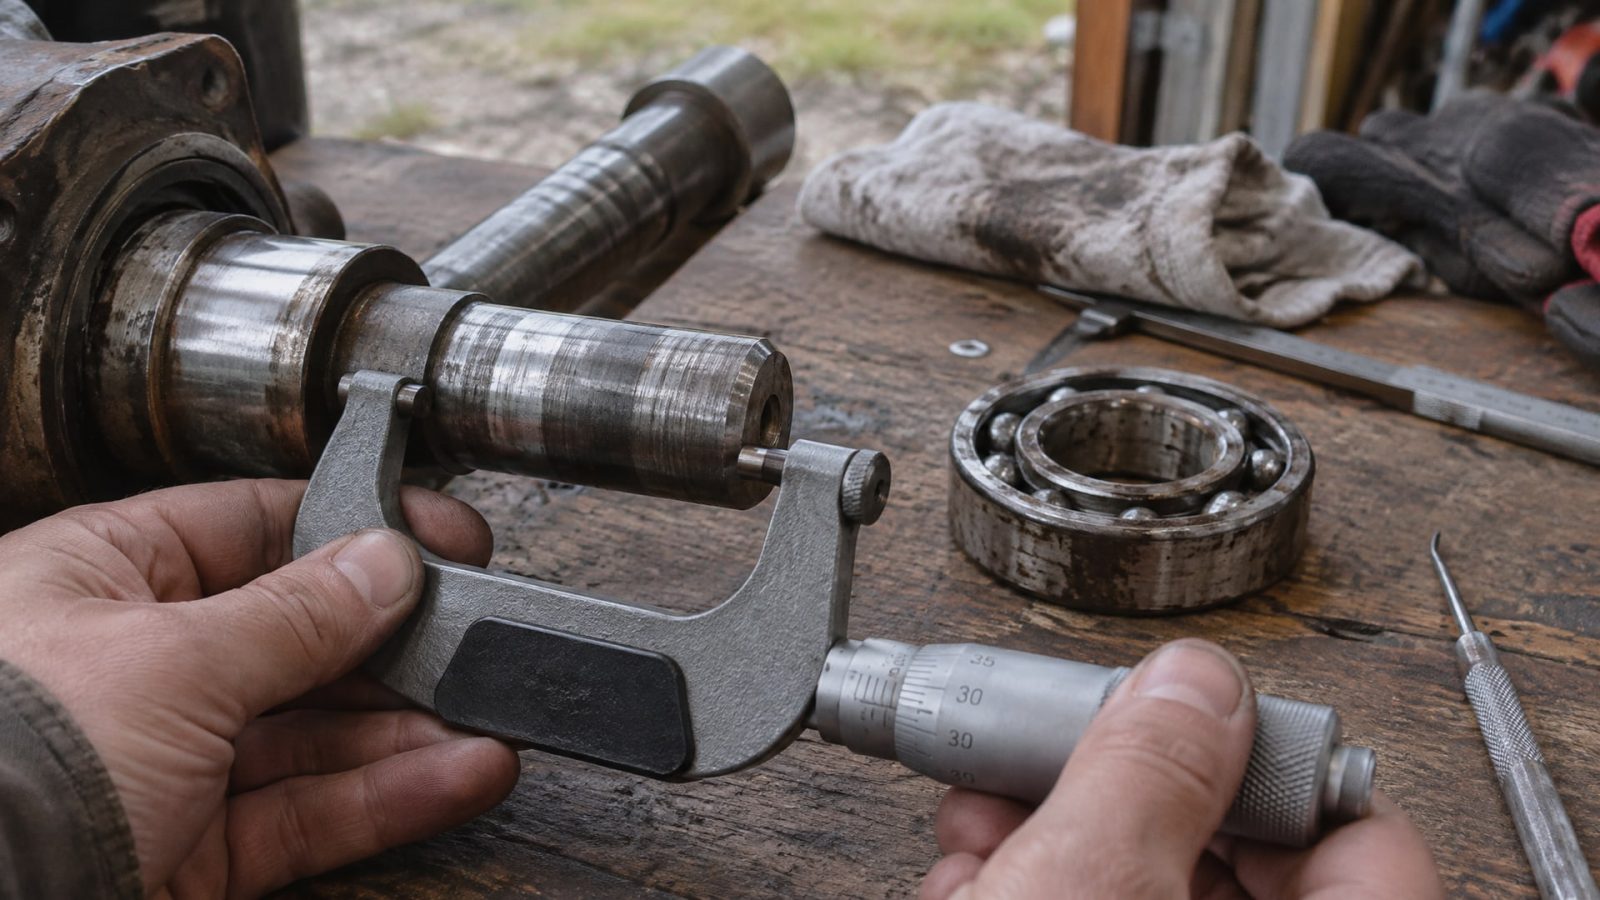
Эксперты в справочниках по посадкам и техническом обслуживании подшипников подчеркивают: никогда не полагайся на визуальный осмотр или ощупь. Диаметр вала и внутреннее кольцо подшипника измеряют микрометром или штангенциркулем, зазор вычисляют как разницу между диаметром скважины подшипника и диаметром вала.
Если люфт небольшой - в пределах 0,1–0,3 мм для подшипников малого и среднего размера - анаэробный фиксатор может быть достаточным решением. Если же зазор составляет несколько миллиметров, это признак того, что посадочное место разбито, и фиксатор не компенсирует это расстояние: состав просто вытечет из соединения при сборке.
Стандарт ISO 286-2 задает поля допусков для вала и отверстия. Производители подшипников в справочниках приводят готовые таблицы посадок с указанием, какой зазор или натяг должны быть при разных условиях работы (нагрузка, вращение, вибрация, температура). Если фактические размеры отклонились от нормы, начинаются ремонтные операции: восстановление вала втулкой, наплавка, подточка или замена корпуса. Анаэробный фиксатор - лишь финальный этап, а не замена восстановлению посадочного места.
Подготовка поверхностей и нанесение состава
От качества подготовки зависит 80 процентов успеха фиксирующего состава.
В техлистах анаэробных retaining compounds четко указано: поверхность должна быть чистой, сухой и обезжиренной. Любое загрязнение маслом, ржавчиной, пылью или оксидной пленкой замедляет или полностью блокирует полимеризацию.
Пошаговый процесс подготовки:
Деталь (вал или корпус) промывают обезжиривающим растворителем или моющим средством, удаляя масло и грязь.
Если есть ржавчина или налет, убирают его мягкой щеткой или абразивной тканью.
Поверхность сушат на воздухе или протирают чистой безворсовой тряпкой.
Ту же операцию проводят со всеми поверхностями внутреннего кольца подшипника, которые будут соприкасаться с валом.
После обезжиривания начинают сборку сразу же, не откладывая на часы, потому что обезжиренная поверхность начинает окисляться заново. Анаэробный состав наносят кольцом по всей окружности вала (или внутренней поверхности отверстия), создавая равномерную линию, а не точечно. Сборку делают с небольшим проворотом одной детали относительно другой - это помогает составу распределиться равномерно по зазору на всей длине сопряжения.
Полная монтажная прочность достигается через примерно 1–2 часа, но окончательное функциональное отверждение требует около 12–24 часов при комнатной температуре (22 °C). До этого момента узел находится на холостом ходу или под минимальной нагрузкой.
Анаэробные фиксаторы и активаторы: когда нужен ускоритель
Стандартный анаэробный retaining compound полимеризуется за счет ионов железа и других активных металлов, которые присутствуют на поверхности вала или корпуса.
На «неактивных» металлах - алюминии, нержавеющей стали или покрытых материалах - процесс может замедлиться. В таких случаях техлисты допускают применение активатора или ускорителя, который наносят на одну из поверхностей перед сборкой. Активатор химически инициирует реакцию полимеризации и сокращает время отверждения до нескольких часов вместо суток.
Важный момент: активаторы используют только при необходимости, потому что они делают состав более текучим в первый момент и могут вызвать избыточное вытекание, если посадка слишком свободная. Эксперты рекомендуют сначала попробовать без активатора, и только если отверждение идет неправильно, добавить его.
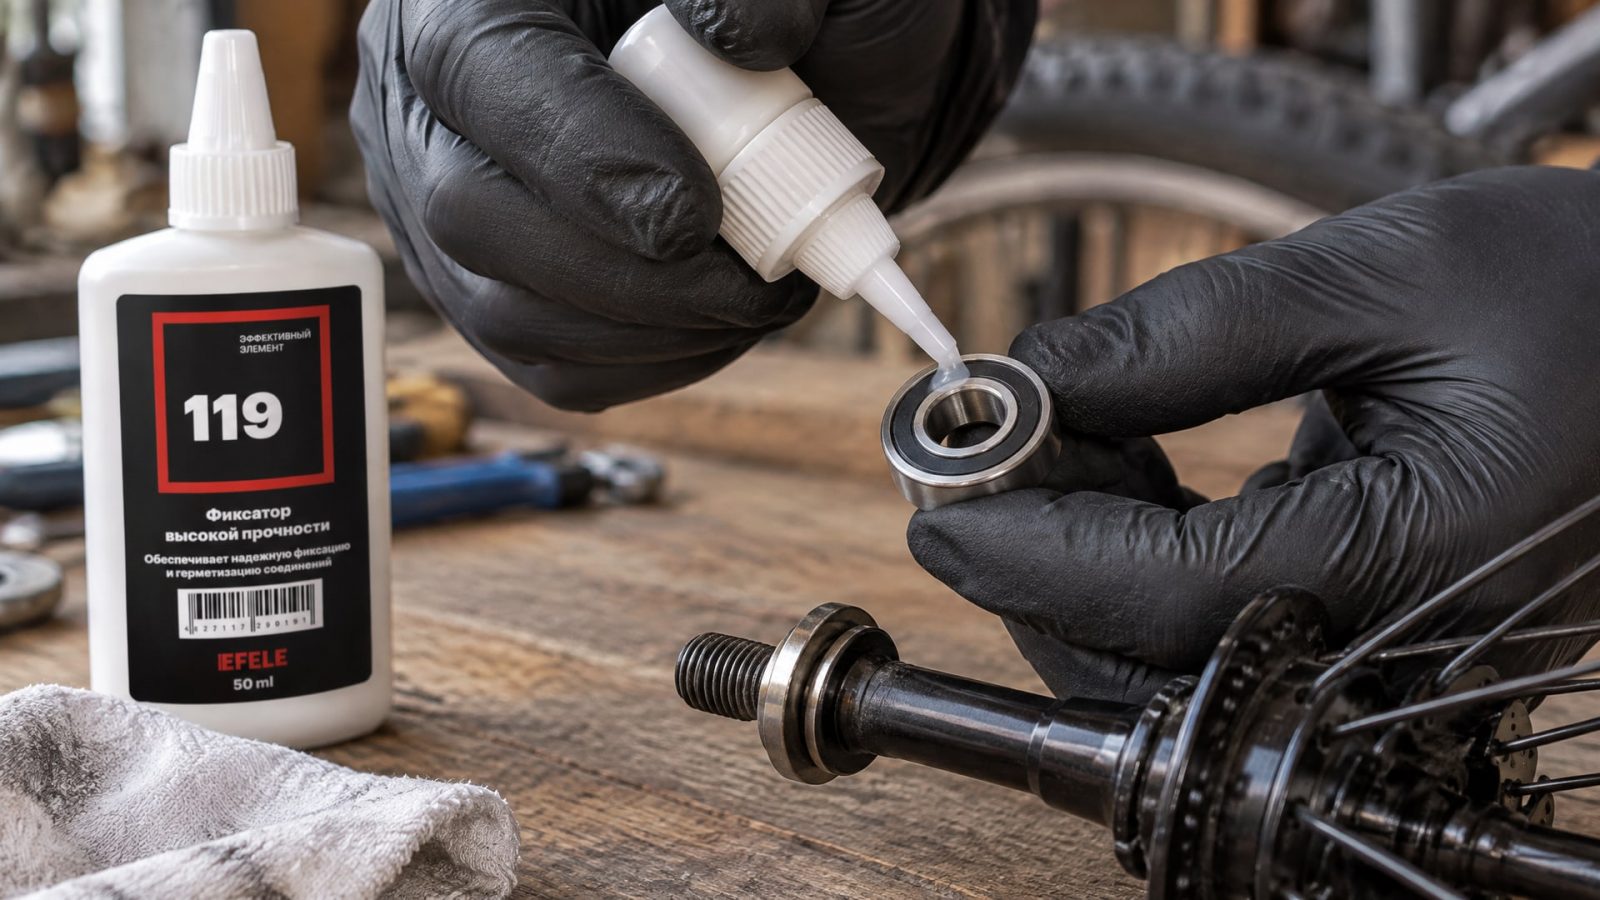
Для надежной фиксации подшипника на валу без пресса и нагрева, особенно при изношенных посадочных местах, в цехах и ремонтных службах применяют специализированные анаэробные составы - например, EFELE 119, который обеспечивает высокую прочность соединения и устойчивость к высоким температурам, возникающим при работе подшипника.
Восстановление посадочного места: когда фиксатор недостаточен
Если люфт слишком большой, анаэробный фиксатор - только половина решения.
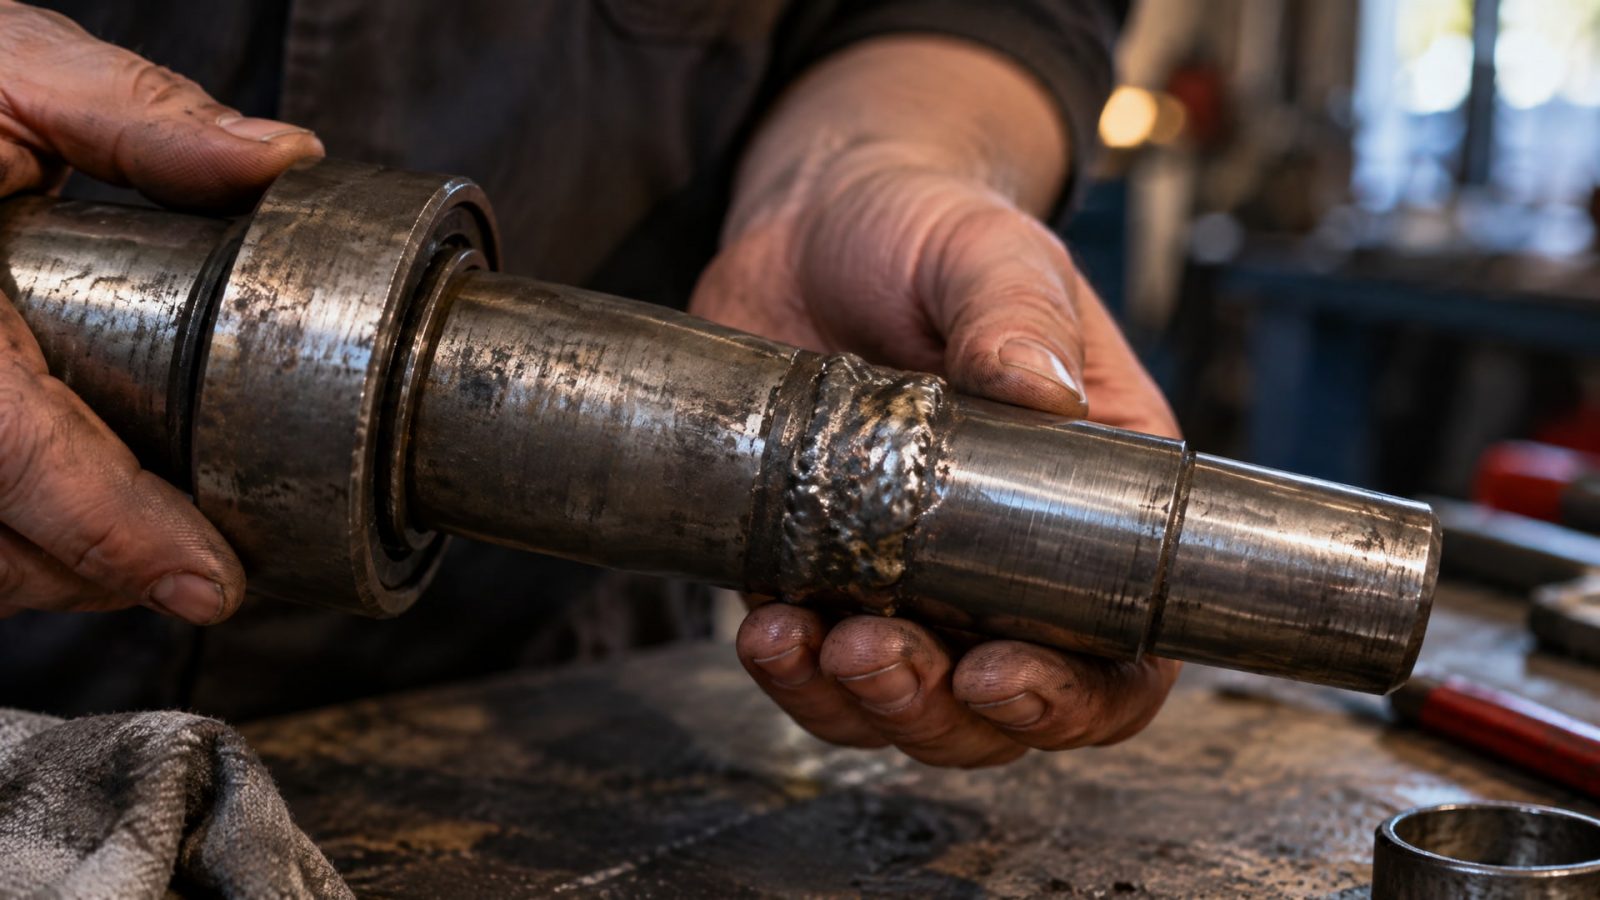
Ремонт посадочного места подшипника в таких случаях требует восстановления размера, потому что состав не может заполнить зазор в несколько миллиметров и не будет держать деталь. Технический справочник по ремонту подшипниковых узлов выделяет несколько методов:
1. Втулка восстановления (переходная втулка). На вал надевают втулку с допуском по ISO 286-2, восстанавливающую требуемый диаметр. Подшипник ставят уже на втулку. После этого анаэробный фиксатор может быть применен для окончательной фиксации.
2. Гальваническая наплавка или напыление. Если вал критичен и нельзя нарастить размер втулкой, проводят гальваническое хромирование или металлизацию поверхности вала, восстанавливая диаметр на необходимую величину.
3. Мехобработка с увеличением номинального размера. Вал растачивают или подправляют, восстанавливая допуск. Подшипник берут на размер больше, чтобы вписался в новый диаметр.
4. Замена корпуса или барабана. Если внутренний диаметр отверстия в корпусе разбит, иногда дешевле заменить весь корпус, чем восстанавливать посадку.
Ремонт стартера D4BH - типичный пример: если разбило посадочное место подшипника вала стартера, простым фиксатором здесь не обойтись, потому что люфт обычно составляет 1–2 мм. Требуется втулочка восстановления или гальванопокрытие. После восстановления размера и проверки соответствия допускам можно применить анаэробный фиксатор для страховки.
Практика применения: что нужно учесть при сборке
Когда посадка измерена, поверхности подготовлены и люфт находится в пределах, где работает фиксатор, важно избежать распространенных ошибок при сборке.
Во-первых, не наносите состав на рабочую зону подшипника - дорожки качения, сепаратор, шарики или ролики. Фиксатор применяется только на контактных поверхностях между валом и внутренним кольцом подшипника, а также между корпусом и наружным кольцом. Если состав попадет внутрь узла, он заблокирует вращение.
Во-вторых, следите за равномерностью нанесения. Кольцо из состава должно быть непрерывным по окружности, а не отдельными точками. Если нанести состав только в одном месте, подшипник будет удерживаться неравномерно и может провернуться при боковых нагрузках.
В-третьих, не трогайте узел в течение 1–2 часов после сборки - это время монтажного отверждения, когда состав начинает схватываться. Полную рабочую нагрузку допускают только спустя 12–24 часа.
В-четвертых, если подшипник находится в агрегате, работающем при повышенных температурах, убедитесь, что выбранный анаэробный состав допущен для этого диапазона. Техлисты указывают максимальную рабочую температуру; превышение приведет к размягчению или разрушению полимера.
Часто задаваемые вопросы
Можно ли наносить анаэробный фиксатор на загрязненный маслом вал?
Нет, масло блокирует полимеризацию состава. Поверхность должна быть чистой и обезжиренной, иначе прочность соединения упадет на 50–70 процентов или состав вообще не затвердеет. Обезжиривание - обязательный шаг, указанный во всех техлистах retaining compounds.
Как долго ждать перед использованием подшипника после нанесения фиксатора?
Монтажная прочность обычно достигается через 1–2 часа при 22 °C, но полное функциональное отверждение требует 12–24 часа. Раньше этого срока узел находится на холостом ходу или под минимальной нагрузкой. Ускорители могут сократить время, но полную гарантию по прочности дают после суточной выдержки.
Чем отличается анаэробный фиксатор для подшипников от резьбовых фиксаторов?
Фиксатор для цилиндрических соединений (bearing retainer) заполняет зазор по всей окружности и передает нагрузку по 360 градусам. Резьбовые фиксаторы работают в винтовых зазорах и имеют совсем другую реологию и время отверждения. Использовать их как взаимозаменяемые нельзя.
Если подшипник все еще болтается после применения фиксатора, что делать?
Скорее всего, люфт был слишком большой, и состав вытек из зазора без полимеризации. Требуется восстановление посадочного места через втулку, наплавку или мехобработку. Анаэробный фиксатор работает только в пределах допустимого зазора (примерно до 0,5 мм).
Нужен ли активатор при применении фиксатора?
Активатор используется только на неактивных металлах (алюминий, нержавейка, полированные поверхности) для ускорения полимеризации. На обычной стали или чугуне достаточно самого состава - активатор не требуется и может сделать соединение более текучим.
Заключение
Ремонт посадочного места подшипника без пресса и нагрева становится возможен благодаря анаэробным фиксирующим составам для цилиндрических соединений. Они полимеризуются в бескислородной среде между валом и подшипником, создавая по окружности жесткое соединение, способное удержать деталь и передать нагрузку. Однако этот метод работает только при умеренном износе посадки - если люфт измеряется в доли миллиметра и соответствует допускам ISO.
Ключ к успеху - точное измерение зазора, полное обезжиривание и очистка поверхностей, равномерное нанесение состава кольцом по окружности и выдержка времени отверждения (12–24 часа при комнатной температуре). При значительном разрушении посадочного места требуется сначала восстановить размер через втулку, наплавку или мехобработку, а затем применить анаэробный фиксатор как финальную страховку. Следующий шаг: убедиться, что измеренный люфт находится в пределах 0,1–0,5 мм, подготовить поверхности в соответствии с техлистом выбранного состава и провести сборку при соблюдении всех рекомендаций по времени отверждения.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать пищевую смазку для высоких температур, учитывая допуск H1, термостойкость и другие важные параметры.
Цепное масло пищевое: как выбрать и применять для снижения износа цепей конвейеров на пищевых производствах.
Узнайте, как правильно смазывать садовый инструмент для защиты от ржавчины и увеличения его долговечности.