
Пищевая смазка высокие температуры: как выбрать для работы в условиях экстремальных нагревов
Пищевые смазки с допуском H1 - это специальный класс материалов, разработанный для узлов оборудования пищевой промышленности, где возможен случайный, технически неизбежный контакт со съедобными продуктами. Однако сам допуск H1 говорит только о пищевой безопасности, а вовсе не о термостойкости. Многие закупщики ошибочно полагают, что любая H1-смазка справится с печами, цепями и конвейерами, работающими при 250-300 °C. На деле каждый узел требует тщательного подбора: нужно учитывать не только допуск, но и температурный диапазон, консистенцию (NLGI), базовое масло, испаряемость и стабильность при длительном прогреве. Статья разбирает, на какие параметры смотреть при выборе H1-смазки для высоких температур, и как избежать преждевременного износа оборудования.
Что такое допуск H1 и когда его действительно нужен
Категория H1 регулируется стандартами NSF и требованиями FDA.
Это означает, что все компоненты смазки (базовое масло, загуститель, присадки) должны быть физиологически инертны и не оставлять вредных остатков при случайном попадании на пищевой продукт. Предельно допустимая концентрация контакта составляет около 10 мг/кг - это минимальная величина, ниже которой остатки смазки считаются безопасными.
Однако H1 - это исключительно вопрос пищевой безопасности, а не производственной характеристики. Смазка может иметь допуск H1 и при этом теряющей свойства при 150 °C, или наоборот, выдерживать 260 °C, но не иметь никакого пищевого допуска. Поэтому при подборе материала для печей, цепей и конвейеров нельзя полагаться на букву «H1» как на гарантию - нужно проверять актуальные цифры из технического паспорта (TDS): максимальную рабочую температуру, диапазон эксплуатации, тип базового масла и загустителя.
Температурные диапазоны пищевого оборудования и выбор типа смазки
Пищевое оборудование работает в разных тепловых режимах, и каждому соответствует свой класс смазочного материала.
Узлы с температурой до 100-150 °C
К ним относятся подшипники приводов конвейеров, упаковочные станки, редукторы холодильных витрин. Здесь подходят универсальные пластичные смазки NLGI 2 на базе алюминиевого комплекса или литий-комплекса. Они обеспечивают хорошую адгезию к металлу, держат нагрузку и удобны для ручного нанесения. При таких температурах смазка служит 6-12 месяцев без потери консистенции.
Узлы с температурой 150-200 °C
На этом уровне уже требуются смазки с синтетическим базовым маслом или полусинтетические материалы. Консистенция остается NLGI 2, но загуститель должен быть более стабильным - полиуретановый, полиол или комплексный. При 180-200 °C обычная литиевая смазка начинает разжижаться и вытекает из узла, оставляя поверхности сухими. Интервал повторного нанесения сокращается вдвое.
Узлы с температурой 200-260 °C
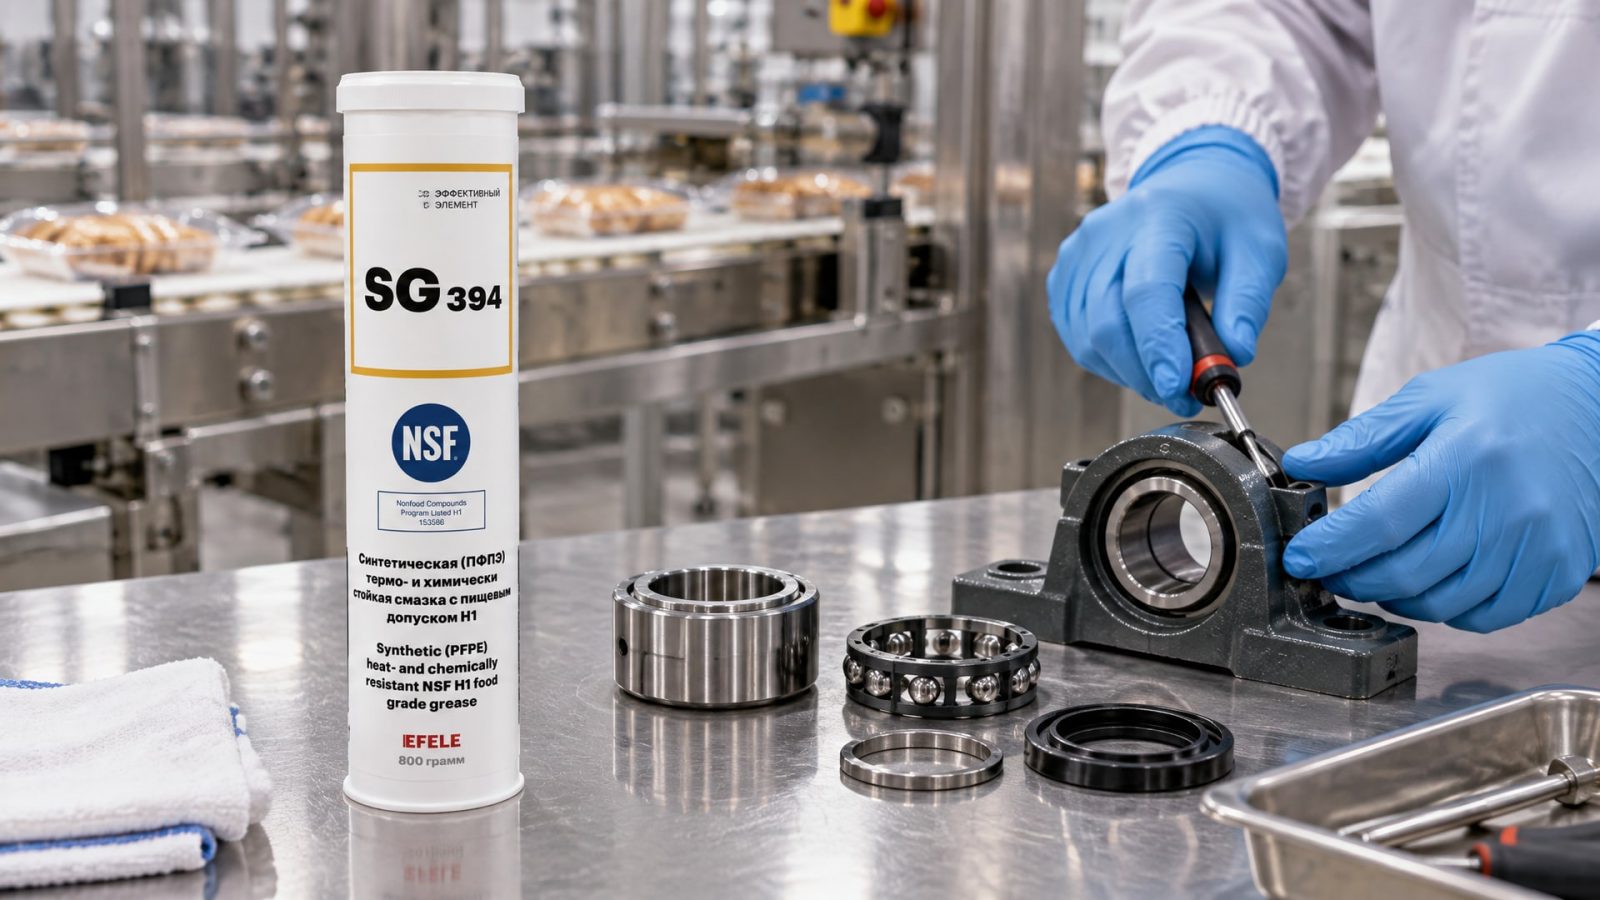
Здесь начинаются специализированные решения. Для подшипников и направляющих печей, запаечного и упаковочного оборудования, работающего при температурах до +260 °C, подойдет EFELE SG-394 (термо-химстойкая, NSF H1). Это смазка держит структуру благодаря синтетическому базовому маслу и комплексному загустителю, устойчива к окислению и не коксует даже при длительной работе.
Для смазок рекомендуется выбирать классы NLGI 1 или 2 - они обеспечивают достаточную подвижность и не теряют текучесть при экстремальном нагреве. Параллельно важно отслеживать испаряемость: чем выше температура, тем быстрее масло из состава смазки испаряется, оставляя загуститель сухим и неэффективным.
Узлы с температурой выше 260 °C
Для печных цепей, сцепок и цепных редукторов, работающих при 270-300 °C, смазка в классическом смысле уже не подходит. Вместо нее используют специализированные высокотемпературные цепные масла. Для цепных передач, работающих в условиях высоких температур (до +230 °C) и требующих пищевого допуска H1, рекомендуется использовать термостойкое цепное масло EFELE SO-881. Эти материалы содержат специальные противозадирные присадки, подавляют образование нагара и сохраняют текучесть даже в конвекционных печах. Масло подается капельным способом или через минимальные зазоры в цепи, что позволяет избежать скопления и перегрева.
Отдельно встречаются составы с режимом сухой пленки - микротонкие слои смазки или графита, которые держат нагрузку без выделения жидкого базового масла. Они требуют специального нанесения и не подходят для универсального применения, но незаменимы в печах с открытым пламенем или в зонах с запредельными температурами.
Как выбирать по NLGI-классу и консистенции
NLGI-класс определяет густоту смазки, а не ее тип или степень термостойкости.
Это часто вызывает путаницу: некоторые опасаются, что NLGI 2 будет слишком плотной и «забить» узел, другие считают, что жидкая смазка (NLGI 0 или 1) автоматически хороша для высоких температур.
На практике выбор зависит от конструкции узла:
NLGI 2 - выбирают для подшипников скольжения, открытых подшипников качения, направляющих и вращающихся узлов с относительно низкой скоростью (до 1500 об/мин). После нанесения смазка не должна разлетаться центробежной силой.
NLGI 1 - применяют для высокоскоростных подшипников (2000-4000 об/мин), для централизованных систем смазки, где требуется подвижность, и для узлов с узкими зазорами. При 200+ °C NLGI 1 более надежен, чем NLGI 2, потому что не забивается и легче прокачивается через шланги.
NLGI 0 - редко встречается в пищевой сфере, применяется в основном для сверхвысокоскоростных узлов (выше 5000 об/мин) и почти не используется при высоких температурах.
Если узел работает при 250+ °C и включен в централизованную систему, почти всегда выбирают NLGI 1. Для герметичных подшипников печи (например, в вращающемся столе пекарной печи) могут оставить NLGI 2, но с сокращенным интервалом нанесения.
Критические параметры при выборе пищевой смазки для высоких температур
Термоокислительная стабильность
Это способность смазки сохранять свойства при повторяющихся циклах нагрева и охлаждения. При 200-300 °C базовое масло в составе смазки подвергается окислению: молекулы кислорода разрывают цепи углеводородов, вязкость растет, появляется нагар и кислый запах. Синтетические масла (PAO, эстеры, полиалфаолефины) гораздо стабильнее минеральных, особенно с добавлением антиокислительных присадок. В техдокументации это часто указывается как ASTM D2272 (окисление в тонкой пленке при 200 °C) или просто как «низкая склонность к образованию осадков».
Испаряемость
Чем выше температура, тем быстрее легкие фракции базового масла испаряются, оставляя загуститель сухим и неэффективным. Для высокотемпературных смазок испаряемость не должна превышать 10-15% при 100 °C по методу ASTM D6667. Это значит, что даже при длительной работе в горячей печи смазка сохранит минимальный слой масла между трущимися поверхностями.
Температура каплепадения
Это максимальная температура, при которой смазка остается пластичной и не переходит в жидкое состояние. Для пищевых смазок при температурах работы 250-260 °C температура каплепадения должна быть минимум на 40-60 °C выше максимума рабочего диапазона, то есть не менее 300-320 °C. Если этот параметр ниже, смазка потечет, скопится в одном месте и оставит соседние зоны без защиты.
Коксуемость
При 250+ °C органические компоненты смазки начинают разлагаться, образуя твердый нагар. Этот процесс особенно критичен в открытых или полуоткрытых цепях печей, где остатки смазки висят над пламенем. Для таких условий важны материалы с низкой коксуемостью (Conradson Carbon Residue менее 0,5%), чаще всего это специализированные цепные масла, а не обычные пластичные смазки.
Типичные ошибки при подборе пищевых смазок для высоких температур
Закупщики и техники часто делают одни и те же ошибки, которые приводят к коррозии, фреттингу и преждевременному выходу оборудования из строя.
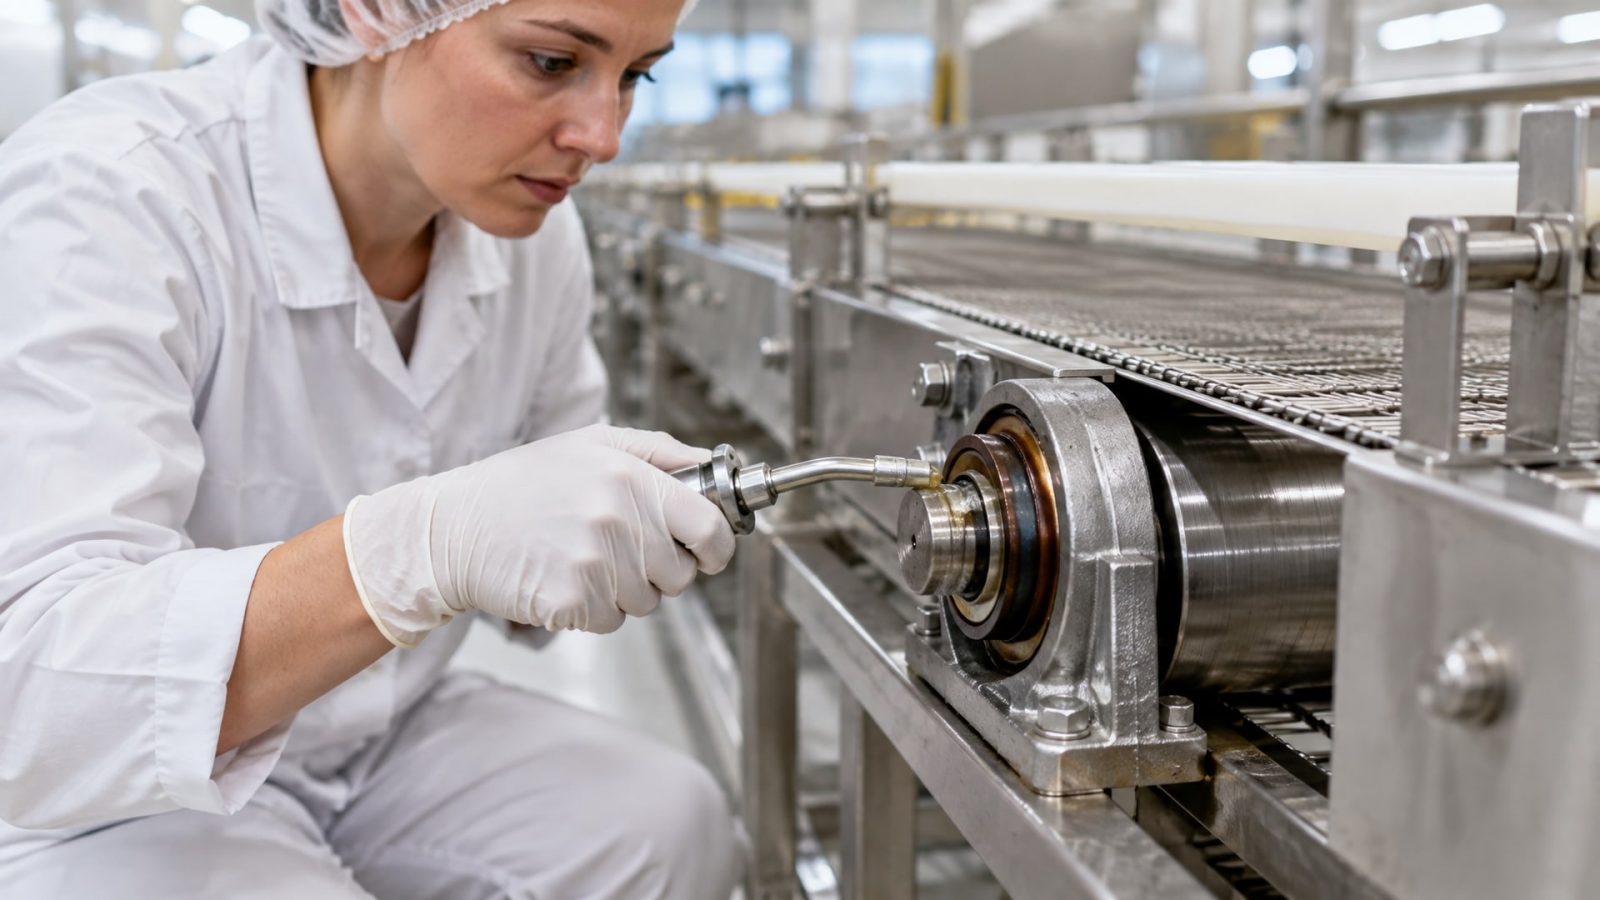
Ошибка 1: выбор по названию «термостойкая». На рынке много смазок, которые называют «высокотемпературными», но максимальная рабочая температура в реальности составляет 180-200 °C. Рекламный текст может быть правдивым (да, эта смазка работает при высоких температурах), но для печи с режимом 280 °C она не подойдет. Всегда проверяй TDS и точную цифру в таблице «Temperature Range» или «Maximum Operating Temperature».
Ошибка 2: переоценка универсальности NLGI 2. Инженеры часто заказывают одну универсальную смазку для всех узлов. Это работает при температурах до 150 °C, но при 200-260 °C NLGI 2 жидкий и вытекает. На высокоскоростных подшипниках печи такая смазка за несколько месяцев полностью вымывается, и узел работает на границе. NLGI 1 в таких условиях держится гораздо дольше.
Ошибка 3: игнорирование испаряемости и интервалов нанесения. Смазка может иметь рабочий диапазон -40…260 °C, но при 260 °C она теряет 20-30% базового масла в неделю. Если не сокращать интервал повторного нанесения с 6 месяцев на 2-3, узел рано или поздно окажется на сухую, и начнется микроскопический фреттинг - вибрационная коррозия.
Ошибка 4: подбор смазки без учета загрязнений и влаги. В пищевом производстве в узлы часто попадают остатки продукта, водяной пар и даже моющие растворы. Смазка должна быть устойчива к гидролизу (разложению при контакте с водой) и иметь хорошую стабильность при эмульгировании. Для пищевых смазок это почти всегда учтено в формуляции, но для высоких температур важно сверять дополнительно.
Ошибка 5: применение обычной пластичной смазки для цепей при 270+ °C. Цепь - это открытая система, где смазка подвержена постоянному вымыванию, выгоранию и коксованию. Здесь не помогут ни классная консистенция, ни адгезия - нужно специализированное цепное масло с формулой, подавляющей нагар. В паспорте это часто указано как «Chain Oil» или «для открытых цепей».
Контроль и переподсмазка при высоких температурах
При работе смазки в экстремальных условиях простого сокращения интервалов недостаточно.
Нужен систематический контроль и проверка визуального состояния.
Визуальный осмотр
После 2-3 месяцев работы при 250+ °C заройтесь в узел: смазка должна оставаться однородной, не должна быть почерневшей, не должна пахнуть жженным. Если появился черный нагар или резкий запах гари - смазка скорее всего окислилась и вскоре потеряет консистенцию.
Контроль вязкости
Для масел и смазок, работающих в системе смазки, имеет смысл раз в квартал проверять вязкость хотя бы качественно: нанеси на палец и оцени текучесть. Если масло стало гораздо более вязким или, наоборот, совсем жидким - пора его менять.
Сокращение интервалов
При номинальном графике смазывание один раз в 6 месяцев, при температурах 200-220 °C сокращай до 3-4 месяцев. При 250+ °C - до 2 месяцев или даже ежемесячно, в зависимости от ресурса смазки указанного в TDS. Не всегда можно полагаться на память: установи в системе управления предприятием напоминание.
Часто задаваемые вопросы
Может ли обычная минеральная смазка H1 работать при 250 °C?
Нет, не может. Обычные минеральные смазки с литиевым загустителем работают максимум до 150-180 °C. При 250 °C они теряют консистенцию за несколько недель и вытекают из узла. Для такого режима нужны смазки на синтетической основе (PAO, эстеры) с комплексным загустителем и специальными присадками.
Чем отличается цепное масло от обычной пластичной смазки для высоких температур?
Цепное масло - это жидкость (масло) без загустителя, тонкая пленка которого дозируется капельным способом прямо на цепь. Пластичная смазка - это смесь масла и загустителя, которая держит форму и наносится один раз на длительный срок. Для печных цепей при 270+ °C цепное масло эффективнее, потому что быстро обновляется и не накапливает нагар.
Нужна ли мне смазка NLGI 1 или можно оставить NLGI 2?
Это зависит от узла. Если это высокоскоростной подшипник (выше 3000 об/мин) при 200+ °C, то NLGI 1 будет держаться намного дольше. Если это редуктор или медленный подшипник, NLGI 2 приемлем, но с укороченным интервалом. Всегда проверяй техспецификацию узла.
На что смотреть в техпаспорте, чтобы не ошибиться с температурой?
Главное - таблица «Typical Properties» или «Technical Data». Ищи: 1) максимальную рабочую температуру (Maximum Operating Temperature); 2) диапазон (-40…+260 °C); 3) испаряемость (ASTM D6667, не более 15%); 4) температуру каплепадения (минимум на 40-60 °C выше максимума диапазона); 5) NLGI-класс; 6) тип загустителя (complex, aluminium complex, polyurea и т.д.).
Как часто нужно менять смазку при 260 °C?
Не каждые 6 месяцев, как при 100 °C. При 260 °C рекомендуется осмотр каждый месяц и замена при появлении признаков окисления (почернение, запах гари). Обычно такая смазка служит 2-4 месяца в интенсивном режиме. Точный срок указан в TDS производителя.
Заключение
Пищевая смазка с допуском H1 для высоких температур - это не просто выбор по названию, а тщательный подбор по конкретным параметрам узла. H1 гарантирует только пищевую безопасность, а не термостойкость. При температурах 200-260 °C нужны смазки на синтетической основе с комплексным загустителем, низкой испаряемостью и доказанной термоокислительной стабильностью. Для печных цепей при 270+ °C уже требуются специализированные цепные масла, а не пластичные смазки. Консистенция (NLGI) подбирается под конструкцию узла и скорость вращения, а не по принципу универсальности.
Начинай подбор с точных цифр из технического паспорта: максимальная рабочая температура, диапазон, испаряемость, тип загустителя и базового масла. Затем сверь с требованиями конкретного узла - его нагрузками, скоростью и условиями. После внедрения сокращай интервалы повторного нанесения, контролируй визуально состояние смазки и меняй ее при первых признаках окисления. Это залог надежной работы пищевого оборудования в экстремальных тепловых условиях.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Цепное масло пищевое: как выбрать и применять для снижения износа цепей конвейеров на пищевых производствах.
Узнайте, как правильно смазывать садовый инструмент для защиты от ржавчины и увеличения его долговечности.
Узнайте, как выбрать и применить высокотемпературный герметик для обеспечения надежной герметичности резьбовых соединений при высоких температурах.