
Как правильно наносить анаэробный фиксатор и герметик: типичные ошибки
Анаэробные фиксаторы и герметики - одни из самых надежных способов герметизации и фиксации резьбовых соединений в промышленности, но их эффективность полностью зависит от соблюдения технологии нанесения и подготовки поверхностей. Даже малейшие отклонения от правил часто становятся причиной того, что фиксатор не работает или отвердевание идет медленнее ожидаемого. В этой статье разберем ключевые ошибки, которые допускают технические специалисты и закупщики, и покажем, как их избежать. Материал адресован инженерам, механикам и снабженцам, которые работают с резьбовыми соединениями, трубной арматурой и вал-втулочными узлами.
Правильное нанесение анаэробного состава - это не просто технический прием, а инвестиция в надежность и долговечность узла на весь период его эксплуатации. Статья даст вам четкие практические ориентиры, чтобы избежать переделок, простоев и повторных затрат.
Принцип работы анаэробных составов и почему он часто нарушается
Анаэробные фиксаторы полимеризуются только в отсутствие кислорода, именно между металлическими поверхностями.
Это ключевое отличие от обычных клеев, которые сохнут на воздухе. Когда вы наносите состав на чистую контактную поверхность резьбы или фланца, молекулы адгезива оказываются в критической зоне, отрезанной от воздуха, и начинают полимеризоваться.
Однако эта простая схема часто нарушается из-за двух практических проблем. Первая - неправильная подготовка поверхности. Если резьба еще покрыта маслом, антизадирной пастой, ржавчиной или остатками старого герметика, молекулы свежего состава не смогут вступить в контакт с металлом; вместо этого они будут взаимодействовать с загрязняющей пленкой, что замедлит или полностью остановит отверждение.
Вторая проблема - нанесение состава заранее, с расчетом на то, что он дождется момента сборки. На открытом воздухе поверхность анаэробного состава начинает образовывать тонкую кисленую пленку, которая препятствует полимеризации; это особенно заметно при повышенной влажности. Результат: состав теряет активность еще до того, как попадает в правильную среду.
Кроме того, глубина зазора между витками резьбы сильно влияет на скорость реакции. Если витки прилегают плотно, анаэробный состав запечатывается почти мгновенно; если зазор больше, реакция замедляется. На пассивных металлах (нержавеющей стали, оцинкованных поверхностях) этот эффект усугубляется, и без активатора отверждение может идти десятки часов.
Подготовка поверхности: ключевой этап, который часто пропускают
Очистка и обезжиривание резьбы перед нанесением анаэробного фиксатора - не факультативный шаг, а абсолютное требование.
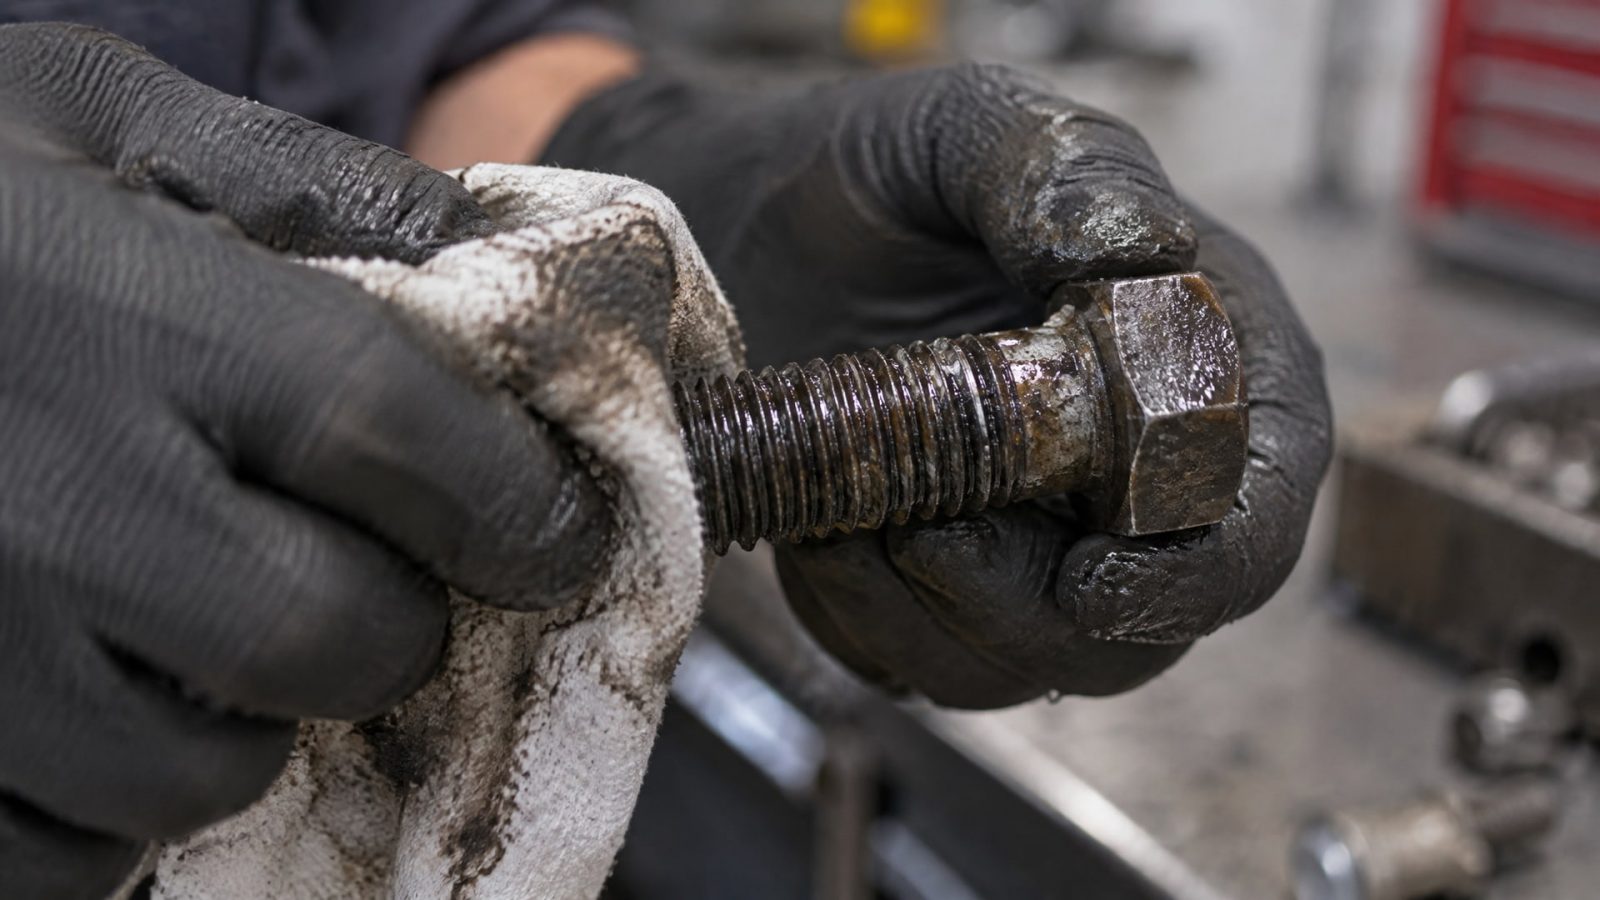
На практике именно эту стадию пропускают чаще всего, ссылаясь на спешку или предположение, что «немного грязи не помешает».
Что нужно удалять: - минеральное масло и машинную смазку (самый частый источник отказа); - антизадирные пасты и консервационные смазки; - ржавчину и окислы; - остатки старого герметика; - пыль и механические загрязнения.
Как это делать: Используй щетку по металлу или чистую ветошь, смоченную в чистящем растворителе (например, уайт-спирит). Для мелкой резьбы допустимо использовать обезжиривающий аэрозоль. После чистки дай поверхности высохнуть естественным путем или протри сухой тряпкой. Если резьба была во влажной среде, убедись, что вода испарилась полностью.
Важный момент: для пассивных металлов (нержавейка, оцинкованные поверхности) одной механической чистки может быть недостаточно. В этих случаях стоит дополнительно протереть зону обезжиривающим растворителем, чтобы удалить оксидную пленку настолько, насколько это возможно без химического травления.
После очистки соединение готово к нанесению состава; не откладывай это на потом, особенно если в цехе высокая влажность. Чем меньше времени прошло между очисткой и нанесением, тем выше вероятность успеха.
Как правильно наносить анаэробный герметик на резьбовые соединения
Техника нанесения отличается для разных типов соединений, но общее правило одно: состав должен оказаться в зоне будущего контакта металлических витков.
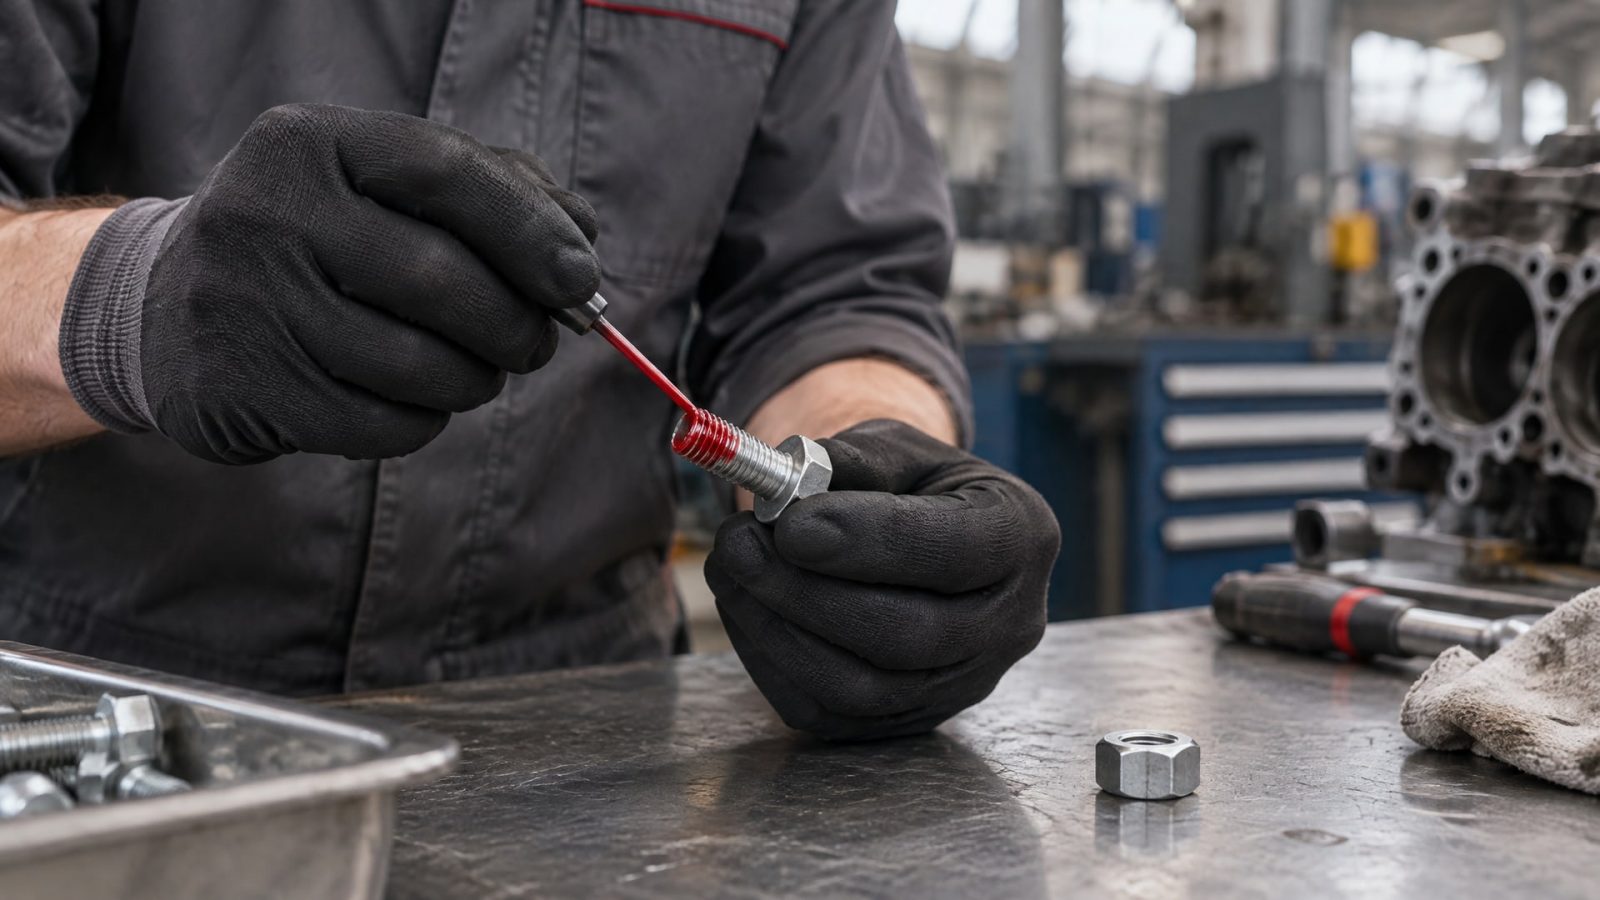
Для сквозного болта с гайкой (типичная ситуация): - Нанеси состав непосредственно перед сборкой на витки болта или гайки; - Достаточно небольшого количества -1-2 капли на витки; цель не залить резьбу, а заполнить зазоры между витками; - Собери соединение и затяни его с нормальным усилием; - Дай время на отверждение (для стали - до 60 минут).
Для глухого отверстия (болт, ввинченный в корпус): - Нанеси состав на первые 2-3 витка болта либо на витки отверстия (оба варианта работают); - При нанесении на болт в корпусе оставляй микроскопический зазор для истечения воздуха; избыток состава, попавший во внутреннюю часть отверстия, может заклинить болт; - Вверни болт с нормальным усилием, не перегружая.
Для трубного герметика (фиттинги, трубопроводные соединения): - Нанеси состав на зону резьбового зацепления (первые 3-4 витка); - Соедини элементы и затяни; - Критично важно: дай системе полное время на отверждение перед подачей давления или жидкости - минимум 24 часа для полной герметизации.
Ошибка, которую часто допускают: попытка улучшить герметичность чрезмерной затяжкой. На деле избыток усилия не компенсируется герметиком и может повредить резьбу корпуса или сам фиттинг.
В сборочных цехах, где работают с большими объемами резьбовых соединений, важно убедиться, что рабочие получили четкую инструкцию о том, сколько состава наносить. «Достаточное количество» для опытного механика может быть интуитивно ясно, но для новичка это часто означает либо капля размером с горошину, либо целая лужица. Правильный ориентир: состав должен быть виден на витках, но не должен выступать сверху большим комком.
Ошибки при выборе активаторов и работе на пассивных металлах
На активных металлах (латунь, медь, конструкционная сталь) анаэробные составы отверждаются быстро и предсказуемо.
Но стоит перейти на нержавеющую сталь, оцинкованные или хромированные поверхности - и время отверждения удлиняется в разы. Это происходит потому, что пассивные металлы имеют стабильную оксидную пленку, которая замедляет химическую реакцию полимеризации.
Типовые времена отверждения для резьбы M10 (металл как фактор): - Латунь, медь: менее 15 минут; - Конструкционная и инструментальная сталь: до 60 минут; - Оцинкованные поверхности: свыше 180 минут; - Высоколегированная нержавеющая сталь: 180+ минут.
Если ты видишь, что состав не отверждается в ожидаемое время на пассивной поверхности, это не означает, что смесь испорчена; это нормальное поведение. Однако такие задержки дорого обходятся в условиях конвейера.
Решение - активаторы и праймеры: Активаторы наносятся тонким слоем на подготовленную резьбу непосредственно перед нанесением анаэробного состава. Они содержат активирующие агенты, которые приводят пассивную оксидную пленку в более реактивное состояние. Результат: отверждение ускоряется с часов до минут.
Вторая область применения активаторов - низкие температуры. Ниже 5 °C отверждение анаэробных составов заметно замедляется даже на активных металлах. В холодном цехе или при работе с оборудованием на открытом воздухе в зимний период активатор становится практически обязательным.
Типовая ошибка: использовать слишком много активатора или наносить его небрежно, создавая толстую пленку вместо тонкого слоя. Это не ускоряет процесс дальше нормального и может привести к выделению паров.
Проворачивание крепежа и ранние нагрузки: почему это критично
Одна из самых распространенных ошибок - попытка проверить соединение или подрегулировать положение детали в течение первых часов после нанесения анаэробного фиксатора.
На взгляд это кажется невинным действием, но эффект разрушительный.
Во время начальной фазы отверждения (первые 30-60 минут в зависимости от металла) молекулы состава еще не образовали полную кристаллическую сетку. Любое проворачивание, даже на пол-оборота, сдвигает соединение и механически разрушает формирующиеся химические связи. Этот процесс необратим: восстановить прочность уже невозможно, даже если оставить деталь неподвижной на весь оставшийся период отверждения.
Результаты раннего вращения: - Фиксирующая способность падает на 30-50%; - Прочность на сдвиг становится непредсказуемой; - Болт легко провернется при вибрации или боковой нагрузке.
В производстве это часто проявляется так: соединение кажется хорошо зафиксированным в первый день, но через неделю эксплуатации с вибрацией болт ослабляется. Разбор показывает, что анаэробный слой потрескался или вообще отсутствует.
Как избежать: - После сборки и затяжки не трогай соединение минимум 1-2 часа; - Если нужно проверить момент затяжки для контроля, сделай это ДО нанесения анаэробного состава; - После полного отверждения (24 часа) повторная проверка момента не допускается, если в соединении уже есть фиксатор.
Эта рекомендация часто вызывает вопросы в цехах, особенно когда речь идет о критичных узлах. Однако ее соблюдение - гарантия того, что герметизация и фиксация будут работать все время, на которое они рассчитаны.
Совет инженера: работа с трубной резьбой и герметизацией под давлением
На практике герметизация трубопроводов анаэробными составами требует дополнительной дисциплины, потому что допуск на ошибку близок к нулю.
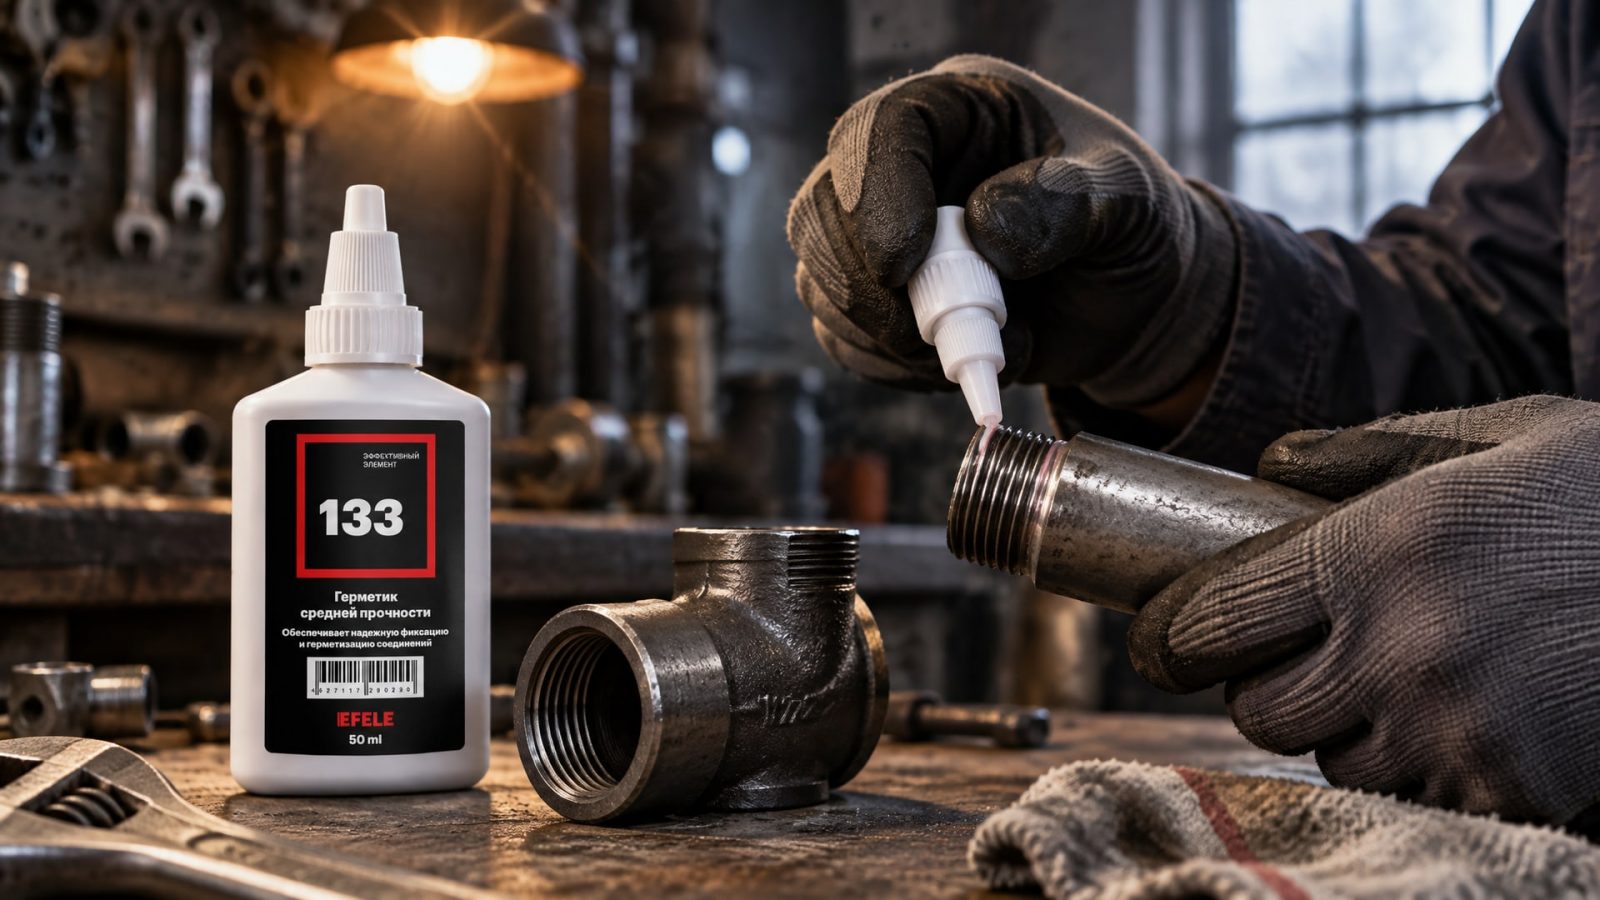
Утечка в трубной системе может привести не только к потере жидкости, но и к загрязнению всей системы.
Типичный сценарий: технолог отвечает за герметизацию фиттингов на водяном контуре. Резьба очищена, состав нанесен, фиттинг затянут. На третий день запускается система под давлением, и в течение часа появляется течь.
Что часто происходит: между очисткой, нанесением и подачей давления прошло более суток, и технолог решил подождать «еще немного». Но анаэробный состав для трубных герметиков требует полного отверждения перед давлением - минимум 24 часа, и это не предмет переговоров.
Правильный процесс: 1. Очисти и обезжири резьбу; 2. Нанеси герметик на первые 3-4 витка фиттинга; 3. Собери соединение и затяни с нормальным усилием; 4. Дай 24 часа на полное отверждение при комнатной температуре; 5. Только после этого запускай систему под давлением.
В сборочных подразделениях, где работают с EFELE 133 или аналогичными анаэробными герметиками для труб, этот процесс часто оптимизируют так: сборка ведется в течение дня, а давление подается на следующий день. Это исключает спешку и гарантирует, что все соединения полностью готовы к нагрузке. На большинстве предприятий эта схема прижилась именно потому, что дает предсказуемый результат и исключает переделки.
Еще один практический совет: при герметизации трубной резьбы не нужно заливать состав в избытке. Если герметик выдавится во внутреннюю часть системы при затяжке, он может загрязнить клапаны, фильтры и распылители. Одной-двух капель вполне достаточно, если она нанесена точно на витки.
Ошибка: надежда на герметик вместо правильной техники затяжки
Частое заблуждение: если соединение не герметично просто так, можно затянуть его сильнее, а герметик компенсирует неправильную сборку.
На деле это не работает.
Анаэробные составы заполняют микроскопические щели между витками и неровностями поверхности, но не могут компенсировать неправильный угол резьбы, ее повреждение, износ или избыток усилия при затяжке. Перегруз приводит к следующему: - Деформация витков или корпуса (особенно на мягких металлах вроде алюминия); - Остаточные напряжения в материале; - Возможная потеря герметичности даже после полного отверждения герметика.
Правильный подход: используй рекомендованный момент затяжки для данного размера и типа резьбы. Если после правильной затяжки соединение все равно течет или недостаточно крепко держит крепеж, причина обычно кроется в деформации резьбы или в загрязнении поверхности, а не в недостаточности герметика.
В этих случаях лучше разобрать соединение, заново очистить резьбу, осмотреть ее на предмет повреждений и собрать снова, нежели надеяться на дополнительный герметик или еще большее усилие.
Часто задаваемые вопросы
Почему анаэробный герметик не отвердевает?
Отверждение не происходит или идет медленнее всего из-за трех причин: загрязнение резьбы маслом или грязью, работа на пассивном металле (нержавейка, оцинковка) без активатора, или нанесение состава заранее с образованием защитной пленки на воздухе. Проверь чистоту поверхности, используй активаторобход при необходимости и наноси состав непосредственно перед сборкой.
Можно ли использовать анаэробный фиксатор повторно, если в первый раз соединение разобрали?
Если соединение было разобрано до полного отверждения, новый слой состава может наноситься без проблем. Если разобрали после полного отверждения, нужно удалить остатки старого герметика щеткой или растворителем, очистить резьбу и можешь наносить свежий состав. Старый отвердевший слой будет немного препятствовать новому, но это не критично.
Сколько анаэробного герметика нужно наносить на резьбу?
Достаточно 1-2 капель для стандартной резьбы (M8-M12). Цель - заполнить зазоры между витками, а не создать толстый слой. Визуальный ориентир: состав должен быть виден на витках, но не должен выступать крупным комком. На трубной резьбе - чуть больше, но принцип тот же.
При какой температуре можно наносить анаэробный герметик?
Оптимальная температура - выше 15 °C. Ниже 5 °C отверждение замедляется заметно, и рекомендуется использовать активаторускорь процесс. В холодном цехе или зимой на открытом воздухе без активатора готовись к тому, что отверждение займет вдвое-втрое больше времени, чем обычно.
Почему болт ослаб через неделю после фиксации?
Вероятные причины: проворачивание или вибрация в первые часы после нанесения (разрушило формирующиеся химические связи), неполное очищение резьбы перед нанесением (состав не схватился с полной прочностью), или использование недостаточного количества состава. Разбери соединение, осмотри герметик, и при повторной сборке соблюдай процедуру полностью.
Заключение
Правильное нанесение анаэробного герметика и фиксатора - это не сложная наука, но это требует дисциплины и соблюдения простых, но неизменных правил. Ошибки почти всегда кроются в трех областях: недостаточная очистка поверхности, спешка при нанесении и проворачивание крепежа на ранних стадиях отверждения.
Если твой цех столкнулся с проблемами герметизации или фиксации, начни с проверки подготовки поверхности и временных интервалов. На 80% случаев этого достаточно, чтобы вернуть качество обратно. На пассивных металлах или в холодных условиях добавь активатор и убедись, что система готова к нагрузке только после полного отверждения. Соблюдение этих принципов гарантирует, что твои резьбовые соединения, трубопроводы и вал-втулочные узлы будут работать надежно весь период эксплуатации.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как обеспечить надежную защиту от ржавчины для садового инструмента и продлить его срок службы на десятилетия.
Герметик высокотемпературный для резьбовых соединений: как выбрать и применить для обеспечения надежной герметичности в условиях высоких температур.
Узнайте, как осуществить переход с индустриальных на пищевые масла без промывки системы, минимизируя риски и соблюдая требования законодательства.