
Герметик высокотемпературный для резьбовых соединений: выбор и применение при высоких температурах
Резьбовые соединения в промышленном оборудовании, авиационных системах и энергетических установках часто работают при температурах, где обычные уплотнители теряют герметичность. Выбор герметика высокотемпературного - это не просто покупка материала «с высокой температурой в названии», а подбор конкретного состава под рабочий диапазон, среду и характер нагрузок. Статья поможет инженерам и закупщикам разобраться в типах материалов, температурных пределах, стандартах и практических правилах, чтобы избежать преждевременного разрушения уплотнения и потери герметичности.
Герметичность резьбы при высоких температурах зависит не от цвета упаковки и не от громкого названия, а от класса температурной стойкости материала, совместимости с рабочей средой и правильного времени набора прочности. Статья раскрывает эти критерии с опорой на европейские и американские стандарты.
Температурные классы герметиков: что означают цифры в техданных
Герметики для резьбы подразделяются по максимально допустимой температуре, но цифра в каталоге - это не гарантия, что материал будет работать при всех нагрузках.
Обычный анаэробный герметик рассчитан на −55 °C…+150 °C, при этом лучшие результаты достигаются в диапазоне −30 °C…+150 °C. Специальные составы расширяют верхний предел до +200 °C или даже +204 °C.
Стандарт ASTM D5363 классифицирует резьбовые герметики по температурным классам: Grade N для нормальных условий (до +90 °C) и Grade H для высокотемпературных применений (до +150 °C). В европейской практике действует EN 751, который вводит классы T1–T5, где отдельные классы охватывают работу вплоть до +150 °C.
Для более экстремальных условий, например в авиации или энергетике, используют высокотемпературные силиконовые герметики, которые выдерживают 260 °C в длительном режиме и до 316 °C кратковременно. Однако переход с анаэробного на силиконовый материал принципиально меняет рабочие свойства: силикон лучше компенсирует тепловое расширение, но хуже удерживает давление в узких зазорах резьбы.
Теплоотверждаемые герметики (компаунды, требующие нагрева для полимеризации) имеют отдельную нишу: они начинают твердеть не ниже 100 °C (212 °F), полностью полимеризуются при 149 °C (300 °F) за 15 минут, а при более низких температурах процесс может растягиваться до 4 часов.
Анаэробные герметики против силиконовых: когда что использовать
Анаэробный герметик - первый выбор для резьбовых соединений в условиях умеренной и повышенной температуры (до +150 °C).
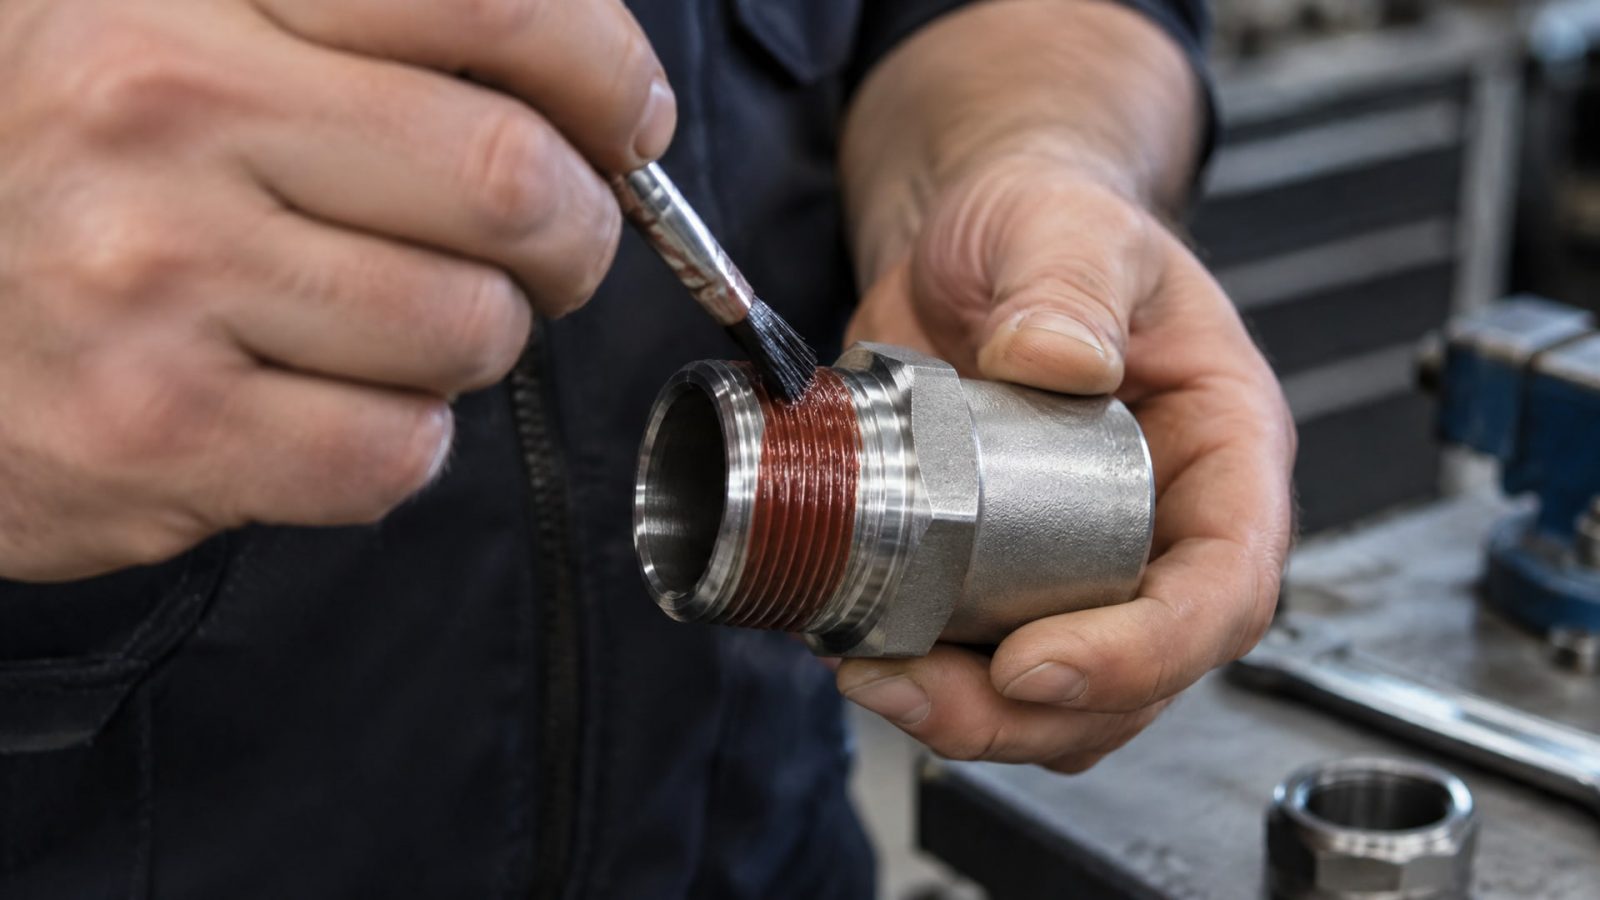
Он полимеризуется в отсутствие кислорода, заполняет зазоры резьбы тончайшей пленкой и создает герметичное соединение за счет адгезии к металлу. Полное отверждение при 22 °C занимает 24 часа, но при +93 °C процесс ускоряется до 1 часа.
Главное ограничение анаэробных материалов - деградация при длительном воздействии температур выше +150 °C. При таких условиях полимер теряет эластичность, становится хрупким и начинает крошиться. Кроме того, анаэробный герметик чувствителен к холодному пуску: при 5 °C время набора прочности увеличивается до 48–72 часов, и нагружать соединение до полной полимеризации нельзя.
Силиконовые герметики подходят для более высоких температур и лучше переносят термоциклирование. Они остаются эластичными в широком диапазоне (от −40 °C до +300 °C) и компенсируют движения, вызванные расширением металла. Однако силикон менее "липкий" в узких зазорах, чем анаэробный материал, и часто требует предварительного нанесения праймера для улучшения адгезии.
На практике силиконовый герметик чаще используют для поверхностного уплотнения и герметизации соединений, где давление умеренное, а температура высокая и колеблется. Для резьб, где критична герметичность под давлением, рекомендуют анаэробный материал при условии, что рабочая температура не превышает 150 °C.
Специализированные теплоотверждаемые компаунды занимают промежуточную нишу: они требуют нагрева для запуска полимеризации, зато после отверждения выдерживают до 232 °C и более. Такие материалы часто используют в авиационных и энергетических применениях, где соединение монтируется в холодном состоянии, а затем подвергается нагреву.
Совместимость со средой и стандарты EN 751 и ASTM D5363
Герметик для резьбы должен быть совместим не только с температурой, но и с той жидкостью или газом, который находится в соединении.
Стандарт EN 751 разделяет материалы на три типа: анаэробные (Type A), неотверждаемые (Type B) и PTFE-ленты/пасты (Type C). Каждый тип дополняется требованиями к давлению, температуре и совместимости со средой (вода, газ, масла, топливо).
ASTM D5363 предусматривает испытания на герметичность под давлением при разных температурах и с разными жидкостями. Герметик должен не только не размягчаться, но и сохранять когезию (внутреннюю прочность) и адгезию к металлу.
Для газовых резьбовых соединений (например, в системах пневматики или газораспределения) нужен материал, который не растворяется в газе и не становится пластичным при давлении. Для водопровода и питьевых систем критична санитарная безопасность: герметик должен соответствовать NSF/ANSI 61, что гарантирует отсутствие вредных выщелачиваний в воду.
Для масляных систем (например, в гидравлике или смазочных линиях) герметик должен быть устойчив к растворению в углеводородах. Часть анаэробных и силиконовых материалов имеют сертификаты совместимости с отдельными жидкостями, и эту информацию обязательно нужно проверить в техдатах перед покупкой.
Если соединение работает с топливом или агрессивной химией, простой анаэробный герметик может оказаться недостаточно стойким. В таких случаях обращаются к специальным составам с улучшенной химической стойкостью.
Время отверждения и влияние температуры монтажа
Один из главных практических вопросов: когда можно нагружать соединение после нанесения герметика?
Ответ зависит от температуры окружающей среды в момент монтажа и типа материала.
Для стандартного анаэробного герметика при 22 °C полное отверждение занимает 24 часа. Это означает, что первые 24 часа соединение находится в уязвимом состоянии: герметичность уже есть, но прочность еще растет. Нагружать такое соединение при вибрации, перепадах давления или температурных скачках до полного затвердевания рискованно.
При повышенной температуре процесс ускоряется. При +93 °C (примерно 200 °F) анаэробный герметик полимеризуется за 1 час. Это используется в производстве: если нужно быстро собрать узел, его нагревают до 90–100 °C, дают герметику отвердеть 1 час, и затем можно эксплуатировать.
Напротив, в холодных условиях (5 °C) время отверждения растягивается на 48–72 часа, и герметичность достигается медленнее. Если монтаж происходит на улице в зимний день или в неотапливаемом помещении, нужно либо дополнительно согреть узел, либо запланировать более долгий срок на набор прочности перед нагружением.
Для теплоотверждаемых герметиков ситуация иная: они требуют активного прогрева. Если температура окружающей среды ниже 100 °C, полимеризация практически не идет, и соединение остается мягким. Такие материалы часто используют в узлах, которые заведомо будут нагреты в процессе работы.
Критические температуры для авиации, энергетики и автомобильной техники
В авиационной промышленности к герметикам резьбовых соединений предъявляются жесткие требования.
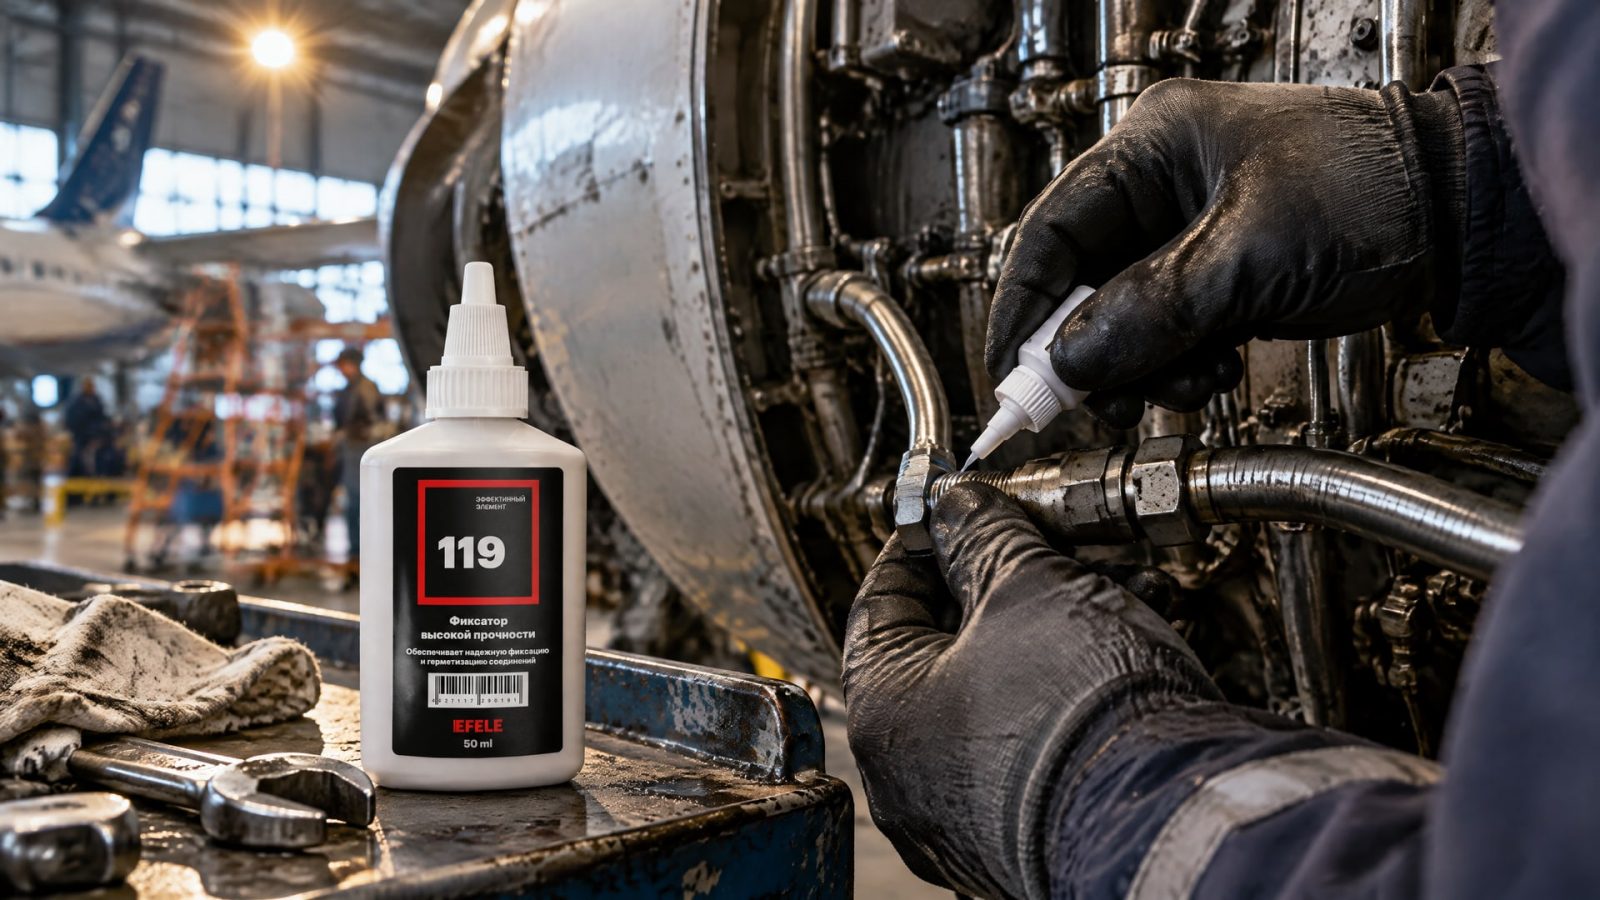
Трубопроводы топливных систем, гидравлики и систем охлаждения работают при температурах −65 °C…+204 °C (диапазон −65 °F…+400 °F), при этом соединения должны оставаться герметичными и под давлением до 5000 psi. Обычный анаэробный герметик здесь неприменим; используют специализированные высокотемпературные анаэробные составы или теплоотверждаемые компаунды, прошедшие квалификацию по военным стандартам.
В энергетике (котельни, теплоэлектростанции, реакторные системы) резьбовые соединения могут работать при постоянной температуре 150–200 °C или выше. Здесь критична не столько максимальная температура материала, сколько его поведение при термоциклировании: каждый цикл нагрева-остывания немного сдвигает уплотнение, и если герметик теряет эластичность, соединение начинает подтекать.
В автомобильной технике, особенно в двигателях и системах выпуска, температуры могут достигать +150 °C…+200 °C локально. Герметик для головки блока цилиндров, коллектора и других узлов подвергается не только температурному, но и механическому воздействию (вибрация, циклическое давление). Для таких применений требуются герметики с высокой модулем упругости и стойкостью к вибрационному ослаблению.
Для печей, дымоходов и котельного оборудования ситуация принципиально иная. Там температуры могут подняться до 300–400 °C и выше, но соединения часто не работают под давлением, а задача герметика - предотвратить утечки дымовых газов и попадание холодного воздуха. Специализированные высокотемпературные пасты и компаунды для таких узлов рецептурно отличаются от резьбовых герметиков и требуют отдельного подбора.
Обеспечение герметичности резьбовых соединений, работающих при экстремально высоких температурах до +280 °C, требует использования особо термостойких материалов. Так, анаэробный клей EFELE 119 разработан именно для таких условий: он сохраняет герметичность и прочность в авиационных гидравлических линиях, топливных системах и энергетическом оборудовании, где обычные герметики деградируют.
Частые ошибки при выборе герметика и как их избежать
Первая и наиболее распространенная ошибка - ориентация на цвет герметика.
Многие закупщики считают, что красный герметик всегда более термостойкий, чем синий или прозрачный. На самом деле цвет не является показателем температурной стойкости; это просто краситель, добавленный для удобства идентификации. Реальные свойства задаются рецептурой, и их нужно смотреть в техдатах, а не в названии упаковки.
Вторая ошибка - попытка подобрать один универсальный герметик на все случаи. Надпись "high temperature" на банке еще не гарантирует, что материал подойдет для вашего конкретного применения. У одного герметика максимум +150 °C, у другого +204 °C, у третьего +232 °C - это совершенно разные материалы с разными областями применения. Нужно не просто найти "высокотемпературный", а выбрать такой, максимальная температура которого находится выше рабочей точки с запасом хотя бы 20–30 °C.
Третья ошибка - игнорирование время отверждения. Многие инженеры наносят герметик и сразу же нагружают соединение. При 22 °C анаэробный герметик требует 24 часа на полное отверждение; если нагружать раньше, герметичность будет неполной и при вибрации может нарушиться. В холодных условиях (5 °C) время может растянуться до 48–72 часов.
Четвертая ошибка - неправильный выбор между анаэробным и силиконовым герметиком. Силикон более универсален по температурному диапазону, но слабее держит давление в узких зазорах резьбы. Для резьбовых соединений под давлением лучше анаэробный материал, а для поверхностного уплотнения при высокой температуре - силиконовый.
Пятая ошибка - забывают про совместимость с рабочей средой. Герметик, который идеален для газа, может растворяться в масле. Для водопровода нужна санитарная сертификация NSF/ANSI 61. Для топливных систем - устойчивость к углеводородам. Все это нужно проверять в техдатах до покупки.
Шестая ошибка - не учитывают запас температуры. Если рабочая температура соединения близка к максимальной температуре герметика, любой скачок температуры (термоциклирование, пиковые нагрузки) может привести к деградации материала. Рекомендуется выбирать герметик, максимальная температура которого минимум на 20–30 °C выше реальной рабочей точки.
Часто задаваемые вопросы
Какой герметик выбрать для резьбы, работающей при 180 °C?
При 180 °C стандартный анаэробный герметик (до +150 °C) недостаточен. Нужен высокотемпературный состав с максимумом минимум +200 °C (лучше +220 °C с запасом). Альтернатива - силиконовый герметик, который спокойно работает до +260 °C. Выбор между ними зависит от давления в соединении: анаэробный лучше герметизирует под давлением, силиконовый лучше переносит колебания температуры.
Почему герметик при 5 °C твердеет дольше, чем при 22 °C?
Анаэробные герметики полимеризуются через химическую реакцию, скорость которой зависит от температуры. При 22 °C полное отверждение занимает 24 часа, при 5 °C скорость реакции замедляется примерно в 2–3 раза, и отверждение может растянуться на 48–72 часа. На производстве при холодном монтаже используют либо предварительный нагрев узла, либо активатор (праймер), который ускоряет процесс.
Герметик красный или черный - в чем разница?
Цвет герметика - это просто краситель для удобства. Красный, черный, синий герметики могут иметь одинаковые температурные диапазоны и одинаковую стойкость. Рабочие свойства определяет рецептура, а не цвет; нужно сверяться с техдатами, а не с упаковкой.
Можно ли использовать анаэробный герметик вместо силиконового для уплотнения с печи при 250 °C?
Нет. Анаэробный герметик при 250 °C деградирует и теряет герметичность за несколько часов. Для таких температур нужен высокотемпературный силиконовый герметик (минимум до +260 °C) или специализированный теплоотверждаемый компаунд. Стандартный анаэробный материал здесь просто не годится.
Как долго ждать перед нагружением соединения с герметиком?
Для анаэробного герметика при 22 °C нужно минимум 24 часа при комнатной температуре. При +93 °C процесс ускоряется до 1 часа. При 5 °C и ниже ждите 48–72 часа. Для теплоотверждаемых герметиков нужен активный нагрев соединения до указанной в техдатах температуры (обычно 100–150 °C). До полного отверждения соединение желательно не нагружать, особенно при вибрации и перепадах давления.
Заключение
Герметик высокотемпературный - это не волшебное средство, а материал, выбор которого требует анализа конкретных условий работы. Рабочая температура, давление, тип среды, время отверждения, совместимость с материалом и требуемый запас прочности - все эти параметры должны совпадать с техническими характеристиками герметика. Анаэробные материалы остаются первым выбором для резьб до +150 °C, высокотемпературные силиконовые герметики работают до 260–315 °C, а специализированные теплоотверждаемые компаунды расширяют возможности до +232 °C и выше.
Следующий шаг - получить техданные (TDS) от поставщика, выбрать герметик в соответствии со стандартом EN 751 или ASTM D5363, проверить совместимость с вашей рабочей средой и убедиться, что максимальная температура материала включает запас выше рабочей точки. Не стесняйтесь консультироваться с техподдержкой производителя герметика - правильный выбор материала избавит вас от разгерметизации и простоев оборудования.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как осуществить переход с индустриальных на пищевые масла без промывки системы, минимизируя риски и соблюдая требования законодательства.
Узнайте, как открыть банку с закручивающейся крышкой, не повредив ее, используя проверенные методы и техники.
Контроль концентрации СОЖ без рефрактометра: узнайте, как поддерживать качество эмульсии и избежать проблем со станком.