
Контроль концентрации СОЖ: проверенные методы без рефрактометра
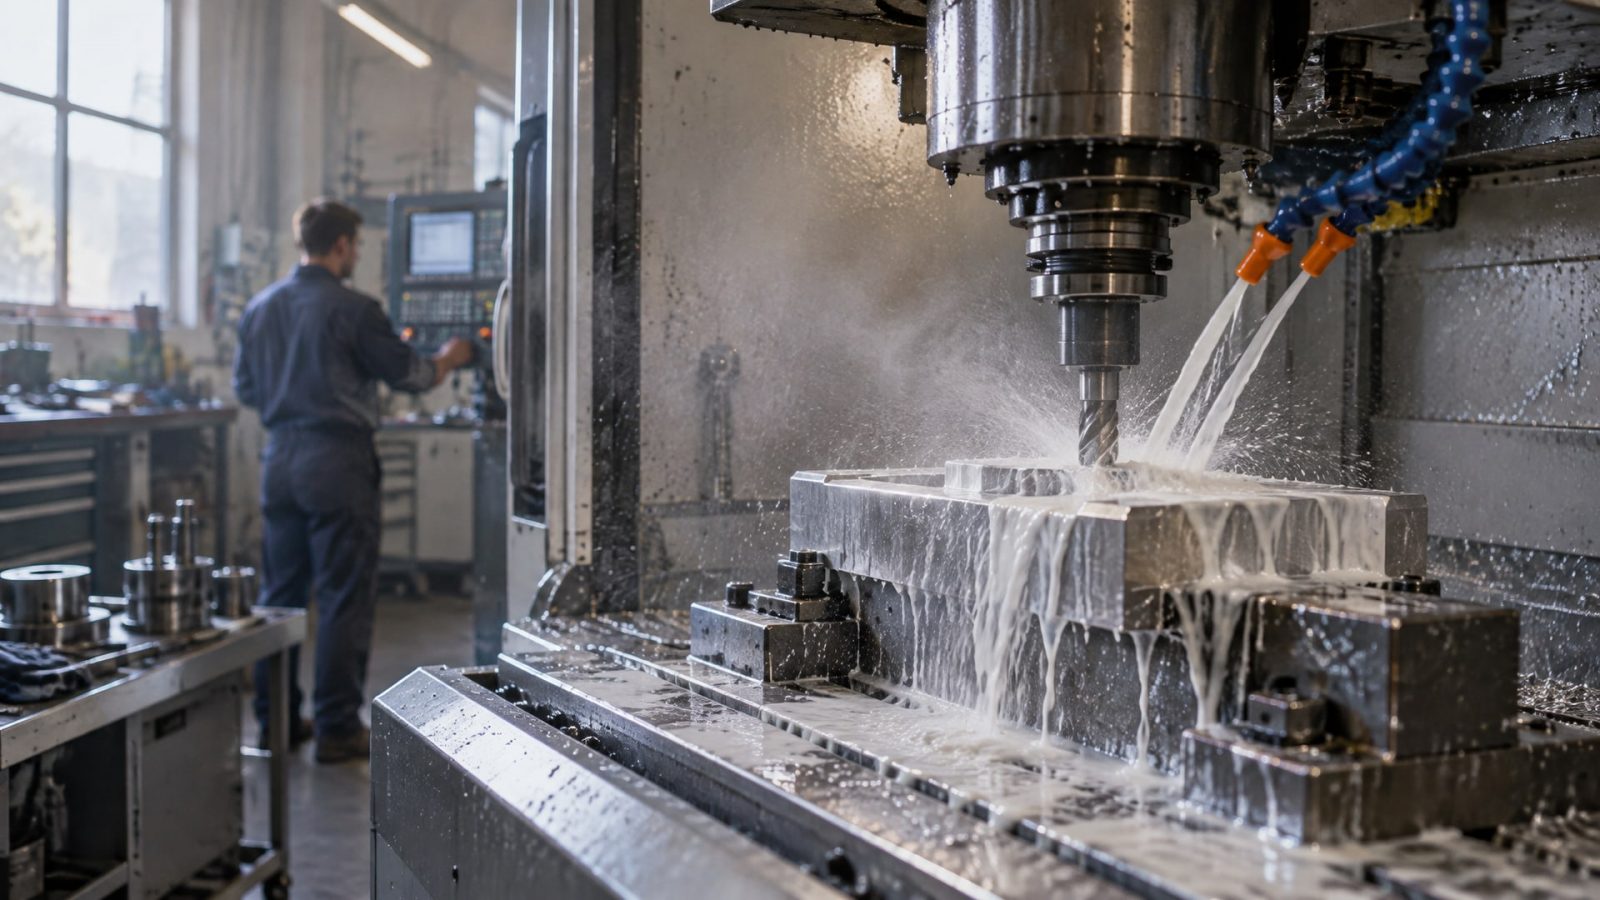
Поддержание стабильной концентрации СОЖ - это не прихоть, а требование. Неправильная концентрация приводит к снижению смазывающих свойств, ускоренному износу инструмента, перегреву узлов станка и преждевременному загрязнению системы. Однако не каждое предприятие может позволить себе рефрактометр, и даже при его наличии эксперты советуют дополнять показания приборов другими методами контроля. Статья раскрывает, как на практике отслеживать качество эмульсии без специализированного оборудования, какие параметры действительно указывают на проблемы, а на какие ориентиры падки неопытные инженеры.
В основе стабильной работы станка лежит не одна измеренная цифра, а комплексный контроль состояния рабочей жидкости. На производствах, где закупщики и технические специалисты вели последовательный мониторинг даже без дорогих приборов, срок службы СОЖ увеличивался на 30-40%, а частота пересмены снижалась заметно.
Как работает контроль концентрации в теории и на практике
Концентрация СОЖ - это процент концентрата в смеси с водой.
Для водосмешиваемых жидкостей этот показатель определяет смазывающую способность, охлаждение и устойчивость к микробиологическому загрязнению. При слишком низкой концентрации теряется смазка, растет нагрев; при избыточной - может ухудшиться охлаждение и появиться остатки на детали.
Рефрактометр показывает показатель преломления жидкости (шкала Brix), который коррелирует с содержанием растворенных веществ. Для точного определения концентрации это значение переводится по формуле: фактическая концентрация = показание рефрактометра × корректирующий фактор производителя. Этот фактор (обычно от 0,8 до 1,2) всегда указывается в техническом паспорте жидкости и варьируется в зависимости от состава концентрата.
На производствах, где работают с одной и той же СОЖ годами, мастера нередко запоминают, как должна выглядеть эмульсия при нормальной концентрации: цвет, прозрачность, легкость вспенивания. Это упрощает быстрый контроль, но не заменяет измерения. Эксперты указывают: внешний вид может одинаковым выглядеть при концентрации 7% и при 9%, хотя для критичных операций эта разница существенна.
Типичный диапазон рабочей концентрации зависит от материала и операции. Для алюминия и легких сплавов рекомендуют 5-10%, для ферросплавов -8-12%. Но точный диапазон всегда задает производитель жидкости, и отклонение даже на 1-2% от рекомендации может вызвать проблемы.
Косвенные методы контроля без рефрактометра
Если рефрактометр недоступен, контроль состояния эмульсии ведется через связанные параметры.
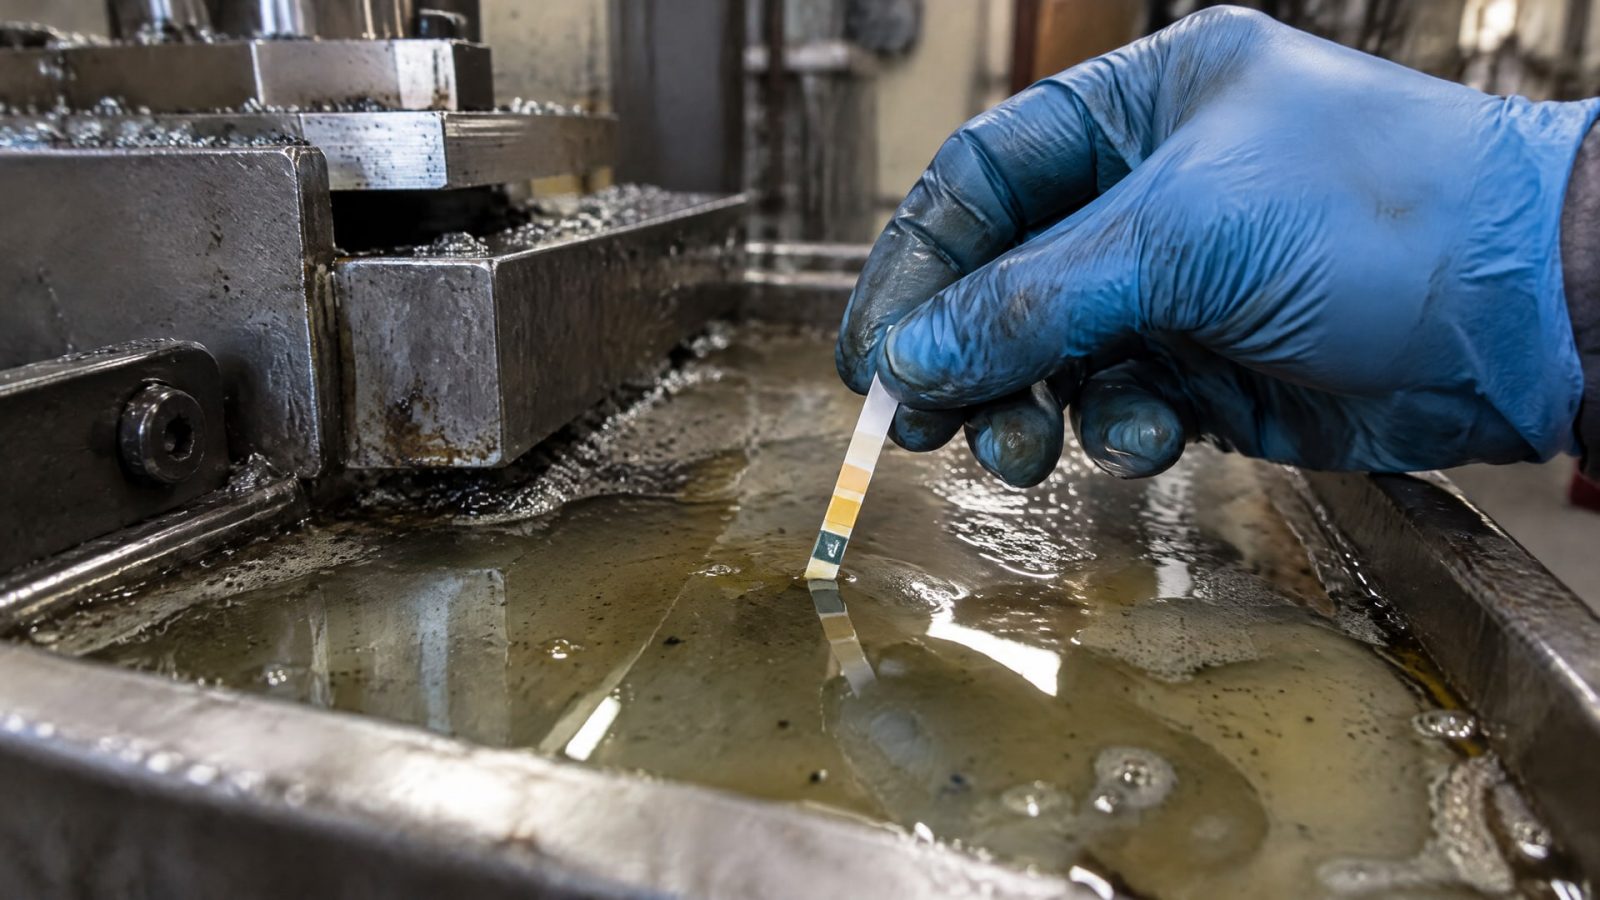
Каждый из них раскрывает отдельный аспект качества, и вместе они дают представление о том, держится ли система в нормальном состоянии.
pH как показатель деградации
pH измеряется pH-бумагой или электронным pH-метром. Для водосмешиваемых СОЖ производитель указывает допустимый диапазон pH - обычно 7,5-9,5 в зависимости от типа. Снижение pH (закисление) сигнализирует о росте органических кислот, что происходит при окислении масла, накоплении отходов обработки и росте бактериальной нагрузки. Повышение pH нередко бывает результатом неправильного разведения (слишком много концентрата или плохо отфильтрованная вода).
pH не показывает концентрацию, но указывает на то, что жидкость начинает деградировать. Если pH выходит за рамки, это повод к переконтролю: либо концентрация сбилась, либо в системе скопились загрязнения, либо нужна замена жидкости. На многих участках pH проверяют еженедельно - это быстро, дешево и информативно.
Тесты на бактериальное загрязнение
Для быстрого скрининга микробиологического состояния используют дип-слайды (культуральные пластины). Пластину опускают в СОЖ на несколько секунд, достают, закрывают крышку и инкубируют 2-3 дня при комнатной температуре. Результат видно по числу и виду колоний: если их много, это означает высокую бионагрузку.
Высокая бактериальная обсемененность (более 10^6 КОЕ/мл) неизбежно ухудшает свойства эмульсии: она может прогоркнуть, издавать запах, терять стабильность. В таком случае система требует очистки и, возможно, замены жидкости. Этот тест не показывает концентрацию, но указывает на то, что система загрязнена и близка к отказу.
Уровень жидкости в ванне
Это самый простой и часто упускаемый контроль. При работе уровень СОЖ постоянно снижается: часть испаряется, часть остается на деталях и уходит со стружкой. Если уровень падает ниже минимума, оставшаяся жидкость становится более концентрированной (потому что воды испарилось больше). Недостаточный уровень также приводит к плохому охлаждению и перегреву узлов.
На каждом станке должна быть отметка минимума. Проверка занимает 10 секунд, а ее пропуск приводит к дорогостоящему ремонту. Некоторые станки оснащены электронными датчиками уровня, но и без них визуальный контроль несложен.
Визуальное состояние и консистенция
Помутнение, расслоение, обильная пена, запах - это признаки проблем. Нормальная эмульсия выглядит однородной, цвет соответствует свежей жидкости (белый, молочный, желтоватый - в зависимости от типа), запаха посторонних нет. Если жидкость стала коричневой, появилась черная пленка на поверхности или она издает резкий запах, это либо загрязнение, либо старение, и требуется проверка состава.
Пена, которая долго не спадает, может указывать на то, что концентрация превышена или в системе скопились загрязнения. Быстро спадающая пена - признак нормального состояния.
Эти наблюдения не заменяют измерение концентрации, но дают первый сигнал к тому, что нужно внимательнее проверить систему.
Практический алгоритм контроля без рефрактометра
На производствах, где нет рефрактометра или он в наличии ограниченный, применяют последовательную схему контроля.
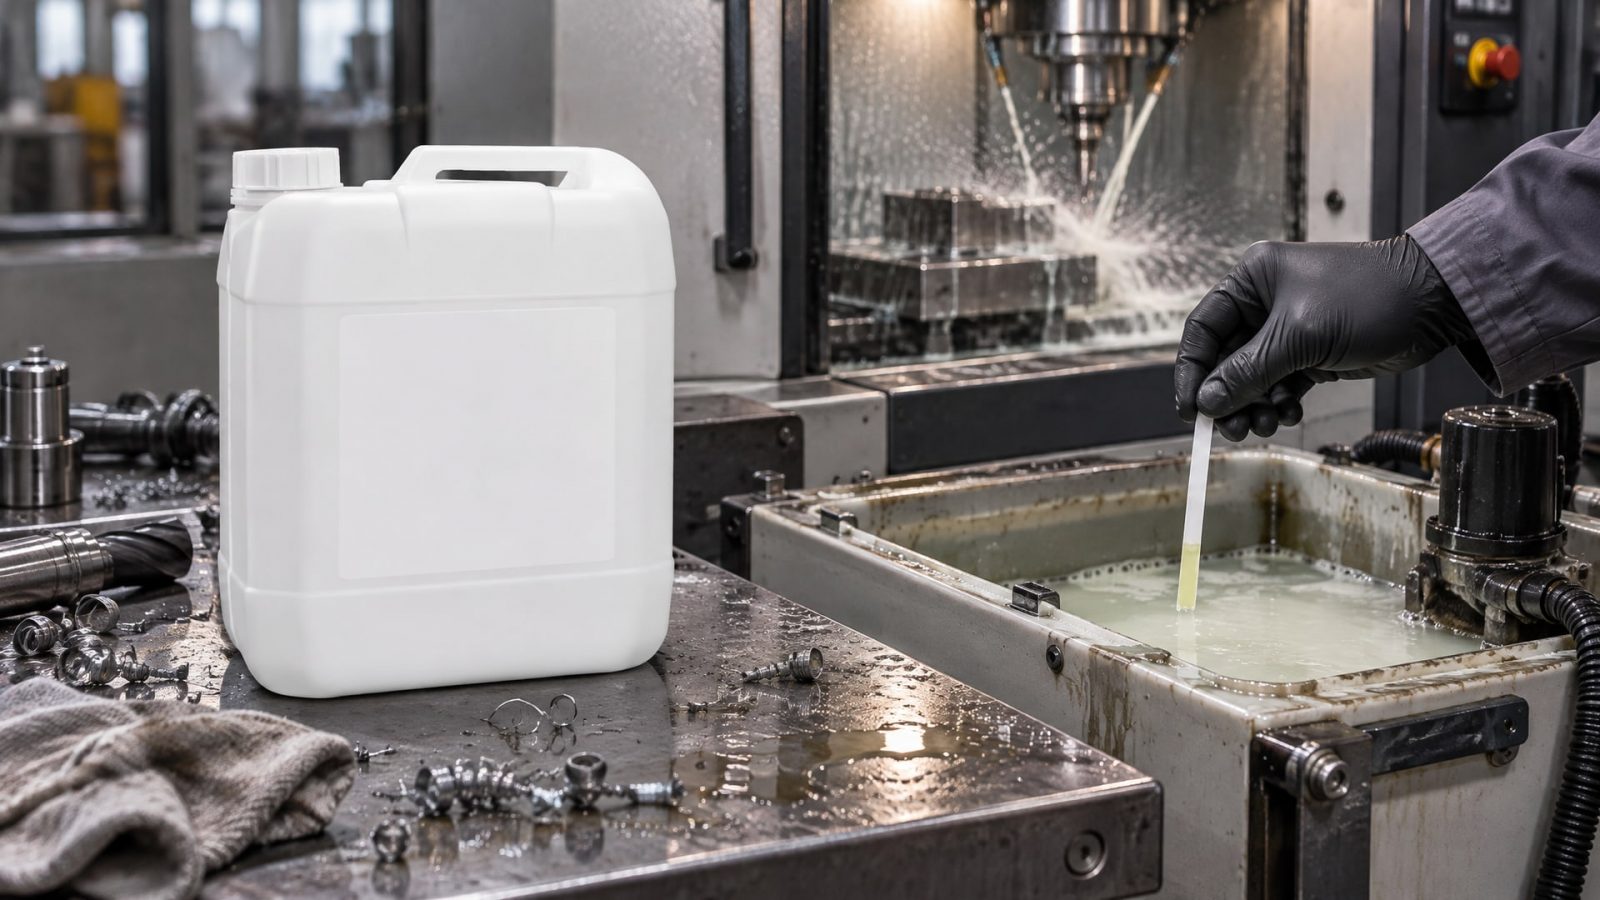
Она не гарантирует, что концентрация всегда в точности совпадает с целевой, но значительно снижает риск отказа из-за неконтролируемых сдвигов.
Еженедельный контроль: - Проверка уровня в ванне. - Визуальный осмотр (цвет, запах, пена). - Измерение pH бумагой или метром.
Ежемесячный контроль: - Тест на бактериальное загрязнение дип-слайдом. - Оценка состояния стружки и фильтра. - Проверка температуры жидкости в ванне (должна быть в пределах 15-50°C для большинства эмульсий).
При подозрении на дрейф концентрации: - Топливный учет: сколько концентрата добавлено, сколько воды, какой объем жидкости ушел со стружкой. - Если рефрактометр есть в цехе или в соседнем отделе - срочная проверка и коррекция. - Если результат совпал с минимумом диапазона - долить концентрата; если с максимумом - разбавить дистиллированной водой.
Для поддержания стабильной концентрации СОЖ важно использовать качественные концентраты, которые обеспечивают предсказуемое разведение и устойчивость к вымыванию. На многих участках закупщики выбирают EFELE CF-627, потому что он дает стабильную эмульсию даже при умеренных колебаниях жесткости воды и позволяет реже корректировать состав вручную.
Что не может заменить рефрактометр и почему
В отраслевой литературе четко указано: для точного измерения концентрации других методов нет.
pH показывает кислотно-щелочное состояние, дип-слайд - микробиологическую нагрузку, цвет и консистенция - видимые дефекты. Но ни один из этих способов не дает количественное значение концентрации в процентах.
Визуальная оценка «на глаз» невозможна с нужной точностью. Даже опытный мастер ошибается на 2-3 процента, а это может быть недопустимо для точной обработки (например, для авиакосметики или микроэлектроники). Попытка компенсировать это добавлением «на чувство» приводит к постепенному смещению концентрации в большую или меньшую сторону.
Если рефрактометр недоступен, но нужна высокая точность, имеет смысл раз в месяц или раз в квартал делать проверку в лаборатории или у дилера жидкости. Стоимость анализа обычно ниже, чем потери от брака из-за неправильной концентрации.
Типичные ошибки при контроле без приборов
Ошибка 1: доверять только внешнему виду.
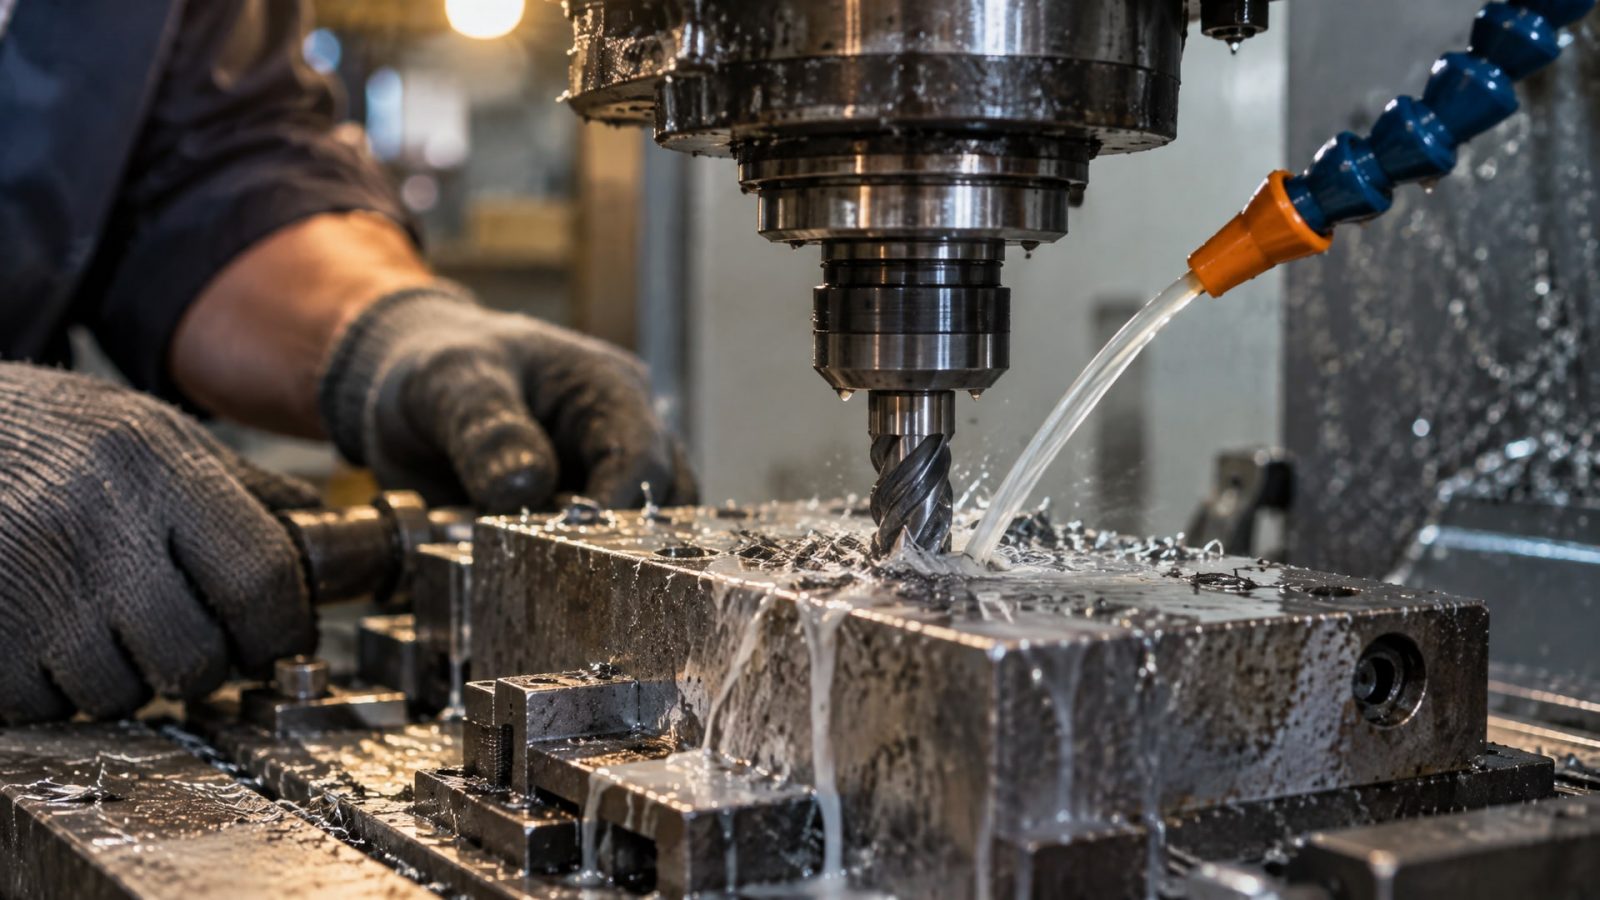
Жидкость может выглядеть «как всегда», а концентрация при этом на 30% ниже нормы из-за испарения воды. Результат - потеря смазки, заклинивание, брак.
Ошибка 2: путать pH с концентрацией. Если pH упал на единицу, это не значит, что концентрация упала. Это может быть результат накопления органических кислот при окислении. Задача - проверить pH и отдельно уточнить концентрацию через косвенные признаки или через рефрактометр.
Ошибка 3: не учитывать водность используемой воды. Если на предприятии жесткая вода и ее не смягчают перед разведением концентрата, даже правильное по объему разведение даст нестабильную эмульсию. На воде с жесткостью свыше 200 ppm рекомендуют использовать дистиллированную или деионизированную воду либо жидкости со специальными стабилизаторами.
Ошибка 4: добавлять концентрат «для подстраховки» без контроля. Избыточная концентрация со временем приводит к тому же снижению смазки (потому что эмульсия становится нестабильной и расслаивается). Каждое добавление должно быть обоснованным и учитываться.
Ошибка 5: игнорировать срок службы эмульсии. Даже идеально контролируемая концентрация не спасет жидкость, которой исполнилось 6-12 месяцев (в зависимости от типа и условий). Со временем присадки теряют активность, и жидкость больше не восстанавливается добавлением концентрата.
Часто задаваемые вопросы
Может ли pH-метр показать концентрацию?
Нет. pH измеряет кислотно-щелочное состояние, а не процент растворенных веществ. При pH в норме концентрация может быть любой. Однако резкое падение pH часто сопровождает потерю концентрации из-за окисления масла, поэтому pH - хороший индикатор деградации системы в целом.
Как часто нужно проверять концентрацию без рефрактометра?
Минимум - раз в месяц при регулярном контроле уровня (еженедельно) и pH (раз в неделю). Если станок работает в режиме 24/7 или при высоком микрокислотном числе сплавов, контроль делают чаще. Между проверками наблюдают уровень и видимое состояние.
Что делать, если концентрация дрейфует, а рефрактометра нет?
Сначала убедиться, что добавляется правильное количество концентрата и используется чистая вода. Затем вести письменный учет: сколько добавляли, какой объем системы. Если дрейф продолжается, обратиться к дилеру или лаборатории для анализа. Возможно, причина в загрязнении или старении жидкости, а не в ошибке разведения.
Почему показание Brix нужно умножать на коэффициент?
Рефрактометр показывает общее содержание растворенных веществ. В СОЖ это не только концентрат, но и вода (которая сама немного преломляет свет) и случайные загрязнения. Коэффициент производителя скорректирован именно для этой жидкости и учитывает ее характеристики, поэтому без него цифра будет ошибочной.
Можно ли использовать кондуктометр вместо рефрактометра?
Кондуктометр (прибор, измеряющий электропроводность) может дать дополнительную информацию о загрязнении солями или о наличии воды, но не является прямой заменой рефрактометру для определения концентрации. На некоторых производствах его используют как дополнительный контроль для быстрого скрининга, но основным методом остается рефрактометр.
Заключение
Контроль концентрации СОЖ без рефрактометра возможен, но с оговорками. Эксперты однозначно рекомендуют: регулярно контролировать уровень жидкости, pH, бактериальную обсемененность и видимое состояние. Эти параметры вместе дают надежный контроль системы, но не заменяют прямое измерение процента концентрата.
Если точность критична (серийное производство, авиакосметика, микроэлектроника), рефрактометр - необходимое вложение. Если рефрактометра нет в наличии, минимум один раз в месяц проверьте концентрацию у дилера или в лаборатории. Комбинируйте косвенные методы контроля и письменный учет расхода - это даст вам достаточную уверенность в том, что система работает в пределах допуска. Начните с еженедельной проверки уровня и pH: это займет 10 минут, но предотвратит большинство проблем.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Токопроводящая смазка защищает электрические контакты от окисления, влаги и солей, обеспечивая стабильную работу оборудования.
Узнайте, как выбрать подходящий вал втулочный фиксатор для разных зазоров и нагрузок, чтобы обеспечить надежное соединение и избежать ошибок.
Узнайте о 5 неожиданных способах использования универсальной смазки в быту и на даче, которые сэкономят ваше время и деньги.