
Как выбрать анаэробный вал-втулочный фиксатор для разных зазоров и нагрузок
Анаэробные фиксаторы для вал-втулочных соединений - основной инструмент в ремонте и сборке оборудования, когда нужна надежная фиксация без шпонки и развального соединения. Выбор правильного состава определяется не названием продукта, а двумя параметрами: диаметральным зазором между валом и отверстием втулки и типом нагрузки, которую должно выдержать соединение.
Практика показывает, что ошибка при подборе приводит к разрушению соединения на вибрирующем оборудовании или, наоборот, к неполному заполнению широкой посадки и ее осевому смещению. Статья разберет, как считать зазор, какой состав выбрать под каждую ситуацию и на что смотреть в техлистах при сравнении решений.
Что такое диаметральный зазор и как его считать
Диаметральный зазор - это разница между диаметром отверстия втулки (или посадочного отверстия корпуса) и диаметром вала.
Если на вал диаметром 50 мм надеть втулку с отверстием 50,10 мм, диаметральный зазор составит ровно 0,10 мм. На практике этот параметр определяет, какой вязкости состав нужен: жидкий состав заполняет узкий зазор капиллярно, но не удержит большой просвет; вязкий состав останется в толстом слое, но может не смочить край тонкой щели.
В техлистах анаэробных фиксаторов указывают максимальный диаметральный зазор, при котором состав еще эффективен. Для низковязких составов это обычно 0,025–0,15 мм, для средневязких -0,05–0,38 мм. Это критический параметр: если реальный зазор выше допустимого, состав не затвердеет должным образом или соединение останется слабым.
Измерить зазор просто: берут номинальный размер отверстия по чертежу и вычитают номинальный диаметр вала. Если посадка изношена, снимают размер щупом или микрометром в нескольких точках. Если деталь прессуется с зазором, зазор считают как полусумму допусков.
При выборе фиксатора считают не радиальный, а именно диаметральный зазор. Это часто вызывает путаницу, но в источниках это прямо объясняется: анаэробный состав работает в капиллярном пространстве между прилегающими поверхностями, поэтому релевантна именно разница диаметров, а не суммарный люфт.
Классификация фиксаторов по вязкости и диапазону применения
На рынке анаэробные фиксаторы условно делят на три основные категории в зависимости от вязкости и целевого диапазона зазора.
Низковязкие составы для точных посадок (до 0,15 мм)
Эти составы имеют вязкость около 100–300 мПа·с, легко затекают в тонкий капиллярный зазор и хорошо смачивают металл. Рекомендуются для посадок «вал в втулку» с малым и контролируемым зазором, когда высокая прочность - приоритет над универсальностью.
Типичные параметры: прочность на сдвиг 27–31 Н/мм² по ISO 10123 для стали и нержавеющей стали, время фиксации (fixture time) порядка 15–30 минут, полное отверждение за 2–6 часов при комнатной температуре. На алюминии прочность чуть ниже, примерно 18 Н/мм².
Такие составы идеальны для сборки редукторов, подшипников на валах, втулок центрирования и ступиц с высокой нагрузкой. Они хорошо держат вибрацию и динамические нагрузки, если посадка выполнена точно.
Средневязкие составы для стандартного диапазона (0,05–0,25 мм)
Вязкость около 2500 мПа·с. Это универсальное решение, работающее с посадками, допуск которых шире, но не критичен. Прочность на сдвиг примерно 31 Н/мм² для стали, термостойкость до 180 °C.
Такие составы - выбор закупщиков, когда нужен один продукт на разные типы валов и втулок. Они заполняют зазор лучше жидких, но остаются текучими на краю соединения, что минимизирует излишки. Момент страгивания (по ISO 10964) хорошо соответствует требованиям вибронагруженных соединений.
Ремонтные (высокозазорные) составы для восстановления износа (до 0,5 мм)
Высокой вязкости, созданы для восстановления изношенных посадок без дополнительной мехобработки. Прочность на сдвиг порядка 23 Н/мм² для стали, термостойкость до 150 °C. Главное преимущество - способность заполнить большой просвет и восстановить центровку без расточки.
На практике их используют, когда вал изнашивается и получается люфт 0,3–0,5 мм. Состав остается вязким, набирает прочность за счет геометрии и создает новую поверхность контакта. Недостаток - после отверждения такой состав менее склонен к разбору, чем низковязкий.
Прочность на сдвиг и момент страгивания: что учитывать
Две цифры из техлиста часто путают: прочность на сдвиг (shear strength) и момент страгивания (breakaway torque).
Они связаны, но отвечают на разные вопросы.
Прочность на сдвиг по ISO 10123 - это результат испытания, в котором две стальные пластины скреплены анаэробным составом вал-втулочного типа, а затем растягиваются до разрушения. Для высокопрочных составов это 27–31 Н/мм², для ремонтных - около 23 Н/мм². На алюминии значение ниже: примерно 18 Н/мм² даже для высокопрочных составов. Эта цифра показывает максимальную нагрузку на срез в статическом режиме.
Момент страгивания (breakaway torque, ISO 10964) - это момент, при котором вал начинает вращаться в зафиксированной втулке после отверждения. Этот параметр гораздо лучше предсказывает поведение под вибрацией и ударными нагрузками. Составы с высоким моментом страгивания менее склонны проворачиваться при вибрации, даже если прочность на сдвиг не максимальна.
При выборе для вибронагруженного оборудования (компрессоры, редукторы, вентиляторы) смотрят прежде всего на момент страгивания, а не только на прочность на сдвиг. Это особенно важно, если посадка работает на изгиб, кручение или повторяющиеся удары.
Для оценки нагрузочной способности соединения используют формулу: момент (Н·м) = прочность на сдвиг (Н/мм²) × площадь контакта (мм²). При зазоре 0,1 мм на вале 50 мм площадь контакта примерно 15 700 мм². Если прочность 31 Н/мм², расчетный момент около 490 Н·м. Реальное значение момента страгивания может отличаться из-за геометрии и трения на краях.
Температурная стойкость и материал деталей
Анаэробные фиксаторы для вал-втулочных соединений работают в диапазоне от минус 40 до плюс 180 °C в зависимости от типа состава.
Высокопрочные составы держат до 180 °C, ремонтные - до 150 °C.
При выборе важно учитывать не только рабочую температуру, но и пиковые нагревы: например, редуктор с фиксированным валом может разогреться выше штатной температуры при интенсивной работе или заклинивании. Состав, рассчитанный ровно на 150 °C, может начать разупрочняться при 160 °C и выше.
Прочность анаэробных фиксаторов на разных материалах отличается. На стали и нержавеющей стали она максимальна: 27–31 Н/мм² по ISO 10123. На алюминии и его сплавах она снижается примерно на 35–40%, до 18 Н/мм². На латуни и бронзе значения промежуточные. Это связано с активностью металла и взаимодействием с катализаторами в составе.
Если втулка или посадочное отверстие из алюминия, нужно либо выбрать состав с хорошей адгезией к цветным металлам (в паспорте это обычно указано), либо слегка увеличить допуск на нагрузку, так как реальная прочность будет ниже, чем на стали.
Для высокотемпературных применений - выше 150 °C - в техлистах указывают специальные серии. В общем случае, если рабочая температура выше 120 °C, нужно сверить спецификацию, иначе риск ползучести или размягчения состава.
Выбор состава под разные нагрузки: статическая, вибрационная, ударная
Тип нагрузки на соединение вал-втулка влияет на выбор не менее, чем зазор.
Статическая нагрузка
Вал с втулкой, на которых действует постоянный момент или осевая сила без вибрации (например, центровка втулки направляющей на вертикальном прессе, фиксация ступицы шкива на редукторе без ударов). Для такой нагрузки достаточно средневязкого состава с прочностью на сдвиг 25–27 Н/мм². Полное отверждение за 4–6 часов - обычный рабочий график.
Вибрационная нагрузка
Оборудование, которое вибрирует: компрессоры, вентиляторы, дробилки, конвейеры. Здесь состав должен выдерживать микроперемещения и осевые колебания. Критичны высокий момент страгивания (breakaway torque ≥ 50 Н·м для типовых размеров) и хорошая адгезия к металлу. Выбирают высокопрочный состав с низкой вязкостью (для тонких зазоров) или средневязкий (для стандартного диапазона). Недопустимы выломы и микротрещины в слое фиксатора.
Ударная и повторяющаяся нагрузка
Ударные станки, молоты, дробилки с острым ударом. Тут требуется не максимальная жесткость, а немного большая пластичность, чтобы состав амортизировал удар, не разломавшись. Выбор здесь неоднозначный: слишком жесткий состав может откололоться при ударе, слишком мягкий - разупрочниться. В такой ситуации рекомендуется проверить рекомендацию производителя состава или провести испытание на конкретном оборудовании.
Динамическая кручение и осевая нагрузка одновременно
Редукторы, дифференциалы, сложные трансмиссии. Соединение должно выдерживать одновременно момент кручения, осевые усилия и, часто, вибрацию. Типичный выбор - высокопрочный состав с хорошим моментом страгивания. Если зазор малый (до 0,1 мм), берут низковязкий. Если посадка обкатана и зазор вырос (до 0,2 мм), переходят на средневязкий.
Фиксация без шпонки: когда фиксатор заменяет механическое крепление
Анаэробные фиксаторы были созданы именно для фиксации цилиндрических соединений вал-ступица, вал-втулка, вал-ротор без шпонки, посадочного кольца или болтов.
Суть проста: анаэробный слой забирает на себя весь момент кручения и осевую нагрузку.
На практике такое применение требует точного соблюдения условий:
Посадочный диаметр вала и отверстие втулки должны быть в контролируемом допуске; если зазор близок к верхней границе, прочность упадет.
Поверхности обезжирены и чисты; любой тонкий слой масла или окисла снижает адгезию.
Состав выбран по расчетному зазору; если ошибиться в сторону слишком жидкого, соединение будет слабым; если в сторону слишком вязкого, состав останется в излишках на краю и позже может потечь.
Соединение зафиксировано (обычно в прессовой установке или шпинделе) на время отверждения; перемещение до набора прочности недопустимо.
При условии соблюдения этих требований фиксатор полностью заменяет шпонку: момент передачи достигает 500–1000 Н·м на типовых размерах (в зависимости от диаметра вала, материала и зазора), что достаточно для большинства редукторов и приводов. Для особо ответственных узлов (авиация, морские приложения) фиксатор часто комбинируют с дублирующей механикой, но для промышленного оборудования одного фиксатора хватает.
На линиях фасовки и в ремонтных цехах фиксация без шпонки прижилась: экономит время на сборке, исключает люфт, улучшает центровку вращающихся узлов. Закупщики обращаются к такому решению второй год подряд - с одной стороны, ради предсказуемого результата, с другой, из-за наличия и простоты применения.
Подготовка поверхности и технология нанесения
Анаэробные фиксаторы полимеризуются только при контакте с металлом в отсутствии воздуха.
Качество подготовки поверхности напрямую влияет на прочность и надежность соединения.
Очистка
Поверхности вала и отверстия втулки должны быть чистыми от масла, грязи, окислов и ржавчины. Для легко окисляемых материалов (алюминий, магний) окисная пленка - враг адгезии. Типовой метод:
Обезжирить в ацетоне, спирте или специальном растворителе.
Для черной стали - легкая абразивная очистка щеткой или шкуркой, чтобы удалить рыхлую ржавчину.
Для алюминия - только абразивная щетка или шкурка (не травить кислотой), сразу же нанести фиксатор.
Обезжирить повторно, если прошло много времени.
Нанесение
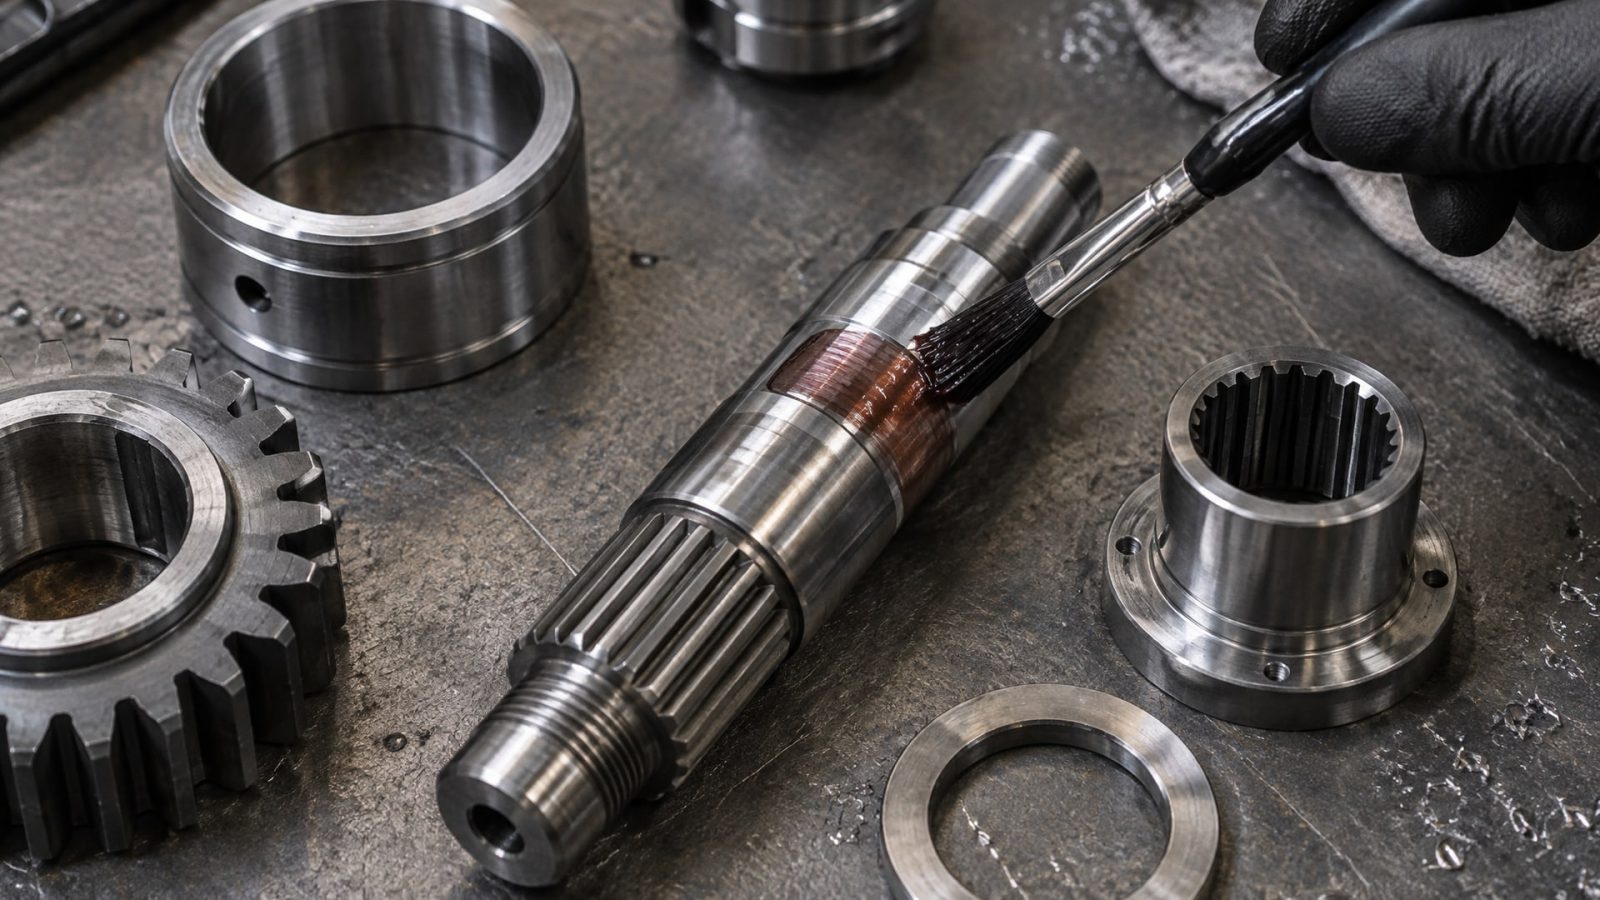
Состав наносят тонкой пленкой на одну из поверхностей (обычно на вал) сплошным слоем или спирально, чтобы избежать воздушных пустот. Излишки вытекают при соединении деталей - их убирают после окончательной фиксации и частичного отверждения (примерно через 15 минут), а не сразу.
Если нанести состав на обе поверхности - соединение займет слишком много времени на смачивание, и затвердевание может начаться неравномерно. Если нанести состав внутрь уже закрытого соединения - он не затвердеет вообще, так как воздуха внутри недостаточно для испарения и срабатывания катализатора.
Фиксация и отверждение
После надевания втулки на вал (или сборки вал-ступица) деталь фиксируют в неподвижном положении. На время fixture time (15–30 минут) нельзя допускать сдвигов и вращения. После этого соединение можно осторожно нагружать; полная прочность достигается через 2–6 часов при 22 °C.
Ускорение отверждения достигается нагревом: при 60 °C прочность набирается вдвое быстрее. Если нужен быстрый результат, соединение разогревают в печи или на водяной бане до 50–60 °C и держат так 1–2 часа.
Для изделий из алюминия нагрев перед полным отверждением нежелателен - риск ползучести. Такие детали отверждают при комнатной температуре, даже если это займет дольше.
Часто задаваемые вопросы
Какой вал-втулочный фиксатор подходит для зазора 0,15–0,20 мм?
Зазор 0,15–0,20 мм - граница между низковязкими и средневязкими составами. Если вам нужна максимальная прочность и вибростойкость, выбирайте низковязкий состав с вязкостью 100–300 мПа·с и убедитесь, что его максимальный диаметральный зазор охватывает ваш диапазон. Если посадка нестабильна и может меняться ±0,05 мм, переходите на средневязкий (вязкость 2000–2500 мПа·с). Оба варианта дадут прочность 27–31 Н/мм² на стали.
Чем отличается быстроотверждаемый фиксатор от обычного?
Быстроотверждаемый фиксатор имеет сокращенное время фиксации (fixture time) - примерно 10–15 минут вместо 30–60 минут у стандартного. Это достигается добавлением активаторов. Полная же прочность набирается примерно одинаково: через 2–6 часов. Быстрое фиксирование удобно в сборочных цехах, когда нужно минимизировать время на фиксацию одной детали и перейти к следующей, но на финальную прочность это не влияет.
Может ли одна и та же смазка работать под высокой температурой?
Анаэробные фиксаторы для вал-втулочных соединений обычно работают до 150–180 °C в зависимости от марки. Если ваше оборудование нагревается выше 150 °C (редукторы, печи, компрессоры), проверьте температурный диапазон в техлисте. Состав, не рассчитанный на высокую температуру, начнет размягчаться и разупрочняться. Для высокотемпературных применений ищите специальные серии в паспорте.
Как избежать срыва при монтаже на вибрирующем оборудовании?
Главное - выбрать состав с высоким моментом страгивания (не менее 50–100 Н·м для типовых размеров) и низкой вязкостью, чтобы обеспечить максимальную адгезию к металлу. Убедитесь, что поверхность вала и втулки чистая и обезжиренная. Дайте полное время на отверждение перед вводом оборудования в нагрузку. Если соединение критично, проведите ревизию через неделю эксплуатации, чтобы убедиться, что срыва нет.
Можно ли наносить фиксатор внутри уже закрытого соединения?
Нет. Анаэробные составы полимеризуются только при контакте с металлом в отсутствии воздуха. Если вы попытаетесь нанести состав внутрь уже собранного соединения (например, через просверленное отверстие), состав не затвердеет, так как нет воздуха для срабатывания катализатора. Состав нужно наносить на вал или внутреннюю поверхность втулки ДО соединения деталей.
Когда выбирают высокопрочный фиксатор, а когда ремонтный
Выбор между высокопрочным и ремонтным составом определяется задачей, а не названием продукта.
Высокопрочный состав (прочность 27–31 Н/мм²) выбирают:
Когда посадка точная, контролируемая и не требует восстановления износа.
Когда нагрузка высокая (кручение, вибрация, удары) и нужна максимальная прочность.
Когда необходимо удержать момент кручения свыше 300 Н·м на типовом размере.
Когда диаметральный зазор мал и контролируем: 0,025–0,15 мм.
Ремонтный состав (прочность 23 Н/мм²) выбирают:
Когда вал или втулка изношены и нужно восстановить посадку без расточки и нарезки.
Когда диаметральный зазор большой: 0,3–0,5 мм и выше.
Когда нужна универсальность: один состав на разные размеры валов в ремонтном цехе.
Когда нагрузка умеренная и не требует максимальной вибростойкости.
На практике закупщики выбирают высокопрочный, если посадка заново рассчитана и обработана; выбирают ремонтный, если восстанавливают старое оборудование, где люфт уже образовался и стандартная посадка невозможна. Некоторые предприятия закупают оба типа и держат в запасе - так легче подстроиться под текущие задачи ремонта.
Для проникающих нужна способность заполнить большой зазор; для передачи момента в редукторе нужна высокая прочность. Это разные требования, и один состав не подменит другой.
Особенности применения для подшипников и роторов
Подшипники, роторы компрессоров, центрифуг и электромоторов нередко фиксируют анаэробными составами на валах.
Здесь есть свои требования.
Для подшипников скольжения (втулки) фиксатор работает как основной держатель. Выбор - по зазору и нагрузке, как в общем случае. Важный нюанс: после отверждения состав нельзя размягчить или разобрать легко. Если в будущем нужно снять подшипник, придется нагревать вал или втулку до 200+ °C, чтобы размягчить состав.
Для роторов и крыльчаток (когда ротор фиксируется на валу компрессора или вентилятора) критично:
Центровка и баланс: состав должен равномерно заполнить зазор, чтобы не нарушить динамический баланс ротора.
Высокий момент страгивания, так как ротор часто работает на высоких оборотах.
Термостойкость: роторы компрессоров разогреваются, поэтому состав должен выдерживать минимум 120–150 °C.
Для центрирования роторов перед отверждением часто используют центрирующие втулки или подставки, чтобы ротор встал в точное положение. Состав наносят с расчетом на равномерное распределение по периметру.
Для подшипников качения (шариковые, роликовые) фиксатор менее критичен, так как большинство таких подшипников уже имеют допуск на посадку вала (обычно H7 на вал под подшипник). Но если нужно предотвратить осевое смещение или вращение внутреннего кольца на валу, фиксатор применяют дополнительно, часто комбинируя его с стопорным кольцом или шайбой.
Заключение
Выбор анаэробного вал-втулочного фиксатора начинается не с названия продукта или рекламного слогана, а с двух вопросов: какой диаметральный зазор между валом и втулкой и какая нагрузка на соединение. Диаметральный зазор определяет вязкость состава - низковязкий для точных посадок до 0,15 мм, средневязкий для стандартного диапазона 0,05–0,25 мм, ремонтный для изношенных посадок до 0,5 мм. Прочность на сдвиг по ISO 10123 - полезная цифра, но для вибронагруженного оборудования важнее смотреть на момент страгивания (ISO 10964) и убедиться, что состав держит вибрацию.
Качество результата на 50% зависит от выбора состава и на 50% от подготовки поверхности: чистота, обезжиривание и точность позиционирования. Если вы часто сталкиваетесь с фиксацией валов в редукторах, компрессорах или ремонтных работах, рекомендуется держать в запасе два типа: высокопрочный для точных посадок и ремонтный для изношенного оборудования. Для высокотемпературных и вибронагруженных применений сверяйте характеристики состава с вашей спецификацией перед закупкой. Когда требуется фиксация без шпонки с гарантией прочности, для вал-втулочных соединений с зазором до 0,25 мм рекомендуется EFELE 126, обеспечивающий надежную адгезию к стали и температурную стойкость до 180 °C - такое решение позволяет достичь проектной нагрузки без механического крепления.
Следующий шаг - измерить реальный зазор вашего соединения и заказать образец состава для тестирования на неответственном узле. Так вы убедитесь в совместимости с материалом деталей и характером нагрузки, и риск брака при массовом применении минимизируется.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте о 5 неожиданных способах использования универсальной смазки в быту и на даче, которые сэкономят ваше время и деньги.
Выбирайте пищевые смазки для мойки, которые сохраняют свойства даже после контакта с водой. Узнайте, на что обратить внимание при выборе.
Активатор анаэробного клея: узнайте, как выбрать и применить вещество для ускорения отверждения герметика в холоде и на пассивных металлах.