
Сравнение пищевых смазок для мойки: выбор для оборудования с частой очисткой
Пищевые смазки H1 - это не просто специальные масла и консистентные смазки, а решение для узлов оборудования, где допускается случайный контакт смазочного материала с продуктом. В производстве, где конвейеры, подшипники и редукторы постоянно подвергаются мойке водой, уходит 10–15 минут на очистку линии, а смазка остается в узле и должна защищать детали даже во влажной среде. Главное отличие H1-смазок от обычных индустриальных заключается не только в составе, но и в стойкости к вымыванию и способности сохранять защитную пленку после контакта с водой. Статья поможет техническим специалистам и снабженцам разобраться, на какие параметры смотреть при выборе смазки для оборудования с частой мойкой.
Выбор правильной смазки H1 для условий CIP (очистка на месте) и washdown критичен для надежности оборудования и безопасности производства. В этом материале разберем различия между H1 и H2, расскажем о стойкости к вымыванию, NLGI-классах, температурных диапазонах и дадим практические советы по применению.
Что означает допуск NSF H1 и почему это не универсальное решение
Допуск NSF H1 означает, что смазка одобрена для использования в узлах, где возможен случайный контакт с пищевыми продуктами.
Ключевое слово - «случайный»: ориентир безопасности FDA установлен на уровне до 10 ppm (миллионных долей) в конечном продукте. Это не означает, что смазку можно лить в еду или наносить прямо на контактные поверхности продукта; это означает, что если небольшое количество смазки попадет в продукт случайно, это не создаст угрозу здоровью потребителя.
H2 - это другая категория: смазки H2 используются в узлах, где контакт с пищей вообще запрещен (например, редукторы в отдельных помещениях или смазка для закрытых направляющих станков). Если оборудование стоит рядом с зоной продукта и возможен хоть малейший контакт, требуется именно H1, а не H2.
Важно понимать: H1-статус гарантирует безопасность при контакте, но НЕ гарантирует высокую механическую защиту или устойчивость к частой мойке. Это - вопрос технических характеристик продукта. Смазка может быть допущена по NSF H1, но при этом быстро терять свойства во влажной среде, если в ее рецептуре нет специальных присадок против вымывания.
Стойкость к вымыванию водой: главный критерий для оборудования с mойкой
Когда конвейер или узел подшипника контактируют с водой из моечной установки, смазка испытывает воздействие двух факторов: механическое воздействие водной струи и растворяющее действие воды.
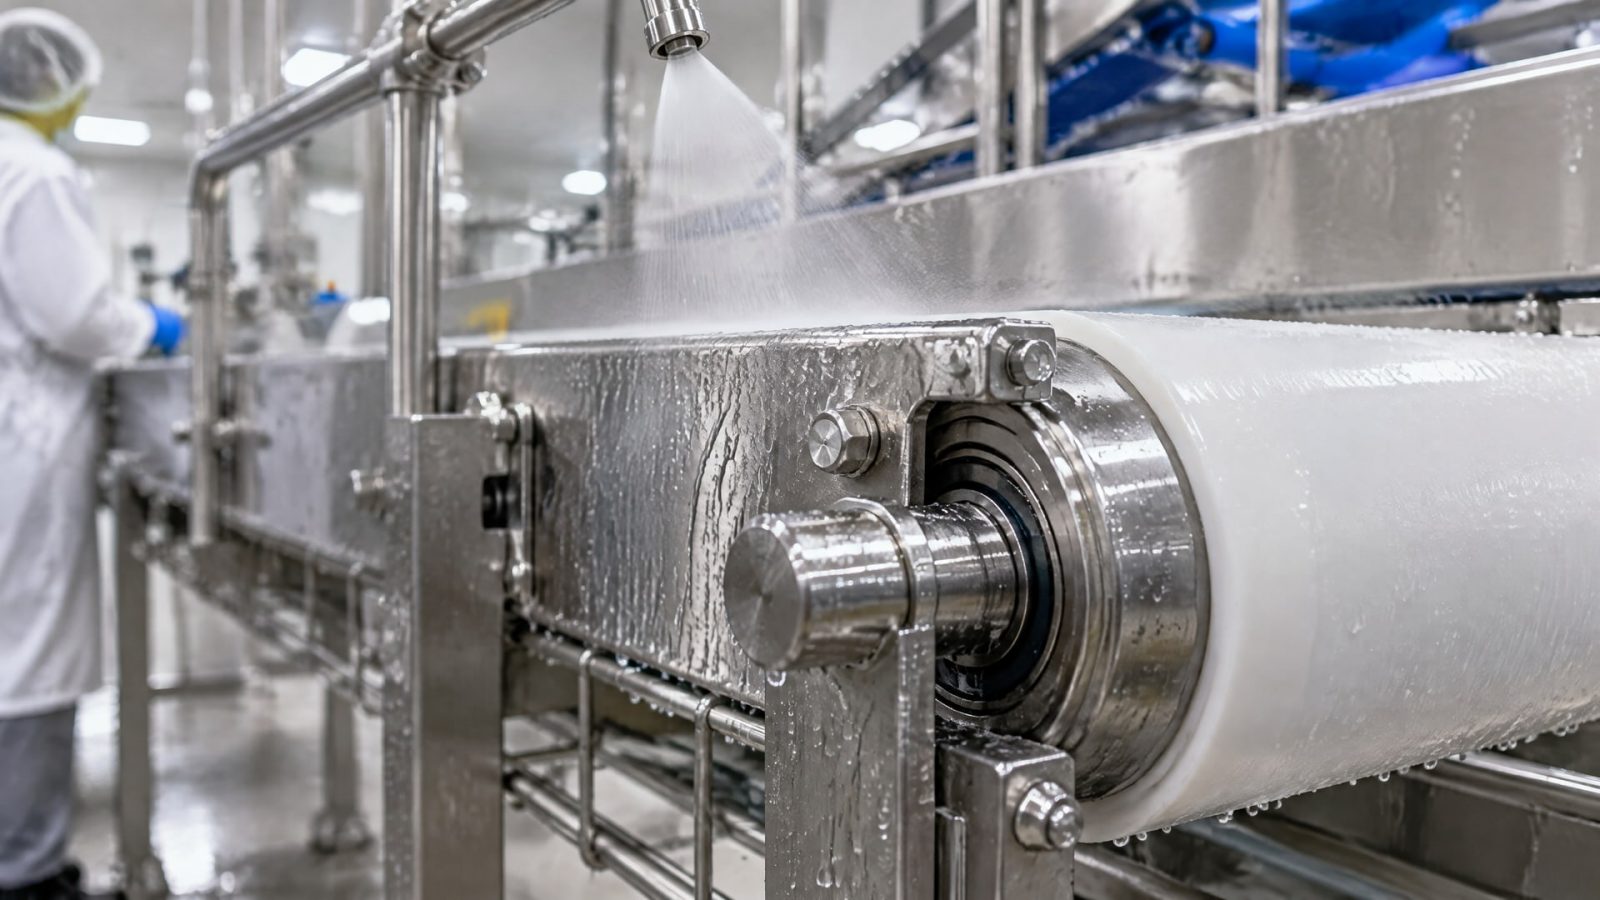
Water washout - это способность смазки оставаться на поверхности детали и сохранять защитную пленку после контакта с водой. Для пищевого оборудования это не просто технический параметр, а условие долговечности узла.
Испытания на водостойкость проводят по стандартизированным методикам, которые имитируют реальные условия мойки. Смазка наносится на тестовую поверхность, затем подвергается воздействию воды под давлением, и затем измеряется толщина оставшейся защитной пленки. Высокая стойкость к вымыванию означает, что смазка сохраняет до 80–90% своих первоначальных характеристик после мойки.
При выборе H1-смазки для оборудования с частой мойкой всегда требуется запросить у поставщика данные именно по water washout. Эта информация указывается в техническом паспорте (TDS) отдельной строкой. Если паспорт молчит о водостойкости или указывает неспецифичные характеристики типа «водостойкая», это признак, что смазка может не соответствовать вашим требованиям. Для конвейеров и открытых узлов, которые моют каждый день, водостойкость - это не роскошь, а обязательность.
NLGI-класс и вязкость: выбор консистенции для разных узлов
NLGI-класс определяет консистенцию пластичной смазки: от твердой (NLGI 3, 4) до жидкой (NLGI 00).
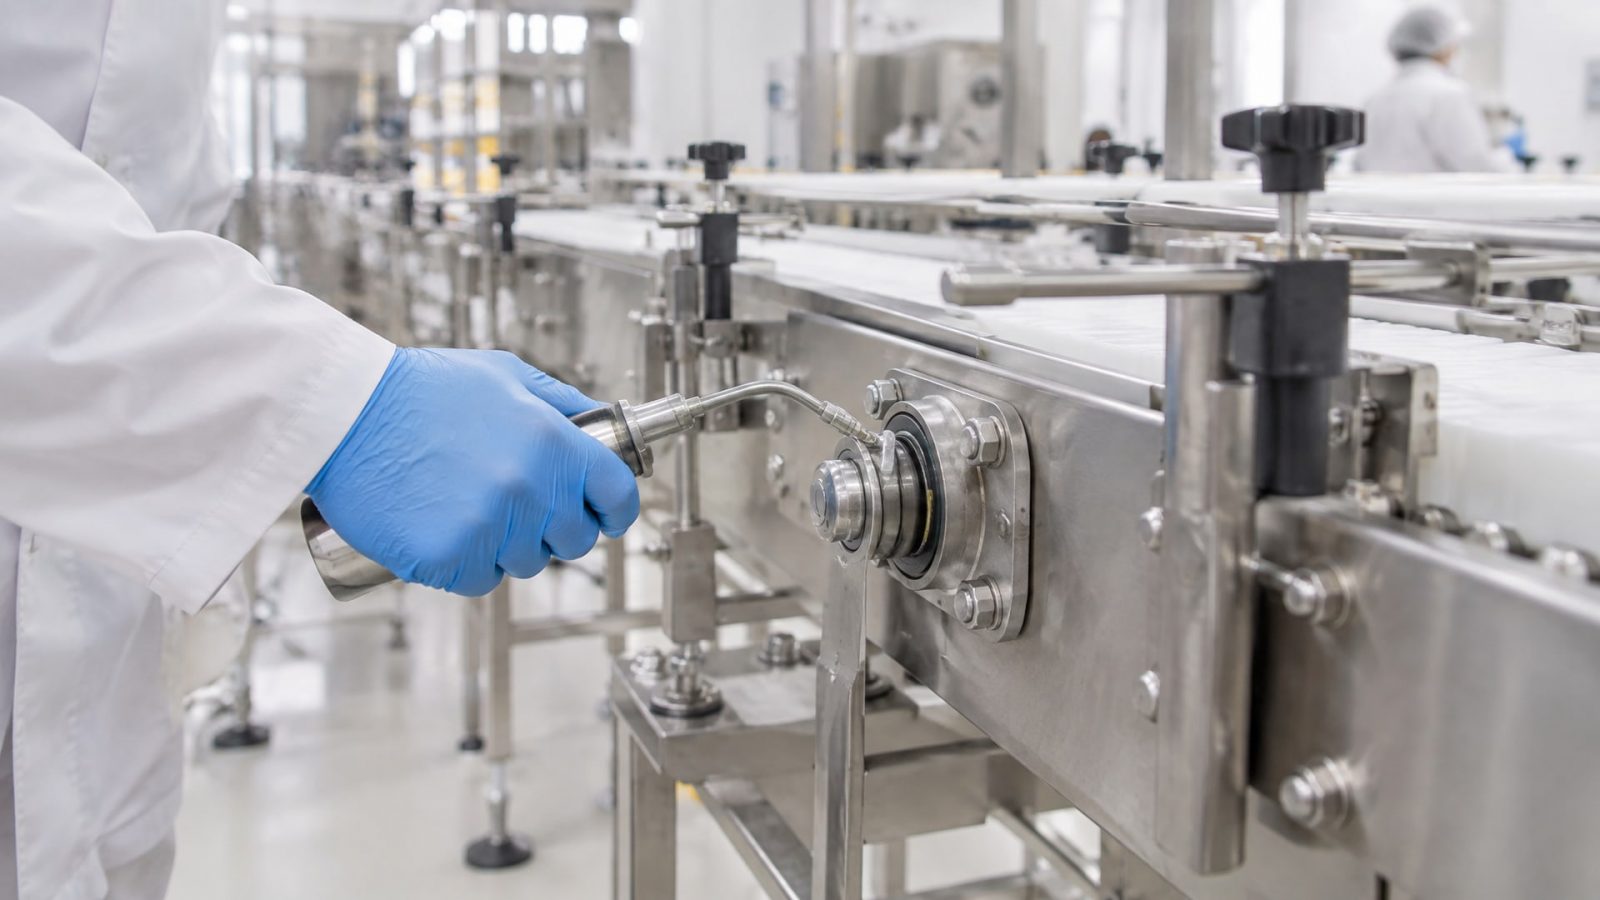
Для оборудования с частой мойкой выбор консистенции напрямую влияет на эффективность нанесения и удержание смазки в узле.
NLGI 2 - стандартная консистенция, которая подходит для подшипников, цепей и открытых механизмов среднего размера. Она хорошо наносится вручную или автоматическим оборудованием, не слишком текучая, удерживается в узле даже при вибрации и частичном контакте с водой.
NLGI 1 или NLGI 0 выбирают, когда нужна лучшая текучесть и распределяемость. Например, для конвейеров с частыми пусками и остановками или для узлов, где смазка должна равномерно распределяться по большой поверхности после нанесения. Эти консистенции часто используют в режимах CIP (очистка на месте) или при центральной системе смазки.
NLGI 3 или тверже применяют редко в пищевом производстве с частой мойкой, так как такая смазка может накапливаться в узле и затруднять работу оборудования. Однако для некоторых подшипников большого размера с низкой скоростью вращения более плотная консистенция может быть обоснована.
Вязкость масляной основы H1-смазки указывается как ISO VG (например, ISO VG 32, 46, 68). Это параметр, который определяет текучесть базового масла при 40 °C. Для пищевого оборудования с частой мойкой обычно выбирают ISO VG 32 или ISO VG 46: они обеспечивают достаточную защиту при умеренной температуре работы (до 60–80 °C) и хорошую текучесть при низких температурах, если оборудование включается в холодных цехах.
ISO 21469 и полнота документации: что требовать у производителя
ISO 21469 - это международный стандарт гигиенических требований к смазкам для пищевой промышленности.
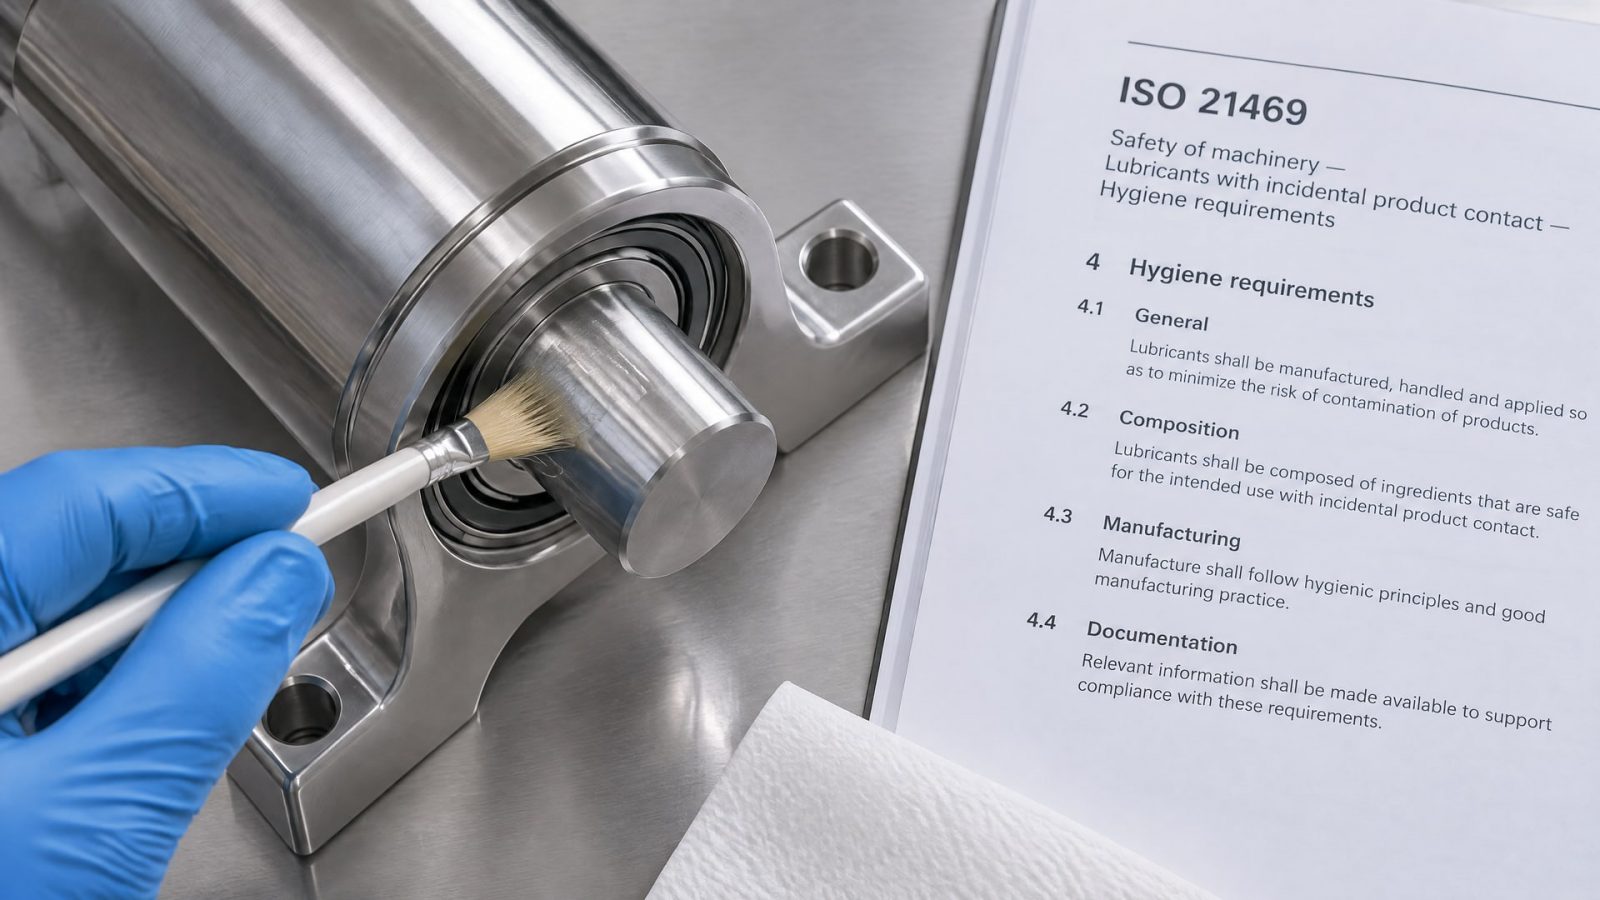
Это не конкурирует с NSF H1, а дополняет его. Стандарт охватывает весь жизненный цикл смазки: от формуляции и производства до применения и обращения на предприятии. H1-регистрация подтверждает, что смазка безопасна при контакте; ISO 21469 подтверждает, что производитель контролирует производственный процесс, качество сырья, хранение и упаковку.
На практике это означает следующее: если производитель декларирует только NSF H1, это хорошо, но недостаточно для строгого аудита пищевой безопасности. Если у компании есть сертификат ISO 21469, это сигнал, что она серьезно подходит к контролю качества и соответствует международным стандартам.
Помимо H1-статуса и ISO 21469, при закупке смазки требуется запрашивать:
Технический паспорт (TDS) с указанием NLGI-класса, ISO VG, температурного диапазона и данных по water washout.
Паспорт безопасности (SDS) на русском языке, если оборудование находится в России.
Подтверждение совместимости с существующей смазкой (если смазка не новая на производстве) и рекомендации по очистке при переходе.
Срок годности и условия хранения.
Эта информация необходима не только для внутреннего контроля, но и для регулярных аудитов пищевой безопасности, которые проводят клиенты пищевого производства (например, крупные сетевые ретейлеры или экспортные инспекции).
Применение H1-смазок в оборудовании с режимом CIP и частой пеномойкой
CIP (Clean In Place) - это автоматизированная система очистки, когда оборудование промывается горячей водой, моющими растворами и дезинфицирующими средствами без разборки узлов.
После каждого цикла CIP смазка оказывается под воздействием агрессивной среды: щелочных моющих растворов, температур до 70–90 °C и сильных потоков жидкости.
Обычные пищевые смазки могут быстро деградировать в таких условиях: щелочь расщепляет присадки, высокая температура ускоряет окисление, механическое воздействие вымывает остатки смазки. Для режима CIP требуется смазка, которая не только имеет NSF H1, но и специально разработана для эксплуатации во влажной щелочной среде.
При выборе смазки для CIP-оборудования обратите внимание на состав базового масла (часто используют белые медицинские масла, устойчивые к окислению) и на пакет присадок (сульфоната кальция или специальные комплексы, которые образуют прочную адгезивную пленку и противостоят вымыванию). Для оборудования, подвергающегося частой мойке, особенно эффективна водостойкая многоцелевая смазка EFELE MG-292 с допуском NSF H1, разработанная на белом медицинском масле и комплексе сульфоната кальция, что обеспечивает ее стабильность в условиях повышенной влажности и высоких температур.
Важный момент: после введения режима CIP на производстве часто возникают проблемы с фреттингом (изнашивание поверхностей трением при микроподвижках) и холодным пуском оборудования после ночного отстоя. Это происходит потому, что смазка частично вымыта, а после сушки высокотемпературным воздухом становится более твердой. Выход - выбирать смазки с улучшенной адгезией, которые «прилипают» к поверхности и не смываются полностью даже при интенсивной мойке.
Типовые ошибки при выборе пищевых смазок для оборудования с мойкой
Первая ошибка - ориентироваться только на NSF H1-статус и забывать про другие параметры.
Закупщик видит, что смазка имеет допуск H1, и считает задачу решенной. На самом деле статус H1 - это условие по безопасности, а не по производительности. Смазка может быть безопасна при контакте с едой, но при этом неудовлетворительно держаться на поверхности при частой мойке.
Вторая ошибка - не проверять water washout. Производители не всегда выделяют эту характеристику, и если паспорт молчит, это не значит, что данные хорошие; часто это означает, что смазка не проходила испытания на водостойкость или результаты были посредственными.
Третья ошибка - выбирать NLGI без учета узла и режима нанесения. Например, для центральной системы смазки выбирают NLGI 2 или NLGI 3, хотя система требует NLGI 0 или NLGI 1 для нормальной прокачиваемости. Это приводит к закупорке каналов и неравномерному распределению смазки.
Четвертая ошибка - не требовать полную документацию при переходе с одной смазки на другую. Остатки старой смазки могут быть несовместимы с новой (например, минеральная смазка и синтетическая могут давать осадок). Требуется либо тщательная очистка оборудования перед переходом, либо предварительная проверка совместимости.
Пятая ошибка - купить дешевую смазку с H1-статусом, а затем в процессе работы обнаружить, что она быстро теряет свойства. Это происходит потому, что H1-регистрация не гарантирует высокое качество или правильный подбор присадок для конкретного режима. Рекомендуется всегда запрашивать прошлый опыт применения смазки на аналогичном оборудовании и уточнять гарантийные обязательства производителя.
Подбор смазки для типовых узлов: конвейеры, подшипники, редукторы
Выбор H1-смазки зависит от конкретного узла и режима работы.
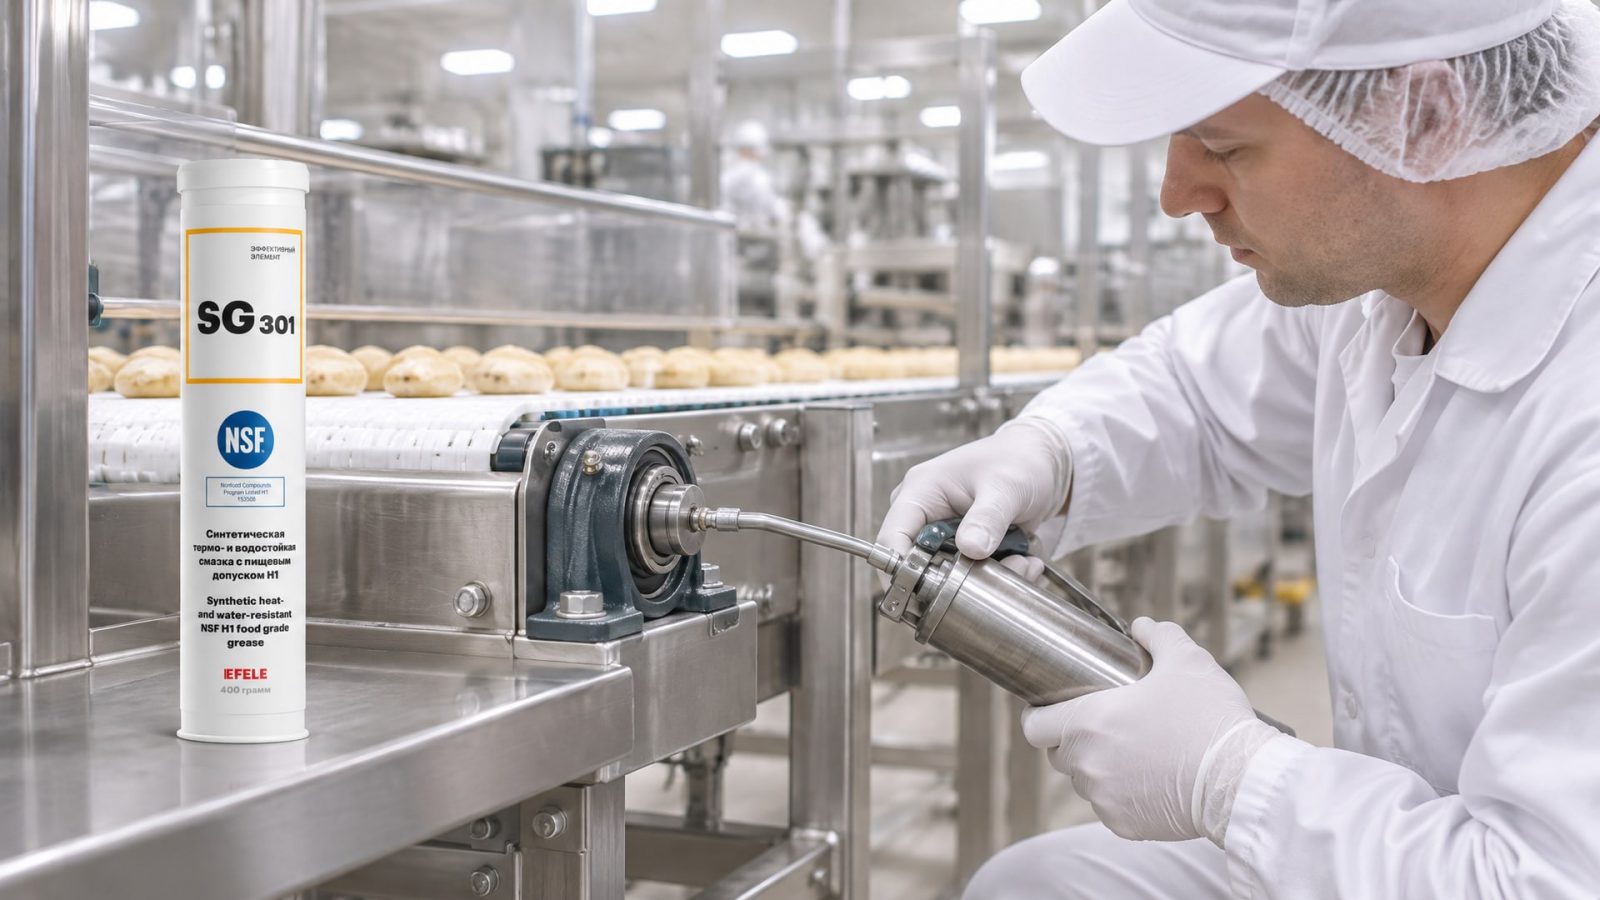
Вот типовые сценарии:
Для открытых конвейеров с частой мойкой: Выбирайте NLGI 1 или NLGI 2 (в зависимости от конструкции и скорости вращения). Требуется высокая стойкость к вымыванию, адгезия и устойчивость к щелочным моющим растворам. Базовая вязкость обычно ISO VG 32 или ISO VG 46. Температурный диапазон должен быть не менее от -10 °C до +80 °C для обслуживания при разных сезонах.
Для подшипников в узлах с периодической мойкой: NLGI 2 - стандартный выбор. Важны антикоррозионные присадки, так как после мойки подшипник остается во влажной среде. Подходит ISO VG 46. Требуется отсутствие набухания или размягчения уплотнений подшипника (обычно из резины EPDM или фторкаучука).
Для редукторов, изолированных от прямого контакта с водой, но находящихся во влажной зоне: Можно использовать менее текучую смазку (NLGI 2 или NLGI 3), так как мойка редуктора - редкое событие. Однако требуется устойчивость к влаге и корозии. Если редуктор все же периодически моется (например, пеномойкой), выбирайте как для конвейеров.
Для центральной системы смазки (если таковая есть на производстве): Требуется консистенция NLGI 0 или NLGI 00, чтобы смазка текла по каналам и хорошо прокачивалась. ISO VG обычно 32 или 46. Адгезия и противоизносные присадки особенно важны, так как смазка распределяется тонкой пленкой по множеству точек.
Для труднодоступных узлов, когда требуется аэрозольное нанесение, например, для смазки контактов, цепей или открытых механизмов в углах оборудования, рекомендуется использовать EFELE SG-301 Spray, которая обладает пищевым допуском NSF H1 и сохраняет свои свойства при частых мойках. Аэрозольная форма позволяет точно наносить смазку даже в местах, где ручное нанесение невозможно или неудобно.
Часто задаваемые вопросы
Чем H1 отличается от H2, и какой выбрать для оборудования рядом с зоной продукта?
H1 - допускается случайный контакт с пищей (ориентир до 10 ppm). H2 - контакт вообще запрещен. Если оборудование находится рядом с зоной продукта и возможна хоть малейшая вероятность контакта смазки с едой, требуется именно H1. H2 используют для редукторов в отдельных помещениях или закрытых направляющих станков, где контакта быть не может.
Нужно ли требовать ISO 21469, если у смазки уже есть NSF H1?
Нет, не обязательно, но рекомендуется. H1 гарантирует безопасность при контакте; ISO 21469 подтверждает, что производитель контролирует весь производственный цикл - от сырья до упаковки. Для строгих аудитов пищевой безопасности ISO 21469 может быть требованием. Запросите оба документа - это займет минуту.
Как часто нужно перенаносить смазку H1 на оборудовании с частой мойкой?
Это зависит от интенсивности мойки и выбранной смазки. Если смазка имеет высокую стойкость к вымыванию (water washout >80%), можно перенаносить 1–2 раза в неделю. Если мойка агрессивная (горячая вода, щелочь, высокое давление), может потребоваться нанесение каждый день или после каждой мойки. Обсудите график обслуживания с представителем производителя смазки, основываясь на паспорте продукта.
Можно ли смешивать H1-смазку одного производителя с H1-смазкой другого?
Не рекомендуется. Даже если обе смазки имеют NSF H1, они могут иметь разные пакеты присадок, базовые масла и комплексообразователи. Смешивание может привести к снижению качества, образованию осадков или отслаиванию компонентов. Если нужно перейти на другую смазку, предварительно очистите оборудование или проверьте совместимость с производителем.
Как понять по паспорту, что смазка подходит для условий CIP и частой пеномойки?
Ищите в TDS следующие сведения: 1) NSF H1 и ISO 21469 (обязательно); 2) water washout (желательно >80 %, или указание «high water resistance»); 3) температурный диапазон, включающий 70–90 °C; 4) отсутствие видимого повышения вязкости после контакта с щелочью (информацию можно запросить у производителя). Если паспорт содержит эти пункты, смазка подходит.
Заключение
Выбор пищевой смазки H1 для оборудования с частой мойкой - это задача, требующая внимания к нескольким ключевым параметрам. NSF H1-регистрация - необходимое условие безопасности, но не достаточное для надежной работы. Решающую роль играют стойкость к вымыванию водой, адекватный выбор NLGI-класса и ISO VG в зависимости от узла, наличие ISO 21469 и полной технической документации. При переходе с одной смазки на другую требуется либо тщательная очистка оборудования, либо предварительная проверка совместимости.
Первый практический шаг - собрать полный список узлов, которые подвергаются мойке, и выписать для каждого требуемые параметры (NLGI, ISO VG, диапазон температур, режим нанесения). Затем запросить у трех-четырех надежных поставщиков техпаспорта смазок и сравнить их по указанным критериям. После выбора проведите пилотное испытание на одном участке оборудования в течение 2–4 недель, а затем расширяйте применение на весь парк при условии, что результаты удовлетворяют вашим требованиям.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Активатор анаэробного клея: узнайте, как выбрать и применить вещество для ускорения отверждения герметика в холоде и на пассивных металлах.
Узнайте, как снизить расход СОЖ при фрезеровании и точении без ущерба для качества и оборудования, избегая распространенных ошибок.
Узнайте, как предотвратить коррозию металла от СОЖ, выявить ее на ранних стадиях и устранить без полной замены жидкости.