
Как снизить расход концентрата СОЖ при фрезеровании и точении
Экономия на концентрате систем охлаждения и смазки - одна из частых целей закупщиков промышленного сектора. Однако простое снижение процента концентрации в системе редко приводит к желаемому результату. Вместо сбережений предприятие получает рост брака, ускоренный износ инструмента и потери качества деталей. Снизить расход концентрата СОЖ при фрезеровании и точении можно, но только через грамотный контроль параметров, а не через уменьшение доли активного вещества ниже требуемого уровня.
В этой статье разберем, где теряется концентрат в системе, какие ошибки допускают при попытке сэкономить, и какие практические меры действительно помогают оптимизировать расход. Информация полезна инженерам, технологам и снабженцам, которые отвечают за затраты на охлаждающие жидкости и хотят не только сэкономить, но и сохранить качество обработки.
Почему просто снизить концентрацию не получится
Многие закупщики видят логику: если в системе работает 6% концентрата, почему не снизить до 4% и не сэкономить 25% на расходе?
Ответ - потому что концентрация задана не просто так. Она определяет количество активного вещества, которое отвечает за смазывающие, охлаждающие и противокоррозионные свойства жидкости.
При слишком низкой концентрации первым страдает антикоррозионная защита. На открытых участках системы, на инструменте и в зазорах железо и его сплавы начинают окисляться быстрее. Второе - ухудшается смазывающая способность, что приводит к увеличению износа режущего инструмента и быстрому отказу гидросистемы подачи. Третье - загрязненная и старая жидкость теряет стабильность эмульсии, появляется расслоение, прогорает на рабочих поверхностях. В результате расход концентрата на восстановление системы и замену инструмента превышает экономию в несколько раз.
Производители металлообрабатывающих жидкостей прямо указывают в технических рекомендациях, что нельзя произвольно уменьшать концентрацию только ради снижения себестоимости. Вместо этого требуется контролировать саму причину перерасхода - унос жидкости в производстве.
Где теряется концентрат СОЖ в системе
Расход концентрата зависит не только от подачи на станке, но и от нескольких других каналов потерь.
Понимание этих механизмов - первый шаг к реальной оптимизации.
Унос на деталях и стружке
Когда деталь выходит из зоны обработки, на ее поверхности остается тонкая пленка СОЖ. Стружка, которая спадает в поддон или в контейнер, уносит с собой значительный объем жидкости. На высокоскоростном фрезеровании и при обработке твердых материалов этот унос может составлять 20–30% от общих потерь. Эффективный вынос стружки из зоны обработки - один из ключевых факторов качества подачи СОЖ, и одновременно средство снижения потерь концентрата.
Испарение с поверхности ванны
На открытых участках ванны и особенно в системах циркулирующего охлаждения вода из состава СОЖ испаряется постоянно. При нагреве жидкости испарение ускоряется. Если ванна работает при температуре 40–50 °C, потери на испарение оказываются заметны за смену. Для водосмешиваемых СОЖ, которые содержат 90–95% воды в рабочей эмульсии, испарение вызывает не просто уменьшение объема, но и изменение концентрации в оставшейся жидкости.
Увлечение жидкости с воздухом и брызгами
На станках с высокой скоростью шпинделя и активной циркуляцией СОЖ капли жидкости разлетаются в виде аэрозоля. Часть оседает вне ванны, часть впитывается в одежду рабочего и в материалы вокруг станка. На участке с несколькими станками этот канал потерь может быть значительным, особенно если система подачи не имеет эффективного экранирования.
Загрязнение и отложения
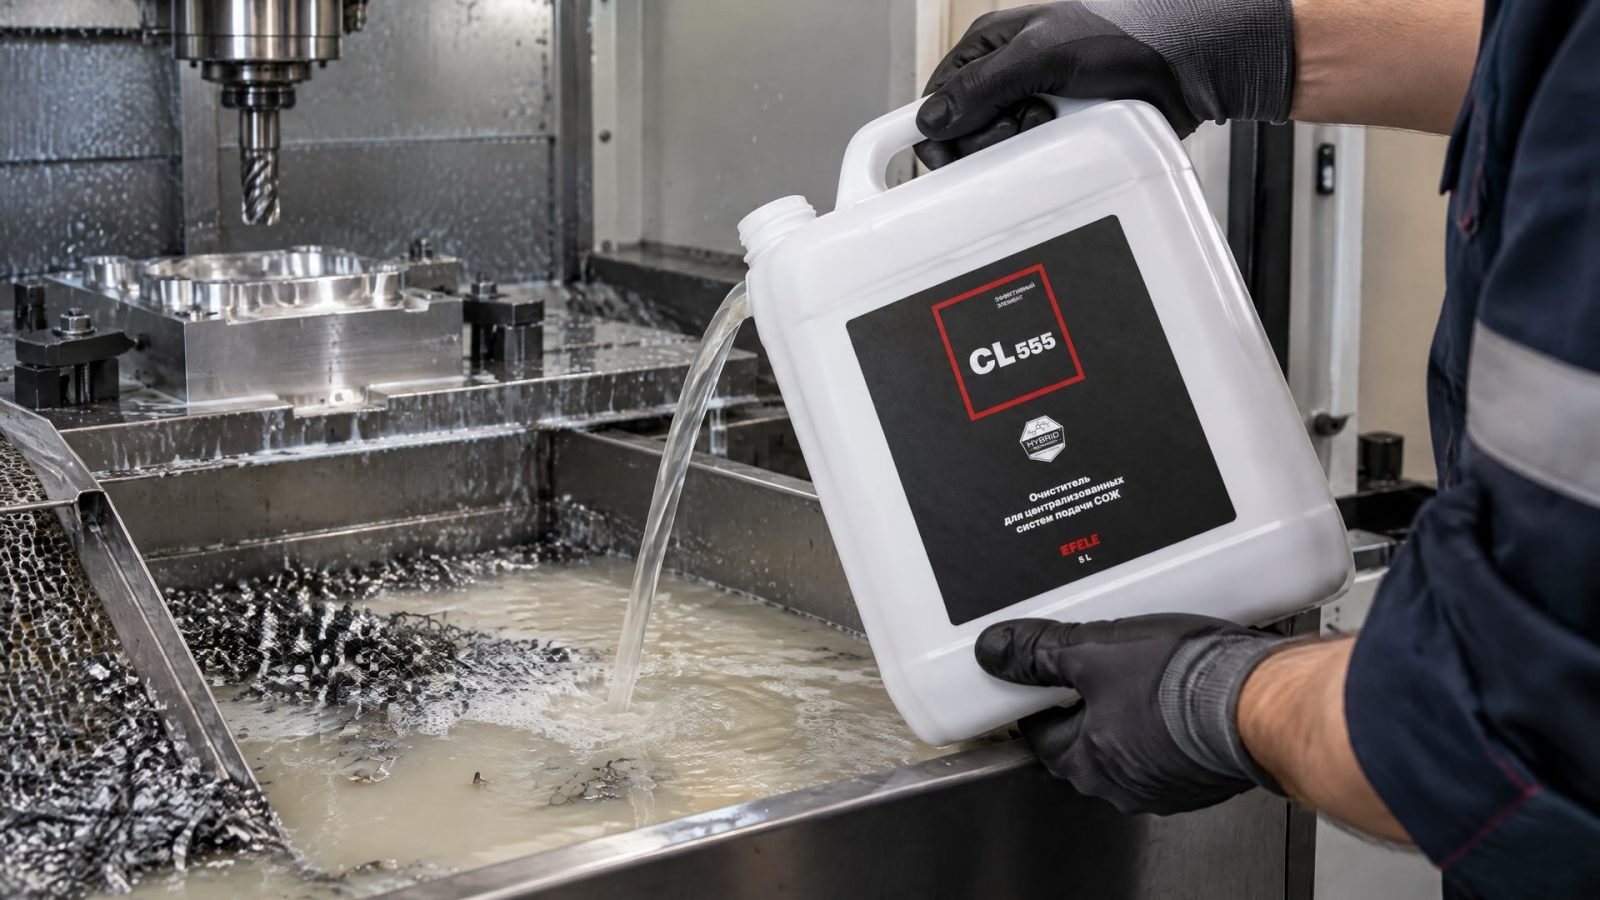
Со временем в ванне накапливаются твердые отложения: остатки древесины, стружка, отломанные частицы инструмента, микроорганизмы. Эти вещества увеличивают вязкость жидкости, ее густеют и забивают сетки фильтра. Очистка или замена загрязненной жидкости означает потери концентрата. Регулярная очистка систем подачи СОЖ с помощью специализированных средств, таких как EFELE CL-555, предотвращает засорение и образование отложений, что способствует оптимизации расхода и продлевает срок службы рабочей жидкости.
Как контролировать концентрацию и избежать переборов
Ключевая ошибка - проверять концентрацию «на глаз» или полагаться на память о том, сколько концентрата было залито неделю назад.
За смену система теряет жидкость из-за уноса и испарения, а значит, концентрация меняется. Произвольная доливка концентрата без проверки приводит к его переобогащению или, наоборот, к недостатку.
Измерение концентрации и нормирование доливок
Для водосмешиваемых СОЖ типичный рабочий диапазон концентрации составляет 4–10%. В техматериалах часто указывают оптимальную рабочую концентрацию порядка 5–6%. Однако одного значения недостаточно: нужно определить минимальный уровень (при котором жидкость теряет антикоррозионные свойства) и максимальный (при котором повышается пенообразование и увеличивается вязкость).
Используя рефрактометр или другой прибор для измерения содержания сухого остатка, технолог может ежедневно фиксировать фактическую концентрацию в ванне. Результаты измерений позволяют рассчитать точный объем доливки, необходимый для возврата к оптимальному значению. Без такого контроля система либо работает в недостаточно эффективном режиме (если концентрация ползет вниз), либо накапливает проблемы (если ползет вверх).
Разделение рабочей и доливочной концентрации
Один из способов оптимизировать расход - использовать более слабую смесь для доливки. Если в ванне работает 6% концентрат, то доливку готовят при 2–3% содержании активного вещества. При малом добавлении слабой смеси общее содержание концентрата в системе остается в допустимых пределах, но общий объем циркулирующей жидкости восполняется. Это экономит концентрат и снижает риск его переобогащения.
Такой подход требует четкого согласования с производителем или поставщиком СОЖ: не все продукты одинаково хорошо работают с разделенной схемой доливки. При выборе нового концентрата стоит сразу уточнить, допускается ли такая схема и какие концентрации рекомендуются для рабочей ванны и для доливки.
Выбор типа СОЖ под реальные условия производства
Одна из скрытых причин перерасхода - неправильный подбор самого типа СОЖ.
Если в системе работает продукт, несоответствующий операции или материалу, он очень быстро теряет свои качества, требует частой замены и доливок. Как результат - расход выше, чем при применении подходящей жидкости.
Классификация по ISO 6743-7 и ГОСТ 28549.7-90
Международный стандарт ISO 6743-7 и соответствующий ему российский ГОСТ 28549.7-90 делят металлообрабатывающие жидкости на семейства и группы по типу состава и назначению. Семейство L включает жидкости для обработки резанием (резание, формовка, холодная штамповка). Внутри этого семейства выделяют подгруппы: водные растворы (MA и MB), неразбавляемые масла (MC и MD), синтетические и полусинтетические жидкости (ME, MF, MG).
Каждая подгруппа предназначена для конкретных режимов работы. Например, неразбавляемое масло MC хорошо подходит для скоростного фрезерования благодаря отличной смазке, но плохо охлаждает. Водосмешиваемая жидкость MA обеспечивает хорошее охлаждение, но требует более частого контроля и обслуживания. Выбор жидкости не по рекомендации, а по принципу «более дешевая» часто означает, что предприятие переплачивает на обслуживании и замене.
Спецификация по ISO/TS 12927:1999
Стандарт ISO/TS 12927:1999 помогает сформировать детальную спецификацию на СОЖ для конкретного производства. Спецификация указывает целевые концентрации, требуемую стабильность эмульсии, допустимый уровень пенообразования, требования к качеству воды (жесткость, pH, содержание солей), режим работы и материалы, которые будут обработаны.
Заранее согласованная спецификация позволяет избежать поиска «универсального» продукта, который в итоге не подходит ни для одной задачи и требует доливок и замен. Для снижения расхода концентрата полезно на этом этапе сразу уточнить у поставщика, какие диапазоны концентраций возможны, насколько стабильна эмульсия при колебаниях около оптимального значения, и какие рекомендации дает производитель по разделению рабочей и доливочной смеси.
Практические меры по оптимизации расхода
Когда основные причины потерь концентрата выявлены, можно применить ряд конкретных мер, которые действительно снижают перерасход и продлевают срок службы жидкости.
Наладка подачи и вывода стружки
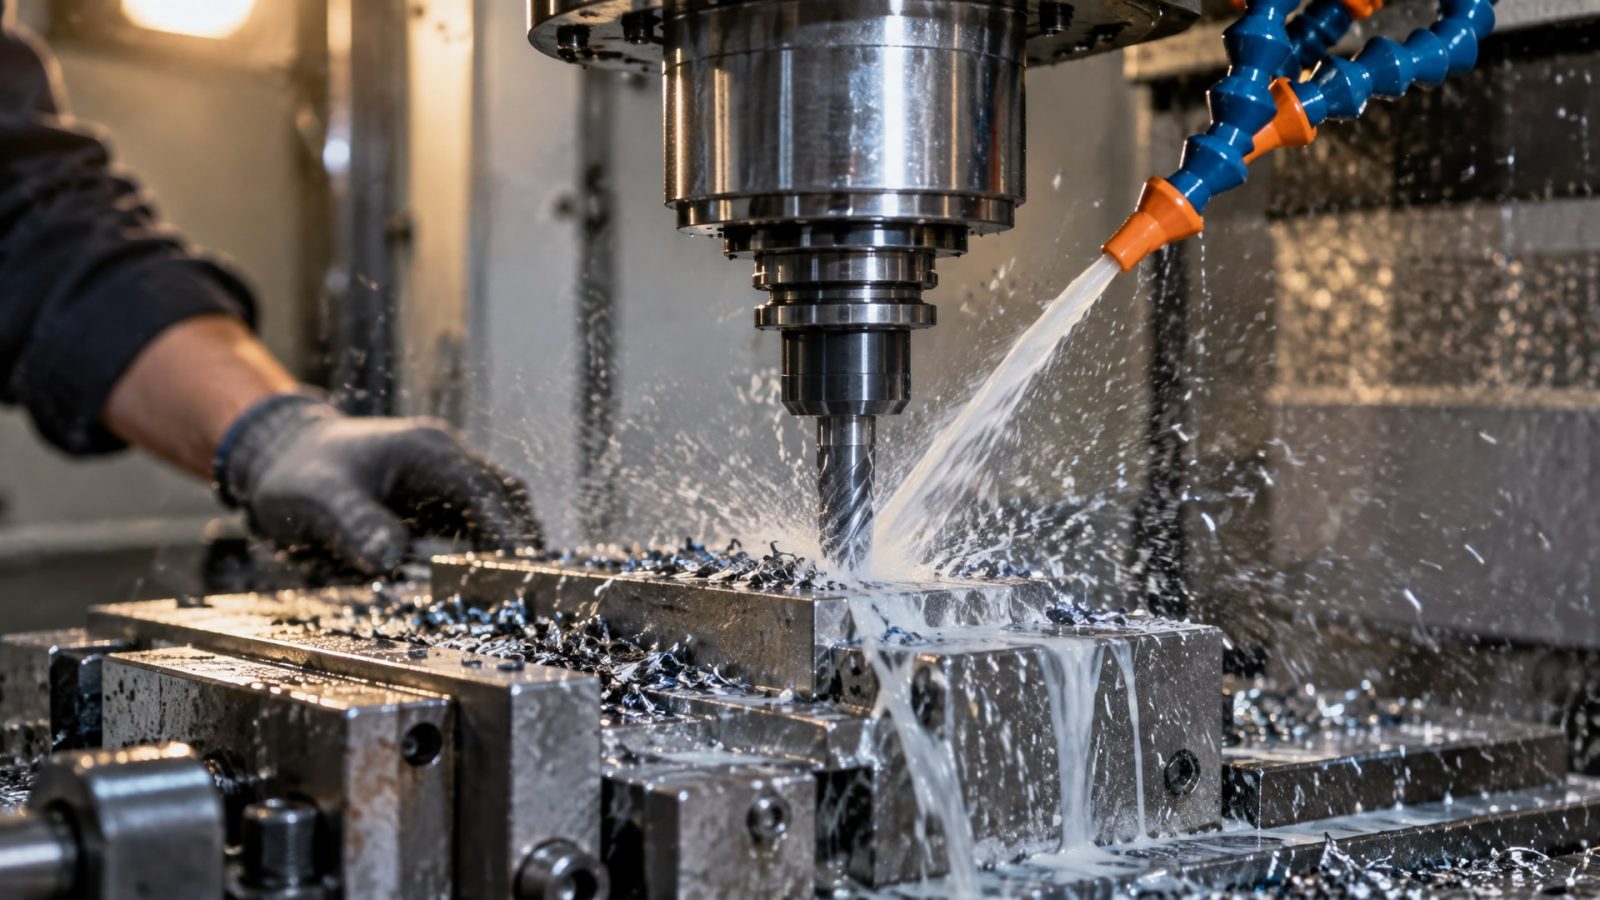
Правильно настроенная система подачи СОЖ подводит жидкость в зону обработки тонкой струей или аэрозолем, а не избыточным потоком. Избыточная подача не улучшает охлаждение (жидкость просто стекает в поддон), но увеличивает потери и загрязнение. Вынос стружки должен быть эффективным: крупная стружка убирается в контейнер без разбрызгивания, мелкая собирается в сетку фильтра и затем отжимается.
На высокоскоростных станках рекомендуется использовать закрытые экраны вокруг зоны обработки, которые не полностью перекрывают поток жидкости, но уменьшают потери на брызги. Такие меры требуют одноразовых инвестиций в переоснащение, но окупаются за счет снижения расхода за первые 2–3 месяца работы.
Содержание в чистоте и регулярная фильтрация
Загрязненная жидкость работает неэффективно и быстро портится. Ежедневная очистка поддонов, еженедельная проверка и промывка сеток фильтра, а при необходимости - применение более глубокой очистки системы, предотвращают накопление отложений. Чистая жидкость дольше служит, лучше охлаждает и меньше требует доливок.
Для снижения расхода концентрата важна также регулярная проверка уровня жидкости в ванне и состояния эмульсии. Если жидкость начала пениться, расслаиваться или мутнеть неравномерно, это признак нарушения стабильности. Попытка исправить ситуацию простой доливкой концентрата часто неэффективна; нужно проверить pH, содержание микроорганизмов, чистоту воды и только затем принять решение о замене или восстановлении состава.
Контроль качества воды
Вода, используемая для разведения концентрата, не должна содержать избыток солей, примесей и микроорганизмов. Жесткая вода с высоким содержанием кальция и магния нарушает стабильность эмульсии и способствует образованию отложений. Требуемые параметры воды указаны в спецификации на СОЖ (по стандарту ISO/TS 12927).
Использование отстоянной или деионизированной воды вместо водопроводной может снизить потребность в частой замене жидкости на 15–20%. Это не всегда экономно для малого производства, но на участках с высоким объемом обработки вложение в фильтр или емкость для отстаивания воды быстро окупается.
Часто задаваемые вопросы
Можно ли снизить концентрацию в системе и сэкономить на расходе?
Прямое снижение концентрации ниже рекомендуемого уровня не приводит к экономии. Слабая эмульсия теряет антикоррозионные и смазывающие свойства, инструмент изнашивается быстрее, растет брак. Реальная экономика падает из-за необходимости чаще менять жидкость и инструмент. Вместо произвольного снижения нужно контролировать концентрацию по фактическим измерениям и оптимизировать потери через унос и испарение.
Почему рабочая и доливочная концентрация должны быть разными?
Рабочая ванна содержит все компоненты СОЖ в нужной пропорции. При доливке слабой смесью вы восполняете объем жидкости, потерянный при испарении и уносе, без переобогащения активным веществом. Если доливать концентрат той же крепости, что и в ванне, общее содержание активного вещества будет расти, что повышает пенообразование, вязкость и требует более частой замены.
Как часто нужно проверять концентрацию в ванне?
Рекомендуется проверять концентрацию не реже одного раза в смену, особенно на участках с интенсивной обработкой. На станках, где система работает в режиме циркуляции, можно проверять реже -2–3 раза в неделю. Результаты измерений ведутся в журнале, что помогает выявить тренды и вовремя заметить, если концентрация стабильно ползет в одну сторону.
Какой стандарт указывает на допустимые концентрации для разных операций?
Стандарт ISO/TS 12927:1999 помогает установить спецификацию на СОЖ, включая требуемые диапазоны концентраций. Классификация ISO 6743-7 / ГОСТ 28549.7-90 определяет типы жидкостей и их области применения. При выборе нового продукта стоит сразу запросить у поставщика данные по рекомендуемым концентрациям для ваших операций.
Что делать, если система СОЖ начала пениться?
Пенение может быть вызвано неправильной концентрацией, загрязнением, качеством воды или наличием микроорганизмов. Увеличение концентрации редко помогает; нужно проверить pH, провести визуальный осмотр эмульсии на предмет расслоения и загрязнения, и при необходимости провести частичную или полную замену жидкости. Если пенение повторяется, стоит пересмотреть схему подачи и вывода стружки.
Заключение
Снижение расхода концентрата СОЖ при фрезеровании и точении - это не одна мера, а система взаимосвязанных действий. Главное правило: не снижайте концентрацию произвольно ради экономии, а контролируйте ее по фактическим измерениям. Оптимизируйте потери на уносе, испарении и загрязнении через правильную наладку подачи, эффективный вывод стружки и регулярное обслуживание системы.
Выбирайте тип СОЖ в соответствии с классификацией ISO 6743-7 / ГОСТ 28549.7-90 и согласуйте спецификацию по ISO/TS 12927:1999 со своим поставщиком заранее. Разделяйте рабочую и доливочную концентрацию, ведите журнал контроля, проверяйте качество воды. Для снижения расхода концентрата важна также стабильность системы: используйте качественные концентраты, такие как EFELE CF-627, которые обеспечивают стабильность эмульсии и длительный срок службы, и не пытайтесь лечить проблемы системы увеличением доли активного вещества. Такой подход даст реальную экономию не за счет дешевизны, а за счет эффективности.
Следующий шаг - провести аудит вашей текущей системы подачи СОЖ: измерить фактическую концентрацию, оценить потери на станках, уточнить у производителя или поставщика рекомендуемые параметры для ваших операций и материалов. На основе этих данных составить план оптимизации и начать вести ежедневный контроль.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как предотвратить коррозию металла от СОЖ, выявить ее на ранних стадиях и устранить без полной замены жидкости.
Узнайте, как правильно наносить анаэробный фиксатор и герметик, избегая распространенных ошибок для надежного соединения.
Узнайте, какая смазка для личинок замков защитит механизм зимой, как ее наносить и почему масло не подходит.