
Как правильно наносить анаэробный фиксатор и герметик: типичные ошибки и решения
Анаэробные фиксаторы и герметики работают по простому, но строгому принципу: они отверждаются только в отсутствие воздуха между металлическими поверхностями. Это значит, что даже небольшой просчет в подготовке, зоне нанесения или условиях хранения приводит к тому, что соединение не держит, герметик сочится или узел не набирает требуемую прочность. Инженеры, специалисты по ремонту и закупщики часто сталкиваются с отказами в работе составов ровно потому, что пренебрегают несколькими ключевыми правилами. В этой статье разберем, какие ошибки случаются на практике и как их избежать.
Статья адресована техническим специалистам и ремонтным службам, которые работают с резьбовыми соединениями, фланцами и герметизирующими узлами. Здесь вы найдете четкую схему подготовки поверхности, правильные зоны нанесения для сквозных и глухих отверстий, критерии выбора активаторов и реальные сроки отверждения.
Почему анаэробный герметик не работает: главные причины отказа
Отказ в работе анаэробного состава почти всегда связан с нарушением одного из трех условий: чистота поверхности, недостаток воздуха в зазоре или несоответствие материала металла.
Первая и самая частая ошибка - нанесение на загрязненную, замасленную или влажную резьбу. Масло, минеральная смазка, остатки старого герметика или простая грязь образуют барьер, который препятствует контакту анаэробного материала с металлом. Результат: состав остается вязким, не полимеризуется и постепенно выдавливается из зазора при сборке или вибрации.
Очистить резьбу необходимо механически, используя щетку, тряпку или протирку, смоченную обезжиривающим растворителем. После очистки поверхность должна полностью высохнуть; влажность или остатки растворителя также замедляют отверждение. В производственной практике проверку чистоты проводят простым способом: чистая и сухая металлическая поверхность должна «держать» каплю жидкости, не растекаясь.
Вторая частая причина - неправильная зона нанесения. Если состав нанесен мимо зацепления резьбы или не доходит до глубины глухого отверстия, отверждение не происходит там, где это нужно. В результате соединение шатается, герметик вытекает или вообще не образует прочную пленку.
Правильная техника нанесения: что нужно делать на практике
Подготовка поверхности и выбор активатора
Прежде чем открыть флакон с фиксатором, убедитесь, что все детали чистые и сухие. Пройдитесь по резьбе мягкой щеткой или протиркой, удаляя пыль, ржавчину и старые остатки смазки. Затем протрите обезжиривающим растворителем и дайте полностью испариться. Для сквозных отверстий достаточно протирки; для глухих отверстий рекомендуется промыть внутреннюю резьбу и убедиться, что влага не скапливается на дне.
Если вы работаете с инертным металлом - нержавеющей сталью, алюминием, цинком или хромировкой - почти всегда требуется активатор (праймер). Активатор наносят тонким слоем на одну из поверхностей (обычно на витки внутренней резьбы) прямо перед нанесением основного состава. Активатор ускоряет полимеризацию и компенсирует низкую каталитическую активность инертных металлов. Загрязнение носика флакона металлом необходимо предотвращать: касайтесь поверхности только при прямом нанесении, не допускайте контакта дозатора с витками или стенками отверстия, иначе остатки полимеризуются внутри пакета.
Схема нанесения для сквозных и глухих отверстий
Для резьбового соединения, где болт проходит сквозь отверстие (сквозное отверстие), правило просто: внесите несколько капель анаэробного состава в зону зацепления резьбы (там, где боевая часть болта встречается с внутренней резьбой гайки или корпуса). Обычно достаточно 1–2 капель; больше не нужно. Расположите капли так, чтобы они попали в витки и распределились вверх-вниз по оси резьбы при сборке.
Для глухого отверстия (когда резьба нарезана внутри корпуса и болт не проходит сквозь) схема иная: нанесите состав по виткам внутренней резьбы вверх до дна отверстия. Движение должно быть круговым или винтообразным, чтобы охватить всю резьбовую зону. Так состав окажется там, где болт будет сжимать его во время вворачивания, и обеспечит равномерное заполнение всего зазора.
Для герметизирующих резьбовых соединений (когда требуется не только фиксация, но и полная герметизация фланца) допускается нанесение валиком 360° по ведущей резьбе мужского фитинга. При этом первую нитку, ближайшую к краю, часто оставляют свободной, чтобы излишки материала выдавились и не создали наплывов.
Количество материала и скорость сборки
Наносите тонкий равномерный слой, а не избыток. Источники дизайна подчеркивают, что достаточное заполнение зазора достигается минимальным количеством материала - когда слой жидкий и равномерно распределен, а не когда видны капли и подтеки. Переизбыток материала замедляет отверждение, потому что поверхность контакта с воздухом уменьшается и кислород медленнее достигает глубины полимеризации. Кроме того, излишки выдавливаются при сборке, пачкают резьбу и могут затечь на области, где герметик не требуется.
После нанесения собирайте соединение немедленно, пока состав еще жидкий и не начал преждевременно полимеризоваться на воздухе. Задержка в несколько минут может привести к тому, что на поверхности образуется пленка, которая нарушит контакт между деталями и ослабит адгезию. Вворачивайте болт или гайку с нормальным усилием, не прилагая избыточную силу, которая может выдавить весь материал до того, как начнется отверждение.
Сроки отверждения и условия полной прочности
Анаэробные составы отверждаются в два этапа: начальная фиксация и полное отверждение.
Начальная фиксация, при которой соединение уже держит механическую нагрузку, наступает примерно через 10 минут после сборки. На этом этапе материал уже полимеризовался достаточно, чтобы выдержать легкую вибрацию и неподвижность узла. Однако полная прочность, при которой соединение выдерживает тепловые циклы, высокие вибрации и нагрузки, развивается только за 24 часа.
Это означает, что если вы собрали резьбовое соединение с анаэробным фиксатором, дайте ему полежать неподвижным минимум сутки перед тем, как вводить в эксплуатацию, особенно если соединение работает в условиях вибрации, перепада температур или высокого давления. Ранняя нагрузка (в первые часы) может привести к ослаблению соединения из-за сдвига еще недостаточно прочного полимера. В производстве это часто упускается: техники собирают узел и сразу же начинают его монтировать или испытывать, что приводит к отказам.
Активаторы и особые случаи применения
Активатор - это катализатор, который ускоряет полимеризацию анаэробного состава.
На активных металлах (сталь, железо) активаторы не требуются, потому что металл сам по себе обладает каталитической активностью. Однако на инертных металлах (нержавейка, алюминий, медь, цинк, никель и их сплавы) активатор необходим или рекомендуется, чтобы обеспечить нормальное время отверждения.
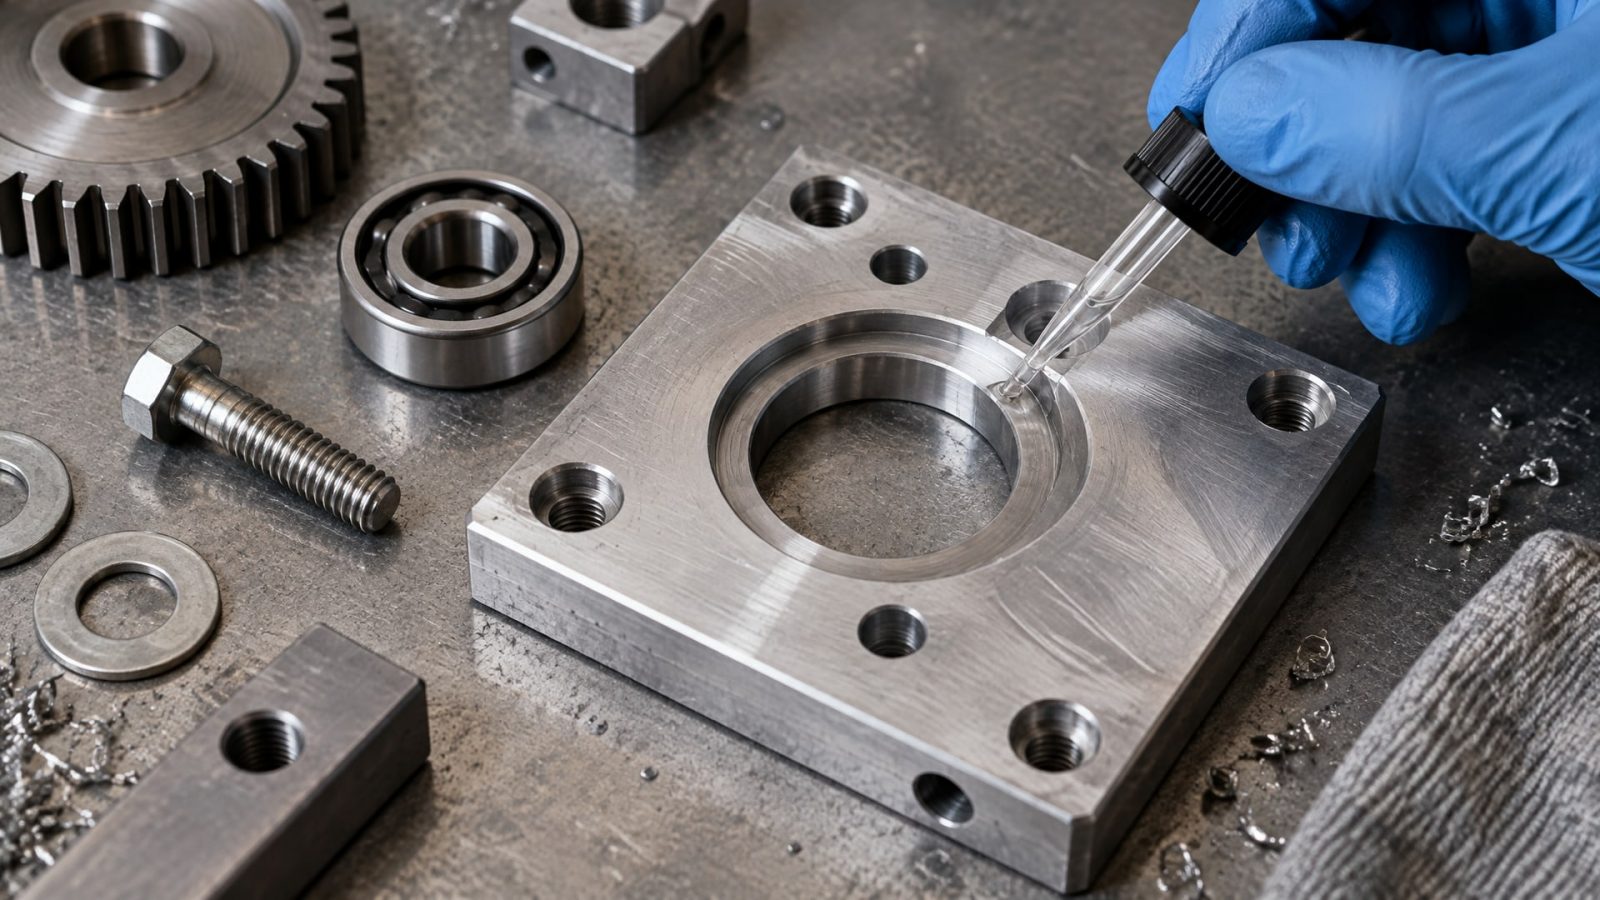
Активатор наносят экономно, одной-двумя каплями на виток внутренней резьбы или тонкой линией по поверхности, которая будет в первую очередь контактировать с основным составом. После нанесения активатора не требуется специального ожидания; основной состав наносят сразу. Излишний активатор, равно как и попадание его на соседние (не обрабатываемые) поверхности, может привести к ускоренной полимеризации вне зазора, что неудобно и расточительно.
Для случаев, когда требуется высокая температурная устойчивость или быстрое отверждение при низких температурах, сверьтесь с техническим паспортом конкретного продукта. Стандартные анаэробные составы работают до примерно 150 °C в рабочем режиме, специализированные - до 200 °C. При работе в таких условиях убедитесь, что продукт квалифицирован на требуемую температуру и соответствует стандартам испытаний, таким как ISO 10123 (прочность фиксации) или ASTM D5363 (критический момент откручивания).
Проблемы при использовании на фланцевых соединениях и герметизирующих узлах
Когда анаэробный герметик применяется для герметизации фланцев или соединений с большим зазором, на практике возникают дополнительные сложности.
Во-первых, если зазор слишком велик (более 0,5 мм), состав может просто не заполнить его полностью и вытечь при первой нагрузке или перепаде температуры. Во-вторых, на некоторых материалах (например, алюминиевых фланцах) отверждение может быть замедленным даже при наличии активатора.
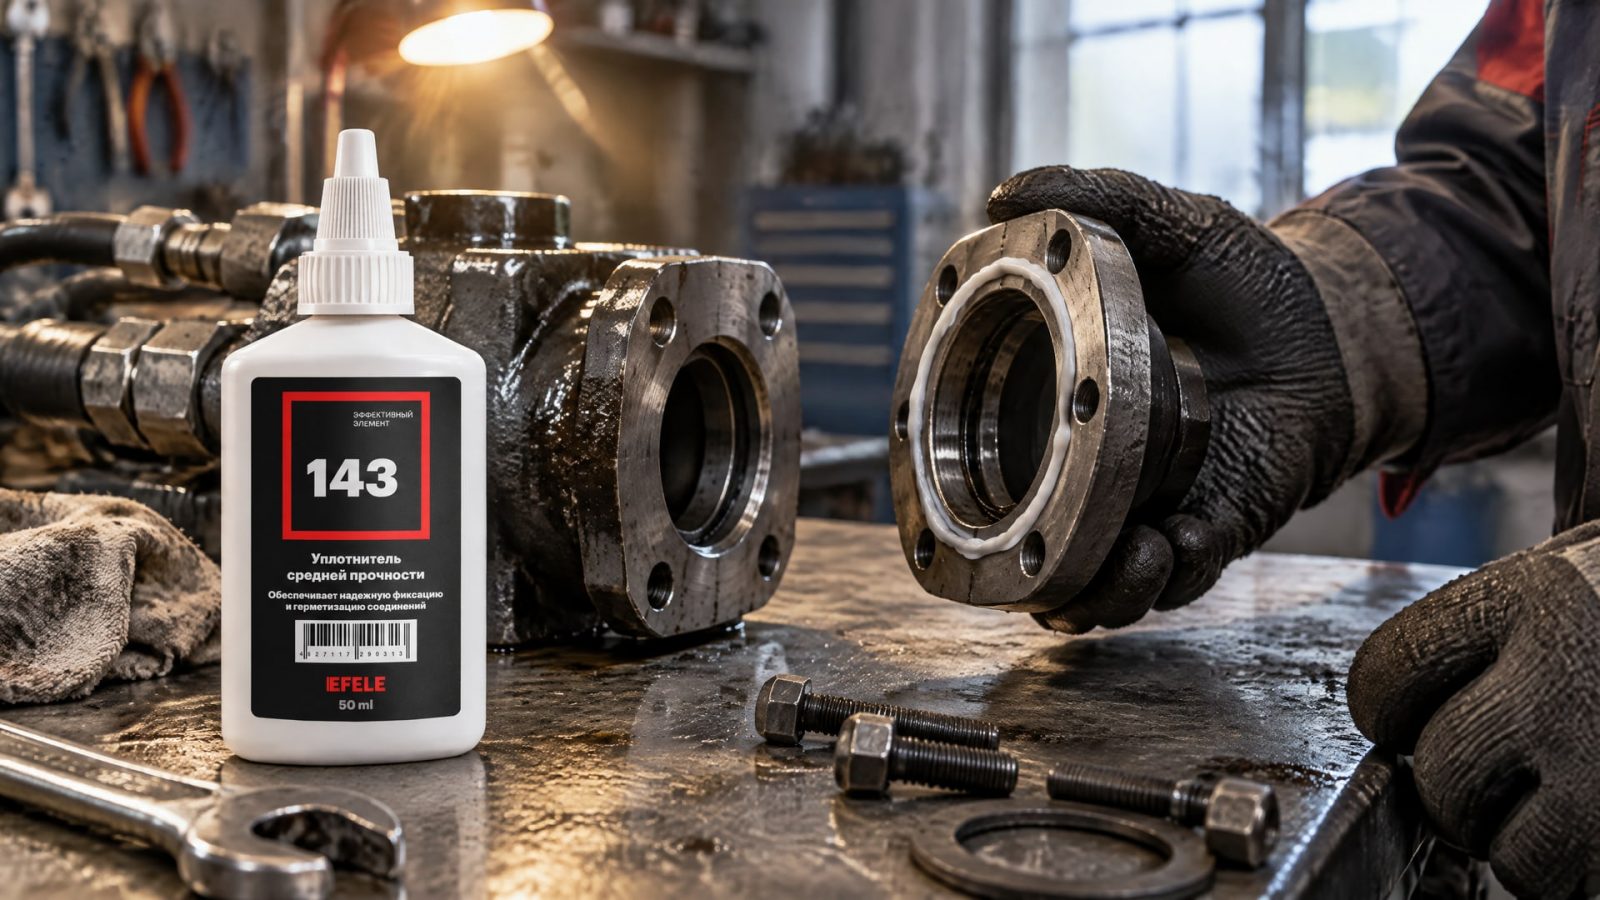
На практике для фланцевых соединений, требующих фиксации и герметизации, многие инженеры переходят на гелеобразные анаэробные составы, которые лучше удерживаются в зазоре и обеспечивают более надежное заполнение. Например, анаэробный уплотнитель EFELE 143 формирует среднюю или высокую прочность соединения в зависимости от припуска и обеспечивает термостойкость, необходимую для фланцевых узлов, работающих с температурными циклами и вибрацией.
Еще одна частая ошибка при герметизации - нанесение герметика на уже установленный фланец. Если две плоские поверхности уже плотно прижаты друг к другу, воздуха между ними нет, и отверждение может не произойти, потому что анаэробный состав требует минимального количества кислорода в зазоре для инициирования полимеризации. Правило: герметик наносят на одну из поверхностей перед сборкой, а затем детали прижимают вместе, так чтобы между ними осталась тонкая пленка материала.
Типичные ошибки подбора и хранения
Неправильный выбор класса прочности - еще один источник проблем.
Анаэробные фиксаторы делятся на несколько классов: низкой (синие составы), средней (красные) и высокой (черные или оранжевые) прочности. Для обычных резьбовых соединений с возможностью демонтажа подходят низкой и средней прочности; для постоянной фиксации выбирают высокую. Ошибка - это применить низкой прочности состав там, где нужна средняя или наоборот, использовать высокой прочности на соединениях, которые предполагается демонтировать.
Хранение и обращение с флаконом также влияют на работоспособность. Не допускайте загрязнения дозатора металлом, остатками состава или пылью, иначе срок службы флакона сократится, и он начнет подтекать. После использования плотно закройте крышку. Не возвращайте состав, который уже соприкасался с металлом, обратно в основной флакон; это может инициировать полимеризацию внутри упаковки и привести к закупориванию дозатора. При попадании металлической пыли в дозатор промойте его холодной водой (если состав на водной основе) или соответствующим растворителем, дайте испариться и закройте заново.
Часто задаваемые вопросы
Почему не работает фиксатор резьбы, если я правильно его нанес?
Скорее всего, поверхность была загрязнена маслом или старой смазкой, либо отверждение еще не завершилось и вы нагрузили соединение слишком рано. Убедитесь, что резьба обезжирена, высохла полностью, и подождите минимум час перед легкой нагрузкой или 24 часа перед интенсивной эксплуатацией.
Нужно ли всегда использовать активатор при применении анаэробного герметика?
На обычной стали активатор не требуется. Он необходим на инертных металлах: нержавейке, алюминии, цинке и никеле. Если вы не уверены, нанесите активатор - вреда он не принесет, а гарантирует нормальное время отверждения.
Можно ли наносить больше герметика, чтобы соединение было надежнее?
Нет. Избыток материала замедляет отверждение и может вообще предотвратить полимеризацию глубоких слоев. Наносите тонкий равномерный слой; его достаточно для заполнения зазора и обеспечения прочности.
Как правильно наносить анаэробный уплотнитель на фланцевое соединение?
Нанесите состав на одну из плоских поверхностей фланца перед сборкой, равномерно распределив его по всей герметизирующей поверхности. Соберите фланец с нормальным усилием болтов, прижимая поверхности друг к другу. Состав заполнит зазор между ними.
Сколько времени ждать, прежде чем нагружать резьбовое соединение с анаэробным фиксатором?
Начальная фиксация наступает через 10 минут, но для полной прочности необходимо 24 часа без вибрации и подвижности. В производстве обычно выжидают сутки перед вводом в эксплуатацию.
Заключение
Анаэробные фиксаторы и герметики - это надежный инструмент для фиксации резьбовых соединений и герметизации узлов, но только при соблюдении нескольких строгих правил. Главные ошибки заключаются в плохой очистке поверхности, неправильной зоне нанесения, избытке материала и ранней нагрузке на соединение. Каждая из этих ошибок легко предотвращается: обезжирьте резьбу перед применением, нанесите состав тонким слоем в правильную зону (для сквозных - в зацепление, для глухих - по всей резьбе до дна), используйте активатор на инертных металлах и дайте соединению полностью отвердеть перед нагрузкой.
Если вы работаете с фланцами, крупными зазорами или высокими температурами, сверьтесь со спецификацией конкретного продукта и убедитесь, что его характеристики соответствуют вашим условиям эксплуатации. Это небольшое внимание к деталям гарантирует, что анаэробный состав сработает так, как задумано, и соединение будет держать надежно.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему возникает пенообразование СОЖ при высокоскоростной обработке и как эффективно бороться с этой проблемой.
Узнайте, какая смазка для личинок замков подходит для зимы, как правильно смазать замок и что делать при его замерзании.
Узнайте, когда герметик вместо прокладки является оптимальным решением для фланцевых соединений, как его выбрать и применять.