
Как предотвратить самоотвинчивание резьбовых соединений от вибрации
Самоотвинчивание болтов и винтов - одна из наиболее частых причин отказа механизмов в условиях вибрации и циклической нагрузки. Проблема возникает не только из-за слабой затяжки, но прежде всего из-за сочетания двух факторов: циклическая нагрузка в сочетании с микроскольжением в стыке резьбы. Знание механизма этого явления и правильный выбор способа его предотвращения критичны для любого технического специалиста, занимающегося проектированием крепежных соединений или их обслуживанием. Эта статья разберет как конструктивные методы, так и роль анаэробных фиксаторов резьбы в защите от виброослабления.
Целевая аудитория - инженеры, технические специалисты и закупщики, которые сталкиваются с выбором способа фиксации резьбовых соединений в условиях механических нагрузок и вибрации. Вы узнаете, почему простая затяжка часто недостаточна, какие существуют стандарты проверки стойкости к вибрации, и как грамотно подобрать анаэробный фиксатор резьбы под конкретные условия эксплуатации.
Механизм самоотвинчивания резьбы при вибрации
Виброослабление резьбовых соединений - явление, которое часто путают с простым ослаблением от усталости или неправильной затяжки.
На самом деле его механизм более сложен. Вибрация (особенно поперечная, перпендикулярная оси болта) вызывает повторяющиеся микродвижения в зоне контакта резьбы. Каждый цикл нагрузки провоцирует небольшое скольжение между витками болта и гайки, пока резьба не выскользнет полностью.
Ключевой момент: этот процесс ускоряется, если в соединении недостаточный преднатяг. Инженерные материалы указывают, что надежная фиксация достигается при преднатяге порядка 65% от предельной расчетной нагрузки (proof load). При таком усилии микроскольжение минимизируется, и вибрация не приводит к быстрому ослаблению.
Второй критичный фактор - направление вибрации. Если ось болта параллельна направлению колебания, риск ослабления существенно ниже, чем при поперечной нагрузке, которая создает максимальный сдвиг в стыке. Это учитывается при проектировании соединений в авиации, энергетике и тяжелом машиностроении.
Третий момент - состояние контактных поверхностей. Грязь, ржавчина и налет в резьбе нарушают плотность контакта и ускоряют скольжение. Поэтому подготовка поверхности - не просто рекомендация, а необходимость для надежной фиксации.
Роль предварительной затяжки и конструкции соединения
Прежде чем обращаться к фиксаторам резьбы, важно убедиться, что само соединение спроектировано с достаточным запасом.
Начальное усилие затяжки - это первая и главная линия защиты от ослабления. Если болт затянут с недостаточным моментом, никакой фиксатор не компенсирует эту ошибку полностью.
Практическое правило: преднатяг должен составлять минимум 65% от proof load болта. Это обеспечивает достаточную упругость в соединении, чтобы микромощения не приводили к необратимому скольжению. Для высоконагруженных соединений рекомендуется еще больший запас.
Второе важное условие - минимизация поперечной нагрузки на болт. Если конструкция позволяет, нужно ориентировать соединение так, чтобы основная вибрация была параллельна оси болта, а не перпендикулярна ей. Это резко снижает риск ослабления даже без дополнительных мер.
Третье - исключение люфтов и зазоров в соединении. Любой зазор способствует микроскольжению при колебаниях. Поэтому требуется тщательная подгонка деталей и правильная последовательность сборки.
Только после того, как конструкция оптимизирована, имеет смысл добавлять дополнительную защиту в виде фиксаторов, гроверов или других средств. Фиксатор - это не замена правильному расчету, а его дополнение.
Стандарты испытаний и оценка стойкости к вибрации
Чтобы убедиться, что выбранный способ защиты действительно работает в ваших условиях, нужно знать, по каким стандартам проводятся испытания на вибрационное ослабление.
Это позволит инженеру сравнивать решения не по маркетинговым названиям, а по доказанной эффективности.
Основной стандарт для испытаний стойкости крепежа к поперечной вибрации - ISO 16130. Этот стандарт описывает методику динамических испытаний болтовых соединений под трансверсальной (поперечной) нагрузкой. Испытания проводятся на специальном оборудовании, которое воспроизводит реальные условия вибрации и фиксирует, при каком числе циклов начинает ослабляться крепеж.
Параллельно используется стандарт DIN 65151, который во многом совпадает с ISO 16130 и применяется в европейской авиационной и промышленной практике. Оба стандарта позволяют оценить, насколько эффективны различные методы фиксации - от простого преднатяга до применения фиксаторов и контргаек.
Для критичных приложений (авиация, космос) применяются также стандарты NAS 3350 и другие специализированные спецификации, которые предъявляют еще более жесткие требования к надежности. Если производитель крепежа или фиксатора указывает соответствие ISO 16130 или DIN 65151, это означает, что решение прошло независимую проверку под реальные вибрационные нагрузки.
При выборе фиксатора рекомендуется запросить у поставщика протоколы испытаний именно на вибрационное ослабление, а не только стандартные тесты на прочность или удержание крутящего момента. Это убеждает в том, что решение подходит для вашего приложения.
Анаэробные фиксаторы резьбы: принцип работы и выбор прочности
Анаэробные фиксаторы резьбы - это однокомпонентные жидкие составы, которые отверждаются в полном отсутствии воздуха, в контакте с металлической поверхностью.
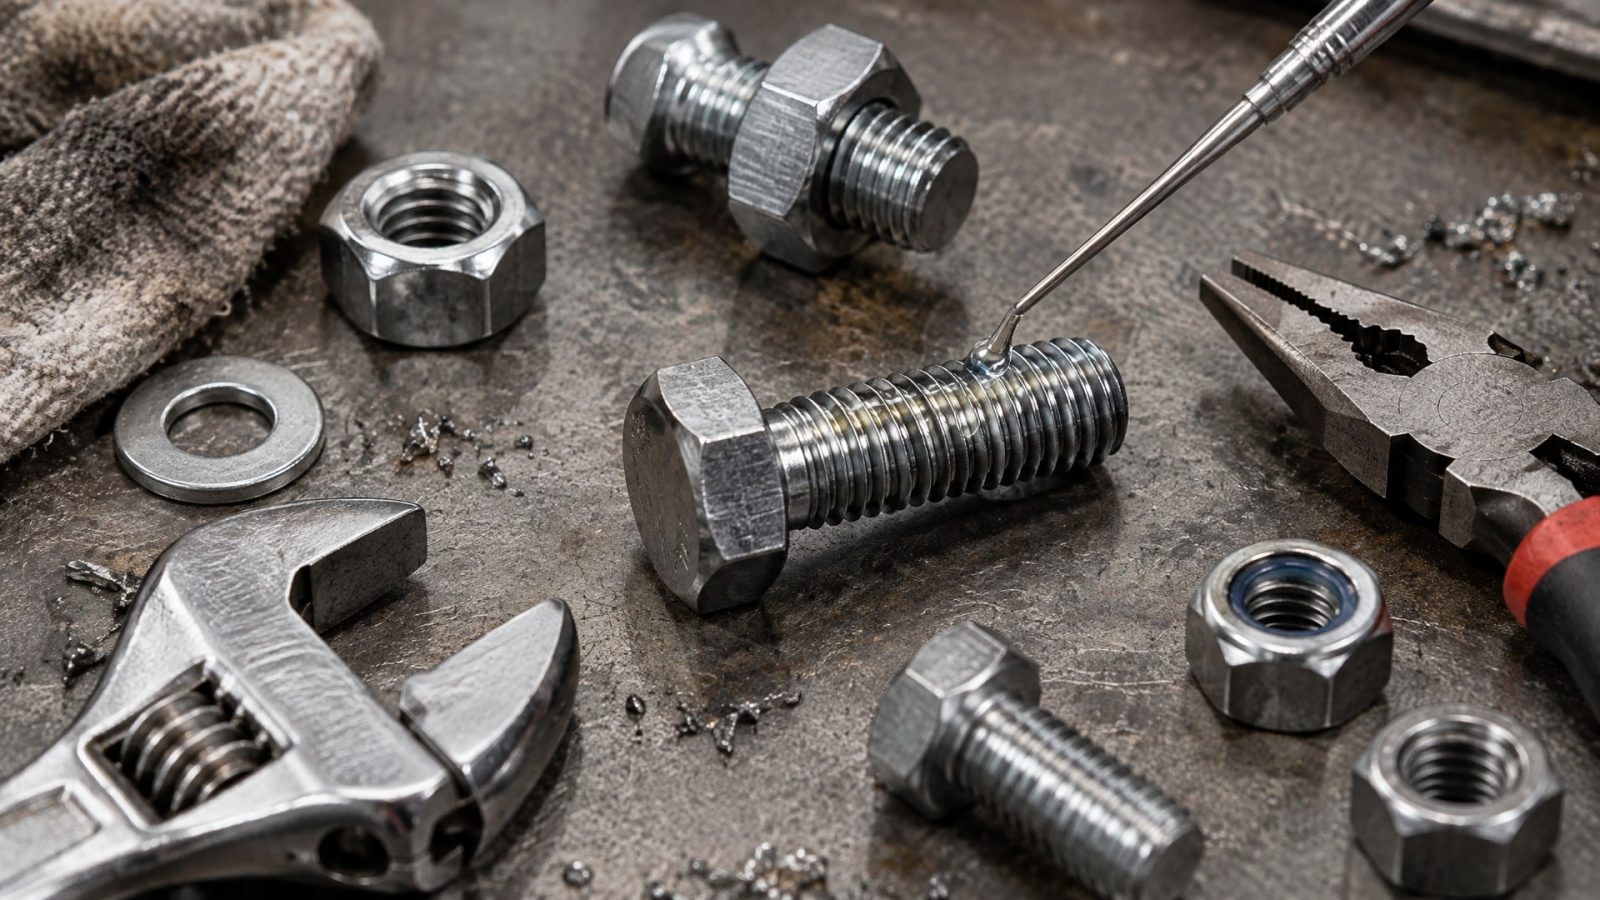
Механизм их действия прост: молекулы полимера полимеризуются в узком зазоре между витками болта и гайки (обычно 0,05–0,15 мм), образуя прочную пленку, которая предотвращает микроскольжение.
Главное преимущество анаэробных фиксаторов перед механическими способами (гроверы, контргайки, стопорные кольца) - они не требуют модификации конструкции крепежа. Наносятся прямо на чистую резьбу болта перед сборкой и затем затягиваются гайкой. После отверждения (как правило, 24 часа при комнатной температуре) соединение получает дополнительную защиту от вибрационного ослабления, утечек и коррозии.
Однако анаэробные фиксаторы делятся на классы прочности, и правильный выбор критичен для последующего обслуживания соединения. Низкопрочные составы (например, для диаметров до 12 мм) обеспечивают breakaway torque (момент разборки) порядка 20–40 Н·м и легко разбираются обычным инструментом без нагрева. Среднепрочные варианты держат 70–200 Н·м и используются в большинстве промышленных приложений. Высокопрочные составы обеспечивают удержание свыше 150 Н·м и требуют локального нагрева примерно до 250 °C для разборки.
Правило выбора простое: берите минимальную прочность, которая решает вашу задачу. Это упрощает последующий ремонт и обслуживание. Если соединение относительно простое и не требует частой разборки, можно ограничиться средней прочностью. Для критичных, одноразовых или редко обслуживаемых соединений можно подняться выше.
На практике выбор между синим фиксатором резьбы (среднепрочный) и красным (высокопрочный) зависит не от цвета, а от режима эксплуатации. Для большинства вибрирующих узлов в машиностроении достаточно синего или среднепрочного варианта, так как их breakaway torque (по ISO 10964) уже дает надежную фиксацию, а разборка остается возможной без специального оборудования.
Подготовка поверхности и технология нанесения
Успех анаэробного фиксатора полностью зависит от состояния резьбовой поверхности.
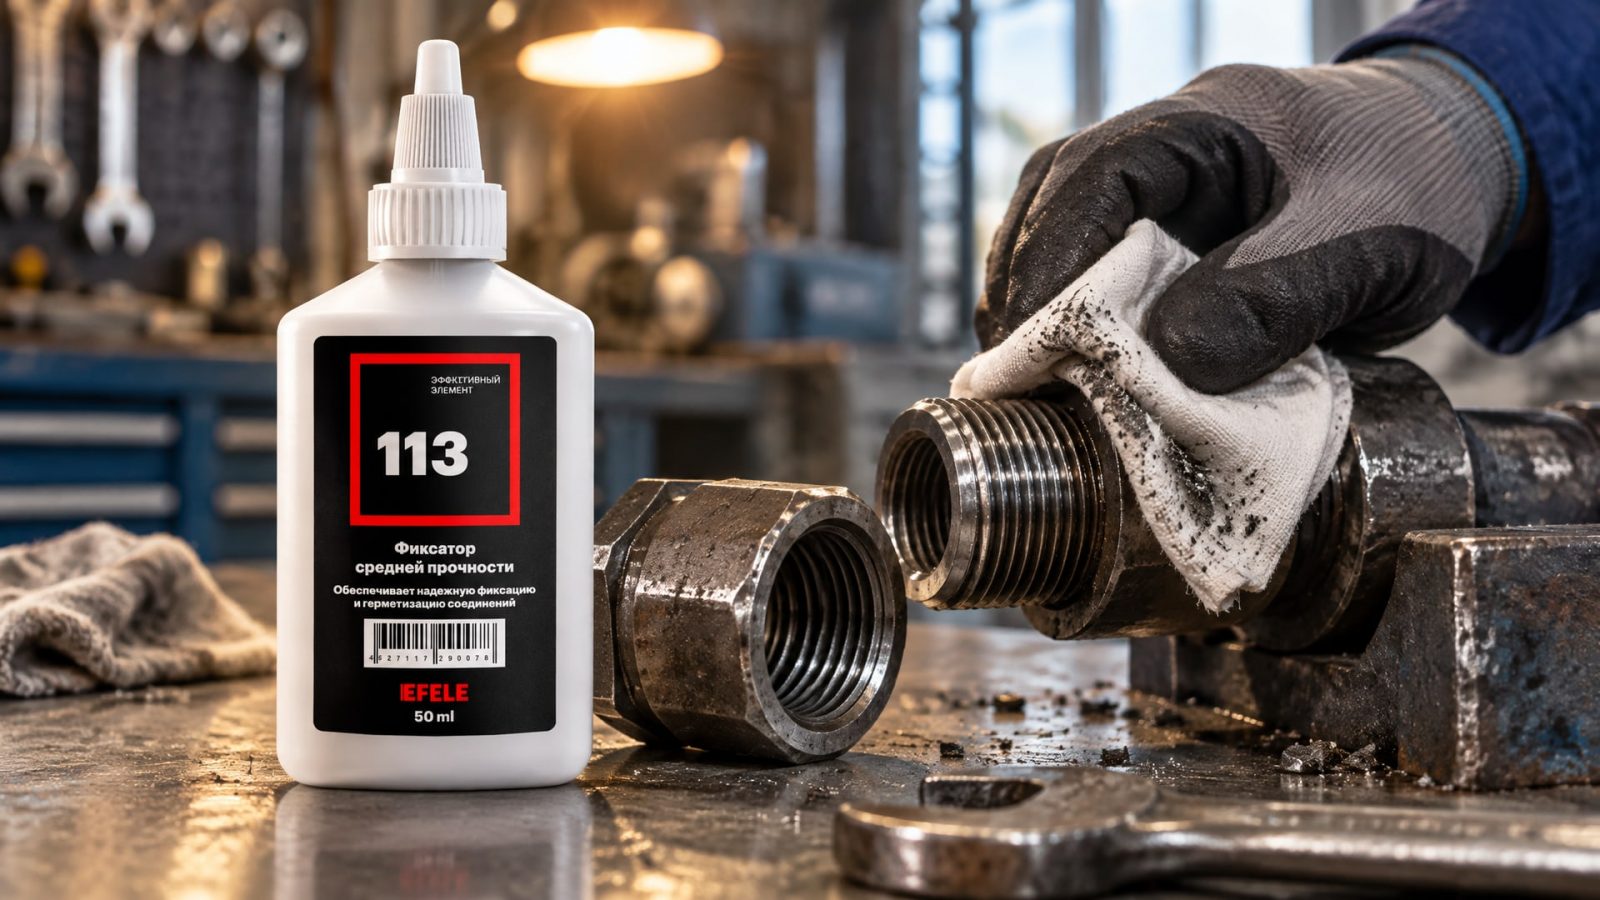
Это часто недооценивается, но именно подготовка определяет 80% результата. Резьба должна быть чистой, сухой и полностью обезжиренной. Любой налет масла, старой смазки, грязи или коррозии препятствует полимеризации и снижает удерживающую способность.
Процесс подготовки:
очистить резьбу от масла и смазки растворителем или щеткой с обезжиривающим раствором;
тщательно просушить (воздухом или салфеткой);
убедиться, что на поверхности нет оксидной пленки (при необходимости слегка протереть наждачной бумагой мелкой зернистости);
хранить подготовленный крепеж в сухом месте до нанесения фиксатора.
После подготовки фиксатор наносится тонким слоем на резьбу болта или винта (не на гайку, так как жидкость должна затекать в зазор). Дозировку нужно минимизировать - достаточно нескольких капель на метр резьбы. Избыток фиксатора не улучшит фиксацию, а только усложнит последующую очистку и может повысить момент затяжки.
После нанесения болт сразу же вкручивается в резьбу и затягивается требуемым моментом. Первичное отверждение происходит за 10–20 минут (болт можно считать условно зафиксированным, но нагрузку давать нельзя), полное отверждение - за 24 часа. Для ускорения процесса некоторые производители рекомендуют кратковременный нагрев до 60–80 °C, но это не всегда требуется.
Когда речь идет о вибрирующих узлах, правильная подготовка становится еще более важной, так как плохая адгезия фиксатора немедленно проявится в виде проскальзывания при первых же колебаниях. EFELE 113 - анаэробный клей среднепрочности, который на практике применяется в условиях, когда требуется надежная защита от вибрационного ослабления и одновременно возможна разборка без специального оборудования. Состав набирает рабочую адгезию за 24 часа и хорошо переносит термические циклы в стандартных промышленных условиях.
Анаэробный герметик фиксатор резьбы: отличие от просто герметиков
На практике закупщики часто путают понятия «анаэробный герметик» и «анаэробный фиксатор резьбы».
Хотя они оба содержат сходные химические компоненты и отверждаются без воздуха, их назначение различается, и это влияет на состав и параметры.
Анаэробный фиксатор резьбы оптимизирован именно для предотвращения ослабления резьбовых соединений. Он имеет четко нормированный breakaway torque (удерживающую способность), испытывается на вибрационную стойкость по ISO 16130 и рассчитан на работу в узких зазорах между витками резьбы (0,05–0,15 мм).
Анаэробный герметик для резьбовых соединений часто предназначен для герметизации стыков трубопроводов и исключения утечек жидкостей, а не для предотвращения ослабления. Его breakaway torque может быть намного ниже, и он может не пройти испытания на вибрационную стойкость. Хотя герметик тоже препятствует проскальзыванию, его первичная задача - останавливать утечку, а не обеспечивать антивибрационную фиксацию.
В технических спецификациях всегда четко указывается, является ли состав фиксатором резьбы или герметиком. При выборе важно выяснить, какая задача стоит перед соединением: если нужна защита от вибрационного ослабления - берите фиксатор; если первичная задача герметичность и она работает в условиях низких нагрузок - герметик может быть достаточен.
Практические рекомендации при выборе и применении
Выбор анаэробного фиксатора резьбы - это не поиск универсального решения, а анализ конкретного режима эксплуатации.
Вот алгоритм выбора, который работает на практике:
Шаг 1: оцените режим нагрузки. Какова температура в зоне соединения, есть ли вибрация, как часто требуется разборка? Вибрирующие узлы нуждаются в фиксаторе обязательно. Стационарные соединения под постоянной статической нагрузкой могут обойтись и без него, если затяжка выполнена правильно.
Шаг 2: определите требуемый breakaway torque. Это параметр, который показывает, с каким усилием болт удерживается после отверждения фиксатора. Для вибрирующих узлов малого диаметра (до 6 мм) обычно достаточно низкой прочности (20–40 Н·м), для средних (8–12 мм) - средней (70–150 Н·м), для крупных - высокой (свыше 150 Н·м).
Шаг 3: проверьте температурные ограничения. Стандартные анаэробные фиксаторы работают до 100–120 °C в длительном режиме. Если условия жарче, нужны специальные высокотемпературные составы.
Шаг 4: убедитесь в возможности разборки. Если соединение может потребоваться разобрать стандартным инструментом, выбирайте низкую или среднюю прочность. Высокопрочные составы потребуют нагрева и специального оборудования.
Шаг 5: подготовьте резьбу. Это решающий фактор. Резьба должна быть чистой, сухой и обезжиренной. Никаких сомнений по этому поводу.
На практике для большинства промышленных приложений с вибрацией рекомендуется среднепрочный анаэробный фиксатор резьбы - он обеспечивает надежную защиту от ослабления и остается разборным без специальных средств. Это оптимальный компромисс между надежностью и обслуживаемостью.
Альтернативные методы фиксации резьбовых соединений
Хотя анаэробные фиксаторы - наиболее универсальный способ, существуют и другие методы, которые стоит знать при выборе стратегии защиты от ослабления.
Контргайки и стопорные шайбы. Механические способы, которые работают за счет трения и деформации. Гровер создает продольное натяжение, контргайка осуществляет двойную затяжку. Недостатки: усложняют конструкцию, требуют дополнительного места, со временем ослабляют контакт, особенно при вибрации.
Резьба-формирующие болты и винты. Специальный крепеж, который деформирует сопрягаемую поверхность и исключает микроскольжение. Преимущество - надежность в условиях вибрации. Недостаток - нельзя многократно переиспользовать отверстие.
Prevailing torque nuts (гайки с сопротивлением. Гайки с внутренним стопорным кольцом из нейлона или деформированной резьбой, которые сопротивляются отвинчиванию. Хорошо работают, но добавляют стоимость и требуют замены при каждой разборке.
Комбинированный подход. На критичных соединениях часто применяют одновременно правильный преднатяг (65% proof load), анаэробный фиксатор среднепрочности и контргайку. Это избыточно для большинства случаев, но для авиации и космоса это стандарт.
Выбор между методами зависит от стоимости, надежности, возможности разборки и специфики приложения. Анаэробные фиксаторы остаются наиболее гибким решением благодаря универсальности применения и отсутствию необходимости в изменении конструкции.
Часто задаваемые вопросы
Чем анаэробный герметик фиксатор резьбы отличается от обычного герметика?
Анаэробный фиксатор резьбы оптимизирован именно для предотвращения вибрационного ослабления: он имеет точно нормированный breakaway torque по ISO 10964 и прошел испытания на стойкость к поперечной вибрации. Герметик обычно оптимизирован для герметизации и может иметь гораздо более низкую удерживающую способность. Фиксатор работает в узких зазорах между витками резьбы и рассчитан на циклические нагрузки. При выборе всегда проверяйте спецификацию: в ней четко указано назначение состава.
Почему резьба должна быть чистой и сухой перед нанесением фиксатора?
Анаэробный фиксатор отверждается в отсутствии воздуха в контакте с металлом. Любой налет масла, воды или грязи препятствует контакту между молекулами полимера и металлической поверхностью, что означает неполную полимеризацию и слабую адгезию. Результат: фиксатор не образует прочную пленку, и соединение остается уязвимо к вибрационному ослаблению. Подготовка поверхности определяет 80% успеха.
Что такое breakaway torque и почему это важно?
Breakaway torque (момент разборки) - это минимальное усилие, необходимое для отвинчивания болта или винта после полного отверждения анаэробного фиксатора. Параметр нормируется по ISO 10964 и зависит от класса прочности фиксатора и диаметра крепежа. Для критичных вибрирующих соединений нужна достаточная величина breakaway torque (70–200 Н·м для средней прочности), но не избыточная, иначе разборка потребует нагрева и специального оборудования.
В каких условиях требуется разъемный анаэробный фиксатор резьбы?
Разъемный (низко- или среднепрочный) фиксатор необходим, когда соединение может потребоваться разобрать и собрать повторно стандартным инструментом. Это типично для оборудования, которое требует периодического обслуживания и ремонта. Если соединение одноразовое или редко разбирается, и разборка возможна только при локальном нагреве, можно выбрать высокопрочный вариант для максимальной надежности.
Нужен ли фиксатор резьбы, если соединение затянуто с правильным моментом?
Правильная затяжка (порядка 65% proof load) - это основа, но она не является полной гарантией защиты от вибрационного ослабления, особенно при интенсивной поперечной вибрации. Анаэробный фиксатор дополняет затяжку, предотвращая микроскольжение в зазорах резьбы и обеспечивая дополнительный запас надежности. На критичных, высоконагруженных или вибрирующих соединениях его применение рекомендуется как стандартная практика.
Заключение
Самоотвинчивание резьбовых соединений от вибрации - это не случайность, а результат физического механизма, который можно предвидеть и предотвратить. Успех зависит от трех факторов: правильный преднатяг (минимум 65% proof load), оптимальная конструкция соединения с минимизацией поперечных нагрузок, и грамотный выбор дополнительной защиты - анаэробного фиксатора резьбы подходящей прочности.
При выборе фиксатора не следуйте маркетинговым названиям и цветам - ориентируйтесь на режим эксплуатации, требуемый breakaway torque по ISO 10964, температурные ограничения и возможность разборки. Для большинства промышленных приложений достаточно среднепрочного варианта. Помните, что успех применения на 80% зависит от качества подготовки резьбы: она должна быть чистой, сухой и обезжиренной. Следуя этим принципам, вы обеспечите надежное и долговечное соединение, устойчивое к вибрационному ослаблению и внешним воздействиям. При выборе фиксатора рекомендуется проверить соответствие состава стандартам ISO 16130 или DIN 65151, чтобы убедиться в его эффективности именно под вибрационные нагрузки.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать и применять пищевое масло для редуктора H1, чтобы продлить срок службы оборудования и пройти аудиты пищевой безопасности.
Узнайте, как определить СОЖ: водосмешиваемую или масляную. Разберем основные отличия и их значение для металлообработки.
Технолог пищевое производство: узнайте, как снизить риски попадания смазки H1 в продукт, чтобы избежать брака и потерь.