
Снижаем риски попадания смазки H1 в продукт: практические советы технологам
Для технолога пищевого производства выбор смазочного материала - не формальность, а вопрос прямой ответственности за безопасность продукта. Смазка с допуском NSF H1 разрешена только при случайном и непреднамеренном контакте с пищей, но нормативный лимит составляет всего 10 ppm (примерно 10 г на 1 тонну продукта). Превышение этого порога - и смазка становится загрязнителем, статья уходит в брак, и виноват технолог. В этой статье разберем, как правильно выбрать H1-смазку, организовать контроль на производстве и избежать типичных ошибок, которые приводят к загрязнению и потерям.
Статья адресована инженерам и закупщикам, которые отвечают за оборудование, а также технологам, которые контролируют соблюдение требований по гигиене смазок на линии. Вы узнаете, почему «пищевая смазка» - недостаточный критерий выбора, как оценить риск контакта для конкретного узла и какие организационные меры действительно предотвращают ошибки при обслуживании.
Что такое H1-допуск и почему 10 ppm - это не просто число
Смазка с допуском NSF H1 - это не пищевой ингредиент и не смазка, безопасная в любом количестве.
Это смазка, которую разрешается использовать только в местах, где технически неизбежен случайный контакт с продуктом, при условии, что он остается в пределах допустимого порога.
Нормативная основа H1 - американский стандарт FDA 21 CFR 178.3570. В этом документе прописаны ингредиенты, которые допускаются в H1-смазках, и подчеркивается, что использование допустимо только при случайном (incidental) контакте. Для большинства минеральных и синтетических смазок лимит установлен на уровне 10 ppm. Для силиконовых масел ориентир более строгий -1 ppm.
Почему именно 10 ppm? Потому что это пороговая концентрация, при которой смазку можно классифицировать как загрязнитель, а не как допустимую примесь. Если в продукт попало 11 ppm - и партия уже не соответствует регламенту. Это означает, что контроль должен быть не случайным, а системным.
Важно понимать: H1 не отменяет необходимость контролировать узел и предотвращать утечки. Напротив, H1-допуск появляется именно потому, что производитель оборудования или технолог заранее оценил риск контакта и выбрал смазку, которая при случайном попадании не нарушит стандарт. Но это требует от технолога постоянной бдительности.
Как выбрать H1-смазку для конкретного узла
Ошибка начинается там, где закупщик смотрит только на надпись «food grade» и берет любую H1-смазку.
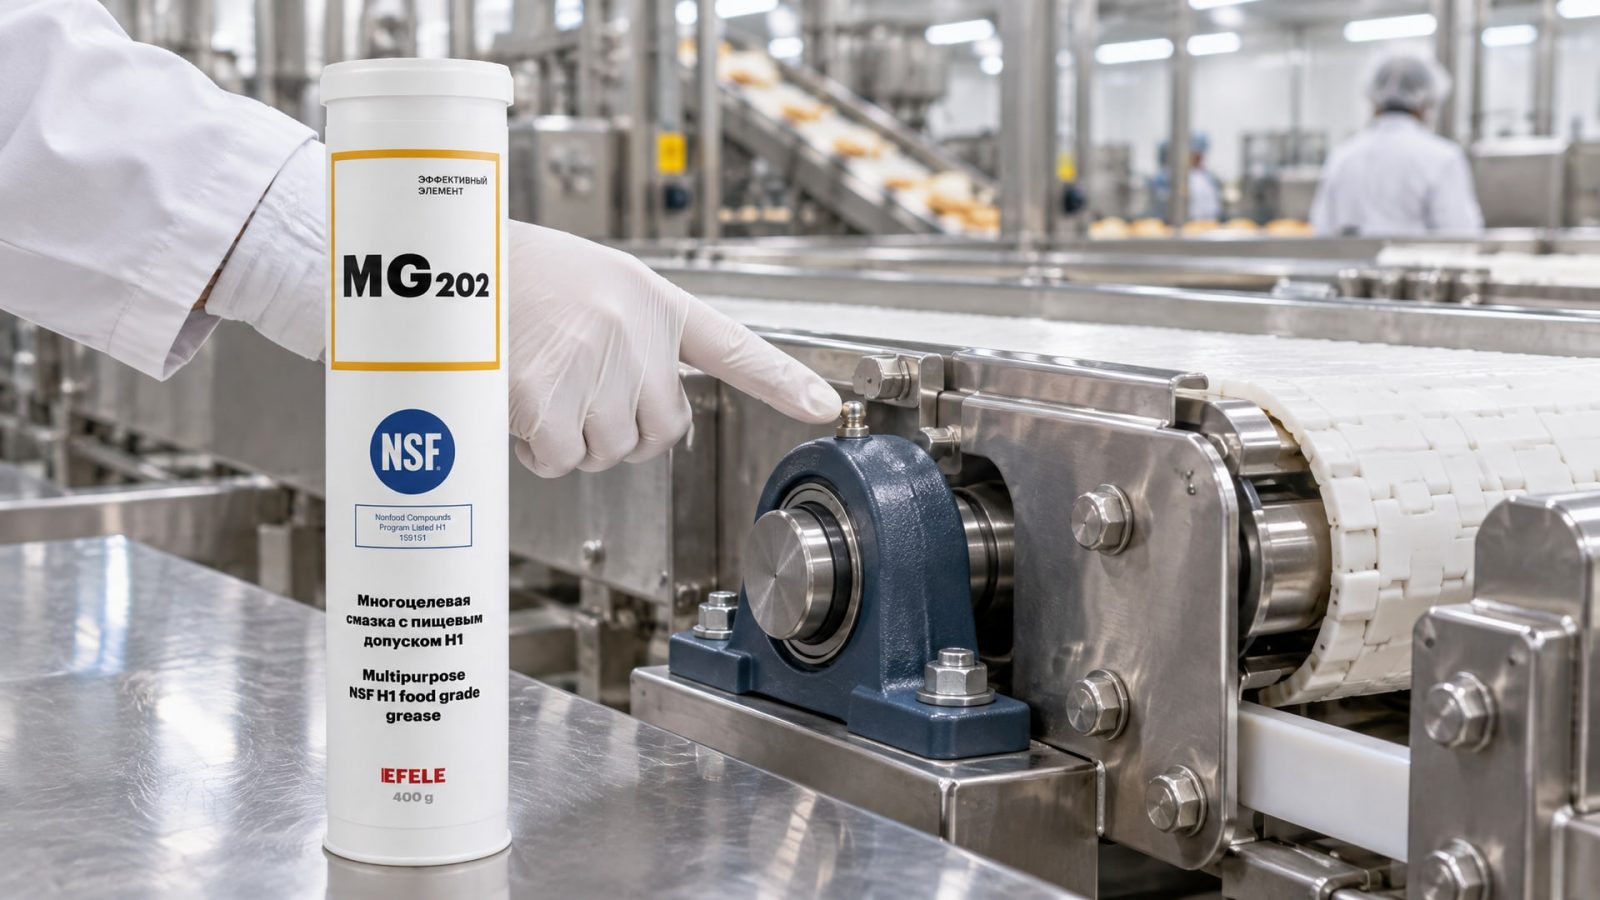
На деле выбор зависит от того, что, где и как работает.
Первый шаг - оценить параметры узла:
Температура работы: от -10 до +60 °C требуется одна смазка, от +50 до +100 °C - другая. H1-смазки различаются по температурным диапазонам.
Тип нагрузки: подшипник качения, линейное скольжение, цепь - каждый узел требует своего профиля вязкости и адгезии (способности смазки прилипать к поверхности).
Скорость вращения или движения: быстрые узлы (тысячи оборотов в минуту) требуют текучей смазки, медленные и тяжелонагруженные - вязкой.
Наличие воды, влажности, моющих растворов: в цехах, где происходит санитарная обработка, смазка должна быть устойчива к вымыванию и окислению.
Интервал обслуживания: если узел смазывается раз в неделю, смазка должна держаться; если каждый день - допустим частый переразмазок.
Второй шаг - проверить инструкцию производителя оборудования. Там часто указаны допустимые свойства смазки: вязкость по ГОСТ, класс консистенции по NLGI, допускаемые присадки. H1-допуск - это дополнительное требование, а не замена техническому спецификации.
Для предотвращения попадания смазки в продукт рекомендуется использовать смазки с пищевым допуском NSF H1, такие как EFELE MG-202, которые безопасны при случайном контакте с пищевыми продуктами. Смазка выбирается так, чтобы объем, необходимый для нормального смазывания узла, был минимален - это снижает риск перерасхода и протечки.
Почему унификация смазок на линии снижает ошибки обслуживания
На большинстве пищевых линий работает 5-15 разных узлов: подшипники редукторов, цепи, направляющие кареток, шпиндели упаковочных машин.
Каждый требует смазки - и если технолог или слесарь используют разные H1-смазки для разных мест, возникает два риска.
Первый - ошибка при дозировке и маркировке. Слесарь берет канистру, забывает прочитать этикетку и заливает в подшипник смазку, которая подходит для цепи, но не для подшипника. Вязкость не та, адгезия другая, консистенция неправильная. Узел работает с перегревом, смазка вытекает, и в продукт попадает не контролируемое количество.
Второй - перекрестное загрязнение. Если на одной линии используют H1 и H2 (категория для узлов без контакта с пищей), легко перепутать инвентарь: шприц, тряпка, масленка. H2 попадет туда, где нужна H1 - и производство потеряет статус гигиеничного.
Практический совет: переходить на унификацию всех смазок на производстве на уровне H1. Да, это дороже, чем использовать H2 для далеких от продукта узлов. Но упрощается контроль, снижается риск ошибки, и технолог может быть уверен, что даже если слесарь все перепутает, в продукт попадет максимум H1 в допустимом количестве. Многие пищевые предприятия в цехах именно так и организуют работу - единая H1 для всей линии.
Оценка риска по логике HACCP: как выявить критические точки
HACCP (система анализа рисков и критических контрольных точек) - это не просто метода для микробиологии.
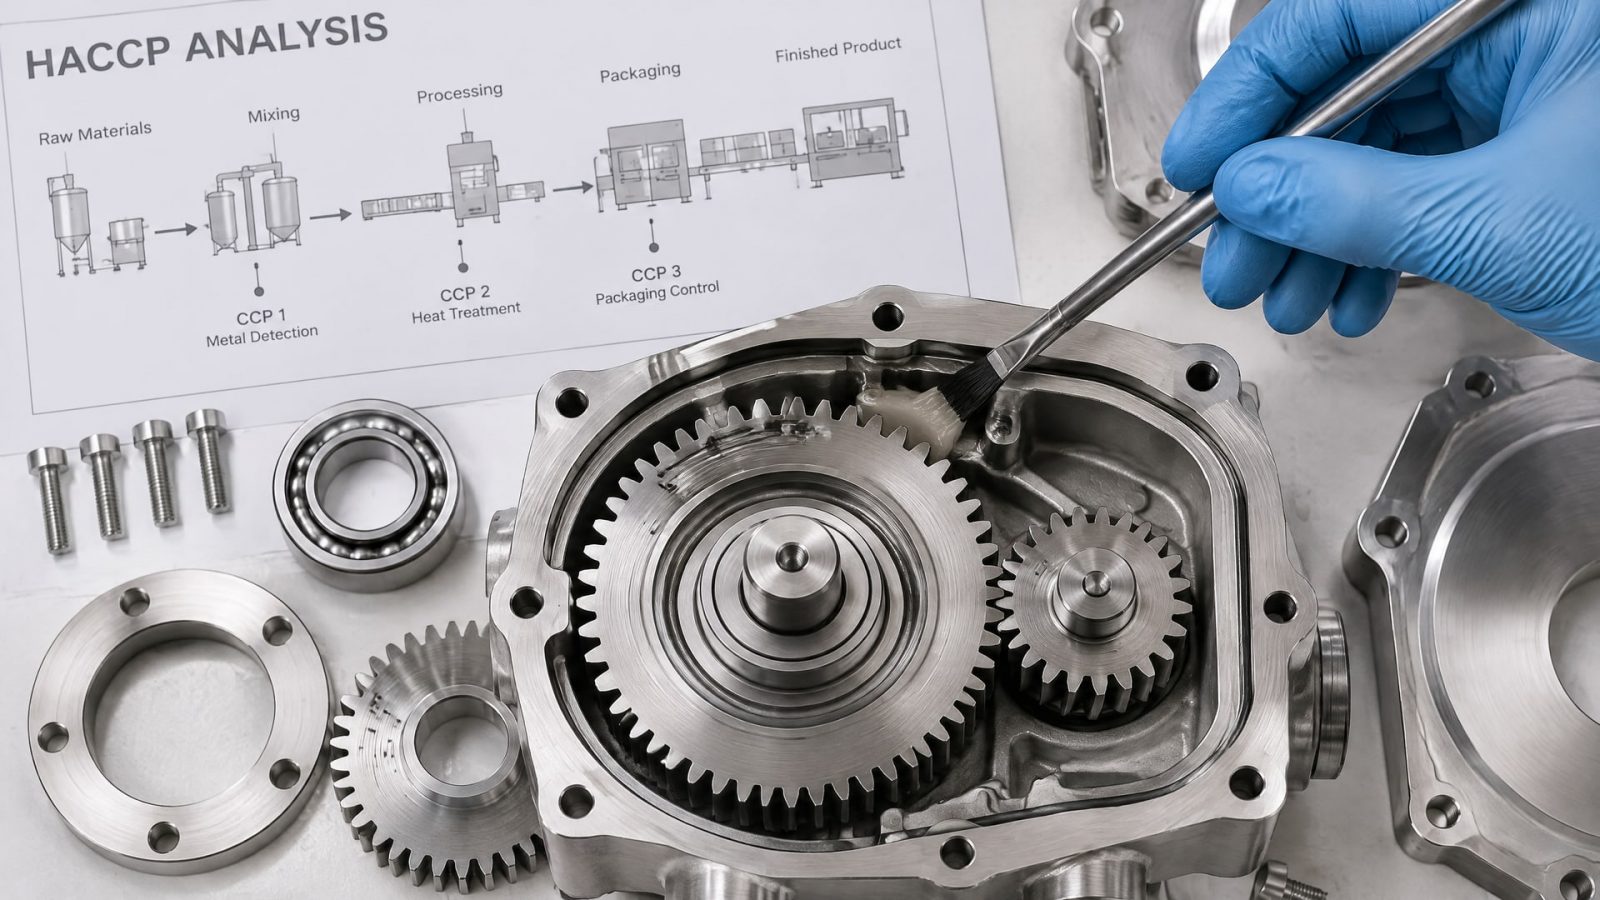
Это также инструмент для оценки риска попадания смазки в продукт.
Начните с анализа технологического процесса:
Где находится узел? Над продуктом или в стороне?
Какой контакт возможен? Прямой (смазка капает прямо на линию) или косвенный (смазка может затащить воздушный поток или попасть через конвейер)?
Какой объем смазки используется? Один грамм в месяц или полграмма за одну операцию?
Как часто происходит техническое обслуживание? Раз в день, раз в неделю, раз в месяц?
Установите критические пределы: например, утечка из узла свыше 0,5 г за неделю - это сигнал к проверке и замене уплотнения. Если утечка есть, но в пределах нормы, смазка H1 останется ниже 10 ppm. Если утечка превышает предел - узел опасен и требует ремонта до возобновления выпуска.
Мониторьте эти точки: проводите визуальный осмотр после каждой смены, записывайте наблюдения в журнал. Если находите подтеки, незамедлительно проводите корректирующие действия: замену уплотнителя, переустановку узла, перестановку оборудования.
Такая система позволяет выявить критические узлы, на которые нужно обратить внимание в первую очередь, и доказать контролирующим органам, что на производстве действует система контроля, а не просто используется "пищевая" смазка.
Гигиена обращения со смазками: от хранения до применения
Часто ошибки происходят не потому, что смазка плохая, а потому, что с ней неправильно обращаются.
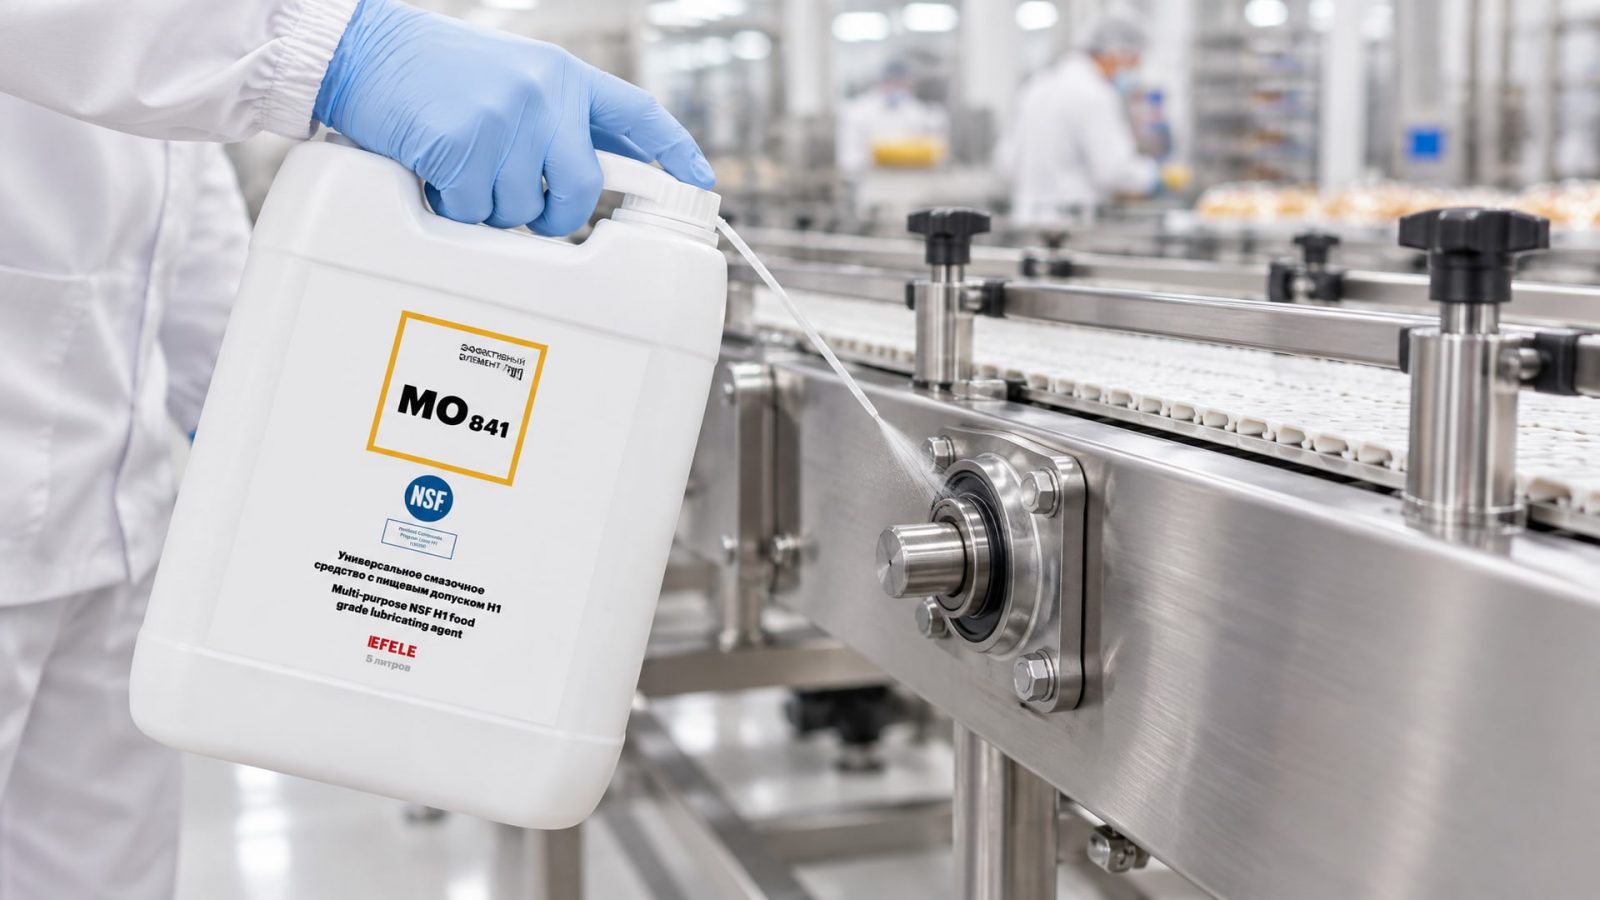
Вот что нужно проверить:
Хранение: H1-смазки хранят в закрытых, маркированных емкостях, в сухом месте, отдельно от H2 и других материалов. Если канистра открыта и стоит в цехе неделю, смазка впитает влагу и загрязнится.
Маркировка: каждая емкость с H1-смазкой должна иметь ярлык или наклейку с названием, датой открытия, категорией (H1), и информацией, для каких узлов ее использовать. Красите канистры в разные цвета - это помогает слесарю не перепутать.
Раздельность инвентаря: шприцы, масленки, тряпки для H1 хранят отдельно от инвентаря для H2. Если возможно, выделите под H1 отдельный ящик или шкаф.
Дисциплина обслуживания: перед каждой операцией слесарь должен проверить, какую смазку он берет. Для этого его обучают и регулярно проводят инструктаж.
Техническое обслуживание уплотнений: если уплотнитель износился, смазка будет вытекать в большем количестве, чем рассчитано. Регулярно проверяйте состояние сальников и прокладок.
В качестве универсального масла с пищевым допуском NSF H1 для легконагруженных узлов можно рассмотреть EFELE MO-841, обладающее высокой степенью очистки и практически полным отсутствием запаха. Его используют для смазки узлов, где требуется текучее масло (редукторы, насосы, прессы) без агрессивного запаха, который бы впитывался в продукт через воздух или инвентарь.
Контроль утечек и протечек: ежедневный и еженедельный осмотр
Визуальный контроль - это первая и самая дешевая линия защиты.
Каждую смену технолог или слесарь должны посмотреть на узлы, где используется H1:
Есть ли мокрые пятна под подшипником?
Виден ли блеск масла на кожухе редуктора?
Капает ли смазка на конвейер?
Если видны подтеки, узел немедленно проверяют и при необходимости ремонтируют. Продукт, произведенный до обнаружения подтека, пока не проверен - он может содержать смазку выше нормы и требует отбора пробы или отправки на анализ.
Раз в неделю проводят более тщательный осмотр: проверяют уровень смазки в редукторах (если смазка пролита или вытекла, уровень понизится), смотрят на цвет и консистенцию (почерневшая или жидкая смазка говорит об окислении или загрязнении), проверяют крепление узлов и отсутствие трещин в кожухах.
Результаты записывают в журнал осмотров. Это не бумажная формальность - это доказательство того, что контроль действительно проводился, и база для дальнейшего анализа, если что-то пойдет не так.
Часто задаваемые вопросы
Означает ли H1-допуск, что смазка совершенно безопасна при попадании в продукт?
Нет. H1-допуск означает, что смазка разрешена только при случайном контакте в пределах норматива 10 ppm для большинства типов. Это не «безопасно в любом количестве», а «допустимо в ограниченном количестве». Если попало 15 ppm - продукт не соответствует требованиям. H1 требует строгого контроля утечек и дозирования.
Можно ли использовать одну H1-смазку для всех узлов на производстве?
Технически нет - разные узлы требуют разных вязкостей и свойств. Но практически лучше выбрать универсальную H1 (например, для легконагруженных узлов), которая подойдет большинству, и использовать ее по всей линии, чтобы снизить риск ошибки. Это лучше, чем использовать несколько H1-смазок разных классов и путать их при обслуживании.
Как узнать, содержит ли смазка H1-допуск, если этикетка на другом языке?
Ищите на упаковке надпись «NSF H1» или ссылку на регистр NSF (www.nsf.org). Смазка, зарегистрированная в реестре NSF, имеет номер, который можно проверить. Если на упаковке написано «food grade», но нет конкретной ссылки на H1 или FDA 21 CFR 178.3570 - смазка может быть H2 (для зон без контакта) или вообще не иметь пищевого допуска.
Что делать, если смазка попала в продукт?
Сразу остановить линию. Проверить количество попавшей смазки (визуально, по пятнам, по расчетной утечке из узла). Если попало явно больше одного грамма на всю партию - партию отправить на анализ или забраковать. Незамедлительно провести корректирующее действие: замену уплотнителя, ремонт узла, переподготовку слесаря. Задокументировать инцидент для внутреннего аудита.
Почему H1 дороже H2, если это просто другой состав?
H1 требует более чистого производства: строгий контроль ингредиентов, запрет на некоторые присадки, дополнительные испытания. H1 также зарегистрирована в реестре NSF - это стоит денег. Кроме того, спрос на H1 ниже, чем на H2, поэтому объемы производства меньше и цена выше. Но для пищевого производства это необходимые расходы.
Заключение
Технолог пищевого производства должен понимать, что выбор H1-смазки - это не галочка в чек-листе, а ответственное решение. H1-допуск разрешает случайный контакт только в пределах 10 ppm, и эта граница не расплывчата - это четкий регуляторный норматив. Ошибка в выборе смазки, дозировке, обслуживании или контроле может привести к браку партии, потерям и репутационному ущербу.
Практический путь снижения риска начинается с оценки критических точек на линии по логике HACCP, правильного выбора H1-смазки исходя из параметров узла (температура, нагрузка, скорость, влажность), унификации смазок на производстве и организации гигиены обращения с ними. Ежедневный и еженедельный визуальный контроль утечек, ведение журналов осмотров и дисциплина при обслуживании - это то, что действительно предотвращает ошибки. Начните с того, что пересмотрите систему смазки на вашей линии, выявите узлы с наибольшим риском, и переведите их на контролируемое использование H1-смазок. Это требует времени и дополнительных затрат, но экономит куда больше на предотвращении браков и штрафов.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как ph сож влияет на коррозию станка и долговечность инструмента, а также почему важен контроль этого показателя.
Изучите аналоги пищевых смазок: сравнение по цене, качеству и стандартам. Узнайте, как избежать ошибок при выборе.
Узнайте, как правильно наносить анаэробный фиксатор и герметик, избегая типичных ошибок, чтобы обеспечить надежность соединений.