
Как смазать фасовочные и упаковочные машины пищевой смазкой H1
Фасовочное и упаковочное оборудование работает в среде, где каждый элемент может пересечься с пищевым продуктом или упаковкой, которая позже контактирует с едой. Смазка, попавшая на продукт случайно, должна быть безопасной - это и определяет выбор категории NSF H1. H1 - это не категория смазок для прямого добавления в пищу, а для случайного, технически неизбежного контакта: попадание смазки на направляющую конвейера, куда потом встанет упаковка, или на подшипник редуктора, находящийся над линией продукта.
Для закупщика и инженера это означает одно: нужно точно понять, какие узлы машины требуют H1-смазки, а какие нет. Неправильный выбор приводит либо к нарушению производственных стандартов, либо к избыточным затратам. Статья разберет, как определить точки смазки, какие стандарты соблюдают, и какие смазки выбирают на практике.
Что такое NSF H1 и как она отличается от других категорий
NSF H1 - пищевая смазка категории incidental food contact, что означает случайный, непреднамеренный контакт.
Регуляторной основой служит FDA 21 CFR 178.3570, который устанавливает, что максимально допустимое остаточное содержание смазки на пищевой поверхности составляет 10 миллиграмм на килограмм продукта (10 ppm) для минеральных и большинства синтетических базовых масел. Для силиконовых масел лимит строже - до 1 ppm.
H1 отличается от других категорий. H2 предназначена для зон, где контакт с пищей исключен по конструкции - например, для редукторов замкнутого типа или опор, расположенных далеко от продуктовой зоны. 3H используется для прямого контакта, когда смазка добавляется в виде разделительного агента, и применяется редко. ISO 21469 - международный стандарт, который определяет гигиенические требования не только к составу базового масла, но и к добавкам, производственным процессам и контролю аллергенов.
На практике это значит: если узел находится над линией продукта или рядом с местом упаковки, выбирают H1. Если узел находится в отдельном корпусе, где контакт исключен конструктивно, можно применить обычную смазку. При выборе смазки с пищевым допуском NSF H1 нужно проверить регистрацию в реестре NSF - просто надпись «food grade» на упаковке не гарантирует соответствие.
Точки смазки на фасовочном оборудовании и выбор категории
На типичной фасовочной машине смазка требуется в нескольких узлах.
Определение риска контакта - первый шаг.
Узлы, требующие H1:
Подшипники, находящиеся над линией продукта или рядом с местом падения упаковки
Цепи и ролики конвейеров на участках, где движется продукт
Направляющие столов и салазок фасовки, если смазка может попасть на продукт
Шарниры и направляющие загрузочного узла
Редукторы и моторы-редукторы узлов, расположенные в пищевой зоне
Узлы, где часто достаточно обычной смазки:
Редукторы и подшипники электродвигателей, находящиеся в отдельном корпусе вне пищевой зоны
Опорные подшипники станины, если они защищены кожухом
Механизмы привода, размещенные снизу под полом
Ключевое правило: если узел находится в одном помещении с открытым продуктом и нет физического барьера между смазкой и пищей, используют H1. BRCGS Food Safety требует, чтобы все материалы, способные контактировать с продуктом, были пищевыми и с известным составом добавок.
При нанесении смазки применяют минимально необходимое количество. Избыток смазки не повышает надежность узла, но увеличивает риск ее попадания на продукт. После нанесения смазки на подшипник или шарнир излишки убирают чистой ветошью - это предотвращает ее миграцию и скопление пыли.
Смазка упаковочного оборудования: зоны риска и стандарты
Упаковочные машины (запайка, этикетирование, формовка, укупорка) требуют особого внимания к расположению узлов относительно упаковочного материала и готовой продукции.
Если упаковка потом контактирует с едой, смазка, попавшая на упаковку при работе оборудования, косвенно может повлиять на продукт.
Узлы, требующие H1 на упаковочных машинах:
Подшипники головок запайки
Цепи и направляющие транспортера упаковки
Шарниры механизмов позиционирования упаковки
Редукторы узлов перемещения
На линиях с этикетированием H1 требуется для смазки приводов этикеточных головок и направляющих, если они расположены близко к месту применения этикетки. На упаковочных машинах, которые работают с открытым продуктом (например, на линиях фасовки рыхлых продуктов в лотки), требования к H1 распространяются и на узлы над продуктом, и на узлы рядом с упаковкой.
Аудиты пищевых производств (BRCGS, ISO 22000, SQF) проверяют документацию по используемым смазкам: наличие регистрации NSF H1, информацию об аллергенном статусе материалов (особенно если в составе есть компоненты на основе орехов, молока или глютена) и схему применения на оборудовании. Закупщик должен убедиться, что смазка поставляется с паспортом безопасности и TDS, где указаны статус NSF и соответствие ISO 21469.
Почему пищевая силиконовая смазка требует особого внимания
Силиконовые смазки с пищевым допуском H1 часто выбирают за высокий температурный диапазон и устойчивость к вымыванию водой.
Однако при выборе силиконовой смазки нужно учитывать два фактора.
Во-первых, лимит остаточного содержания силиконовой смазки на пищевой поверхности строже -1 ppm вместо 10 ppm для минеральных масел. Это означает, что при одинаковом нанесении силиконовая смазка имеет меньший запас по случайному контакту. На практике это требует более аккуратного нанесения и точной дозировки.
Во-вторых, силиконовые смазки часто используют на оборудовании, работающем с высокими температурами (запаечные машины, термоформеры). При температурах выше 150 °C смазка может начать испаряться, и ее пары могут попасть на продукт. Для таких условий выбирают смазки, которые одновременно являются H1-регистрированными и имеют химическую стойкость к окислению при рабочей температуре. На практике закупщики возвращаются к смазкам, которые держат вязкость в диапазоне 100–200 °C и не деградируют при контакте с кислородом.
Смазка контактирующая с продуктом в условиях высоких температур должна иметь в паспорте прямое указание на это применение. Простой «пищевой допуск» не гарантирует термостойкость.
Практический подбор смазки для фасовочного оборудования
При разработке программы смазки фасовочной машины нужно выполнить несколько шагов.
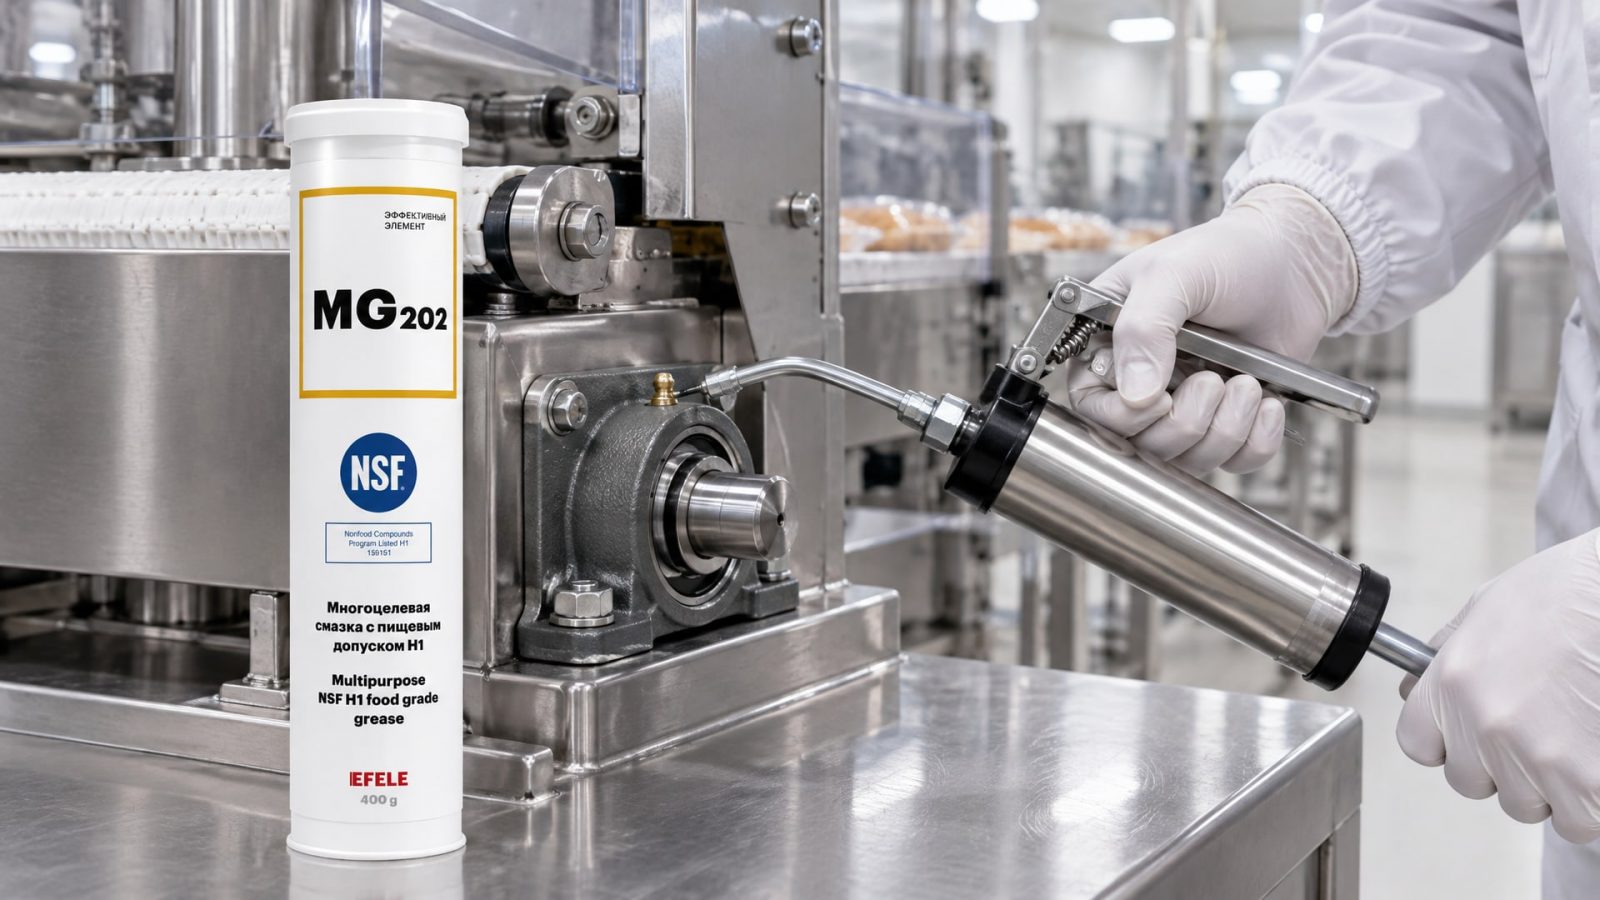
Шаг 1: Определение точек смазки. Получите от производителя машины схему смазки или техническое описание. Если схемы нет, изучите конструкцию: определите, какие узлы находятся в пищевой зоне, какие - в отдельном корпусе, какие узлы находятся над открытым продуктом или упаковкой.
Шаг 2: Оценка риска контакта. Для каждой точки смазки решите: возможен ли случайный контакт смазки с продуктом или упаковкой? Если да - нужна H1. Если нет (узел полностью закрыт кожухом, расположен далеко от пищевой зоны) - можно применить обычную смазку.
Шаг 3: Выбор типа и класса. После определения точек подберите смазку по рабочей температуре, влажности среды, типу узла (подшипник, цепь, направляющая). Многие закупщики выбирают для большинства узлов универсальную пластичную смазку класса NLGI 2, а для цепей конвейеров - цепные смазки с H1-допуском.
Шаг 4: Проверка документации. Убедитесь, что смазка зарегистрирована в NSF под категорией H1 и соответствует ISO 21469. Паспорт должен содержать информацию об аллергенах (если их нет - это тоже нужно указать).
Шаг 5: Обучение персонала. Покажите операторам и техникам, как наносить смазку: количество (обычно небольшая капля на подшипник или узел), частота (зависит от условий и рекомендаций производителя), удаление излишков. На некоторых машинах используются централизованные системы смазки - в этом случае установите контроль концентрации и чистоты масла в резервуаре.
На практике, когда смазка подобрана правильно и наносится аккуратно, узлы работают без преждевременного выхода из строя, а риск загрязнения продукта остается минимальным. Для узлов, которые работают в условиях вымывания (например, рядом с моющими растворами), выбирают смазки с повышенной адгезией - способностью удерживаться на поверхности. Именно поэтому на линиях упаковки, где проводятся регулярные санитарные мойки, многие производства выбирают смазки, которые обеспечивают надежное покрытие узла даже после контакта с водой и щелочными средами. EFELE MG-202 (NSF H1) применяют на подшипниках и направляющих фасовочного оборудования благодаря высокой адгезии и стойкости к вымыванию - узел остается защищенным даже при влажной уборке оборудования.
Требования аудитов и документирование
Пищевые производства регулярно проходят аудиты согласно стандартам BRCGS Food Safety, ISO 22000 или SQF (Safe Quality Food).
Один из пунктов аудита - проверка смазок, применяемых на оборудовании.
Аудиторы просят показать:
Список всех смазок, используемых на оборудовании фасовки и упаковки
Регистрацию каждой смазки в реестре NSF под категорией H1 или ISO 21469
Паспорта безопасности (SDS) с указанием аллергенов и состава добавок
Схему точек смазки на машине
Инструкции по нанесению для операторов и техников
Журнал обслуживания смазки (если используется централизованная система)
BRCGS Food Safety требует, чтобы материалы для обслуживания и ремонта оборудования, способные контактировать с сырьем или готовым продуктом, были пищевыми, имели известный состав добавок и не содержали недекларированных аллергенов. Если на машине применяется смазка без H1-регистрации в зоне, где контакт возможен, аудит выявит это как несоответствие.
Практика показывает, что закупщики и технические специалисты часто ведут реестр используемых смазок в формате электронной таблицы: марка машины, точка смазки, используемая смазка, NSF-регистрация, периодичность смазки, ответственный персонал. Такой документ ускоряет проверку при аудите и упрощает переподготовку персонала при смене оборудования.
Часто задаваемые вопросы
Что значит случайный контакт в NSF H1?
Случайный контакт - это ситуация, когда смазка может попасть на пищевой продукт или упаковку, но это не предусмотрено конструкцией оборудования. Например, капля смазки с подшипника упаковочной машины может упасть на упаковку, но узел не спроектирован для ее прямого внесения в пищу. Лимит остаточного содержания смазки составляет 10 ppm для минеральных масел и 1 ppm для силиконовых.
Можно ли применять H2-смазку вместо H1 на упаковочной машине?
Нет. H2 предназначена для зон без контакта с пищей - например, для редукторов в отдельном корпусе. Если узел находится в пищевой зоне или над ней, нужна H1. Применение H2 в запрещенных зонах может привести к нарушению BRCGS и другого контроля безопасности.
Как часто менять смазку на фасовочном оборудовании?
Периодичность зависит от условий работы и рекомендаций производителя машины. На большинстве узлов смазку наносят один раз в 100–200 часов работы или раз в месяц при непрерывной работе. На узлах с высоким трением или влажностью - чаще. На цепях конвейеров - согласно рекомендациям производителя, часто раз в 500 часов или раз в неделю.
Что делать, если на оборудовании использовалась смазка без H1-регистрации?
Немедленно ее заменить на пищевую смазку с NSF H1 или ISO 21469. Перед заменой осмотрите узел, удалите остатки старой смазки. При проведении аудита нужно предоставить акт замены и информацию о новой смазке с регистрацией.
Поддерживает ли пищевая силиконовая смазка NSF H1 все время, или она теряет статус при нагреве?
Пищевые силиконовые смазки с NSF H1 сохраняют регистрацию независимо от температуры работы, но при температурах выше 200 °C могут начать деградировать. Проверьте в паспорте максимальную рабочую температуру смазки. Если она ниже рабочей температуры узла, выберите другую смазку или подтвердите у производителя возможность применения при высоких температурах.
Заключение
Смазка фасовочного и упаковочного оборудования пищевой смазкой NSF H1 - это не просто выбор правильного продукта, а система управления риском. H1-допуск означает, что смазка безопасна при случайном контакте с пищей в пределах лимита 10 ppm, и прошла проверку по составу, производству и аллергенному статусу. Главное правило: определите точки смазки на машине, оцените риск контакта с продуктом, выберите категорию (H1 или обычную), проверьте регистрацию в NSF и зафиксируйте информацию в документации.
При подборе смазки опирайтесь на рекомендации производителя машины, требования аудитов вашей компании и условия работы узла. Практика показывает, что правильно подобранная пищевая смазка не только снижает риск загрязнения продукта, но и продлевает срок службы узлов благодаря надежной защите от трения и коррозии. Начните с аудита используемых смазок: проверьте список оборудования, убедитесь в наличии NSF H1-регистрации для каждой смазки в пищевой зоне, и при необходимости замените ее на сертифицированную.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как эффективно организовать контроль концентрации СОЖ в станке, используя практические подходы без рефрактометра.
Узнайте, почему СОЖ пенится, и как быстро устранить эту проблему, чтобы избежать потерь производительности на производстве.
Узнайте, чем смазать дверные петли автомобиля, чтобы убрать скрип, и как правильно нанести смазку для долговечного результата.