
Как смазки H1 защищают оборудование при производстве замороженных продуктов
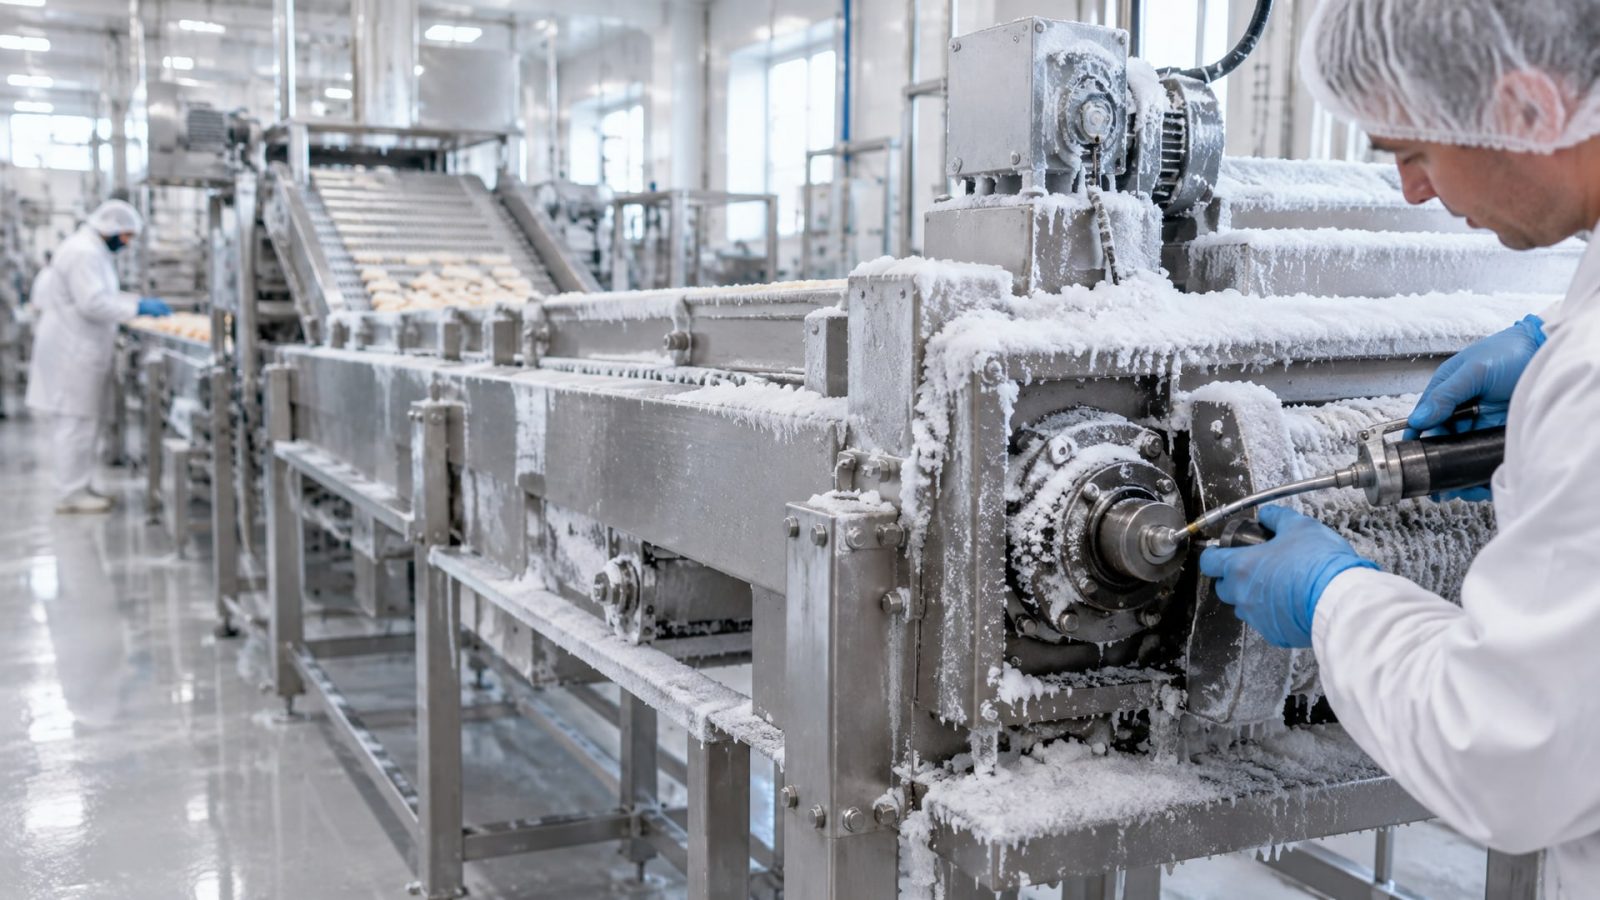
Смазки с допуском NSF H1 - это не просто пищевые материалы, а специальные составы, разработанные для эксплуатации в условиях, где возможен случайный, технически неизбежный контакт с продуктом. В производстве замороженных продуктов они играют роль, которую часто недооценивают: защищают подшипники, редукторы, конвейеры и открытые передачи при температурах до -40 °C и ниже, предотвращая износ, коррозию и выход оборудования из строя. Для закупщиков и инженеров промышленных предприятий выбор правильной H1-смазки - это не просто соответствие нормативам, а вложение в надежность линий фасовки, морозильных камер и холодильных хранилищ.
Статья расскажет, почему стандартные смазки для морозильного оборудования недостаточны, как низкотемпературные H1-составы защищают критичные узлы, и какие параметры проверять при подборе.
Почему стандартные смазки не подходят для морозильного оборудования
Основная ошибка - предположить, что пищевая смазка, потому что она пищевая, автоматически работает в холоде.
На практике H1-допуск говорит только о безопасности при случайном контакте с продуктом, но ничего не гарантирует о поведении смазки при -40 °C и ниже.
При снижении температуры в морозильных камерах и на линиях шоковой заморозки происходит несколько одновременных процессов. Вязкость минеральных масел резко возрастает, из-за чего теряется текучесть и смазка перестает прокачиваться через централизованные системы. Пластичные смазки на традиционных загустителях (литий, кальций) начинают твердеть и расслаиваться, не способны обеспечить достаточную пленку на поверхности контакта. Результат - ускоренный износ подшипников, фреттинг (микровибрационный износ) в закрепленных узлах и холодный пуск редукторов с высокой нагрузкой на зубья.
Добавьте к этому постоянное изменение температуры при переносе оборудования между холодными и санитарными зонами: конденсат собирается на металлических поверхностях, появляется ржавчина на незащищенных участках. Обычная пищевая смазка, даже с H1, не содержит достаточного набора антикоррозионных присадок для работы во влажной, низкотемпературной среде. Именно поэтому на практике закупщики промышленного сектора отказываются от универсальных материалов и ориентируются на смазки с явной спецификацией для морозильного применения.
Как низкотемпературные H1-смазки защищают узлы трения
Смазки для морозильного оборудования строятся на совершенно других принципах.
Вместо минеральной базы они используют синтетические масла (часто ПАО или полиальфаолефины), которые сохраняют низкую вязкость при экстремальном холоде и не теряют текучести. Это позволяет смазке оставаться подвижной и обеспечивать полную масляную пленку даже при -40 °C, предотвращая прямой контакт металл-металл.
Для пластичных смазок в холоде выбирают классы NLGI 0, 00 или 1 вместо стандартного NLGI 2. Меньшая консистенция означает, что смазка остается мягче и может быть вытеснена в зазоры между деталями, несмотря на мороз. Загустители в таких составах тоже специальные - не литиевые, а полиуретановые, комплексные или синтетические, которые не расслаиваются и не твердеют в холоде.
Высоконагруженные узлы вроде редукторов требуют еще более внимательного подбора. На морозильных линиях редуктор работает и в холоде, и иногда в более теплых санитарных зонах, где температура может достигать +40…+60 °C. Смазка должна сохранять вязкость и стабильность во всем этом диапазоне. Синтетическое ПАО-масло с допуском NSF H1 гарантирует, что в редукторах, работающих в условиях низких температур и высоких нагрузок, стабильная вязкость предотвращает образование отложений и окисление масла, которое в морозильных условиях протекает медленнее, но при неправильном выборе может привести к закупориванию фильтра и отказу системы смазки.
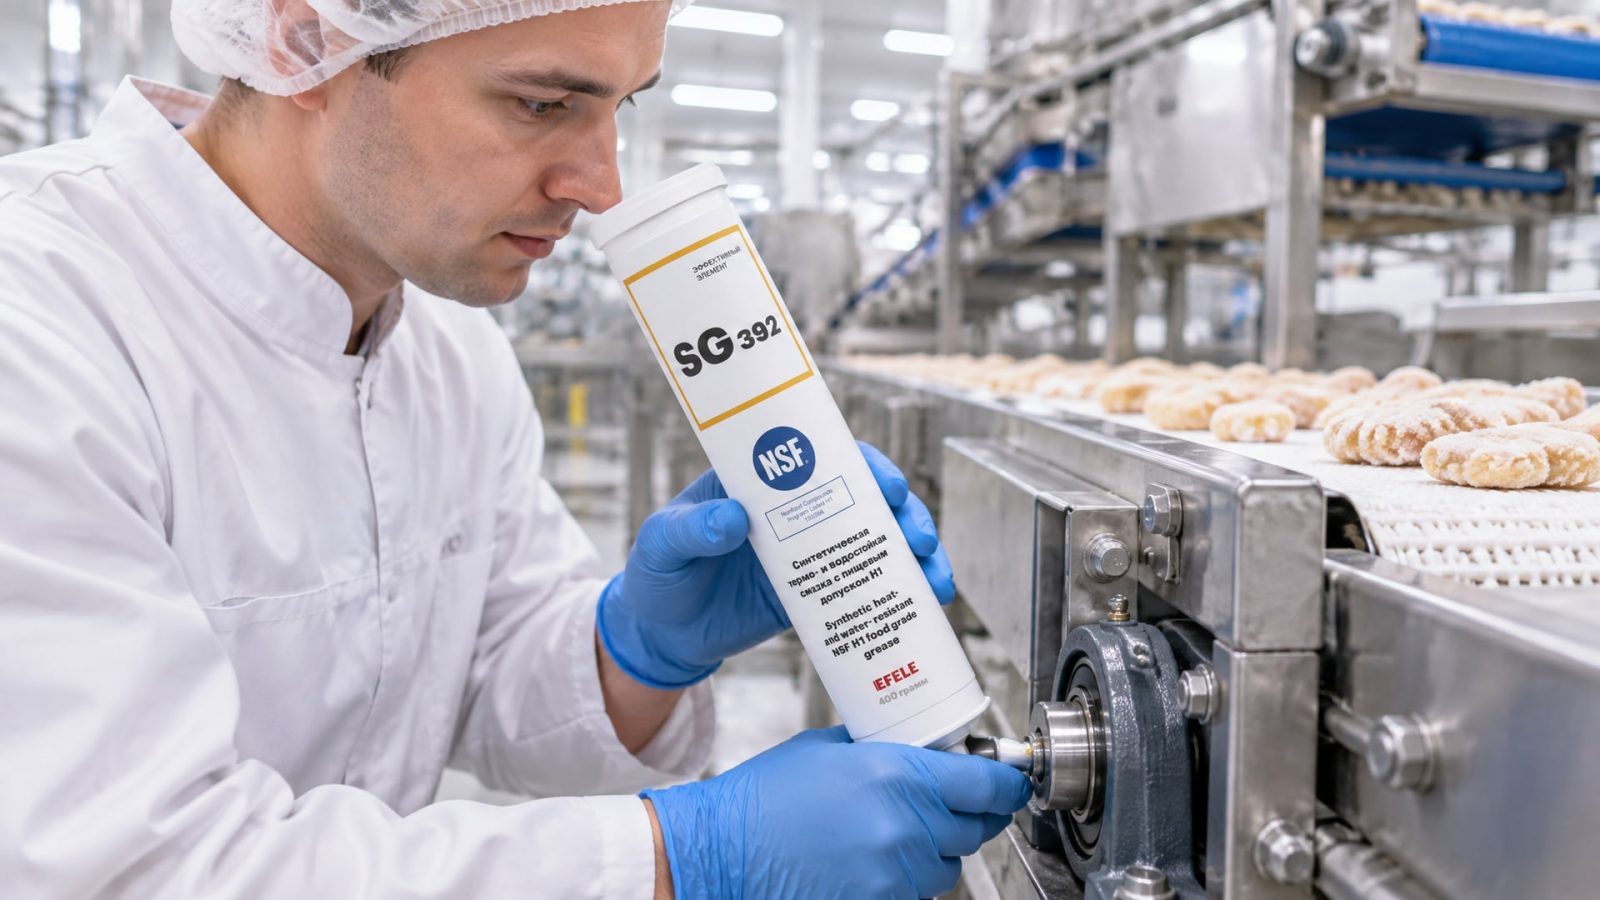
Для высоконагруженных узлов трения пищевого оборудования, работающего при низких температурах (например, в тестомесах или транспортерах), EFELE SG-392 - термо-водостойкая пластичная смазка с допуском NSF H1 - обеспечивает надежную защиту от износа и коррозии благодаря синтетической основе и специальным антиизносным присадкам, которые сохраняют свою активность даже при скачках температуры.
Антикоррозионные присадки в низкотемпературных H1-смазках работают активнее, чем в универсальных материалах, потому что они не конкурируют за место в формуле с экстремальными противодавленческими компонентами. Это критично в морозильных зонах, где высокая влажность и конденсат создают идеальную среду для ржавчины. На практике производства замороженных продуктов часто сталкиваются с коррозией на открытых передачах и цепях конвейеров именно из-за неправильного выбора смазки, а затем вынуждены проводить внеплановый ремонт.
Применение H1-смазок в различных узлах морозильного оборудования
Разные узлы требуют разных форм смазки.
В централизованных системах смазки spiral freezers и flash freezers работают жидкие масла с классом ISO VG 32 или 46. Они легко прокачиваются по каналам даже при низких температурах, не забивают форсунки и позволяют автоматизировать смазывание. Масло должно иметь низкую pour point (точку текучести) не выше -40…-45 °C и подтвержденный допуск NSF H1 с соответствием FDA 21 CFR 178.3570.
Для подшипников и шпинделей берут пластичные смазки NLGI 0 или 1. Они остаются достаточно мягкими, чтобы подшипник мог распределить смазку во время вращения, но достаточно липкими, чтобы удержаться на сепараторе и не вытечь. Важно, чтобы такая смазка имела хорошие антиизносные свойства - в морозильных условиях скольжение между деталями возрастает, и тонкая масляная пленка быстрее изнашивается.
Открытые передачи и цепи конвейеров в морозильных камерах часто смазывают проникающими составами или смазками NLGI 00, которые хорошо проникают в зазоры и вытесняют влагу. Здесь критична именно коррозионная стойкость: влага и моющие средства, попадающие при санитарной обработке, должны быть вытеснены защитной пленкой смазки. Без этого открытые передачи покрываются ржавчиной за несколько недель.
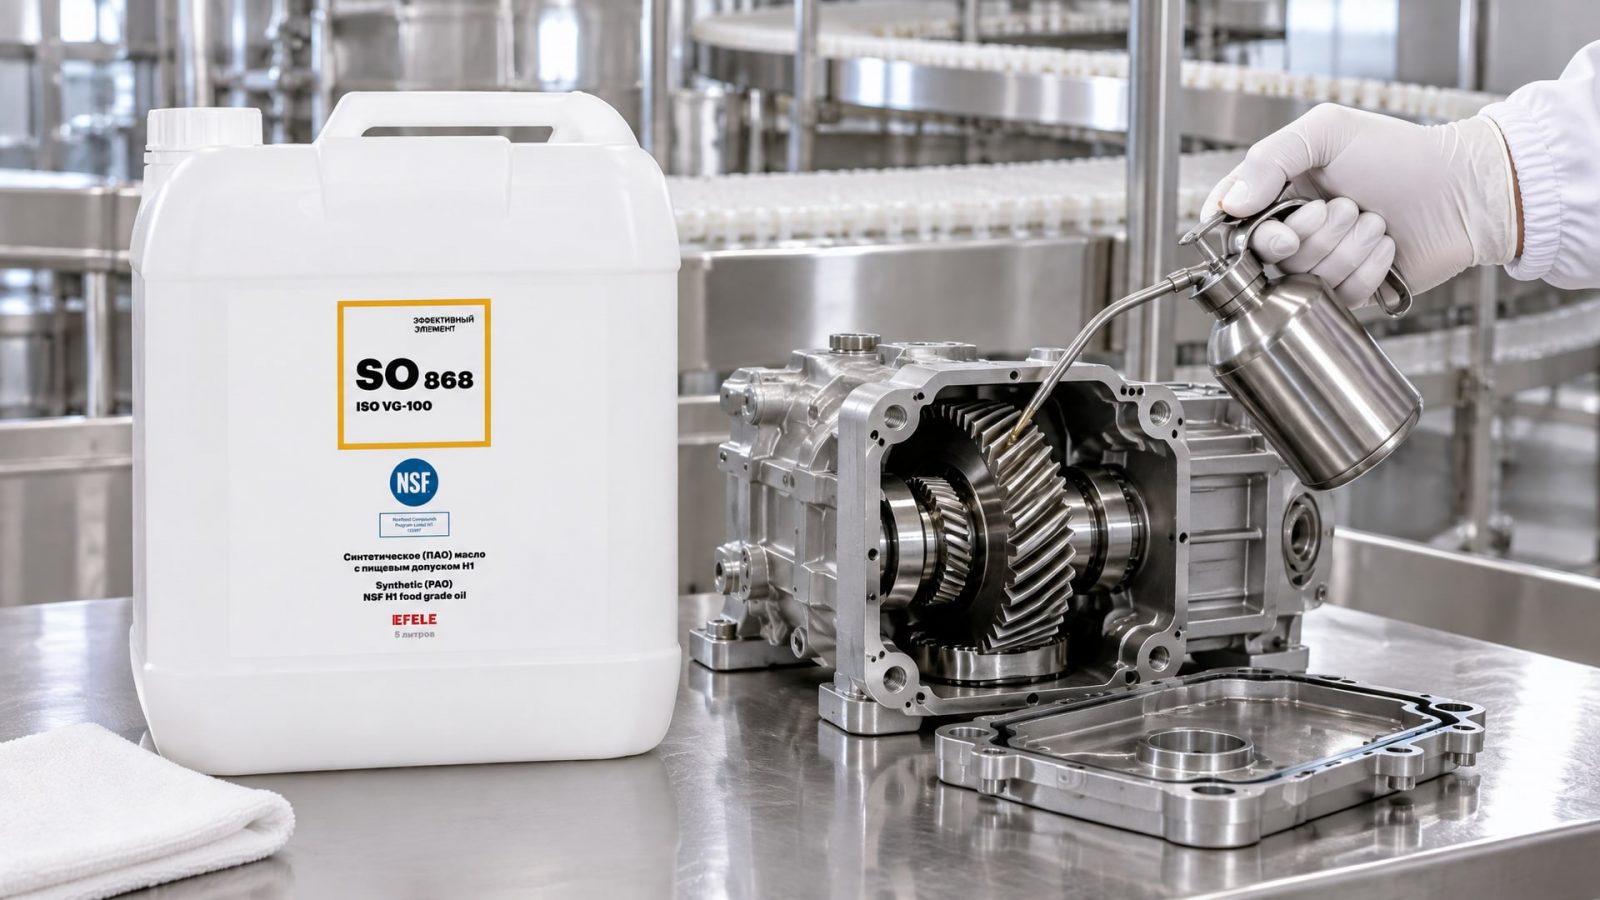
Для редукторов в морозильных шкафах и холодильных установок выбирают преимущественно синтетические масла (ISO VG 68 или выше) с низкой точкой текучести. В редукторах, работающих в условиях низких температур и высоких нагрузок, синтетическое ПАО-масло EFELE SO-868 с допуском NSF H1 гарантирует стабильную работу: ПАО сохраняет вязкость в морозе и не образует отложений на стенках редуктора, чем предотвращает засорение фильтра и выход из строя масляного насоса.
Закупщики часто сталкиваются с вопросом совместимости: если в редуктор закачано минеральное масло, можно ли влить синтетическое? Ответ - нет. Синтетические базовые масла несовместимы с некоторыми присадками, содержащимися в минеральных маслах; их смешивание приводит к выпадению присадок в осадок, образованию шламов и отказу системы. Перед переходом на синтетику нужно полностью промыть редуктор.
Как выбрать H1-смазку для морозильного оборудования
Первый шаг - убедиться, что смазка имеет допуск NSF H1.
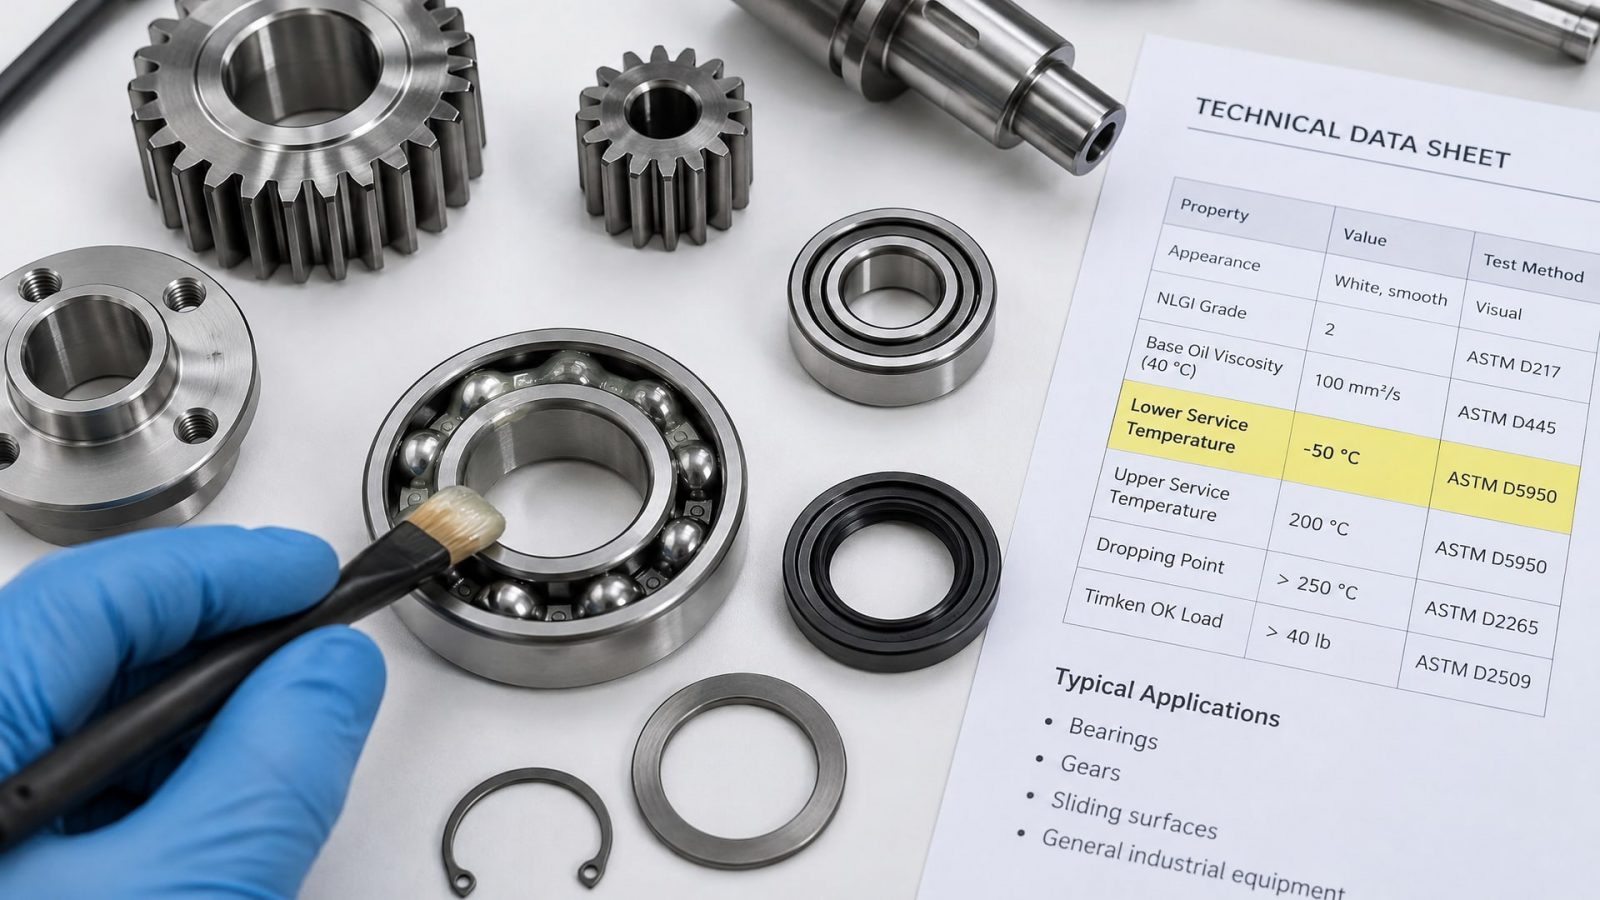
Это видно в техническом паспорте и обязательно должно быть подтверждено документально. Но H1 - это только половина истории. Вторая половина - это минимальная рабочая температура смазки.
Посмотрите в TDS (Technical Data Sheet) параметр «Lower Service Temperature» или «Operating Temperature Range». Для морозильного оборудования минимум -40 °C (это примерно -40 °F). Если в паспорте указано -30 °C или -35 °C, такая смазка может работать на холоде непредсказуемо: в периоды экстремального холода вязкость станет слишком высокой, и защита от износа упадет. На практике на производствах замороженных продуктов встречаются ситуации, когда смазку подобрали только по H1-статусу, и при температуре ниже -35 °C редуктор начал издавать звуки (первый признак недостаточной смазки).
Второй параметр - класс консистенции (NLGI). Для централизованных систем ищите масла (жидкие) или смазки NLGI 0 и 00. Для точечного смазывания подшипников подойдет NLGI 1. Для открытых передач можно взять NLGI 00. NLGI 2 и выше в морозе будут слишком твердыми и не смогут обеспечить нормальное смазывание.
Третий момент - базовое масло. Если ищете смазку для самых холодных условий (ниже -40 °C) или если оборудование работает в широком диапазоне температур, выбирайте синтетику (ПАО). Минеральное масло дешевле, но синтетическое отработает надежнее и дольше прослужит в экстремальных условиях.
Четвертый пункт - посмотрите на антиизносные и антикоррозионные присадки. В техпаспорте должны быть указаны значения для TOST oxidation life (окислительная стабильность) и rust protection. Для морозильного оборудования окислительная стабильность менее критична (холод замедляет окисление), но коррозионная стойкость - важнейшая характеристика. Хороший показатель rust protection - это результаты тестов ASTM D665B или аналогичные.
Пятый аспект - совместимость с материалами узла. Убедитесь, что смазка не вызывает разбухание уплотнений из эластомера. Если в редуктор установлены сальники из нитрила, проверьте, что смазка совместима с нитрилом. Несовместимая смазка может привести к разбуханию сальника и утечкам масла.
И последнее - согласуйте выбор со спецификацией оборудования. Производитель морозильной камеры или конвейера в технической документации часто указывает рекомендуемый класс вязкости, допуски и иногда даже конкретные типы смазок. Это не просто рекомендация - это результат испытаний в реальных условиях. Если игнорировать спецификацию, гарантия на оборудование может быть аннулирована.
Проблемы при неправильном выборе смазки и как их избежать
Основная проблема - вымывание смазки из узла.
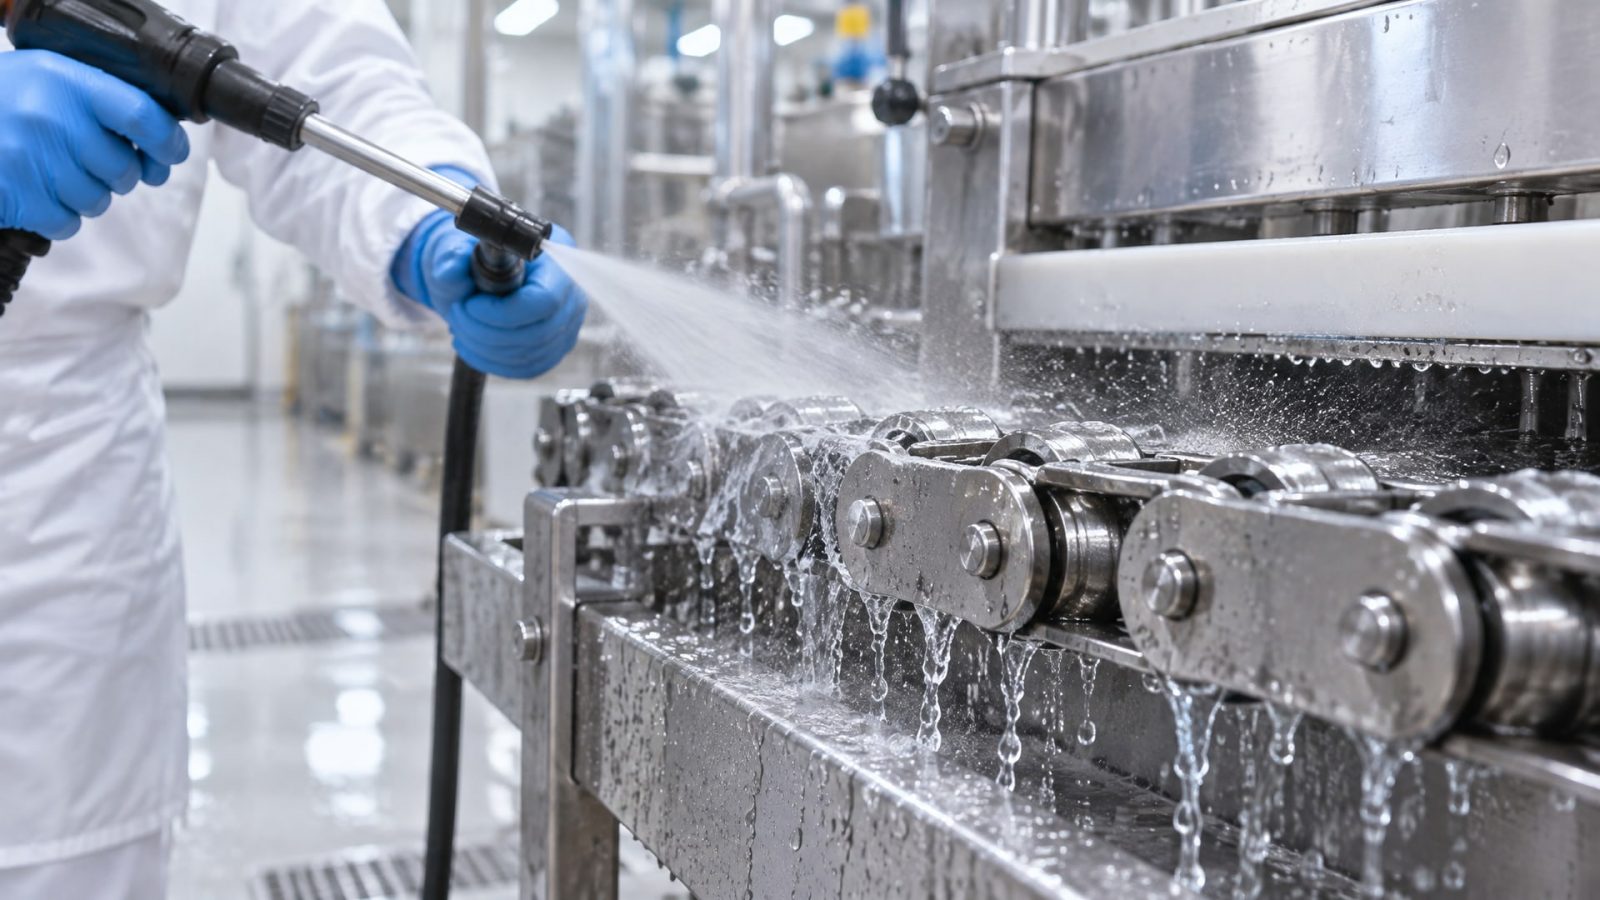
На производстве замороженных продуктов оборудование часто подвергается интенсивной мойке горячей водой и дезинфицирующими растворами. Если смазка не обладает достаточной адгезией (липкостью, способностью прилипать к поверхности), она легко вымывается, оставляя узел трения без защиты. Вода проникает в подшипник, корродирует сепаратор и кольца, смазка эмульгирует и теряет вязкость. Результат - ускоренный износ и холодный пуск редуктора с повышенным крутящим моментом.
Вторая проблема - фреттинг (микровибрационный износ). Когда смазка слишком вязкая или не обладает достаточной прочностью пленки, детали начинают скользить с микросдвигами. Это вызывает локальный нагрев, образование окиси железа (микроабразива), и износ ускоряется экспоненциально. На практике фреттинг заметен по шероховатости поверхности подшипника и характерному окрашиванию в коричневый или серый цвет.
Третья проблема - холодный пуск. Если смазка слишком густая при -40 °C, редуктор при запуске испытывает резкий скачок вязкого трения. Масляный насос не может прокачать смазку достаточно быстро, и в течение первых нескольких секунд узел работает почти на сухо. Это вызывает мгновенный износ и может привести к заклиниванию редуктора.
Как избежать этих проблем? Во-первых, подбирайте смазку с явной спецификацией для низкотемпературной работы и морозильного применения. Не рискуйте с универсальными материалами. Во-вторых, проверяйте адгезию в техпаспорте: ищите параметр drop point (температуру каплепадения) и информацию об удержании смазки на наклонной пластине. В-третьих, четко следуйте рекомендациям производителя по периодичности переобслуживания: в морозильных условиях смазка стареет медленнее, но влага может накапливаться, и пополнение смазки нужно делать регулярно и аккуратно, не допуская ввода воды.
Часто задаваемые вопросы
Может ли обычная пищевая смазка H1 работать в морозильной камере?
Обычная пищевая смазка H1 не гарантирует работу при низких температурах. H1 - это только допуск по пищевой безопасности при случайном контакте. Для морозильного оборудования нужна H1-смазка с подтвержденной минимальной рабочей температурой -40 °C и ниже, обычно на синтетической основе (ПАО). Без этой гарантии смазка загустеет в морозе, потеряет прокачиваемость и не защитит узел трения.
Какая температура должна быть в морозилке, и как это влияет на выбор смазки?
Морозильные камеры для быстрой заморозки (spiral freezers, flash freezers) работают при -20…-40 °C и ниже. Холодильные хранилища поддерживают -18…-25 °C. Чем ниже фактическая температура в вашем оборудовании, тем более низкотемпературную смазку нужно выбирать. Если камера достигает -45 °C, смазка должна быть рассчитана минимум на -50 °C. Всегда добавляйте запас 5-10 градусов к минимальной рабочей температуре оборудования.
В чем разница между NLGI 0, 1 и 2 для морозильного оборудования?
NLGI - это класс консистенции (мягкости) пластичной смазки. NLGI 2 - это обычная густая смазка для комнатной температуры. При -40 °C она становится почти твердой и не может прокачиваться. NLGI 1 - мягче, работает до -40 °C. NLGI 0 и 00 - еще мягче, подходят для экстремального холода и централизованных систем смазки. Выбирайте класс, рекомендованный для фактической температуры оборудования.
Почему синтетическое масло лучше минерального для морозильников?
Синтетические масла (ПАО) сохраняют низкую вязкость при низких температурах, минеральные загустевают и теряют текучесть. Кроме того, синтетика не образует отложений при перепадах температуры и лучше защищена от окисления. На морозильных линиях это означает надежный холодный пуск редуктора и предсказуемую защиту от износа в течение всего сезона.
Нужно ли часто менять смазку в морозильном оборудовании?
Нет, смазку на холоде нужно менять реже, чем в теплых узлах, потому что холод замедляет окисление и старение. Однако влага и конденсат могут накапливаться, поэтому рекомендуется регулярное пополнение (не замена, а долив) согласно инструкции производителя. Если оборудование работает при перепадах температуры, смазку полностью меняют один раз в 2-3 года или по техрегламенту.
Заключение
Смазки H1 для морозильного оборудования - это не универсальные пищевые материалы, а специализированные составы, спроектированные для работы при температурах до -40 °C и ниже. Их задача не просто обеспечить безопасность при случайном контакте с продуктом, но и защитить подшипники, редукторы и конвейеры от износа, коррозии и выхода из строя при экстремальном холоде и постоянных перепадах температуры.
Правильный выбор H1-смазки требует проверки трех ключевых параметров: допуска NSF H1 с документальным подтверждением, минимальной рабочей температуры (не менее -40 °C) и класса консистенции (для морозильников - NLGI 0, 1 или жидкие масла). На практике это означает ориентацию на синтетические низкотемпературные составы с высокой адгезией и коррозионной стойкостью. Перед закупкой сверьте выбранный материал со спецификацией оборудования и убедитесь в совместимости со всеми компонентами узла (уплотнениями, материалами сальников, загустителем). Это минимальные шаги, которые предотвратят простои, скоротают интервалы переобслуживания и обеспечат надежность вашего морозильного оборудования на долгие годы.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Смазка для сучкореза: как выбрать подходящую для защиты от ржавчины и обеспечения плавной работы режущих механизмов, продлевая срок службы инструмента.
Цепное масло пищевое: как выбрать смазку, которая обеспечит надежную работу конвейерных цепей в любых условиях.
Анаэробный герметик для химии обеспечивает надежную герметизацию трубопроводов с агрессивными жидкостями.