
Как снять анаэробный герметик с болтов, зафиксированных сильным фиксатором
Анаэробные фиксаторы резьбы - надежный способ предотвратить самопроизвольное ослабление и вибрационное люфтирование соединений. Однако при демонтаже возникает проблема: если обычный инструмент не справляется, нужна грамотная методика разборки, а не грубая сила. Основной способ - контролируемый локальный нагрев узла до 250–260 °C, после чего крепеж откручивают на горячую. Статья разбирает практические техники демонтажа, чем растворить остатки после разборки и как избежать повреждения резьбы и деталей. Информация полезна техническим специалистам, инженерам и закупщикам, которые готовят процедуры профилактики и ремонта в цехах.
Почему простой инструмент не справляется с высокопрочными фиксаторами
Анаэробные фиксаторы функционируют как термореактивный пластик: после отверждения в отсутствие воздуха их прочность зависит от внутренней молекулярной структуры.
При комнатной температуре материал сохраняет заданную жесткость и крепко удерживает резьбовое соединение. Высокопрочные составы (permanent grade) отличаются повышенной адгезией к металлу и формируют связь, которая выдерживает значительные вибрационные нагрузки.
Классификация фиксаторов по прочности напрямую влияет на техику демонтажа:
Низкопрочные (low strength) - обычно откручиваются вручную или с небольшим усилием штатного инструмента.
Среднепрочные (medium strength) - требуют правильного подхода, но часто откручиваются без дополнительного воздействия.
Высокопрочные (permanent grade) - после полного отверждения обычный гаечный ключ или отвертка часто малоэффективны; соединение кажется «намертво сидящим».
Попытка срывать такой крепеж чрезмерной силой приводит к срыву шлицов на головке болта, деформации гайки или повреждению резьбы - и тогда ремонт стоит дороже, чем правильная разборка с нагревом.
Техника локального нагрева как основной способ демонтажа
Производители фиксаторов в технических данных единодушны: для разборки соединений на высокопрочном составе рекомендуется локальный нагрев до 250–260 °C.
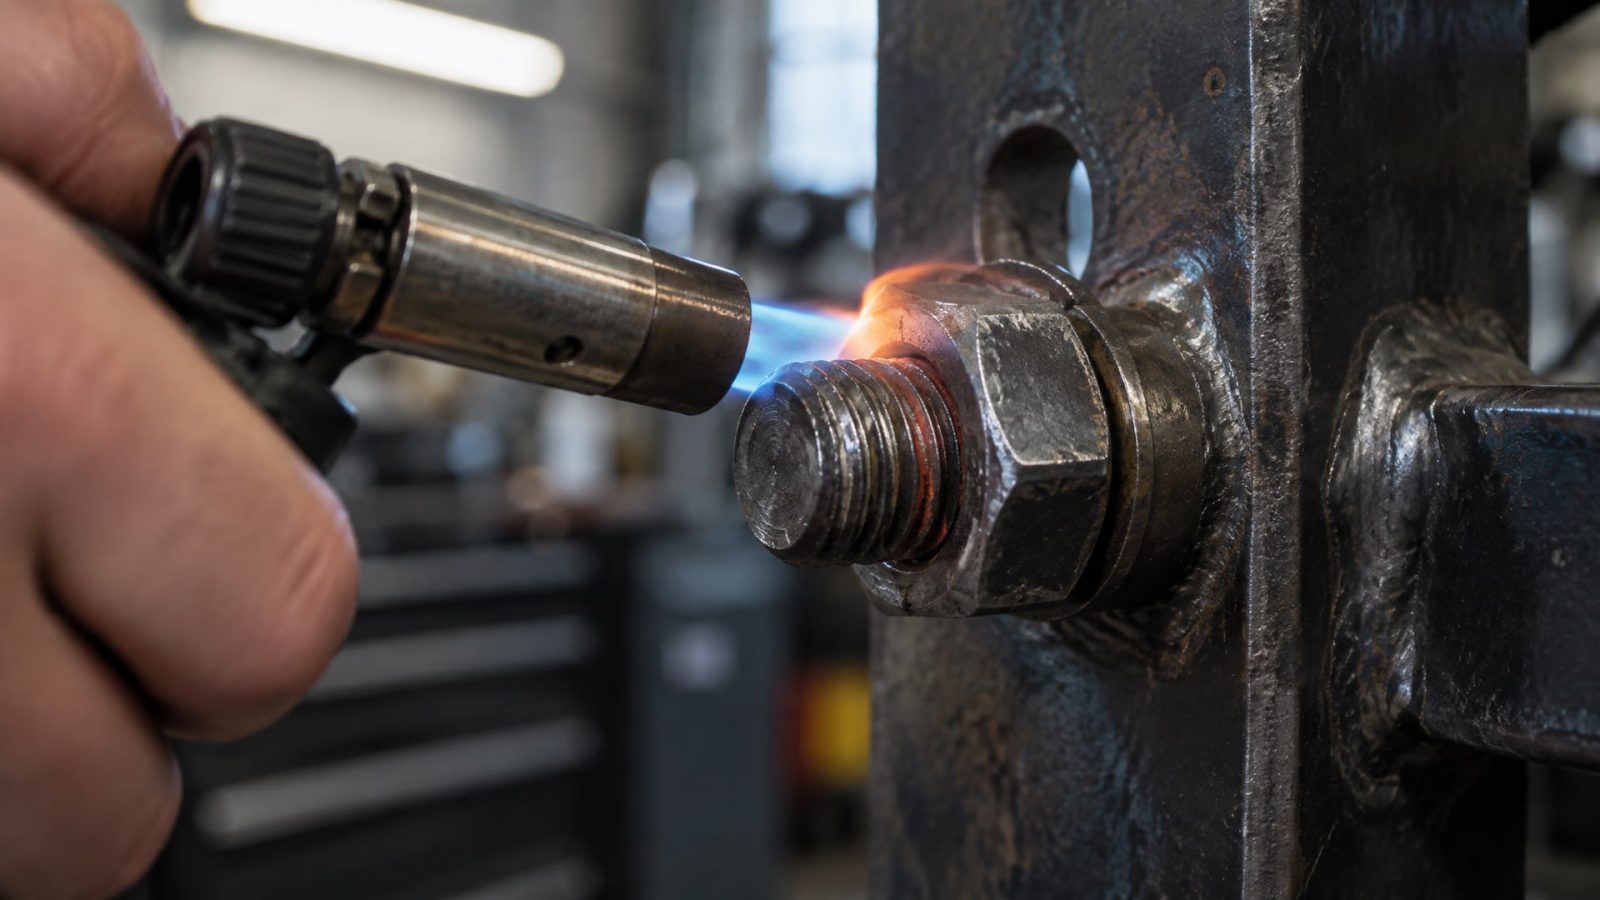
При такой температуре материал начинает терять жесткость, внутренние связи ослабляют, и соединение становится податливым. Температура выбирается примерно на уровне 254 °C - это оптимальный баланс между ослаблением фиксатора и избеганием перегрева рядом стоящих компонентов.
Для особо прочных составов может потребоваться нагрев до 315 °C (600 °F), если стандартная процедура не дала результата, однако это исключение, а не правило.
Пошаговая процедура разборки
1. Оценка ситуации. Попробуйте откручивать обычным ключом или отверткой, но БЕЗ чрезмерного рывка. Если крепеж не поддается в течение нескольких попыток - переходите к нагреву.
2. Локальный нагрев узла. Используйте портативный газовый паяльник, фен промышленной мощности или другой локализованный источник тепла. Направляйте тепло именно на болт или гайку, а не на всю деталь. Нагревайте в течение 30–60 секунд до достижения примерно 250–260 °C. Убедитесь, что рядом нет чувствительных материалов (пластмасс, лакокрасочных покрытий), которые могут повредиться от тепла.
3. Разборка на горячую. Не медлите: откручивайте гайку или болт сразу же после прогрева, пока узел горячий. Прочность фиксатора восстанавливается по мере охлаждения, поэтому задержка работает против вас.
4. Осторожное усилие. Прикладывайте равномерное, контролируемое давление. Рывки и чрезмерная сила даже на горячее соединение рискуют сломать крепеж или исказить резьбу.
После разборки оставьте узел остывать естественным путем, не охлаждайте его водой - резкий перепад температуры может повредить деталь или закалить металл.
Удаление остатков анаэробного фиксатора после разборки
После откручивания болта на его поверхности и в резьбовых канавках остаются слои затвердевшего фиксатора.
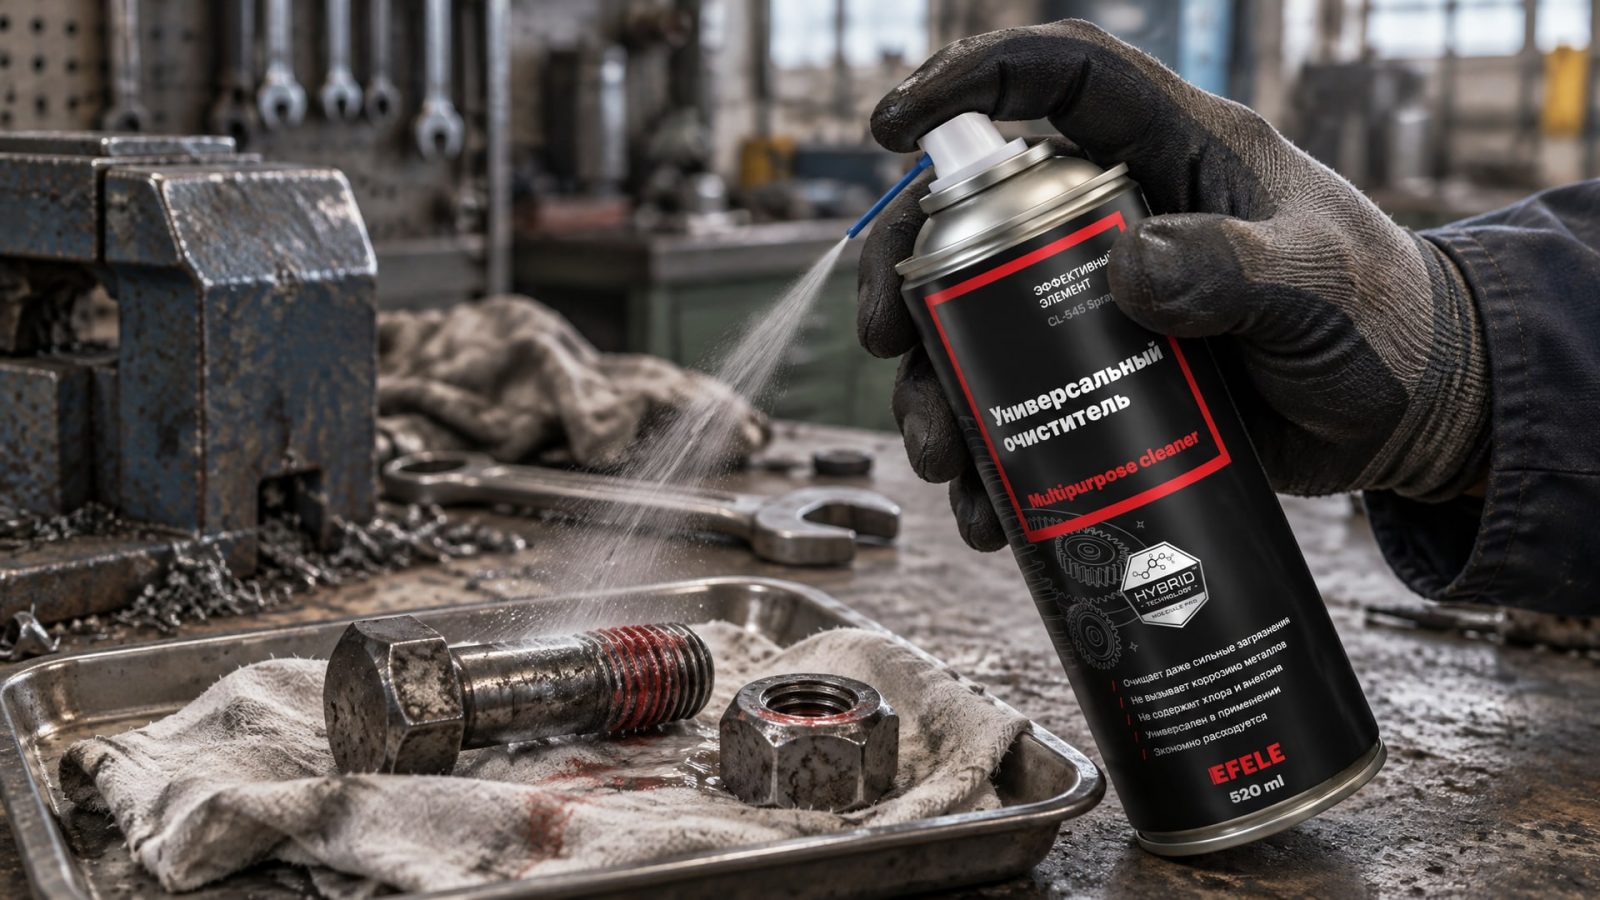
Если эти остатки не удалить перед повторной сборкой, предсказуемость новой фиксации падает: момент затяжки может оказаться непостоянным, а сама фиксирующая способность - менее надежной.
Механическая очистка
Первый этап - механическое удаление основной массы фиксатора. Используйте:
Щетку по металлу или латунную щетку (не стальную, чтобы не поцарапать резьбу сверх нормы).
Мягкую абразивную салфетку или наждачную бумагу зернистостью P220–P320.
При необходимости - осторожное скобление деревянной лопаткой или пластиковым скребком.
Механическая очистка удаляет 80–90 % остатков. Работайте вдоль резьбовых канавок, а не поперек, чтобы не разбить профиль резьбы.
Обезжиривание и химическая очистка
После механической очистки необходимо обезжирить поверхность. Стандартный способ - ацетон: смочите тряпку ацетоном и тщательно протрите резьбу, удаляя масла, грязь и микрочастицы фиксатора. Ацетон испаряется быстро, оставляя чистую поверхность.
Для особо стойких остатков фиксатора возможно применение более агрессивных растворителей (растворители на основе углеводородов, специализированные смывки для адгезивов). В некоторых случаях полезна выдержка на ночь - замочите болт в растворителе, и остатки размягчатся, облегчив последующую очистку.
Для эффективного удаления остатков анаэробного фиксатора с резьбовых соединений рекомендуется использовать универсальный очиститель EFELE CL-545 Spray, который быстро очищает и обезжиривает металлические поверхности, обеспечивая полное удаление масел и загрязнений перед повторной сборкой.
Финальная проверка
После обезжиривания дайте компоненту высохнуть. Осмотрите резьбу под углом: она должна выглядеть чистой, без видимых следов клея или масла. Только после этого узел готов к повторной сборке.
Различие методов демонтажа в зависимости от типа фиксатора
Не все анаэробные фиксаторы требуют одинакового подхода.
Прочность состава и его назначение определяют, какой способ разборки будет эффективнее.
Низкопрочные составы
Разработаны для приложений, где возможность разборки - приоритет. Такие соединения часто откручиваются штатным инструментом без нагрева. Иногда достаточно небольшого рывка или короткого нагрева (10–15 секунд). Остатки легко удаляются механической очисткой и ацетоном.
Среднепрочные составы
Балансируют между надежностью фиксации и возможностью разборки при необходимости. В большинстве случаев откручиваются обычным ключом, однако если крепеж сидит плотно, помогает кратковременный нагрев (30 секунд) и разборка на горячую.
Высокопрочные (permanent) составы
Предназначены для критичных соединений, где вибрационное ослабление недопустимо. После полного отверждения такие фиксаторы требуют планомерного локального нагрева до 250–260 °C и аккуратной разборки. Попытка откручивать «на холодную» часто приводит к повреждению крепежа. В отдельных случаях может потребоваться нагрев до 315 °C.
Для каждого типа предварительная оценка прочности очень помогает: если вы знаете, какой состав был использован при сборке, вы уже можете выбрать оптимальную тактику.
Безопасность и предосторожности при нагреве и разборке
Работа с нагретыми узлами требует соблюдения правил техники безопасности, чтобы избежать ожогов, повреждения оборудования и окружающих компонентов.
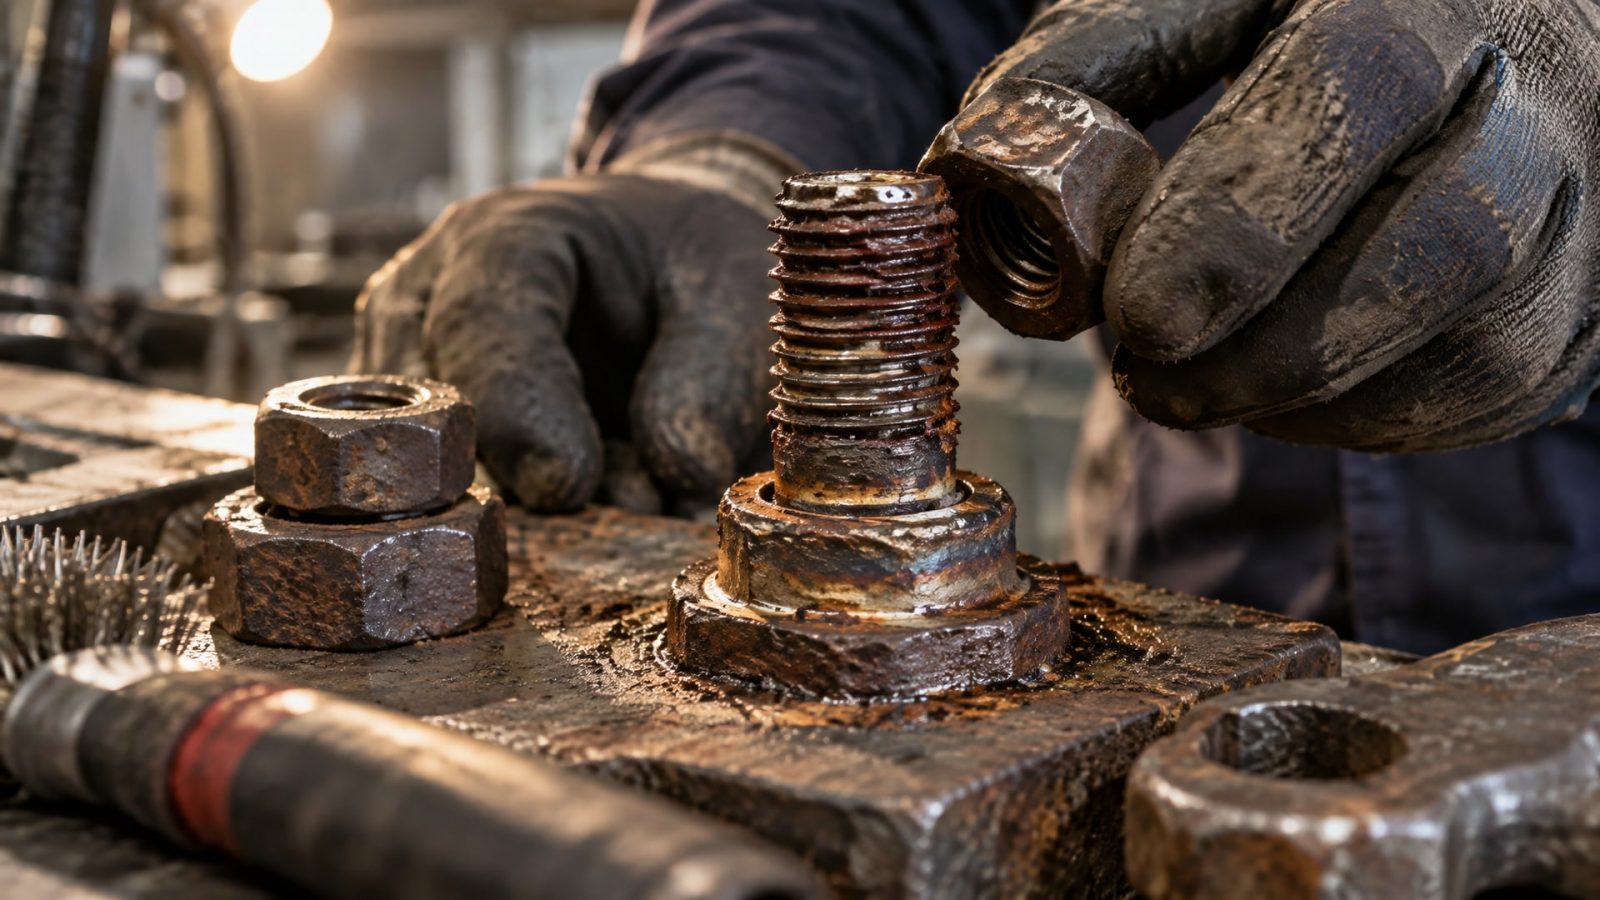
Защита от ожогов
Всегда надевайте теплостойкие перчатки при работе с нагретыми деталями.
Используйте инструмент с длинной ручкой или специальные щипцы для удержания горячего крепежа.
Дайте узлу полностью остыть перед тем, как дотрагиваться голыми руками.
Контроль теплового воздействия
Направляйте тепло локально на интересующий узел, а не на всю деталь.
Если рядом находятся пластмассовые уплотнители, электрические разъемы или лакокрасочные покрытия, используйте теплозащитные экраны или керамические прокладки, чтобы избежать их повреждения.
Для особо чувствительных сборок рассмотрите использование менее мощного источника тепла и более долгого нагрева, чтобы достичь нужной температуры без локального перегрева.
Предотвращение повреждения резьбы и деталей
Не пытайтесь откручивать крепеж, прилагая максимальное усилие на холодную.
Проверяйте, что ключ или отвертка полностью входят в пазы головки крепежа, чтобы избежать срыва.
Если после нагрева и первой попытки крепеж не сдвигается, дайте ему нагреться еще немного - не увеличивайте силу.
Работа с растворителями
Ацетон и другие растворители летучи и огнеопасны; используйте их в хорошо вентилируемом помещении.
Избегайте вдыхания паров; при необходимости используйте респиратор или работайте на открытом воздухе.
Храните растворители в герметично закрытой таре, вдали от источников тепла и открытого огня.
Частые ошибки при демонтаже и как их избежать
Анализ практических ошибок показывает типичные проблемы, которых можно избежать предварительным планированием.
Срывание граней болта от чрезмерного рывка. Многие мастера пытаются «выломать» крепеж силой, не применяя нагрева. Результат - поврежденный крепеж, который потом сложнее удалить и невозможно переиспользовать. Решение: применить нагрев в первую очередь, разборка станет легкой.
Повреждение соседних компонентов от неконтролируемого тепла. Если направить пламя паяльника на весь узел сразу, рядом стоящие уплотнители или провода могут расплавиться. Решение: нагревайте только сам болт или гайку, локально, в течение 30–60 секунд.
Оставление остатков фиксатора при повторной сборке. Если после разборки остатки старого фиксатора не удалены и не обезжирены, новое соединение получится непредсказуемым: прочность упадет, момент затяжки может варьироваться. Решение: обязательно механически очистить и обезжирить резьбу ацетоном перед сборкой.
Игнорирование типа фиксатора. Если вы не знаете, какой состав был применен (low, medium или high), вы можете неправильно оценить нужную процедуру разборки. Решение: перед работой уточнить марку используемого фиксатора в документации сборки или выполнить пробное откручивание для оценки.
Торопливость при разборке на горячую. Если после нагрева вы медлите и ждете, пока узел остынет, вы теряете весь эффект нагрева. Решение: откручивайте немедленно после прогрева, пока температура высокая.
Часто задаваемые вопросы
Можно ли растворить анаэробный фиксатор и просто снять болт без нагрева?
Основной способ демонтажа - локальный нагрев и разборка на горячую, а не растворение. Растворители (ацетон, агрессивные смывки) помогают удалить остатки уже после того, как болт откручен. Химическое размягчение фиксатора происходит слишком медленно, чтобы полагаться на него как на основной метод разборки. Нагрев значительно эффективнее.
Какая температура нужна для ослабления высокопрочного фиксатора?
Для стандартных высокопрочных (permanent grade) составов рекомендуется локальный нагрев до 250–260 °C. При этой температуре фиксатор теряет прочность. Если стандартный нагрев не помог, некоторые производители указывают возможность повышения до 315 °C, но это исключение. Проверяйте технические данные конкретного состава.
Повредит ли нагрев до 250 °C соседние пластмассовые детали и уплотнители?
Если направить тепло локально только на болт и не нагревать окружающие компоненты, риск минимален. Однако если рядом находятся чувствительные пластмассы, используйте теплоизоляционный экран или керамическую прокладку. Для критичных узлов рассмотрите более щадящий режим: дольше, но при меньшей локальной температуре.
Почему остатки старого фиксатора нужно удалять перед повторной сборкой?
Остатки изменяют толщину зазора между резьбами и влияют на распределение нового фиксатора. Это приводит к непредсказуемому моменту затяжки и менее надежной фиксации. Кроме того, масла и грязь на старом фиксаторе препятствуют правильному отверждению нового состава. Чистая, обезжиренная поверхность - гарантия повторяемости.
Можно ли переиспользовать болт после демонтажа с высокопрочного фиксатора?
Да, если при разборке болт не был поврежден. После механической очистки и обезжиривания ацетоном болт готов к повторной сборке с новым фиксатором. Однако убедитесь, что резьба не расшатана и грани не сорваны. Если крепеж поврежден, замените его на новый.
Заключение
Демонтаж болтов, зафиксированных сильным анаэробным герметиком, требует систематического подхода, а не грубой силы. Локальный нагрев узла до 250–260 °C - проверенный способ, который позволяет безопасно откручивать даже высокопрочные (permanent grade) составы. После разборки остатки фиксатора нужно удалить механически и обезжирить резьбу, чтобы гарантировать предсказуемость при повторной сборке. Соблюдение этих правил снижает риск повреждения крепежа, сохраняет целостность резьбы и предотвращает дорогостоящие переделки.
Если вы готовите процедуру разборки для своего производства, начните с оценки типа фиксатора (low, medium или high strength) и затем выберите подходящую схему нагрева и инструменты. Грамотная подготовка экономит время и деньги на профилактике и ремонте оборудования.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Утилизация СОЖ: узнайте, как избежать штрафов, правильно классифицировать отход, выбрать лицензированного утилизатора и подготовить документацию.
Цепное масло пищевое: выбор и применение для снижения износа конвейеров на пищевом производстве, обеспечение безопасности продукта и надежности оборудования.
Узнайте, как выбрать СОЖ для алюминия, чтобы избежать пятен и коррозии, обеспечивая качественную обработку деталей.