
Цепное масло пищевое: выбор и применение для снижения износа конвейеров
На пищевом производстве конвейерные цепи работают в среде, где безопасность продукта и надежность оборудования идут рука об руку. Выбор подходящего цепного масла с пищевым допуском - это не просто вопрос соответствия стандартам, а залог долгой жизни цепи и предсказуемых затрат на ее замену. Цепное масло должно защищать шарниры и ролики от трения и коррозии, при этом гарантируя, что случайный контакт с продуктом остается безопасным. Статья поможет инженерам и закупщикам разобраться, какие характеристики масла критичны для конвейеров, как выбрать вязкость под конкретные условия работы и как избежать главных ошибок применения, которые приводят к ускоренному износу и поломкам.
Пищевой допуск НЕ означает, что масло безопасно применять в любом объеме; он означает, что при минимальном и неизбежном контакте с пищей смазка не создает риска. Разберемся, как это работает на практике.
NSF H1 и другие допуски: что за ними скрывается
Пищевой допуск NSF H1 - это не просто наклейка на канистре.
Это результат независимой регистрации продукта в Национальном фонде санитарии (NSF), где оцениваются ингредиенты, процесс производства, микробиологическая безопасность и потенциал миграции вещества в пищу. Смазка с допуском H1 одобрена для применения в зонах, где возможен случайный и технически неизбежный контакт с пищевыми продуктами - и это ключевое уточнение.
Допустимый уровень загрязнения пищи при контакте с H1-смазкой составляет до 10 ppm (миллионных долей). Это означает, что если система смазки устроена правильно (минимум масла, регулярное удаление избытков), то вероятность превышения этого порога минимальна. Однако сама регистрация H1 не дает права применять масло без ограничений - напротив, она предполагает строгий контроль объема и размещения смазки.
Часто закупщики путают NSF H1 с ISO 21469. Второй стандарт - это гигиенические требования к самому процессу: как продукт был сделан, какие материалы и методы использованы, как его хранят и транспортируют, чтобы исключить загрязнение уже на стадии производства. ISO 21469 - основа для получения H1, но сам по себе это не пищевой допуск, а скорее «паспорт гигиеничности» смазки.
Вязкость масла: как подобрать под условия конвейера
Для цепных масел вязкость - один из главных параметров.
Слишком жидкое масло не удержится в шарнирах при высокой скорости; слишком вязкое будет медленно проникать и создавать избыточное сопротивление.
Для конвейерных цепей при комнатных температурах (18–25 °C) эксперты рекомендуют масла ISO VG 46–68. Вязкость в этом диапазоне обеспечивает баланс: смазка проникает в ролики и втулки, но не вытекает так быстро, чтобы требовать повторной смазки после каждого цикла. Если конвейер работает в более холодном климате или на открытом воздухе, вязкость можно увеличить до VG 68–100, но важно проверить, что лубрикатор конвейера сможет подавать более плотное масло.
Высокотемпературные конвейеры (печи, туннели, термозоны) требуют совсем других подходов. Здесь используются масла ISO VG 100–460, а в наиболее экстремальных случаях - специальные составы, рассчитанные на непрерывную работу при температурах до 250 °C. Обычное универсальное масло VG 46 в такой зоне попросту испаряется за несколько часов, оставляя цепь без защиты.
Практический выбор вязкости
| Условия работы | Диапазон ISO VG | Примечания |
|---|---|---|
| Комнатная температура, сухое помещение | 46–68 | Стандартный выбор для пищевых конвейеров |
| Холодные или влажные зоны | 68–100 | Более плотная пленка, не вымывается быстро |
| Высокотемпературные зоны до 120 °C | 100–150 | Требуется специальная термостойкая формула |
| Печи, туннели, зоны выше 200 °C | 220–460 | Только высокотемпературные专альные масла |
Пищевой допуск H1: когда он критичен и как его применять
Допуск H1 нужен только в том случае, если цепь находится в зоне, где возможен контакт с пищевым продуктом.
Если конвейер смонтирован над упаковочной линией или рядом с открытыми емкостями - H1 обязателен. Если цепь работает в закрытом редукторе или механизме, где пища не может физически попасть в контакт со смазкой, - H1 не требуется, хотя и не повредит.
Главная ошибка - предположить, что H1-смазка безопасна в неограниченном количестве. На самом деле она требует еще более строгой дозировки, чем обычное масло. После нанесения нужно убрать видимый избыток: промыть поверхность цепи или протереть ее после высыхания смазки. Цель - оставить защитную пленку в шарнирах, а не слой масла, который накапливается и может отделиться в пищу.
Стандарт NSF прямо указывает: при применении как антикоррозионная пленка поверхность должна быть вымыта или вытерта так, чтобы не осталось вещества, которое может перейти в продукт. Это не просто рекомендация - это требование сертификации.
Применяется H1-масло несколькими способами: - капельно через дозатор; - кистью на разогретую цепь; - погружением цепи в емкость с маслом (редко на производстве); - через автоматический лубрикатор, если производитель конвейера это допускает.
При автоматической подаче важно проверить в инструкции конвейера, какой тип масла рекомендован и каковы допуски по вязкости. Неправильная вязкость забьет форсунку дозатора или вообще не будет подаваться.
Снижение износа цепей: роль правильной смазки
Износ цепи складывается из нескольких компонентов: абразивный износ (загрязнение, песок), коррозионный износ (вода, соль), фреттинг-износ (микроскопические колебания в шарнирах при нагрузке) и усталостный износ (повторяющиеся циклы).
Правильная цепная смазка влияет на все эти механизмы.
Если цепь смазывается недостаточно, фреттинг нарастает быстро: шарнир и втулка начинают микроскопически смещаться друг относительно друга, создавая коррозионные очаги. Через несколько месяцев такой цепи она вытягивается (удлиняется), ее звенья перестают совпадать с зубцами звездочки, и конвейер начинает проскальзывать или вообще встает.
При правильной смазке - минимум, но регулярно - толщина масляной пленки стабилизируется, и фреттинг практически прекращается. Цепь может служить в 2–3 раза дольше.
Для конвейеров в washdown-зонах (где идет частая мойка водой под давлением) выбор смазки становится критичным. Если использовать обычное минеральное масло, вода его вытеснит буквально за несколько часов, и цепь останется без защиты. Здесь нужны составы, которые обладают хорошей адгезией (прилипаемостью) к металлу и не вымываются легко. Многие H1-смазки специально разработаны с этим расчетом.
Также важен интервал смазки. Если смазать цепь раз в месяц, а потом оставить ее на три месяца, износ не снизится - наоборот, он будет идти на первый месяц, потом неделю-две смазка будет работать, потом опять длительный перерыв. Для конвейеров обычно рекомендуется интервал от недели до месяца в зависимости от нагрузки, температуры и влажности. Снизить износ - значит соблюдать именно этот график, а не экономить на объеме или частоте.
Высокотемпературные конвейеры: особый случай
Высокотемпературные конвейеры (в печах, туннелях сушки, на линиях обработки) требуют совсем других масел, чем обычные конвейеры.
При температуре выше 120 °C смазка начинает активно окисляться, теряет консистенцию и испаряется. Обычное цепное масло VG 46 в такой среде становится бесполезным.
Для таких условий применяют высокотемпературные цепные масла, рассчитанные на 200–250 °C или даже на экстремальные случаи (печи, где температура под 650 °C). Эти масла имеют специальные присадки, которые предотвращают окисление, и часто более вязкие (ISO VG 150–460), чтобы при нагреве масло оставалось достаточно плотным для защиты.
Даже если цепь находится в высокотемпературной зоне, но работает с перерывами (например, печь включают и выключают), нужно учитывать, какая температура достигается при работе и как долго там остается цепь. Производители часто рекомендуют наносить такие масла реже (раз в неделю или даже раз в две недели), потому что высокотемпературное масло держится гораздо дольше.
Применение высокотемпературного масла в обычных условиях тоже возможно, но экономически неоправданно: оно дороже, оно гуще, и оно может создать ненужное сопротивление при низких температурах. Поэтому выбор вязкости и рецептуры зависит от максимальной температуры, которая достигается в зоне смазки.
Практические ошибки: как их избежать
Недосмазка - самая частая ошибка.
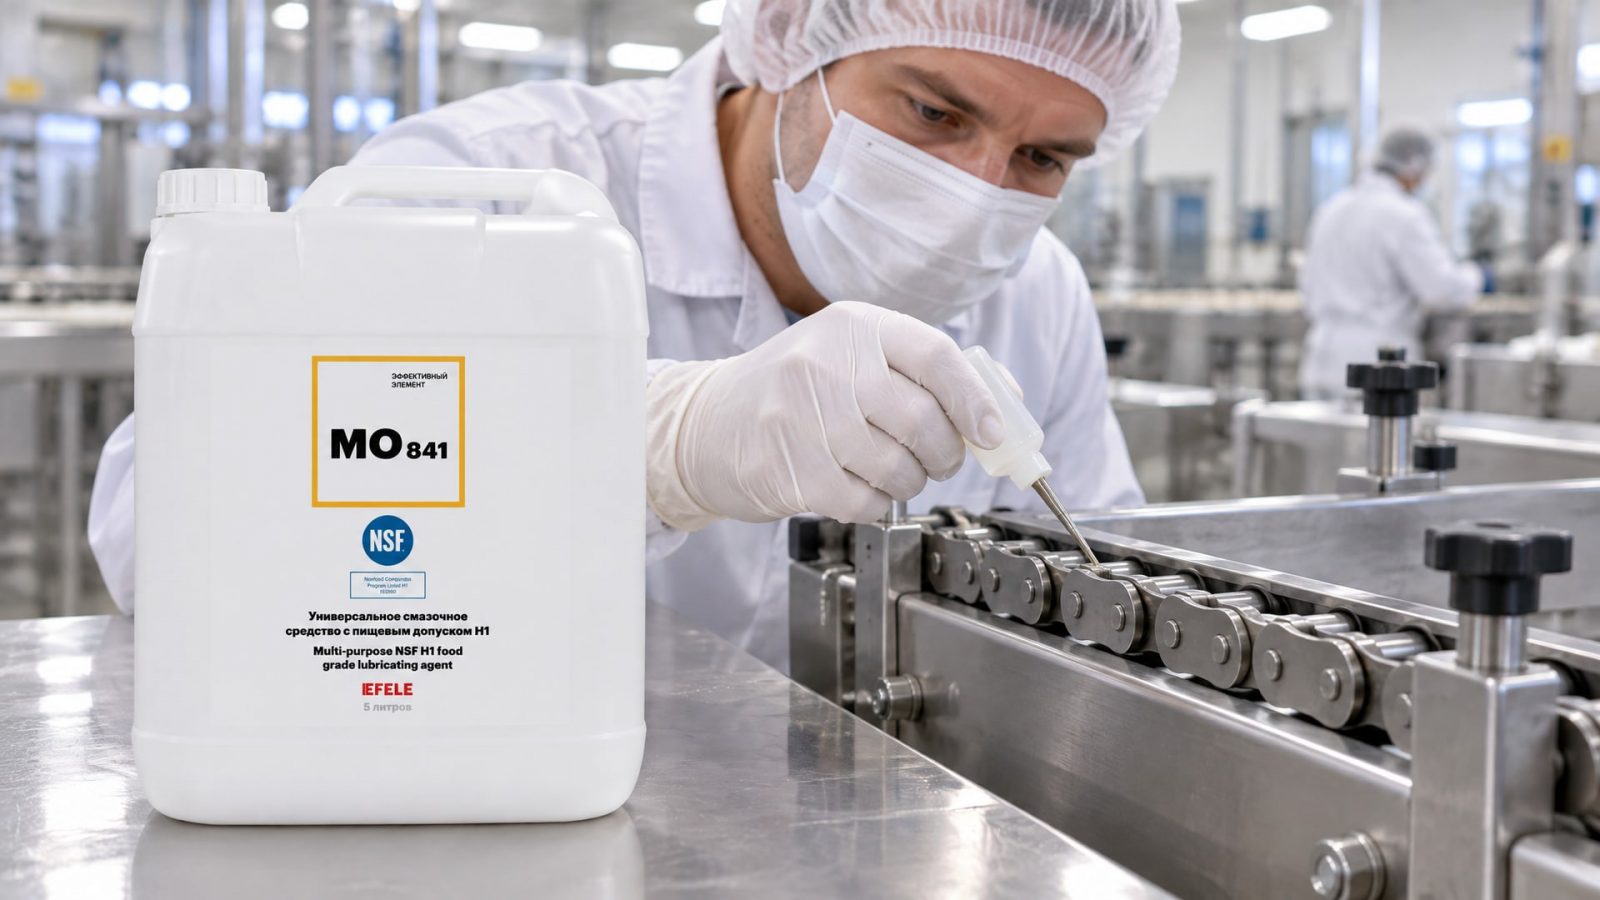
Закупщики иногда считают, что чем реже смазывать, тем безопаснее для продукта. На самом деле недосмазанная цепь быстро изнашивается и вытягивается, что приводит к срывам и авариям. Ускоренный износ в итоге обходится дороже, чем грамотное регулярное обслуживание.
Неверная вязкость для условий. Если на конвейер, работающий при 30 °C, установить масло VG 100, оно будет вязким и плохо проникать в шарниры. Если в высокотемпературную печь пустить обычное VG 46, оно испарится за часы. Результат - повышенный износ в обоих случаях.
Применение обычного (не H1) масла в зонах с контактом пищи. Это создает санитарный риск и может привести к ограничениям при аудите или сертификации производства.
Избыток смазки. Если нанести слишком много масла, оно начнет капать с цепи, скапливаться вокруг конвейера и потенциально контаминировать продукт. Контрольная точка: после 15–30 минут работы конвейера на цепи не должно быть видимых капель.
При выборе цепного масла для высокотемпературных зон важно убедиться, что оно действительно зарегистрировано для нужной температуры. Некоторые производители пишут максимальную температуру исходя из условий хранения, а не рабочей температуры. На техлисте всегда указывается рабочий диапазон - его нужно сверить со спецификацией конвейера.
Совет инженера
Когда на пищевом производстве нужна смазка для конвейеров, которые работают при комнатной температуре, но регулярно моются под давлением, решение часто в выборе универсального H1-масла, которое держит адгезию при влаге. Сценарий: конвейер по 5 раз в день моется, цепь вытягивается быстро, требуется частая замена. Что сделали: перешли на специализированное H1-масло с хорошей водостойкостью, увеличили интервал смазки до раза в неделю вместо трех раз (при той же интенсивности мойки). Итог: цепь служит на 30–40% дольше, затраты на замены снижаются, риск срыва конвейера почти исчезает. EFELE MO-841 - пример универсального масла с NSF H1, которое применяется именно в таких сценариях: оно не имеет запаха, хорошо проникает, сохраняет пленку после мойки.
Выбор между минеральным и синтетическим маслом
Пищевое цепное масло может быть как минеральным (на основе нефти), так и синтетическим (на основе полиальфаолефинов или эстеров).
Различие в цене, в температурном диапазоне и в сроке службы.
Минеральное масло дешевле, хорошо проникает, но его температурный диапазон ограничен: при температурах выше 120–150 °C оно начинает активно окисляться, темнеет и теряет свойства. Зато минеральное масло проще в утилизации и не требует дорогостоящих присадок.
Синтетическое масло держит свойства при более широком диапазоне температур (часто от -30 °C до 200–250 °C), служит дольше и требует менее частой замены. Но оно дороже, и его нельзя смешивать с минеральным.
Для стандартного пищевого конвейера, работающего в помещении, обычно достаточно минерального H1-масла ISO VG 46–68. Если конвейер работает на улице (при морозах) или в высокотемпературной зоне, имеет смысл рассмотреть синтетический аналог.
Часто задаваемые вопросы
Можно ли использовать H1-смазку в неограниченном количестве, если она пищевая?
Нет. NSF H1 допускает только случайный контакт с пищей; наносить масло нужно минимально, необходимым для защиты шарниров. Избыток нужно убирать во время сборки. При нанесении через лубрикатор следить, чтобы конвейер подавал масло дозированно, а не потоком. Минимальное количество - залог безопасности продукта.
Какую вязкость выбрать для конвейера, если есть и холодные, и теплые зоны?
Если конвейер работает при температурах 10–40 °C, выбирают середину диапазона - обычно ISO VG 68. Если зоны сильно различаются (например, холодильник и цех обработки), нужно поговорить с производителем конвейера: часто рекомендуется одна вязкость для всего оборудования. Если расхождение критично, можно разделить смазку по зонам, но это усложняет логистику.
Чем отличается NSF H1 от ISO 21469?
NSF H1 - это допуск на случайный контакт смазки с пищей; стандарт оценивает саму смазку. ISO 21469 - это гигиенические требования к процессу производства смазки и ее хранению; это гарант того, что сама смазка при изготовлении не загрязнилась. Для пищевого допуска часто требуется и то, и другое, но это разные вещи.
Как часто нужно смазывать конвейерную цепь?
Обычно раз в неделю для стандартной нагрузки и сухых условий. В washdown-зонах (с частой мойкой) интервал может сокращаться до 2–3 дней. На высокотемпературных конвейерах, где масло держится лучше, можно снизить до раза в две недели. Точный интервал указывает инструкция конвейера или рекомендация производителя смазки.
Почему цепь вытягивается, если я ее смазываю регулярно?
Если вязкость масла не соответствует температуре (например, жидкое масло в жаркой зоне), оно не достаточно защищает шарниры, и фреттинг ускоряет износ. Вторая причина - неправильный интервал (слишком долгие перерывы между смазками). Третья - загрязнение: если цепь работает в пыльном месте без кожуха, абразив изнашивает ее быстрее любого масла. Проверьте соответствие вязкости условиям и увеличьте частоту смазки.
Заключение
Выбор правильного цепного масла с пищевым допуском - это не формальность, а ключ к долгой жизни конвейера и безопасности продукта. Для снижения износа нужно сочетать три условия: верная вязкость для температуры и скорости, регулярное нанесение в минимально достаточном объеме и обязательный контроль пленки после мойки. NSF H1 гарантирует безопасность при случайном контакте, но только при условии, что смазка нанесена правильно и избыток удален.
Начните с определения условий: температура цепи, наличие мойки, нагрузка. Затем найдите техлист конвейера и рекомендуемый диапазон вязкости. Если цепь работает в обычных пищевых условиях (комнатная температура, иногда мойка), универсальное H1-масло ISO VG 46–68 - стандартный выбор. Если есть высокотемпературные зоны или экстремальная влажность, потребуется специальный состав. Договоритесь с производителем оборудования о графике смазки и следите, чтобы цепь была всегда слегка влажной, но без видимых капель. Так вы добьетесь минимума простоев и замен.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать СОЖ для алюминия, чтобы избежать пятен и коррозии, обеспечивая качественную обработку деталей.
Узнайте, как выбрать смазку для тестомеса H1, которая выдержит высокие температуры и влажность, обеспечивая безопасность пищевого производства.
Узнайте, как правильно выбрать сож для обработки алюминия, чтобы избежать дефектов и продлить срок службы инструмента.