
Смазка для тестомеса H1: как справиться с перепадами температур на хлебопекарном оборудовании
Тестомесы, печи и цепные приводы хлебопекарного оборудования работают в экстремальных условиях: температура в зонах печных цепей может достигать 537°C, а узлы испытывают одновременно высокий нагрев, вибрацию и контакт с влажной средой. При этом любая смазка в пищевом производстве должна соответствовать классу NSF H1 - допускаться для зон с возможным случайным контактом с пищей. Выбрать материал, который будет одновременно термостойким, водостойким и безопасным для продукта, - задача нетривиальная. В этой статье разберемся, почему температурный диапазон одной лишь H1-маркировки недостаточен, как читать паспортные данные, подбирать смазку под конкретный узел и избежать типичных ошибок закупщиков и инженеров.
Материал полезен техническим специалистам, закупщикам и инженерам хлебопекарных предприятий, которые отвечают за надежность и безопасность оборудования.
Что означает NSF H1 и как это влияет на выбор смазки
Аббревиатура NSF H1 обозначает смазку, одобренную для применения в зонах, где возможен случайный контакт с пищей.
Это не означает, что смазка постоянно касается продукта; это значит, что если капля смазки случайно попадет в пищу, она не нанесет вреда. Допуск выдает Национальный фонд санитарии (NSF), и его основу составляют строгие тесты на токсичность и миграцию.
Однако многие закупщики допускают ошибку: они приравнивают пищевой допуск к универсальному качеству. На самом деле H1 говорит только об одном - о химической безопасности. Температурный режим, вязкость, тип загустителя и окислительная стабильность - это отдельные параметры, которые не определяются буквами H1. Два продукта могут одинаково иметь маркировку NSF H1, но один работает до 120°C, а другой - до 315°C. Именно поэтому первый шаг при выборе - всегда проверить техническое описание (TDS) конкретного продукта.
Отличия H1 от H2 и H3
В пищевой промышленности используют три класса пищевых допусков. H1 применяется там, где риск контакта с пищей хотя бы теоретически существует. H2 предназначена для смазки оборудования, которое не может контактировать с продуктом - например, для электромоторов на потолке цеха или внешних направляющих. H3 - это растворимые или полусолидные составы, которые применяются как разделительные агенты, и они имеют другую химическую природу. Спутывание этих классов часто приводит к неправильным закупкам: например, когда H2-смазку (которая дешевле) пытаются применить для подшипника печи, потому что "она тоже пищевая".
Температурные диапазоны H1-смазок: почему не все одинаковые
Хлебопекарное оборудование работает в очень широком спектре температур.
Тестомесы обычно функционируют при 20–40°C, подшипники печей нередко нагреваются до 180°C, а печные цепи - до 240°C и выше. Кратковременные пики в зонах близко к нагревательным элементам могут достигать 537°C.
Типичные диапазоны H1-продуктов на рынке
На основе паспортных данных имеющихся в отрасли смазок встречаются следующие рабочие диапазоны:
Минеральные и полусинтетические H1-смазки: −10…120°C или −15…150°C
Синтетические PAO-based H1-смазки: −30…180°C или −25…200°C
Высокотемпературные синтетические цепные масла H1: −25…315°C
Разница обусловлена типом базового масла. Минеральное масло начинает деградировать и терять смазывающие свойства уже при 100–120°C из-за испарения легких фракций и окисления. Синтетические основы (полиальфаолефины, PAO) гораздо более стабильны и могут работать при 180–200°C без потери вязкости. Специальные высокотемпературные синтетические смазки на PAO с антиокислителями проходят тесты при 315°C и выше, но их стоимость значительно выше.
Закупщик должен выбрать диапазон, который соответствует фактической температуре узла плюс небольшой запас. Если подшипник печи работает при 160°C в непрерывном режиме, H1-смазка на диапазон −10…120°C будет неправильным выбором, хотя и пищевая.
Отличие смазок для тестомесов, печей и цепей
Один из главных источников путаницы - убеждение, что для всего пищевого оборудования подходит одна универсальная смазка.
Реальность иная: узлы испытывают разные виды нагрузок, и смазка должна отвечать именно им.
Смазка для тестомесов
Тестомесы перемешивают тесто мощными механизмами с высокой нагрузкой, вибрацией и ударами. Узлы (подшипники рабочего вала, редукторные валы, муфты) работают при умеренной температуре - обычно 30–60°C, редко выше 80°C. Главная угроза - вода из теста и моющие растворы: при уборке цеха под давлением смазка вымывается из зазоров. Вторая угроза - фреттинг-коррозия, когда под нагрузкой и вибрацией происходит микроскопическое относительное движение, и если смазка не держит пленку, появляются задиры.
Для таких условий нужна пластичная смазка с хорошей адгезией (липкостью к поверхности металла), способная вытеснять воду и держать нагрузку. На линиях фасовки и в ремонтных службах хлебопекарного сектора берут консистентные H1-смазки NLGI 2 или 3 с хорошей водостойкостью и противофреттинговыми присадками. Температурный запас здесь менее критичен, чем способность восстанавливаться после мойки.
Смазка для печей и цепей
Печные цепи, подшипники транспортеров и направляющие печных лент работают совсем в других условиях. Температура может быть 200–315°C и выше; цепь постоянно движется, пленка испаряется, и нужно часто повторно наносить смазку. Воды здесь нет (влага испаряется при таких температурах), но есть окислительный стресс: при высокой температуре молекулы масла разлагаются, образуются отложения, вязкость растет, пленка теряет эффективность.
Для печных цепей используют специальные H1-масла - обычно жидкие, с ISO VG 32 или ISO VG 46, на синтетической основе (PAO или силиконовые). Эти масла содержат мощные антиокислители, чтобы выдержать деградацию при 250–315°C. Консистентная смазка здесь неподходяща, потому что густая пакует, застревает в звеньях цепи и ускоренно окисляется.
Важный момент: масло для печной цепи не является разделительным агентом для плит печи. Иногда его ошибочно наносят как release agent на ленту - это приводит к загрязнению продукта и нарушению теплопередачи.
Подшипники печей и направляющие
Подшипники печей (чаще всего радиальные шариковые) работают при 160–200°C, под нагрузкой от веса ленты, при вибрации и переменной нагрузке. Водяной контакт исключен (испаряется), но нужна стабильность вязкости в диапазоне температур. Направляющие и направляющие рельсы для тележек обычно работают при 140–180°C и нуждаются в минимальной адгезии, чтобы не вытечь, и в хорошей окислительной стабильности.
Для этих узлов подходят пластичные H1-смазки на основе PAO или силикона, NLGI 1 или 2, с диапазоном работы −30…240°C или выше. Они обеспечивают поток при отрицательных температурах (для холодного пуска печи) и стабильность вязкости при нагреве.
Проверка температурного диапазона: как читать паспортные данные
Когда закупщик получил рекомендацию на H1-смазку для печи, первое действие - открыть техническое описание (TDS) и найти строку "Working temperature range" или "Temperature range" (может быть и на русском: "рабочий диапазон температур").
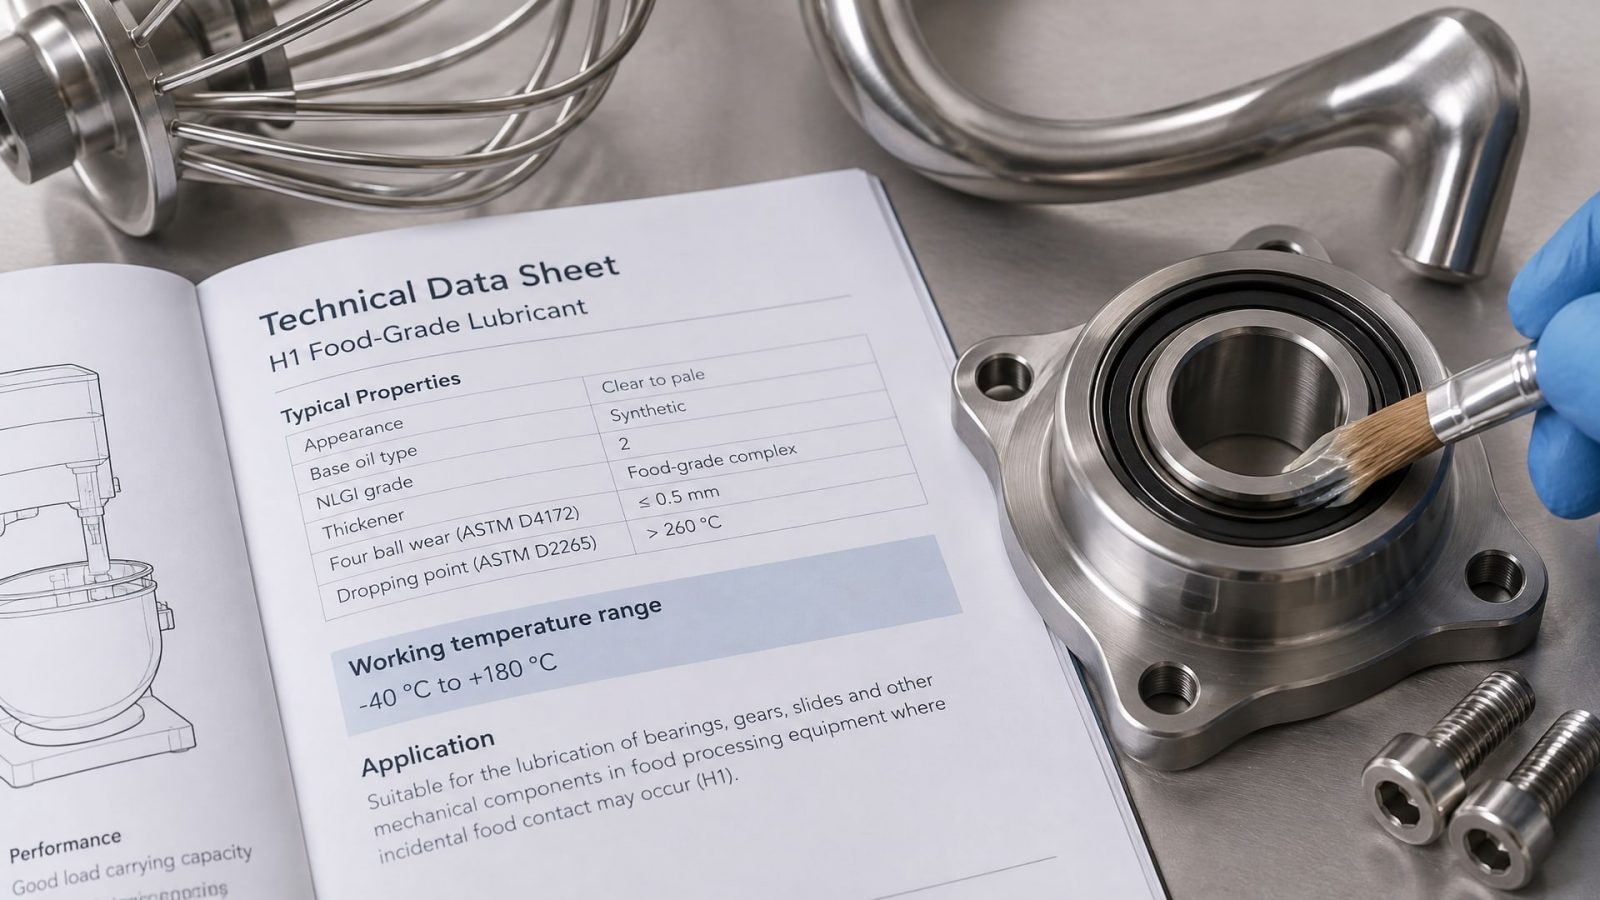
Там будут указаны два числа, например −30…240°C. Первое число - минимальная температура, при которой смазка остается текучей и может поступать в узел (это важно для холодного пуска). Второе число - максимальная температура, при которой смазка сохраняет смазывающие свойства и не деградирует.
Иногда паспорт указывает непрерывный рабочий режим (continuous) и кратковременные пики (short-term peaks). Например: "Continuous −30…180°C, short-term peaks up to 240°C". Это означает, что при постоянной работе температура не должна превышать 180°C, но кратковременные, минут на 10–30, пики допускаются до 240°C. При выборе смазки для печи нужно знать реальный режим узла: постоянно ли он нагрет на 200°C, или это только короткие броски?
Также стоит проверить вязкость при рабочей температуре. В паспорте указывают ISO VG (международный класс вязкости) и часто приводят кинематическую вязкость (cSt, сантистокс) при 40°C и 100°C. Например: "ISO VG 32, 32 cSt @ 40°C, 5.4 cSt @ 100°C". Это помогает понять, как вязкость меняется с нагревом: если при 100°C вязкость упала до 5 cSt, то при 200°C она упадет еще больше. Если узел требует вязкости минимум 4–5 cSt при рабочей температуре, нужно выбирать смазку с повышенным ISO VG или с синтетической основой (синтетика держит вязкость лучше).
Влияние перепадов температур на износ и деградацию
Перепады температур - это дополнительный стресс для смазки, даже если максимальная и минимальная точки укладываются в заявленный диапазон.
Холодный пуск и высокая вязкость
Когда печь включают с утра, температура узлов может быть 15–20°C (особенно если оборудование стояло ночь без обогрева). Минеральная смазка в этот момент густеет, текучесть падает, и первые минуты узел работает с неполной смазочной пленкой. Если система сухих контактов продолжает трение при недостатке смазки, начинается задир.
Синтетические H1-смазки, особенно на PAO с низкой точкой потери текучести (pour point) −30°C и ниже, текут легче при холоде. Это предотвращает сухой контакт в момент холодного пуска. Закупщики хлебопекарных предприятий, которые работают в холодных регионах или останавливают печи на ночь, должны обратить внимание именно на этот параметр.
Перегрев и окисление
Когда узел нагревается, молекулы смазочного масла увеличивают скорость движения, молекулярные связи ослабевают, и кислород из воздуха начинает активнее реагировать с маслом - происходит окисление. Продукты окисления - это кислоты, смолы, загущение масла. При повторяющихся нагревах (например, печь включается и выключается каждый день) окисление накапливается: масло темнеет, вязкость растет, пленка теряет текучесть.
Для высокотемпературных узлов хлебопекарного оборудования (печные цепи, подшипники выше 200°C) критична окислительная стабильность. Это свойство измеряют тестом ASTM D2272 (Rotary Bomb Oxidation Test, RBOT) или похожими. Хорошая H1-смазка для печей должна выдерживать минимум 500–1000 минут в этом тесте. Синтетические смазки с правильным пакетом присадок достигают 1500–3000 минут.
Адгезия и вымывание
На подшипниках и направляющих, где есть контакт с влагой (тестомесы, приводы у печных выходов), смазка должна крепко держаться на поверхности. Параметр называется адгезия (не путать с вязкостью). Если смазка не прилипает к металлу, она при мойке под давлением вымывается за несколько секунд. Через день-два узел остается без защиты.
H1-смазки с хорошей адгезией содержат полярные молекулы в составе загустителя или базового масла, которые электростатически притягиваются к стальной поверхности. Литиевые загустители обычно дают среднюю адгезию; комплексные литиевые и полиуретановые загустители - лучше. Синтетические полиальфаолефины (PAO) часто имеют хорошую адгезию за счет молекулярной структуры.
На больших производствах, где оборудование моют ежедневно, закупщики возвращаются ко вторичным году, подряд, потому что предсказуемый результат и доступность - определяющие факторы. Именно такие условия стоят для смазок с проверенной адгезией: они не требуют переподбора, держат режим и не создают неожиданностей.
Как подобрать смазку под конкретный узел хлебопекарного оборудования
Выбор должен следовать простому алгоритму, начиная с самого важного параметра - температуры узла.
Этап 1: Определите фактическую рабочую температуру
Откройте техническую документацию оборудования или измерьте температуру узла во время работы (используйте контактный термометр или тепловизор). Запишите: - Минимальную температуру (холодный пуск): обычно +5…+20°C - Рабочую температуру: при нормальной загрузке оборудования - Максимальную температуру: при пиковой нагрузке или в зоне близ нагревательного элемента
Этап 2: Проверьте риск контакта с водой и пищей
Тестомес, привод, направляющие под навесом: высокий риск попадания влаги при мойке. Нужна водостойкая H1-смазка.
Печь, внутренние цепи в камере: прямой контакт с теплом, но без воды. Нужна термостабильная H1-смазка или H1-масло.
Наружные направляющие, электромотор: если нет риска контакта с пищей, можно использовать H2. Однако для простоты логистики часто закупают одну H1 для всех узлов.
Этап 3: Выберите тип и NLGI
Для подшипников и узлов под нагрузкой с водой (тестомесы, редукторы): пластичная смазка H1, NLGI 2 (средняя консистенция), ISO VG базового масла 32–46.
Для цепей печей: жидкое масло H1, ISO VG 32 или 46, специально для цепей (chain oil), с заявленной температурой до 240°C и выше.
Для подшипников печей: пластичная смазка H1, NLGI 1 или 2, синтетическая, с диапазоном −30…240°C или выше.
Для направляющих печей: пластичная смазка H1, NLGI 1, синтетическая, для скольжения, с диапазоном −25…180°C и выше.
Этап 4: Проверьте окислительную стабильность и адгезию
В паспорте ищите: - RBOT (окислительная стабильность), минимум 500 минут для умеренных температур, 1500+ для высокотемпературных узлов - Точка каплепадения (drop point): для смазок это показатель верхней температурной границы; должна быть как минимум на 50°C выше максимальной рабочей температуры узла
Адгезия часто не указывается цифрой, но косвенно видна из типа загустителя и базового масла. Полиуретановые и комплексные литиевые загустители дают лучшую адгезию.
Этап 5: Сверьте со спецификацией оборудования
В руководстве печи или тестомеса может быть явное требование на смазку (например, "NLGI 2, H1, −30…240°C"). Если требование указано - следуйте ему. Если требование отсутствует, используйте этапы 1–4 выше.
Частые ошибки при выборе и применении
Ошибка 1: Применение универсальной H1-смазки везде
Некоторые закупщики, чтобы упростить логистику, покупают одну партию дешевой H1-смазки и мажут ею все узлы подряд. Результат: для печных цепей такая смазка слишком густая, деградирует из-за недостаточной термоокислительной стабильности; для тестомеса может быть недостаточно вязкая и плохо держать нагрузку. Правило: главные узлы (тестомесы, печи, цепи) требуют подбора под температуру и нагрузку.
Ошибка 2: Перенанесение смазки
Если в одно место нанести в два раза больше смазки, это не улучшит защиту, а наоборот: излишек нагревается, окисляется быстрее, может вытечь в продукт или за пределы узла. NSF H1 предполагает минимальное количество, достаточное для задачи. Правило: наносите тонкий слой, после сборки узла убирайте явные излишки чистой (пищевой) тряпкой.
Ошибка 3: Использование смазки для цепи как разделителя плит
Печные масла для цепей содержат присадки, которые при контакте с продуктом (лепешкой, булкой) могут оставить пятна или запах. Помимо этого, они неэффективны как разделители. Для разделения плит и лент печи используют специальные разделительные агенты (обычно силиконовые, маркированные NSF H3).
Ошибка 4: Игнорирование холодного пуска
Когда печь или цех включают после ночного простоя при температуре +5°C, а смазка выбрана "жесткая" (минеральная, точка потери текучести 0°C), первые минуты узел получает недостаточно смазки. Если цех работает в холодном регионе или оборудование не имеет обогрева, это критично. Правило: для таких условий выбирайте синтетические смазки с низкой точкой потери текучести (−30°C и ниже).
Ошибка 5: Путаница между H1 и "пищевой" маркировкой
Иногда в руководстве оборудования встречается фраза "используйте пищевую смазку". Закупщик идет и покупает первую попавшуюся смазку с надписью "Food Grade" на английском, но без указания NSF H1. Товар может быть H2 (не пищевой в классическом смысле), или H3 (разделитель), или уважаемый импортный аналог с собственной сертификацией, но не NSF. Правило: всегда проверяйте, что на упаковке или в паспорте явно указано "NSF H1" или эквивалент.
Применение H1-смазок: режимы ревизии и контроля
H1-смазки требуют правильной схемы применения.
Даже хорошая смазка не поможет, если ее наносить редко или неправильно.
Интервалы ревизии и переподсмазки
Для тестомесов под водой: проверяйте смазку после каждой мойки и переподсмащивайте 1–2 раза в смену, тонким слоем.
Для печных цепей при непрерывной работе: переподсмащивайте каждые 4–8 часов, в зависимости от типа цепи и температуры. Высокотемпературные масла испаряются, и нужно восполнять потери регулярно.
Для подшипников печей без прямого контакта с водой: один раз в 2–4 недели, в зависимости от частоты включения/выключения печи. При перепадах температур смазка деградирует быстрее, поэтому интервал может быть короче.
Контроль состояния смазки
На крупных производствах практикуют внеплановые осмотры: смотрят визуально, нет ли изменения цвета смазки (потемнение указывает на окисление), нет ли загрязнений (частицы металла, крошки теста). Если смазка потемнела или пахнет гарью, ее пора заменить, даже если прошло мало времени.
Жидкие H1-масла для цепей проще контролировать: если масло потемнело до коричневого-черного цвета, окислительный ресурс исчерпан.
Документирование
На производствах, строго соблюдающих пищевые стандарты (HACCP, IFS, BRC), ведут реестр смазок: какой продукт, какой NSF номер, когда и где применен. Это упрощает прослеживание при аудите и помогает скорректировать интервалы.
Синтетические и минеральные базовые масла: различия для хлебопекарного оборудования
На рынке H1-смазок встречаются три группы базовых масел: минеральные, полусинтетические (PAO-минеральные смеси) и полностью синтетические (PAO, силикон, полиол).
Минеральные H1-смазки
Плюсы: дешевле, при нормальных температурах (до 100°C) работают хорошо, достаточно проверенные.
Минусы: быстро деградируют при температуре выше 120–150°C, скверно текут при холоде (точка потери текучести обычно выше −5°C), хуже держат вязкость при нагреве.
Применение: для тестомесов и редукторов, работающих при 40–60°C, если холодные пуски редки и оборудование не испытывает экстремальных нагрузок.
Синтетические PAO H1-смазки
Плюсы: текут при −30°C и ниже, держат вязкость при 180–200°C, окисляются медленнее минеральных, служат дольше (часто в два раза).
Минусы: дороже минеральных примерно в 1.5–2 раза.
Применение: для печей, печных цепей, подшипников, работающих при 150°C и выше, для хладных регионов, для оборудования с суточным циклом включения-выключения.
Закупщики хлебопекарного сектора, которые работают в течение нескольких лет со спецсмазками для печей, чаще выбирают синтетические, потому что нагрев и деградация - главная угроза, а не цена.
Синтетические силиконовые H1-смазки
Плюсы: необычайно широкий диапазон температур (−60…300°C), очень низкие точки потери текучести, хороший индекс вязкости.
Минусы: цена выше, чем у PAO; может быть несовместима с некоторыми полимерами (уплотнители, прокладки).
Применение: для экстремально жарких узлов (близ открытых пламени печей, на печных цепях с кратковременными пиками выше 300°C), редко используется в малых пекарнях, но встречается на крупных пищевых производствах.
Интеграция смазки EFELE в практику подбора
На практике высоконагруженные узлы трения пищевого оборудования требуют баланса между термоустойчивостью, водостойкостью и пищевой безопасностью.
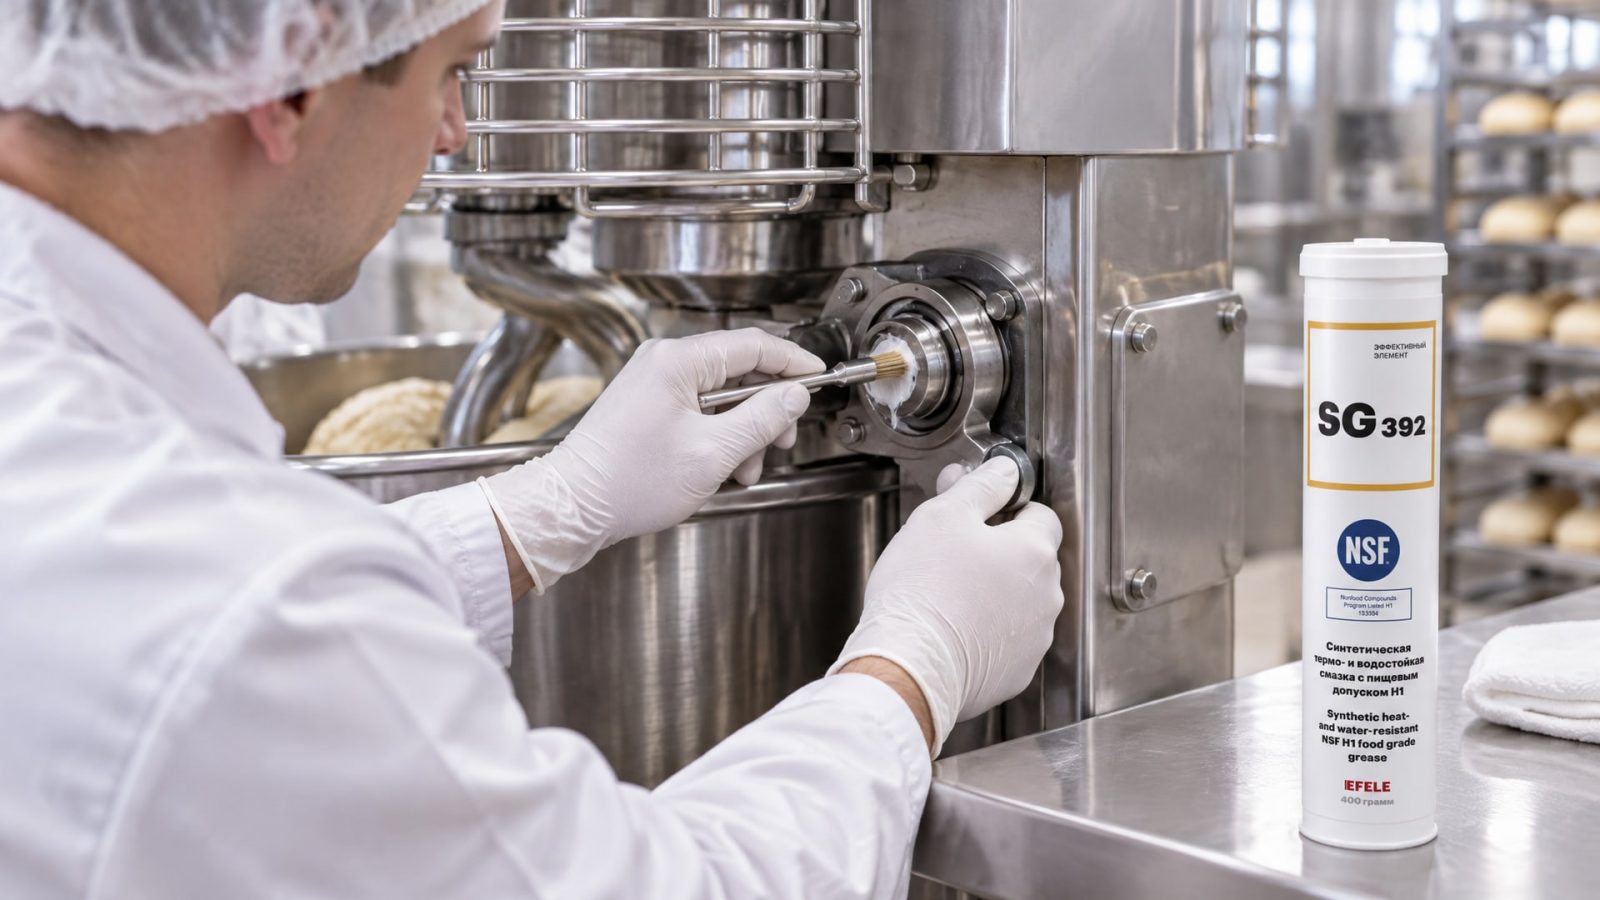
Для тестомесов и механизмов подачи, где одновременно действуют перепады температур и влага из готовых смесей, требуется смазка, которая удерживает пленку при вибрации и сохраняет текучесть при холодном пуске.
Именно для таких условий предназначена EFELE SG-392 - термо-водостойкая консистентная смазка, одобренная NSF H1. Она обеспечивает защиту от фреттинга-коррозии под переменной нагрузкой, сохраняет адгезию после контакта с водой и остается эффективной в диапазоне −30…240°C. На линиях фасовки и в ремонтных службах хлебозаводов, где нужна универсальная смазка для узлов, работающих в расширенном температурном диапазоне, она применяется как стандартное решение, прошедшее проверку сроками.
Для подшипников и направляющих печей, запаечного оборудования и упаковочных автоматов, работающих при экстремально высоких температурах, требуется иной подход. Такие узлы испытывают интенсивное окисление и быстрое испарение обычных смазок. EFELE SG-394 - синтетическая пластичная смазка, химически стойкая, с повышенной окислительной стабильностью и диапазоном работы до 315°C, обеспечивает долгую защиту в экстремальных условиях печи. Она держит вязкость при перепадах от холодного пуска до пиков перегрева, что предотвращает сухой контакт и преждевременный износ.
Выбор между этими решениями зависит от температурного режима и типа узла: для средне-температурных условий с влагой - EFELE SG-392, для высокотемпературных сухих зон - EFELE SG-394.
Часто задаваемые вопросы
Может ли одна H1-смазка использоваться для тестомеса и печи одновременно?
Теоретически может, если ее диапазон укрывает обе температуры (например, −30…240°C). Однако на практике оптимальнее подбирать отдельно: для тестомеса нужна вязкость повыше, адгезия лучше, для печи - окислительная стабильность и текучесть. Универсальная смазка часто будет компромиссом и не даст максимальной надежности для каждого узла.
Как узнать, пора ли менять H1-смазку на печной цепи?
Осмотрите цепь: если смазка потемнела до черного цвета, пахнет горелым маслом, или на звеньях видны смолистые отложения, пора менять. При непрерывной работе печи интервалы замены обычно 2–4 недели; при посменной работе - раз в месяц.
Правда ли, что синтетические H1-смазки можно наносить реже, чем минеральные?
Да, синтетические служат дольше из-за лучшей окислительной стабильности. Если минеральная смазка требует переподсмазки раз в 5 дней, синтетическая может прожить 10–14 дней. Однако интервал также зависит от температуры и интенсивности работы узла - высокотемпературные узлы требуют частой ревизии независимо от типа масла.
Можно ли применять H1-масло для цепей как смазку для подшипников?
Нежелательно. Масло для цепей жидкое (ISO VG 32–46), оно стечет из подшипника при наклоне оборудования. Для подшипников нужна пластичная смазка (NLGI 1–2), которая держится на месте и под нагрузкой. Исключение - если подшипник расположен горизонтально, герметичен и рассчитан на смазку маслом (тогда дизайн это предусматривает).
На что смотреть закупщику при выборе поставщика H1-смазки?
На сертификат NSF, на паспортные данные (температурный диапазон, RBOT, вязкость при рабочей температуре), на совместимость с материалами оборудования (часто нужна совместимость с полиуретановыми и эластомерными уплотнениями). Цена важна, но вторична к надежности и предсказуемому результату.
Заключение
Выбор H1-смазки для хлебопекарного оборудования - это не просто поиск дешевого пищевого допуска. Это прежде всего подбор материала, который выдержит температурный перепад от холодного пуска до экстремального нагрева в печи, останется на месте при мойке под давлением, не вступит в реакцию с материалами оборудования и все это время будет безопасен для продукта. Принцип простой: прежде всего измерьте или узнайте фактическую температуру узла, затем проверьте в паспорте, что диапазон смазки укрывает эту температуру с запасом, убедитесь, что тип смазки (жидкое масло, пластичная) соответствует узлу, и только потом смотрите на цену и наличие. Минимальное количество, правильный интервал ревизии и контроль состояния смазки - залог того, что оборудование будет служить долго и без неожиданных поломок.
Следующий практический шаг: получите техническую документацию на оборудование вашего цеха (или свяжитесь с инженером), выпишите температурные режимы каждого основного узла, сверьте со спецификацией производителя и обратитесь к поставщику смазок с конкретным запросом вместо обобщенного "дайте H1 для пекарни".
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать сож для обработки алюминия, чтобы избежать дефектов и продлить срок службы инструмента.
Узнайте, как смазки H1 влияют на аудит HACCP и сертификацию ISO 22000, обеспечивая безопасность пищевого производства и соответствие стандартам.
Герметизация труб агрессивные среды: как выбрать герметик, интерпретировать данные испытаний и учитывать сертификацию материала.