
Как выбрать анаэробный резьбовой герметик для предотвращения самоотвинчивания
Самоотвинчивание крепежа под вибрацией - одна из главных причин отказа резьбовых соединений в машиностроении, авиации и промышленном оборудовании. Анаэробный резьбовой герметик решает эту задачу, полимеризуясь в зазоре между металлическими поверхностями при отсутствии воздуха и создавая упругое соединение, которое остает фиксирует гайку или болт от раскручивания.
Однако выбор нужного состава - это не просто вопрос цвета или бренда. Ключ кроется в характеристиках: прочность фиксации, вязкость, допустимый зазор, рабочий диапазон температур и тип металла. В этой статье разберем, как правильно подобрать фиксатор резьбы для конкретного соединения и на что смотреть при закупке.
Чем отличается резьбовой герметик от фиксатора
В промышленности часто путают эти два понятия, хотя задачи у них разные.
Резьбовой герметик призван прежде всего предотвратить утечки жидкостей и газов через витки резьбы - это критично для трубопроводов, маслоканалов, гидравлических систем. Анаэробный фиксатор резьбы решает другую проблему: он препятствует самоотвинчиванию под вибрацией, ударными нагрузками и микросдвигами.
На практике выбор между ними зависит от приоритета. Если основная угроза - вибрационное раскручивание крепежа в машиностроительном узле (редуктор, электромотор, транспортное средство), нужен именно фиксатор. Если же соединение находится в гидравлическом тракте и есть риск просачивания среды через витки, требуется герметик. В ряде случаев используют комбинированные решения, но это уже специальный выбор.
Анаэробные составы работают в щелочной среде металла, отвердевая за счет отсутствия кислорода и ионов металлов. Это означает, что чем плотнее прилегают поверхности, тем быстрее и полнее происходит полимеризация. Именно поэтому допустимый зазор - это не рекомендация, а жесткое требование.
Прочность фиксации: как читать паспортные данные
Ориентироваться только на маркетинговое название («средний», «высокий», «разъемный», «постоянный») неправильно.
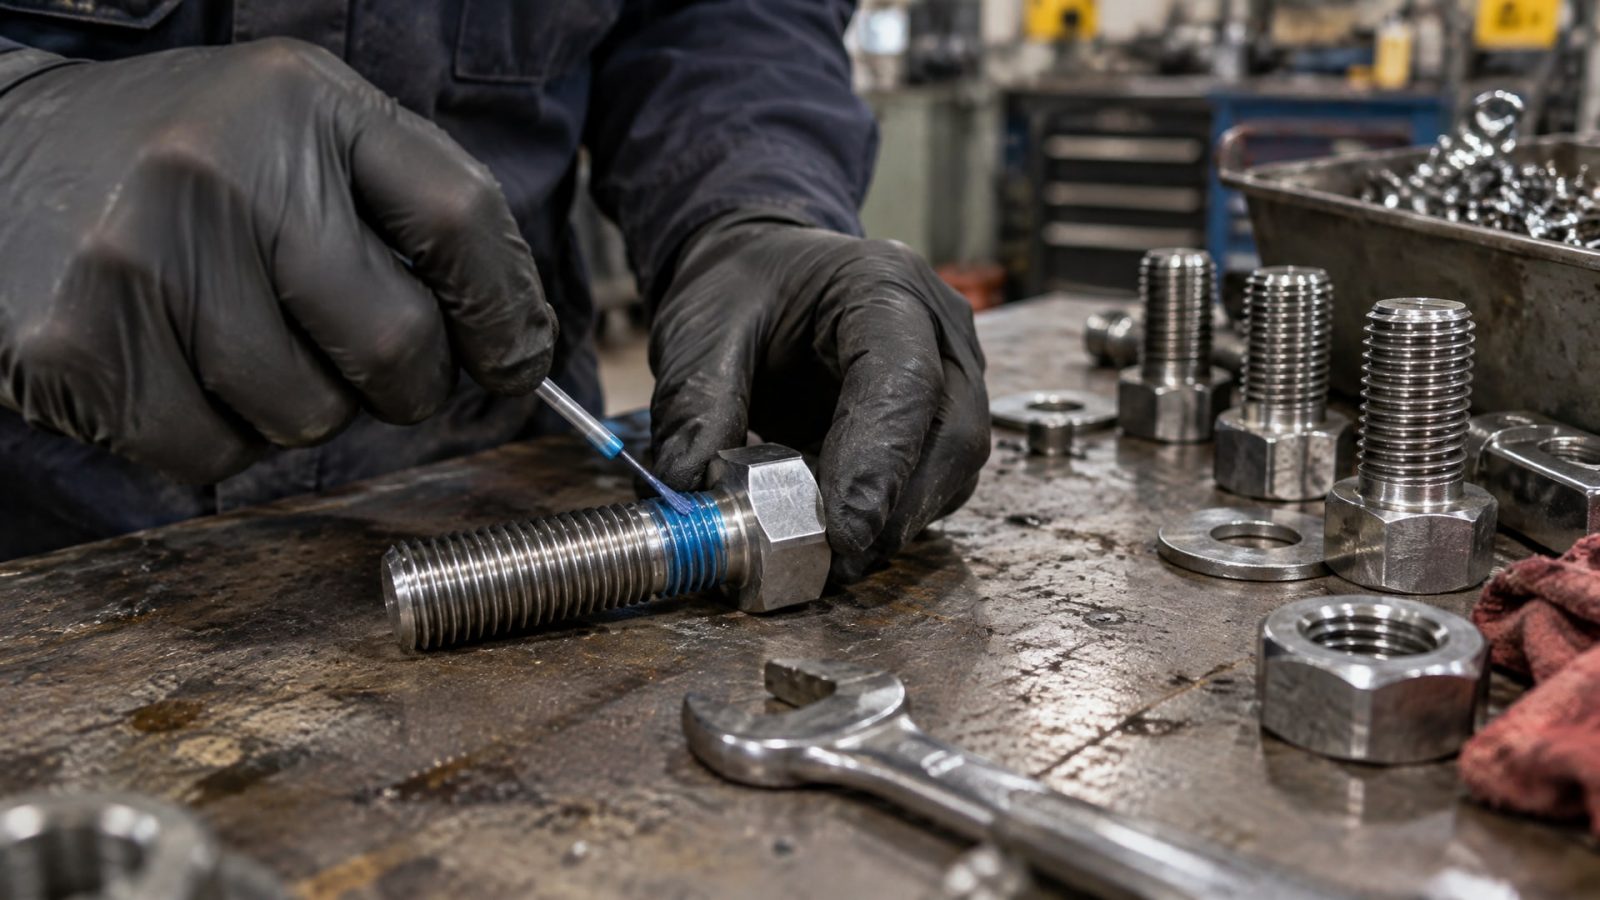
Профессионалы смотрят на стандарт ISO 10964, который определяет момент срыва болта и момент отвинчивания через 24 часа полимеризации.
Вот типовые диапазоны для болта М10 по этому стандарту:
| Класс прочности | Момент срыва, Н·м | Момент отвинчивания (24 ч), Н·м | Применение |
|---|---|---|---|
| Низкая | 3–8 | 2–4 | Часто разбираемые соединения, сантехника, электроника |
| Средняя | 8–25 | 4–10 | Периодическое обслуживание, общее машиностроение |
| Высокая | 20+ | 20+ | Редко разбираемые, критичные узлы, авиация |
Низкая прочность подходит для узлов, которые часто требуют демонтажа: вводные крышки приборов, тестовые точки, разборные соединения в герметизированных блоках. Средняя прочность - универсальный выбор для большинства промышленных линий, редукторов, редко обслуживаемых узлов с умеренной вибрацией. Высокая прочность встречается в авиационных конструкциях, силовых агрегатах с циклической нагрузкой и соединениях, где демонтаж предусмотрен только при капремонте.
На карточке товара нужно искать точные цифры по ISO 10964, а не словесные описания. Если производитель указывает значения «17–22 Н·м» и «10–15 Н·м», это дает ясное представление о том, с какой силой нужно откручивать болт и какое усилие потребуется для раскручивания под нагрузкой.
Выбор фиксатора резьбы в зависимости от размера соединения
Допустимый размер резьбы зависит от вязкости состава и его давления капиллярного подъема.
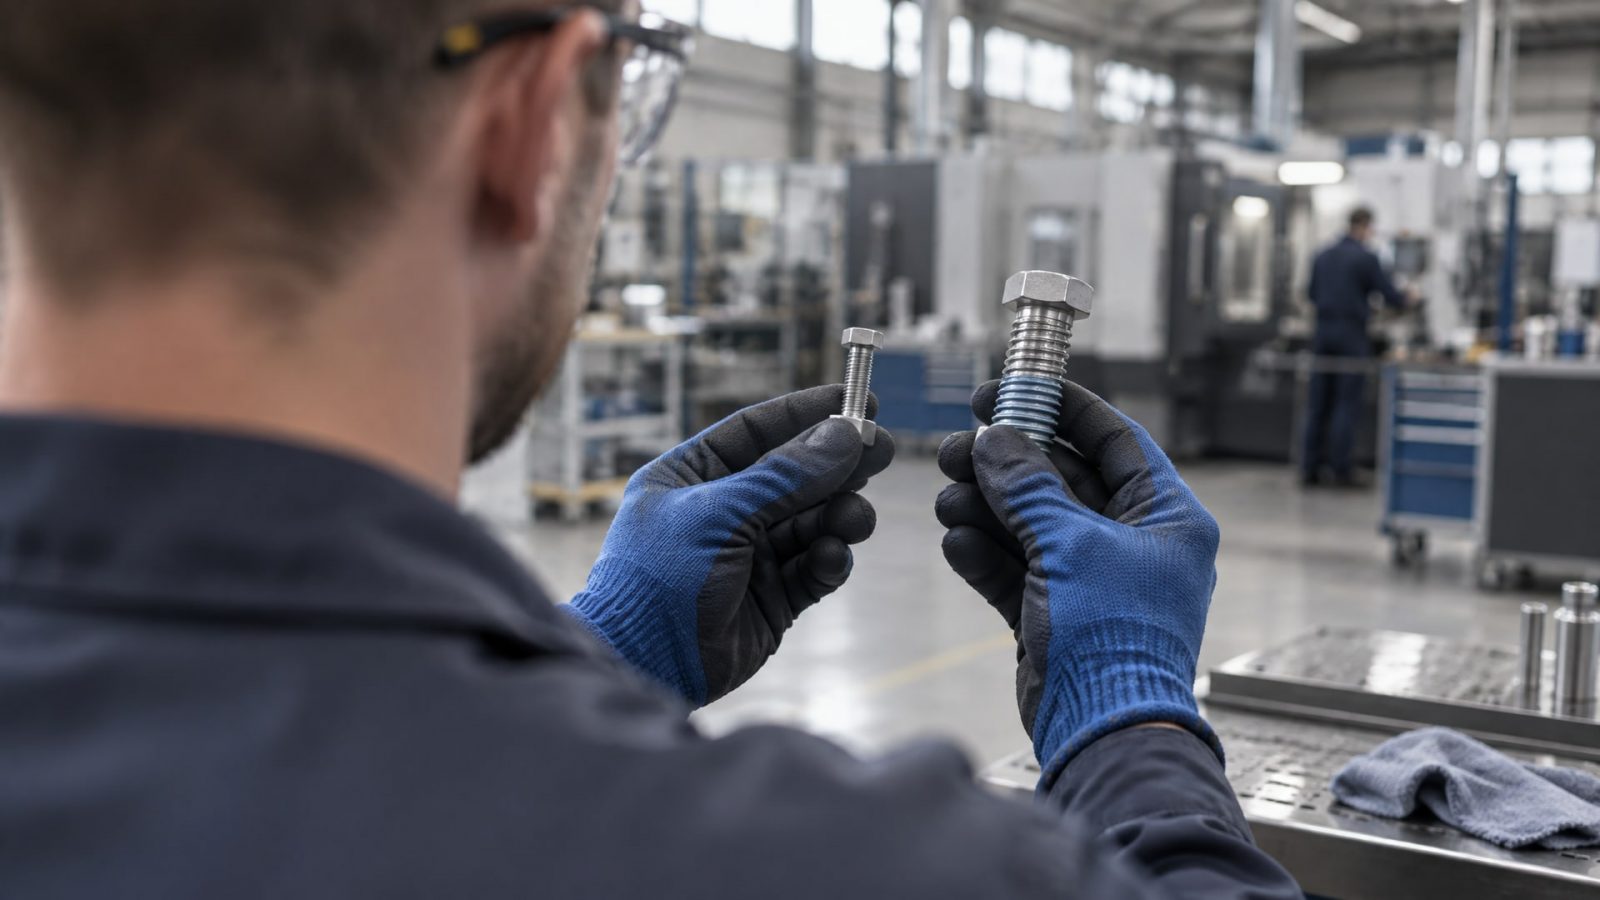
Низковязкие составы работают в зазорах до 0,15–0,25 мм и подходят для малых резьб (М3–М10). Высоковязкие, тиксотропные составы способны заполнять зазоры до 0,4–0,5 мм и рассчитаны на резьбы М10–М36 и выше.
Это принципиально: если применить низковязкий состав на крупной резьбе с естественным люфтом, он может не полностью заполнить зазор и не создать нужную прочность. Наоборот, высоковязкий состав на микрозазорах будет выдавливаться из соединения при монтаже.
При выборе нужно сверять три параметра одновременно: размер резьбы по паспорту соединения, фактический зазор между болтом и отверстием (если это соединение вал-втулка), а также рекомендуемый диапазон из техдокументации фиксатора. Большинство промышленных фиксаторов указывают на упаковке или в ТДС диапазон резьб: например, «М5–М16» или «М10–М56» - это ориентир, который нельзя игнорировать.
Влияние материала и состояния поверхности на выбор
Анаэробные составы инициируются присутствием ионов металлов на поверхности.
Некоторые металлы и их сплавы инициируют полимеризацию быстрее, другие медленнее. Нержавеющая сталь, алюминий, медь и их сплавы требуют разных подходов.
Если поверхность покрыта оксидной пленкой (окисление, ржавчина), это замедляет инициирование. В авиации и в высоконадежных системах перед нанесением фиксатора проводят обезжиривание и механическую очистку. Грязь, масло и консистентная смазка препятствуют прямому контакту состава с металлом, что либо предотвращает полимеризацию, либо ее замораживает.
На практике это означает: перед применением резьбовой герметик нужно наносить на чистую, обезжиренную поверхность. Если соединение было в масле или грязи, его нужно протереть чистой тряпкой и дать испариться остаткам растворителя. Это 5–10 минут подготовки, которые гарантируют успех фиксации.
Если же поверхность пассивирована (как у нержавеющей стали), для ускорения полимеризации нередко используют праймеры - это вспомогательные жидкости, которые наносят на резьбу перед фиксатором. Некоторые серии составов уже содержат активаторы внутри, что упрощает работу.
Разъемный или постоянный: как не ошибиться с выбором
Одно из самых распространенных заблуждений - связь между цветом фиксатора и его режимом разборки.
Многие считают, что синий фиксатор - всегда разъемный, а красный - всегда постоянный. На самом деле цвет - это только визуальный маркер производителя, который не гарантирует режим демонтажа.
Режим разборки определяется прочностью состава. Низкопрочные и среднепрочные составы (момент отвинчивания 4–10 Н·м на М10) считаются условно разъемными: их можно разобрать обычным ручным инструментом или небольшой динамометрической отверткой. Высокопрочные составы (20 Н·м и выше) требуют нагрева соединения или специальной техники для разборки - это уже режим условно-постоянного соединения.
Когда закупщик ищет «разъемный анаэробный фиксатор резьбы синий», он обычно имеет в виду состав с низкой или средней прочностью, который можно будет разобрать руками. При выборе нужно смотреть не на цвет упаковки, а на указанный момент отвинчивания в техдокументации. Если там написано «4–10 Н·м на М10», это точный ориентир; если написано просто «разъемный» - это маркетинг, и нужно искать цифры.
На практике для часто разбираемых соединений - вводные узлы, тестовые точки, разборные корпусные детали - часто используют составы с моментом отвинчивания не более 8 Н·м. Для периодического обслуживания (подшипниковые узлы, редукторы, валы) подходит средняя прочность. Высокопрочные составы касаются спецзаказов, авиационных конструкций и изделий оборонной электроники.
Практический совет: если нужна уверенность, что соединение точно разберется, берите состав с момент отвинчивания до 6 Н·м и температурой фиксации выше 50 °C - такие легче всего откручиваются даже спустя годы хранения. Если соединение не планируется разбирать, цена этого вопроса становится ниже, и можно выбрать более универсальный вариант.
Температурный диапазон и условия работы
Анаэробные составы сохраняют упругость в определенном диапазоне температур.
Типовой диапазон - от минус 55 °C до плюс 150 °C, но для специальных серий он может быть расширен. Это важно для авиационной техники, которая летает на разных высотах и климатических зонах.
При выборе фиксатора нужно учитывать: - минимальную температуру, при которой соединение должно оставаться прочным (холодный пуск двигателя, транспортировка в северных регионах); - максимальную рабочую температуру узла (радиатор, маслоканал, выхлопная система); - температуру окружающей среды в момент применения фиксатора.
Если в техдокументации указано, что состав работает до 150 °C, это не значит, что его нужно применять на горячей поверхности. Фиксатор должен полимеризоваться при комнатной температуре, и только потом соединение можно эксплуатировать в жарких условиях. Если применить состав на нагретую резьбу, полимеризация может произойти неправильно или замедлиться.
Для авиационной техники и двигателестроения часто выбирают составы с расширенным диапазоном: минус 60 °C плюс 200 °C. Для общего машиностроения типовой диапазон (минус 55 °C плюс 150 °C) обычно достаточен.
Как выбрать фиксатор для герметизации резьбовых соединений в сантехнике и отоплении
В сантехнических системах и отопительных контурах резьбовой герметик для соединений должен выполнять две роли: герметизировать от протечек и одновременно фиксировать соединение от вибрационного раскручивания.
Для таких применений выбирают составы со средней прочностью (момент отвинчивания 4–10 Н·м), чтобы при необходимости технического обслуживания соединение можно было разобрать стандартным инструментом. Параллельно нужно проверить, что состав совместим с теплоносителем: для горячего водоснабжения и отопления требуются составы, стойкие к температурам выше 80–90 °C.
Дополнительно для сантехнических резьб часто требуется уплотнение фум-лентой или паклей. Анаэробный состав в этом случае - вспомогательная защита, которая дублирует механическое уплотнение и предотвращает раскручивание при вибрациях и тепловых расширениях.
В магазинах часто встречается фраза «герметик для резьбовых соединений сантехники» - это как раз такие среднепрочные составы со средней вязкостью, рассчитанные на резьбы М8–М20 и температуры до 100 °C. Для отопительных систем, где рабочая температура постоянно выше 60 °C, нужно проверить, что состав явно указан как «для систем отопления» или имеет диапазон до 120–150 °C.
Для часто разбираемых сантехнических узлов (вводы счетчиков, фильтры грубой очистки, сливные краны) выбирают низкопрочные составы с моментом отвинчивания 2–4 Н·м, чтобы при демонтаже не требовались специальные инструменты. Для редко разбираемых узлов (врезки в магистраль, подключение котла) допускается средняя прочность.
Применение для часто разбираемых соединений и обслуживания
В узлах, которые регулярно демонтируются для профилактики, замены расходников или ремонта, нужен фиксатор, который не потребует никаких специальных средств при разборке.
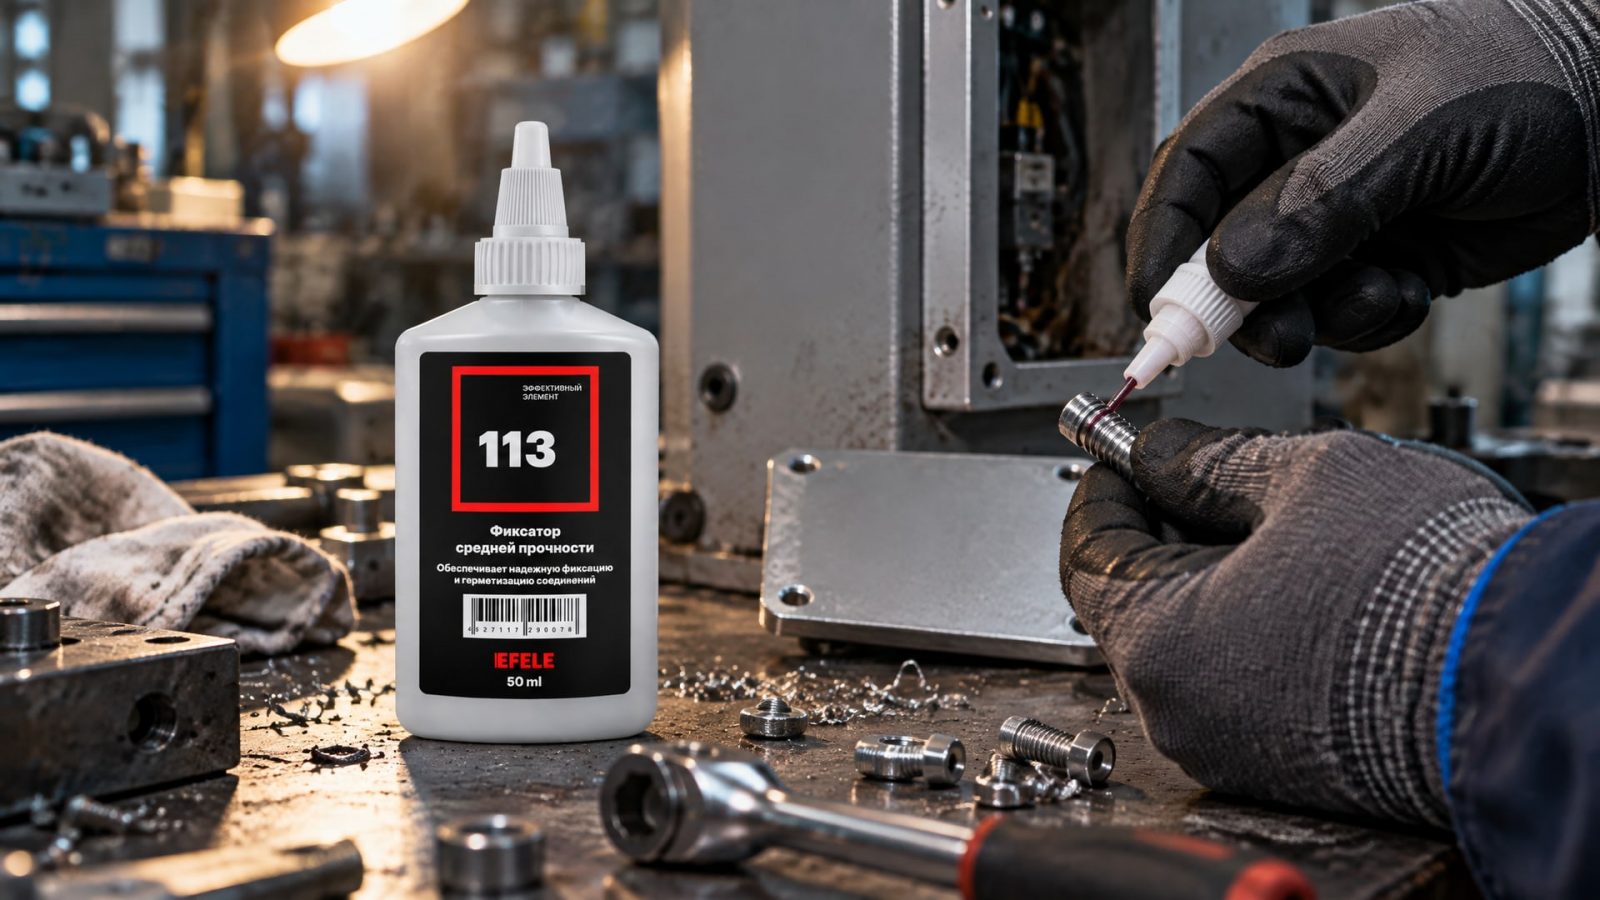
Это могут быть щитки управления с вводными резьбами, кожухи с контрольными точками, разборные корпусные детали.
Для таких применений рекомендуют составы с низкой и средней прочностью. Для часто разбираемых соединений, где требуется средняя прочность фиксации, подойдет анаэробный фиксатор резьбы EFELE 113. Это состав, который через 24 часа полимеризации набирает момент отвинчивания в диапазоне 4–10 Н·м на М10, что позволяет откручивать болты стандартной отверткой или ключом без чрезмерного усилия.
Практически такие составы применяют на корпусных крышках, тестовых площадках, входных разъемах и везде, где обслуживающий персонал должен иметь быстрый доступ. При выборе нужно убедиться, что вязкость подходит под размер резьбы (обычно это М4–М12), а температурный диапазон включает условия монтажа и хранения.
Применение для редко разбираемых критичных соединений
Когда соединение критично для надежности узла и разбирается только при полном ремонте или капитальном обслуживании, требуется высокопрочный состав.
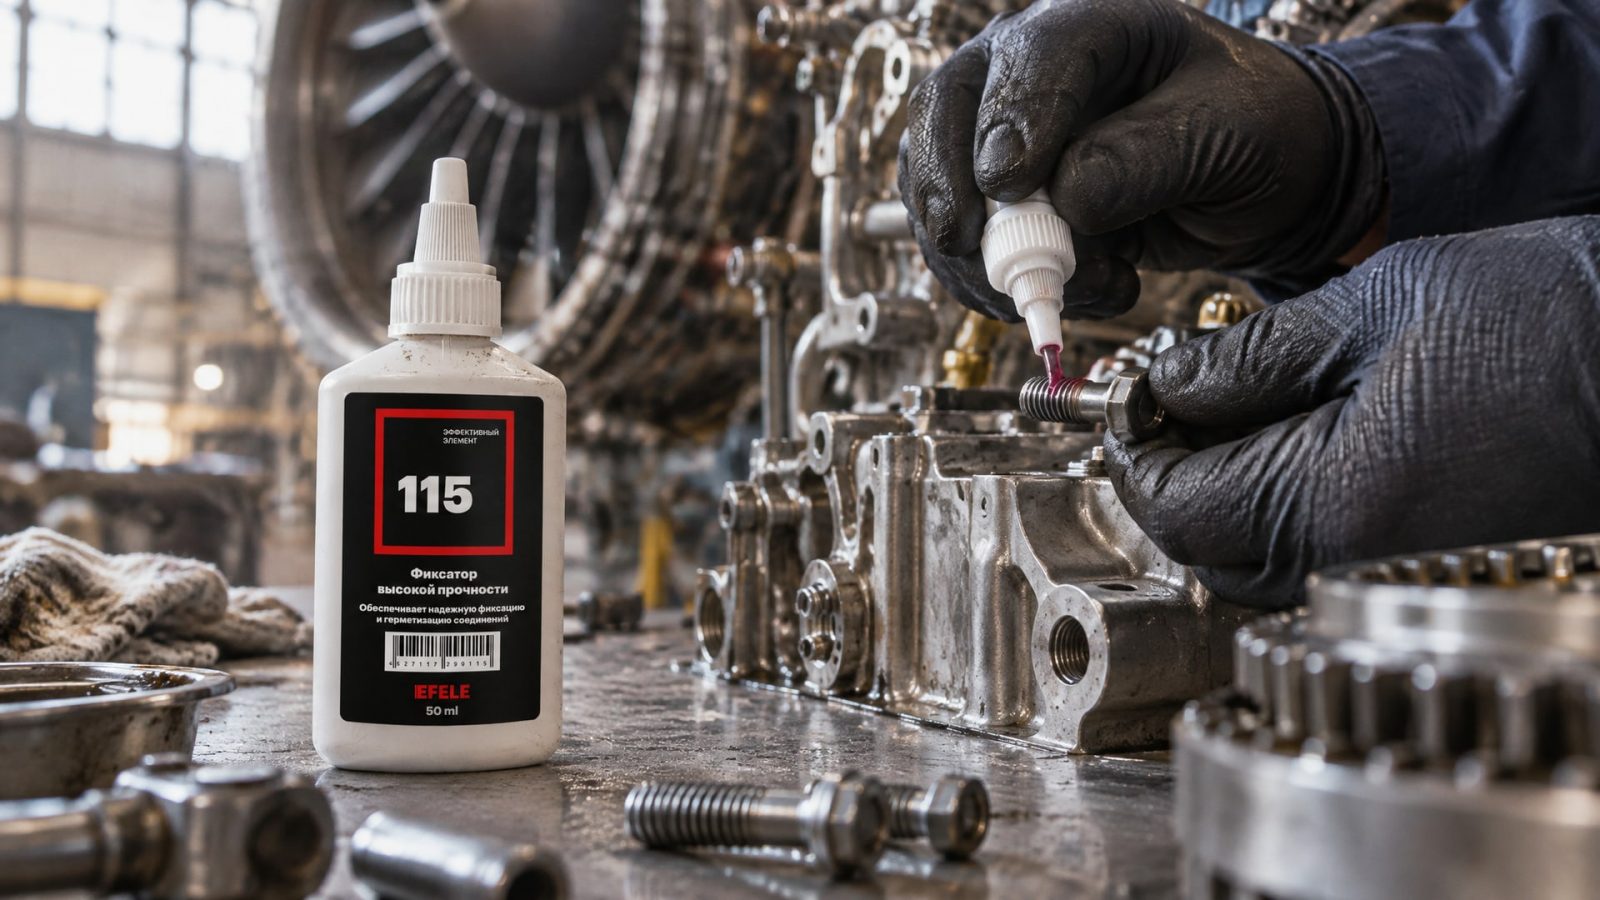
Это авиационные конструкции, силовые агрегаты двигателей, редукторы с циклической нагрузкой, валы с маслоканалами.
Для таких задач обычно выбирают тиксотропные высокопрочные анаэробные клеи, которые остаются плотными в зазорах и набирают момент отвинчивания 20 Н·м и выше на резьбах М10–М56. В случаях, когда требуется высокая прочность и термостойкость для редко разбираемых соединений, рекомендуется использовать тиксотропный термостойкий анаэробный клей EFELE 115. Это состав с расширенным температурным диапазоном, который сохраняет эластичность в условиях чередующихся нагрузок и перепадов температуры.
При необходимости разборки таких соединений часто требуется нагрев (для расширения металла и ослабления полимера) или специальная техника (сжатый воздух, ударный инструмент). На паспорте такого фиксатора обычно указано: «Для постоянного крепления. Разборка требует нагрева или специальных средств».
Как анаэробный герметик предотвращает вибрационное самоотвинчивание
Механизм защиты от самоотвинчивания прост, но эффективен.
Когда болт или гайка под действием вибрации начинает микроскопически смещаться относительно резьбы, анаэробный полимер в зазоре упруго сопротивляется этому движению. Он не «склеивает» детали намертво, а создает упругий слой трения, который гашет микросдвиги.
При циклических нагрузках на резьбе возникают микровибрации, которые при отсутствии фиксатора приводят к постепенному раскручиванию. Анаэробный состав предотвращает это, потому что:
он заполняет весь зазор между витками резьбы, исключая люфт;
его эластичность позволяет детали слегка сдвигаться без разрыва полимерной цепи (фиксатор поддается, но не ломается);
остаточная прочность держит соединение даже если полимер частично деградировал;
усилие, необходимое для дальнейшего раскручивания, многократно превышает силу вибрации.
На практике это означает, что, скажем, болт на крышке редуктора, зафиксированный составом со средней прочностью, под вибрацией остается в месте, а болт без фиксатора медленно раскручивается до полного выпадения. Именно поэтому фиксатор резьбы от вибрации - это не «красивая» защита, а инженерная необходимость.
Часто задаваемые вопросы
Какой фиксатор резьбы выбрать для электромотора, работающего под вибрацией?
Для электромоторов обычно подходит фиксатор со средней прочностью (момент отвинчивания 4–10 Н·м на М10 по ISO 10964). Нужно сверить размер резьб на корпусе или подшипниковом узле, температуру обмоток и тип материала. Если мотор работает в условиях повышенной вибрации (вибросеялка, дробилка), лучше выбрать состав с моментом отвинчивания в верхней части диапазона.
Что означает резьбовой герметик синий, и правда ли он разъемный?
Синий цвет - это маркер производителя, а не гарантия режима. Разъемность определяется прочностью по ISO 10964, а не цветом. Синий фиксатор может быть как среднепрочным (разъемным), так и высокопрочным (условно-постоянным). Всегда смотрите на момент отвинчивания в паспорте, а не на цвет упаковки.
Можно ли применить фиксатор на нагретую резьбу?
Нет. Фиксатор должен полимеризоваться при комнатной температуре, взаимодействуя с ионами металла. На горячей поверхности полимеризация произойдет неправильно или замедлится. Применяйте состав только на чистую, обезжиренную резьбу при температуре выше 5 °C и ниже 40 °C.
Как выбрать анаэробный фиксатор резьбы разъемный для сантехники?
В сантехнике ищите состав с моментом отвинчивания не более 8 Н·м на соответствующий размер резьбы (обычно М8–М20). Проверьте, что состав совместим с теплоносителем (для ГВС и отопления требуется диапазон до 100–150 °C). Дополнительно убедитесь, что допустимый зазор вписывается в поле допуска ваших труб и фитингов.
Чем анаэробный герметик отличается от силиконовой смазки для уплотнителей?
Анаэробный герметик работает как полимер, заполняя зазор и полимеризуясь в нем. Силиконовая смазка остается жидкой и служит только для смягчения резиновых уплотнителей. Это разные функции: герметик фиксирует резьбу, смазка ухаживает за резиной. Не путайте их.
Заключение
Выбор резьбового герметика и анаэробного фиксатора - это не вопрос цвета упаковки и не просто вопрос бренда. Это инженерная задача, где нужно сверить паспортные характеристики по ISO 10964 (момент срыва и отвинчивания), допустимый зазор, температурный диапазон и размер резьбы. Низкопрочные составы - для часто разбираемых узлов, средние - для основного производства, высокие - для критичных авиационных и силовых конструкций.
Чтобы правильно подобрать состав, запросите у поставщика техническую карточку с таблицей ISO 10964, проверьте совместимость с материалом вашего крепежа и сверьте температурный диапазон с условиями работы узла. Сразу после выбора убедитесь, что резьба чистая и обезжиренная, наносите состав в соответствии с инструкцией, дайте ему время на полимеризацию - и ваше соединение будет защищено от вибрационного раскручивания на долгие годы.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Выбор смазки для низких температур на фасовочном оборудовании: параметры, стандарты и допуски для надежной работы и безопасности продукта.
Узнайте, как увеличить срок службы инструмента при фрезеровании закаленной стали, снизить износ и повысить эффективность обработки.
Узнайте, почему обычная краска не подходит для цинкования и чем горячее цинкование отличается от окраски.